
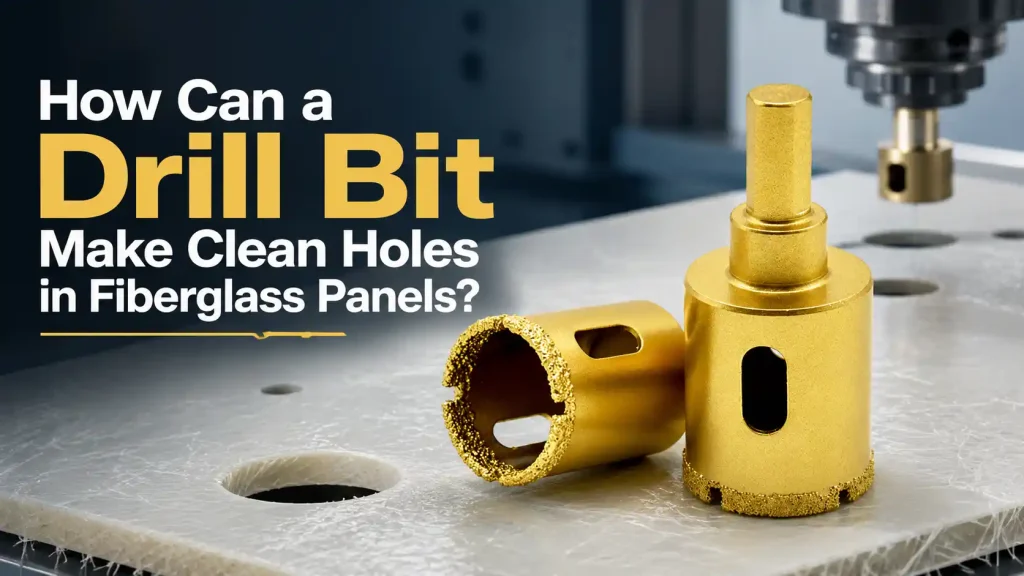
Predo obrábania môže panel skriňe zo sklolaminátu vyzerať rovný a jednotný, no prvé výrobné otvory môžu odhaliť biele vlákna, zdvihnutý vrchný náter, chlpatý okraj výstupu alebo skrytý prstenec delaminácie. Výkres môže stále ukazovať správny priemer, ale panel už nie je prijateľný na tesnenie, usadenie spojovacieho prvku, lakovanie alebo konštrukčné použitie. Vrták pre opakované práce so sklolaminátom preto musí byť ako jeden výrobný systém prispôsobený laminátu, funkcii otvoru, rozhraniu stroja, podpore, kontrole prachu a limitu kontroly.
Rýchla odpoveď
А Vŕtací bit Pri rezaní materiálu, priemeru, pracovnej dĺžky, stopky a hádzavosti, ktoré sú prispôsobené skutočnému gélovému náteru, živici, výstuži, hrúbke, podložke, stroju, stabilite posuvu a požiadavkám na otvor, vytvára čisté otvory vo vláknom vystužených paneloch. Čistá sériová výroba závisí aj od kontrolovaného podopretia, odstraňovania tepla a prachu, správania pri prerazení, schválenia vzoriek, limitov opotrebenia a kontroly viditeľného poškodenia hrán aj delaminácie pod povrchom.
Bestwin vyrába vŕtacie a rezné nástroje pre OEM, distribútorov a programy opakovaných sérií. Bestwin môže použiť reprezentatívny panel zo sklenených vlákien, popis laminátu, výkres otvoru, detaily stroja, cieľ cyklu, požiadavku na balenie a ročný objem na prispôsobenie predbežného smeru vrtáka a prípravu identifikovaných vzoriek. Uvoľnený nástroj by mal sledovať dôkazy o rezaní zo skutočného kompozitu zákazníka, nie z generického označenia materiálu.

Sklenené vlákno zlyháva na okraji otvoru skôr, ako zlyhá pri ťahaní.
Plast s výstužou zo sklenených vlákien je kombináciou živice a vlákien, nie jednotným kovom. Povrchová vrstva gélu môže byť tvrdšia alebo krehkejšia ako vrstva pod ňou. Rezné správanie v rámci tej istej dosky môžu ovplyvniť sekané vlákna, tkanina, jednosmerná výstuž, plnivá a lokálne vložky. Sendvičová doska môže mať medzi vystuženými vrstvami pridané jadro z peny, voštiny alebo dreva.
Keď vrták vstúpi do horného povrchu, rezná hrana musí rozrušiť živicu bez odlepenia povlaku. Vo vnútri laminátu musí prerezať abrazívne sklenené vlákna, pričom vynáša úlomky živice a vlákien z otvoru. Blízko výstupu sa zvyšný materiál stáva menej podopretým. Tlak môže oddeliť vrstvy alebo posunúť vlákna pred hranou skôr, ako sa prerežú.
Priemer vrtáka sám osebe môže zostať v tolerancii, zatiaľ čo tieto chyby rastú. Odštiepenie na vstupe môže poškodiť tesniacu plochu. Chmýrenie na výstupe môže brániť usadeniu podložky. Delaminácia pod povrchom sa môže zväčšiť vibráciami alebo vystavením vlhkosti. Teplo môže zafarbiť živicu, zmäkčiť termoplastickú matricu alebo zaťažiť hranu naneseným materiálom. Plán kontroly preto musí popisovať kvalitu hrán a laminátu, nielen nominálnu veľkosť.
Konštrukcia panelu definuje režim zlyhania
Tenký gélový poťah, hrubý ručne laminovaný kryt, pultrudovaný profil a konštrukčná doska s vysokým obsahom vlákien nevykazujú rovnaké zaťaženie pri rezaní. Orientácia vlákien mení smer, ktorým sa šíri poškodenie. Dutiny alebo oblasti bohaté na živicu môžu tiež spôsobiť lokálne rozdiely. Vŕtaný vzor by sa mal testovať na reprezentatívnych miestach panelu vrátane akýchkoľvek okrajových zón alebo vystužených oblastí, ktoré sa objavia vo výrobe.
Ak špecifikácia laminátu nie je k dispozícii, ponechajte si fyzické vzorky z aktuálnej šarže. Zaznamenajte hrúbku, povrchovú úpravu, viditeľné vystuženie a stranu panelu použitú ako vstupnú plochu. Tieto vzorky poskytujú spoločnosti Bestwin a zákazníkovi spoločný referenčný bod bez toho, aby sa predpokladalo, že každý predávaný výrobok zo sklenených vlákien sa správa rovnako.
Požiadavka na otvor určuje smer rezania
Malý vŕtaný otvor, veľký otvor pre kábel, zapustený upevňovací prvok a otvor cez sendvičový panel kladú rôzne nároky na nástroj. Konvenčný skrutkovitý tvar môže byť pre niektoré malé otvory rozumným smerom vzorkovania. Tvar hrotu, tŕňa, viacstranný, brúsny alebo prstencový tvar môže zmeniť správanie pri vstupe a výstupe. Väčšie priemery môžu uprednostňovať štýl dierovacej píly alebo brúsny okraj, ale presný produkt sa stále musí zhodovať s laminátom a strojom.
Vŕtací nástroj musí tiež pasovať do držiaka. Rovné, zúžené, závitové alebo iné tvary stopky majú rôzne dôsledky na prenos krútiaceho momentu a hádzavosť. Pracovná dĺžka by mala prečnievať panel a prípravok bez zbytočného presahu. Dlhá vŕtacia korunka sa môže ohýbať a spôsobiť, že jedna hrana ponesie väčšie zaťaženie, najmä pri prenosných alebo menej tuhých zariadeniach.
Tabuľka 1. Mapa požiadaviek na otvory pre sklolaminátové panely
| Stav diery | Nástroj smer na vzorku | Potrebné dôkazy |
|---|---|---|
| Malý priestor na upevnenie | Ostré tvary rezania s kontrolovaným dobehom | Vstupná trieska, priemer, výstupná plsť, usadenie podložky |
| Presné umiestňovacie otvory | Pevná krátka forma a stabilný sprievodca | Pozícia, zaoblenie, kvalita hrán, opakovateľnosť |
| Veľký otvor pre kábel alebo priechodku | Anulárne alebo abrazívne rezanie | Kvalita ráfika, odstránenie zátky, teplo, tesniaca plocha |
| Zápustná montáž | Vŕtaný otvor plus riadená sekundárna geometria | Povrchové vyražení, kontakt sedadla, zbývající kůže |
| Otvory v sendvičových paneloch | Metóda rezania kože zodpovedajúca jadru | Obe kože, výsuv jadra, vlhkotesný stav |
| Hrana funkcie | Nízko-ťahový vzor so silnou podporou | Trhlina, vzdialenosť od hrany, hranica delaminácie |
Tabuľka nie je univerzálnym predpisom produktu. Určuje, ktorý tvar vrtáka si zaslúži kontrolovaný vzor a ktorá časť dôkazov rozhoduje o tom, či je smer prijateľný.
Ostrá hrana musí rezať vlákna bez nadvihnutia laminátu
Skleněná výztuž je abrazivní. Může obrousit ostří nástroje, i když nástroj vypadá vizuálně neporušený. Jak ostří ztrácí ostrost, zvyšuje se axiální síla a teplota. Místo čistého přeříznutí vláken může vrták vlákna zatlačit do laminátu, vytrhnout je z pryskyřice nebo zanechat na výstupu roztřepený okraj.
Geometria ostria vrtáka musí vyvažovať ostrosť a podporu. Extrémne jemná ostrie sa môže najprv čisto rezať, ale odštiepiť pri excentricite, prerušovanom kontakte alebo nestabilnom stroji. Silne zosilnené ostrie môže vydržať dlhšie, ale zvýšiť tlak. Vhodná rovnováha závisí od obsahu vlákniny, živice, priemeru, rozsahu otáčok, tuhosti upínania a počtu očakávaných otvorov na nástroj.
Bodové symetria a sústrednosť okra sú vlastnosti šarže. Ak sa jedna hrana alebo jedna časť brúsneho okra zapojí silnejšie, nástroj sa môže vychýliť, vytvoriť nadrozmerný otvor, prehriať jednu stranu alebo spôsobiť nerovnomerné poškodenie pri výstupe. Kontrola vzoriek spoločnosti Bestwin môže spojiť tieto vlastnosti nástroja s nameranými výsledkami otvorov pred stanovením špecifikácie výroby.
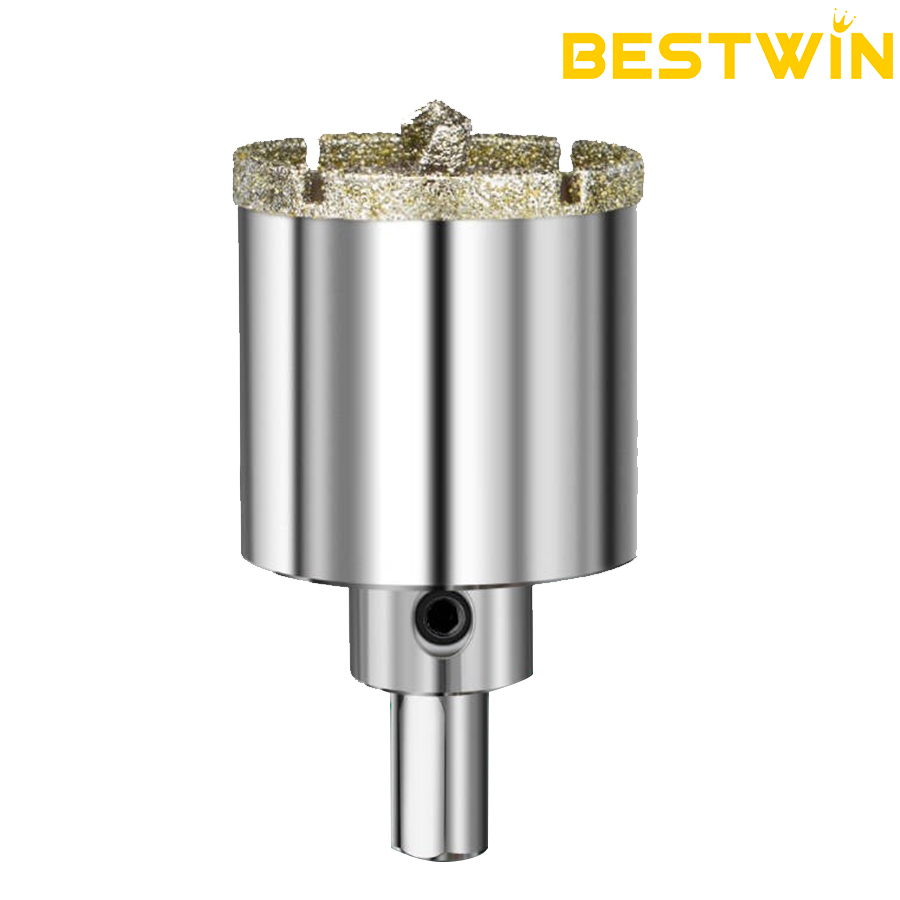
Ilustrovaná forma diamantovej dierovacej píly je oficiálnym príkladom produktu Bestwin pre smer abrazívneho anularneho rezania. Nemala by sa považovať za automatické schválenie pre každý sklolaminátový panel. Priemer, pripojenie, špecifikácia abrazíva, stroj, laminát, metóda odsávania prachu a výsledok vzorky zostávajú špecifické pre projekt.
Teplo a prach menia životnosť nástrojov aj kvalitu panelov
Rezanie sklolaminátu vytvára jemný abrazívny prach a malé úlomky živice a vlákien. Ak sa materiál nahromadí okolo okraja alebo vo vnútri dutého nástroja, zvyšuje trenie a blokuje nové rezné plochy. Potom sa pri stene otvoru zvyšuje teplota. Vrták sa môže začať leštiť alebo rozmazávať namiesto rezania, aj keď sa vreteno naďalej normálne otáča.
Projekt musí určiť, či odsávanie, prúdenie vzduchu, čistenie od zberu, kontrola vlhkosti alebo iná schválená metóda je kompatibilná s panelom, strojom a pravidlami pracoviska. Kontrola prachu je proces a bezpečnostná požiadavka, nie nárok na náter nástroja. Vhodné zberné zariadenie a osobná ochrana musia zodpovedať posúdeniu rizika zariadenia a platným pravidlám.
Zaznamenajte prehriatie pomocou pozorovateľných a merateľných dôkazov. Zmena sa môže prejaviť zmenou farby živice, zápachom, lesklým otvorom, nahromadením materiálu, zvýšeným zaťažením vretena alebo horúcim vrtákom po pevnom cykle. Tam, kde je teplota kritická, použite definovanú metódu a umiestnenie, aby bolo možné porovnať dávky vzoriek. Vrták by nemal byť schválený z prvého vyčisteného otvoru, ak sa teplo hromadí počas výrobnej sekvencie.
Chladiace rozhodnutia si vyžadujú starostlivosť. Tekutina, ktorá znižuje teplotu, môže kontaminovať lepiaci povrch, vniknúť do sendvičového jadra, ovplyvniť neskoršie lakovanie alebo byť v rozpore s čistotou elektrických krytov. Môže byť potrebný suchý proces, ktorý kladie väčší dôraz na stav hrán, odvádzanie triesok alebo prachu, pracovný cyklus a odsávanie. Uvoľnená metóda by mala predstavovať skutočný výrobný proces.
Podložky a upínací prvky Ovládání Poškození při výjezdu
Výstupná strana je zraniteľná, pretože zostávajúci laminát sa pred dokončením otvoru rezacím nožom stenčí. Ak sa panel môže ohýbať, tlak odtlačí posledné vrstvy od nástroja. Vlákna premostia otvor a roztrhnú sa. Pevný, kompatibilný podklad podopiera tieto vrstvy a znižuje pohyb.
Podložka musí přiléhat k panelu bez poškození viditelné plochy nebo zachycení nečistot, které mění tloušťku. Vyměnitelné podložky musí mít definovaný stav, protože opotřebovaný nebo prohloubený povrch již nepodporuje výstup vrtáku. U tvarovaných pouzder musí přípravek kopírovat skutečnou geometrii, nikoli nuceně zplošťovat panel a způsobovat pnutí.
Pozícia upínacej svorky je tiež súčasťou výsledku. Vŕtací nástroj môže čisto rezať blízko upínacej svorky a spôsobovať delamináciu ďalej, kde sa panel vibruje. Vzorka by mala zahŕňať najmenej podporovanú výrobnú polohu, nielen najľahšiu stredovú oblasť. Zaznamenajte revíziu prípravku, podkladový materiál, rozstup upínacích svoriek a vstupnú stranu s odsúhlasenými vzorkami otvorov.
Vôľný pohyb na hrote nástroja alebo okraji zväčšuje problém. Jeho zdrojom môže byť vrták, adaptér, skľučovadlo, vreteno, nečistoty na rozhraní alebo nadmerný presah. Kontrola zostaveného systému zabráni odmietnutiu dobrého nástroja kvôli problému stroja a zabráni úprave stroja, ktorá by skryla nekonzistentnú dávku nástrojov.
Vstup a prielom potrebujú rôzne dôkazy
Vstupná plocha odhaľuje, ako sa bod alebo okraj začína a centruje. Pohyblivý nástroj môže poškriabať vrchnú vrstvu mimo konečného priemeru. Prudký prvý kontakt môže odštiepiť krehký povrch. Vodiaca, pilotná funkcia, pevný prípravok alebo riadená dráha stroja môžu zlepšiť umiestnenie, ale zvolená metóda musí byť zahrnutá v zázname vzorky.
Vŕtací bit odhalil prienik, ťah, zostávajúcu ostrosť hrán a rezanie vlákien. Správanie posuvu v blízkosti výstupu môže zmeniť poškodenie, ale schválenie výroby by nemalo závisieť od improvizácie operátora pri každom otvore. Program stroja alebo zdokumentovaná metóda potrebuje opakovateľný prechod, ktorý sa dá školiť a auditovať.
Široká konštrukcia Vŕtací bit poskytuje užitočnú terminológiu pre body, drážky, tŕne a rezné hrany. Schválenie sklolaminátu však musí byť založené na skutočnom kompozite. Termíny, ktoré opisujú nástroj, nedokazujú, ako jeho hrany budú interagovať s konkrétnym povrchom a architektonikou vlákien.
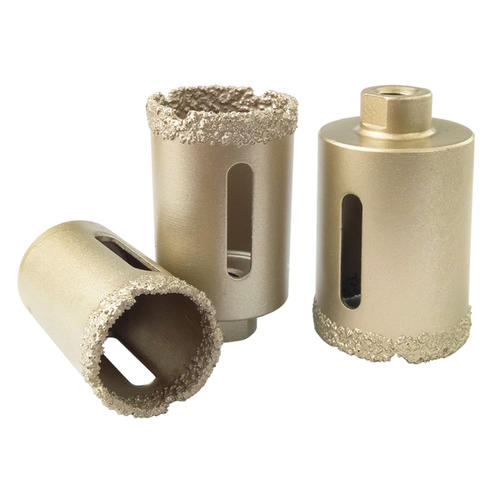
Táto oficiálna skupina dierových píl M10 s pajkovanými diamantmi ilustruje, ako niekoľko priemerov môže zdieľať produktovú radu, pričom stále vyžaduje overenie po jednotlivých veľkostiach. Obvodová rýchlosť, dĺžka kontaktu, priestor na prach, stav adaptéra a podpora panelu sa menia s priemerom, takže jedna schválená veľkosť automaticky neuvoľňuje celý rad.
Výrobná zhoda začína skutočným laminátom
Bestwin spája predbežný smer nástroja z kupónu reprezentatívneho panelu a vyplneného záznamu žiadosti. Užitočné informácie zahŕňajú označenie živice alebo panelu, typ výstuže, ak je známy, hrúbku, vrchný náter, konštrukciu jadra, priemer otvoru a toleranciu, stranu povrchu, limit vzdialenosti od okraja, stroj a držiak, rozsah otáčok a posuvu, metódu extrakcie, počet otvorov na diel, cieľový počet otvorov na nástroj, balenie, označenie a ročný objem.
Fotografie by mali zahŕňať vstupnú plochu, otvor, výstupnú plochu a akékoľvek delaminácie viditeľné po rozrezaní alebo vhodnej kontrole. Označte identitu vrtáka a počet cyklov pre každú vzorku. Čistý prvý otvor a poškodený päťdesiaty otvor opisujú trend opotrebenia; bez identifikácie cyklu môžu byť fotografie zavádzajúce.
Tu výrobca vrtákov spája dôkazy o aplikácii s výrobnými kontrolami. Bestwin dokáže prispôsobiť alebo vyvinúť smer vzorky, definovať kritické geometrické a rozhranie detaily, identifikovať šaržu vzorky, skontrolovať relevantné rozmery a stav hrán a zachovať schválenú identitu pre opakované dodávky. Zákazník zostáva zodpovedný za validáciu nástroja vo finálnom procese a stanovenie špecifických limitov prijatia produktu.
Dodávatelia vrtákov niekedy zoskupujú aplikácie na kompozity, dlaždice, sklo, kameň, drevo a kov pod široké katalógové označenia. Pre OEM program zo sklolaminátu musí byť prevádzková špecifikácia užšia. Bestwin používa skutočné údaje o paneloch a otvoroch na definovanie rodiny produktov, veľkosti, pripojenia, označenia a balenia, ktoré patria k vydanej objednávke.
Kontrola musí oddeliť kozmetické a konštrukčné chyby
Vstupné čipy a výstupné vlákna sú viditeľné, ale samotný vzhľad nemusí odhaliť delaminačný kruh pod povrchom. Metóda kontroly by mala zodpovedať riziku hotového dielu. Kozmetický kryt môže mať iné limity ako konštrukčný držiak, tlaková bariéra, lepená zostava alebo utesnený obal odolný voči poveternostným vplyvom.
Definícia osvetlenia, zväčšenia, miesta merania, vzorkovacej frekvencie a kritérií pre odber vzoriek z vrtáka. Použite referenčnú fotografiu alebo zachovaný panel, kde sú písomné opisy nejednoznačné. Ak je potrebné sekcionovanie, poklepové testovanie, zobrazovanie alebo iná nedestruktívna metóda, zaznamenajte metódu a kvalifikáciu namiesto predpokladu, že všetci inšpektori uvidia rovnakú chybu.
Tabuľka 2. Záznam o vzorkoch sklolaminátových otvorov a prepustení šarží
| Skontrolujte | Vzorkový dôkaz | Dávkové riadenie |
|---|---|---|
| Nástroj totožnosť | Kód tovaru, veľkosť, stopka, šarža, schválená vzorka | Označovanie a sledovateľnosť objednávok |
| Vstupná plocha | Šírka čipu, škrabance, stav gélového náteru | Definovaný vizuálny odkaz a vzorkovanie |
| Geometria otvoru | Priemer, okrúhlosť, poloha, stav steny | Kalibrovaná metóda a frekvencia kontroly |
| Výstupný povrch | Fuzz, breakout, fiber pull, backing condition | Foto štandard a limit výmeny |
| Delaminácia | Dohoda o prehliadke pri vstupe a výstupe | Vzorkovacia frekvencia a prijímacia hranica založené na riziku |
| Teplo a nahromadenie | Vzhľad vývrtu, stav nástroja, počet cyklov | Procesné okno a čistiace pravidlo |
| Opotrebenie nástroja | Okrajový alebo obvodový stav v plánovaných intervaloch | Náhradný limit pred zlyhaním otvoru |
| 포장 | Ochrana hrán, triedenie veľkostí, štítky | Kontrola zásielky podľa schváleného rozloženia |
Vŕtací nástroj môže prejsť kontrolou priemeru a napriek tomu nesplniť požiadavku na kvalitu laminátu. Naopak, čistý jednorazový otvor nedokazuje opakovateľnosť, ak chýbajú identita nástroja, upínka, počet cyklov a podmienky procesu. Záznam o uvoľnení musí spájať oba druhy dôkazov.
Konzistencia dávky závisí od definovaného limitu zmien
Opakované dodávky vyžadujú stabilnú identitu. Vydaný záznam o vrtáku môže obsahovať smer materiálu alebo abrazívnosti, kritické rozmery, geometriu hrotu alebo obruby, stopku, povrchový stav, označenie, balenie, metódu kontroly a funkčný vzorový test. Nie každý výrobný detail patrí na výkres zákazníka, ale charakteristiky, ktoré kontrolujú lícovanie a kvalitu otvoru, potrebujú dohodnutú hranicu.
Kontrola prichádzajúceho materiálu, formovanie alebo tepelné spracovanie, kde je to relevantné, brúsenie alebo abrazívne nanášanie, rozmerová kontrola, kontrola povrchu, odber vzoriek hádzavosti a funkčné kontrolné rezy chránia rôzne časti výsledku. Samotný certifikát nemôže preukázať, či nástroj čisto reže schválený panel zo sklenených vlákien. Zachovaná referenčná vzorka spája továrenské merania s výkonom pri aplikácii.
Dodávateľ vrtákov by mal tiež definovať, ako sa riešia kontrolované zmeny. Zmena zdroja materiálu, úprava hrán, špecifikácia abrazív, adaptér, balenie alebo subdodávateľský proces môže vyžadovať interné overenie alebo opakované odber vzoriek zákazníkom, v závislosti od uzatvorenej dohody. Bestwin dokáže prepojiť revízie s objednávkou a zabrániť tomu, aby známy názov produktu skrýval funkčnú zmenu.
Balenie je dôležité, pretože odštiepený okraj alebo poškodený brusný lem môže pokaziť prvý výrobný otvor. Nástroje by mali byť oddelené, zaistené a označené, aby sa veľkosti a schválené varianty dali identifikovať. Následná vstupná kontrola môže porovnať dodávku so schváleným rozložením pred tým, ako sa nástroje dostanú k stroju.
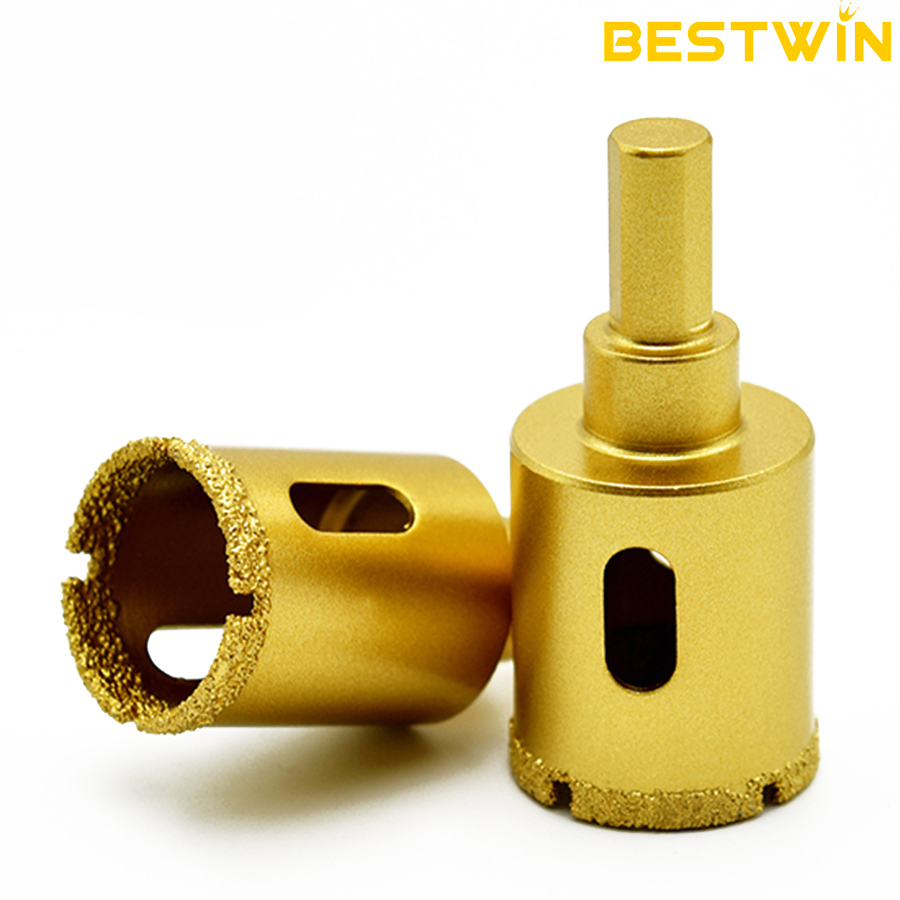
Oficiálna produktová fotografia dierovacej pílky s diamantovým spájkovaním zobrazuje ďalší prstencový tvar, ktorý sa môže vyhodnotiť pre vhodné abrazívne rezné aplikácie. Jeho prítomnosť tu ilustruje iba konštrukciu produktu; konečná vhodnosť pre sklolaminát, pripojenie, priemer, proces a životnosť si vyžadujú potvrdenie vzorky.
Bestwin-ovi panelni i otvorni uslovi
Efektívna žiadosť o cenovú ponuku (RFQ) poskytuje továrni reprodukovateľnú aplikáciu namiesto iba zoznamu priemerov. Zahrňte reprezentatívne kusy panelov, informácie o lamináte a gélovom nátere, rozsah hrúbky, výkres otvorov, kritériá vstupu a výstupu, povolené delaminácie, stroj a držiak, dostupný rozsah otáčok a posuvu, prípravok a podložku, metódu odsávania prachu, cieľovú životnosť nástroja, ročnú spotrebu, zloženie súpravy, označovanie, balenie a platné normy.
Ak program pokrýva viacero konštrukcií panelov, identifikujte najnáročnejší alebo najcitlivejší na poškodenie prípad a nezlučujte výsledky bez dôkazov. Nástroj schválený na kryte s vysokým obsahom živice nemusí mať rovnaký limit na vysokovláknovej konštrukčnej doske. Bestwin môže pripraviť Vŕtací bit vzorky pre definované prípady a zachovať ich identity oddelene počas hodnotenia.
Po schválení by projektový súbor mal obsahovať špecifikáciu nástroja, vzorkovú dávku, panelovú dávku alebo referenčný vzor, revíziu stroja a prípravku, procesné okno, fotografie otvorov, výsledky rozmerov, limit opotrebenia, rozloženie balenia a pravidlo zmien. Tento záznam umožňuje spoločnosti Bestwin prepojiť výrobu, kontrolu, označenie OEM a opakované objednávky s rovnakým dôkazom.
Čisté otvory zo sklolaminátu sú výsledkom kontrolovanej výroby
Čisté otvory zo sklolaminátu vznikajú kontrolou vstupu hrany, rezaním abrazívnych vlákien, odvádzaním prachu, obmedzením tepla a prechodom cez podopretý laminát. Vŕtací nástroj je kľúčový, ale konštrukcia panelu, hádzavosť stroja, držiak, upínka, podložka, stabilita procesu, kontrola a limity opotrebenia určujú konečný výsledok.
Bestwin môže zodpovedať Vŕtací bit po preskúmaní skutočného kompozitu, funkcie otvoru, vybavenia, kritérií prijatia a potrieb šarže. S reprezentatívnymi vzorkami a uchovanou záznamovou správou o uvoľnení môžu továreň a zákazník prejsť od sľubného prvého otvoru k konzistentnej výrobe bez preháňania toho, čo môže zaručiť akýkoľvek jednotlivý katalógový štítok.










 English
 العربية
 Français
 Português
 Português do Brasil
 Italiano
 简体中文
 繁體中文
 日本語
 한국어
 Deutsch
 Español
 Slovenčina
 ไทย
 Türkçe