
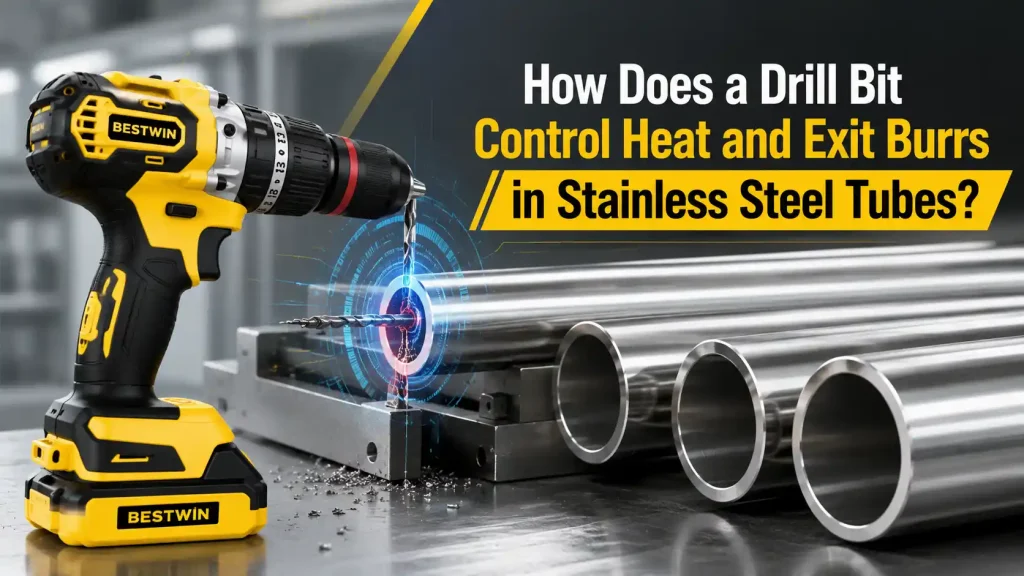
Na linke z nehrdzavejúcej ocele sa prvé otvory v novej sérii môžu zdať prijateľné, zatiaľ čo neskoršie diely vykazujú modré tepelné značky, zväčšujúcu sa otrep na výstupe alebo vyleštené miesto, kde sa rezné hrany začali trieť. Operátor nemusí meniť program stroja, napriek tomu sa kvalita otvorov mení, pretože nástroj, stena rúrky, podpora, mazanie a podmienky pri prechode cez stenu vzájomne pôsobia.
Vŕtací nástroj na opakovanú výrobu rúrok musí byť prispôsobený danej situácii pri rezaní. Samotný priemer nedokáže opísať požadovanú geometriu hrotu, materiál nástroja, pracovnú dĺžku, stopku, úpravu ostria ani kontrolu šarže. Pre distribútorov, OEM programy, výrobcov a staviteľov zariadení je užitočnou výrobnou otázkou, ako tieto detaily zostávajú konzistentné od schváleného vzorky po opakovanú dodávku.
Rýchla odpoveď
А Vŕtací bit kontrolyuje teplo a odstraňuje otrepy pri výrobe nerezových rúrok, keď sú jeho substrát, geometria bodu, symetria pery, hrúbka steny, povrchová úprava drážky, stav hrany, pracovná dĺžka a stopka zladené s akosťou rúrky, hrúbkou steny, strojom, rozsahom otáčok, stabilitou posuvu, podporou a metódou chladenia. Schválený výsledok potom potrebuje uchovanú vzorku, záznam rozmerov, sledovateľnosť materiálu, funkčný rezný test a definovaný limit výmeny.
Bestwin vyrába vŕtacie nástroje a dodáva OEM a dávkové programy z vlastného produktového radu. Trieda ocele, priemer, stena, veľkosť otvoru, rozhranie stroja, cieľ cyklu, chladiaca prax, balenie a objem objednávky zákazníka poskytujú spoločnosti Bestwin základ pre výber vhodného smeru vrtáka a prípravu vzoriek. Tento proces udržuje jasnú úlohu továrne: dôkazy o aplikácii riadia zhodu produktu, zatiaľ čo výrobca kontroluje špecifikáciu nástroja a opakovanú výrobu.
Tepelné značky sú procesný signál, nie špecifikácia farby
Farba tepla okolo otvoru môže odhaliť stúpajúcu teplotu rezania, ale neidentifikuje jedinú príčinu. Opotrebovaná hrana sa môže namiesto strihania trieť. Prerušenie posuvu môže spôsobiť, že vrták zostane v kontakte s vytvrdnutým materiálom. Dlhá nepodopretá nástrojová tyč môže vibrovať. Slabá podpora rúrky môže spôsobiť pohyb steny počas prerážania. Nedostatočné alebo zle nasmerované chladivo môže zanechať rezaciu zónu horúcu, aj keď je kvapalina prítomná inde.
Užitočné vyšetrovanie porovnáva, kde sa farba objavuje, kedy začína počas životnosti nástroja a čo sa súčasne deje s tvarom triesky a výškou otrepu. Teplo koncentrované v mieste naznačuje iný mechanizmus ako vyleštený okraj alebo modrý krúžok iba na výstupnej strane. Ak sa zaťaženie vretena postupne zvyšuje počas dávky, opotrebenie hrán je pravdepodobnejšie ako náhodná chyba polohy trubice. Ak sa značka objaví náhle po prerušení, môže byť zapojené vytvrdzovanie materiálu prácou.
Prehľad vzorky vrtáka sa preto začína časťami a záznamami, nie predpokladmi. Spoločnosť Bestwin môže hodnotiť nepoužité a použité nástroje, fotografie otvorov, vzorky triesok, namerané otrepy, počty cyklov a stav stroja. Cieľom je identifikovať, ktoré vlastnosti nástroja vyžadujú kontrolu a ktoré výrobné podmienky musia zostať súčasťou validačného okna zákazníka.
Triedná trubice a stav steny definujú rezné udalosti
Nerezová oceľ nie je jeden jednotný obrobok. Austenitické, feritické triedy, zvárané rúry, bezšvíkové rúry, žíhaný materiál, zóny spevnené prácou a povrchy s okovinou alebo povlakom môžu reagovať odlišne. Hrúbka steny mení čas, počas ktorého sú obe rezné hrany v zábere, a spôsob, akým sa materiál uvoľňuje pri prerazení. Zakrivenie rúry mení kontaktnú plochu pri vstupe, zatiaľ čo zvar môže spôsobiť lokálnu zmenu tvrdosti alebo geometrie.
Pre výrobcu nástrojov je popis aplikácie najsilnejší, ak obsahuje normu alebo triedu materiálu, tvrdosť, ak je k dispozícii, vonkajší priemer rúrky, nominálnu hrúbku steny a toleranciu, umiestnenie zvaru, stav povrchu, priemer otvoru, polohovú toleranciu a či otvor prechádza cez jednu alebo obe steny. Krátky vzorový výrez je často cennejší ako všeobecné vyhlásenie, ako napríklad „pre nehrdzavejúcu oceľ“.
Výkon a tuhosť sa tiež líšia v závislosti od stroja. Ručná vŕtačka, špecializovaný stroj na rúry, obrábacie centrum a automatická upínacia prípravka nevytvárajú rovnakú stabilitu posuvu. Špecifikácia vrtáka musí odrážať skutočné rozhranie, nie ideálne laboratórne vreteno. Bestwin používa tieto podmienky na rozhodnutie, ktorý materiál, geometria, dĺžka a smer stopky si zaslúži funkčný vzor.
Tabuľka 1. Mapa symptómov a dôkazov nehrdzavejúcej oceľovej rúry
| Výrobná chyba | Možný rezací mechanizmus | Dôkazy, ktoré oddeľujú príčiny |
|---|---|---|
| Modrá značka pri vstupe | Zdržiavanie, trenie hrany, nedostatočné lokálne chladenie | Stopa podawania, zdjęcie krawędzi, kolor wióra, kierunek chłodziwa |
| Otrepy rastú iba na výstupe | Slabá podpora, nízky posuv pri prelomení, opotrebovaný roh | Stav přípravku, posuv při průlomu, trend výšky otřepů |
| Otvor sa zväčší | Vysunutie, dlhý presah, nerovnomerné pery, pohyb trubice | Vynášení nástroje, měření hrany, průhyb přípravku, kulatost otvoru |
| Krátke kučeravé lupienky sa stanú vláknitými | Opotrebenie hrán, nánosy na drážkach, zmena posuvu | Vzorky triesok podľa počtu cyklov, zaťaženia vretena, stavu ostria |
| Náhle pískanie a nárast záťaže | Pracou otužilá škvrna, balenie triesok, nestabilné zapojenie | Miesto dielu, poloha švu, záznam zvuku/zaťaženia, kontrola odstráneného nástroja |
| Prijateľná vzorka, ale variabilná dávka | Materiálová alebo geometrická nekonzistentnosť, zmiešané podmienky stroja | Certifikát materiálu, záznam o šarži, rozmery nástroja, kontrolovaný rezný test |
Táto mapa dôkazov zabraňuje priradeniu každej príznaku k povlaku alebo tvrdosti. Vŕtací bit je možné hodnotiť spravodlivo iba vtedy, keď sú spolu zaznamenané podmienky rezania a výsledok.
Ovládacie prvky geometrie bodu, centrovanie a vyváženie zaťaženia
Point je prvá časť nástroja, ktorá sa stretáva s povrchom zakrivenej trubice. Jeho uhol, ostrie, tvar štiepeného hrotu, podbrus a symetria britov ovplyvňujú, ako rýchlo sa nástroj vycentruje a ako rovnomerne začnú obe strany rezať. Na zakrivenej stene môže nestabilný vstup vytvoriť excentrickú značku predtým, ako sa zapojí plný priemer.
Bestwin zápasy Vŕtací bit vzorky okolo otvoru zákazníka a podmienky stroja. Geometria, ktorá dobre funguje v pevnom upínači, nemusí byť najlepšou voľbou pre prenosný nástroj s väčším hádaním. Kratší hrot môže zmeniť sekvenciu prelomenia pri tenkej stene, zatiaľ čo hrubší veniec môže zlepšiť pevnosť, ale zvýšiť tlak, ak nie je ostrie dláta správne pripravené.
Symetria pierścieni ma znaczenie w całej partii. Jeśli jeden pierścień jest dłuższy lub ma inne ukształtowanie, ta strona usuwa więcej materiału i może odchylić wiertło od osi. Rezultatem może być ciepło na jednym brzegu, zbyt duży otwór, nierównne wióry lub zadzior skoncentrowany po jednej stronie. Kontrola punktowa należy zatem do testu cięcia, a nie jako oddzielna kontrola kosmetyczna.
Pre objednávky OEM môžu špecifikovať geometrické vlastnosti, ktoré ovplyvňujú výkon, spolu s referenčnou vzorkou. Výkres vytvára merateľnú hranicu; vzorka ukazuje, ako sa kompletný vrták správa v určenom potrubí a prípravku.
Substrát, tepelné spracovanie a povrchová úprava spolupracujú
Materiál nástroja poskytuje základnú žiaruvzdornosť a húževnatosť, ale samotný názov materiálu nie je zárukou výkonu. Rýchlorezné ocele a rýchlorezné ocele so zliatinami kobaltu môžu vyhovovať rôznym úrovniam zaťaženia, priemerom, stabilite stroja a cieľom nákladov. Tepelné spracovanie musí konzistentne vyvinúť zamýšľanú štruktúru a brúsenie musí zabrániť poškodeniu hotového ostria.
Vŕtací nástroj, ktorý je veľmi tvrdý, ale príliš krehký na skutočné vybočenie alebo prerušované zaťaženie, sa môže odštiepiť. Odolnejší nástroj, ktorý pri teplote stráca pevnosť ostria, sa môže začať trieť a generovať viac tepla. Bestwin preskúma aplikáciu a dôkazy zo vzoriek, aby vyvážil tieto vlastnosti, namiesto toho, aby prezentoval jeden názov materiálu ako univerzálne nadradený.
Povrchová úprava alebo povlak môžu znížiť trenie alebo zmeniť správanie pri opotrebení, ale nemôžu kompenzovať nestabilný posuv, zlé hádzanie, slabú podperu alebo nesprávnu geometriu. Hrúbka povlaku a úprava hrán sú tiež dôležité, pretože malá rezná hrana môže byť zmenená nekonzistentnou vrstvou. Plán kontroly výroby by mal spájať substrát, tepelné spracovanie, brúsenie, povrchový stav a konečný výsledok rezania.
Každý vrták v schválenej rodine potrebuje konzistentnú identitu. Záznamy o šarži materiálu, záznamy o tepelnom spracovaní, kontroly rozmerov, kontrola povrchu a funkčné vzorky umožňujú sledovať zmenu namiesto jej riešenia po tom, čo sa v produkcii objavia zmiešané výsledky.
Rozhranie stroja môže prekonať dobrú reznú hranu
Vôľnosť na hrote nástroja zvyšuje zaťaženie na jednu britvu a mení efektívny priemer otvoru. Zdrojom môže byť stopka, skľučovadlo, vreteno, adaptér, kontaminácia alebo presah nástroja. Dobrý vrták nainštalovaný v nestabilnom rozhraní môže produkovať rovnaké príznaky ako zle obrúsený nástroj.
Vzorkový plán preto zaznamenáva tvar tŕňa, skľučovadla alebo držiaka, nameraný hádzavosť, nepodopretú dĺžku, stav vretena a metódu upínania použitú na schválenie. Ak zákazník neskôr prejde z vŕtačky na prenosný akumulátorový nástroj alebo z jedného držiaka na druhý, táto zmena si zaslúži potvrdenie, pretože sa posunula mechanická hranica.
Dĺžka nástroja je súčasťou rozhrania. Extra dĺžka môže poskytnúť prístup, ale znižuje tuhosť. Pri práci s nerezovými rúrami môže neprípustné priehyb zväčšiť trenie pri vstupe a spôsobiť náhlejší prielom. Pracovná dĺžka vrtáka by mala pokrývať skutočnú geometriu prípravku a rúry bez pridania nepodporovaného dosahu, ktorý aplikácia nepotrebuje.
Pre súpravy pre distribútorov alebo súpravy na údržbu OEM, rozhranie nástroja tiež ovplyvňuje dizajn sortimentu. Súprava môže kombinovať bity a akumulátorový vŕtací skrutkovač, ale schválený obsah stále potrebuje kompatibilné stopky, užitočný postup veľkostí a zdokumentovaný rozsah použitia. Bestwin môže dodať jednotlivé nástroje alebo zladené súpravy, zatiaľ čo špecifikácia projektu určuje, ktoré položky sú kvalifikované pre prevádzku s nehrdzavejúcimi trubicami.
Preboj je tam, kde vznikajú výstupky po odrezaní.
Pri vstupe stena rúrky podopiera reznú zónu okolo bodu. Blízko výstupu sa zvyšný materiál stenčuje a menej odoláva deformácii. Nestabilita posuvu, pohyb rúrky, nadmerný hádzavosť alebo opotrebovaný roh môžu posledný materiál namiesto čistého odrezania natiahnuť a roztrhnúť. Vrták môže stále dosiahnuť cieľový priemer, pričom zanechá neprijateľnú otrep.
Ovládanie otrepov sa začína stabilným upnutím a opakovateľným stavom prelomu. Geometria nástroja, stav ostria, posuv stroja, hrúbka steny, podpora zozadu a poloha otvoru ovplyvňujú výsledok. Výrobný test, ktorý hlási iba „otvor dokončený“, prehliada vlastnosť, ktorá môže spôsobiť ďalší problém pri montáži.
Zmerajte výšku otrepov alebo inú dohodnutú prijateľnú charakteristiku na definovaných pozíciách a počtoch cyklov. Fotografovanie výstupnej strany pri rovnakom osvetlení uľahčuje porovnanie trendov. Ak sa otrepy zvyšujú so zaťažením vretena a farbou triesok, vrták sa pravdepodobne blíži k limitu svojej životnosti. Ak sa otrepy menia v závislosti od orientácie trubice s novým nástrojom, pozornosť si zaslúžia vplyvy prípravku alebo zvaru.
Široké mechaniky a Vŕtací bit pomôžte opísať nástroj, ale schválenie továrne si vyžaduje dôkazy špecifické pre danú aplikáciu. Prelomenie nerezovej trubice je kombinovaná udalosť, takže záznamy o materiáli, stroji, podpore a nástroji zostávajú prepojené v správe o skúške.
Dodávka chladiacej kvapaliny a odvádzanie triesok ovplyvňujú krivku opotrebenia
Informácie o chladivej kvapaline potrebujú viac detailov ako „mokré“ alebo „suché“. Typ kvapaliny, koncentrácia, bod dodania, konzistencia prietoku a schopnosť dosiahnuť obe pery ovplyvňujú teplotu a pohyb triesok. Prúd, ktorý zasiahne vonkajšiu stranu trubice, ale nie reznú zónu, môže poskytnúť malú ochranu počas hlbokého zaťaženia.
Tvar triesok je praktickým záznamom procesu. Triesky, ktoré náhle zmenia farbu, sa stanú dlhými a vláknitými alebo sa zrazia do drážky, môžu naznačiť, že sa rezanie zmenilo skôr, ako sa veľkosť otvoru vymkne tolerancii. Povrch drážky vrtáka, špirála, stredová časť, stav ostria a posuv – to všetko prispieva k správaniu triesok.
V rámci vzorkovania vo výrobe môže spoločnosť Bestwin kontrolovať nástroj po definovanom počte otvorov, zatiaľ čo zákazník zaznamenáva triesky, čas cyklu, zaťaženie vretena a výsledky otvorov. Tieto zdieľané dôkazy oddeľujú opotrebenie produktu od nekontrolovaných zmien chladiacej kvapaliny alebo stroja. Vytvára tiež realistickejší limit výmeny ako čakanie na viditeľné zlyhanie.
Pre dávkové dodávky sa chladivo a stav triesok z schváleného testu stávajú súčasťou referenčnej metódy. Šarža vrtáka by nemala byť zamietnutá alebo schválená na základe iného procesu bez zdokumentovania rozdielu, pretože test by už nereprezentoval uvoľnenú aplikáciu.

Vzorková schválení musia zahŕňať trend nosenia
Nový nástroj dokáže vyvŕtať niekoľko dobrých otvorov, aj keď jeho ostrie, tepelné spracovanie alebo geometria nepodporujú požadovaný výrobný interval. Schválenie vzorky by preto malo pokrývať začiatok, stred a plánovaný koniec cyklu. Počet otvorov závisí od aplikácie, ale záznam potrebuje dostatočnú dĺžku na odhalenie rastu tepla, opotrebenia ostria, zmeny triesok, tvorby otrepov a rozmerových zmien.
Zákazník poskytuje stroj, trubicu, prípravok, chladiacu kvapalinu a kritériá prijatia. Bestwin poskytuje identifikované vzorky vrtákov, výrobné informácie zodpovedajúce objednávke a konzistentnú dávku vzoriek. Obe strany používajú rovnakú testovaciu metódu, aby výsledok mohol viesť k vydanej špecifikácii, namiesto toho, aby zostal neformálnou demonstráciou.
Zachované vzorky nástrojov a dielov sú obzvlášť užitočné. Použitý vrták ukazuje umiestnenie opotrebenia a spôsob zlyhania, zatiaľ čo rezané časti trubíc ukazujú podmienky vstupu, vŕtania a výstupu. Uchovávanie vzoriek z rôznych bodov cyklu robí trend opotrebenia viditeľným a poskytuje továrni referenciu, ak sa neskoršia šarža správa inak.
Toto je fáza, kde výrobca vrtákov môže prepojiť produktové inžinierstvo s realitou výrobných dávok. Bestwin môže upraviť alebo prispôsobiť materiál, geometriu, dĺžku, stopku, povrchovú úpravu, označenie a balenie v rámci dohodnutého programu, a potom predložiť novú vzorku, keď si kontrolovaná zmena vyžaduje potvrdenie.
Dávkovú konzistenciu je zabudovaná do vydanej identity
Opakované objednávky potrebujú viac ako rovnaký tlačený popis. Uvoľnená identifikácia vrtáka môže zahŕňať kód položky, revíziu výkresu, smer materiálu, kritické rozmery, geometriu hrotu, stopku, povrchovú úpravu, značenie, balenie, plán kontroly a schválený funkčný test. Tieto prvky zabraňujú tomu, aby známe meno skrylo nekontrolovanú zmenu.
Dodávatelia vrtákov môžu popisovať produkty širokými kategóriami, ako sú HSS, kobalt, špirálové, potiahnuté alebo štandardnej dĺžky. Pre program na výrobu nerezových rúr musí byť prevádzková identita špecifickejšia. Pre kupujúceho, ktorý hodnotí dodávateľa vrtákov, táto špecifickosť umožňuje porovnávať vzorky a opakované dávky. Bestwin spája objednávku s odsúhlasenou vzorkou a výrobným záznamom, aby továreň vedela, ktoré charakteristiky a kontroly podporujú očakávaný výsledok.
Kontrola prichádzajúceho materiálu, monitorovanie tepelného spracovania, kontrola brúsenia, kontrola povrchu, výber vzoriek rozmerov, kontrola hádzavosti a konečné funkčné testovanie chránia každú inú časť výsledku. Žiadny samostatný certifikát ich nenahrádza. Stabilná šarža vrtákov sa objaví, keď tieto kontroly poukazujú na rovnakú vydanú špecifikáciu.
Balenie tiež chráni ostrie. Kontakt s nástrojmi, voľný pohyb, vystavenie vlhkosti a zlé lícovanie dutín môžu poškodiť správne vyrobený produkt ešte pred jeho dodaním na linku. Bestwin dokáže prispôsobiť individuálne balenia, súpravy, štítky a exportné balenia projektu, pričom schválené balenie zostáva súčasťou identifikácie šarže.
Kontrola spája rozmery s rezným výkonom
Rozmerová kontrola je nevyhnutná, ale úplné uvoľnenie tiež overuje, či sa nástroj správa správne v materiáli. Priemer, celková dĺžka, pracovná dĺžka, stopka, geometria hrotu, symetria britov, hádzavosť, stav povrchu a značenie je možné skontrolovať pred rezaním. Definovaný skúšobný test na trubici potom overí vstup, zaťaženie, tvorbu triesok, veľkosť otvoru, kruhovitosť, tepelnú stopu a otrep na výstupe.
Tabuľka 2. Záznam o vzorke a uvoľnení šarže vrtáka
| Kontrolný bod | Vzorková fáza dôkazov | Dôkazy opakovaných šarží |
|---|---|---|
| Identita produktu | Kresba, kód položky, schválený vzorek | Objednávka a revízia sa zhodujú |
| Materiál a tepelné zpracovanie | Materiálový smer a záznam tvrdosti | Slediteľnosť šarže a záznam o procese |
| Geometria | Bod, pery, pavučina, flauta, dĺžka a dĺžka drieku merania | Výsledky odberu vzoriek oproti povoleným limitom |
| Povrch a hrana | Prehľad náteru alebo povrchovej úpravy, fotografie hrán | Vizuálna kontrola a záznam kontrolovaného procesu |
| Mechanické uložení | Kompatibilita držiaka a hádzavosť nástroja | Odber vzoriek pomocou sekery a výbehu |
| Funkčný výsledok | Тест контролируемого резания нержавеющей трубки | Definovaný vzorový test šarže so zodpovedajúcimi podmienkami |
| 포장 | Schválená ochrana, štítok a usporiadanie dutiny | Kontrola balenia a sledovateľnosť zásielky |
Tabuľka je najužitočnejšia, keď každá položka má prijateľnú hranicu a vlastníka. Vrták môže prejsť rozmermi a napriek tomu zlyhať v aplikácii, ak je nesprávna hrana alebo proces; môže tiež dobre rezať v nekontrolovanom jednorazovom teste, ktorý nemožno zopakovať. Spárovanie týchto dvoch typov dôkazov vedie k obhájiteľnému prepusteniu.
Užitočná žiadosť o cenovú ponuku opisuje trubicu, stroj a cieľ
Efektívna žiadosť o cenovú ponuku (RFQ) poskytuje spoločnosti Bestwin dostatok informácií na priradenie vrtáka bez toho, aby zákazník musel nástroj navrhovať samostatne. Zahrňte typ nehrdzavejúcej ocele alebo reprezentatívnu vzorku, priemer a hrúbku steny rúrky, priemer otvoru a toleranciu, očakávaný limit otrepov, podmienky vstupu a výstupu, typ stroja, držiak, rozsah otáčok a posuvu, metódu chladenia, podporu upínania, požadovaný počet otvorov na nástroj, ročný objem, balenie, označovanie a požadované normy.
Ak je objednávka určená na distribúciu, nie na výrobnú linku, popíšte hlavný rozsah použitia a obsluhované trhy. Dodávatelia vrtákov potom môžu navrhnúť kontrolovaný rozsah veľkostí alebo produktovú rodinu bez toho, aby predstierali, že jedna geometria pokrýva všetky triedy nehrdzavejúcej ocele a stroje. Továreň Bestwin môže pripraviť vzorky a podporné informácie o produkte pre definovaný rozsah.
Zmeny si tiež vyžadujú trasu. Iný stupeň trubice, hrúbka steny, stroj, držiak alebo chladiaca prax môžu zmeniť výsledok, aj keď číslo dielu zostane rovnaké. Záznam projektu môže uviesť, ktoré zmeny vyžadujú nové skúšobné obdobie a ktoré spadajú do schváleného rozsahu.
Stabilné nerezové rúrkové otvory závisia od kontrolovaných dôkazov
Tepelné značky a výstupní otřepy sa stávajú zvládnuteľnými, keď výrobný záznam spája rúrku, prípravok, stroj, chladivo, triesky, opotrebenie nástroja a výsledok otvoru. Vŕtací bit je ústredným prvkom tohto systému, ale jeho výkon je zmysluplný iba v rámci definovaného aplikačného okna.
Bestwin môže zodpovedať Vŕtací bit výrobky pre vzorky z nehrdzavejúcej ocele po preskúmaní materiálu, steny, priemeru, rozhrania stroja, cieľovej životnosti, balenia a potrieb šarže zákazníka. Od prípravy vzoriek cez výrobu, testovanie, označovanie OEM až po opakované dodávky, továreň dokáže udržať identitu vydaného nástroja spojenú s dôkazom, ktorý ho schválil.










 English
 العربية
 Français
 Português
 Português do Brasil
 Italiano
 简体中文
 繁體中文
 日本語
 한국어
 Deutsch
 Español
 Slovenčina
 ไทย
 Türkçe