
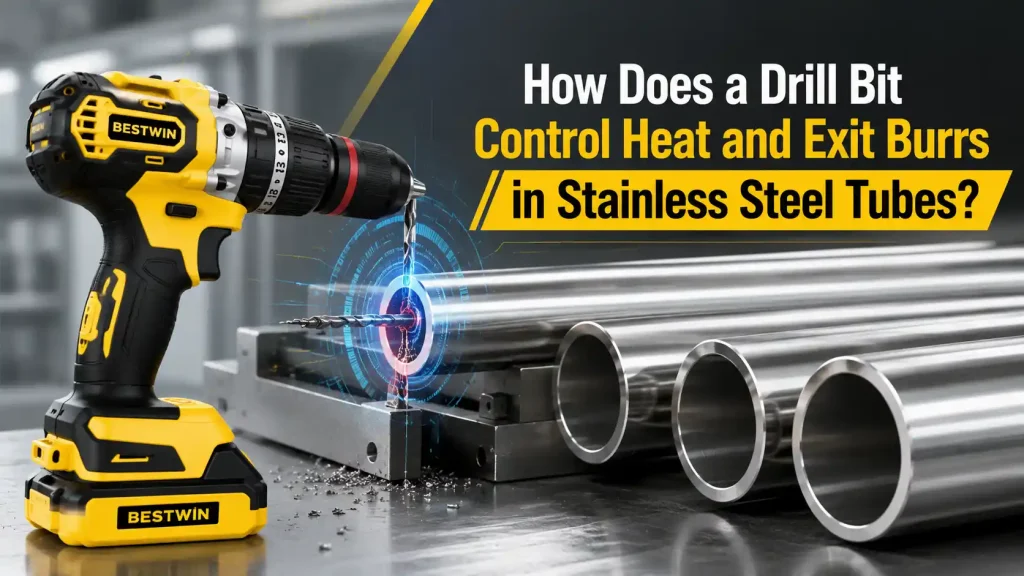
บนสายท่อสแตนเลส รูแรกๆ ในการผลิตใหม่ๆ อาจดูดี แต่ชิ้นงานที่ผลิตตามมาอาจมีรอยไหม้สีฟ้าที่เกิดจากความร้อน มีครีบปากรูที่กว้างขึ้น หรือมีรอยขัดเงาตรงที่คมตัดเริ่มเสียดสี แม้ว่าผู้ปฏิบัติงานจะไม่ได้เปลี่ยนโปรแกรมเครื่องจักร แต่คุณภาพของรูจะเปลี่ยนไปเนื่องจากเครื่องมือ ผนังท่อ ตัวรองรับ น้ำมันหล่อลื่น และสภาพการทะลุผ่านมีการทำงานร่วมกัน
ดอกสว่านสำหรับการผลิตท่อซ้ำๆ จะต้องเข้ากันได้กับสถานการณ์การตัดที่สมบูรณ์ เส้นผ่านศูนย์กลางเพียงอย่างเดียวไม่สามารถอธิบายรูปทรงของปลายดอกสว่าน วัสดุเครื่องมือ ความยาวใช้งาน ก้าน การเตรียมขอบ หรือการควบคุมชุดงานที่ต้องการได้ สำหรับผู้จัดจำหน่าย โปรแกรม OEM ผู้ผลิต และผู้สร้างอุปกรณ์ คำถามการผลิตที่มีประโยชน์คือรายละเอียดเหล่านั้นจะยังคงเหมือนเดิมตั้งแต่ตัวอย่างที่ได้รับการอนุมัติไปจนถึงการจัดส่งซ้ำได้อย่างไร
คำตอบสั้นๆ
เอ ดอกสว่าน ควบคุมความร้อนและเศษโลหะที่เกิดขึ้นในกระบวนการผลิตท่อสแตนเลส เมื่อวัสดุตั้งต้น รูปทรงปลาย หัวฉีด ความหนาของผนัง ความเรียบของร่อง สภาพขอบ ความยาวใช้งาน และก้าน ถูกจับคู่กับเกรดท่อ ความหนาผนัง เครื่องจักร ช่วงความเร็ว ความเสถียรของการป้อน การรองรับ และวิธีการหล่อเย็น ผลลัพธ์ที่ได้รับการอนุมัติแล้วจำเป็นต้องมีตัวอย่างเก็บรักษา บันทึกมิติ การตรวจสอบย้อนกลับของวัสดุ การทดสอบการตัดตามหน้าที่ และขีดจำกัดการเปลี่ยนที่กำหนด
Bestwin ผลิตเครื่องมือเจาะและจัดหาโปรแกรม OEM และโปรแกรมการผลิตจำนวนมากจากผลิตภัณฑ์ของตนเอง เกรดท่อของลูกค้า เส้นผ่านศูนย์กลาง ความหนา ขนาดรู อินเทอร์เฟซเครื่องจักร เป้าหมายรอบการทำงาน การใช้สารหล่อเย็น การบรรจุหีบห่อ และปริมาณการสั่งซื้อ เป็นพื้นฐานให้ Bestwin สามารถจับคู่ทิศทางดอกสว่านที่เหมาะสมและเตรียมตัวอย่างได้ กระบวนการนี้ทำให้บทบาทของโรงงานมีความชัดเจน: หลักฐานการใช้งานเป็นแนวทางในการจับคู่ผลิตภัณฑ์ ในขณะที่ผู้ผลิตควบคุมคุณสมบัติของเครื่องมือและการผลิตซ้ำ
รอยไหม้เป็นสัญญาณของกระบวนการ ไม่ใช่ข้อกำหนดสี
สีความร้อนรอบรูสามารถบ่งชี้อุณหภูมิการตัดที่สูงขึ้นได้ แต่ไม่สามารถระบุสาเหตุเดียวได้ ขอบที่สึกหรออาจเสียดสีแทนที่จะเฉือน การหยุดป้อนอาจทำให้ดอกสว่านค้างอยู่กับวัสดุที่แข็งตัวจากการทำงาน เครื่องมือที่ยาวและไม่ได้รับการรองรับอาจสั่นสะเทือน การรองรับท่อที่อ่อนแออาจทำให้ผนังเคลื่อนที่ระหว่างการทะลุ น้ำหล่อเย็นไม่เพียงพอหรือไม่ถูกทิศทางอาจทำให้บริเวณที่ตัดร้อนแม้ว่าจะมีของเหลวอยู่ก็ตาม
การตรวจสอบที่เป็นประโยชน์จะเปรียบเทียบว่าสีปรากฏขึ้นที่ใด เริ่มต้นเมื่อใดในอายุการใช้งานของเครื่องมือ และเกิดอะไรขึ้นกับรูปทรงของเศษและการสึกหรอของขอบในเวลาเดียวกัน ความร้อนที่กระจุกตัวอยู่ที่จุดบ่งชี้กลไกที่แตกต่างจากขอบที่ขัดเงาหรือวงแหวนสีน้ำเงินที่ด้านทางออกเท่านั้น หากโหลดแกนหมุนเพิ่มขึ้นอย่างช้าๆ ตลอดชุดงาน การสึกหรอของขอบมีแนวโน้มมากกว่าข้อผิดพลาดตำแหน่งท่อแบบสุ่ม หากรอยปรากฏขึ้นอย่างกะทันหันหลังจากการหยุดชะงัก อาจเกี่ยวข้องกับการแข็งตัวของวัสดุจากการทำงาน
การรีวิวตัวอย่างดอกสว่านจึงเริ่มต้นด้วยชิ้นส่วนและบันทึก ไม่ใช่การคาดเดา Bestwin สามารถประเมินเครื่องมือที่ยังไม่ได้ใช้และที่ใช้แล้ว ภาพถ่ายรูเจาะ ตัวอย่างเศษโลหะ เสี้ยนที่วัดได้ จำนวนรอบการทำงาน และสภาพเครื่องจักร วัตถุประสงค์คือเพื่อระบุว่าลักษณะของเครื่องมือใดที่ต้องควบคุม และสภาวะการผลิตใดที่ต้องคงอยู่เป็นส่วนหนึ่งของหน้าต่างการตรวจสอบความถูกต้องของลูกค้า
เกรดท่อและสภาพผนังเป็นตัวกำหนดเหตุการณ์การตัด
สแตนเลสไม่ใช่ชิ้นงานที่เป็นเนื้อเดียวกัน เกรดออสเทนนิติก เกรดเฟอร์ริติก ท่อเชื่อม ท่อไร้ตะเข็บ วัสดุอบอ่อน บริเวณที่ผ่านการชุบแข็งจากการทำงาน และพื้นผิวที่มีสเกลหรือการเคลือบ สามารถตอบสนองแตกต่างกันไป ความหนาของผนังจะเปลี่ยนเวลาที่คมตัดทั้งสองยังคงสัมผัสกัน และวิธีการที่วัสดุจะหลุดออกเมื่อทะลุผ่าน ความโค้งของท่อจะเปลี่ยนการสัมผัสเมื่อเริ่มตัด ในขณะที่ตะเข็บสามารถสร้างการเปลี่ยนแปลงเฉพาะที่ในความแข็งหรือรูปทรงได้
สำหรับผู้ผลิตเครื่องมือ คำอธิบายการใช้งานจะมีความชัดเจนที่สุดเมื่อระบุมาตรฐานหรือเกรดของวัสดุ ความแข็ง (ถ้ามี) เส้นผ่านศูนย์กลางภายนอกของท่อ ความหนาผนังทั้งค่าปกติและค่าความคลาดเคลื่อน ตำแหน่งรอยต่อ สภาพพื้นผิว เส้นผ่านศูนย์กลางรู ตำแหน่งความคลาดเคลื่อน และระบุว่ารูนั้นเจาะทะลุผนังด้านเดียวหรือทั้งสองด้าน ตัวอย่างสั้นๆ มักมีค่ามากกว่าคำกล่าวทั่วไป เช่น "สำหรับสแตนเลส"
กำลังและความแข็งแกร่งก็แตกต่างกันไปตามเครื่องจักร สว่านมือ เครื่องจักรท่อเฉพาะ เครื่องจักรศูนย์กลาง และอุปกรณ์จับยึดอัตโนมัติ ไม่ได้สร้างความเสถียรในการป้อนงานที่เหมือนกัน ข้อกำหนดของดอกสว่านต้องสะท้อนถึงส่วนต่อประสานจริง แทนที่จะเป็นแกนหมุนในห้องปฏิบัติการในอุดมคติ Bestwin ใช้เงื่อนไขเหล่านั้นเพื่อตัดสินใจว่าวัสดุ รูปทรง ความยาว และทิศทางก้านแบบใดที่สมควรได้รับตัวอย่างที่ใช้งานได้จริง
ตารางที่ 1. แผนผังอาการและหลักฐานของท่อสแตนเลส
| อาการการผลิต | กลไกการตัดที่เป็นไปได้ | หลักฐานที่แยกแยะสาเหตุ |
|---|---|---|
| เครื่องหมายสีน้ำเงินที่ทางเข้า | การติดขัด, ขอบเสียดสี, น้ำหล่อเย็นเฉพาะที่น้อยเกินไป | รอยป้อน, ภาพขอบ, สีชิป, ทิศทางน้ำหล่อเย็น |
| ครีบจะงอกออกมาเฉพาะที่ทางออกเท่านั้น | การรองรับอ่อนแอ การป้อนต่ำเมื่อทะลวง มุมสึกหรอ | สภาพอุปกรณ์, อัตราป้อนที่ทะลุ, แนวโน้มความสูงของครีบ |
| รูใหญ่เกินไป | การเคลื่อนตัว, การยื่นยาวเกินไป, ริมไม่เท่ากัน, การเคลื่อนที่ของท่อ | ระยะโก่งของเครื่องมือ, การวัดขอบ, การโก่งตัวของฟิกซ์เจอร์, ความกลมของรู |
| มันฝรั่งทอดชิ้นสั้นที่ม้วนงอจะกลายเป็นเส้น | การสึกหรอของขอบ การโหลดดอกสว่าน การเปลี่ยนฟีด | ตัวอย่างชิปตามจำนวนรอบการทำงาน, โหลดสปินเดิล, สภาพคมกัด |
| เสียงแหลมดังขึ้นทันทีและโหลดพุ่งสูง | จุดที่แข็งตัวจากการทำงาน, การอัดชิป, การเข้าจับที่ไม่มั่นคง | ตำแหน่งชิ้นส่วน, ตำแหน่งรอยต่อ, บันทึกเสียง/การโหลด, การตรวจสอบเครื่องมือที่ถอดออก |
| ตัวอย่างที่ยอมรับได้แต่แบทช์มีความแปรปรวน | ความไม่สอดคล้องกันของวัสดุหรือรูปทรง, สภาพเครื่องจักรที่ผสมกัน | ใบรับรองวัสดุ, บันทึกชุดการผลิต, ขนาดเครื่องมือ, การทดสอบการตัดแบบควบคุม |
แผนที่หลักฐานนี้ป้องกันไม่ให้ทุกอาการถูกกำหนดให้เป็นการเคลือบหรือความแข็ง ดอกสว่านจะได้รับการประเมินอย่างยุติธรรมก็ต่อเมื่อสภาวะการตัดและผลลัพธ์ถูกบันทึกไว้ด้วยกัน
การควบคุมจุดเรขาคณิต การจัดกึ่งกลาง และการกระจายน้ำหนัก
ประเด็นสำคัญคือส่วนแรกของเครื่องมือที่จะสัมผัสกับพื้นผิวท่อโค้ง มุมของมัน คมสิ่ว รูปทรงปลายแยก การคลายมุม และความสมมาตรของลิป ล้วนมีอิทธิพลต่อความเร็วในการเข้าศูนย์กลางของเครื่องมือ และความสม่ำเสมอในการเริ่มตัดของทั้งสองด้าน บนผนังโค้ง การเข้าที่ไม่มั่นคงอาจทำให้เกิดรอยที่ไม่เป็นศูนย์กลางก่อนที่เส้นผ่านศูนย์กลางเต็มจะถูกจับ
เบสต์วิน แมตช์ ดอกสว่าน ตัวอย่างรอบรูของลูกค้าและสภาพเครื่องจักร รูปทรงที่ทำงานได้ดีในฟิกซ์เจอร์ที่แข็งแรงอาจไม่ใช่ทิศทางที่ดีที่สุดสำหรับเครื่องมือแบบพกพาที่มีระยะวิ่งมากขึ้น ปลายที่สั้นลงสามารถเปลี่ยนลำดับการทะลุในผนังบางได้ ในขณะที่เว็บที่หนาขึ้นสามารถเพิ่มความแข็งแรงได้ แต่จะเพิ่มแรงขับหากขอบสิ่วไม่ได้เตรียมไว้อย่างเหมาะสม
ความสมมาตรของริมฝีปากมีความสำคัญในทุกชุด หากริมฝีปากข้างหนึ่งยาวกว่าหรือมีลักษณะแตกต่างกัน ด้านนั้นจะมีการถอดวัสดุออกมากขึ้นและอาจทำให้ดอกสว่านเคลื่อนออกจากจุดศูนย์กลางได้ ผลลัพธ์ที่ได้อาจเป็นความร้อนที่ขอบด้านหนึ่ง รูที่ใหญ่เกินไป เศษที่ผิดปกติ หรือครีบที่กระจุกตัวอยู่ด้านใดด้านหนึ่ง ดังนั้น การตรวจสอบจุดจึงควรทำควบคู่ไปกับการทดสอบการตัด แทนที่จะเป็นการตรวจสอบความสวยงามแยกต่างหาก
สำหรับการสั่งซื้อแบบ OEM แบบสั่งผลิตตามแบบที่ลูกค้ากำหนด แบบสั่งงานหรือข้อกำหนดที่ได้รับการอนุมัติสามารถกำหนดคุณลักษณะทางเรขาคณิตที่มีผลต่อประสิทธิภาพได้ พร้อมกับตัวอย่างอ้างอิงการใช้งานจริง แบบสั่งงานจะสร้างขอบเขตที่สามารถวัดได้ ส่วนตัวอย่างจะแสดงให้เห็นว่าดอกสว่านที่สมบูรณ์ทำงานอย่างไรในท่อและอุปกรณ์ที่ตั้งใจไว้
วัสดุรองรับ การอบชุบด้วยความร้อน และสภาพพื้นผิวทำงานร่วมกัน
วัสดุเครื่องมือให้ความแข็งร้อนและความเหนียวพื้นฐาน แต่ชื่อวัสดุเพียงอย่างเดียวไม่ได้รับประกันประสิทธิภาพ เหล็กกล้าความเร็วสูงและเหล็กกล้าความเร็วสูงผสมโคบอลต์สามารถปรับให้เหมาะกับระดับการใช้งานที่แตกต่างกัน เส้นผ่านศูนย์กลาง ความเสถียรของเครื่องจักร และเป้าหมายด้านต้นทุน การอบชุบด้วยความร้อนต้องสร้างโครงสร้างที่ต้องการได้อย่างสม่ำเสมอ และการเจียรต้องหลีกเลี่ยงความเสียหายต่อคมตัดที่เสร็จแล้ว
ดอกสว่านที่แข็งมากเกินไปแต่เปราะบางเกินไปสำหรับการหมุนหรือการเข้าปะทะที่ไม่ต่อเนื่องอาจบิ่นได้ เครื่องมือที่เหนียวขึ้นซึ่งสูญเสียความแข็งของคมเมื่อมีอุณหภูมิสูงขึ้น อาจเริ่มเสียดสีและสร้างความร้อนมากขึ้น Bestwin ตรวจสอบการใช้งานและหลักฐานตัวอย่างเพื่อสร้างสมดุลของคุณสมบัติเหล่านั้น แทนที่จะนำเสนอฉลากวัสดุเพียงอย่างเดียวว่าเหนือกว่าโดยทั่วไป
การปรับปรุงพื้นผิวหรือการเคลือบผิวสามารถลดแรงเสียดทานหรือเปลี่ยนแปลงพฤติกรรมการสึกหรอได้ แต่ไม่สามารถชดเชยการป้อนที่ไม่เสถียร การหมุนที่ไม่สม่ำเสมอ การรองรับที่ไม่แข็งแรง หรือรูปทรงที่ไม่ถูกต้อง ความหนาของการเคลือบและการเตรียมขอบก็มีความสำคัญเช่นกัน เนื่องจากขอบตัดขนาดเล็กอาจเปลี่ยนแปลงได้จากการเคลือบที่ไม่สม่ำเสมอ แผนควบคุมของโรงงานควรเชื่อมโยงวัสดุรอง การอบชุบด้วยความร้อน การเจียระไน สภาพพื้นผิว และผลลัพธ์การตัดสุดท้าย
ดอกสว่านทุกดอกในกลุ่มที่ได้รับการอนุมัติจำเป็นต้องมีเอกลักษณ์ที่สอดคล้องกัน บันทึกชุดวัสดุ บันทึกการอบชุบ การตรวจสอบมิติ การตรวจสอบพื้นผิว และตัวอย่างการทำงาน ทำให้สามารถติดตามการเปลี่ยนแปลงได้ แทนที่จะถกเถียงกันหลังจากผลลัพธ์ที่ผสมปนเปกันปรากฏขึ้นในการผลิต
อินเทอร์เฟซของเครื่องจักรสามารถลบล้างความได้เปรียบของการตัดที่ดีได้
การส่ายที่ปลายดอกสว่านจะเพิ่มภาระให้กับคมตัดด้านหนึ่งและเปลี่ยนเส้นผ่านศูนย์กลางรูที่แท้จริง แหล่งที่มาอาจเป็นก้านจับ หัวจับ แกนหมุน อะแดปเตอร์ สิ่งปนเปื้อน หรือระยะยื่นของเครื่องมือ ดอกสว่านที่ดีที่ติดตั้งในส่วนต่อประสานที่ไม่เสถียรสามารถทำให้เกิดอาการเหมือนกับเครื่องมือที่เจียระไนไม่ดี
แผนตัวอย่างจึงบันทึกรูปทรงก้านจับ หัวจับหรือตัวจับ ระยะโก่งที่วัดได้ ความยาวที่ไม่มีส่วนรองรับ สภาพแกนหมุน และวิธีการจับยึดที่ใช้เพื่อการอนุมัติ หากต่อมาลูกค้าเปลี่ยนจากเครื่องเจาะตั้งโต๊ะเป็นเครื่องมือไร้สายแบบพกพา หรือจากหัวจับหนึ่งไปยังอีกหัวจับหนึ่ง การเปลี่ยนแปลงนั้นสมควรได้รับการยืนยันเนื่องจากขอบเขตทางกลได้เปลี่ยนแปลงไป
ความยาวของเครื่องมือเป็นส่วนหนึ่งของส่วนต่อประสาน ความยาวพิเศษสามารถให้การเข้าถึงได้ แต่จะลดความแข็งแกร่ง ในงานท่อสแตนเลส การโก่งตัวที่หลีกเลี่ยงได้สามารถเพิ่มการเสียดสีระหว่างการเข้าและทำให้การทะลุทะลวงกะทันหันมากขึ้น ความยาวใช้งานของดอกสว่านควรครอบคลุมฟิกซ์เจอร์จริงและรูปทรงของท่อโดยไม่เพิ่มระยะเอื้อมที่ไม่รองรับซึ่งแอปพลิเคชันไม่ต้องการ
สำหรับชุดอุปกรณ์สำหรับตัวแทนจำหน่าย หรือชุดบำรุงรักษา OEM อินเทอร์เฟซของเครื่องมือก็มีผลต่อการออกแบบชุดอุปกรณ์ด้วย ชุดอุปกรณ์อาจรวมดอกสว่านและสว่านไร้สายเข้าด้วยกัน แต่เนื้อหาที่ได้รับอนุมัติยังคงต้องการก้านที่เข้ากันได้ การไล่ระดับขนาดที่มีประโยชน์ และช่วงการใช้งานที่บันทึกไว้ Bestwin สามารถจัดหาเครื่องมือแต่ละชิ้นหรือชุดที่เข้าคู่กันได้ ในขณะที่ข้อกำหนดของโครงการจะระบุว่ารายการใดมีคุณสมบัติสำหรับการทำงานกับท่อสแตนเลส
การทะลุคือจุดที่เกิดครีบหลุด
เมื่อเข้าสู่ชิ้นงาน ผนังท่อจะรองรับโซนการตัดรอบจุดนั้น ใกล้ทางออก วัสดุที่เหลือจะบางลงและทนทานต่อการเสียรูปได้น้อยลง ความไม่เสถียรของการป้อน การเคลื่อนที่ของท่อ การเยื้องศูนย์มากเกินไป หรือมุมที่สึกหรอ อาจดันและฉีกขาดวัสดุสุดท้ายแทนที่จะตัดให้เรียบร้อย ดอกสว่านอาจยังคงถึงเส้นผ่านศูนย์กลางเป้าหมายได้ แต่จะทิ้งครีบที่ไม่สามารถยอมรับได้
การควบคุมครีบเริ่มต้นด้วยการจับยึดที่มั่นคงและสภาวะการทะลุที่ทำซ้ำได้ รูปทรงเครื่องมือ สภาพคมตัด อัตราป้อนเครื่องจักร ความหนาผนัง การรองรับด้านหลัง และตำแหน่งรู ล้วนมีอิทธิพลต่อผลลัพธ์ การทดสอบการผลิตที่รายงานเพียงแค่ "รูเสร็จสมบูรณ์" จะพลาดคุณสมบัติที่อาจสร้างปัญหาในการประกอบชิ้นงานครั้งต่อไป
วัดความสูงของครีบหรือลักษณะการยอมรับอื่น ๆ ที่ตกลงกันไว้ ณ ตำแหน่งที่กำหนดและจำนวนรอบการทำงาน การถ่ายภาพด้านขาออกภายใต้แสงเดียวกันจะช่วยให้เปรียบเทียบแนวโน้มได้ง่ายขึ้น หากครีบเพิ่มขึ้นตามภาระของแกนหมุนและสีของเศษโลหะ ดอกสว่านอาจกำลังเข้าใกล้ขีดจำกัดการเปลี่ยน หากครีบเปลี่ยนแปลงตามทิศทางของท่อด้วยเครื่องมือใหม่ อุปกรณ์จับยึด หรือผลกระทบจากรอยต่อ ควรให้ความสนใจ
กลไกโดยรวมของ ดอกสว่าน ช่วยอธิบายเครื่องมือ แต่การอนุมัติจากโรงงานต้องการหลักฐานที่เจาะจงกับการใช้งาน การเจาะท่อสแตนเลสเป็นเหตุการณ์ที่เกิดขึ้นร่วมกัน ดังนั้นบันทึกวัสดุ เครื่องจักร การสนับสนุน และเครื่องมือจึงยังคงเชื่อมโยงกันในรายงานการทดสอบ
การส่งสารหล่อเย็นและการกำจัดเศษโลหะส่งผลต่อเส้นโค้งการสึกหรอ
ข้อมูลน้ำยาหล่อเย็นต้องการรายละเอียดมากกว่าแค่ "เปียก" หรือ "แห้ง" ประเภทของของเหลว ความเข้มข้น จุดจ่าย ความสม่ำเสมอของการไหล และความสามารถในการเข้าถึงทั้งสองด้านของคมตัดส่งผลต่ออุณหภูมิและการเคลื่อนที่ของเศษโลหะ ลำธารที่กระทบด้านนอกของท่อแต่ไม่ถึงบริเวณที่ตัดอาจให้การป้องกันน้อยเมื่อมีการตัดลึก
รูปแบบเศษโลหะเป็นบันทึกกระบวนการที่ใช้งานได้จริง เศษโลหะที่เปลี่ยนสีอย่างกะทันหัน ยาวเป็นเส้น หรืออัดแน่นในร่องสว่าน สามารถแสดงให้เห็นว่าการตัดมีการเปลี่ยนแปลงก่อนที่ขนาดรูจะเกินค่าที่ยอมรับได้ พื้นผิวร่องสว่าน เกลียวแกนกลาง ขอบคม และอัตราป้อน ล้วนส่งผลต่อพฤติกรรมของเศษโลหะ
ในตัวอย่างโรงงาน Bestwin สามารถตรวจสอบเครื่องมือได้หลังจากเจาะรูตามจำนวนที่กำหนด ในขณะที่ลูกค้าบันทึกเศษโลหะ เวลาการทำงาน โหลดสปินเดิล และผลการเจาะ ข้อมูลที่แบ่งปันนี้ช่วยแยกการสึกหรอของผลิตภัณฑ์ออกจากการเปลี่ยนแปลงของสารหล่อเย็นหรือเครื่องจักรที่ควบคุมไม่ได้ นอกจากนี้ยังสร้างขีดจำกัดการเปลี่ยนที่สมจริงยิ่งขึ้นกว่าการรอจนกว่าจะเกิดความเสียหายที่มองเห็นได้
สำหรับการจัดส่งเป็นชุด สภาพของน้ำยาหล่อเย็นและเศษโลหะจากการทดสอบที่ได้รับการอนุมัติ จะกลายเป็นส่วนหนึ่งของวิธีการอ้างอิง ไม่ควรปฏิเสธหรืออนุมัติชุดดอกสว่านโดยใช้กระบวนการที่แตกต่างกันโดยไม่ได้บันทึกความแตกต่าง เนื่องจากจะทำให้การทดสอบไม่สะท้อนถึงการใช้งานที่ได้รับการปล่อยออกมาอีกต่อไป

การอนุมัติตัวอย่างต้องรวมแนวโน้มการสวมใส่ด้วย
เครื่องมือใหม่สามารถเจาะรูที่ดีได้หลายรู แม้ว่าคมตัด การอบชุบ หรือรูปทรงจะไม่สามารถรองรับช่วงการผลิตที่ต้องการได้ ดังนั้น การอนุมัติตัวอย่างควรครอบคลุมจุดเริ่มต้น ตรงกลาง และจุดสิ้นสุดที่วางแผนไว้ของรอบการทำงาน จำนวนรูขึ้นอยู่กับการใช้งาน แต่บันทึกต้องมีความยาวเพียงพอที่จะแสดงให้เห็นถึงการเพิ่มขึ้นของความร้อน การสึกหรอของคมตัด การเปลี่ยนแปลงของเศษวัสดุ การเกิดครีบ และการเปลี่ยนแปลงขนาด
ลูกค้าจัดเตรียมเครื่องจักร ท่อ ฟิกซ์เจอร์ น้ำยาหล่อเย็น และเกณฑ์การยอมรับ Bestwin จัดเตรียมตัวอย่างดอกสว่านที่ระบุ ข้อมูลการผลิตที่เหมาะสมกับคำสั่งซื้อ และชุดตัวอย่างที่สอดคล้องกัน ทั้งสองฝ่ายใช้วิธีการทดสอบเดียวกัน เพื่อให้ผลลัพธ์สามารถนำไปสู่ข้อกำหนดที่เผยแพร่ได้ แทนที่จะเป็นการสาธิตอย่างไม่เป็นทางการ
เครื่องมือและชิ้นส่วนตัวอย่างที่เก็บไว้มีประโยชน์อย่างยิ่ง ดอกสว่านที่ใช้แล้วแสดงตำแหน่งที่สึกหรอและรูปแบบความเสียหาย ในขณะที่ส่วนของท่อที่ตัดแสดงสภาพการเข้า เจาะ และออก การเก็บตัวอย่างจากจุดต่างๆ ของรอบการผลิตทำให้เห็นแนวโน้มการสึกหรอที่ชัดเจน และเป็นข้อมูลอ้างอิงสำหรับโรงงานหากสินค้าล็อตหลังมีพฤติกรรมแตกต่างออกไป
นี่คือขั้นตอนที่ผู้ผลิตดอกสว่านสามารถเชื่อมโยงวิศวกรรมผลิตภัณฑ์เข้ากับความเป็นจริงของการผลิตได้ Bestwin สามารถปรับเปลี่ยนหรือจับคู่ วัสดุ รูปทรง ความยาว ก้าน สภาพพื้นผิว การทำเครื่องหมาย และบรรจุภัณฑ์ ภายในโปรแกรมที่ตกลงกัน จากนั้นส่งตัวอย่างใหม่เมื่อการเปลี่ยนแปลงที่ควบคุมได้ต้องการการยืนยัน
ความสม่ำเสมอของชุดงานถูกสร้างขึ้นในตัวตนที่เปิดตัว
คำสั่งซื้อซ้ำต้องการมากกว่าแค่คำอธิบายที่พิมพ์เหมือนเดิม การระบุดอกสว่านที่ปล่อยออกมาสามารถรวมถึงรหัสสินค้า, การแก้ไขแบบ, ทิศทางวัสดุ, มิติที่สำคัญ, รูปทรงปลาย, ก้าน, การเคลือบผิว, การทำเครื่องหมาย, การบรรจุหีบห่อ, แผนการตรวจสอบ และการทดสอบการทำงานที่อนุมัติ องค์ประกอบเหล่านี้ป้องกันไม่ให้ชื่อที่คุ้นเคยปกปิดการเปลี่ยนแปลงที่ไม่ได้ควบคุม
ผู้จำหน่ายดอกสว่านอาจอธิบายผลิตภัณฑ์ด้วยหมวดหมู่กว้างๆ เช่น HSS, โคบอลต์, เกลียว, เคลือบ หรือความยาวมาตรฐาน สำหรับโปรแกรมท่อสแตนเลส เอกลักษณ์การปฏิบัติงานต้องมีความเฉพาะเจาะจงมากขึ้น สำหรับผู้ซื้อที่ประเมินผู้จำหน่ายดอกสว่าน ความเฉพาะเจาะจงนั้นทำให้ตัวอย่างและการผลิตซ้ำสามารถเปรียบเทียบกันได้ Bestwin เชื่อมโยงคำสั่งซื้อกับตัวอย่างที่อนุมัติและบันทึกการผลิต เพื่อให้โรงงานทราบว่าลักษณะและการตรวจสอบใดที่สนับสนุนผลลัพธ์ที่คาดหวัง
การควบคุมวัสดุขาเข้า การตรวจสอบการอบชุบด้วยความร้อน การตรวจสอบการเจียร การตรวจสอบพื้นผิว การสุ่มวัดขนาด การตรวจสอบการหมุนเหวี่ยง และการทดสอบการทำงานขั้นสุดท้าย แต่ละอย่างปกป้องส่วนต่างๆ ของผลลัพธ์ที่แตกต่างกัน ไม่มีใบรับรองฉบับเดียวสามารถใช้แทนทั้งหมดได้ ชุดดอกสว่านที่เสถียรจะเกิดขึ้นเมื่อการควบคุมเหล่านี้ชี้ไปที่ข้อกำหนดที่ปล่อยออกมาเดียวกัน
บรรจุภัณฑ์ยังช่วยรักษาคมตัด การสัมผัสกับเครื่องมือ การเคลื่อนไหวที่หลวม การสัมผัสกับความชื้น และการใส่ในช่องที่ไม่พอดี อาจทำให้ผลิตภัณฑ์ที่ผลิตอย่างถูกต้องเสียหายก่อนที่จะถึงสายการผลิต Bestwin สามารถจับคู่บรรจุภัณฑ์เดี่ยว ชุดผลิตภัณฑ์ ฉลาก และบรรจุภัณฑ์ส่งออกให้เข้ากับโครงการได้ ในขณะที่บรรจุภัณฑ์ที่อนุมัติแล้วยังคงเป็นส่วนหนึ่งของเอกลักษณ์ของผลิตภัณฑ์
การตรวจสอบเชื่อมโยงมิติกับประสิทธิภาพการตัด
การตรวจสอบมิติเป็นสิ่งจำเป็น แต่การปล่อยผลิตภัณฑ์ที่สมบูรณ์ยังต้องพิจารณาว่าเครื่องมือทำงานได้ถูกต้องกับวัสดุหรือไม่ สามารถตรวจสอบเส้นผ่านศูนย์กลาง ความยาวทั้งหมด ความยาวใช้งาน ก้าน รูปทรงปลาย ความสมมาตรของคม การสั่น การสภาพพื้นผิว และเครื่องหมายต่างๆ ก่อนทำการตัดได้ จากนั้นการทดสอบท่อที่กำหนดจะตรวจสอบการเข้า การรับน้ำหนัก การเกิดเศษ การวัดรู ความกลม เครื่องหมายความร้อน และครีบที่ปลาย
ตารางที่ 2. บันทึกการปล่อยตัวอย่างและชุดดอกสว่าน
| จุดควบคุม | หลักฐานในระยะตัวอย่าง | หลักฐานการผลิตแบบซ้ำ |
|---|---|---|
| เอกลักษณ์ผลิตภัณฑ์ | แบบร่าง, รหัสสินค้า, ตัวอย่างที่อนุมัติ | ใบสั่งซื้อและการแก้ไขตรงกัน |
| วัสดุและการอบชุบ | บันทึกทิศทางและค่าความแข็งของวัสดุ | การสอบย้อนกลับรุ่นการผลิตและบันทึกกระบวนการ |
| เรขาคณิต | จุด ปากเว็บ ฟลุต ความยาว และการวัดก้าน | ผลการสุ่มตัวอย่างเทียบกับขีดจำกัดที่กำหนด |
| พื้นผิวและขอบ | การตรวจสอบการเคลือบหรือการตกแต่ง, ภาพถ่ายขอบ | การตรวจสอบด้วยสายตาและบันทึกกระบวนการควบคุม |
| การประกอบเข้ากันทางกล | ความเข้ากันได้ของหัวจับและการสั่นของปลายเครื่องมือ | การเก็บตัวอย่างแบบชังค์และรันเอาต์ |
| ผลลัพธ์เชิงหน้าที่ | การทดสอบตัดท่อสแตนเลสแบบควบคุม | การทดสอบตัวอย่างล็อตที่กำหนดพร้อมเงื่อนไขที่ตรงกัน |
| บรรจุภัณฑ์ | การป้องกันที่ได้รับอนุมัติ, ฉลาก และการจัดวางช่อง | การตรวจสอบบรรจุภัณฑ์และการติดตามการขนส่ง |
ตารางจะมีประโยชน์มากที่สุดเมื่อแต่ละบรรทัดมีขีดจำกัดการยอมรับและผู้รับผิดชอบ สว่านอาจผ่านการวัดขนาดได้ แต่ก็ยังล้มเหลวในการใช้งานได้หากขอบหรือกระบวนการผิดพลาด นอกจากนี้ยังอาจตัดได้ดีในการทดสอบแบบครั้งเดียวที่ไม่สามารถทำซ้ำได้ การจับคู่หลักฐานทั้งสองประเภทจะทำให้การปล่อยผลิตภัณฑ์สามารถปกป้องได้
ใบขอเสนอราคาที่มีประโยชน์จะอธิบายถึงท่อ เครื่องจักร และเป้าหมาย
การขอใบเสนอราคาที่มีประสิทธิภาพจะให้ข้อมูลแก่ Bestwin เพียงพอสำหรับการจับคู่ดอกสว่าน โดยไม่ต้องบังคับให้ลูกค้าออกแบบเครื่องมือด้วยตนเอง รวมถึงเกรดสแตนเลสหรือตัวอย่างที่ใช้ได้ เส้นผ่านศูนย์กลางท่อและผนัง เส้นผ่านศูนย์กลางรูและความคลาดเคลื่อน ขีดจำกัดครีบที่คาดหวัง สภาพการเข้าและออก ประเภทเครื่องจักร ตัวจับยึด ช่วงความเร็วและอัตราป้อน วิธีการหล่อเย็น การรองรับฟิกซ์เจอร์ จำนวนรูที่ต้องการต่อเครื่องมือ ปริมาณต่อปี บรรจุภัณฑ์ การติดฉลาก และมาตรฐานที่ต้องการ
หากคำสั่งซื้อมีไว้เพื่อการจัดจำหน่ายมากกว่าสายการผลิตเดียว โปรดอธิบายขอบเขตการใช้งานหลักและตลาดที่ให้บริการ จากนั้นผู้จำหน่ายดอกสว่านจะสามารถเสนอช่วงขนาดที่ควบคุมได้หรือกลุ่มผลิตภัณฑ์โดยไม่ต้องอ้างว่ารูปทรงเรขาคณิตเดียวครอบคลุมสแตนเลสทุกเกรดและเครื่องจักร โรงงาน Bestwin สามารถเตรียมตัวอย่างและข้อมูลผลิตภัณฑ์สนับสนุนสำหรับขอบเขตที่กำหนดได้
การเปลี่ยนแปลงยังต้องการเส้นทาง เกรดท่อที่แตกต่างกัน ความหนาของผนัง เครื่องจักร ตัวจับยึด หรือการใช้สารหล่อเย็น อาจเปลี่ยนแปลงผลลัพธ์ได้ แม้ว่าหมายเลขชิ้นส่วนจะยังคงเดิมก็ตาม บันทึกโครงการสามารถระบุได้ว่าการเปลี่ยนแปลงใดที่ต้องการการทดลองใหม่ และการเปลี่ยนแปลงใดที่อยู่ในขอบเขตที่ได้รับอนุมัติ
รูท่อสแตนเลสที่คงทนขึ้นอยู่กับการควบคุมหลักฐาน
รอยไหม้และครีบที่ปลายรูจะจัดการได้ง่ายขึ้นเมื่อบันทึกการผลิตเชื่อมโยงท่อ, ฟิกซ์เจอร์, เครื่องจักร, น้ำหล่อเย็น, เศษโลหะ, การสึกหรอของเครื่องมือ และผลลัพธ์ของรู ดอกสว่านเป็นศูนย์กลางของระบบนั้น แต่ประสิทธิภาพของมันจะมีความหมายก็ต่อเมื่ออยู่ในขอบเขตการใช้งานที่กำหนดไว้เท่านั้น
เบสท์วินสามารถจับคู่ได้ ดอกสว่าน ผลิตภัณฑ์สำหรับตัวอย่างท่อสแตนเลส หลังจากตรวจสอบวัสดุของลูกค้า ผนัง เส้นผ่านศูนย์กลาง ส่วนต่อประสานเครื่องจักร อายุการใช้งานเป้าหมาย บรรจุภัณฑ์ และความต้องการของชุดผลิตภัณฑ์ ตั้งแต่การเตรียมตัวอย่างไปจนถึงการผลิต การทดสอบ การทำเครื่องหมาย OEM และการจัดหาซ้ำ โรงงานสามารถรักษาเอกลักษณ์ของเครื่องมือที่ปล่อยออกมาให้เชื่อมโยงกับหลักฐานที่อนุมัติได้










 English
 العربية
 Français
 Português
 Português do Brasil
 Italiano
 简体中文
 繁體中文
 日本語
 한국어
 Deutsch
 Español
 Slovenčina
 ไทย
 Türkçe