
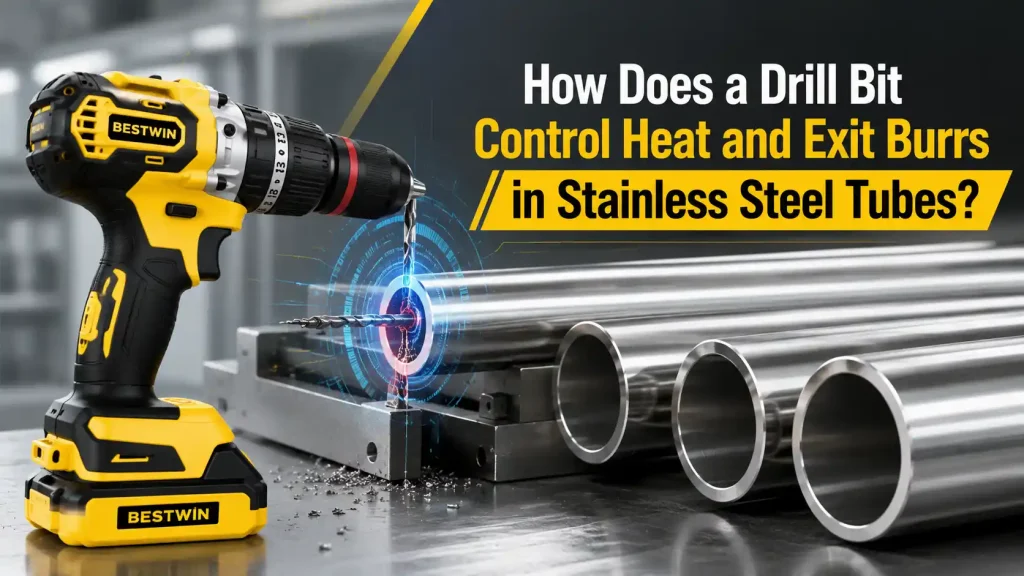
Su una linea di tubi in acciaio inossidabile, i primi fori in una nuova serie possono apparire accettabili mentre le parti successive mostrano segni di calore bluastri, un bave di uscita allargata o una macchia lucida dove i taglienti hanno iniziato a sfregare. L'operatore potrebbe non cambiare il programma della macchina, eppure la qualità del foro cambia perché lo strumento, la parete del tubo, il supporto, la lubrificazione e la condizione di uscita stanno interagendo.
Una punta da trapano per la produzione ripetuta di tubi deve essere abbinata a quella situazione di taglio completa. Il solo diametro non può descrivere la geometria della punta richiesta, il materiale dell'utensile, la lunghezza di lavoro, il codolo, la preparazione del tagliente o il controllo del lotto. Per distributori, programmi OEM, fabbricanti e costruttori di attrezzature, la domanda di produzione utile è come questi dettagli rimangano coerenti dal campione approvato alla spedizione ripetuta.
Risposta rapida
A Punta da trapano controlla il calore e le bave di uscita nella produzione di tubi in acciaio inossidabile quando il suo substrato, la geometria del punto, la simmetria del labbro, lo spessore della parete, la finitura della scanalatura, la condizione del bordo, la lunghezza di lavoro e il codolo sono abbinati al grado del tubo, allo spessore della parete, alla macchina, all'intervallo di velocità, alla stabilità di avanzamento, al supporto e al metodo di raffreddamento. Il risultato approvato necessita quindi di un campione conservato, un registro dimensionale, la tracciabilità del materiale, un test di taglio funzionale e un limite di sostituzione definito.
Bestwin produce utensili di perforazione e fornisce programmi OEM e di lotto dalla propria gamma di prodotti. Il grado del tubo del cliente, il diametro, lo spessore della parete, la dimensione del foro, l'interfaccia della macchina, l'obiettivo del ciclo, la pratica del refrigerante, l'imballaggio e il volume dell'ordine forniscono a Bestwin la base per abbinare una direzione adatta della punta di perforazione e preparare i campioni. Questo processo mantiene chiaro il ruolo della fabbrica: la prova dell'applicazione guida l'abbinamento del prodotto, mentre il produttore controlla le specifiche dell'utensile e la produzione ripetuta.
I Segni di Calore Sono un Segnale di Processo, Non una Specifica di Colore
Il colore del calore attorno a un foro può rivelare l'aumento della temperatura di taglio, ma non identifica una singola causa. Un bordo usurato può sfregare invece di tagliare. Un'interruzione dell'avanzamento può far permanere la punta del trapano contro il materiale indurito dal lavoro. Un utensile lungo e non supportato può vibrare. Un supporto debole del tubo può far muovere la parete durante la penetrazione. Un refrigerante insufficiente o mal diretto può lasciare la zona di taglio calda anche quando il fluido è presente altrove.
L'indagine utile confronta dove appare il colore, quando inizia nella vita dell'utensile e cosa succede contemporaneamente alla forma del truciolo e all'altezza del bave. Il calore concentrato nel punto suggerisce un meccanismo diverso rispetto a un margine lucidato o a un anello blu solo sul lato di uscita. Se il carico del mandrino aumenta gradualmente durante un lotto, l'usura del tagliente è più probabile di un errore casuale nella posizione del tubo. Se il segno appare improvvisamente dopo un'interruzione, potrebbe essere coinvolto l'incrudimento del materiale.
Una recensione di un campione di punta di perforazione inizia quindi con parti e registrazioni, non con supposizioni. Bestwin può valutare utensili nuovi e usati, fotografie dei fori, campioni di trucioli, bave misurate, conteggi dei cicli e condizioni della macchina. Lo scopo è identificare quali caratteristiche dell'utensile richiedono controllo e quali condizioni di produzione devono rimanere parte della finestra di validazione del cliente.
Grado del tubo e condizione della parete definiscono l'evento di taglio
L'acciaio inossidabile non è un pezzo uniforme. Gradi austenitici, gradi ferritici, tubi saldati, tubi senza saldatura, materiale ricotto, zone indurite per lavorazione a freddo e superfici con scaglia o rivestimento possono rispondere diversamente. Lo spessore della parete modifica il tempo in cui entrambi i taglienti rimangono impegnati e il modo in cui il materiale si rilascia al momento della rottura. La curvatura del tubo modifica il contatto di ingresso, mentre una saldatura può creare una variazione locale di durezza o geometria.
Per il produttore di utensili, la descrizione dell'applicazione è più efficace quando include lo standard o il grado del materiale, la durezza quando disponibile, il diametro esterno del tubo, lo spessore nominale della parete e la sua tolleranza, la posizione della saldatura, la condizione della superficie, il diametro del foro, la tolleranza posizionale e se il foro attraversa una o entrambe le pareti. Un campione di taglio ridotto è spesso più prezioso di un'affermazione generica come "per acciaio inossidabile".
Potenza e rigidità variano anche con la macchina. Un trapano a mano, una macchina per tubi dedicata, un centro di lavoro e un dispositivo automatico non creano la stessa stabilità di avanzamento. La specifica della punta da trapano deve riflettere l'interfaccia effettiva piuttosto che un mandrino ideale di laboratorio. Bestwin utilizza queste condizioni per decidere quale materiale, geometria, lunghezza e direzione del codolo merita un campione funzionale.
Tabella 1. Mappa dei sintomi e delle prove per il tubo in acciaio inossidabile
| Sintomo di produzione | Possibile meccanismo di taglio | Prove che separano le cause |
|---|---|---|
| Segno blu all'ingresso | Rimanere, bordo di sfregamento, refrigerante locale insufficiente | Traccia di alimentazione, fotografia del bordo, colore del truciolo, direzione del refrigerante |
| Il burr cresce solo all'uscita | Supporto debole, alimentazione bassa alla rottura, angolo usurato | Condizioni del fissaggio, avanzamento di penetrazione, tendenza dell'altezza del bave |
| Il foro diventa troppo grande | Gioco, sbalzo lungo, labbra disuguali, movimento del tubo | Gioco utensile, misurazione del tagliente, flessione del fissaggio, rotondità del foro |
| Le patatine corte e arricciate diventano filacciose | Usura del tagliente, caricamento della scanalatura, variazione dell'avanzamento | Campioni di trucioli per conteggio cicli, carico mandrino, condizione del tagliente |
| Stridore improvviso e picco di carico | Punto indurito per lavorazione, accumulo di trucioli, innesto instabile | Posizione del pezzo, posizione della giunzione, registrazione audio/carico, ispezione utensile rimosso |
| Campione accettabile ma lotto variabile | Incoerenza materiale o geometrica, condizioni macchina miste | Certificato materiale, registro di lotto, dimensioni utensile, test di taglio controllato |
Questa mappa delle evidenze impedisce che ogni sintomo venga assegnato al rivestimento o alla durezza. Una punta da trapano può essere valutata equamente solo quando la condizione di taglio e il risultato vengono registrati insieme.
Controlli di geometria del punto: inserimento, centratura e bilanciamento del carico
Il punto è la prima parte dell'utensile che incontra la superficie del tubo curvo. Il suo angolo, il filo a scalpello, la forma a punta divisa, lo scarico e la simmetria del labbro influenzano la rapidità con cui l'utensile si centra e la regolarità con cui entrambi i lati iniziano a tagliare. Su una parete curva, un ingresso instabile può produrre un segno eccentrico prima che venga impegnato il diametro completo.
Partite Bestwin Punta da trapano campioni attorno al foro del cliente e alle condizioni della macchina. Una geometria che funziona bene in un fissaggio rigido potrebbe non essere la direzione migliore per uno strumento portatile con maggiore eccentricità. Una punta più corta può cambiare la sequenza di penetrazione in pareti sottili, mentre un anima più spessa può migliorare la resistenza ma aumentare la spinta se il filo tagliente non è preparato in modo appropriato.
La simmetria delle labbra è importante nell'intero lotto. Se un labbro è più lungo o presenta un rilievo diverso, quel lato rimuove più materiale e può deviare la punta del trapano dal centro. Il risultato può essere calore su un margine, un foro sovradimensionato, trucioli irregolari o una bava concentrata su un lato. L'ispezione puntuale appartiene quindi al test di taglio piuttosto che a un controllo cosmetico separato.
Per gli ordini OEM, il disegno o la specifica rilasciata possono definire le caratteristiche geometriche che influenzano le prestazioni, insieme a un campione di riferimento funzionale. Il disegno crea un confine misurabile; il campione mostra come la punta del trapano completa si comporta nel tubo e nel fissaggio previsti.
Substrato, Trattamento Termico e Condizione Superficiale Lavorano Insieme
Il materiale dell'utensile fornisce la durezza a caldo di base e la tenacità, ma il nome del materiale da solo non è una garanzia di prestazioni. Le direzioni dell'acciaio rapido e dell'acciaio rapido al cobalto possono adattarsi a diversi livelli di carico, diametri, stabilità della macchina e obiettivi di costo. Il trattamento termico deve sviluppare la struttura desiderata in modo coerente e la rettifica deve evitare di danneggiare il filo finito.
Una punta da trapano molto dura ma troppo fragile per la reale esecuzione o l'innesto interrotto può scheggiarsi. Uno strumento più resistente che perde la tenacità del filo a temperatura può iniziare a sfregare e generare più calore. Bestwin esamina l'applicazione e le prove sui campioni per bilanciare tali proprietà piuttosto che presentare un'etichetta di materiale come universalmente superiore.
Il trattamento superficiale o il rivestimento possono ridurre l'attrito o modificare il comportamento all'usura, ma non possono compensare un avanzamento instabile, un disallineamento scarso, un supporto debole o una geometria errata. Anche lo spessore del rivestimento e la preparazione del tagliente sono importanti perché un piccolo tagliente può essere alterato da uno strato inconsistente. Il piano di controllo di fabbrica dovrebbe collegare substrato, trattamento termico, rettifica, condizione superficiale e il risultato finale del taglio.
Ogni punta da trapano in una famiglia approvata necessita di un'identità coerente. Registrazioni dei lotti di materiale, registrazioni dei trattamenti termici, controlli dimensionali, ispezione superficiale e campioni funzionali rendono possibile tracciare una modifica invece di discuterla dopo che sono apparsi risultati misti in produzione.
L'interfaccia della macchina può scavalcare un buon filo del coltello.
Il disallineamento sulla punta dell'utensile aumenta il carico su un tagliente e modifica il diametro effettivo del foro. La causa può essere il codolo, il mandrino, il canotto, l'adattatore, la contaminazione o lo sbalzo dell'utensile. Una buona punta da trapano installata in un'interfaccia instabile può produrre gli stessi sintomi di un utensile mal affilato.
Il piano di campionamento registra quindi la forma del codolo, il mandrino o il portautensile, il disallineamento misurato, la lunghezza non supportata, le condizioni del mandrino e il metodo di bloccaggio utilizzato per l'approvazione. Se il cliente passa in seguito da una trapano a colonna a un utensile portatile a batteria, o da un portautensile a un altro, tale modifica merita conferma perché il limite meccanico si è spostato.
La lunghezza utensile fa parte dell'interfaccia. Una lunghezza extra può fornire accesso ma riduce la rigidità. Nel lavoro su tubi in acciaio inossidabile, una deflessione evitabile può aumentare l'attrito durante l'ingresso e rendere la penetrazione più brusca. La lunghezza operativa della punta da trapano dovrebbe coprire la geometria reale del fissaggio e del tubo senza aggiungere una sporgenza non supportata di cui l'applicazione non ha bisogno.
Per i kit per distributori o i set di manutenzione OEM, l'interfaccia degli utensili influisce anche sulla progettazione dell'assortimento. Un kit può combinare punte e un trapano a batteria, ma il contenuto approvato necessita ancora di codoli compatibili, una progressione di dimensioni utile e un intervallo di applicazione documentato. Bestwin può fornire utensili singoli o set abbinati, mentre la specifica del progetto identifica quali articoli sono qualificati per l'operazione sul tubo in acciaio inossidabile.
La rottura è dove vengono create le bave di uscita
All'ingresso, la parete del tubo supporta la zona di taglio attorno al punto. Vicino all'uscita, il materiale rimanente diventa sottile e meno in grado di resistere alla deformazione. L'instabilità dell'avanzamento, il movimento del tubo, un eccessivo disallineamento o un angolo usurato possono spingere e strappare il materiale finale invece di tagliarlo nettamente. La punta di perforazione può comunque raggiungere il diametro desiderato lasciando una bava inaccettabile.
Il controllo del bave inizia con un fissaggio stabile e una condizione di uscita ripetibile. La geometria dell'utensile, la condizione del tagliente, l'avanzamento della macchina, lo spessore della parete, il supporto posteriore e la posizione del foro influenzano tutti il risultato. Un test di produzione che riporta solo "foro completato" perde la caratteristica che potrebbe creare il prossimo problema di assemblaggio.
Misurare l'altezza del baveggio o un'altra caratteristica di accettazione concordata in posizioni definite e conteggi di ciclo. Fotografare il lato di uscita sotto la stessa illuminazione rende più facile il confronto delle tendenze. Se il baveggio aumenta con il carico del mandrino e il colore del truciolo, la punta del trapano si sta probabilmente avvicinando al suo limite di sostituzione. Se il baveggio cambia con l'orientamento del tubo con un nuovo utensile, gli effetti del fissaggio o della saldatura meritano attenzione.
Le ampie meccaniche di un Punta da trapano aiutare a descrivere lo strumento, ma l'approvazione di fabbrica necessita di prove specifiche per l'applicazione. La rottura del tubo in acciaio inossidabile è un evento combinato, quindi i registri di materiale, macchina, supporto e strumento rimangono collegati nel rapporto di prova.
La fornitura di refrigerante e l'evacuazione dei trucioli influenzano la curva di usura
Le informazioni sul refrigerante necessitano di più dettagli rispetto a "umido" o "secco". Il tipo di fluido, la concentrazione, il punto di erogazione, la costanza del flusso e la capacità di raggiungere entrambe le labbra influenzano la temperatura e il movimento del truciolo. Un getto che colpisce l'esterno del tubo ma non la zona di taglio può offrire poca protezione durante un impegno profondo.
La forma del truciolo è un pratico registro del processo. Trucioli che cambiano colore improvvisamente, diventano lunghi e filamentosi o si accumulano in una scanalatura possono indicare che il taglio è cambiato prima che la dimensione del foro esca dalla tolleranza. La superficie della scanalatura della punta da trapano, l'elica, l'anima, le condizioni del tagliente e l'avanzamento contribuiscono tutti al comportamento del truciolo.
In un campione di fabbrica, Bestwin può ispezionare l'utensile dopo un numero definito di fori mentre il cliente registra trucioli, tempo ciclo, carico mandrino e risultati dei fori. Questa evidenza condivisa separa l'usura del prodotto da un cambio incontrollato di refrigerante o macchina. Crea inoltre un limite di sostituzione più realistico rispetto all'attesa di un guasto visibile.
Per la fornitura in lotti, la condizione del refrigerante e dei trucioli dal test approvato diventa parte del metodo di riferimento. Un lotto di punte da trapano non dovrebbe essere rifiutato o approvato rispetto a un processo diverso senza documentare la differenza, poiché il test non rappresenterebbe più l'applicazione rilasciata.

L'approvazione del campione deve includere la tendenza di abbigliamento.
Un nuovo utensile può realizzare diversi buoni fori anche quando il suo tagliente, il trattamento termico o la geometria non supportano l'intervallo di produzione richiesto. L'approvazione del campione dovrebbe quindi coprire l'inizio, il centro e la fine prevista del ciclo. Il numero di fori dipende dall'applicazione, ma il registro deve avere una durata sufficiente a rivelare la crescita del calore, l'usura del tagliente, il cambio del truciolo, lo sviluppo del bave e il movimento dimensionale.
Il cliente fornisce la macchina, il tubo, il fissaggio, il refrigerante e i criteri di accettazione. Bestwin fornisce campioni di punte da trapano identificati, informazioni di produzione appropriate all'ordine e un lotto di campioni coerente. Entrambe le parti utilizzano lo stesso metodo di prova in modo che il risultato possa guidare una specifica rilasciata piuttosto che rimanere una dimostrazione informale.
I campioni di utensili e pezzi conservati sono particolarmente utili. Una punta da trapano usata mostra la posizione dell'usura e la modalità di cedimento, mentre le sezioni di tubo tagliate mostrano le condizioni di ingresso, alesaggio e uscita. Conservare campioni di diversi punti del ciclo rende visibile la tendenza all'usura e fornisce alla fabbrica un riferimento se un lotto successivo si comporta in modo diverso.
Questa è la fase in cui un produttore di punte da trapano può collegare l'ingegneria di prodotto con la realtà del lotto. Bestwin può regolare o abbinare materiale, geometria, lunghezza, codolo, condizione superficiale, marcatura e imballaggio all'interno del programma concordato, quindi presentare un nuovo campione quando una modifica controllata richiede conferma.
La coerenza dei lotti è integrata nell'identità rilasciata
Gli ordini ripetuti necessitano di più della stessa descrizione stampata. L'identità del trapano rilasciato può includere codice articolo, revisione del disegno, direzione del materiale, dimensioni critiche, geometria della punta, codolo, finitura, marcatura, imballaggio, piano di ispezione e test funzionale approvato. Questi elementi impediscono che un nome familiare nasconda una modifica incontrollata.
I fornitori di punte da trapano possono descrivere i prodotti con categorie ampie come HSS, cobalto, elicoidali, rivestite o di lunghezza standard. Per un programma di tubi in acciaio inossidabile, l'identità operativa deve essere più specifica. Per un acquirente che valuta un fornitore di punte da trapano, tale specificità rende un campione e un lotto ripetuto comparabili. Bestwin collega l'ordine al campione approvato e al registro di produzione in modo che la fabbrica sappia quali caratteristiche e controlli supportano il risultato atteso.
Il controllo del materiale in ingresso, il monitoraggio del trattamento termico, l'ispezione della rettifica, la revisione della superficie, il campionamento dimensionale, i controlli del fuori-corsa e il collaudo funzionale finale proteggono ciascuno una parte diversa del risultato. Nessun singolo certificato li sostituisce tutti. Un lotto stabile di punte da trapano emerge quando questi controlli puntano alla stessa specifica rilasciata.
Il packaging preserva anche il filo. Il contatto tra gli utensili, il movimento libero, l'esposizione all'umidità e un adattamento inadeguato della cavità possono danneggiare un prodotto correttamente fabbricato prima che raggiunga la linea. Bestwin può abbinare confezioni singole, set, etichette e imballaggi per l'esportazione al progetto, mentre la confezione approvata rimane parte dell'identità del lotto.
L'ispezione collega le dimensioni alle prestazioni di taglio
L'ispezione dimensionale è essenziale, ma un rilascio completo chiede anche se l'utensile si comporta correttamente nel materiale. Diametro, lunghezza totale, lunghezza di lavoro, codolo, geometria della punta, simmetria del tagliente, oscillazione, condizione della superficie e marcatura possono essere controllati prima del taglio. Un test definito su tubo verifica quindi l'ingresso, il carico, la formazione del truciolo, la dimensione del foro, la rotondità, il segno di calore e il baveggio in uscita.
Tabella 2. Registro di campionamento e rilascio dei lotti delle punte da trapano
| Punto di controllo | Prove di fase campionaria | Evidenza di ripetizione in batch |
|---|---|---|
| Identità del prodotto | Disegno, codice articolo, campione approvato | Ordine di acquisto e revisione corrispondono |
| Materiale e trattamento termico | Direzione e durezza del materiale | Tracciabilità del lotto e registrazione del processo |
| Geometria | Punta, labbra, telaio, flauto, lunghezza e misure del codolo | Risultati dei campionamenti rispetto ai limiti di rilascio |
| Superficie e bordo | Revisione del rivestimento o della finitura, fotografie dei bordi | Ispezione visiva e registro di processo controllato |
| Accoppiamento meccanico | Compatibilità del portautensile e oscillazione della punta dell'utensile | Campionamento con carotaggio e campionamento a estrazione |
| Risultato funzionale | Test di taglio controllato di tubo in acciaio inossidabile | Test del campione di lotto definito con condizioni corrispondenti |
| Imballaggio | Protezione approvata, etichetta e disposizione della cavità | Audit degli imballaggi e tracciabilità delle spedizioni |
La tabella è più utile quando ogni riga ha un limite di accettazione e un proprietario. Una punta da trapano può superare le dimensioni e comunque fallire l'applicazione se il bordo o il processo sono errati; può anche tagliare bene in un test occasionale e incontrollato che non può essere riprodotto. L'abbinamento dei due tipi di prove produce un rilascio difendibile.
Una Richiesta di Offerta Utile Descrive il Tubo, la Macchina e il Bersaglio
Una Richiesta di Offerta (RFQ) efficace fornisce a Bestwin informazioni sufficienti per abbinare una punta da trapano senza costringere il cliente a progettare autonomamente lo strumento. Includere il grado di acciaio inossidabile o un campione rappresentativo, il diametro e lo spessore del tubo, il diametro del foro e la tolleranza, il limite di bave previsto, le condizioni di ingresso e uscita, il tipo di macchina, il portautensile, l'intervallo di velocità e avanzamento, il metodo di raffreddamento, il supporto del fissaggio, il numero di fori desiderati per utensile, il volume annuale, l'imballaggio, l'etichettatura e gli standard richiesti.
Se l'ordine è destinato alla distribuzione anziché a una linea di produzione, descrivere il principale ambito di applicazione e i mercati serviti. I fornitori di punte da trapano possono quindi proporre una gamma di dimensioni controllata o una famiglia di prodotti senza pretendere che una geometria copra ogni tipo di acciaio inossidabile e macchina. La fabbrica di Bestwin può preparare campioni e informazioni di supporto sul prodotto per l'ambito definito.
Anche le modifiche richiedono una rotta. Un diverso tipo di tubo, spessore della parete, macchina, portautensile o pratica di raffreddamento può cambiare il risultato anche quando il numero di parte rimane lo stesso. Il registro di progetto può indicare quali modifiche richiedono una nuova prova e quali rientrano nella finestra approvata.
Fori Stabili in Tubi di Acciaio Inossidabile Dipendono da Prove Controllate
I segni di calore e le bave di uscita diventano gestibili quando il registro di produzione collega il tubo, l'attrezzatura, la macchina, il refrigerante, i trucioli, l'usura dell'utensile e il risultato del foro. La punta da trapano è centrale in quel sistema, ma le sue prestazioni sono significative solo all'interno di una finestra di applicazione definita.
Bestwin può eguagliare Punta da trapano prodotti per campioni di tubi in acciaio inossidabile dopo aver esaminato il materiale, lo spessore della parete, il diametro, l'interfaccia macchina, la vita utile prevista, l'imballaggio e le esigenze di lotto del cliente. Dalla preparazione del campione alla produzione, al collaudo, alla marcatura OEM e alla fornitura ripetuta, la fabbrica può mantenere l'identità dello strumento rilasciato collegata alla prova che lo ha approvato.










 English
 العربية
 Français
 Português
 Português do Brasil
 Italiano
 简体中文
 繁體中文
 日本語
 한국어
 Deutsch
 Español
 Slovenčina
 ไทย
 Türkçe