
Un pannello di contenimento in fibra di vetro può apparire piatto e uniforme prima della lavorazione, eppure i primi fori di produzione possono esporre fibre bianche, gelcoat sollevato, un bordo di uscita sfilacciato o un anello nascosto di delaminazione. Il disegno può ancora mostrare il diametro corretto, ma il pannello non è più accettabile per la sigillatura, l'alloggiamento dei fissaggi, la verniciatura o l'uso strutturale. Una punta da trapano per lavori ripetuti in fibra di vetro deve quindi essere abbinata al laminato, alla funzione del foro, all'interfaccia della macchina, al supporto, al controllo della polvere e al limite di ispezione come un unico sistema di produzione.
Risposta rapida
A Punta da trapano realizza fori puliti nei pannelli in vetroresina quando il materiale di taglio, la condizione del bordo, la geometria della punta o del bordo, il diametro, la lunghezza di lavoro, il codolo e il disallineamento sono abbinati al gelcoat effettivo, alla resina, al rinforzo, allo spessore, al supporto, alla macchina, alla stabilità di avanzamento e al requisito del foro. La produzione in lotti puliti dipende anche dal supporto controllato, dalla rimozione di calore e polvere, dal comportamento alla rottura, dall'approvazione del campione, dai limiti di usura e dall'ispezione sia del danno visibile al bordo che della delaminazione sottosuperficiale.
Bestwin produce utensili di perforazione e taglio per programmi OEM, distributori e lotti ripetuti. Bestwin può utilizzare un pannello rappresentativo in fibra di vetro, la descrizione del laminato, il disegno del foro, i dettagli della macchina, l'obiettivo del ciclo, i requisiti di imballaggio e il volume annuale per definire una direzione preliminare della punta da trapano e preparare campioni identificati. L'utensile rilasciato deve seguire le prove di taglio del materiale composito effettivo del cliente, non un'etichetta generica del materiale.

La fibra di vetro cede sul bordo del foro prima di cedere nel tiraggio.
La plastica rinforzata con fibra di vetro è una combinazione di resina e fibre, non un metallo uniforme. Un gelcoat superficiale può essere più duro o più fragile del laminato sottostante. Il feltro di fibra tagliata, il tessuto intrecciato, il rinforzo unidirezionale, i riempitivi e gli inserti locali possono produrre un diverso comportamento di taglio all'interno dello stesso pannello. Un pannello sandwich può aggiungere un nucleo di schiuma, nido d'ape o legno tra pelli rinforzate.
Quando una punta da trapano entra nella superficie superiore, il tagliente deve rompere la resina senza sollevare il rivestimento. All'interno del laminato, deve tagliare fibre di vetro abrasive trasportando frammenti di resina e fibra fuori dal foro. Vicino all'uscita, il materiale rimanente diventa meno supportato. La spinta può separare gli strati o spingere le fibre davanti al tagliente prima che vengano tagliate.
Il diametro della punta da trapano da solo può rimanere entro la tolleranza mentre questi difetti crescono. La scheggiatura all'ingresso può rompere una superficie di tenuta. La peluria all'uscita può impedire il corretto posizionamento di una rondella. La delaminazione sottosuperficiale può ingrandirsi sotto vibrazioni o esposizione all'umidità. Il calore può scolorire la resina, ammorbidire una matrice termoplastica o caricare il bordo con materiale fuso. Il piano di ispezione deve quindi descrivere la qualità del bordo e del laminato, non solo la dimensione nominale.
La Costruzione del Pannello Definisce la Modalità di Rottura
Una sottile copertura gelcoat, un robusto involucro laminato a mano, un profilo pultruso e una piastra strutturale ad alto contenuto di fibre non presentano lo stesso carico di taglio. L'orientamento delle fibre modifica la direzione in cui si propaga il danno. Vuoti o aree ricche di resina possono inoltre creare variazioni locali. Un campione di punta di trapano dovrebbe essere testato in posizioni rappresentative del pannello, comprese eventuali zone di bordo o aree rinforzate che appariranno in produzione.
Se la specifica del laminato non è disponibile, conservare campioni fisici del lotto effettivo. Registrare lo spessore, la finitura superficiale, il rinforzo visibile e il lato del pannello utilizzato come faccia di ingresso. Tali campioni forniscono a Bestwin e al cliente un riferimento comune senza pretendere che ogni prodotto venduto come fibra di vetro si comporti allo stesso modo.
Il requisito del foro determina la direzione di taglio
Un foro di sblocco piccolo, un'ampia apertura per cavi, un fissaggio svasato e un foro attraverso un pannello sandwich applicano diverse esigenze allo strumento. Una forma elicoidale convenzionale può essere una direzione di campionamento ragionevole per alcuni piccoli fori. Le forme a lancia, a punta, multifaccettate, abrasive o anulari possono modificare il comportamento di ingresso e uscita. Diametri maggiori possono favorire uno stile a sega a tazza o un bordo abrasivo, ma il prodotto esatto deve comunque corrispondere al laminato e alla macchina.
La punta da trapano deve anche adattarsi al portapinze. Forme del codolo dritte, ridotte, filettate o altre hanno implicazioni diverse sul trasferimento di coppia e sul disassamento. La lunghezza utile deve superare il pannello e il fissaggio senza aggiungere sporgenze non necessarie. Una punta da trapano lunga può flettersi e far sì che un bordo sopporti più carico, specialmente in attrezzature portatili o meno rigide.
Tabella 1. Mappa dei requisiti dei fori per pannelli in fibra di vetro
| Condizione del foro | Direzione dello strumento per il campionamento | Prove richieste |
|---|---|---|
| Piccolo gioco di fissaggio | Forma di taglio a punta affilata con avanzamento controllato | Chip di ingresso, diametro, bava di uscita, sede rondella |
| Foro di localizzazione di precisione | Forma corta rigida e guida stabile | Posizione, rotondità, qualità del bordo, ripetibilità |
| Apertura grande per cavo o pressacavo | Forma di taglio anulare o abrasiva | Qualità del bordo, rimozione del tappo, calore, superficie di tenuta |
| Fissaggio svasato | Foro praticato più geometria secondaria controllata | Rottura superficiale, contatto del sedile, pelle residua |
| Apertura pannello sandwich | Metodo di taglio della pelle abbinato al nucleo | Entrambe le pelli, estrazione del nucleo, condizioni di sigillatura dall'umidità |
| Caratteristica di bordo vicino | Campione a bassa spinta con forte supporto | Percorso di cricca, distanza dal bordo, confine di delaminazione |
La tabella non è una prescrizione universale del prodotto. Identifica quale forma di punta da trapano merita un campione controllato e quale prova di parte decide se la direzione è accettabile.
Un bordo affilato deve tagliare le fibre senza sollevare il laminato
La fibra di vetro è abrasiva. Può arrotondare un filo di taglio mentre l'utensile appare ancora visivamente integro. Man mano che il filo perde affilatura, aumentano la spinta e il calore. Invece di tagliare le fibre in modo netto, la punta del trapano può spingerle nel laminato, strapparle dalla resina o lasciare un bordo sfilacciato all'uscita.
La geometria del tagliente della punta da trapano deve bilanciare affilatura e supporto. Un tagliente estremamente delicato può tagliare in modo pulito all'inizio ma scheggiarsi in caso di fuori centro, contatto intermittente o macchina instabile. Un tagliente pesantemente rinforzato può durare più a lungo ma aumentare la spinta. L'equilibrio appropriato dipende dal contenuto di fibre, dalla resina, dal diametro, dall'intervallo di velocità, dalla rigidità del fissaggio e dal numero di fori previsti per utensile.
La simmetria del punto e la concentricità del bordo sono caratteristiche di lotto. Se un bordo o una sezione di un bordo abrasivo si innesta più fortemente, l'utensile può deviare, creare un foro sovradimensionato, surriscaldare un lato o creare danni irregolari all'uscita. La revisione dei campioni di Bestwin può collegare tali caratteristiche dell'utensile ai risultati misurati del foro prima che venga fissata una specifica di produzione.
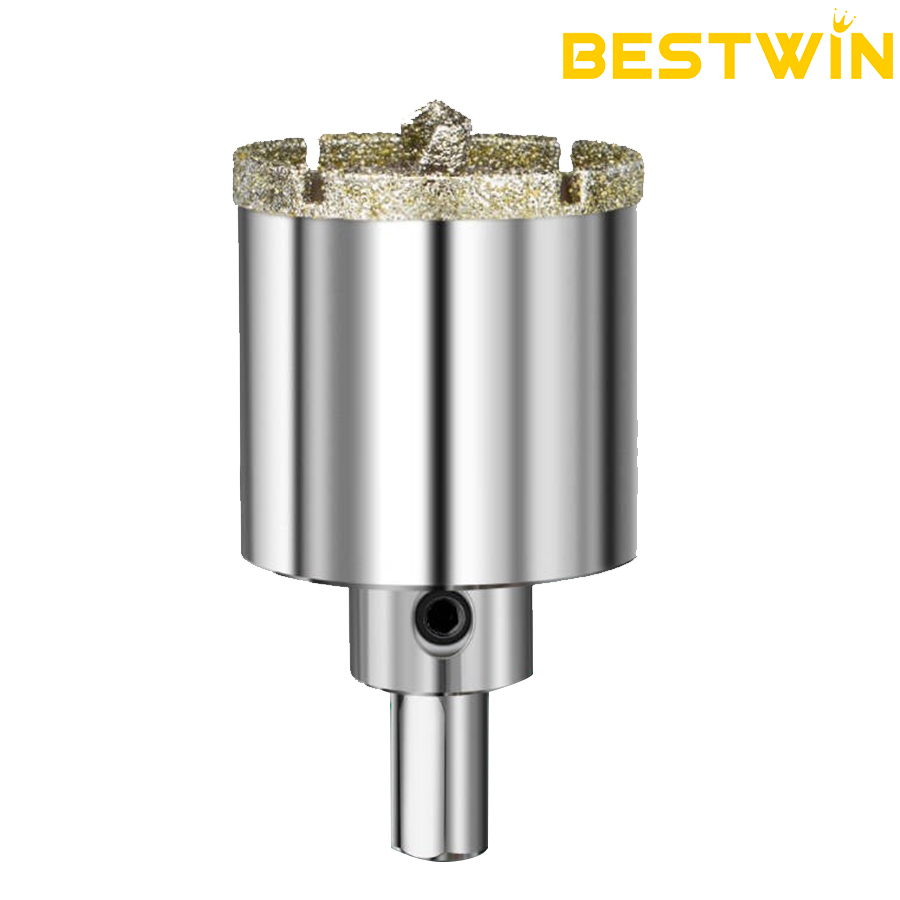
La forma della sega a tazza diamantata raffigurata è un esempio di prodotto ufficiale Bestwin di direzione di taglio abrasiva anulare. Non deve essere considerata un'approvazione automatica per ogni pannello in fibra di vetro. Diametro, connessione, specifica dell'abrasivo, macchina, laminato, metodo di rimozione della polvere e risultato del campione rimangono specifici del progetto.
Calore e polvere modificano sia la durata degli utensili che la qualità dei pannelli
Il taglio della fibra di vetro crea polvere abrasiva fine e piccoli frammenti di resina e fibra. Se il materiale si accumula attorno al bordo o all'interno di una fresa cava, aumenta l'attrito e blocca le nuove superfici di taglio. Il calore aumenta quindi sulla parete del foro. La punta di trapano potrebbe iniziare a lucidare o a spalmarsi invece di tagliare, anche se il mandrino continua a girare normalmente.
Il progetto deve definire se l'estrazione, il movimento dell'aria, lo spazio di lavoro, il controllo dell'umidità o un altro metodo approvato sia compatibile con il pannello, la macchina e le regole del posto di lavoro. Il controllo delle polveri è un requisito di processo e di sicurezza, non una rivendicazione di rivestimento di utensili. L'attrezzatura di raccolta appropriata e la protezione personale devono seguire la valutazione del rischio della struttura e le regole applicabili.
Calore record attraverso prove osservabili e misurabili. Scolore del rivestimento, odore, una sede lucida, accumulo di materiale, aumento del carico del mandrino o una punta di trapano calda dopo un ciclo fisso possono rivelare un cambiamento. Dove la temperatura è critica, utilizzare un metodo e una posizione definiti in modo che i lotti di campioni possano essere confrontati. Una punta di trapano non dovrebbe essere approvata dal primo foro pulito se il calore si accumula durante una sequenza di produzione.
Le decisioni di raffreddamento richiedono attenzione. Un fluido che riduce la temperatura può contaminare una superficie di incollaggio, penetrare in un nucleo a sandwich, influire sulla successiva verniciatura o entrare in conflitto con la pulizia degli involucri elettrici. Potrebbe essere richiesto un processo a secco, che conferisce maggiore importanza alla condizione dei bordi, all'evacuazione di trucioli o polvere, al ciclo di lavoro e all'estrazione. Il metodo rilasciato dovrebbe rappresentare il processo di fabbrica reale.
Controllo del supporto e del fissaggio, uscita, danni
Il lato di uscita è vulnerabile perché il laminato rimanente si assottiglia prima che il tagliente completi il foro. Se il pannello può flettersi, la spinta allontana gli ultimi strati dallo strumento. Le fibre creano un ponte attraverso l'apertura e si strappano. Una superficie di supporto solida e compatibile sostiene questi strati e riduce il movimento.
Il supporto deve entrare in contatto con il pannello senza segnare la faccia visibile o intrappolare detriti che ne alterano lo spessore. Il materiale di supporto sostituibile deve avere una condizione definita poiché una superficie usurata o craterizzata non supporta più l'uscita della punta di trapano. Per gli alloggiamenti sagomati, il fissaggio deve seguire la geometria effettiva anziché forzare il pannello in piano e introdurre stress.
La posizione del morsetto fa anch'essa parte del risultato. Una punta da trapano può tagliare in modo pulito vicino a un morsetto e produrre delaminazione più lontano, dove il pannello vibra. Il campione dovrebbe includere la posizione di produzione meno supportata, non solo l'area centrale più facile. Registrare la revisione del fissaggio, il materiale di supporto, la spaziatura dei morsetti e la faccia di ingresso con i campioni di foro approvati.
Il disallineamento sulla punta dell'utensile o sul bordo amplifica il problema. La sua origine può essere la punta da trapano, l'adattatore, il mandrino, il fuso, detriti sull'interfaccia o uno sbalzo eccessivo. Il controllo del sistema assemblato impedisce che un buon utensile venga rifiutato per un problema della macchina e impedisce che una regolazione della macchina nasconda un lotto di utensili incoerente.
Ingresso e Sfondamento Richiedono Prove Diverse
La faccia di ingresso rivela come il punto o il bordo inizia e si centra. Uno strumento che si muove liberamente può graffiare il gelcoat al di fuori del diametro finito. Un primo contatto brusco può scheggiare una superficie fragile. Una guida, una caratteristica pilota, un fissaggio rigido o un percorso macchina controllato possono migliorare la localizzazione, ma il metodo scelto deve essere incluso nel registro del campione.
La perforazione rivela spinta, supporto, affilatura residua del tagliente e taglio delle fibre. Il comportamento dell'avanzamento vicino all'uscita può alterare il danno, ma un'approvazione di produzione non dovrebbe dipendere da un operatore che improvvisa ad ogni foro. Il programma della macchina o il metodo documentato necessitano di una transizione ripetibile che possa essere addestrata e verificata.
L'ampia interpretazione di un Punta da trapano fornisce terminologia utile per punte, scanalature, codoli e taglienti. L'approvazione della vetroresina, tuttavia, deve basarsi sul composito effettivo. I termini che descrivono uno strumento non dimostrano come i suoi bordi interagiranno con una particolare gelcoat e architettura di fibre.
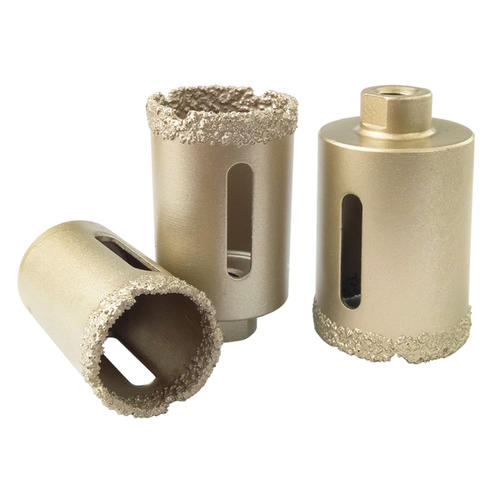
Questo gruppo di seghe a tazza diamantate brasate M10 ufficiali illustra come diversi diametri possano condividere una famiglia di prodotti pur richiedendo una verifica dimensione per dimensione. La velocità periferica, la lunghezza di contatto, lo spazio per la polvere, le condizioni dell'adattatore e il supporto del pannello cambiano con il diametro, quindi una dimensione approvata non rilascia automaticamente l'intera gamma.
L'abbinamento in fabbrica inizia con il laminato effettivo
Bestwin abbina una direzione preliminare dello strumento da un coupon di pannello rappresentativo e da un modulo di domanda compilato. Le informazioni utili includono la designazione della resina o del pannello, il tipo di rinforzo se noto, lo spessore, il gelcoat, la costruzione del nucleo, il diametro e la tolleranza del foro, il lato della superficie, il limite di distanza dal bordo, la macchina e il portautensile, l'intervallo di velocità e avanzamento, il metodo di estrazione, i fori per pezzo, i fori target per utensile, l'imballaggio, la marcatura e il volume annuale.
Le fotografie dovrebbero includere la faccia di ingresso, il foro, la faccia di uscita e qualsiasi delaminazione visibile dopo la sezionatura o un'ispezione adeguata. Indicare l'identità della punta da trapano e il conteggio dei cicli per ogni campione. Un primo foro pulito e un cinquantesimo foro danneggiato descrivono una tendenza di usura; senza l'identità del ciclo, le fotografie possono essere fuorvianti.
È qui che un produttore di punte da trapano collega le prove di applicazione con i controlli di produzione. Bestwin può abbinare o sviluppare una direzione di campionamento, definire la geometria critica e i dettagli dell'interfaccia, identificare il lotto del campione, ispezionare le dimensioni pertinenti e le condizioni del bordo e preservare l'identità approvata per la fornitura ripetuta. Il cliente rimane responsabile della convalida dell'utensile nel processo finito e dell'impostazione dei limiti di accettazione specifici del prodotto.
I fornitori di punte per trapano a volte raggruppano applicazioni per compositi, piastrelle, vetro, pietra, legno e metallo sotto ampie etichette di catalogo. Per un programma OEM per la vetroresina, la specifica operativa deve essere più ristretta. Bestwin utilizza le prove reali del pannello e del foro per definire quale famiglia di prodotti, dimensione, connessione, marcatura e imballaggio appartiene all'ordine emesso.
L'ispezione deve separare i difetti estetici da quelli strutturali
Le scaglie di ingresso e il "fuzz" di uscita sono visibili, ma l'aspetto da solo potrebbe non rivelare un anello di delaminazione sotto la superficie. Il metodo di ispezione dovrebbe corrispondere al rischio del pezzo finito. Una copertura estetica può avere limiti diversi rispetto a una staffa strutturale, un confine di pressione, un assemblaggio incollato o un involucro sigillato per agenti atmosferici.
Definire illuminazione, ingrandimento, posizione di misurazione, frequenza del campione e criteri di superamento del campione della punta di trapano. Utilizzare una fotografia di riferimento o un pannello conservato dove le descrizioni scritte sono ambigue. Se è richiesta la sezionatura, il test di battitura, l'imaging o un altro metodo non distruttivo, registrare il metodo e la qualifica anziché presumere che tutti gli ispettori vedranno lo stesso difetto.
Tabella 2. Campione di foro in fibra di vetro e registro di rilascio del lotto
| Controlla | Esempio di prova | Controllo batch |
|---|---|---|
| Identità dello strumento | Codice articolo, taglia, codolo, lotto, campione approvato | Marcatura e tracciabilità dell'ordine |
| Superficie di ingresso | Larghezza del chip, graffi, condizioni del gelcoat | Riferimento visivo e campionamento definiti |
| Geometria del foro | Diametro, rotondità, posizione, condizione del muro | Metodo calibrato e frequenza di ispezione |
| Superficie di uscita | Fuzz, breakout, sfilacciatura della fibra, condizione del supporto | Standard foto e limite di sostituzione |
| Delaminazione | Ispezione concordata all'ingresso e all'uscita | Frequenza di campionamento e limite di accettazione basati sul rischio |
| Calore e accumulo | Aspetto del foro, condizione dell'utensile, conteggio cicli | Finestra di processo e regola di pulizia |
| Usura dell'utensile | Condizione del bordo o del perimetro a intervalli pianificati | Limite di sostituzione prima del cedimento del foro |
| Imballaggio | Protezione dei bordi, separazione per taglia, etichette | Ispezione della spedizione rispetto al layout approvato |
Una punta da trapano può superare l'ispezione del diametro e comunque non soddisfare il requisito di qualità del laminato. Al contrario, un foro singolo pulito non dimostra la ripetibilità se mancano l'identità dello strumento, il fissaggio, il conteggio dei cicli e le condizioni del processo. Il registro di rilascio deve collegare entrambi i tipi di prove.
La coerenza dei lotti dipende da un limite di modifica definito
La fornitura ripetuta necessita di un'identità stabile. Il disco di perforazione rilasciato può includere direzione del materiale o dell'abrasivo, dimensioni critiche, geometria della punta o del bordo, codolo, condizione della superficie, marcatura, imballaggio, metodo di ispezione e test funzionale del campione. Non ogni dettaglio di produzione appartiene a un disegno del cliente, ma le caratteristiche che controllano l'adattamento e la qualità del foro necessitano di un confine concordato.
Il controllo del materiale in ingresso, la formatura o il trattamento termico ove applicabile, la rettifica o l'applicazione abrasiva, l'ispezione dimensionale, la revisione della superficie, il campionamento del fuori asse e i controlli di taglio funzionale proteggono diverse parti del risultato. Un certificato da solo non può dimostrare se l'utensile taglia in modo pulito il pannello in fibra di vetro approvato. Il campione di riferimento conservato collega le misurazioni di fabbrica alle prestazioni applicative.
Un fornitore di punte da trapano dovrebbe anche definire come vengono gestite le modifiche controllate. Una modifica nella fonte del materiale, nella preparazione del bordo, nelle specifiche dell'abrasivo, nell'adattatore, nell'imballaggio o nel processo di subappalto può richiedere una validazione interna o un nuovo campionamento del cliente, a seconda dell'accordo stipulato. Bestwin può collegare le revisioni all'ordine e impedire che un nome di prodotto familiare nasconda una modifica funzionale.
L'imballaggio è importante perché un bordo scheggiato o un bordo abrasivo danneggiato possono compromettere il primo foro di produzione. Gli utensili devono essere separati, trattenuti ed etichettati in modo che le dimensioni e le varianti approvate rimangano identificabili. L'ispezione in ricezione può quindi confrontare la spedizione con il layout approvato prima che gli utensili raggiungano la macchina.
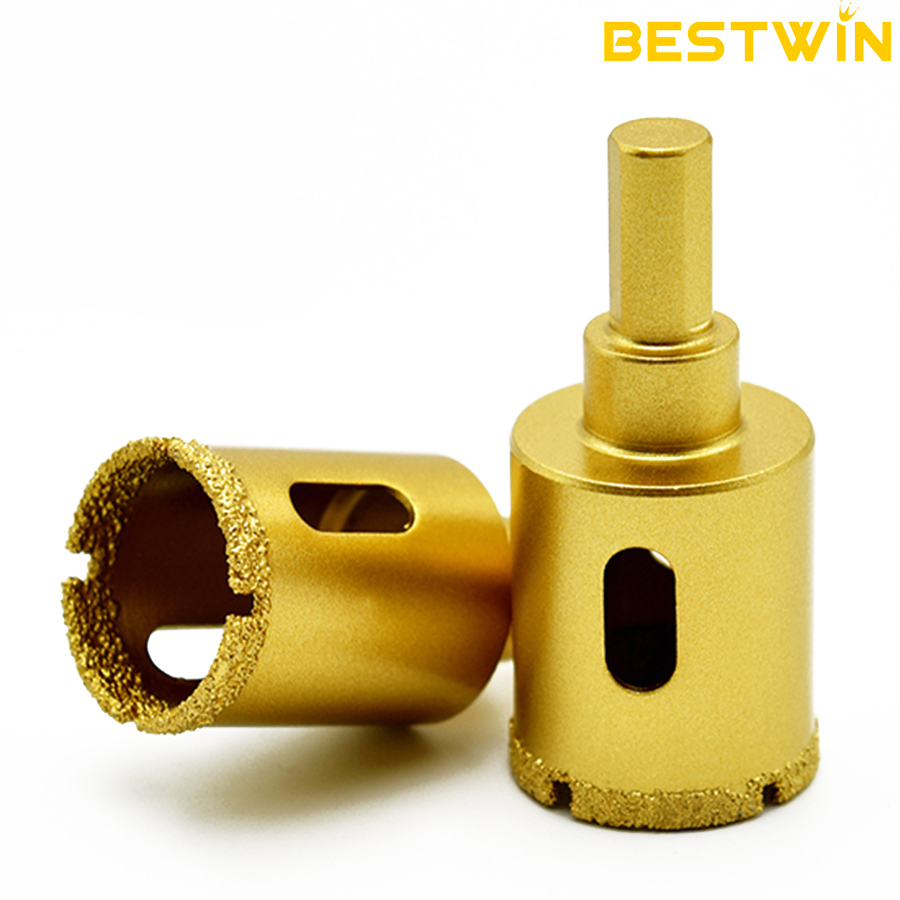
L'immagine ufficiale del prodotto della sega a tazza diamantata brasata mostra un'altra forma anulare che può essere valutata per adeguate applicazioni di taglio abrasivo. La sua presenza qui illustra solo la costruzione del prodotto; l'idoneità finale per la vetroresina, la connessione, il diametro, il processo e la durata richiedono la conferma tramite campioni.
Invia a Bestwin le condizioni del pannello e del foro
Una richiesta di offerta (RFQ) efficace fornisce alla fabbrica un'applicazione riproducibile anziché un semplice elenco di diametri. Includere pezzi di pannello rappresentativi, informazioni su laminato e gelcoat, intervallo di spessore, disegno dei fori, criteri di ingresso e uscita, delaminazione consentita, macchina e supporto, intervallo di velocità e avanzamento disponibile, maschera e supporto, metodo di aspirazione polveri, durata utensile target, domanda annuale, composizione del set, marcatura, imballaggio e standard applicabili.
Se il programma copre diverse costruzioni di pannelli, identifica il caso più difficile o più sensibile ai danni e non unire i risultati senza prove. Uno strumento approvato su una copertura ricca di resina potrebbe non avere lo stesso limite in una piastra strutturale ad alto contenuto di fibre. Bestwin può preparare Punta da trapano campioni per i casi definiti e mantenere le loro identità separate durante la valutazione.
Dopo l'approvazione, il file di progetto deve contenere la specifica dello strumento, il lotto campione, il lotto di pannelli o il coupon di riferimento, la revisione della macchina e dell'attrezzatura, la finestra di processo, le fotografie dei fori, i risultati dimensionali, il limite di usura, il layout di imballaggio e la regola di modifica. Tale registrazione consente a Bestwin di collegare la produzione, l'ispezione, la marcatura OEM e gli ordini ripetuti alla stessa evidenza.
Fori puliti in fibra di vetro sono un risultato di produzione controllato
I fori puliti nella vetroresina si ottengono controllando l'ingresso della punta, il taglio delle fibre abrasive, l'asportazione della polvere, la limitazione del calore e la penetrazione in un laminato supportato. La punta da trapano è centrale, ma la costruzione del pannello, il disallineamento della macchina, il portapinze, il fissaggio, il supporto, la stabilità del processo, l'ispezione e i limiti di usura determinano il risultato finale.
Bestwin può eguagliare Punta da trapano prodotti dopo aver esaminato il composito effettivo, la funzione del foro, l'attrezzatura, i criteri di accettazione e le esigenze del lotto. Con campioni rappresentativi e un registro di rilascio conservato, la fabbrica e il cliente possono passare da un primo foro promettente a una produzione costante senza esagerare ciò che una singola etichetta di catalogo può garantire.










 English
 العربية
 Français
 Português
 Português do Brasil
 Italiano
 简体中文
 繁體中文
 日本語
 한국어
 Deutsch
 Español
 Slovenčina
 ไทย
 Türkçe