
Dolap panellerinde ilk kesim kaydığında, bitmiş yüzeyde çapak oluştuğunda veya bir boru bağlantı parçası etrafında aşırı büyük bir delik kaldığında temiz yuvarlak deliklerin önemi kolayca hafife alınabilir. Sunak testeresi, matkaptan farklı çalışır. Ortasında büyük dairesel bir kesme kenarı, bir pilot matkap veya mandren ve dişler işe ilk temas ettiğinde büyük bir kaldıraç etkisi vardır. Başlangıç dengesizse, sorun kayma, titreme, yırtılma, pürüzlü bir çıkış kenarı veya bir taraftan yuvarlak görünen ancak arkası hasarlı bir delik olarak ortaya çıkabilir. Çözüm genellikle daha fazla güç değildir. Sunak testeresi için daha iyi merkezleme, daha sağlam destek, doğru hız ve dişler tam olarak kavranmadan önce kısa bir inceleme daha iyidir.
Hızlı Cevap
Bir delik testeresi, merkez noktası kontrol edildiğinde, iş parçası desteklendiğinde, mil düzgün çalıştığında ve dişler yan yük olmadan sabit bir hızda malzemeye ulaştığında temiz bir başlangıç yapabilir. Merkezi net bir şekilde işaretleyin, gerektiğinde bir kılavuz delik veya kılavuz kullanın, işi sıkıştırın, aleti dik tutun ve normal besleme basıncını uygulamadan önce kesicinin sığ dairesel bir iz oluşturmasına izin verin.
Alıcılar, montajcılar ve atölye ekipleri için, Kovan testere Kesimin ne kadar temiz başlayacağını kesici, mil, kılavuz matkap, diş şekli, çap ve malzeme gibi faktörlerin hepsi etkilediği için seçim de önemlidir. İnce bir panel için fazla agresif, metal için fazla körelmiş veya mile uyumsuz bir delik testeresi, operatör dikkatli olsa bile kayabilir.
Bir Delik Testeresi Başlangıçta Neden Yalpalar
Yürüyüş genellikle dairesel dişlerin sabit bir izi olmasından önce gerçekleşir. Pilot matkap önce temas eder, ancak dış dişler geniştir ve düzensiz tutunabilir. Kesicinin bir tarafı diğerinden önce temas ederse, alet yüzeyde kayabilir. Delik testeresinin küçük bir matkaptan daha fazla dönme kaldıraç etkisi de vardır, bu nedenle başlangıçtaki küçük bir açı hatası görünür bir çizik veya oval açıklık haline gelebilir.
İnce sac levhalar, boyalı paneller, lamine levhalar, plastik muhafazalar ve fayans yüzeyler yürüme için yaygın yerlerdir. Yüzey pürüzsüz olabilir, malzeme esneyebilir veya merkez işareti pilotu tutamayacak kadar sığ olabilir. Ahşap veya kontrplakta, başlangıç iyi görünebilirken çıkış tarafı kötü yırtılabilir. Metalde, hız çok yüksekse veya mil kare tutulmazsa dişler kayabilir.
Ana nokta, kesimin başlangıcının kendi hazırlığını hak etmesidir. Kenar sığ bir oluk oluşturduktan sonra, kesiciyi kontrol etmek daha kolaydır. Bu oluk oluşmadan önce, operatör basıncı azaltmalı, hizalamayı kontrol etmeli ve aletin malzemeye kendi kendine çekilmesini önlemelidir.
Aleti Dokunmadan Önce Merkezi Onaylayın
Temiz bir başlangıç, merkez işaretinden başlar. Kaba inşaat işleri için kurşun kalem işareti yeterli olabilir. Bitmiş paneller, braketler, bağlantı kutuları, kontrol kabinleri veya armatürler için merkez, monte edilecek gerçek parçaya göre doğrulanmalıdır. Delik boru, kablo rakoru, kilit, tahliye, bağlantı elemanı boşluğu veya boru bağlantı parçası içinse, kesmeden önce gerekli boşluğu ve görünen trim kenarını kontrol edin.
Metalde, kılavuz matkabın kaymadan başlamasına yardımcı olmak için bir keskine kullanılır. Ahşap veya plastikte, derin bir çentikten çok keskin bir kılavuz matkap ve net bir işaret genellikle daha önemlidir. Karo veya parlak malzemelerde, sadece kılavuz ucuna güvenmekten daha güvenli bir kılavuz blok veya şablon olabilir. Tetik çekildikten sonra bir delik testeresinin kendi merkezini bulmasına izin verilmemelidir.
Merkez doğruluğu, yüzeyin arkasına erişimi de içerir. Gizli bir tel, bağlantı elemanı, braket nervürü veya takviye, kılavuzu veya kesiciyi raydan çıkarabilir. İş parçası takılı bir tertibatın parçasıysa, mümkün olduğunda arka tarafı kontrol edin. Kontrol edilemiyorsa, kontrollü basınç uygulayın ve alet olağandışı hissettiği anda durun.
Arbor ve Pilot Matkap Eşleştirme
Mil, matkap ile kesici arasındaki bağlantıdır. Gevşek, eğri, aşınmış veya uyumsuzsa, dişler kesmeye başlamadan önce kesici titreyebilir. Pilot matkap düz, sıkıca vidalanmış ve dibe vurmadan veya sapmadan kesimi yönlendirecek kadar uzun olmalıdır. Kötü bir mil kurulumuna sahip bir delik testeresi, kesici dişler hala keskin olsa bile pürüzlü bir başlangıç bırakabilir.
Arbor dişini, pimleri, şaftı, kılavuz matkabı ve herhangi bir kilitleme mekanizmasını kontrol edin. Büyük çaplı bir kesicinin kenarında az miktarda boşluk görülebilir. Çap ne kadar büyükse, arbor o kadar önemli hale gelir. Tekrarlanan delikler için ekip, arbor kontrolünü kurulumun bir parçası olarak ele almalı, birkaç delik hasar gördükten sonra bir onarım adımı olarak değil.

Pilot matkabı körelmiş, bükülmüş veya kalıntılarla doluysa, kayabilir veya merkez deliğini büyütebilir. Pilot deliği aşırı büyük olursa, kesici kılavuzunu kaybeder ve dairesel dişler titreyebilir. Küçük bir pilot matkabı değiştirmek genellikle pürüzlü deliklerden oluşan bir partiyi kabul etmekten daha ucuzdur.
Malzemenin Esnemesini Engelleyecek Şekilde Destekleyin
Esneklik, kötü deliklerin sessiz bir nedenidir. İnce bir panel kesiciden uzaklaşabilir, ardından dişler ısırırken geri sıçrayabilir. Bu hareket, titreşim, boya kırılması, çapaklar ve jant üzerinde eşit olmayan basınca neden olur. İş parçası titreşiyorsa veya desteklenmiyorsa, keskin bir delik testeresi bile zorlanacaktır.
İşin elverdiği durumlarda ahşap, plastik ve levha malzemeler için feda edilebilir bir destek plakası kullanın. Kesim alanına yakın bir yerde iş parçasını mengeneleyin. Kesicinin aniden kavrayabileceği için küçük bir parçayı elle tutmaktan kaçının. Monte edilmiş dolaplarda veya panellerde, erişilebiliyorsa arka tarafı destekleyin. Arka taraf desteklenemiyorsa, besleme basıncını azaltın ve dişlerin yavaşça kesmesine izin verin.
Destekleme, çıkış tarafına da yardımcı olur. Birçok pürüzlü delik başlangıçtan değil; kesicinin desteksiz malzemeyi delip geçmesinden kaynaklanır. Ön taraf temiz görünürken arka taraf çatlayabilir, yontulabilir veya bükülebilir. Görünür açıklıklar için hem giriş hem de çıkış kalitesini planlayın.
Yüzeyi Oku ve Başlangıç Yöntemini Seç
Farklı yüzeyler farklı başlangıçlar gerektirir. Tek bir yöntem her işe uymayacaktır. Aşağıdaki tablo, kesmeden önceki yaygın başlangıç risklerini ve pratik kontrolleri göstermektedir.
| Malzeme veya yüzey | Yaygın başlangıç sorunu | Pratik başlangıç kontrolü |
|---|---|---|
| Boya kaplı sac | Dişler yüzeyi çizer ve tırmalar | Orta noktayı hafifçe belirleyin, kontrollü hız kullanın, aleti dik tutun |
| İnce paslanmaz veya yumuşak çelik | Titreşim, ısı ve çapaklar erken belirir | Sıkıca sabitleyin, uygun kesici tipini kullanın, yüksek hızdan kaçının |
| Kontrplak veya lamine levha | Yırtılma ve kenar kıymıklanması çıkışı | Destek tahtası kullanın, doğruluk izin veriyorsa her iki taraftan kesin |
| Plastik muhafaza | Eriyen, tutulan veya çatlak kenar | Sabit düşük basınç uygulayın ve talaşları sık sık temizleyin |
| Karo veya sırlı yüzey | Pilot jantın kenarından kayıyor. | Bir kılavuz, şablon veya onaylanmış döşeme başlangıç yöntemi kullanın |
| Monteli dolap paneli | Gizli bir engel veya titreşim kesimi değiştirir. | Arka taraf erişimini kontrol edin ve kesmeden önce paneli destekleyin. |
Bu tür bir inceleme çok zaman almaz, ancak kesimi bir tahminden kontrollü bir işleme dönüştürür.
Tam Beslemeden Önce Sığ Bir İz Oluşturun
İlk birkaç saniye önemlidir. Aleti dik tutun, kılavuz matkabı merkeze getirin ve delik testeresinin hafifçe temas etmesini sağlayın. Amaç, sığ dairesel bir iz oluşturmaktır. Bu iz göründüğünde ve düzgün olduğunda, delik testeresinin kayma olasılığı azalır. İz bir tarafta daha belirginse, durun ve devam etmeden önce açıyı düzeltin.
Daha büyük çaplarda, bazı operatörler başlangıçta hafif bir açıyla başlayarak ilk kesimi oluşturur, ardından aleti dik konuma getirir. Bu yöntem belirli malzemelerde işe yarayabilir, ancak kontrol gerektirir ve bitmiş veya ince yüzeylerde dikkatsizce kullanılmamalıdır. Doğruluk söz konusu olduğunda, bir kılavuz blok, matkap presi veya şablon genellikle daha tekrarlanabilir sonuçlar verir.
Delik testeresi sabitlendikten sonra basınç artırılmalıdır. Başlangıçta çok fazla ilerleme, dişlerin takılmasına neden olabilir. Çok az kontrol, aletin zıplamasına neden olabilir. Temiz bir başlangıç bir denge işidir: kesmek için yeterli basınç, ancak kenarın düzensiz bir şekilde içeri girmesine neden olacak kadar fazla değil.
Hız, Isı ve Diş Kilidini Kontrol Edin
Hız, delik testeresinin kayması ve kenar kalitesi üzerinde doğrudan bir etkiye sahiptir. Yüksek hız, dişlerin metal üzerinde kaymasına, plastiğin erimesine veya kesici kenarın aşırı ısınmasına neden olabilir. Çok fazla basınçla çok düşük hız, kesicinin takılmasına neden olabilir. Doğru hız, malzemeye, kesici çapına, kesici tipine ve aletin stabilitesine bağlıdır.
Daha büyük bir delik testeresi genellikle daha küçük bir delik testeresinden daha yavaş hız gerektirir. Sert malzemeler genellikle yumuşak ahşaptan daha fazla özen gerektirir. İnce sac, dişlerin paneli tutmasını ve deforme etmesini önlemek için kontrollü bir başlangıç gerektirebilir. Operatör, aleti herhangi bir maliyetle hızı korumaya zorlamak yerine sabit bir kesim sesi dinlemelidir.
Isı da bir uyarı işaretidir. Kesici yüzey parlar, talaşlar temizlenmez veya kesim sıcak kokarsa, durun ve yeniden değerlendirin. Genel bir Kovan testere Referans, aleti dairesel delikler kesmek için halka şeklinde bir testere bıçağı olarak tanımlıyor. Bu halka şekli kullanışlıdır, ancak aynı zamanda birçok dişin kesimi paylaşması anlamına gelir; talaşlar temizlenemediğinde ısı hızla yükselir.
Yongaların ve Tıkaçların Kesimi Değiştirmesini Engelleyin
Talaş temizliği, delik testeresi hassasiyetinin bir parçasıdır. Sıkışmış talaşlar sürtünmeyi artırır, ısıyı gizler ve kesicinin zıplamasına neden olabilir. Ahşapta, bir parça yuvanın içine sıkışabilir. Metalde, ince talaşlar dişlerin etrafında toplanabilir ve çizik izleri oluşturabilir. Plastikte, erimiş talaşlar kesici kenara yapışabilir.
Malzeme izin veriyorsa, talaşları temizlemek için daha derin kesimler sırasında duraklayın. Takım durduktan sonra tapayı güvenli bir şekilde çıkarın. Dişlere agresifçe baskı uygulamayın. Bir tapa sıkışmışsa, kesicinin yan yuvaları, çıkarma özellikleri veya çıkarmaya yardımcı olmak üzere tasarlanmış bir mil tasarımı olup olmadığını kontrol edin. Malzemeyle dolmuş bir delik testeresi bir sonraki deliği temiz bir şekilde başlatamaz.
Tekrarlanan işlerde, tapa çıkarma süresi üretim planlamasının bir parçası olarak düşünülmelidir. Bir delik için iyi çalışan bir kesici, her delik fincanın içinde sıcak bir tapa bıraktığında tutarsız hale gelebilir. Temiz dişler ve temiz bir fincan, bir sonraki başlangıcın öngörülebilir kalmasına yardımcı olur.
Giriş Kenarını ve Çıkış Kenarını Ayrı Ayrı Kontrol Edin
Giriş kenarı ve çıkış kenarı farklı şekillerde arızalanır. Giriş tarafında yürüme izleri, yüzey çizikleri ve düzensiz başlangıç izleri görülür. Çıkış tarafında yırtılma, çapaklanma, kırılma veya itilmiş malzeme görülür. Bir delik ön taraftan hızlı bir şekilde incelenebilir ve arka tarafta hala kötü olabilir.
Ahşap ve lamine levhalar için, çıkış noktasını korumanın en basit yolu genellikle destek kullanmaktır. Görünür yüzeyler için, bir taraftan yarıya kadar kesip diğer taraftan bitirmek, yırtılmayı azaltabilir, ancak bu yalnızca kılavuz deliği ve yerleşimin her iki kesimi de hizalı tutacak kadar doğru olması durumunda geçerlidir. Metal paneller için, kesim aksi takdirde temiz olsa bile çapak alma işlemi gerekli olabilir.
Kaplama halkasının veya bağlantı parçasının her sorunu gizleyeceğini varsaymayın. Aşırı büyük delikler, açılı delikler ve soyulmuş kaplamalar sızdırmazlığı, görünümü ve montaj güvenilirliğini etkileyebilir. Delik testeresi ile yapılan kesim, yalnızca dairesel parçanın çıkıp çıkmadığına göre değil, tamamlanmış gereksinime göre değerlendirilmelidir.
Tekrarlamadan Önce Kötü Bir Başlangıcı Giderin
İlk delik pürüzlüyse, bir sonrakine hemen başlanmamalıdır. Hasarlı deliği bilgi olarak kullanın. Aşağıdaki tablo yaygın görülen kusurları olası nedenlerden ve sonraki kontrollerden ayırır.
| Kesimden sonra kusur başlıyor | Olası neden | Bir sonraki deliğe geçmeden önce ne kontrol edilmeli |
|---|---|---|
| Delik yakınında hilal şeklinde çizik | Kesici, iz sürmeden önce yürüdü. | Orta işaret, kılavuz delme ucu, kılavuz yöntemi, takım açısı |
| Oval veya büyük açılış | Titreme, yanal yük, gevşek mil veya esnek panel | Mil sıkılığı, sıkıştırma, destek desteği, matkap kareliği |
| Metalde ağır çapak | Hız, ilerleme, kesici durumu veya desteksiz levha | Hız ayarı, diş keskinliği, malzeme desteği |
| Kırık ahşap çıkış | Destek yok veya çok fazla geri tepme basıncı | Destek panosu, her iki taraftan kesim, daha keskin kesici |
| Erimiş plastik kenar | Isı ve talaş birikimi | Daha yavaş hız, daha az baskı, sık talaş temizleme |
| Kaplamada veya boyada yonga | Dişler kavradı veya panel titredi | Bant veya yüzey koruması (izin verildiğinde), destek, kontrollü çalıştırma |
Delik testeresi sorunu genellikle kurulum değişene kadar tekrarlar. Kesici köreldiğinde onu değiştirmek yardımcı olabilir, ancak merkez, mil, destek veya hız yanlışsa yeni bir kesici bile kayacaktır.

Doğru Çalışma Öncesi Kesici Durumunu İnceleyin
Bitmiş malzemeyi kesmeden önce, delik testeresi dişlerini inceleyin. Eksik dişler, düzensiz aşınma, yoğun zift birikimi, cilalı kesici kenarlar veya bozuk bir kase, başlangıcı etkileyebilir. Pilot matkap düz ve keskin olmalıdır. Mil, kesiciyi görünür bir salınım olmadan tutmalıdır. Sert malzemede kullanılıp ardından bitmiş bir panele taşınan bir delik testeresi ekstra dikkat gerektirir.
Dişlerin durumu işe göre değerlendirilmelidir. Kaba kullanım delikleri için kabul edilebilir bir kesici, dolap yüzeyleri, bitmiş tahtalar veya contaya ihtiyaç duyan paneller için kabul edilebilir olmayabilir. Gereken kenar ne kadar temiz olursa, durum kontrolü o kadar önemli hale gelir.
Ayrıca çapı ve derinliği de kontrol edin. Malzeme için çok sığ bir kesici, tapada dibe vurabilir. Gerektiğinden çok daha büyük bir kesiciyi kontrol etmek daha zor olabilir. Tekrarlanan işler için satın alırken, her parçayı ayrı ayrı ele almak yerine, çapı, kesici ailesini, kılavuz matkabı ve mil tutucuyu bir sistem olarak seçin.
Yaygın Operatör Hatalarından Kaçının
İlk hata çok hızlı başlamaktır. Yüksek hız verimli hissettirir, ancak dişlerin kesmeden önce kaymasına neden olabilir. İkinci hata, kenar titrediğinde daha sert eğilmektir. Yan basınç deliği büyütebilir ve kenara zarar verebilir. Üçüncü hata, malzeme ince ve kolay göründüğü için kelepçeleri veya destekleri atlamaktır.
Diğer bir hata ise aşınmış bir kılavuz matkap kullanmaktır. Merkez güvenilmezse, kenar da güvenilir kalamaz. Delik testeresi, dairesel dişler stabilize olmadan önce kılavuza dayanır. Beşinci hata ise ilk kaba delikten sonra aleti kontrol etmeden devam etmektir. Kaba giriş izleri, ağır çapaklar veya sıkışmış bir tıkaç rastgele olaylar değildir; bunlar geri bildirimdir.
Tekrarlayan delikler açan ekipler için bu hatalar maliyet sorunları haline gelir. Birkaç saniyelik kurulum, yeniden işleme, boşa harcanan paneller, hasarlı kaplamalar ve kötü montaj hizalamasını önleyebilir.
İş Etrafındaki Kesici Tipini Seçin
Kılavuz testere, malzemeye ve bitiş gereksinimine uygun olmalıdır. HSS, bi-metal, TCT, elmas ve özel tasarımlar, başlangıç şekilleri veya talaş temizleme şekilleri açısından birbirinin yerine kullanılamaz. Sac metal için seçilen bir kılavuz testere, fayans için doğru seçim olmayabilir ve işlenmiş ahşap için kullanılan bir kesici, bitmiş laminatta gereken temiz kenarı vermeyebilir.
Metal kesimlerinde diş gücü, talaş tahliyesi ve ısı kontrolü önemlidir. Ahşapta temiz kenar davranışı ve destekleyici yüzey daha önemlidir. Plastikte ısı ve kavrama kontrol edilmelidir. Karo veya kırılgan yüzeylerde kılavuzluk ve yüzey koruması merkezi endişeler haline gelir. Kovan testere seçim bu nedenle yalnızca gerekli çapla değil, iş parçasıyla başlamalıdır.
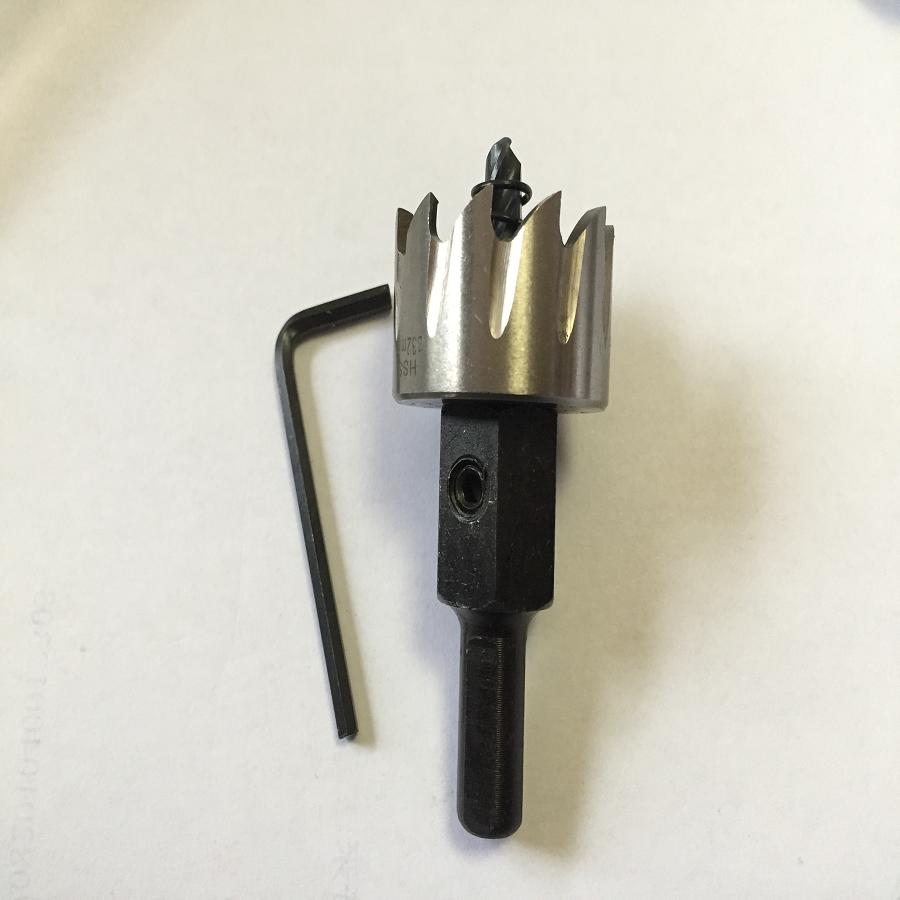
Bestwin, HSS, TCT, M42 bi-metal, elmas ve matkap ucuyla ilgili seçenekler dahil olmak üzere çeşitli Karot Testeresi kategorileri sunar. Bu ürün aileleri, alıcının öncelikle yüzeyi, kalınlığı, çapı, elektrikli aleti, hassasiyet gereksinimini ve kenar bitişini tanımladığı zaman en kullanışlıdır. Ürün seçimi, başlangıcı temiz tutan kurulum kontrollerini değiştirmek yerine kesme yöntemini desteklemelidir.
Bir Rehber veya Şablon Ne Zaman Kullanmaya Değer
Yüzey bitmiş, kaygan, pahalı, yerine monte edilmiş veya değiştirilmesi zor olduğunda bir kılavuz kullanmaya değer. Delik testeresi çapı büyük olduğunda, konumlar tekrarlandığında veya kenarlara yakın kesimler yapıldığında da kullanışlıdır. Bir kılavuz, işe ve malzemeye bağlı olarak özel olarak yapılmış bir aksesuar, bir matkap presi kurulumu, kelepçeli bir şablon veya bir kılavuz deliği olan bir hurda blok olabilir.
Kılavuz yeni bir hata oluşturmamalıdır. Kesiciyi kontrol etmek için güvenli, hizalı ve yeterince kalın olmalıdır. Kılavuz hareket ederse, delik de hareket eder. Kılavuz kare değilse, kesici yine de açılı girebilir. Dolap panelleri, tabelalar, armatürler ve elektrik veya sıhhi tesisat açıklıkları için, görünür hataları azaltarak sabit bir kılavuz genellikle kendini amorti eder.
Bir kılavuz olmadığında, operatör yavaşlamalı ve kenarı izlemelidir. İlk iz düzgün değilse, oluğun düzeltilemeyecek kadar derinleşmesinden önce durulmalıdır.
Son Kurulum Kontrol Listesi
Bitmiş veya hassasiyet gerektiren bir açıklığı kesmeden önce merkez konumunu, kesici çapını, malzeme desteğini, mil durumunu, kılavuz matkap durumunu ve takım açısını doğrulayın. Çıkış tarafının destek gerektirip gerektirmediğini kontrol edin. Hız ve ilerlemenin malzeme için uygun olduğundan emin olun. Talaşları temiz tutun, kesici kayarsa durun ve işlemi tekrarlamadan önce ilk deliği inceleyin.
Temiz bir delik yalnızca kesiciyle elde edilmez. Kesici, mil, iş parçası, takım ve başlangıçtaki operatör kontrolü arasındaki ilişkiden kaynaklanır. Bu ilişki dengeli olduğunda, delik testeresi temiz bir şekilde izleyebilir ve daha güvenilir bir kenar bırakabilir.
İçin Bestwin müşterilerin seçtiği bir Kovan testere Tekrarlanan dükkan, inşaat, dolap veya bakım işleri için pratik yol, kesici tipini ve milini malzemeye uygun hale getirmek, ardından doğruluğu korumak için yukarıdaki ayar kontrollerini kullanmaktır. Delik testeresi, kontrolle başlamalı, sabit talaş temizliğiyle kesmeli ve açıklığa girecek bağlantı parçası, sabitleyici, boru, kablo veya pervaza uygun bir kenarla bitirmelidir.










 English
 العربية
 Français
 Português
 Português do Brasil
 Italiano
 简体中文
 繁體中文
 日本語
 한국어
 Deutsch
 Español
 Slovenčina
 ไทย
 Türkçe