
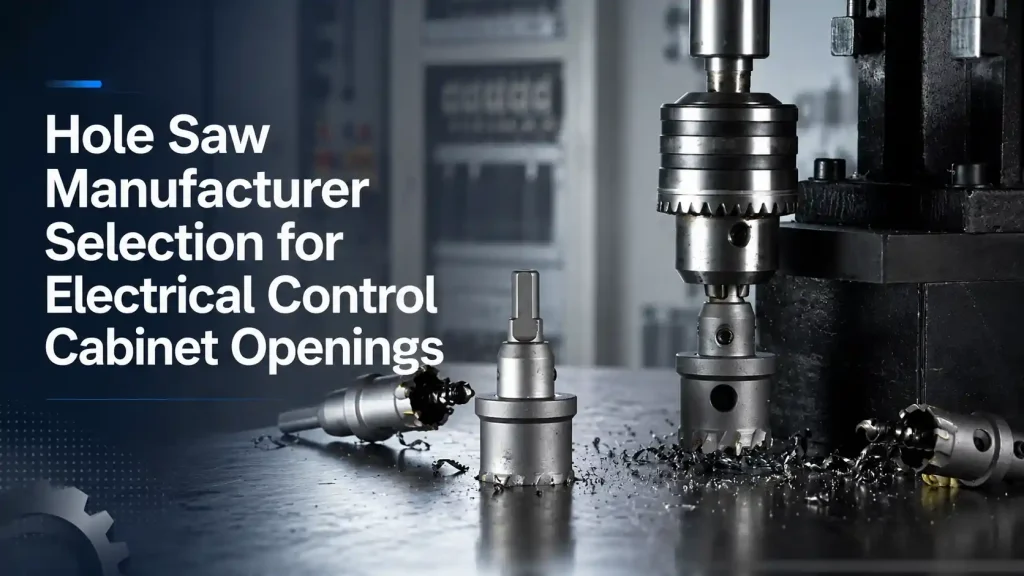
Armários de controle elétrico precisam de aberturas redondas para prensa-cabos, conexões de eletroduto, botões de pressão, lâmpadas indicadoras, hardware de ventilação, medidores, conectores e acesso de serviço. O resultado visível pode ser um círculo limpo, mas as condições de corte variam com o material da chapa, espessura, revestimento, diâmetro do furo, distância da borda, máquina e volume de produção. Uma ferramenta que funciona em uma amostra de teste de aço macio pode se comportar de maneira diferente em uma porta de gabinete pintada, caixa de terminais de aço inoxidável, painel de alumínio ou gabinete montado. Para fabricantes de gabinetes, montadores de painéis, empreiteiros elétricos, distribuidores e programas de ferramentas OEM, a especificação da serra copo deve seguir a abertura real e a peça de trabalho.
Resposta Rápida
Como um fabricante de serra copo Para aberturas de painéis de controle elétrico, combinamos o material de corte, a direção da lâmina ou fresa, o diâmetro, a profundidade de corte, o arranjo da broca guia, o mandril, a haste, a máquina e a embalagem com a tarefa do gabinete. Separamos a produção de chapas finas da modificação em campo, validamos amostras em painéis representativos e preservamos a geometria, a interface, a etiqueta e o código de recarga aprovados para pedidos repetidos.
Na Bestwin, fabricamos e fornecemos serras copo, mandris, ferramentas piloto, acessórios e conjuntos para fabricantes de painéis, fábricas de equipamentos elétricos, integradores de sistemas, distribuidores, importadores e clientes OEM. Nossa análise de fabricante de serra copo conecta cada código de ferramenta a um material declarado, espessura do painel, função do furo, interface da máquina, resultado da amostra e requisito de lote, em vez de tratar o diâmetro como a especificação completa.
Aberturas para Cabos, Conduítes, Ventilação e Instrumentos Requerem Verificações Diferentes
Um gabinete de controle pode exigir pequenas entradas de prensa-cabos para cabos de sensores ou de comunicação, aberturas maiores de eletroduto para circuitos de energia, furos para botões de comando e indicadores, recortes circulares para ventiladores ou filtros, e aberturas para medidores, conectores ou conexões de serviço. Alguns cortes são feitos em chapa plana antes da conformação e pintura. Outros são feitos em uma porta, parede ou caixa de terminais acabada após a montagem.
Nosso trabalho de fabricação de serra copo começa agrupando as aberturas por função. Uma prensa-cabos precisa de um diâmetro que corresponda à conexão e deixe material suficiente ao redor do furo. Uma entrada de eletroduto deve se ajustar ao seu cubo ou acoplamento e pode precisar de uma superfície de vedação. Uma abertura de ventilador pode ter um diâmetro maior, um padrão de furos de montagem e venezianas próximas. Um recorte para botão de pressão ou indicador pode ter uma borda visível e um requisito rigoroso de anti-rotação ou acessório.
A condição da peça de trabalho altera o limite de aceitação. Uma chapa plana pode ser apoiada e fixada em uma máquina. Um gabinete montado pode ter fiação, dispositivos, gaxetas ou uma placa traseira atrás da superfície. O plano de amostragem do fabricante da serra copo deve reproduzir as condições de acesso, suporte e proteção que existirão na produção ou instalação.
Tabela 1. Aberturas do Gabinete de Controle e Informações de Correspondência de Produtos
| Abertura | Condição comum da peça de trabalho | Product direction | Informações que precisamos |
|---|---|---|---|
| Entrada de prensa-cabos | Aço carbono, aço inoxidável, alumínio ou parede de plástico | Cortador de metal bimetálico, HSS, TCT ou outro adequado | Diâmetro final, material, espessura, folga da borda |
| Abertura de eletroduto ou hub | Caixa de aço ou aço inoxidável | Serra copo para corte de metal com piloto e mandril estáveis | Ajuste padrão, tamanho acabado, revestimento, máquina |
| Orifício para botão ou indicador | Porta pintada ou com pintura eletrostática | Produto de entrada limpa com avanço controlado | Face visível, tamanho do acessório, rebarbas e limites de revestimento |
| Recorte de ventoinha ou filtro | Abertura maior para chapa fina | Diâmetro e direção do dente compatíveis com a chapa e a máquina | Suporte de painel, diâmetro, profundidade, volume do furo |
| Abertura de medidor ou de encaixe circular | Porta de armário ou prato acabado | Sistema de corte preciso e de baixa excentricidade | Tolerância de desenho, face de vedação, localização, folga de apoio |
| Modificação de campo | Gabinete montado com acesso restrito | Ferramenta compatível com máquina portátil e código de tamanho claro | Modelo da furadeira, mandril, obstrução, quantidade, controles de segurança |
Usamos este mapa para completar a correspondência do fabricante da serra copo antes de fixar as amostras. Quando uma série de armários muda de material, revestimento, espessura da parede, padrão de encaixe ou máquina, o código da ferramenta afetada pode ser revisado diretamente em vez de substituir o sortimento completo por suposição.
Material e Espessura Determinam a Família de Corte
Armários de controle podem usar aço de baixo carbono, chapa galvanizada, aço com revestimento em pó, aço inoxidável, liga de alumínio, plástico de engenharia ou uma combinação de painéis e caixas de terminais. Esses materiais produzem diferentes cargas de corte, formas de cavaco, calor e condições de borda. Mesmo dentro de um nome de material, a classe e a espessura podem alterar o resultado.
Como fabricante de serra copo, solicitamos a especificação do grau do material ou do fornecedor, espessura, revestimento, diâmetro final, número de furos, máquina e condição aceitável da borda. Uma solicitação que diz apenas "armário de metal" não identifica se a amostra representa aço carbono, aço inoxidável, alumínio ou uma superfície laminada.
A chapa fina oferece suporte limitado à medida que a fresa atravessa. Alimentação excessiva, descentralização ou engajamento dos dentes podem puxar a ferramenta para o painel, distorcer a borda ou deixar uma rebarba pesada na saída. A placa mais espessa mantém mais dentes engajados e produz mais calor e volume de cavaco. Nossa análise do fabricante de serra copo combina a direção de corte com o material e a espessura.
Invólucros de plástico ou compósitos podem derreter, lascar ou prender se o produto e o processo forem inadequados. Precisamos do tipo de resina ou painel, espessura da parede, reforço, requisito de superfície e método de produção. Uma ferramenta aprovada para um invólucro de aço não deve ser transferida para uma caixa de terminais de plástico sem uma revisão separada.
Diâmetro Final, Tolerância e Ajuste Definem o Furo
O diâmetro do furo é apenas uma parte da abertura acabada. Uma prensa-cabos, um cubo de conduíte, um botão de pressão, uma lâmpada, um medidor, um ventilador ou uma conexão circular podem usar um ajuste de folga, um adaptador roscado, uma contraporca, uma gaxeta ou um ombro de vedação. Os critérios de aceitação úteis podem incluir circularidade, altura de rebarba, danos ao revestimento, distância da borda e se a conexão assenta uniformemente.
Nossa equipe de fabricantes de serra copo solicita o desenho de montagem ou número da peça junto com o desenho do painel. O componente de acoplamento confirma se a dimensão listada é um tamanho comercial nominal, tamanho do cortador, diâmetro de folga, tamanho da rosca ou ajuste finalizado. Isso evita que um pedido seja construído em torno de um rótulo familiar que não corresponde ao hardware real.
A tolerância deve refletir o processo e o encaixe. Um número muito apertado pode ser desnecessário para uma glândula coberta por porca, enquanto um encaixe de vedação ou controle visível pode exigir uma borda mais controlada. A amostra do fabricante da serra copo deve ser avaliada com o encaixe, a gaxeta, a arruela ou a porca reais para que a decisão de compra siga a função montada.
A distância da borda importa. Se a fresa se aproxima de uma dobra, flange, furo adjacente, dobradiça, reforço ou canto de gabinete, a ponta e o corpo podem não ter suporte plano suficiente. O painel também pode ficar mais fraco em torno de um grupo de grandes aberturas com espaçamento próximo. O projetista do invólucro confirma o layout e nós combinamos a ferramenta após receber a área de corte utilizável.
TCT e Bi-Metal: Direções Adequadas para Diferentes Programas de Corte de Metal
As serras copo com ponta de carboneto de tungstênio e as de metal duro podem servir para aplicações em metal, mas não são substitutas automáticas. A construção da lâmina, a forma do dente, o design do corpo, o sistema piloto, a faixa de diâmetro, a profundidade de corte e o material pretendido influenciam a direção correta. Nossa análise de fabricantes de serras copo usa o material real do gabinete e o método de produção para estreitar a família.
Uma serra copo TCT pode ser adequada para aberturas repetidas em aço, aço inoxidável ou outro metal declarado quando o produto específico, a máquina, a velocidade, o avanço e a peça de trabalho são compatíveis. As pastilhas de corte necessitam de engajamento estável e folga de cavaco adequada. Configurações de máquina rígidas podem suportar uma escolha de produto diferente da de uma furadeira manual em um gabinete instalado.
As serras copo bimetálicas podem oferecer uma direção flexível para programas mistos de oficina e campo, especialmente quando aço doce, alumínio, plástico e outros materiais aprovados aparecem no sortimento. O passo dos dentes, a profundidade do corpo, a conexão do mandril e o comportamento da broca piloto ainda precisam corresponder ao painel pretendido. Uma descrição ampla do material não elimina a necessidade de amostragem.
Combinamos famílias de serras copo para corte de metal com os desenhos, painéis, máquinas e estrutura de pedidos do cliente. Nossa recomendação de fabricante de serra copo identifica a faixa de material pretendida e o limite de aplicação para que um distribuidor ou programa OEM possa manter TCT, bimetálicas e outros cortadores separados por código de produto.
Piloto, Arbor, Haste e Máquina Devem Trabalhar Como Um Único Sistema
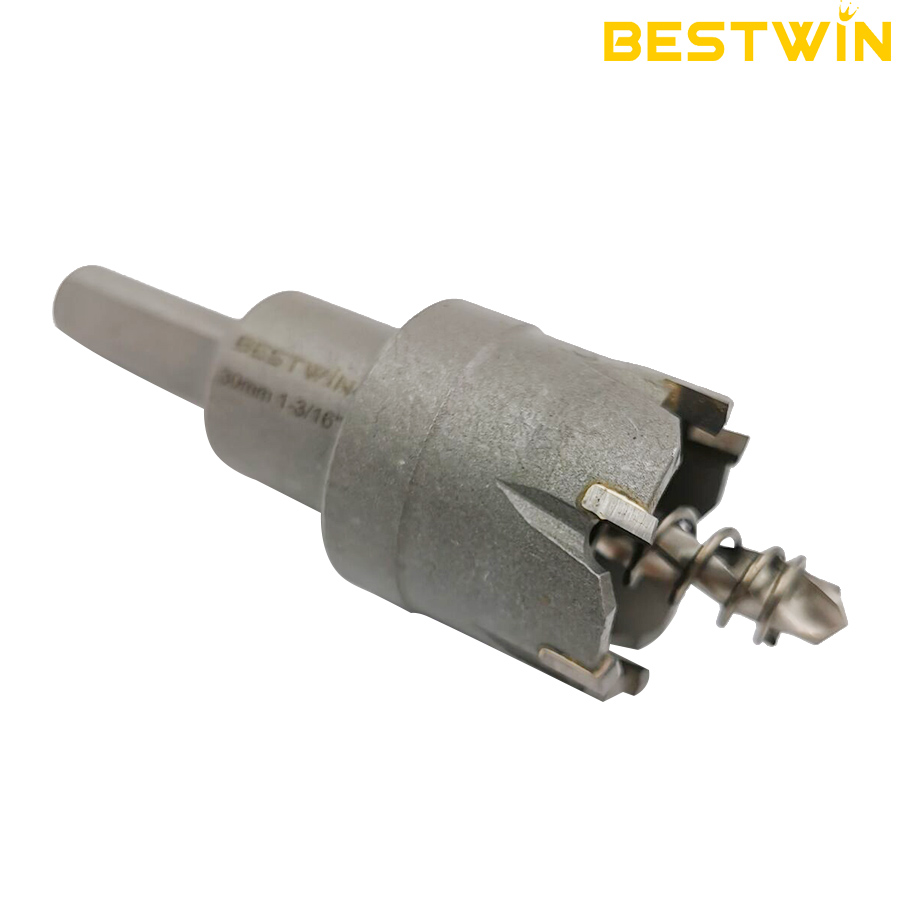
O corpo de corte é apenas parte do conjunto. A ferramenta piloto inicia o posicionamento, o mandril transfere o torque e a haste conecta o sistema à furadeira ou máquina. O batimento, a projeção piloto, a segurança da conexão, a capacidade do mandril e o torque disponível podem afetar a posição de entrada, a vibração, a qualidade da borda e a vida útil da ferramenta.
Nossa consulta ao fabricante de serra copo solicita a furadeira de bancada, furadeira magnética, retificadora, ferramenta pneumática, furadeira com fio ou furadeira sem fio utilizada em cada estação. Precisamos do tipo e capacidade do mandril, interface do fuso ou mandril, faixa de velocidade, torque disponível, método de alimentação e se a máquina é fixa ou portátil. Uma haste que se encaixe fisicamente no mandril ainda pode ser inadequada para o diâmetro e carga exigidos.
A projeção do piloto deve ser adequada à peça de trabalho e ao que está atrás dela. Em uma chapa plana, o piloto pode passar por espaço aberto. Em uma porta de armário montada, ele pode entrar em contato com fiação, uma placa traseira, dispositivos ou uma gaxeta. O cliente define uma folga segura e um método de proteção. Fornecemos os dados do piloto e do mandril necessários para o processo aprovado.
Sistemas de mandril de troca rápida ou padrão podem ser úteis quando uma estação corta vários diâmetros. O valor comercial depende de conexão segura, acoplamento correto de tamanho, disponibilidade de substituição e processo do operador. O mapa de produtos do fabricante da serra copo deve listar quais códigos de fresa, mandril, piloto e haste formam cada combinação aprovada.
Suporte de Entrada e Controle de Avanço Protegem o Painel
A chapa fina do gabinete pode flexionar conforme os dentes entram em contato com a superfície. Se o painel estiver sem suporte, a fresa pode vibrar, marcar o revestimento ou produzir uma abertura irregular. Quando a perfuração começa, um aumento súbito na alimentação pode agarrar o material restante e puxar a ferramenta para frente. O resultado final pode apresentar rebarbas, distorção ou um anel ao redor da entrada.
A seleção do fabricante da serra copo não pode substituir a fixação, o grampeamento, a proteção e os controles adequados da máquina. No entanto, a construção do produto e a direção de corte devem ser compatíveis com a configuração pretendida. Perguntamos se o painel é plano ou conformado, se é cortado antes ou depois da pintura, como é suportado e se a operação é automatizada, guiada por gabarito ou manual.
Para um blank de produção, a amostra pode usar o mesmo suporte e orientação da linha. Para uma abertura de campo, a revisão deve incluir acesso limitado, uma furadeira portátil, uma superfície acabada e a parede real do gabinete. Estas são diferentes condições de aplicação do fabricante da serra copo, mesmo quando o material e o diâmetro correspondem.
Alimentação e velocidade pertencem ao processo validado. Velocidade excessiva pode aumentar o calor e reduzir o controle. Alimentação muito baixa pode esfregar em vez de cortar, enquanto alimentação muito alta pode sobrecarregar os dentes ou prender a chapa. Fornecemos orientações específicas do produto, quando disponíveis, e o proprietário do equipamento estabelece o procedimento seguro final para sua máquina, painel e local de trabalho.
Chips e o Plug Cortado Precisam de um Caminho de Saída Planejado
Uma fresa anular remove um anel de material e deixa um pino circular. Em uma oficina, cavacos e o pino podem cair sobre uma bancada ou em uma área de coleta. Em um invólucro montado, eles podem cair em terminais, placas de circuito, contatores, drives ou fiação. Essa contaminação pode criar um sério problema de equipamento, mesmo quando o furo visível parece aceitável.
Nossa análise de fabricantes de serra copo, portanto, pergunta se o corte ocorre antes ou depois da montagem do gabinete. O corte pré-montagem geralmente é mais fácil de suportar, limpar, rebarbar e inspecionar. Se a modificação em campo for inevitável, o empreiteiro elétrico ou o proprietário do equipamento estabelece controles de isolamento, blindagem interna, captura de plugue, coleta de cavacos, limpeza e inspeção adequados para o gabinete.
A profundidade de corte também é importante. A serra copo deve atravessar o material e qualquer laminado ou reforço aprovado sem colidir com componentes internos. Uma parede dupla, flange dobrada, placa traseira ou reforço oculto pode exceder a profundidade esperada. O cliente fornece um desenho de corte ou folga medida para que possamos combinar o produto do fabricante da serra copo com a pilha real.
A remoção do plugue deve ser considerada durante a revisão da amostra. Um plugue que emperra frequentemente pode interromper a produção e incentivar improvisações inseguras. Fendas de corte, profundidade do corpo, material, revestimento e estado de corte podem afetar a remoção. Registramos o produto aprovado e a condição do processo em vez de prometer que cada plugue em cada material será liberado de forma idêntica.

Caixas Revestidas e Pintadas Precisam de um Limite de Superfície Visível
Revestimento em pó, pintura, galvanização, anodização, filme e laminados protetores podem alterar o resultado visível na entrada e saída. Uma borda de metal limpa pode ainda ser inaceitável se o revestimento descascar, arranhar, queimar ou apresentar um anel de testemunho largo. A conexão pode cobrir parte da borda, mas não se deve presumir que esconda todas as marcas.
Como fabricante de serra copo, perguntamos qual face é visível, se o furo é cortado antes ou depois do acabamento, qual encaixe cobre a abertura e qual retrabalho é permitido. A aceitação da amostra pode incluir levantamento de revestimento, raio de arranhão, marca de entrada, rebarba de saída, circularidade e ajuste com a glândula real, cubo, botão de pressão ou encaixe circular.
A película protetora pode ajudar durante a fabricação, mas também pode afetar o movimento do chip ou rasgar ao redor da abertura. O fabricante do invólucro decide se ela permanece durante o corte. Nossa amostra do fabricante da serra copo deve usar o mesmo estado de superfície planejado para a produção, para que o resultado aprovado seja significativo.
O tratamento de borda pós-corte, proteção contra corrosão, aterramento e vedação pertencem ao processo completo do gabinete. Podemos combinar a fresa com o material declarado e o requisito de aparência, enquanto o construtor do painel define rebarbação, retoque, reparo de revestimento, instalação de gaxeta e inspeção de acordo com o padrão de seu equipamento.
Máquinas de Produção e Brocas de Campo Precisam de Códigos de Produto Separados
Uma fábrica de móveis pode usar furadeiras de bancada, gabaritos, furadeiras magnéticas, estações com assistência CNC ou equipamentos dedicados para processamento de painéis. Um eletricista pode usar uma furadeira manual sem fio ou com fio em um gabinete acabado. A rigidez, o torque disponível, o controle de velocidade, o suporte, o acesso e a quantidade de furos são diferentes.
Nosso programa de serra copo pode separar códigos de produção e de campo, mesmo quando o diâmetro é o mesmo. Um código de fábrica pode priorizar o material de produção declarado, a máquina e o volume do furo. Um código de campo pode priorizar a compatibilidade com a máquina portátil aprovada, identificação mais clara e a gama de materiais encontrados na instalação ou modificação.
Essa separação impede que um kit de serviço seja reabastecido com um produto aprovado apenas para uma configuração de fábrica rígida. Ela também impede que uma estação de produção receba um cortador de campo de uso geral quando a linha requer uma especificação controlada de TCT ou bi-metal. A etiqueta e a embalagem do fabricante da serra copo devem tornar a fronteira visível.
Os distribuidores podem manter diâmetros comuns em ambas as linhas se seus clientes atenderem a fábricas e projetos de campo. Descrições de SKU, faixas de cores, layouts de caixas ou etiquetas separadas podem reduzir a substituição. Confirmamos esses campos de OEM e embalagem após a aprovação da amostra técnica.
As Amostras Devem Usar Painéis, Conexões e Máquinas Reais
Uma amostra útil representa o pedido. Vinculamos o plano de amostra do fabricante da serra copo ao material do painel, espessura, revestimento, diâmetro acabado, encaixe, suporte, máquina, mandril, piloto, faixa de velocidade, método de avanço, quantidade de furos e limite de superfície visível. Um teste em um cupom de aço macio não revestido não aprova uma caixa de aço inoxidável, alumínio ou com revestimento em pó por implicação.
A amostra pode ser verificada em termos práticos: o cortador inicia na localização pretendida, a abertura aceita a conexão real, o painel permanece dentro do limite do desenho, a borda e o revestimento ficam dentro do limite acordado, a conexão do mandril permanece segura, o plugue e as aparas podem ser manuseados pelo processo, e o desgaste observado suporta a quantidade de pedido planejada.
O conceito de ferramenta anular e o arranjo de piloto central são descritos na referência neutra vinculada aqui, fornecendo um vocabulário comum quando uma equipe de projeto trabalha com um Serra copo fabricante. A partida final ainda depende do material real do gabinete do cliente, do encaixe, da máquina, do acesso e dos critérios de aceitação.
A quantidade de amostras segue o programa de qualificação. Um cortador pode ser usado para uma verificação inicial de ajuste, enquanto vários podem ser necessários para diferentes diâmetros, materiais, máquinas, estações de produção, equipes de instaladores ou testes mais longos. Como fornecedor de serra copo para painéis de controle, identificamos o cortador, mandril, broca guia, haste, etiqueta e configuração exatos pretendidos para o pedido em nosso registro de amostras do fabricante de serra copo.
O Controle em Lote Deve Preservar a Identidade do Cortador, Eixo, Pino Guia e Rótulo
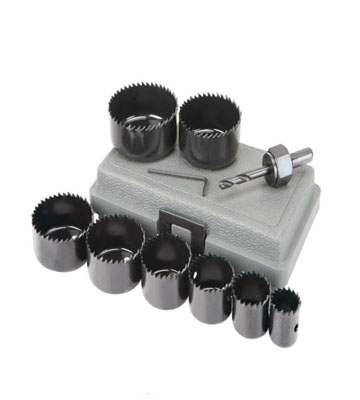
Após a aprovação, o registro de produção necessita de mais do que um diâmetro. A especificação do fabricante da serra copo pode incluir construção da lâmina, direção do dente ou da pastilha, profundidade do corpo, broca guia, mandril, haste, marcação de tamanho, tratamento de superfície, etiqueta, embalagem, campos de inspeção e qualquer requisito específico do cliente. Esses campos conectam o pedido de repetição à amostra.
Na Bestwin, oferecemos suporte para rotulagem OEM, codificação de produtos, inspeção, embalagem e fornecimento de lotes repetidos. Como uma fábrica de serras copo industriais, levamos a identidade aprovada do produto para os registros de fabricação e separamos variantes de clientes que não devem compartilhar um código de produto acabado.
A comunicação de alterações deve ser definida antes do pedido. O cliente pode indicar quais alterações de material, geometria, dente, pastilha, tratamento térmico, acabamento, piloto, mandril, etiqueta, documento ou embalagem exigem notificação e se uma nova amostra é necessária. Nosso registro de qualidade do fabricante de serras copo pode então seguir esse caminho de aprovação.
A inspeção pode focar em características relevantes para a decisão. Diâmetro e profundidade do corpo afetam a abertura. Dimensões da interface afetam o encaixe com o mandril e a máquina. Alinhamento e batida do piloto afetam o início. Marcação e identidade da embalagem afetam a reposição. As verificações exatas dependem do produto aprovado e do pedido, portanto, são confirmadas na especificação comercial.
Conjuntos e Códigos de Recarga Devem Seguir o Mapa de Furos do Gabinete
Um conjunto útil é baseado nos diâmetros e materiais usados em um programa real de gabinetes. Incluir muitos tamanhos incomuns pode aumentar o custo e o peso da embalagem sem ajudar a produção. Excluir um prensa-cabos, conduíte, botão de pressão ou ventilador de uso frequente pode forçar o cliente a comprar imediatamente uma reposição não relacionada.
Nossa análise de conjunto de serras copo usa o mapa de furos do cliente. Listamos cada abertura finalizada, encaixe, material, tamanho da serra, mandril, broca piloto, local de produção e frequência esperada. O resultado pode ser um conjunto de estação de fábrica, kit de instalador, sortimento de distribuidor ou caixa OEM com as combinações realmente necessárias.
A demanda por recarga não é igual em um conjunto. Tamanhos comuns de glândulas e dutos podem desgastar-se ou ser emitidos com mais frequência do que tamanhos grandes de ventiladores ou medidores. Códigos separados para cortador, piloto e mandril permitem a reposição sem substituir o kit inteiro. A cotação do fabricante da serra copo pode, portanto, incluir a quantidade do conjunto e as recargas esperadas como itens separados.
A embalagem deve proteger as arestas de corte e manter as interfaces identificáveis. Uma caixa moldada pode suportar um kit portátil, enquanto caixas industriais ou bandejas divididas podem ser adequadas para reposição em fábrica. As etiquetas podem exibir diâmetro, direção do material, família de fresas, compatibilidade do mandril, código do cliente e informações do lote, quando solicitado.
Desenhos, Materiais, Máquinas, Amostras e Quantidade Complete a RFQ
Uma RFQ útil fornece à nossa equipe de fabricantes de serra copo informações suficientes para restringir a família de produtos sem suposições repetidas. Os campos técnicos incluem diâmetro da abertura acabada, desenho de montagem ou número da peça, material e grau do painel, espessura, revestimento, profundidade de corte, distância da borda, tolerância, limite de superfície visível, rebarba aceitável, máquina, mandril ou eixo, faixa de velocidade, condição de suporte e furos estimados por ferramenta ou por lote.
Os campos de aplicação identificam prensa-cabos, conexões para eletrodutos, botões, lâmpadas indicadoras, aberturas para ventiladores e filtros, medidores, conectores circulares ou acesso a serviços. Eles também indicam se o corte ocorre em uma chapa plana, peça conformada, porta pintada, caixa de aço inoxidável, painel de alumínio, invólucro de plástico ou gabinete montado.
Os campos comerciais incluem quantidade de amostra, mix de diâmetros, volume anual ou por projeto, quantidades de reposição, layout do conjunto, rótulos, marca OEM, embalagem, documentos de inspeção, destinos de entrega, cronograma alvo e expectativas de notificação de alteração. Esses detalhes permitem que a amostra, a cotação e o plano de lote do fabricante da serra copo reflitam o programa real de fechamento.
Combinamos o Sistema de Corte à Abertura Completa do Gabinete
O produto correto segue a abertura do gabinete, não apenas o diâmetro. Material e espessura estabelecem a família de corte. O encaixe estabelece o tamanho final. O revestimento estabelece o limite da borda visível. A máquina estabelece o mandril, a guia, a haste, a velocidade e o limite de suporte. Uma revisão completa do fabricante da serra copo mantém essas condições conectadas a um sistema de corte aprovado. Amostras estabelecem o resultado aprovado, enquanto etiquetas, códigos de recarga e controles de lote preservam a correspondência com o fabricante da serra copo.
Envie-nos o desenho do painel, lista de conexões, material e espessura, revestimento, mapa de furos, informações da máquina, quantidade de amostras, necessidades de embalagem e volume do pedido. Como seu fabricante de serra copo, podemos combinar o cortador, o mandril, o piloto, a haste, o conjunto e o plano de recarga e manter a identidade aprovada do produto em pedidos repetidos de armários de controle.










 English
 العربية
 Français
 Português
 Português do Brasil
 Italiano
 简体中文
 繁體中文
 日本語
 한국어
 Deutsch
 Español
 Slovenčina
 ไทย
 Türkçe