
電気部品がすべて揃った状態で最終組み立てに搬入されたエンクロージャーでも、ケーブルの引き込み口一つで製造が遅れることがあります。グロメットがはまらないのは、開口部がわずかに小さすぎる、折り返された縁の横にロックナットのスペースがない、あるいは切り口の周りの塗装がシーリングワッシャーの範囲をはるかに超えて剥がれているためです。これらの問題は、ドリルが始まる前に始まることがよくあります。穴あけ工具は、必要な切り欠きではなく、公称コンジットラベルによって選択されたか、カップとアーバーが別々に購入されたかのどちらかです。制御盤メーカー、電気工事業者、販売業者にとって、穴あけ工具は、エンクロージャーの材質、ケーブル引き込み金具、ドリル、および予想される生産量に合わせて、一つの作業アセンブリとして適合させる必要があります。
クイックアンサー
ケーブルグランドまたはフィッティングメーカーが指定する取り付け穴径から電気エンクロージャー用のホールソーを選択し、エンクロージャーの材質と壁の厚さを確認します。バイメタルカッターは、その適用範囲が材質をカバーしていれば、多くの軟鋼、アルミニウム、プラスチックパネルの作業に適しています。カーバイドチップまたはHSS構造の方が、他のシート条件や繰り返し生産に適している場合がありますが、製品の定格とサンプル結果は材質名だけよりも重要です。
Bestwinは、パネルビルダー、請負業者、販売業者、OEMプログラム向けに穴あけ工具を製造・供給しています。 ホールソー エンクロージャーの材質、切り抜き径、ドリルチャック、後部クリアランス、仕上げ要件、および注文数量を確認した後、適切なアーバーとパイロット機構を使用します。正しい購入単位は、カップ径だけでなく、カッティングアセンブリ全体です。
ケーブルエントリーハードウェアから始める
完成した開口部は、ケーブルグランド、コンジットハブ、グロメット、プッシュインフィッティング、またはその他のパネル取り付けコンポーネントを保持するために存在します。したがって、その必要な切り欠き寸法が最初に確認すべき寸法となります。M20のようなねじ呼び寸法はコンポーネントのねじを表しますが、すべてのブランドや構造で必要とされる穴を自動的に定義するものではありません。コンポーネントの図面または設置データには、穴あけソーを注文する前に、取り付け穴の直径と許容される公差が記載されている必要があります。
この区別は重要です。なぜなら、ホールソーは通常、その公称切断径で販売されるからです。選択したサイズが指定された切り欠きよりも小さい場合、グロメットを無理に押し込むとねじ山やコーティングを損傷する可能性があります。開口部が大きすぎると、シールワッシャーが端を正しく覆えず、ロックナットが支える材料が少なくなる可能性があります。見た目が丸い穴でも、取り付け部品に適さない場合があります。
グロメットの外形寸法も取り付け位置に影響します。シーリングワッシャーには筐体面に平坦な領域が必要であり、ロックナットは内部にスペースが必要です。近くの曲がり、取り付けレール、ガスケットチャンネル、溶接スタッド、または端子台は、カッター自体がマーキングされた位置に収まる場合でも干渉する可能性があります。ホールソーの直径、パイロット突起、およびドリル本体のクリアランスは、製品が承認される前にパネルの両側に対して確認する必要があります。
新規エンクロージャー設計においては、部品参照番号と必要な切り欠きを記録した図面を用意することで、購買部門と製造部門に安定した目標を提供できます。後付け作業の場合は、開口部を拡大する前に実際のハードウェアを特定する必要があります。ケーブル単体ではなく、エントリー部品が取り付けジオメトリを決定するため、推定されたパイプまたはケーブル径に合わせてカッターを合わせることは信頼性がありません。
エンクロージャー素材が刃先を制御する
電気エンクロージャーには、塗装された軟鋼、ステンレス鋼、アルミニウム、熱可塑性プラスチック、ガラス繊維強化材、または本体とは異なる素材で作られた取り外し可能なグロメットプレートが使用される場合があります。これらのすべての表面に同じ穴あけカッターが適しているとは限りません。最先端の素材、刃先の形状、カップ構造、および推奨される動作条件はすべて、実際のパネルに対応している必要があります。
バイメタルホールソーは、ハイス鋼の刃先とより柔軟なボディを組み合わせています。この構造は一般的な金属や様々な作業場での用途に広く使われていますが、個々の製品には材質の範囲が明記されている必要があります。刃のピッチと形状は、カッターが薄板にどのように食い込むかに影響します。主に木材を対象とした製品は、柔軟な鋼板に使用した場合に引っかかったり、許容できない切り口を残したりする可能性があります。
M42バイメタル構造は、過酷な切削条件に対応できるより硬い歯材を提供します。この表記は製品構造の一部を示すものであり、普遍的な性能結果を示すものではありません。筐体のグレード、厚み、サポート、ドリル速度、送り、冷却方法も切削に影響を与えます。当社のM42製品群は、記載された用途と顧客の代表的なパネルがその選択を支持する場合に検討できます。
超硬チップ付きおよびHSS製ホールカッターは、さらなる選択肢を提供します。超硬チップ付き製品は、適切な板金用途や繰り返し穴あけに役立ちますが、HSS製カッターは、定格範囲内での薄板や非鉄金属の加工に適している場合があります。有用なホールソーの比較は、単にバイメタル対超硬対HSSというものではありません。それは、製品全体の仕様と、パネル材、厚さ、望ましい仕上がり、および予想される穴の数との関係です。
プラスチック製およびグラスファイバー製のエンクロージャーには、独自の検討が必要です。歯の摩耗よりも、熱、ひび割れ、ほつれ、または層間剥離が重要になる場合があります。選択するホールソーは、パネルメーカーが許可する切断方法である必要があり、サンプル作業では実際の支持および表面の状態を再現する必要があります。エンクロージャーに成形されたノックアウトまたは取り外し可能なグロメットプレートが既に装備されている場合は、本体を切断するよりも、それらの設計された機能を使用する方が望ましい場合があります。
表1. 一般的な筐体材料の製品方向
| 囲い込みの状況 | 製品の方向性について議論 | 選択前に必要な情報 |
|---|---|---|
| 塗装済み軟鋼パネル | 材質評価バイメタル、ハイス鋼、または超硬チップカッター | 板厚、コーティング、穴径、生産量 |
| ステンレス製グロメットプレート | ステンレス製バイメタルまたは超硬チップ構造 | ステンレス鋼種、厚み、支持、仕上げ要件 |
| アルミニウム製エンクロージャー壁 | 非鉄金属板用カッター | 合金の状態、厚さ、チップローディング、表面保護 |
| 熱可塑性エンクロージャー | プラスチック用認証シャープカッター | 樹脂の種類、壁厚、ひび割れ、熱感受性 |
| ガラス繊維強化エンクロージャー | サンプルテストにより製品の構造を確認しました | 補強、壁厚、端部品質、粉塵対策 |
| 既存のノックアウトまたはモジュラー式グランドプレート | 囲いメーカーの意図された入力方法を使用してください | ノックアウトサイズ、グロメットプレートタイプ、適合性 |
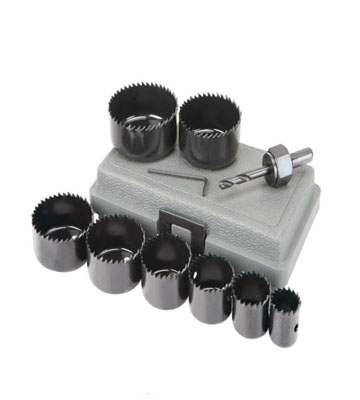
薄板の安定した切断には、切断アセンブリが不可欠です。
エンクロージャーの壁は、歯が切り込みを開始するときにたわむことがあります。その動きは、個々の歯が金属に入る方法を変え、チャタリング、大きすぎる開口部、塗装の剥がれ、またはブレークスルー時の突然の引っかかりを引き起こす可能性があります。アセンブリ全体を制御せずに、より高価なカッティングエッジを選択しても、欠陥の主な原因は変わらないままかもしれません。
ホールソー本体はアーバーとパイロットと芯を合わせて回転しなければなりません。パイロットの曲がり、アーバー接続部の摩耗、チャックの緩み、またはねじ山の損傷は、カッターが意図した中心の周りを周回する原因となります。その結果、測定された開口部は呼び寸法よりも大きくなるか、丸みを失います。サンプル穴が不正確な場合、ドライブアセンブリとワークサポートを確認するまで、ホールソーを責めたり、サイズを小さくしたりしてはいけません。
切断エリアに近いパネルサポートは振動を低減します。取り外し可能なグロメットプレートまたは緩いエンクロージャーパネルでは、安定した固定により、ワークピースがカッターと一緒に回転するのを防ぐこともできます。サポート配置は、パイロットとセンタプラグに十分なクリアランスを残す必要があります。完成したエンクロージャーでは、内部コンポーネントと配線は、パイロット、スラグ、または金属チップにさらされないようにする必要があります。最も安全な製造シーケンスは、エンクロージャーの設計と工場プロセスが許す場合、敏感な機器が設置される前に計画された開口部を作成することであることがよくあります。
表面保護は限られた範囲でしか効果がありません。保護フィルムや適切なテープは、偶発的な傷を軽減するかもしれませんが、振れを修正したり、機械的なサポートを代替したりすることはできません。穴あけソーの下に厚い柔らかい素材の層を置くことも、安定性を低下させる可能性があります。サンプルは、バッチカッターがリリースされる前に、塗装の剥がれやワッシャーの被覆を評価できるように、製造時の表面処理を代表するものでなければなりません。
ブレークスルーは特に注意が必要である。なぜなら、残ったリング状の材料は抵抗が少ないからである。その時点で過剰な送りを行うと、ホールソーがパネルに引き込まれ、突出した切りくずが残る可能性がある。薄肉加工用に設計されたカッターは、この段階を制御するためのジオメトリやショルダーを使用する場合があるが、製品データで適合性を確認する必要がある。後部に部品がある場合は、使用可能な切削深さとパイロット突起に個別の制限が必要となる。
公称サイズと完成した切り欠きは異なる測定値です
穴あけのこぎりに表示されている直径は製品サイズです。完成した開口部は、刃の逃げ、振れ、パネルの動き、パイロットの精度、およびカッターが材料に食い込む方法も反映します。これらの条件のいずれかが制御されていない場合、公称上正しい工具でも許容できない切断を生成する可能性があります。このため、カタログの直径を比較するだけよりも、サンプル組み立てチェックの方がより有用です。
メートルサイズとインチサイズは、見た目が似ているため代用できそうに見えますが、その違いがシーリングワッシャーやスナップイン部品では重要になる場合があります。ケーブルエントリー図でメートルサイズの切り欠きが指定されている場合、利用可能なインチサイズは、習慣で丸めるのではなく、許容公差と比較する必要があります。販売店が混合市場向けのホールソーキットを組み立てる場合も、同じ規則が適用されます。サイズ表記は、パッケージ、見積もり、補充の各段階で曖昧さがないようにする必要があります。
穴の位置は、もう一つの次元的な制約を加えます。ワッシャー、ロックナット、および隣接するエントリーからの必要な分離のために、開口部の周りに十分な平坦な材料を残す必要があります。ホールソーは円形のリングを取り除きますが、取り付けられたコンポーネントはより大きな領域を占有します。したがって、個々の切り抜き径がすべて正しい場合でも、密集したグロメット列は組み立て時に失敗する可能性があります。
パイロット位置は、従来の組立品の中心を制御します。中心マークまたは図面座標は、目に見えるケーブル経路だけでなく、実際の嵌合を考慮する必要があります。既存の開口部を拡大する必要がある場合、通常のパイロットには従うべき材料がない可能性があります。それは異なる切断条件であり、ガイド治具または製造元承認済みの別の方法が必要になる場合があります。標準的なアーバーは、開口部で自己中心化することは期待されるべきではありません。
一般的に ホールソー 建設において、環状の刃先はリング状に切り取り、中心の切りくずを残します。これにより、大口径のソリッドドリルと比較して除去される材料が少なくなりますが、パイロットガイダンス、切りくずのクリアランス、カップの深さに関する実用的な問題が生じます。これらの詳細は、エンクロージャー作業の製品仕様書に記載されるべきです。
アーバーの互換性が精度と交換に影響します
アーバーはカッターをドリルに接続し、パイロットを保持し、トルクを伝達します。ねじサイズ、ドライブピン、ロック機能、パイロット保持、シャンク形状、チャック容量はすべて、アセンブリが互換性があるかどうかに影響します。同じ直径の2つのホールソー製品でも、アーバーの配置が異なる場合があるため、見た目が似ているだけでは購入の承認にはなりません。
小型カッターは1つのアーバーサイズを使用する場合がありますが、より大きな直径には別の接続または追加の駆動サポートが必要です。ドリルチャックは、誤った表面を掴むことなくシャンクを受け入れる必要があります。利用可能なドリルには、直径と材料に適した低速制御とトルクも必要です。六角シャンクは駆動の食い込みを改善できますが、それ自体ではインパクト操作を許可するものではありません。金属製エンクロージャーの切断には、一般的にカッターと電動工具の指示に従った制御された回転操作が必要です。
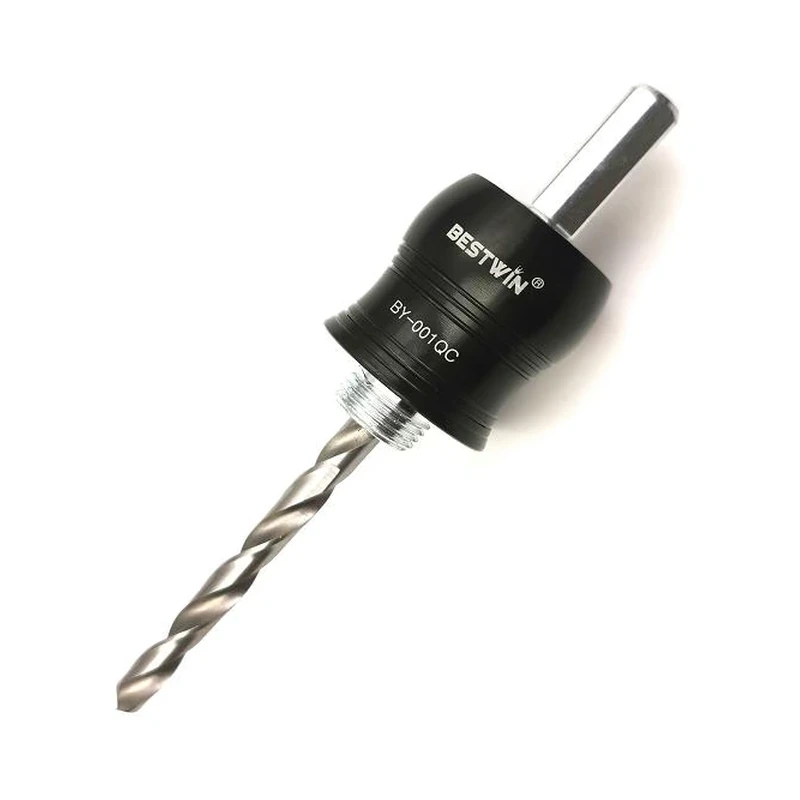
クイックチェンジアーバーは、いくつかの一般的なケーブルエントリーサイズでホールソーを交換するパネルショップに役立ちます。その利点は、安定した接続、互換性のあるカッター範囲、および交換可能なパイロットに依存します。クイックリリース機能は、緩みを生じさせたり、カップが不完全にセットされたりしないようにする必要があります。ディストリビューターおよびOEMキットの場合、サポートされている直径範囲と含まれるアダプターを記録しておく必要があります。これにより、ユーザーはアーバーのカバー範囲が部分的なカッターを複数受け取ることを防ぐことができます。
したがって、穴あけノコギリメーカーがエンクロージャープログラムをレビューする際には、すでに使用されているドリルやチャックは何か、ルーズなグロメットプレート上で作業を行うのか、組み立て済みのキャビネットで作業を行うのか、そして直径の変更はどのくらいの頻度で行われるのかを尋ねるべきです。Bestwinは、互換性のあるカッターと組み合わせることができる標準およびクイックチェンジアーバーオプションを提供しています。アーバーを後付けとして扱うのではなく、意図された機械インターフェースを中心にサンプルセットを構成することができます。
切り込み深さはパネル背面の空間を保護する必要があります
電気エンクロージャーの壁は、標準的なカップの深さと比較すると通常薄いですが、より深いカッターが必ずしも良いとは限りません。パイロットは、歯が切断を完了する前に前面よりも後ろに伸びます。中心の切りくずもカップ内に落下したり、残ったりすることがあります。レールの、ワイヤーダクト、端子、バスバーカバー、または切断の後ろにある取り付けられたデバイスに、オペレーターが予期するよりも早く到達する可能性があります。
計画生産においては、開口部プロセスとコンポーネントレイアウトにより、切断経路を確保する必要があります。設置済みのエンクロージャーで作業を行う場合、隔離、アクセス、および隠蔽されたコンポーネントの確認が、不可欠なプロジェクト管理となります。切断用アクセサリーでは、通電中または障害物のあるエンクロージャーを安全にすることはできません。したがって、製品選定においては、パネル厚だけでなく、アクセス可能な作業深度と許容される最大パイロット突出量を含めるべきです。
ストッパー式または薄肉製品は、特定の用途での貫通を制限する可能性があります。その機能は、特定の製品設計から確認する必要があります。写真の浅く見えるカップから推測すべきではありません。同様に、パイロットの短縮または交換は、センタリング、保持、およびアーバーとの互換性を変更する可能性があります。製品メーカーが別の構成を提供しない限り、承認されたホールソーアセンブリはそのまま維持する必要があります。
二重壁パネル、補強プレート、断熱構造により、異なる奥行きの問題が生じます。ホールソーは複数の層を貫通する可能性があり、中央のプラグは断熱材や破片を閉じ込める可能性があります。製品のマッチング時には、完全な断面を説明する必要があります。エンクロージャーメーカーが現場での改造を制限している場合、必要な開口部は一般的なカッターの推奨よりも優先されます。
熱とチップ制御が穴品質に影響を与える
穴あけのこが切削せずに擦れると、刃先とパネル表面に熱が発生します。塗装鋼板の場合、開口部付近のコーティングを変色させたり損傷させたりする可能性があります。ステンレス鋼の場合、条件が悪いと切削が徐々に困難になります。プラスチックの場合、過度の熱はエッジを軟化させることがあります。材料に合わせて選ばれた穴あけのこでも、適切な回転速度、安定した送り、そして切りくず排出パターンが必要です。
より大きな直径は、同じドリルRPMで刃先に高い切削速度を生み出すため、すべてのホールソーサイズに同じ設定が適しているわけではありません。材質と直径については、カッターメーカーの指示に従ってください。生産サンプルに青い切りくず、煙、溶けたプラスチック、またはほとんど進歩のない研磨された刃が見られる場合、圧力を上げることは信頼できる解決策ではありません。カッターの状態、速度、サポート、および切りくずの排出を見直す必要があります。
一部の金属加工製品には潤滑が適している場合があります。エンクロージャーコーティング、洗浄プロセス、最終的な電気機器との適合性が重要です。完成したキャビネット内部に過剰な流体があると、新たな清掃問題が発生する可能性があります。選択された切削方法は、工具の性能と、部品が取り付けられる前のエンクロージャーに必要な状態の両方をサポートする必要があります。
切りくずの除去は、繰り返し作業にも影響します。カップのスロットは、保持されたスラッグへのアクセスを提供でき、アーバーシステムは取り外しを容易にする機能を提供する場合があります。これらの詳細は、多くの同一の加工を行うショップでは購入価値があり、クリアランス時間がサイクルを支配する可能性があるためです。スラッグと切りくずは、工具が停止し、電源が制御された後にのみ除去する必要があります。
穴あけノコギリのサプライヤーは、時折行われる現場での作業と、繰り返し行われる生産作業とを区別できるだけの十分な情報を受け取るべきです。要求される刃先の寿命、段取り替えの頻度、予備パイロットの数量、および梱包方法は異なります。Bestwinは、提示された材質、直径の組み合わせ、ドリルインターフェース、およびサンプルの目標値を使用して、作業パターンにより適した製品セットを提案できます。
サンプルホールは実際のフィッティングで判断されるべきです。
代表的なサンプルは、製造で想定されるものと同じ筐体材料、コーティング、厚さ、支持、切断アセンブリを使用します。厚い未塗装鋼の切り端でのテストでは、薄い粉体塗装されたドアでの性能を確認することはできません。パイロット、アーバー、ドリル、ホールソーはすべてサンプルに含まれるべきです。なぜなら、ホールソーアセンブリの各部分が完成した開口部に影響を与える可能性があるからです。
最初の検査は寸法検査です。切り欠きを測定し、グロメット、ハブ、またはグロメットが指示通りに適合することを確認してください。次に、開口部の周囲の面、後端、および座面を検査します。わずかな出口バリでも、ロックナットまたはワッシャーが平らに座るのを妨げる可能性があります。ワッシャーのフットプリントの外側にあるコーティングの欠けは、ハードウェアを取り付けることができる場合でも、再加工が必要になる場合があります。
組み立てられたコンポーネントは、最も有用な受け入れ検査を提供します。ワッシャーは意図通りに切断された端を覆い、本体は歪みなく収まり、ロックナットは完全にアクセスできる必要があります。密閉された筐体では、コンポーネントの取り付けと筐体メーカーの要件によって、完成したエントリーが意図された保護等級を満たせるかどうかが決まります。カッターだけでは、完成した筐体を認証することはできません。
表2. サンプル結果と製品詳細
| サンプル結果 | 製品または組み立ての詳細を確認 | 購入への影響 |
|---|---|---|
| 予想より開口部が大きい | アーバーランアウト、パイロットの状態、チャックのグリップ、パネルの動き | 公称サイズを変更する前にアセンブリを修正してください |
| 歯がガタガタ鳴る | 歯の形状、パネルサポート、スピンドル制御 | シートコンディションに応じたカッターの比較 |
| 洗濯機の水洗い範囲を超えるペンキの剥がれ | カッターの切れ味、サポート、エントリーの安定性、コーティングの挙動 | 担当者がテストを完了した後のみ承認してください。 |
| 重いバリが残っています | ブレークスルー時の送り、カッターの状態、薄板への適合性 | カッターの構造と仕上げ代を確認する |
| ナメクジは取り除くのが難しい | カップスロット、切削深さ、アーバーの特徴、切りくずの詰まり | 製品比較にクリアリングタイムを含める |
| グリスニップルまたはハブがはまりません | 実寸切り抜き、バリ、平面度、近接ベンド | ハードウェア図面と開口部の位置を確認してください |
| パイロットが内部コンポーネントに接近します | パイロット投影、後方クリアランス、作業順序 | より安全な計画プロセスまたは承認された代替手段を使用してください |

購入仕様書を繰り返し可能な結果を中心に構築する
穴あけノコギリのサンプルが承認されたら、購入仕様書にはそれを生成した詳細を保持する必要があります。直径だけでは不十分です。カッターファミリーと構造、互換性のあるアーバー、パイロット仕様、使用可能な切削深さ、対象材料、関連する厚さ範囲、シャンク、および梱包数量を記録してください。キットの場合は、含まれるすべてのサイズとそれらのサイズに対するアーバーの適用範囲をリストしてください。
交換計画も同様に重要です。パイロットドリル、アーバー、アダプター、および頻繁に使用されるカップ径は、異なる速度で摩耗する可能性があります。互換性のある部品で補充できないディストリビューターセットは、回避可能なサービスの問題を引き起こします。安定した品目コードと明確な梱包は、倉庫での取り扱いや現場での選択中に、類似のメートル法とインチ法のサイズを分離するのに役立ちます。
OEMおよびプライベートブランドプログラムでは、承認されたサンプルがリピート供給のための検査項目を定義できます。これらには、直径の識別、歯の状態、接続部の適合性、パイロットの整合性、仕上げ、梱包保護、およびセット構成が含まれる場合があります。ツールの寿命は材料や操作によって変化するため、合意された製品仕様と用途に基づいたサンプル結果よりも、普遍的な穴の数に関する主張はあまり有用ではありません。
お見積もりをご依頼いただく際には、封入材、壁厚、切り欠き径、継手タイプ、ドリルチャック範囲、想定穴数、セット構成、梱包要件、目標発注数量をご提供いただくことで、より的確なご提案が可能になります。詳細が未確定な場合でも、お問い合わせを開始いただけます。不明な点は、製品選定やサンプル計画の段階で解消できます。
よくある選択ミス
一般的な間違いとして、フィッティングの切り欠き寸法ではなく、コンジットやケーブルのサイズで注文してしまうことが挙げられます。また、硬い歯材であれば薄板の振動問題が自動的に解決すると仮定してしまうことも間違いです。3つ目は、ねじ、ドライブ、パイロット、チャックを確認せずに、カップとアーバーを別々のリストから購入してしまうことです。これらの間違いは、カタログ上は問題なさそうに見えても、許容できる組立穴を作成できない工具を生み出す可能性があります。
すべての筐体材料に同じホールソーを標準化することもリスクがあります。塗装された軟鋼製グロメットプレートでうまく機能する製品が、ステンレス鋼、アルミニウム、熱可塑性プラスチック、またはガラス繊維に適しているとは限りません。管理された製品範囲はコンパクトに保つことができますが、各カッターには定義された材料と直径の役割が必要です。
最後に、最大のキットが常に最良のキットとは限りません。電気エンクロージャーの作業は、通常、限られた数のケーブルエントリーサイズに集中します。それらの繰り返し使用される切り抜きを中心に構築され、互換性のあるアーバーと予備のパイロットでサポートされるセットは、未使用のサイズがいくつかある幅広い品揃えよりも役立つ場合があります。私たちは一致させることができます ホールソー 顧客の適合範囲、パネル材料、ツールインターフェース、梱包計画、およびバッチ需要へのプログラム
よくある質問
穴あけのこぎりで塗装された鋼鉄やステンレス製の筐体パネルを切断できますか
特定の製品が両方の材料で評価され、サンプル結果が必要な仕上がりを満たした場合のみ。ステンレス鋼と塗装済み軟鋼では、切断条件が異なる場合があります。1回の成功したテストをすべての金属パネルに適用するのではなく、承認された各用途の材料を記録してください。
カッターのサイズはケーブルグランドのねじサイズと合わせるべきですか
グロメットまたは継手メーカーが記載した取り付け穴の寸法を使用してください。ねじの呼び方が必ずしも必要な切り欠き寸法と一致するとは限りません。穴あけ用丸ノコ直径を選択する前に、図面、許容公差、ワッシャーの範囲、ロックナットのスペースを確認してください。
クイックチェンジアーバーはどのような時に便利ですか
カッターサイズが互換性のあるもの間で頻繁に変更される場合に役立ち、システムは安定した、正しく中央に配置された接続を提供します。キットに追加する前に、対応するカッター範囲、シャンク、パイロット、およびドリルチャック容量を確認してください。
既存の開口部を穴あけソーで広げることができますか
従来のパイロットには、既存の穴にガイドするための材料がない場合があります。拡大には、適切なガイド治具またはその他の承認された方法が必要になることがあります。通常のアーバーが支持なしでカッターをセンタリングすると仮定しないでください。
OEMの見積もりに役立つ情報は何ですか
パネル材と厚み、必要な切り欠きサイズ、ケーブルエントリー金具、ドリルインターフェース、予想生産量、希望セット構成、梱包、サンプル数量、および目標注文数量を共有してください。これらの詳細により、初期のお問い合わせが障壁とならないよう、カッター、アーバー、パイロット、および補充品を適合させることができます。
カッターと完成したケーブルエントリーを照合してください
確実なエンクロージャー開口部は、取り付けられたグランドまたはフィッティングから始まり、カットアウト、パネル素材、カッター構造、アーバー、パイロット、ドリルへと遡って作業が進みます。代表的なサンプルは、カタログの説明だけでは確立できない適合性と表面品質を確認します。Bestwinはこれらの条件を確認し、適切なホールソーとアーバーのオプションを用意し、サンプルの比較をサポートし、確認されたアセンブリをOEM、販売代理店、およびリピート供給の要件に合わせることができます。










 English
 العربية
 Français
 Português
 Português do Brasil
 Italiano
 简体中文
 繁體中文
 日本語
 한국어
 Deutsch
 Español
 Slovenčina
 ไทย
 Türkçe