
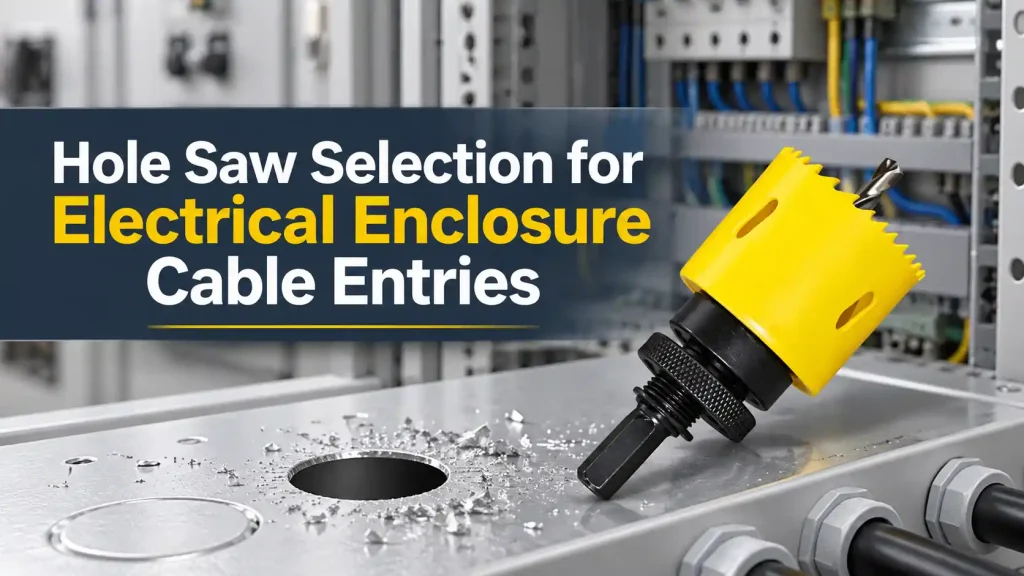
Bir pano, tüm elektrikli bileşenleri hazır halde nihai montaja ulaşabilir, ancak tek bir kablo girişi bile üretimi geciktirebilir. Bir rakor, açıklık biraz küçük olduğu için yerine oturmaz, kilit somununun katlanmış bir kenarın yanında yeri olmaz veya kesiğin etrafındaki boya, sızdırmazlık rondelasının çok ötesine dökülmüştür. Bu sorunlar genellikle matkap başlamadan önce başlar. Delik testeresi, gereken kesit yerine nominal bir boru etiketiyle seçilmiş veya matkap ucu ve mili ayrı parçalar olarak ele alınmıştır. Kontrol paneli üreticileri, elektrik müteahhitleri ve distribütörler için bir delik testeresi, pano malzemesi, kablo giriş donanımı, matkap ve beklenen üretim hacmiyle uyumlu, tek bir çalışma grubu olarak eşleşmelidir.
Hızlı Cevap
Kablo rakoru veya bağlantı parçasının üreticisinin gerektirdiği montaj deliği çapına göre bir delik testeresi seçin, ardından muhafaza malzemesini ve duvar kalınlığını onaylayın. Bi-metal bir kesici, uygulama aralığı malzemeyi kapsıyorsa birçok hafif çelik, alüminyum ve plastik panel işi için uygun olabilir. Karbür uçlu veya HSS yapılar diğer sac koşulları veya tekrarlanan üretim için daha uygun olabilir, ancak ürün derecesi ve numune sonucu tek başına malzeme adından daha önemlidir.
Bestwin, panel üreticileri, müteahhitler, distribütörler ve OEM programları için delik açma aletleri üretir ve tedarik eder. Eşleştirebiliriz Kovan testere Muhafaza malzemesi, kesme çapı, matkap aynası, arka boşluk, yüzey gereksinimi ve sipariş miktarı incelendikten sonra uygun bir mandren ve kılavuz düzeni ile. Doğru satın alma birimi, sadece kap çapı değil, komple kesme tertibatıdır.
Kablo Giriş Donanımıyla Başlayın
Bitmiş açıklık, kablo rakoru, boru bağlantı hub'ı, rondela, itmeli bağlantı elemanı veya başka bir panele monte edilen bileşeni tutmak için mevcuttur. Bu nedenle gerekli kesiti, doğrulanması gereken ilk boyuttur. M20 gibi bir diş açma tanımı, bileşenin dişini açıklar, ancak her markanın veya yapının gerektirdiği deliği otomatik olarak tanımlamaz. Bileşen çizimi veya kurulum verileri, bir delik testeresi sipariş edilmeden önce montaj deliği çapını ve izin verilen herhangi bir toleransı belirtmelidir.
Bu ayrım önemlidir çünkü delik testeresi normalde nominal kesme çapıyla satılır. Seçilen boyut, belirtilen boşluktan küçükse, kablo rakorunu zorla geçirmek dişliye veya kaplamaya zarar verebilir. Açıklık çok büyükse, sızdırmazlık rondelası kenarı doğru şekilde kapatamayabilir ve kilit somununun dayanacağı malzeme daha az olabilir. Görsel olarak yuvarlak bir delik bile takılı parça için uygun olmayabilir.
Glandın dış boyutları yerleşimi de etkiler. Sızdırmazlık rondelası muhafaza yüzeyinde düz bir alan gerektirir ve kilit somununun içeride boşluğa ihtiyacı vardır. Yakındaki bir büküm, montaj rayı, conta kanalı, kaynak saplaması veya terminal bloğu, kesici takımın işaretli konuma sığması durumunda bile engel olabilir. Delik testeresi çapı, kılavuz çıkıntısı ve matkap gövdesi boşluğu, ürün onaylanmadan önce panelin her iki tarafına karşı gözden geçirilmelidir.
Yeni muhafaza tasarımları için, bileşen referansını ve gerekli kesiti kaydeden bir çizim, satın alma ve üretime kararlı bir hedef sunar. Tadilat işleri için, açıklık büyütülmeden önce gerçek donanım belirlenmelidir. Tahmini bir boru veya kablo çapına bir kesici uydurmak güvenilmezdir çünkü montaj geometrisini yalnızca kablo değil, giriş bileşeni kontrol eder.
Muhafaza Malzemesi Kesici Kenarı Kontrol Eder
Elektrik panolarında boyalı hafif çelik, paslanmaz çelik, alüminyum, termoplastik, cam elyaf takviyeli malzeme veya ana gövdeden farklı bir malzemeden yapılmış çıkarılabilir bir rakor plakası kullanılabilir. Bu yüzeylerin her biri için aynı delik testeresinin uygun olduğu varsayılmamalıdır. Kesici malzeme, diş geometrisi, kap konstrüksiyonu ve önerilen çalışma koşulları, gerçek panoya karşılık gelmelidir.
Bi-metal delik testeresi, yüksek hızlı çelik diş kenarını daha esnek bir gövdeyle birleştirir. Bu yapı, genel metal ve karma atölye uygulamaları için yaygın olarak kullanılır, ancak belirli bir ürünün hala beyan edilmiş bir malzeme aralığına ihtiyacı vardır. Diş aralığı ve diş şekli, kesicinin ince sacı nasıl kavradığını etkiler. Esas olarak ahşap için tasarlanmış bir ürün, esnek bir çelik panele uygulandığında takılabilir veya kabul edilemez bir kenar bırakabilir.
M42 bi-metal yapı, zorlu kesme koşulları için daha sert bir diş malzemesi sağlayabilir. Bu etiket, evrensel bir performans sonucu değil, ürün yapısının bir parçasını tanımlar. Muhafaza sınıfı, kalınlık, destek, delme hızı, ilerleme ve soğutma uygulaması kesimi hala etkiler. Beyan edilen uygulama ve müşterinin temsilci paneli seçimi desteklediğinde M42 ürün ailemiz dikkate alınabilir.
Karbür uçlu ve HSS (yüksek hız çeliği) matkap uçları ek seçenekler sunar. Karbür uçlu bir ürün, uygun sac levha uygulamaları ve tekrarlanan delikler için faydalı olabilirken, HSS matkap ucu, belirtilen aralığında ince sac ve demir dışı metaller için uygun olabilir. Kullanışlı delik testeresi karşılaştırması sadece bi-metal, karbür veya HSS arasında değildir. Tam ürün spesifikasyonunun panel malzemesi, kalınlığı, istenen yüzey kalitesi ve beklenen delik sayısıyla karşılaştırılmasıdır.
Plastik ve fiberglas muhafazaların kendi incelemelerine ihtiyacı vardır. Isı, çatlama, yıpranma veya katman ayrılması, diş aşınmasından daha önemli hale gelebilir. Seçilen delik testeresi, panel üreticisinin izin verdiği bir kesme işlemine ihtiyaç duyar ve numune çalışması, gerçek destek ve yüzey koşullarını tekrarlamalıdır. Bir muhafaza zaten kalıplı çıkışlar veya çıkarılabilir bir kablo rakoru plakası sağlıyorsa, bu tasarlanmış özelliklerin kullanılması ana gövdeyi kesmekten daha tercih edilebilir olabilir.
Tablo 1. Yaygın Muhafaza Malzemeleri İçin Ürün Yönü
| Kutu kesme durumu | Ürün yönelimi tartışması | Seçimden önce gereken bilgiler |
|---|---|---|
| Boyalı hafif çelik panel | Malzeme dereceli bi-metal, HSS veya karbür uçlu kesici | Sac kalınlığı, kaplama, delik çapı, üretim hacmi |
| Paslanmaz çelik rakor plakası | Paslanmaz çelik sınıfı çift metal veya karbür uçlu yapı | Paslanmaz çelik kalitesi, kalınlığı, desteği, yüzey bitirme gereksinimi |
| Alüminyum muhafaza duvarı | Demir dışı levha için derecelendirilmiş kesici | Alaşım durumu, kalınlık, talaş yükü, yüzey koruması |
| Termoplastik muhafaza | Plastik için onaylanmış keskin kesici | Reçine türü, et kalınlığı, çatlama ve ısı hassasiyeti |
| Fiberglas takviyeli muhafaza | Numune testiyle ürün yapısı onaylandı | Takviye, duvar kalınlığı, kenar kalitesi, toz kontrolü |
| Mevcut delikli veya modüler rakor plakası | Muhafaza yapımcısının amaçladığı giriş yöntemini kullanın | Nakavt boyutu, bez-plaka tipi, uyumluluk |
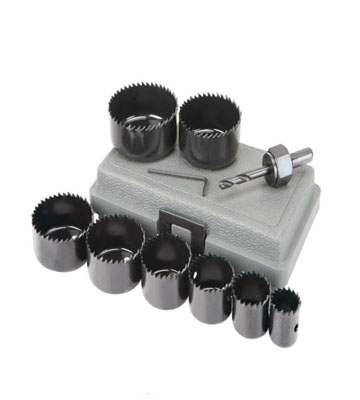
İnce Sac Kesim Tertibatı İçin Stabilite Gerektirir
Kesici kenar metalde ilerlerken muhafaza duvarı esneyebilir. Bu hareket, bireysel kesicilerin metale giriş şeklini değiştirir ve titreşim, aşırı büyük bir açıklık, boyada yontulma veya kesme anında ani bir tutunma gibi sorunlara yol açabilir. Daha pahalı bir kesici kenar seçmek, ancak tüm montajı kontrol etmemek, kusurun ana kaynağını değiştirmeyebilir.
Hole tester gövdesi, mil ve kılavuz ile eş merkezli dönmelidir. Eğik bir kılavuz, aşınmış mil bağlantısı, gevşek mandren veya hasarlı diş, kesicinin hedeflenen merkez etrafında dönmesine neden olabilir. Ölçülen delik daha sonra nominal boyuttan daha büyük veya daha az yuvarlak olur. Örnek delik hatalı olduğunda, tahrik tertibatı ve iş destekleri kontrol edilmeden hole tester suçlanmamalı veya boyutu küçültülmemelidir.
Kesme alanına yakın panel desteği titreşimi azaltır. Çıkarılabilir bir salmastra plakası veya gevşek bir muhafaza panelinde, stabil sabitleme iş parçasının kesiciyle birlikte dönmesini de önler. Destek düzenlemesi, pilot ve merkez tapa için yeterli boşluk bırakmalıdır. Tamamlanmış bir muhafaza için, dahili bileşenler ve kablolama pilot, cüruf veya metal talaşlarına maruz bırakılmamalıdır. En güvenli üretim dizisi, muhafaza tasarımı ve fabrika süreci buna izin veriyorsa, hassas ekipman monte edilmeden önce planlanmış açıklıklar yapmaktır.
Yüzey koruması yalnızca belirli bir sınıra kadar yardımcı olur. Koruyucu film veya uygun bant, rastgele oluşan izleri azaltabilir ancak salgıyı düzeltemez veya mekanik desteğin yerini alamaz. Delik testeresinin altında kalın bir yumuşak malzeme yığını da stabiliteyi azaltabilir. Numune, üretim yüzey işlemini temsil etmelidir, böylece parti kesici serbest bırakılmadan önce boya dökülmeleri ve rondela kapsama alanı değerlendirilebilir.
Kesici ucun malzemenin kalan halkasına daha az direnç göstermesi nedeniyle, kesme işleminin tamamlanması özel dikkat gerektirir. Bu noktada aşırı ilerleme, delik testeresini panele çekebilir ve dışarıda yükseltilmiş bir çapak bırakabilir. İnce duvarlı işler için tasarlanmış bir kesici, bu aşamayı kontrol etmek için geometri veya bir omuz kullanabilir, ancak uygunluk ürün verilerinden doğrulanmalıdır. Arka bileşenler mevcutsa, kullanılabilir kesme derinliği ve kılavuz çıkıntısı için ayrı sınırlar gereklidir.
Nominal Boyut ve Bitmiş Kesim Farklı Ölçülerdir
Delik testeresi üzerinde yazılı olan çap, bir ürün boyutudur. Tamamlanmış açıklık aynı zamanda diş setini, salgıyı, panel hareketini, pilot doğruluğunu ve kesicinin işe giriş şeklini de yansıtır. Nominal olarak doğru bir alet, bu koşullardan biri kontrolsüz olduğunda kabul edilemez bir kesim üretebilir. Bu nedenle, yalnızca katalog çaplarını karşılaştırmaktan daha kullanışlı bir numune montaj kontrolüdür.
Metrik ve inç boyutları birbirine yakın görünebilir ve değiştirilebilir gibi durabilir, ancak fark bir conta pulu veya geçmeli bileşen için önemli olabilir. Kablo giriş çizimi metrik bir kesim belirtiyorsa, mevcut inç boyutu alışkanlıkla yuvarlanmak yerine izin verilen toleransla karşılaştırılmalıdır. Dağıtımcı karışık pazar matkap ucu seti oluşturduğunda da aynı kural geçerlidir. Boyut etiketleri ambalajlama, fiyat teklifi ve yenileme yoluyla belirsizliğini korumalıdır.
Delik konumu ek bir boyutsal kısıtlama getirir. Rondela, kilit somunu ve komşu girişlerden gerekli ayrım için açıklığın etrafında yeterli düz malzeme kalmalıdır. Bir delik testeresi dairesel bir halka çıkarır, ancak takılan bileşen daha büyük bir alan kaplar. Bu nedenle, her bir kesme çapı doğru olsa bile, yoğun bir kablo rakoru sırası montajda başarısız olabilir.
Pilot konumu, geleneksel bir montajın merkezini kontrol eder. Bir merkez işareti veya çizim koordinatı, yalnızca görünür kablo rotasını değil, gerçek bağlantıyı da hesaba katmalıdır. Mevcut bir açıklığın büyütülmesi gerekiyorsa, normal bir pilotun takip edecek malzemesi olmayabilir. Bu farklı bir kesme koşuludur ve bir kılavuz fikstürü veya üretici tarafından onaylanmış başka bir yöntem gerektirebilir. Standart bir mandrenin boş alanda kendi kendini merkezlemesi beklenmemelidir.
Genel olarak Kovan testere inşaat, halka şeklindeki kesici kenar bir halka çıkarır ve ortada bir metal çubuk bırakır. Bu, büyük çaplı masif bir matkaba kıyasla çıkarılan malzemeyi azaltır, ancak pilot kılavuzu, çubuk boşluğu ve kase derinliği hakkında pratik soruları beraberinde getirir. Bu ayrıntılar, muhafaza işleri için ürün spesifikasyonunda yer almalıdır.
Ağaç Uyumluluğu Doğruluğu ve Değişimi Etkiler
Mil, kesiciyi matkaba bağlar, kılavuzu taşır ve torku aktarır. Diş boyutu, tahrik pimleri, kilitleme özellikleri, kılavuz tutma, şaft şekli ve ayna kapasitesi, tertibatın uyumlu olup olmadığını etkiler. Aynı çapa sahip iki delik testeresi ürünü farklı mil düzenekleri kullanabilir, bu nedenle görsel benzerlik satın alma onayı için yeterli değildir.
Daha küçük kesiciler tek bir mil boyutu kullanabilirken, daha büyük çaplar başka bir bağlantı veya ek tahrik desteği gerektirir. Matkap aynası, yanlış bir yüzeye tutunmadan şaftı kabul etmelidir. Mevcut matkabın ayrıca çap ve malzeme için uygun düşük hızlı kontrol ve torka ihtiyacı vardır. Altıgen şaft, tahrik bağlantısını iyileştirebilir, ancak tek başına darbe çalışmasına izin vermez. Metal muhafaza kesimi genellikle kesici ve elektrikli alet talimatlarına göre kontrollü döner kullanım gerektirir.
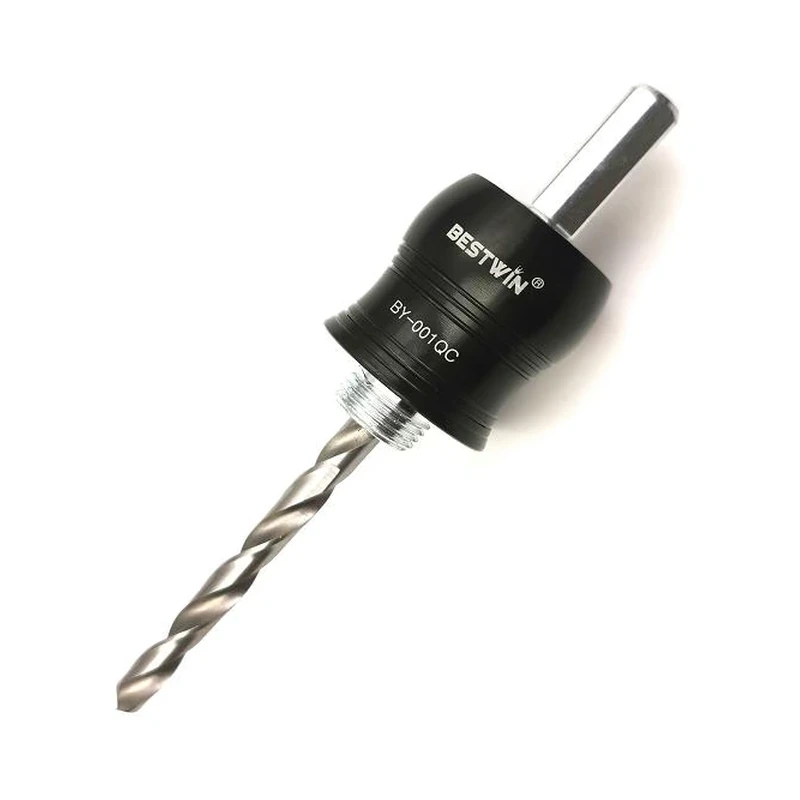
Hızlı değiştirme mandrelleri, bir panel atölyesinin birkaç yaygın kablo giriş boyutu arasında bir delik testeresini değiştirmesine yardımcı olabilir. Fayda, sabit bir bağlantıya, uyumlu kesici aralığına ve değiştirilebilir kılavuzlara bağlıdır. Hızlı serbest bırakma özelliği gevşeklik yaratmamalı veya matkabın tam oturmasını engellememelidir. Distribütör ve OEM kitleri için, kullanıcının yalnızca kısmi mandren kapsama alanına sahip birkaç kesici almaması için desteklenen çap aralığı ve dahil edilen adaptörler kaydedilmelidir.
Bir delik testeresi üreticisinin bir muhafaza programını gözden geçirirken, hangi matkapların ve aynaların halihazırda kullanıldığını, gevşek salmastra plakaları üzerinde mi yoksa monte edilmiş kabinlerde mi çalıştığını ve çapların ne sıklıkla değiştiğini sormalıdır. Bestwin, uyumlu kesicilerle eşleştirilebilen standart ve hızlı değiştirme mil seçenekleri sunmaktadır. Mili sonradan düşünülmüş bir unsur olarak ele almak yerine, milin amaçlanan makine arayüzüne göre örnek bir set oluşturabiliriz.
Kesme Derinliği Panelin Arkasındaki Alanı Korumalıdır
Elektrik panosu duvarları genellikle standart bir bardağın derinliğine kıyasla incedir, ancak daha derin bir kesici otomatik olarak daha iyi değildir. Pilot, dişler kesimi tamamlamadan önce ön yüzün arkasına uzanır. Merkezdeki parça da düşebilir veya bardağın içinde kalabilir. Kesimin arkasındaki bir ray, kablo kanalı, terminal, bara kapağı veya monte edilmiş bir cihaz, operatörün beklemediği bir anda ulaşılabilir.
Planlı üretim için, açma işlemi ve bileşen yerleşimi kesme yolunu açık tutmalıdır. Kurulmuş bir muhafaza üzerinde çalışma yapıldığında, gizli bileşenlerin yalıtımı, erişimi ve doğrulanması temel proje kontrolleri haline gelir. Kesme aksesuarı, enerjili veya engellenmiş bir muhafazayı güvenli hale getiremez. Bu nedenle ürün seçimi, sadece panel kalınlığını değil, aynı zamanda erişilebilir çalışma derinliğini ve kabul edilebilir maksimum pilot çıkıntısını da içermelidir.
Tıpa tarzı veya ince cidarlı bir ürün, belirli bir uygulamada penetrasyonu sınırlayabilir. Bu özellik, özel ürün tasarımından doğrulanmalıdır. Fotoğraftaki sığ görünümlü bir kupadan çıkarılmamalıdır. Benzer şekilde, bir kılavuzun kısaltılması veya değiştirilmesi, merkezlemeyi, tutmayı ve aynayla uyumluluğu değiştirebilir. Ürün üreticisi başka bir konfigürasyon sağlamadığı sürece onaylanmış delik testeresi tertibatı bozulmadan tutulmalıdır.
Çift cidarlı paneller, takviye plakaları ve yalıtımlı yapılar farklı bir derinlik sorunu yaratır. Delik testeresi birden fazla katmandan geçebilir ve merkez tapa yalıtımı veya kalıntıları tutabilir. Ürün eşleştirmesi sırasında tam kesit tanımlanmalıdır. Muhafaza üreticisi saha modifikasyonunu kısıtlıyorsa, gerekli açıklık yöntemi genel bir kesici önerisine öncelik kazanır.
Isı ve Talaş Kontrolü Delik Kalitesini Etkiler
Bir delik testeresi kesmek yerine sürtündüğünde, dişlerde ve panel yüzeyinde ısı yükselir. Boyalı çelikte bu, açıklığın yakınındaki kaplamayı renklendirebilir veya zarar verebilir. Paslanmaz çelikte, kötü koşullar kesimi giderek zorlaştırabilir. Plastikte, aşırı ısı kenarı yumuşatabilir. Malzeme için seçilen bir delik testeresinin hala uygun bir dönme hızı, sabit bir ilerleme ve talaş temizleme düzenine ihtiyacı vardır.
Daha büyük çaplar, aynı matkap devrinde diş kenarında daha yüksek kesme hızı oluşturur, bu nedenle tek bir ayar her delik testeresi boyutu için uygun değildir. Malzeme ve çapa göre özel kesici üreticisinin kılavuzunu kullanın. Bir üretim numunesi mavi talaş, duman, erimiş plastik veya az ilerleme gösteren parlak dişler gösteriyorsa, basıncı artırmak güvenilir bir çözüm değildir. Kesici durumu, hızı, desteği ve talaş tahliyesi gözden geçirilmelidir.
Bazı metal kesme ürünleri için yağlama uygun olabilir. Muhafaza kaplaması, temizleme işlemi ve son elektrikli ekipmanla uyumluluğu önemlidir. Tamamlanmış bir kabin içinde fazla sıvı, yeni bir temizlik sorunu yaratabilir. Seçilen kesme yöntemi, hem takım performansını hem de bileşenler takılmadan önce muhafaza için gereken koşulu desteklemelidir.
Talaş tahliyesi tekrarlanan işleri de etkiler. Kupadaki yuvalar tutulan bir rondelaya erişim sağlayabilir ve bir mandren sistemi, boşaltmayı kolaylaştıran özellikler sunabilir. Bu detaylar, çok sayıda aynı parçayı üreten bir atölyede satın alma değeri taşır çünkü temizleme süresi döngüye hakim olabilir. Rondelalar ve talaşlar yalnızca alet durduktan ve güç kaynağı kontrol altına alındıktan sonra çıkarılmalıdır.
Delik testeresi tedarikçisi, ara sıra yapılan saha açılışını tekrarlayan bir üretim operasyonundan ayırt etmek için yeterli bilgi almalıdır. Gerekli kenar ömrü, değişim sıklığı, yedek pilot miktarı ve paketleme düzeni farklılık gösterir. Bestwin, belirtilen malzemeyi, çap karışımını, matkap arayüzünü ve numune hedefini kullanarak çalışma düzeni için daha kullanışlı bir ürün seti eşleştirebilir.
Numune Delikleri Gerçek Montajla Değerlendirilmeli
Temsili bir numune, üretimde beklenenle aynı muhafaza malzemesi, kaplaması, kalınlığı, desteği ve kesme tertibatını kullanır. Kalın, boyasız bir çelik artığında yapılan bir test, ince, toz boyalı bir kapıdaki performansı doğrulayamaz. Pilot matkap, matkap ve delik testeresi, delik testeresi tertibatının her parçası bitmiş açıklığı etkileyebileceği için numuneye aittir.
İlk inceleme boyutludur. Kesiti ölçün ve rakorun, göbeğin veya rondelanın talimatlarına göre oturduğunu doğrulayın. Ardından açıklığın etrafındaki yüzeyi, arka kenarı ve oturma alanını inceleyin. Hafif bir çıkış çapağı, somunun veya rondelanın düz oturmasını hala engelleyebilir. Rondela izinin dışındaki kaplamada bir çip, donanım takılabilse bile yeniden işleme gerektirebilir.
Birleştirilmiş bileşen en kullanışlı kabul kontrolünü sağlar. Pul, amaçlandığı gibi kesilmiş kenarı kapatmalı, gövde deformasyon olmadan oturmalı ve kilit somunu tam erişime sahip olmalıdır. Sızdırmaz bir muhafazada, bileşen montajı ve muhafaza üreticisinin gereksinimleri, bitmiş girişin amaçlanan koruma derecesini karşılayıp karşılayamayacağını belirler. Kesici tek başına tamamlanmış muhafazayı onaylayamaz.
Tablo 2. İncelenecek Örnek Sonuçları ve Ürün Detayları
| Örnek sonuç | Gözden geçirilecek ürün veya montaj detayları | Satın alma etkisi |
|---|---|---|
| Beklenenden daha büyük açılış | Arbor salınımı, pilot durumu, ayna kavrama, panel hareketi | Nominal boyutu değiştirmeden önce montajı düzeltin |
| Dişler girişte takırdıyor | Diş geometrisi, panel desteği, mil kontrolü | Kesiciyi, levha koşuluna göre karşılaştırın |
| Yıkama kapsama alanı dışındaki boya dökülmeleri | Kesici ağız keskinliği, destek, giriş stabilitesi, kaplama davranışı | Temsilci testi bitirdikten sonra onaylayın |
| Ağır çapak kalır | Kırılma anında besleme, kesici durumu, ince levha uygunluğu | Kesici konstrüksiyon ve bitirme payı incelemesi |
| Sümüklüböceği çıkarmak zordur | Bardak yuvaları, kesme derinliği, mil özellikleri, talaş sıkışması | Ürün karşılaştırmasına temizleme süresini dahil edin |
| Kovan veya göbek yerine oturmuyor | Gerçek kesim, çapak, düzlük, yakındaki bükümler | Donanım çizimini ve açıklık konumunu doğrulayın |
| Pilot bir iç bileşene yaklaşıyor | Pilot projeksiyon, arka boşluk, iş sırası | Daha güvenli planlanmış bir süreç veya onaylanmış bir alternatif kullanın |

Tekrarlanabilir Sonuçlar Odaklı Satın Alma Şartnamesi Oluşturun
Delik testere numunesi kabul edildikten sonra, satın alma tanımı onu üreten ayrıntıları korumalıdır. Yalnızca çap yeterli değildir. Kesici ailesini ve yapısını, uyumlu milini, pilot özelliklerini, kullanılabilir kesme derinliğini, amaçlanan malzemeleri, ilgili kalınlık aralığını, sapı ve paket miktarını kaydedin. Bir kit için, dahil edilen her boyutu ve bu boyutlar için mil kapsamını listeleyin.
Yedek parça planlaması da aynı derecede önemlidir. Pilot matkap uçları, pensler, adaptörler ve sık kullanılan kap çapları farklı oranlarda aşınabilir. Uyumlu parçalarla yenilenemeyen bir dağıtıcı seti, önlenebilir servis sorunları yaratır. Sabit ürün kodları ve net ambalajlar, depo kullanımı ve saha seçimi sırasında benzer metrik ve inç boyutlarını ayırmaya yardımcı olur.
OEM ve özel etiket programları için onaylanmış numune, tekrarlanan tedarik için denetim noktalarını tanımlayabilir. Bunlar arasında çap tanımlama, diş durumu, bağlantı uyumu, pilot hizalama, yüzey kalitesi, ambalaj koruması ve set bileşimi yer alabilir. Evrensel bir delik sayısı iddiası, takım ömrü malzeme ve operasyona göre değiştiği için, üzerinde anlaşılmış bir ürün spesifikasyonu ve uygulamaya dayalı numune sonucundan daha az kullanışlıdır.
Fiyat teklifi isterken, muhafaza malzemesi, et kalınlığı, kesme çapları, bağlantı tipi, matkap aynası aralığı, beklenen delik sayısı, set bileşimi, paketleme ihtiyacı ve hedef sipariş miktarı gibi bilgileri sağlamanız, daha alakalı bir öneri hazırlamamıza yardımcı olur. Bazı detaylar henüz teyit edilmemiş olsa bile bir talep başlatılabilir. Eksik öğeler, ürün eşleştirme ve numune planlaması sırasında çözülebilir.
Yaygın Seçim Hataları
Yaygın bir hata, fitting boşluğuna göre değil, boru veya kablo boyutuna göre sipariş vermektir. Bir diğeri, daha sert bir diş malzemisinin otomatik olarak ince sac titreşimini çözeceğini varsaymaktır. Üçüncüsü ise diş, sürücü, pilot ve mandreni kontrol etmeden kupaları ve millerini ayrı listelerden satın almaktır. Her hata, katalogda makul görünen ancak kabul edilebilir bir montaj deliği oluşturamayan bir alet üretebilir.
Her muhafaza malzemesi için tek bir delik testeresini standartlaştırmak da risklidir. Boyalı hafif çelik bir conta plakasında iyi performans gösteren bir ürün, paslanmaz çelik, alüminyum, termoplastik veya fiberglas için doğru seçim olmayabilir. Kontrollü bir ürün yelpazesi hala kompakt olabilir, ancak dahil edilen her kesicinin belirli bir malzeme ve çap rolü olmalıdır.
Sonuç olarak, en büyük kit her zaman en iyi kit değildir. Elektrik panosu işleri genellikle sınırlı sayıda kablo giriş boyutuna odaklanır. Bu tekrarlanan kesimler etrafında oluşturulmuş, uyumlu mandreller ve yedek kılavuzlarla desteklenen bir set, birkaç kullanılmayan boyuta sahip geniş bir yelpazeden daha kullanışlı olabilir. Eşleştirebiliriz Kovan testere müşterinin uyum aralığına, panel malzemelerine, alet arayüzüne, paketleme planına ve parti talebine yönelik program.
Sıkça Sorulan Sorular
Tek bir delik testeresi boyalı çelik ve paslanmaz muhafaza panellerini kesebilir mi
Yalnızca belirli ürün hem malzemeler için derecelendirildiğinde ve numune sonuçları gerekli kaplamayı karşıladığında. Paslanmaz ve boyalı yumuşak çelik farklı kesme koşulları gerektirebilir. Başarılı bir testi her metal panele yaymak yerine, onaylanmış her kullanım için malzemeyi kaydedin.
Kesici boyutu, kablo rakoru diş boyutuyla eşleşmeli midir
Kullanılacak montaj deliği boyutunu, kablo rakoru veya bağlantı parçası üreticisinin belirttiği ölçüye göre belirleyin. Bir diş ölçüsü, gerekli kesim boyutuna eşit olmayabilir. Nominal delik testeresi çapını seçmeden önce çizimi, izin verilen toleransı, rondela kapsama alanını ve kilitleme somunu boşluğunu kontrol edin.
Hızlı değiştirme aynası ne zaman kullanışlıdır
Kesici boyutları arasında sık sık geçiş yapan operatörler için, sistemin kararlı ve doğru şekilde merkezlenmiş bir bağlantı sağlaması faydalıdır. Bir kiti eklemeden önce desteklenen kesici aralığını, şaftı, kılavuzu ve matkap aynası kapasitesini doğrulayın.
Mevcut bir deliği büyütmek için delik testeresi kullanılabilir mi
Konvansiyonel bir kılavuz, mevcut bir delikte onu yönlendirecek malzeme bulamayabilir. Genişletme, uygun bir kılavuz fikstürü veya onaylanmış başka bir yöntem gerektirebilir. Normal bir mandrenin, destek olmadan kesiciyi merkezleyeceğini varsaymayın.
OEM teklifi için hangi bilgiler yardımcı olur
Panel malzemeleri ve kalınlıkları, gerekli kesim boyutları, kablo giriş donanımı, matkap arayüzü, beklenen üretim hacmi, tercih edilen set bileşimi, ambalajlama, numune miktarı ve hedef sipariş miktarı bilgilerini paylaşın. Bu detaylar, ilk sorguyu bir engel haline getirmeden kesicileri, aynaları, pilotları ve yedek parçaları eşleştirmemize yardımcı olur.
Kesiciyi Bitmiş Kablo Girişiyle Eşleştirin
Güvenilir bir muhafaza açıklığı, monte edilmiş kablo rakoru veya bağlantı elemanı ile başlar, ardından kesme deliği, panel malzemesi, kesici konstrüksiyonu, mil, kılavuz ve matkaba doğru geriye doğru çalışır. Temsili numuneler, katalog açıklamasının tek başına sağlayamayacağı uyumu ve yüzey kalitesini doğrular. Bestwin, bu koşulları inceleyebilir, uygun delik testeresi ve mil seçeneklerini hazırlayabilir, numune karşılaştırmasını destekleyebilir ve onaylanmış montajı OEM, distribütör ve tekrar tedarik gereksinimleriyle uyumlu hale getirebilir.










 English
 العربية
 Français
 Português
 Português do Brasil
 Italiano
 简体中文
 繁體中文
 日本語
 한국어
 Deutsch
 Español
 Slovenčina
 ไทย
 Türkçe