
Skriňová zostava môže prísť do finálnej montáže s pripravenými všetkými elektrickými komponentmi, no aj napriek tomu môže jedno káblové priechodné miesto zdržať výrobu. Priechodka nebude sedieť, pretože otvor je mierne poddimenzovaný, matica nemá priestor vedľa preloženej hrany, alebo sa farba okolo rezu odlúpla ďaleko za tesniacu podložku. Tieto problémy sa často začínajú skôr, ako sa začne vŕtať. Vrták bol zvolený podľa menovky potrubia namiesto požadovaného výrezu, alebo sa korunka a tŕň považovali za samostatné nákupy. Pre výrobcov rozvádzačov, elektrikárov a distribútorov musí korunka zodpovedať materiálu skrine, hardvéru káblových priechodiek, vŕtačke a očakávanému objemu výroby ako jedna pracovná zostava.
Rýchla odpoveď
Premerajte priemer montážneho otvoru požadovaný výrobcom káblových priechodiek alebo armatúr pre elektrickú skrinku a potom potvrďte materiál a hrúbku steny skrinky. Bi-metalový nástroj môže vyhovovať mnohým prácam s mäkkou oceľou, hliníkom a plastovými panelmi, ak jeho rozsah použitia pokrýva daný materiál. Konštrukcie s karbidovým hrotom alebo HSS môžu byť vhodnejšie pre iné plechové materiály alebo opakovanú výrobu, ale hodnotenie produktu a výsledok vzorky sú dôležitejšie ako samotný názov materiálu.
Bestwin vyrába a dodáva nástroje na dierovanie pre výrobcov panelov, dodávateľov, distribútorov a OEM programy. Môžeme prispôsobiť korunkové vrtáky vhodným trnom a vodicím usporiadaním po preskúmaní materiálu krytu, priemeru výrezu, skľučovadla vŕtačky, zadnej vôle, požiadaviek na povrchovú úpravu a množstva objednávky. Správnou nákupnou jednotkou je kompletná rezacia zostava, nielen priemer kalicha.
Začnite s hardvérom na vstup kábla
Hotový otvor slúži na upevnenie káblových priechodiek, priechodiek pre potrubia, priechodiek, zasúvacích tvaroviek alebo iných komponentov namontovaných na paneli. Jeho požadovaný výrez je preto prvým rozmerom, ktorý treba potvrdiť. Označenie závitu, ako napríklad M20, opisuje závit komponentu, ale automaticky nedefinuje otvor, ktorý vyžaduje každá značka alebo konštrukcia. Výkres komponentu alebo údaje o inštalácii by mali uvádzať priemer montážneho otvoru a akúkoľvek povolenú toleranciu pred objednaním dierovacej píly.
Toto rozlíšenie je dôležité, pretože veniec sa zvyčajne predáva podľa svojho nominálneho priemeru rezu. Ak je zvolená veľkosť menšia ako špecifikovaný výrez, pretlačenie priechodky môže poškodiť závit alebo povlak. Ak je otvor príliš veľký, tesniaca podložka nemusí správne zakrývať okraj a poistná matica môže mať menej materiálu, o ktorý by sa opierala. Vizuálne okrúhly otvor môže byť stále nevhodný pre inštalovanú časť.
Vonkajšie rozmery žľazy tiež ovplyvňujú umiestnenie. Tesniaca podložka potrebuje rovný povrch na čelnej strane krytu a poistná matica potrebuje priestor zvnútra. Blízky ohyb, montážna lišta, drážka na tesnenie, zvárací čap alebo svorkovnica môžu prekážať, aj keď samotný nástroj zapadá na označené miesto. Priemer vykružovacej píly, vyčnievanie vodiaceho vrtáka a vôľa tela vŕtačky by sa mali pred schválením produktu skontrolovať na oboch stranách panelu.
Pre nové návrhy krytov, výkres zaznamenávajúci referenciu komponentu a požadovaný výrez poskytuje nákupu a výrobe stabilný cieľ. Pri dodatočných prácach by sa mal pred zväčšením otvoru identifikovať skutočný hardvér. Prispôsobenie nástroja odhadnutému priemeru potrubia alebo kábla je nespoľahlivé, pretože montážnu geometriu riadi vstupný komponent, nie samotný kábel.
Materiál puzdra ovláda ostrie
Elektrické rozvodné skrine môžu byť vyrobené z lakovanej mäkkej ocele, nehrdzavejúcej ocele, hliníka, termoplastu, materiálu vystuženého sklenenými vláknami alebo z odnímateľnej priechodky vyrobenej z iného materiálu ako hlavné telo. Nie je možné predpokladať, že rovnaká dierová píla je vhodná pre každý z týchto povrchov. Pokročilý materiál, geometria zubov, konštrukcia kalíška a odporúčané prevádzkové podmienky musia zodpovedať skutočnému panelu.
Bi-metalové vykružovačky kombinujú ostrie zo rýchloreznej ocele s pružnejším telom. Táto konštrukcia sa široko používa na všeobecné kovové a zmiešané dielňové aplikácie, ale konkrétny produkt stále potrebuje deklarovaný rozsah materiálov. Stúpanie zubov a tvar zubov ovplyvňujú, ako sa rezačka zahryzne do tenkého plechu. Produkt určený hlavne na drevo sa môže zaseknúť alebo zanechať neprijateľný okraj pri použití na pružnom oceľovom paneli.
Konštrukcia z bi-kovu M42 môže poskytnúť tvrdší materiál zubov pre náročné rezné podmienky. Toto označenie identifikuje časť konštrukcie produktu, nie univerzálny výsledok výkonu. Stupeň ochrany, hrúbka, podpora, rýchlosť vŕtania, posuv a chladiaca prax stále ovplyvňujú rezanie. Našu produktovú radu M42 možno zvážiť tam, kde deklarovaná aplikácia a reprezentatívny panel zákazníka podporujú túto voľbu.
Karbidom potiahnuté a HSS dierovacie píly vytvárajú ďalšie možnosti. Karbidom potiahnutý produkt môže byť užitočný pre vhodné aplikácie na plech a opakované otvory, zatiaľ čo HSS píla môže byť vhodná pre tenké plechy a neželezné materiály v rámci jej menovitého rozsahu. Užitočné porovnanie dierovacích píl nie je jednoducho bi-metal verzus karbid verzus HSS. Je to kompletná špecifikácia produktu voči materiálu panelu, hrúbke, požadovanej povrchovej úprave a očakávanému počtu otvorov.
Plastové a sklolaminátové kryty si vyžadujú vlastné posúdenie. Teplo, praskanie, rozstrapkanie alebo delaminácia sa môžu stať dôležitejšími ako opotrebenie zubov. Vybraná dierová píla potrebuje rezné vlastnosti, ktoré výrobca panelu povoľuje, a skúšobná práca by mala reprodukovať skutočnú podporu a stav povrchu. Ak kryt už poskytuje lisované priechodky alebo odnímateľnú priechodkovú dosku, použitie týchto navrhnutých prvkov môže byť výhodnejšie ako rezanie hlavného telesa.
Tabuľka 1. Smerovanie produktov pre bežné materiály krytov
| Situácia pri rezaní ohrady | Smerovanie produktu na diskusiu | Informácie potrebné pred výberom |
|---|---|---|
| Lakovaný panel z mäkkej ocele | Materiálovo dimenzovaný dvojkovový, HSS alebo karbidom potiahnutý rezák | Hrúbka plechu, povlak, priemer otvoru, objem výroby |
| Nerezová priechodková doska | Konštrukcia z nehrdzavejúcej ocele alebo s karbidovými hrotmi | Nerezová trieda, hrúbka, podpora, požiadavka na povrchovú úpravu |
| Hliníkové puzdro steny | Nástroj na rezanie neželezných plechov | Stav zliatiny, hrúbka, zaťaženie triesky, ochrana povrchu |
| Plastové puzdro | Ostrý nôž schválený na plasty | Typ živice, hrúbka steny, praskanie a citlivosť na teplo |
| Skriňa vystužená sklolaminátom | Konštrukcia produktu potvrdená testovaním vzorky | Výstuž, hrúbka steny, kvalita hrán, kontrola prachu |
| Existujúci priechodný alebo modulárny plech | Použite určený spôsob vstupu výrobcu ohrady | Veľkosť výrezu, typ dosky žľazy, kompatibilita armatúr |
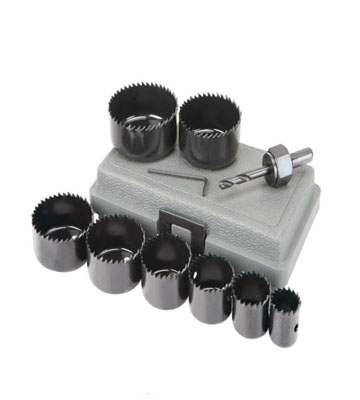
Tenký plech vyžaduje stabilnú rezaciu zostavu
Stena obmedzenia sa môže ohýbať, keď zuby začnú rezať. Tento pohyb mení spôsob, akým jednotlivé zuby vstupujú do kovu, a môže spôsobiť chvenie, nadmerne veľký otvor, odlupovanie farby alebo náhle zachytenie pri prieniku. Výber drahšej reznej hrany bez kontroly celej zostavy môže ponechať hlavný zdroj chyby nezmenený.
Telo pílovej diery musí bežať sústredne s tŕňom a vodičom. Ohnutý vodič, opotrebované spojenie tŕňa, uvoľnená hlava alebo poškodený závit môžu spôsobiť, že sa nástroj bude otáčať okolo zamýšľaného stredu. Nameraný otvor sa potom stane väčším alebo menej okrúhlym ako menovitá veľkosť. Keď je vzorový otvor nepresný, pílová diera by sa nemala obviňovať ani zmenšovať, kým sa neskontroluje pohonná zostava a podpora obrobku.
Podpora panelu blízko reznej oblasti znižuje vibrácie. Na odnímateľnej priechodke alebo voľnom paneli krytu stabilné upevnenie tiež zabraňuje otáčaniu obrobku s frézou. Usporiadanie podpory musí ponechať dostatočný priestor pre pilot a stredový kolík. Pri hotovom kryte by vnútorné komponenty a kabeláž nemali byť vystavené pilotu, odrezku ani kovovým trieskam. Najbezpečnejšia výrobná postupnosť je často vytvoriť plánované otvory pred inštaláciou citlivého zariadenia, ak to dizajn krytu a výrobný proces umožňujú.
Povrchová ochrana pomáha len do istej miery. Ochranná fólia alebo vhodná páska môže znížiť náhodné poškodenie, ale nemôže napraviť hádzavosť ani nahradiť mechanickú podporu. Hromada mäkkého materiálu pod vykružovacou pílou môže tiež znížiť stabilitu. Vzorka by mala predstavovať povrchovú úpravu výroby, aby bolo možné pred uvoľnením dávkového rezača vyhodnotiť odlupovanie farby a pokrytie podložkou.
Preboj si zaslúži osobitnú pozornosť, pretože zvyšný prstenec materiálu kladie menší odpor. Nadmerný posuv v tomto bode môže vtiahnuť vykružovaciu pílu do panelu a zanechať vyvýšený otrep na výstupe. Nástroj navrhnutý na prácu s tenkými stenami môže využívať geometriu alebo rameno určené na kontrolu tejto fázy, ale vhodnosť sa musí overiť z údajov o produkte. Ak sú prítomné zadné komponenty, použiteľná hĺbka rezu a vyčnievanie stredového vrtáka potrebujú samostatné limity.
Menovitá veľkosť a hotový výrez sú rôzne merania
Priemer uvedený na vykružovacej píle je veľkosť produktu. Konečný otvor tiež odráža rozstup zubov, hádzavosť, pohyb panelu, presnosť stredového vrtáka a spôsob, akým rezačka vstupuje do materiálu. Nástroj, ktorý je nominálne správny, môže vyprodukovať neprijateľný rez, keď je jeden z týchto stavov nekontrolovaný. Preto je kontrola vzorky zostavy užitočnejšia ako samotné porovnávanie priemerov v katalógu.
Metrické a palcové rozmery môžu vyzerať dostatočne podobne na to, aby sa dali nahradiť, ale rozdiel môže byť dôležitý pre tesniacu podložku alebo zacvakávací komponent. Ak výkres vstupu kábla špecifikuje metrický výrez, dostupný palcový rozmer by sa mal porovnať s povolenou toleranciou, namiesto zaokrúhľovania zvykom. Rovnaké pravidlo platí, keď distribútor zostavuje súpravu dierových píl pre zmiešaný trh. Označenia veľkostí musia zostať jednoznačné počas balenia, cenovej ponuky a doplňovania zásob.
Umiestnenie otvoru pridáva ďalšie rozmerové obmedzenie. Okolo otvoru musí zostať dostatok rovného materiálu pre podložku, poistnú maticu a požadovanú vzdialenosť od susedných vstupov. Otvorová píla odstraňuje kruhový prstenec, ale nainštalovaný komponent zaberá väčší priestor. Hustý rad žliaz sa preto môže pri montáži zlyhať, aj keď je priemer každého jednotlivého výrezu správny.
Umiestnenie pilotného bodu riadi stred konvenčného zostavenia. Stredová značka alebo súradnica výkresu musí zohľadňovať skutočné upevnenie, nielen viditeľnú trasu kábla. Ak je potrebné zväčšiť existujúci otvor, bežný pilot nemusí mať materiál, ktorého by sa mohol držať. To je iný rezací stav a môže vyžadovať upínací prípravok alebo inú metódu schválenú výrobcom. Od štandardného tŕňa sa nedá očakávať, že sa sám vycentruje v otvorenom priestore.
Všeobecne korunkové vrtáky konštrukcia, prstencová rezná hrana odstráni prstenec a zanechá stredový odrezok. Tým sa znižuje množstvo odstráneného materiálu v porovnaní s plným vrtákom s veľkým priemerom, ale prináša to praktické otázky týkajúce sa vedenia pilotného otvoru, odstraňovania odrezkov a hĺbky kalicha. Tieto podrobnosti patria do špecifikácie produktu pre prácu s krytmi.
Kompatibilita objímky ovplyvňuje presnosť a výmenu
Vreteno spája kotúč s vŕtačkou, nesie vodiaci kolík a prenáša krútiaci moment. Veľkosť závitu, hnacie kolíky, uzamykacie prvky, uchytenie vodiaceho kolíka, tvar stopky a kapacita skľučovadla ovplyvňujú kompatibilitu zostavy. Dva produkty s rovnakým priemerom korunky môžu používať rôzne usporiadania vretena, preto vizuálna podobnosť nestačí na schválenie nákupu.
Menšie frézy môžu používať jednu veľkosť tŕňa, zatiaľ čo väčšie priemery vyžadujú iné pripojenie alebo dodatočnú podporu pohonu. Vŕtacie skľučovadlo musí prijať stopku bez upínania na nesprávnom povrchu. Dostupná vŕtačka tiež potrebuje vhodné nízkootáčkové ovládanie a krútiaci moment pre priemer a materiál. Šesťhranná stopka môže zlepšiť zapojenie pohonu, ale sama osebe neoprávňuje rázový chod. Rezanie kovových krytov vo všeobecnosti vyžaduje kontrolované rotačné použitie podľa pokynov pre frézu a elektrické náradie.
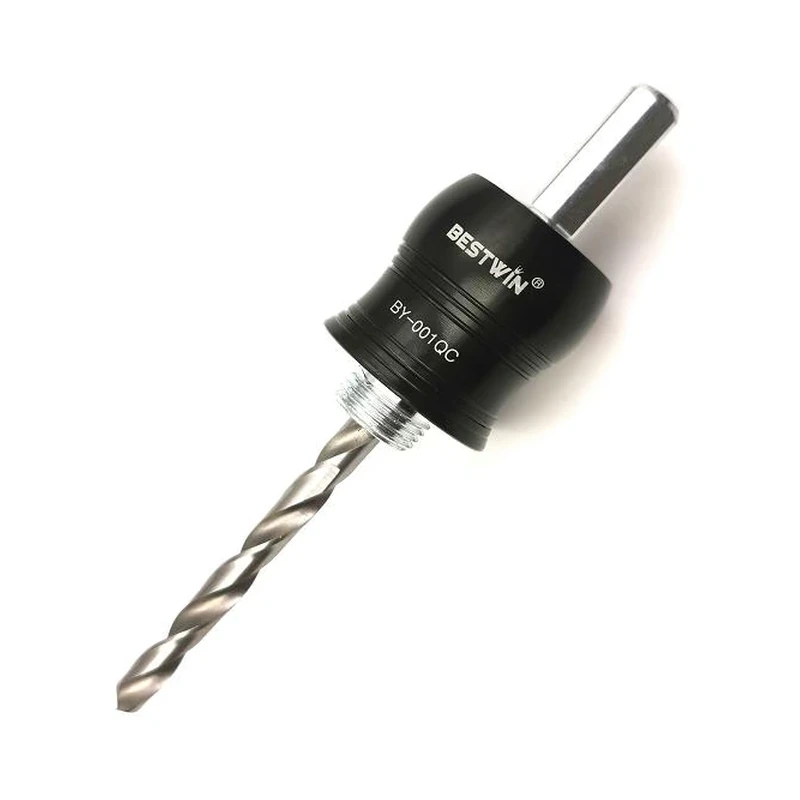
Rýchlovýmenné tŕne môžu pomôcť dielni, ktorá mení vykružovacie píly medzi niekoľkými bežnými veľkosťami na priechodky káblov. Výhoda závisí od stabilného spojenia, kompatibilného rozsahu rezákov a vymeniteľných strediacich vrtákov. Funkcia rýchleho uvoľnenia by nemala spôsobovať uvoľnenie ani neúplné usadenie nádoby. Pre súpravy distribútorov a OEM je potrebné zaznamenať podporovaný rozsah priemerov a priložené adaptéry, aby používateľ nedostal niekoľko rezákov s iba čiastočným pokrytím tŕňa.
Výrobca dierových píl, ktorý preskúmava program pre kryty, by sa preto mal pýtať, ktoré vŕtačky a skľučovadlá sa už používajú, či sa práce vykonávajú na voľných priechodkách alebo zostavených skriniach a ako často sa menia priemery. Bestwin dodáva štandardné a rýchloupínacie možnosti tŕňov, ktoré je možné spárovať s kompatibilnými frézami. Môžeme zostaviť vzorovú sadu okolo zamýšľaného rozhrania stroja namiesto toho, aby sme tŕň považovali za dodatočný nápad.
Hĺbka rezu musí chrániť priestor za panelom
Steny elektrických rozvodných skríň sú zvyčajne tenké v porovnaní s hĺbkou štandardného pohára, ale hlbší nástroj nie je automaticky lepší. Vodiaci hrot presahuje prednú plochu skôr, ako zuby dokončia rez. Stredový valec môže tiež spadnúť alebo zostať v pohári. Pred operátorom sa môže neočakávane objaviť lišta, káblový žľab, svorka, kryt zbernice alebo namontované zariadenie za rezom.
Pri plánovanej výrobe by mal proces otvárania a usporiadanie komponentov udržiavať rezaciu dráhu voľnú. Pri práci na nainštalovanej skrini sa izolácia, prístup a potvrdenie skrytých komponentov stávajú nevyhnutnými projektovými kontrolami. Rezacie príslušenstvo nemôže urobiť zapnutú alebo prekážanú skriňu bezpečnou. Výber produktu by preto mal zahŕňať dostupnú pracovnú hĺbku a maximálny prípustný priemer vrtáka, nielen hrúbku panelu.
Zátkový typ alebo tenkostenný výrobok môže obmedziť prenikanie v definovanej aplikácii. Túto vlastnosť je potrebné potvrdiť z konkrétneho dizajnu výrobku. Nemalo by sa to vyvodzovať z plytko vyzerajúceho kalíška na fotografii. Podobne skrátenie alebo nahradenie vodiaceho tŕňa môže zmeniť centrovanie, uchytenie a kompatibilitu s tŕňom. Schválená zostava korunovej píly by mala zostať nedotknutá, pokiaľ výrobca neposkytne inú konfiguráciu.
Dvojstenné panely, výstužné dosky a izolované konštrukcie vytvárajú otázku rozdielnej hĺbky. Vrták s vykružovacou pílou môže prejsť cez viac ako jednu vrstvu a stredový uzáver môže zachytiť izoláciu alebo nečistoty. Kompletný rez by mal byť popísaný počas párovania produktov. Ak výrobca krytu obmedzuje úpravy na mieste, požadovaná metóda otvárania má prednosť pred všeobecným odporúčaním na rezanie.
Vplyv tepla a kontroly triesok na kvalitu otvorov
Keď sa dierová píla namiesto rezania trie, zuby a povrch panelu sa zahrievajú. V lakovanej oceli to môže spôsobiť zmenu farby alebo poškodenie náteru v blízkosti otvoru. V nerezovej oceli môžu zlé podmienky sťažiť rezanie. V plaste môže nadmerné teplo zmäkčiť okraj. Dierová píla zvolená pre materiál stále potrebuje vhodnú rýchlosť otáčania, stabilný posuv a vzor odstraňovania triesok.
Väčšie priemery vytvárajú vyššiu reznú rýchlosť na hrane zuba pri rovnakých otáčkach vŕtačky, takže jedno nastavenie nie je vhodné pre každú veľkosť dierovacej píly. Použite pokyny konkrétneho výrobcu nástroja pre materiál a priemer. Ak výrobný vzorok vykazuje modré triesky, dym, roztavený plast alebo leštené zuby s malým postupom, zvýšenie tlaku nie je spoľahlivým riešením. Je potrebné skontrolovať stav nástroja, rýchlosť, podperu a odvod triesok.
Mazanie môže byť vhodné pre niektoré výrobky na rezanie kovov. Dôležitá je jeho kompatibilita s povrchovou úpravou krytu, procesom čistenia a finálnym elektrickým vybavením. Nadmerná tekutina vo vnútri hotovej skrinky môže vytvoriť nový problém s čistením. Zvolená metóda rezania by mala podporovať výkon nástroja aj požadovaný stav krytu pred inštaláciou komponentov.
Odstraňovanie triesok ovplyvňuje aj opakovanú prácu. Drážky v kalíšku môžu umožniť prístup k zachytenému odrezku a tŕňový systém môže ponúkať funkcie na zjednodušenie uvoľnenia. Tieto detaily majú nákupnú hodnotu v dielni, ktorá vykonáva mnoho identických zápichov, pretože čas na čistenie môže dominovať cyklu. Odrezky a triesky by sa mali odstraňovať až po zastavení nástroja a vypnutí zdroja napájania.
Dodávateľ dierových píl by mal dostať dostatok informácií na rozlíšenie príležitostného otvárania v teréne od opakujúcej sa výrobnej prevádzky. Požadovaná životnosť ostria, frekvencia výmeny, množstvo náhradných vrtákov a spôsob balenia sa líšia. Bestwin môže použiť uvedený materiál, kombináciu priemerov, rozhranie vŕtania a cieľ vzorky na prispôsobenie užitočnejšej sady produktov pre pracovný vzor.
Vzorkové otvory by sa mali posudzovať so skutočnou montážou
Reprezentatívny vzorok používa rovnaký obalový materiál, náter, hrúbku, podperu a rezaciu zostavu, aké sa očakávajú vo výrobe. Test na hrubom nenatretom oceľovom odpade nemôže potvrdiť výkon v tenkých dverách s práškovým nástrekom. Vretienko, vrták a dierová píla patria do vzorky, pretože každá časť zostavy dierovej píly môže ovplyvniť výsledný otvor.
Prvá kontrola je rozmerová. Zmerajte výrez a overte, či tesnenie, náboj alebo priechodka pasujú podľa ich pokynov. Potom skontrolujte čelo okolo otvoru, zadnú hranu a dosadaciu plochu. Mierna výstupná otrep môže stále brániť tomu, aby sa poistná matica alebo podložka usadila naplocho. Poškodenie náteru mimo oblasti podložky môže vyžadovať prepracovanie, aj keď je možné namontovať kovanie.
Zostavená súčiastka poskytuje najužitočnejšiu kontrolu prijatia. Podložka by mala zakrývať rezanú hranu podľa určenia, telo by malo dosadať bez deformácie a poistná matica by mala mať plný prístup. Na utesnenom kryte inštalácia súčiastky a požiadavky výrobcu krytu určujú, či konečný vstup môže spĺňať zamýšľaný stupeň ochrany. Samotný nástroj nemôže certifikovať dokončený kryt.
Tabuľka 2. Vzorkové výsledky a podrobnosti o produkte na kontrolu
| Vzorový výsledok | Podrobnosti o produkte alebo zostave na preskúmanie | Nákupné implikácie |
|---|---|---|
| Otvorenie je väčšie ako očakávané | Vôľa vretena, stav vodiaceho tŕňa, upnutie skľučovadla, pohyb panelu | Pred zmenou menovitej veľkosti upravte zostavu |
| Zuby cvakajú pri vstupe | Geometria zuba, podpora panelu, riadenie vretena | Porovnajte rezačku dimenzovanú na stav plechu |
| Odlupovanie farby mimo dosahu podložky | Ostrosť rezu, podpora, stabilita pri vstupe, správanie povlaku | Schváliť až po dokončení testu zástupcom |
| Zostáva veľká výstupná otrep. | Kŕmenie pri prelome, stav nástroja, vhodnosť pre tenké plechy | Prehľad konštrukcie noža a príspevku na opracovanie |
| Slizák je ťažko odstrániteľný | Držiaky na poháre, hĺbka rezu, vlastnosti tŕňa, zber triesok | Zahrňte čas čistenia do porovnania produktov |
| Puzdrová objímka alebo náboj nezapadajú | Skutočný výrez, otrep, rovinnosť, blízke ohyby | Skontrolujte technický výkres a umiestnenie otvoru |
| Pilot sa približuje vnútornému komponentu | Pilotná projekcia, zadný priestor, pracovný postup | Použite bezpečnejší plánovaný proces alebo schválenú alternatívu |

Vytvorte špecifikáciu nákupu zameranú na opakovateľné výsledky
Keď je vzorka dierovej píly prijatá, popis nákupu by mal zachovať detaily, ktoré ju vyprodukovali. Samotný priemer nestačí. Zaznamenajte rodinu a konštrukciu nástroja, kompatibilný tŕň, špecifikáciu vodiaceho vrtáka, použiteľnú hĺbku rezu, určené materiály, relevantný rozsah hrúbky, stopku a množstvo v balení. V prípade súpravy uveďte každú zahrnutú veľkosť a pokrytie tŕňa pre tieto veľkosti.
Plánovanie náhradných dielov je rovnako dôležité. Vrtáky, tŕne, adaptéry a často používané priemery pohárov sa môžu opotrebovať rôznou rýchlosťou. Súprava od distribútora, ktorú nemožno doplniť kompatibilnými komponentmi, vytvára zbytočné servisné problémy. Stabilné kódy položiek a jasné balenie pomáhajú pri manipulácii v sklade a výbere v teréne odlíšiť podobné metrické a palcové veľkosti.
Pre programy OEM a súkromných značiek môže potvrdená vzorka definovať kontrolné body pre opakované dodávky. Tieto môžu zahŕňať identifikáciu priemeru, stav zubov, uchytenie spojenia, zarovnanie vodidla, povrchovú úpravu, ochranu obalu a zloženie súpravy. Tvrdenia o univerzálnom počte otvorov sú menej užitočné ako dohodnutá špecifikácia produktu a výsledok vzorky založený na aplikácii, pretože životnosť nástroja sa mení v závislosti od materiálu a prevádzky.
Pri žiadosti o cenovú ponuku nám poskytnutie informácií o materiáli krytu, hrúbke steny, priemerov výrezov, type príslušenstva, rozsahu skľučovadla, očakávanom počte otvorov, zložení súpravy, požiadavkách na balenie a cieľovom množstve objednávky pomôže pripraviť relevantnejšiu odporúčanie. Dopyt sa môže začať, aj keď niektoré podrobnosti ešte nie sú potvrdené. Chýbajúce položky je možné vyriešiť počas výberu produktu a plánovania vzoriek.
Bežné chyby pri výbere
Jednou z častých chýb je objednávanie podľa veľkosti potrubia alebo kábla namiesto výrezu tvarovky. Ďalšou je predpoklad, že tvrdší materiál zubov automaticky vyrieši vibrácie tenkých plechov. Tretia je nákup koruniek a tŕňov z rôznych zoznamov bez kontroly závitu, pohonu, vodiaceho tŕňa a skľučovadla. Každá chyba môže viesť k nástroju, ktorý v katalógu vyzerá rozumne, ale nedokáže vytvoriť prijateľný montážny otvor.
Tiež je riskantné štandardizovať jednu dierovú pílu pre všetky materiály krytov. Produkt, ktorý dobre funguje na lakovanom plechu z mäkkej ocele, nemusí byť vhodnou voľbou pre nehrdzavejúcu oceľ, hliník, termoplast alebo sklolaminát. Kontrolovaný sortiment produktov môže byť stále kompaktný, ale každý zahrnutý nástroj potrebuje definovanú úlohu pre materiál a priemer.
Nakoniec, najväčšia súprava nie je vždy najlepšia súprava. Práca s elektrickými rozvodnými skriňami sa zvyčajne sústreďuje na obmedzenú skupinu veľkostí vstupov káblov. Súprava zostavená okolo týchto opakovaných výrezov, podoprená kompatibilnými tŕňmi a náhradnými vodičmi, môže byť užitočnejšia ako široký sortiment s niekoľkými nepoužitými veľkosťami. Môžeme prispôsobiť korunkové vrtáky program na mieru zákazníkovho rozsahu montáže, materiálov panelov, rozhrania nástrojov, plánu balenia a dávkového dopytu.
Často kladené otázky
Môže jedna dierová píla prerezať lakované oceľové a nerezové krycie panely
Iba vtedy, keď je konkrétny produkt hodnotený pre oba materiály a výsledky vzoriek spĺňajú požadovanú povrchovú úpravu. Nerezová oceľ a lakovaná mäkká oceľ môžu vyžadovať rôzne podmienky rezania. Zaznamenajte materiál pre každé schválené použitie namiesto toho, aby ste jeden úspešný test rozšírili na všetky kovové panely.
Mal by sa veľkosť noža zhodovať s veľkosťou závitu káblového žľabu
Použite rozmer montážneho otvoru uvedený výrobcom priechodky alebo tvarovky. Označenie závitu nemusí nevyhnutne zodpovedať požadovanému výrezu. Pred výberom menovitého priemeru dierovacej píly skontrolujte výkres, povolenú toleranciu, krytie podložky a priestor pre kontramaticu.
Kedy je užitočné rýchloupínacie skľučovadlo
Je to užitočné, keď operátori často menia kompatibilné veľkosti fréz a systém poskytuje stabilné, správne centrované spojenie. Pred pridaním do súpravy si overte podporovaný rozsah fréz, stopku, vodiaci tŕň a kapacitu skľučovadla vŕtačky.
Môže vykružovák zväčšiť existujúci otvor
Konvenčný pilot nemusí mať žiadny materiál na vedenie v existujúcom otvore. Zväčšenie môže vyžadovať vhodnú vodiacu prípravku alebo inú schválenú metódu. Nepredpokladajte, že bežný tŕň vycentruje frézu bez podpory.
Čo pomáha pri cenovej ponuke OEM
Zdieľajte materiály panelov a ich hrúbky, požadované veľkosti výrezov, hardvér na vstup káblov, rozhranie vŕtania, očakávaný objem výroby, preferované zloženie súpravy, balenie, množstvo vzoriek a cieľové množstvo objednávky. Tieto podrobnosti nám pomáhajú priradiť frézy, tŕne, vodiace kolíky a náhradné diely bez toho, aby sa z počiatočného dopytu stal prekážka.
Zodpovedajúci nôž k hotovému vstupu kábla
Spoľahlivé otváranie krytu začína nainštalovanou priechodkou alebo armatúrou, potom pokračuje dozadu k výrezu, materiálu panelu, konštrukcii nástroja, tŕňu, vodiacej špičke a vŕtačke. Reprezentatívne vzorky potvrdzujú vhodnosť a kvalitu povrchu, ktorú samotný popis v katalógu nemôže stanoviť. Bestwin môže preskúmať tieto podmienky, pripraviť vhodné možnosti pre pílové kotúče a tŕne, podporiť porovnanie vzoriek a zosúladiť potvrdenú zostavu s požiadavkami OEM, distribútora a opakovaných dodávok.










 English
 العربية
 Français
 Português
 Português do Brasil
 Italiano
 简体中文
 繁體中文
 日本語
 한국어
 Deutsch
 Español
 Slovenčina
 ไทย
 Türkçe