
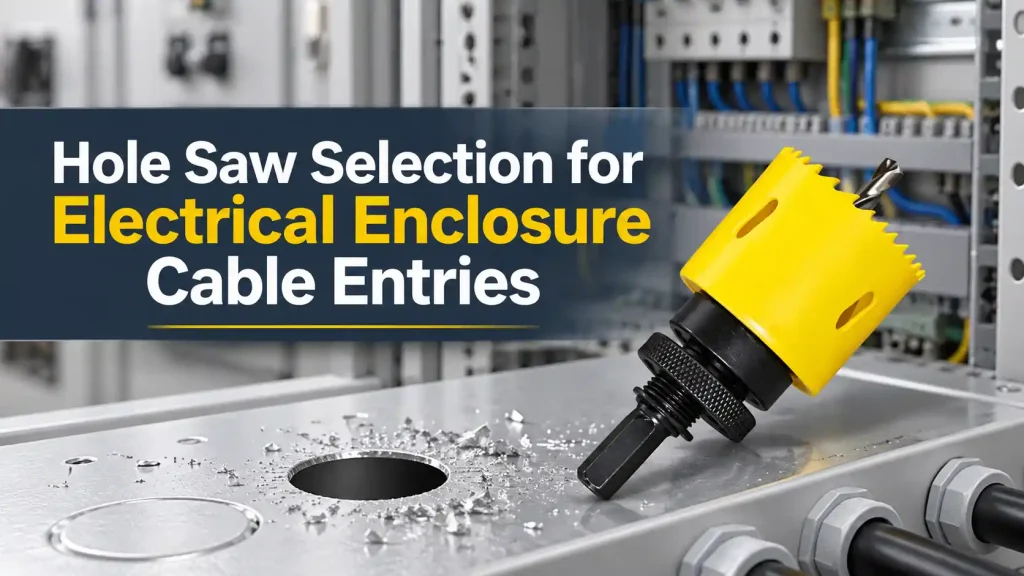
Une armoire peut arriver à l'assemblage final avec tous les composants électriques prêts, et pourtant, une seule entrée de câble peut encore retarder la fabrication. Le presse-étoupe ne peut pas être installé car l'ouverture est légèrement sous-dimensionnée, l'écrou de blocage n'a pas de place à côté d'un bord plié, ou la peinture autour de la découpe s'est écaillée bien au-delà de la rondelle d'étanchéité. Ces problèmes commencent souvent avant même que le foret ne commence à tourner. La scie cloche a été choisie en fonction d'une étiquette nominale de conduit au lieu de la découpe requise, ou la scie et son mandrin ont été traités comme des achats séparés. Pour les fabricants de panneaux de contrôle, les électriciens et les distributeurs, une scie cloche doit correspondre au matériau de l'armoire, au matériel d'entrée de câble, à la perceuse et au volume de production attendu, formant ainsi un ensemble de travail.
Réponse rapide
Choisissez une scie cloche pour une armoire électrique en fonction du diamètre de trou de montage requis par le fabricant du presse-étoupe ou du raccord, puis confirmez le matériau de l'armoire et l'épaisseur de la paroi. Une scie bimétallique peut convenir à de nombreux travaux sur panneaux en acier doux, en aluminium et en plastique lorsque sa plage d'application couvre le matériau. Les constructions à pointe carbure ou HSS peuvent être plus appropriées pour d'autres conditions de tôle ou pour une production répétée, mais la classification du produit et le résultat de l'échantillon sont plus importants que le nom du matériau seul.
Bestwin fabrique et fournit des outils de perçage pour les fabricants de panneaux, les entrepreneurs, les distributeurs et les programmes OEM. Nous pouvons adapter un Scie cloche avec un mandrin et un arrangement de pilotage appropriés après avoir examiné le matériau du boîtier, le diamètre de la découpe, le mandrin de perceuse, le dégagement arrière, l'exigence de finition et la quantité commandée. L'unité d'achat correcte est l'ensemble de coupe complet, et non seulement le diamètre de la couronne.
Commencez par le matériel d'entrée du câble
L'ouverture finie sert à loger un presse-étoupe, un raccord de conduit, un passe-fil, un raccord à insertion ou un autre composant monté sur panneau. Sa découpe requise est donc la première dimension à confirmer. Une désignation de filetage telle que M20 décrit le filetage du composant, mais elle ne définit pas automatiquement le trou que chaque marque ou construction requiert. Le dessin du composant ou les données d'installation doivent indiquer le diamètre du trou de montage et toute tolérance autorisée avant de commander une scie cloche.
Cette distinction est importante car une scie cloche est normalement vendue selon son diamètre de coupe nominal. Si la taille choisie est inférieure au diamètre de découpe spécifié, forcer le presse-étoupe peut endommager le filetage ou le revêtement. Si l'ouverture est trop grande, la rondelle d'étanchéité risque de ne pas couvrir correctement le bord et l'écrou de blocage aura moins de matière sur laquelle s'appuyer. Un trou visuellement rond peut toujours être inadapté à la pièce installée.
Les dimensions extérieures du presse-étoupe affectent également le placement. La rondelle d'étanchéité nécessite une surface plane sur la face du boîtier, et le contre-écrou a besoin d'espace à l'intérieur. Une courbure, un rail de montage, un canal de joint, un goujon de soudure ou un bloc de jonction à proximité peuvent interférer, même lorsque le foret lui-même s'adapte à l'emplacement marqué. Le diamètre de la scie cloche, la projection du pilote et le dégagement du corps du foret doivent être examinés des deux côtés du panneau avant que le produit ne soit approuvé.
Pour les nouvelles conceptions d'enceintes, un dessin qui enregistre la référence du composant et la découpe requise donne aux achats et à la production une cible stable. Pour les travaux de rénovation, le matériel réel doit être identifié avant que l'ouverture ne soit agrandie. Faire correspondre un outil à un diamètre de tuyau ou de câble deviné n'est pas fiable car le composant d'entrée, plutôt que le câble seul, contrôle la géométrie de montage.
Le matériau du boîtier contrôle le tranchant
Les boîtiers électriques peuvent utiliser de l'acier doux peint, de l'acier inoxydable, de l'aluminium, du thermoplastique, un matériau renforcé de fibre de verre, ou une plaque passe-câble amovible fabriquée dans un matériau différent du corps principal. Il ne faut pas supposer que la même scie cloche convient à chacune de ces surfaces. Le matériau de pointe, la géométrie des dents, la construction de la cloche et les conditions de fonctionnement recommandées doivent tous correspondre au panneau réel.
Une scie cloche bimétallique combine un bord denté en acier rapide avec un corps plus souple. Cette construction est largement utilisée pour les applications générales en atelier sur métal et matériaux mixtes, mais le produit spécifique nécessite toujours une plage de matériaux déclarée. Le pas et la forme des dents influencent la manière dont la fraise pénètre la tôle fine. Un produit destiné principalement au bois peut accrocher ou laisser un bord inacceptable lorsqu'il est appliqué sur un panneau d'acier flexible.
Une construction bimétallique M42 peut fournir un matériau de dent plus dur pour des conditions de coupe exigeantes. Cette désignation identifie une partie de la construction du produit, et non un résultat de performance universel. Le grade de l'enceinte, l'épaisseur, le support, la vitesse de perçage, l'avance et la pratique de refroidissement influencent toujours la coupe. Notre famille de produits M42 peut être envisagée lorsque l'application déclarée et le panneau représentatif du client soutiennent ce choix.
Les alésoirs à pointe carbure et HSS créent des options supplémentaires. Un produit à pointe carbure peut être utile pour des applications de tôlerie appropriées et des ouvertures répétées, tandis qu'un alésoir HSS peut convenir aux travaux sur tôles fines et métaux non ferreux dans sa plage nominale. La comparaison utile des scies cloches n'est pas simplement bimétallique contre carbure contre HSS. Il s'agit des spécifications complètes du produit par rapport au matériau du panneau, à l'épaisseur, à la finition souhaitée et au nombre de trous attendu.
Les boîtiers en plastique et en fibre de verre nécessitent leur propre examen. La chaleur, la fissuration, l'effilochage ou la délamination peuvent devenir plus importants que l'usure des dents. La scie cloche sélectionnée doit avoir une action de coupe autorisée par le fabricant du panneau, et le travail d'échantillonnage doit reproduire le support et l'état de surface réels. Si un boîtier fournit déjà des passe-fils moulés ou une plaque de presse-étoupe amovible, l'utilisation de ces caractéristiques de conception peut être préférable à la découpe du corps principal.
Tableau 1. Orientation produit pour les matériaux d'enceinte courants
| Situation de découpe de clôture | Direction produit à discuter | Informations nécessaires avant la sélection |
|---|---|---|
| Panneau en acier doux peint | Outil de coupe en bimétal, HSS ou à pointe carbure, classé par matériau | Épaisseur de la tôle, revêtement, diamètre du trou, volume de production |
| Plaque passe-câbles en acier inoxydable | Construction en bimétal ou carbure de tungstène, résistante à la rouille | Nuance d'acier inoxydable, épaisseur, support, exigence de finition |
| Paroi de boîtier en aluminium | Cutter pour tôles non ferreuses | État de l'alliage, épaisseur, chargement de copeaux, protection de surface |
| Boîtier thermoplastique | Cutter affûté approuvé pour le plastique | Type de résine, épaisseur de paroi, fissuration et sensibilité à la chaleur |
| Boîtier renforcé de fibre de verre | Construction du produit confirmée par des tests d'échantillons | Renforcement, épaisseur de paroi, qualité des bords, dépoussiérage |
| Plaque de presse-étoupe modulaire ou existante | Utilisez la méthode d'entrée prévue par le fabricant de l'enceinte | Taille du passe-fil, type plaque-presse-étoupe, compatibilité des raccords |
Une tôle fine nécessite un ensemble de coupe stable
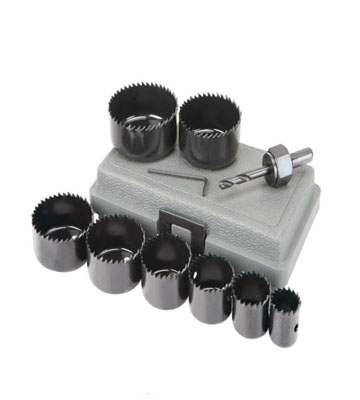
Un mur de confinement peut fléchir lorsque les dents commencent à couper. Ce mouvement modifie la façon dont les dents individuelles pénètrent le métal et peut créer des vibrations, une ouverture surdimensionnée, un écaillage de la peinture ou une prise soudaine lors de la percée. Choisir un tranchant plus coûteux sans contrôler l'ensemble peut laisser inchangée la principale source du défaut.
Le corps de la scie cloche doit tourner de manière concentrique avec la tige et la mèche. Une mèche tordue, une connexion de tige usée, un mandrin desserré ou un filetage endommagé peuvent faire orbiter la fraise autour du centre prévu. L'ouverture mesurée devient alors plus grande ou moins ronde que la taille nominale. Lorsqu'un trou d'essai est inexact, il ne faut pas blâmer la scie cloche ni la réduire en taille avant d'avoir vérifié l'ensemble d'entraînement et le support de travail.
Le support de panneau proche de la zone de coupe réduit les vibrations. Sur une plaque de presse-étoupe amovible ou un panneau d'enceinte lâche, une fixation stable empêche également la pièce de tourner avec la fraise. La disposition du support doit laisser suffisamment de dégagement pour le pilote et le bouchon central. Pour une enceinte finie, les composants internes et le câblage ne doivent pas être exposés au pilote, au déchet ou aux copeaux métalliques. La séquence de production la plus sûre consiste souvent à réaliser les ouvertures prévues avant l'installation des équipements sensibles, lorsque la conception de l'enceinte et le processus d'usine le permettent.
La protection de surface n'aide que dans certaines limites. Un film protecteur ou un ruban adhésif approprié peut réduire les marques accidentelles, mais il ne peut pas corriger le faux rond ni remplacer un support mécanique. Une pile épaisse de matériau souple sous la scie cloche peut également réduire la stabilité. L'échantillon doit représenter le traitement de surface de production afin que l'écaillage de la peinture et la couverture de la rondelle puissent être évalués avant la mise en circulation d'une découpeuse par lots.
La percée mérite une attention particulière car le reste de la couronne de matériau offre moins de résistance. Un avance excessive à ce stade peut entraîner la scie cloche dans le panneau et laisser une bavure de sortie surélevée. Une fraise conçue pour le travail de parois minces peut utiliser une géométrie ou une épaulement destiné à contrôler cette étape, mais l'adéquation doit être confirmée à partir des données du produit. Lorsque des composants arrière sont présents, la profondeur de coupe utilisable et la projection du foret pilote nécessitent des limites distinctes.
La taille nominale et la découpe finie sont des mesures différentes
Le diamètre imprimé sur une scie cloche est une taille de produit. L'ouverture finie reflète également le pas des dents, le faux-rond, le mouvement du panneau, la précision du foret pilote et la manière dont la fraise pénètre dans la pièce. Un outil nominalement correct peut produire une coupe inacceptable lorsque l'une de ces conditions n'est pas maîtrisée. C'est pourquoi un contrôle d'assemblage d'échantillon est plus utile que la simple comparaison des diamètres de catalogue.
Les tailles métriques et impériales peuvent sembler suffisamment proches pour être substituées, mais la différence peut être importante pour une rondelle d'étanchéité ou un composant à enclenchement. Si le dessin d'entrée de câble spécifie une découpe métrique, la taille impériale disponible doit être comparée à la tolérance autorisée plutôt que d'être arrondie par habitude. La même règle s'applique lorsqu'un distributeur constitue un kit de scies cloches pour marchés mixtes. Les étiquettes de taille doivent rester sans ambiguïté lors de l'emballage, du devis et du réapprovisionnement.
L'emplacement du trou ajoute une autre contrainte dimensionnelle. Il doit rester suffisamment de matière plate autour de l'ouverture pour la rondelle, le contre-écrou et la séparation requise par rapport aux entrées voisines. Une scie cloche retire un anneau circulaire, mais le composant installé occupe un volume plus important. Une rangée dense de presse-étoupes peut donc échouer lors de l'assemblage même lorsque le diamètre de chaque découpe individuelle est correct.
L'emplacement du pilote contrôle le centre d'un assemblage conventionnel. Une marque de centre ou une coordonnée de dessin doit tenir compte du montage réel, pas seulement du trajet visible du câble. Si une ouverture existante doit être agrandie, un pilote normal peut ne pas avoir de matériau à suivre. Il s'agit d'une condition de coupe différente et peut nécessiter un gabarit de guidage ou une autre méthode approuvée par le fabricant. On ne doit pas s'attendre à ce qu'un mandrin standard se centre dans un espace ouvert.
En général Scie cloche En construction, le tranchant annulaire retire un anneau et laisse un noyau central. Cela réduit la matière retirée par rapport à une perceuse de grand diamètre pleine, mais soulève des questions pratiques concernant le guidage pilote, le dégagement du noyau et la profondeur de la cuvette. Ces détails appartiennent aux spécifications du produit pour les travaux d'enceinte.
La compatibilité de l'arbre affecte la précision et le changement
La tige relie la scie cloche au mandrin, supporte la mèche de centrage et transmet le couple. La taille du filetage, les goupilles d'entraînement, les dispositifs de verrouillage, la rétention de la mèche de centrage, la forme de la queue et la capacité du mandrin affectent tous la compatibilité de l'ensemble. Deux scies cloches de même diamètre peuvent utiliser des arrangements de tige différents, la similitude visuelle n'est donc pas suffisante pour approuver un achat.
Les fraises plus petites peuvent utiliser une taille de mandrin tandis que les diamètres plus grands nécessitent une autre connexion ou un support d'entraînement supplémentaire. Le mandrin de perceuse doit accepter la queue sans se fixer sur une surface incorrecte. La perceuse disponible a également besoin d'un contrôle à basse vitesse et d'un couple appropriés pour le diamètre et le matériau. Une queue hexagonale peut améliorer l'engagement de l'entraînement, mais elle n'autorise pas à elle seule le fonctionnement à percussion. La découpe de boîtiers métalliques nécessite généralement une utilisation rotative contrôlée conformément aux instructions de la fraise et de l'outil électrique.
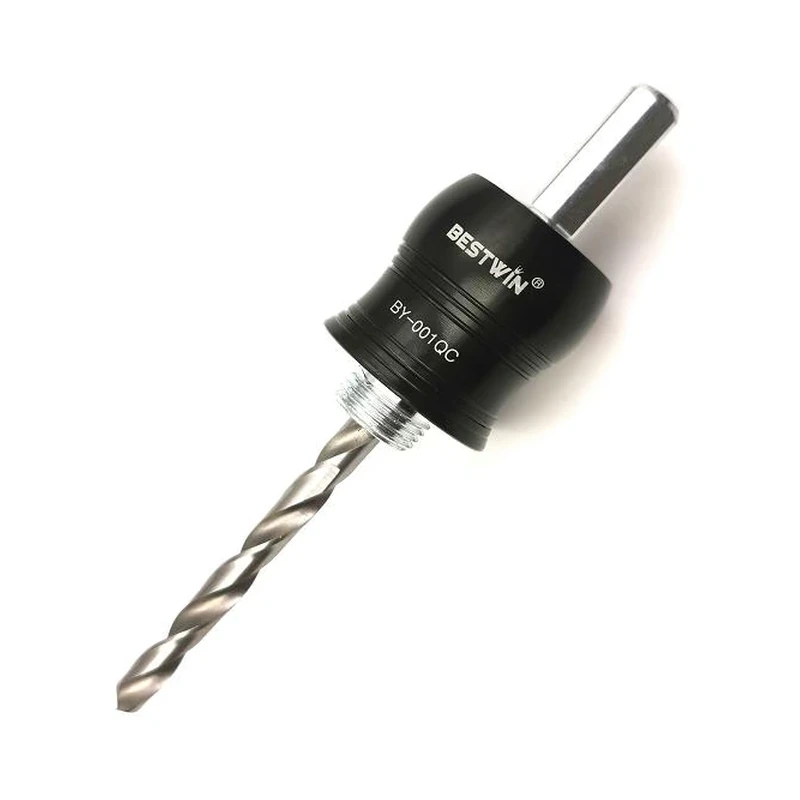
Les mandrins à changement rapide peuvent aider un atelier de panneaux qui change de scie cloche parmi plusieurs tailles courantes d'entrée de câble. Le bénéfice dépend d'une connexion stable, d'une gamme de coupe compatible et de mèches remplaçables. Un mécanisme de libération rapide ne doit pas introduire de jeu ni permettre un positionnement incomplet du corps de la scie. Pour les kits de distributeurs et de fabricants d'équipement d'origine, la plage de diamètres supportée et les adaptateurs inclus doivent être enregistrés afin que l'utilisateur ne reçoive pas plusieurs scies avec une couverture de mandrin partielle.
Un fabricant de scie cloche qui examine un programme d'enceintes devrait donc se demander quelles perceuses et mandrins sont déjà utilisés, si le travail est effectué sur des plaques passe-fils lâches ou des armoires assemblées, et à quelle fréquence les diamètres changent. Bestwin fournit des options de mandrins standard et à changement rapide qui peuvent être associées à des fraises compatibles. Nous pouvons structurer un ensemble d'échantillons autour de l'interface machine prévue plutôt que de traiter le mandrin comme une réflexion après coup.
La profondeur de coupe doit protéger l'espace derrière le panneau
Les parois des boîtiers électriques sont généralement minces par rapport à la profondeur d'une tasse standard, mais une fraise plus profonde n'est pas automatiquement meilleure. Le pilote dépasse de la surface avant que les dents n'achèvent la coupe. Le noyau central peut également tomber ou rester dans la tasse. Un rail, une goulotte de câblage, un bornier, un couvercle de barre omnibus ou un appareil monté derrière la coupe peuvent être atteints avant que l'opérateur ne s'y attende.
Pour une production planifiée, le processus d'ouverture et la disposition des composants doivent dégager le chemin de coupe. Lorsque des travaux sont effectués sur une enceinte installée, l'isolement, l'accès et la confirmation des composants cachés deviennent des contrôles de projet essentiels. L'accessoire de coupe ne peut pas rendre une enceinte sous tension ou obstruée sûre. La sélection du produit doit donc inclure la profondeur de travail accessible et la projection pilote maximale acceptable, et pas seulement l'épaisseur du panneau.
Un produit de type bouchon ou à paroi mince peut limiter la pénétration dans une application définie. Cette caractéristique doit être confirmée à partir de la conception spécifique du produit. Elle ne doit pas être déduite d'une coupe d'apparence peu profonde sur une photographie. De même, raccourcir ou remplacer un pilote peut modifier le centrage, la rétention et la compatibilité avec le mandrin. L'ensemble de scie cloche approuvé doit être conservé intact, sauf si le fabricant du produit fournit une autre configuration.
Les panneaux à double paroi, les plaques de renfort et les constructions isolées créent une question de profondeur différente. La scie cloche peut traverser plus d'une couche, et le bouchon central peut piéger l'isolant ou les débris. La section complète doit être décrite lors de la mise en correspondance des produits. Si le fabricant du boîtier restreint les modifications sur site, la méthode d'ouverture requise prime sur une recommandation générale de coupe.
Contrôle de la chaleur et des copeaux : influence sur la qualité du trou
Lorsqu'une scie cloche frotte au lieu de couper, la chaleur monte au niveau des dents et de la surface du panneau. Sur l'acier peint, cela peut décolorer ou endommager le revêtement près de l'ouverture. Sur l'acier inoxydable, de mauvaises conditions peuvent rendre la coupe progressivement plus difficile. Sur le plastique, une chaleur excessive peut ramollir le bord. Une scie cloche choisie pour le matériau nécessite toujours une vitesse de rotation appropriée, une avance régulière et un schéma d'évacuation des copeaux.
Les diamètres plus grands créent une vitesse de coupe plus élevée au bord de la dent pour le même régime de rotation de la perceuse, ainsi un réglage n'est pas adapté à chaque taille de scie cloche. Utilisez les instructions spécifiques du fabricant de l'outil de coupe pour le matériau et le diamètre. Si un échantillon de production présente des copeaux bleus, de la fumée, du plastique fondu ou des dents polies avec peu de progression, augmenter la pression n'est pas une solution fiable. L'état de l'outil de coupe, la vitesse, le support et l'évacuation des copeaux doivent être examinés.
La lubrification peut être appropriée pour certains produits de coupe des métaux. Sa compatibilité avec le revêtement de l'enceinte, le processus de nettoyage et l'équipement électrique final est importante. Un excès de fluide à l'intérieur d'une armoire finie peut créer un nouveau problème de nettoyage. La méthode de coupe sélectionnée doit prendre en charge à la fois les performances de l'outil et l'état requis de l'enceinte avant l'installation des composants.
L'enlèvement des copeaux affecte également le travail répétitif. Les fentes dans la coupelle peuvent permettre d'accéder à un noyau retenu, et un système de mandrin peut offrir des caractéristiques qui simplifient le dégagement. Ces détails ont une valeur d'achat dans un atelier qui réalise de nombreuses opérations identiques, car le temps de nettoyage peut dominer le cycle. Les noyaux et les copeaux ne doivent être retirés qu'après l'arrêt de l'outil et le contrôle de la source d'alimentation.
Le fournisseur de scies cloches devrait recevoir suffisamment d'informations pour distinguer une ouverture de champ occasionnelle d'une opération de production répétée. La durée de vie du tranchant requise, la fréquence des changements, la quantité de mèches pilotes de rechange et l'emballage diffèrent. Bestwin peut utiliser le matériau indiqué, le mélange de diamètres, l'interface de perçage et la cible d'échantillon pour proposer un ensemble de produits plus utile pour le mode de travail.
Les trous d'échantillon doivent être jugés avec l'ajustement réel.
Un échantillon représentatif utilise le même matériau d'enceinte, le même revêtement, la même épaisseur, le même support et le même ensemble de coupe que ceux attendus en production. Un test sur une chute d'acier épaisse non peinte ne peut pas confirmer les performances sur une porte fine peinte par poudrage. Le mandrin, la mèche, la perceuse et la scie cloche font tous partie de l'échantillon car chaque élément de l'ensemble de la scie cloche peut affecter l'ouverture finie.
La première inspection est dimensionnelle. Mesurez la découpe et vérifiez que le presse-étoupe, le moyeu ou la passe-fil s'ajuste conformément à ses instructions. Inspectez ensuite la face autour de l'ouverture, le bord arrière et la zone de siège. Une légère bavure de sortie peut encore empêcher un contre-écrou ou une rondelle de reposer à plat. Un éclat dans le revêtement à l'extérieur de l'empreinte de la rondelle peut nécessiter une retouche même lorsque la quincaillerie peut être installée.
Le composant assemblé offre la vérification d'acceptation la plus utile. La rondelle doit couvrir le bord coupé comme prévu, le corps doit s'ajuster sans déformation et le contre-écrou doit avoir un accès complet. Sur une enceinte étanche, l'installation du composant et les exigences du fabricant de l'enceinte déterminent si l'entrée finie peut répondre au niveau de protection prévu. Le découpeur seul ne peut pas certifier l'enceinte terminée.
Tableau 2. Résultats d'échantillons et détails du produit à examiner
| Résultat d'exemple | Détails du produit ou de l'assemblage à examiner | Implication d'achat |
|---|---|---|
| L'ouverture est plus grande que prévu | Frottement de l'arbre, état du pilote, serrage du mandrin, mouvement du panneau | Corriger l'assemblage avant de changer la taille nominale |
| Les dents claquent à l'entrée | Géométrie de la dent, support de panneau, contrôle de la broche | Comparer un cutter adapté à l'état de la feuille |
| Éclats de peinture au-delà de la zone de lavage | Aiguisage de la fraise, support, stabilité à l'entrée, comportement du revêtement | Approuver uniquement après qu'un représentant ait terminé le test |
| Une bavure de sortie importante subsiste | Alimentation à la rupture, état de la fraise, aptitude aux tôles fines | Examen de la construction de la fraise et de la marge de finition |
| La limace est difficile à enlever | Emplacements de gobelets, profondeur de coupe, caractéristiques de mandrin, bourrage de copeaux | Inclure le temps de nettoyage dans la comparaison des produits |
| Le gland ou le moyeu ne se met pas en place | Découpe réelle, bavure, planéité, pliages à proximité | Vérifier le dessin du matériel et l'emplacement de l'ouverture |
| Le pilote approche un composant interne | Projection pilote, dégagement arrière, séquence de travail | Utilisez un processus planifié plus sûr ou une alternative approuvée |

Élaborer le cahier des charges d'achat autour de résultats reproductibles
Une fois qu'un échantillon de scie cloche est accepté, la description de l'achat doit conserver les détails qui l'ont produit. Le diamètre seul est insuffisant. Enregistrez la famille et la construction de la scie, l'arbre compatible, les spécifications du foret de centrage, la profondeur de coupe utilisable, les matériaux prévus, la plage d'épaisseur pertinente, la queue et la quantité par emballage. Pour un kit, listez chaque taille incluse et la couverture de l'arbre pour ces tailles.
La planification du remplacement est tout aussi importante. Les forets pilotes, les mandrins, les adaptateurs et les diamètres de cuvette fréquemment utilisés peuvent s'user à des rythmes différents. Un jeu de distributeur qui ne peut pas être réapprovisionné avec des composants compatibles crée des problèmes de service évitables. Des codes articles stables et un emballage clair aident à séparer les tailles métriques et impériales similaires lors de la manipulation en entrepôt et de la sélection sur le terrain.
Pour les programmes OEM et de marque privée, l'échantillon confirmé peut définir les points d'inspection pour les approvisionnements répétés. Ceux-ci peuvent inclure l'identification du diamètre, l'état des dents, l'ajustement de la connexion, l'alignement du pilote, la finition, la protection de l'emballage et la composition du jeu. Les affirmations concernant un nombre universel de trous sont moins utiles qu'une spécification de produit convenue et un résultat d'échantillon basé sur l'application, car la durée de vie de l'outil varie en fonction du matériau et de l'opération.
Lorsque vous demandez un devis, la fourniture du matériau de l'enceinte, de l'épaisseur de la paroi, des diamètres de découpe, du type de raccord, de la plage du mandrin, de la quantité de trous attendue, de la composition du jeu, du besoin d'emballage et de la quantité de commande cible nous aide à préparer une recommandation plus pertinente. Une demande peut commencer même si certains détails sont encore en cours de confirmation. Les éléments manquants peuvent être résolus lors de la sélection du produit et de la planification des échantillons.
Erreurs de sélection courantes
Une erreur courante consiste à commander par la taille du conduit ou du câble plutôt que par la découpe du raccord. Une autre est de supposer qu'un matériau de dent plus dur résout automatiquement les vibrations des tôles fines. Une troisième est d'acheter des couronnes et des mandrins sur des listes séparées sans vérifier le filetage, l'entraînement, le pilote et le mandrin. Chaque erreur peut produire un outil qui semble raisonnable dans un catalogue mais qui ne peut pas créer un trou d'assemblage acceptable.
Il est également risqué de standardiser une scie cloche pour tous les matériaux de boîtier. Un produit qui fonctionne bien sur une plaque de presse-étoupe en acier doux peint peut ne pas être le bon choix pour l'acier inoxydable, l'aluminium, le thermoplastique ou la fibre de verre. Une gamme de produits contrôlée peut toujours être compacte, mais chaque fraise incluse doit avoir un rôle défini en termes de matériau et de diamètre.
Enfin, le plus grand kit n'est pas toujours le meilleur. Le travail sur les boîtiers électriques se concentre généralement sur un groupe limité de tailles d'entrée de câble. Un ensemble construit autour de ces découpes répétées, soutenu par des mandrins compatibles et des mèches de rechange, peut être plus utile qu'un assortiment large avec plusieurs tailles inutilisées. Nous pouvons adapter un Scie cloche programme à la gamme d'ajustement du client, aux matériaux des panneaux, à l'interface des outils, au plan d'emballage et à la demande par lot.
Questions fréquemment posées
Peut-on utiliser une scie cloche pour découper des panneaux d'enceinte en acier peint et en acier inoxydable
Uniquement lorsque le produit spécifique est homologué pour les deux matériaux et que les résultats d'échantillonnage satisfont à la finition requise. L'acier inoxydable et l'acier doux peint peuvent imposer des conditions de coupe différentes. Enregistrez le matériau pour chaque utilisation approuvée au lieu d'étendre un test réussi à tous les panneaux métalliques.
La taille du coupe-câble doit-elle correspondre à la taille du filetage du presse-étoupe
Utilisez la dimension du trou de montage indiquée par le fabricant du presse-étoupe ou du raccord. Une désignation de filetage n'équivaut pas nécessairement à la découpe requise. Vérifiez le dessin, la tolérance autorisée, la couverture de la rondelle et l'espace pour le contre-écrou avant de choisir le diamètre nominal de la scie cloche.
Quand un mandrin à changement rapide est-il utile
C'est utile lorsque les opérateurs changent fréquemment de tailles de fraises compatibles et que le système offre une connexion stable et correctement centrée. Confirmez la plage de fraises prises en charge, la capacité de la queue, du pilote et du mandrin avant de l'ajouter à un kit.
Une scie cloche peut-elle agrandir une ouverture existante
Un pilote conventionnel peut ne pas avoir de matériel pour le guider dans un trou existant. L'agrandissement peut nécessiter un montage de guidage approprié ou une autre méthode approuvée. Ne supposez pas qu'un mandrin normal centrera la fraise sans support.
Quelles informations aident à obtenir un devis OEM
Partagez les matériaux et épaisseurs des panneaux, les dimensions des découpes requises, le matériel d'entrée de câble, l'interface de perçage, le volume de production attendu, la composition préférée du jeu, l'emballage, la quantité d'échantillons et la quantité de commande cible. Ces détails nous aident à faire correspondre les fraises, les mandrins, les pilotes et les articles de remplacement sans transformer la demande initiale en un obstacle.
Associez la pince à l'entrée de câble finie
Une ouverture d'enceinte fiable commence par la presse d'étoupe ou le raccord installé, puis remonte jusqu'à la découpe, le matériau du panneau, la construction de la fraise, la broche, le pilote et la perceuse. Des échantillons représentatifs confirment l'ajustement et la qualité de surface qu'une description de catalogue ne peut établir seule. Bestwin peut examiner ces conditions, préparer des options de scie cloche et de broche appropriées, soutenir la comparaison d'échantillons et aligner l'assemblage confirmé avec les exigences des OEM, des distributeurs et des réapprovisionnements.










 English
 العربية
 Français
 Português
 Português do Brasil
 Italiano
 简体中文
 繁體中文
 日本語
 한국어
 Deutsch
 Español
 Slovenčina
 ไทย
 Türkçe