
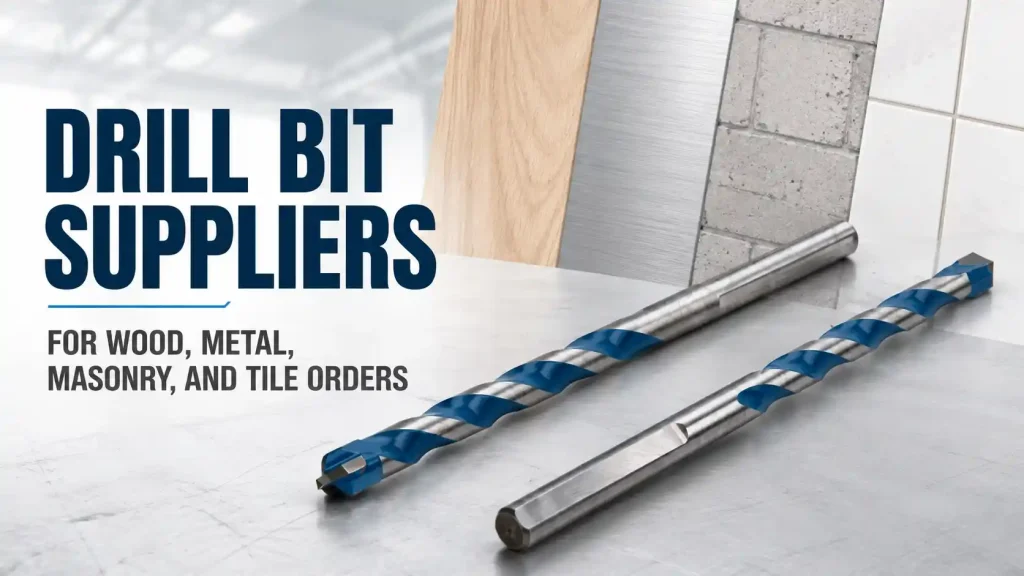
販売代理店またはOEMツールブランドは、木材、軟鋼、コンクリート、セラミックタイルに使用されるビットをまとめて1つの注文書で発注できますが、それらの製品は同一の切削工具として管理することはできません。各素材は、先端、刃先、フルート、ボディ素材、熱処理、カーバイドまたはダイヤモンド部品、シャンク、およびフィールドテストに影響を与えます。商業的な範囲ではパッケージやブランドアイデンティティを共有できますが、その背後にある工場の管理は製品ごとに異なります。信頼できるドリルビットサプライヤーは、サンプル、仕様、検査記録、および補充データでこれらの違いを明確にします。このようにして、幅広い製品プログラムは、カタログで見た目が揃っているだけのサイズの集まりになることなく、請負業者、ワークショップ、ディーラー、輸入業者、およびプロジェクト顧客にとって有用であり続けます。
クイックアンサー
ドリルビット 木材、金属、石材、タイル製品を扱うサプライヤーは、各素材ファミリーごとに個別の製品定義と試験方法が必要であり、その後、寸法、ロット識別、梱包、表示、リピート注文のための共通システムが必要となります。ドリルビット一つで全範囲を代表することはできません。木材製品は繊維の切断と切りくずの排出について、金属製品は刃先の形状と熱管理について、石材製品はカーバイドと耐衝撃性について、タイル製品は制御された挿入と欠けについて検査されます。
Bestwinは、販売代理店、卸売業者、OEMツールブランド、請負業者、機器セットメーカーなどのB2B顧客向けに掘削工具を製造・供給しています。Bestwinは、各顧客に最適なツールを提供します。 ドリルビット 顧客の作業材料、穴のサイズ、機械インターフェース、期待される使用方法、目標価格帯、梱包、注文数量などを考慮し、工場サンプルで合意された方向性を確認してから量産に入ります。
作業材料と穴の結果で製品範囲を分割する
異種素材の注文は、各行が加工対象物と必要な穴から始まると管理しやすくなります。「汎用」は生産管理には広すぎます。いくつかの素材に時折穴を開けられる汎用ドリルビットは、専用製品に期待される速度、仕上げ、寿命、または安全性を満たさない可能性があります。したがって、範囲には明確な境界線が必要です。対象となる素材、使用される穴あけモード、含まれる穴のサイズ、そして許容可能な性能を定義する結果は何かが明確である必要があります。
木工用ドリルビットの場合、重要な結果は、中心が取れた穴、きれいな切り込み、良好な切りくず除去、およびバタつきの抑制である可能性があります。金属用では、直径、真円度、バリの大きさ、切削温度、穴数などが重要になる場合があります。石材用では、工具はカーバイドチップと穴あけ速度を維持しながら衝撃に耐える必要があります。セラミックタイルでは、最初の要件はしばしばスキッドなしの制御された切り込みであり、それに続いて表面の欠けの抑制と亀裂の伝播がないことです。
ドリルビットのサプライヤーも、機械のインターフェースを知る必要があります。ハンドドリルで使用されるストレートシャンクは、ロータリーハンマーで使用されるSDSシャンクと同じプログラムではありません。ボール盤のサンプルが、現場のコードレスツールの代表になるとは限りません。チャック容量、振れ、速度範囲、打撃モード、送り、固定具、冷却、オペレーターのアクセスなど、すべてがサンプル結果に影響します。
表1. 複合材用ドリルビットプログラム
| 製品ファミリー | 一般的なワークピース | 工場サンプルに注力 | 明確にしておくべき注文データ |
|---|---|---|---|
| 木材の切断 | 針葉樹、広葉樹、合板、MDF | センタリング、ファイバー切断、切りくず除去、入退条件 | ポイントスタイル、直径、作業長、全長、シャンク、セットミックス |
| 金属切削 | 軟鋼、ステンレス鋼種、アルミニウム、板金 | 点対称、最先端、振れ、熱、バリ、穴数 | 工具材質、コーティングまたは表面処理、先端角、直径公差、硬度 |
| 石材切断 | レンガ、ブロック、コンクリート、石 | 超硬チップ | チップグレード、フルート形状、シャンクシステム、直径、有効長 |
| タイルとガラスの切断 | セラミックタイル、磁器、ガラス | 制御開始、表面剥離、ひび割れリスク、冷却方法 | チップ材質、形状、直径、対象表面、梱包保護 |
木材カットの形状をサイズ間で一貫させる
木材製品はしばしばシンプルに見えますが、ポイントとフルートの違いによって、穴あけの開始、ワークピースへの食い込み、そして切りくずの排出方法が変わります。ブレッドポイントドリルビットは、穴の中心を正確に定め、外側のスパーをバランス良く配置して穴の位置決めと円周のきれいな切削を行う必要があります。オーガースタイルのドリルビットは、しっかりしたリードスクリュー、効果的なカッティングリップ、そして深い穴で切りくずを排出するのに十分なフルート容量が必要です。木材で一般的に使用されるツイスト形状は、コストと性能の点で異なる位置づけとなります。
サンプルには実際の材料が必要です。柔らかい松材では、硬材や積層板では目立つようになるエッジの問題を隠してしまう可能性があります。MDFは細かい粉塵を発生させ、無垢材とは異なるチップ排出のテスト結果になります。合板では、入り口と出口でベニヤの剥離が見られることがあります。顧客は販売市場で最も一般的な材料を提供でき、Bestwinはそのサンプルに対して提案されたドリルビットの方向性を製造・テストできます。
ドリルビットのサイズ範囲全体で、魅力的なサンプルが1つあることと同じくらい、寸法の均一性が重要です。直径、有効長、全長、シャンク寸法、真直度、ポイントの中心度、フルートの仕上げを確認してください。小売店やOEMのセットでは、サイズ展開も約束された品揃えと一致している必要があります。一般的なサイズが1つか2つ欠けていたり、サイズがほぼ重複していたりすると、キット全体の実用価値が低下する可能性があります。
パッケージは先端を保護し、品揃えを識別可能に保ちます。長い木工用ドリルビットは、内部の支持が弱いと曲がる可能性があります。鋭いリードスクリューやスパーは、隣接する工具やパッケージを損傷する可能性があります。内部トレイ、スリーブ、クリップ、またはケースは、輸送中にすべてのアイテムを保持し、ユーザーが正しい位置に戻せるようにする必要があります。
金属切削刃の制御、熱処理、穴数
金属の穴あけ加工では、切り刃の品質と熱挙動がすぐに目に見える形で現れます。わずかに鈍った、非対称な、柔らかすぎる、脆すぎる、あるいは逃げ加工が不十分なドリルビットは、切削するのではなく擦れることがあります。その結果、高い推力、熱、鳴き、穴径の拡大、大きなバリ、寿命の短縮、あるいは折損につながる可能性があります。これらの症状は、速度、送り、クーラント、被削材の合金、厚さ、機械の剛性によって影響を受けるため、試験方法は一貫性を保つ必要があります。
ドリルビットの材質は、約束された製品レベルと一致しなければなりません。ハイス鋼、コバルト合金、カーバイド関連製品、コーティング、およびブライトまたは酸化仕上げは、それぞれ異なる用途と価格帯に対応します。名称だけでは十分ではありません。工場記録は、材質仕様と熱処理、硬度範囲、研削、表面処理、寸法、最終検査を結びつけます。
点対称性は、素早い目視確認では見落としがちです。切削刃の不均一さは、片側に負荷が集中し、穴を中心マークからずらす可能性があります。適切な倍率で点を確認し、意図したシャンク領域での振れを測定し、合意された金属サンプルをドリル加工してください。穴径、真円度、入口の状態、出口のバリ、切りくずの形状、音、切削時間、そして繰り返し穴加工後の刃先の状態が、より完全な結果をもたらします。
複数の金属に販売されるプログラムでは、1つのテストプレートでは不十分です。軟鋼、ステンレス鋼、アルミニウム、薄板はそれぞれ異なる破損モードを生じさせます。ドリルビットサプライヤーは、1つの仕上げとジオメトリがどこでも同じ寿命を提供すると主張するのではなく、個別のサンプル方向を定義できます。そうすれば、製品説明とパッケージングは承認された使用法と一致したままになります。
石積みのヒント、ろう付け、フルート、シャンクの適合を確認する
石工工具は、回転と衝撃を先端での破砕と切断に変換します。超硬部品、ろう付け部、本体、フルート、シャンクはすべて負荷の一部を担います。頑丈に見える本体のドリルビットでも、超硬座、接合部、先端の整合性、または熱制御が弱い場合は早期に破損する可能性があります。
最初のドリルビットのサンプルレビューでは、カーバイドの形状、センタリング、刃先の状態、ろう付けの被覆範囲、目に見える空隙、および汚染をチェックします。寸法チェックでは、直径、有効長、全長、およびシャンクの特長をカバーします。SDS製品の場合、シャンクの溝は、意図されたホルダーに適合し、過度の緩みや固着なしに設計された動きを可能にする必要があります。
ドリルビットの性能試験では、規定された石材と工具を使用します。コンクリート強度、骨材、レンガの種類、ブロック密度、衝撃エネルギー、回転速度、印加力、深さ、および切りくず除去間隔が結果に影響します。これらの条件は試験記録に記載してください。合意された穴数穿孔後の穿孔時間、穴径、ビット先端の摩耗、ろう付け部の状態、本体の損傷、シャンクの摩耗を比較してください。
粉塵排出は単なるオペレーターの習慣ではなく、生産上の問題です。フルートは破砕された材料を穴の外に排出する必要があります。排出が不十分だと、熱、摩擦、掘削時間が増加します。深い穴の場合、適切なフルートを使用しても定期的な引き抜きが必要になることがあるため、サンプリング方法は製品が実際にどのように使用されるかを反映する必要があります。
タイル切断チップを欠けや輸送ダメージから保護する
タイルやガラス製品は、小さな欠陥がひび割れにつながる脆い表面を持っています。ドリルビットには、制御された始動、安定した先端形状、適切な切削材料、および明確な使用説明書が必要です。多くのタイル作業ではインパクトモードは不適切であり、冷却や潤滑は製品とワークピースに依存します。サンプルテストは意図された方法に従う必要があります。
セラミックタイル、磁器、ガラスは互換性のない試験材料です。磁器はより高密度で、摩耗を早く露出させることができます。施釉面は、欠けの侵入を示します。ガラスは、特に制御された圧力と支持が必要です。正確なサンプル材料、厚さ、裏打ち、穴あけ速度、冷却方法、および欠けやひび割れの許容限界を定義してください。
ドリルビットの先端保護は、製造後も続きます。緩んだ製品同士がぶつかり合うと、鋭利な槍先、超硬エッジ、またはダイヤモンド関連の切削面が損傷する可能性があります。個別のスリーブ、分離されたトレイ位置、キャップ、または硬質コンパートメントは、検査に合格した状態を維持するのに役立ちます。製品が国際流通を通過する際には、梱包時の落下・振動試験が有効です。
混合範囲の場合、直径が似ていてもタイル製品と石材製品を区別する必要があります。色、アイコン、ファミリー名、シャンク、対象素材、使用上の注意が役立ちますが、補充や品質追跡のために工場コードと製品識別子は十分に安定している必要があります。
お客様の材料と工具で工場サンプルを承認する
有用なサンプル承認は、図面と対象ワークピースの穴を関連付けます。顧客は、代表的な材料、機械の詳細、穴あけモード、穴径、期待寿命、仕上げ限界、梱包指示、および目標価格帯を提供します。ドリルビットメーカーであるBestwinは、その情報を使用して、自社製品の中からサンプルを製造または適合させ、再現可能なテストを定義します。
ドリルビットのサンプル記録には、製品の識別情報、材質、寸法、形状、仕上げ、シャンク、加工対象物、機械、回転数、送り速度または作業方法、冷却、穴深さ、穴数、および合格結果が記載されています。手工具での使用においては、作業者の自然なばらつきを排除することはできませんが、基本的な手順は管理できます。同じ訓練を受けた作業者を使用するか、適切な治具を使用することで、比較がより有用になります。
小さなグループの中から見た目が最も良いドリルビットだけを承認しないでください。複数のサンプルをレビューし、ばら
ドリルビットサプライヤーは、署名されたサンプル、図面、検査データ、梱包証明、および製品コードを生産の参照として使用できます。材料、先端、シャンク、コーティング、または公差が変更された場合、単に見た目が似ているだけの後のサンプルでは不十分です。
ロットごとに原材料、熱処理、研削、梱包を記録
リピートオーダーは、最終製品の背後にある管理体制にかかっています。入荷材料の識別、ワイヤーまたはバーの寸法、超硬部品、熱処理パラメータ、研削セットアップ、ろう付け、表面処理、洗浄、マーキング、梱包のすべてが性能に影響を与えます。正確な工程はドリルビットのファミリーによって異なりますが、各工程には安定した生産記録が必要です。
熱処理には、製品に適した明確なパラメータと検証が必要です。柔らかすぎると、刃先の摩耗が早まったり、曲がったりする可能性があります。脆すぎると、欠けたり、破損したりする可能性があります。硬さの測定値は、指定された場所、方法、および許容範囲が明確な場合にのみ役立ちます。シャンク部分の測定結果が、必ずしも刃先の状態を表すわけではありません。
研削制御は、直径、ポイント、リップの関係、逃げ角、フルートの仕上げ、バリ取りをカバーします。摩耗した砥石、不適切なセットアップ、または不十分なクーラント制御は、複数の特徴を同時に変化させる可能性があります。セットアップ後の最初の部品検査と、運転中のチェックは、最終検査前に長いバッチがずれるのを防ぐのに役立ちます。
ろう付けされた石材製品には、カーバイドの配置、接合部の準備、ろう付け材、加熱、冷却、接合部の検査が含まれます。コーティングされた金属製品には、表面処理、コーティングプロセス、外観、および接着に関連する管理が含まれます。マーキングとパッケージングは、物理的なドリルビットをモデル、サイズ、バッチ、および注文に接続することでトレーサビリティチェーンを完成

寸法検査と穴検査を組み合わせて使用する
ドリルビットの寸法は多くの問題を素早く捉えることができるが、切削テストの代わりにはならない。直径、長さ、シャンク、真直度、振れ、ポイント位置、および目視での仕上げが製品を記述する。穴あけテストは、これらの特徴が材料や機械の状態とどのように連携するかを示す。
表2. 製品ファミリー別一括検査
| 検査区域 | 木 | メタル | 石造 | タイルとガラス |
|---|---|---|---|---|
| アイデンティティ | サイズ、スタイル、シャンク、セットポジション | サイズ、工具材質、仕上げ、シャンク | サイズ、チップスタイル、シャンクシステム | サイズ、チップの種類、対象となる表面 |
| 寸法検査 | 直径、長さ、真直度、芯出し | 直径、点対称、振れ、硬さの位置 | 直径、長さ、先端の整合性、シャンクの特徴 | 直径、先端位置合わせ、真直度 |
| 目視確認 | スパー、リードスクリュー、切刃、溝仕上げ | 刃先、先端、コーティングまたは仕上げ、マーキング | 超硬、ろう付け、フルート、シャンクの摩耗面 | 先端、コーティングまたは研磨面、保護キャップ |
| パフォーマンスチェック | エントリー、エグジット、切りくずの除去、深穴加工時の挙動 | 切削時間、熱、バリ、穴径、繰り返し穴 | 掘削速度、粉塵除去、先端および接合部の耐久性 | 制御開始、チッピング、クラッキング、繰り返し穴あけ |
| 梱包チェック | ポイント保護、ストレートサポート、サイズレイアウト | エッジ保護、腐食防止、ラベル | 荷重支持、シャンク分離、セット同一性 | 個別のチップ保護、動きの制御、警告 |
ドリルビットのサンプリング頻度は、ロット、リスク、工程能力、および合意によって決まります。大量生産の寸法は、より多くの検査を受ける可能性があります。段取り変更後の最初の生産では、早期の確認が必要です。安定した能力を示している工程は、新製品や最近材料が変更されたファミリーとは異なる計画を使用できます。
測定システムにも注意が必要です。ゲージは公差に適したものでなければならず、校正されている必要があります。振れ測定治具には、定義された基準が必要です。穴の直径は一貫して測定されなければなりません。視覚的な許容範囲は、同じ照明下で許容できる状態と許容できない状態を示す境界サンプルまたは鮮明な写真がある場合に、より強力になります。
より深い技術的背景については、一般的な形式と用語の ドリルビット 共通言語の確立に役立ちます。工場の承認は、一般的な説明ではバッチ性能を定義できないため、依然として顧客の材料、製品仕様、および管理されたサンプルに依存しています。
再注文のために製品コード、ラベル、アソートメントを安定させる
複合素材プログラムには、数十から数百の組み合わせが含まれる可能性があります。製品コードの構造が混乱を防ぎます。コードは、必要に応じて、ファミリー、直径、有効長、全長、シャンク、材質または仕上げ、梱包数量、および顧客バージョンを識別できます。システムは、工場、倉庫、販売代理店、およびカスタマーサービスチームにとって読みやすいままでなければなりません。
ラベルには、トレーサビリティをサポートする商業的説明と製造上の識別情報が必要です。バーコード、モデル、サイズ、数量、ロット、国または準拠情報、および顧客の図案は市場によって異なります。製造前にすべての言語、単位、記号を確認してください。正しいドリルビットが間違ったサイズのラベルで梱包されていると、工具自体が完璧であっても失敗につながります。
アソートメントには独自の管理が必要です。内側のトレイ、印刷されたサイズマップ、および梱包リストは一致しなければなりません。すべてのポジションを数えてください。類似のサイズが簡単に交換できないことを確認してください。交換販売の場合、個々のアイテムコードはキットのポジションにリンクされている必要があり、これにより販売業者はセット全体を交換することなく、使用頻度の高いサイズを補充できます。
ドリルビットのパッケージサンプルは承認の一部です。色、アートワーク、寸法、素材、留め具、吊り下げまたは陳列方法、内部固定、必要に応じた防錆処理、出荷用カートンの強度を確認してください。視覚システムが一貫していると、幅広い品揃えがよりプロフェッショナルに見えますが、素材ファミリーと意図された用途は紛れもないままです。

OEMアートワーク、プライベートラベル、承認済み変更の管理
OEMおよびプライベートブランドプログラムでは、顧客のカラー、ロゴ、モデル名、パッケージ、マニュアル、バーコード、および市場固有の声明を追加できます。Bestwinは、これらの要素を製品仕様と調整できるため、ブランドが承認されたドリルビットのアイデンティティから分離されることはありません。バッチリリース前に、アートワークのプルーフ、物理的なパッケージサンプル、および製品サンプルが一致する必要があります。
ドリルビットの変更管理は、その合意を保護します。異なる鋼種、超硬部品、熱処理経路、先端形状、コーティング、シャンク、パッケージ、または下請け業者は、性能や仕様に影響を与える可能性があります。工場記録は、どの変更が通知、新規サンプル、限定的な確認テスト、または完全な再承認を必要とするかを特定します。
顧客の変更も重要です。新しいワークピース、より硬い合金、より高密度のタイル、より強固なコンクリート、異なるドリル、より高速な回転、より深い穴、または改訂された寿命目標は、製品を元の承認範囲から外れる可能性があります。ドリルビットサプライヤーは、現在の製品がまだ適合するか、または別のファミリーがより適切であるかを確認するために、改訂された条件を知る必要があります。
バッチの一貫性とは、製造値がすべて数学的に同一であることを意味するのではありません。それは、管理されたばらつきが合意された範囲内に収まり、要求される穴の結果を継続的に生み出すことを意味します。そのためには、プロセス記録と最終検査の両方が必要です。
RFQに材質、機械、サイズ、数量、梱包を含めてください
ドリルビットの強力なRFQは、工場が適切な範囲を提案するために十分な情報を提供します。加工材料とグレード、穴の直径と深さ、機械またはチャックの種類、インパクトモード、速度範囲、冷却方法、予想される穴数、仕上げまたはバリの制限、必要な工具材料またはコーティング、シャンク、長さ、サイズアソートメント、注文数量、梱包、ロゴ、バーコード、認証、ターゲット市場、およびサンプル計画を明記してください。
複数の製品レベルが必要な場合は、それぞれを個別に説明してください。プロモーションセット、標準的な卸売範囲、および工業生産ラインでは、異なる材料、公差、テスト、およびパッケージングを使用できます。最も安い価格という曖昧な要求は、後で手戻りを引き起こす仮定を強制します。
性能が重要な場合は、代表的なワークピースをお送りください。材料名であっても、供給元、熱処理、コーティング、厚さ、または集合体によって異なる場合があります。実際の材料があれば、Bestwin はサンプルテストのより確実な根拠を得られます。ワークピースの発送が現実的でない場合は、図面、規格、写真、硬度、厚さ、その他の関連データを提供してください。
見積書、サンプル、注文書、アートワーク、検査、出荷で同じ用語を使用してください。見積書で説明されたドリルビットとパッケージ上の説明が異なると、承認されたものについて曖昧さが生じる可能性があります。安定したコードと添付された仕様により、そのリスクは軽減されます。
製品固有の制御を失うことなく、幅広い範囲を構築する
木材、金属、石材、タイル製品は、一つのサプライヤー関係、一つの商業プログラム、一つの梱包システムを共有できますが、一つの技術的仮定を共有することはできません。ジオメトリ、材料、製造工程、性能試験は、加工品と穴あけ方法に従う必要があります。共通のロット識別、検査記録、アートワーク管理、再注文コードが、広範な範囲を一つにまとめます。
プロの翻訳者として ドリルビットサプライヤーBestwinは、異素材の卸売およびOEMプログラムを提供しています。顧客は市場、素材、機械、サイズ、数量、パッケージング、パフォーマンス目標を定義し、Bestwinは適切なドリルビットの方向性を提案し、サンプルを準備し、合意された管理項目を記録し、バッチ供給を調整します。卸売およびOEMバイヤーにとって、経験豊富なドリルビットサプライヤーの価値は、単に多くの製品を提供するだけでなく、市場の要求をサンプル作成、検証、再現、そして一貫して供給可能な範囲に転換することにあります。このようにして、Bestwinはお客様が市場に適した、長期供給に信頼できるドリルビットプログラムを構築するのを支援します。










 English
 العربية
 Français
 Português
 Português do Brasil
 Italiano
 简体中文
 繁體中文
 日本語
 한국어
 Deutsch
 Español
 Slovenčina
 ไทย
 Türkçe