
Introduzione
Nella foratura ripetuta, uno strumento può produrre fori puliti e precisi all'inizio di una lavorazione, ma creare gradualmente bave più grandi, superfici più ruvide, un flusso di trucioli instabile o un carico maggiore sulla macchina. Queste variazioni non compaiono sempre allo stesso numero di fori. Una punta da trapano può rimanere efficace per un lungo periodo in un'applicazione e perdere prestazioni molto prima in un'altra perché il materiale, la profondità del foro, le condizioni della macchina, i parametri di taglio e il metodo di raffreddamento sono diversi.
Un limite pratico di vita utensile fornisce un punto controllato per l'ispezione o la sostituzione prima che la qualità diventi instabile. È più utile che aspettare un guasto visibile, ma non dovrebbe basarsi su un conteggio ciclico arbitrario. Il limite deve riflettere l'operazione di foratura effettiva e i requisiti del foro finito. Quando è supportato da test ripetibili, può ridurre le interruzioni impreviste, proteggere la qualità del pezzo e rendere più facile prevedere il consumo dell'utensile.
Le seguenti sezioni spiegano perché Punta da trapano i cambiamenti della vita, quali segnali di allarme sono importanti, come stabilire un limite di lavoro e come adattare diverse strutture di utensili al materiale e all'attrezzatura.

1. Perché la durata dell'utensile della punta da trapano cambia tra diverse applicazioni?
La durata dell'utensile non è una proprietà fissa che si applica allo stesso modo a ogni processo di perforazione. È un intervallo di lavoro creato dalla relazione tra utensile da taglio, pezzo, macchina, geometria del foro e metodo operativo. Anche due prodotti di punte da trapano con lo stesso diametro nominale possono fornire risultati diversi se la loro geometria della punta, il design delle scanalature, il grado del carburo, il rivestimento o l'accuratezza del codolo sono diversi.
Materiale e condizione superficiale del pezzo
La durezza del materiale è importante, ma non è l'unico fattore. L'acciaio a basso tenore di carbonio, l'acciaio inossidabile, l'alluminio, la ghisa, il calcestruzzo, il legno e i pannelli compositi creano diverse forme di usura. L'acciaio inossidabile può generare calore e indurirsi per incrudimento quando il tagliente sfrega invece di tagliare. L'alluminio può formare materiale accumulato sul tagliente in caso di scarsa evacuazione del truciolo o lubrificazione. Le superfici fuse, le scaglie, i riempitivi abrasivi, gli aggregati di calcestruzzo e i nodi duri nel legno possono creare usura per impatto o abrasione che riduce la durata della punta.
Il materiale in ingresso può anche variare tra i lotti. Cambiamenti nella durezza, nel trattamento termico, nello spessore, nell'umidità, nel rivestimento superficiale o nel contenuto di aggregati possono alterare il carico sul filo di taglio. Per questo motivo, una durata ottenuta da materiale di laboratorio pulito non dovrebbe essere considerata automaticamente come un risultato di produzione garantito.
Profondità del foro e geometria di perforazione
Un foro passante poco profondo solitamente rimuove calore e trucioli più facilmente di un foro cieco profondo. All'aumentare della profondità del foro, i trucioli devono percorrere una distanza maggiore attraverso le scanalature e il refrigerante o l'aria potrebbero avere difficoltà a raggiungere la zona di taglio. L'accumulo di trucioli aumenta l'attrito, danneggia la parete del foro e può causare il grippaggio o la rottura della punta da trapano.
Ingressi angolati, fori trasversali, superfici interrotte, lamiere sovrapposte e forature senza supporto modificano anche il carico. Uno strumento che entra in una superficie inclinata può deviare prima che il tagliente sia completamente impegnato. Alla foratura, un supporto debole sotto il pezzo può aumentare le bave di uscita o scheggiare il tagliente. Queste condizioni dovrebbero essere trattate separatamente dalla foratura uniforme in materiale pieno.
Velocità, Avanzamento, Impatto e Raffreddamento
La velocità di taglio influenza la generazione di calore e il tasso di usura. L'avanzamento controlla lo spessore del truciolo e determina se il tagliente taglia in modo efficiente o sfrega contro il materiale. Un avanzamento troppo basso può sembrare delicato ma può aumentare lo sfregamento e il calore. Un avanzamento eccessivo può sovraccaricare le labbra, danneggiare la punta o creare bave pesanti.
Per un trapano battente elettrico, energia d'impatto, velocità di rotazione, diametro dell'utensile e densità del materiale devono lavorare in sinergia. Una pressione eccessiva non migliora necessariamente l'avanzamento e può aumentare il calore o danneggiare la punta in carburo. Nella foratura dei metalli con rotazione, la concentrazione del refrigerante, la posizione dell'ugello, la profondità di penetrazione e la distanza di rientro influenzano la lubrificazione e l'evacuazione dei trucioli. Nella foratura del legno, la capacità delle scanalature e la pulizia regolare dei trucioli diventano particolarmente importanti nei fori profondi.
Fattore di forma, Condizione del codolo e Installazione
Il disallineamento fa sì che un lato della punta da trapano sopporti un carico maggiore rispetto all'altro. Il bordo sovraccaricato si usura più velocemente, mentre il foro può diventare sovradimensionato, conico o ovale. Sporco sul cono, un mandrino danneggiato, un innesto incompleto del codolo o un serraggio errato possono far sì che uno strumento nuovo funzioni peggio di uno strumento più vecchio installato correttamente.
Prima di confrontare la durata utensile, è necessario controllare mandrino, portautensile, albero, guida e codolo. Un'installazione stabile rende i risultati delle prestazioni più ripetibili e impedisce che variazioni legate alla macchina vengano scambiate per usura del tagliente.
Tabella 1. Fattori Principali che Influenzano la Durata dell'Utensile di Perforazione
| Fattorizzare | Effetto Possibile | Controllo pratico |
| Durezza e abrasività del materiale | Usura più rapida del filo o del carburo | Conferma grado, condizione della superficie e variazione del lotto |
| Profondità del foro | Accumulo di calore e schegge | Controllare la lunghezza della fresa, il picchettamento e la rimozione del truciolo |
| Velocità di taglio e avanzamento | Sfregamento, surriscaldamento o sovraccarico del bordo | Utilizzare un intervallo operativo approvato |
| Fuga | Usura irregolare e fori sovradimensionati | Ispezionare mandrino, portautensile, albero e codolo |
| Raffreddamento o lubrificazione | Calore, filo di bave e finitura superficiale scadente | Verifica consegna, concentrazione e posizione ugello |
| Condizioni di impatto | Scaglie o affaticamento prematuro | Interfaccia dello strumento e uscita dell'attrezzatura |
| Supporto rivoluzionario | Bave di uscita e danni ai bordi | Controllare il supporto, il serraggio e l'avanzamento vicino all'uscita |
2. Quali Segni Indicano Che una Punta da Trapano Si Avvicina alla Fine della Sua Vita Utile?
Un contatore di cicli è utile per la pianificazione, ma non può rilevare ogni evento anomalo. Inclusioni di materiale, perdita di refrigerante, serraggio inadeguato, impatto accidentale o blocco del truciolo possono danneggiare una punta da trapano prima che venga raggiunto il limite previsto. Un processo affidabile combina quindi un limite di cicli di routine con segnali osservabili di primo cambiamento.
Cambiamenti nella qualità del foro finito
La qualità del foro fornisce spesso la prova più chiara dell'usura progressiva. Il diametro può avvicinarsi al limite di controllo, la rotondità può deteriorarsi e la parete del foro può presentare rigature, strappi o segni di bruciatura. Le bave di uscita possono aumentare man mano che il tagliente si arrotonda e inizia a spingere il materiale invece di tagliarlo nettamente.
Non ogni cambiamento dimensionale proviene dallo strumento. L'errore di posizionamento può essere causato da serraggio, allineamento o movimento del fissaggio, mentre un foro sovradimensionato può derivare dal disallineamento. La tendenza dovrebbe essere confrontata con le condizioni della macchina e i registri di installazione prima di incolpare le specifiche della punta da trapano. Un calibro passa/non passa può fornire un feedback rapido e di routine, mentre un alesametro, un sistema ottico o una macchina di misura a coordinate possono supportare uno studio più dettagliato.
Maggiore carico, spinta, calore o vibrazione
Un filo di taglio usurato generalmente richiede più forza. A seconda dell'attrezzatura, ciò può manifestarsi come maggiore potenza del mandrino, coppia, spinta, carico del servo, vibrazioni o correzione adattiva dell'avanzamento. Un rapido aumento può anche indicare accumulo di trucioli, perdita di refrigerante o danni meccanici, quindi la risposta dovrebbe dipendere dalla gravità del segnale.
Una soglia di avvertimento può attivare un'ulteriore ispezione del foro. Una soglia di arresto più alta dovrebbe interrompere l'operazione prima che la rottura diventi probabile. Suono e temperatura possono supportare questo giudizio quando vengono misurati o confrontati in condizioni costanti, ma le impressioni soggettive non dovrebbero sostituire i controlli dimensionali e i limiti definiti.
Cambiamenti nella forma e nell'evacuazione del truciolo
La formazione di trucioli stabili è un utile riferimento. Nella foratura dei metalli, trucioli eccessivamente scoloriti, insolitamente frammentati, aggrovigliati o difficili da evacuare possono indicare calore eccessivo, un tagliente smussato, un avanzamento errato o una scanalatura ostruita. Nel legno, trucioli compattati e intasamenti ripetuti possono aumentare l'attrito e bruciare la parete del foro. Nel calcestruzzo, una riduzione del progresso combinata con un aumento del calore può indicare usura del carburo o una condizione di impatto non idonea.
La forma del truciolo da sola non è sufficiente a determinare la durata della punta da trapano poiché anche il materiale e i parametri di taglio la influenzano. Diventa più utile se registrata insieme alla qualità del foro, al carico della macchina e alle condizioni del tagliente.
Danni visibili all'avanguardia
L'ispezione regolare può identificare usura uniforme del fianco, scheggiature del tagliente, accumulo di materiale, rottura dell'angolo, margini danneggiati, punte in carburo usurate o scolorimento dovuto al calore. Il metodo di ispezione deve rimanere coerente. Ingrandimento, illuminazione, pulizia e direzione di visualizzazione simili rendono le fotografie più facili da confrontare nel tempo.
Scheggiature visibili, una punta brasata allentata, un corpo piegato, un codolo rotto o danni gravi al tagliente devono essere considerati una condizione di sostituzione anticipata anziché usura normale. Continuare a utilizzare una punta da trapano danneggiata può influire sul pezzo in lavorazione, sul portautensile o sull'interfaccia della macchina.

3. Come si può stabilire un limite pratico alla durata di un utensile per punte da trapano?
Un limite utile inizia con il risultato richiesto. Un foro di tolleranza può sopportare più variazioni di un foro di centraggio, un foro pilota filettato, un foro a interferenza o una caratteristica di assemblaggio visibile. L'altezza del bave, la condizione della superficie, il diametro, la cilindricità, la posizione e i requisiti di finitura a valle devono essere identificati prima che inizi la prova.
Costruisci una base di riferimento rappresentativa
La prova dovrebbe utilizzare una macchina rappresentativa, un supporto, un fissaggio, un materiale, un programma, un metodo di raffreddamento e una geometria del foro. Registrare il tipo di punta da trapano, il diametro, la geometria della punta, la lunghezza della scanalatura, il rivestimento o la struttura in carburo, l'identificazione del lotto e il disallineamento misurato. I fori del primo pezzo dovrebbero essere ispezionati in dettaglio prima di proseguire la foratura.
I campioni possono essere controllati a intervalli più ampi all'inizio del test e a intervalli più brevi man mano che ci si avvicina alla regione di usura prevista. Interruzioni, regolazioni dei parametri, cambi di materiale, eventi legati al refrigerante e rimozione dell'utensile devono essere registrati perché potrebbero spiegare risultati insoliti. La prova dovrebbe interrompersi a una soglia di qualità o usura sicura piuttosto che procedere deliberatamente verso una rottura incontrollata.
Un campione insolitamente forte o debole non è sufficiente. Prove ripetute su diversi strumenti e lotti rappresentativi rivelano variazioni naturali. Un limite di lavoro può quindi essere impostato al di sotto della regione di avviso convalidata più precoce, con un margine aggiuntivo dove un difetto mancato avrebbe conseguenze serie.
Separare i limiti pianificati dai trigger precoci
Il limite pianificato è il punto di sostituzione o ispezione normale utilizzato per la pianificazione. Attivazioni anticipate proteggono il processo quando qualcosa cambia prima di quel conteggio. Gli esempi includono un bordo scheggiato, un disallineamento inaccettabile, un foro non conforme, un picco di carico definito, vibrazioni ripetute, formazione di trucioli non sicura o un aumento inspiegabile del tempo di taglio su attrezzature con controllo adattivo.
Questi trigger dovrebbero essere sufficientemente specifici da produrre la stessa risposta in diversi turni. Fotografie, limiti dei manometri, valori degli allarmi macchina e parti campione possono rendere lo standard più chiaro rispetto a frasi come "sostituire quando usurato".
Campionamento coordinato con la regione di avvertimento
La frequenza delle ispezioni dovrebbe riflettere la capacità del processo, la variazione della durata dell'utensile, la velocità di misurazione e la conseguenza di un difetto non rilevato. Se la zona di avvertimento si sviluppa tipicamente su 100 fori ma l'ispezione avviene ogni 200 fori, il piano non può rilevare in modo affidabile la tendenza. L'intervallo dovrebbe diventare più breve vicino alla fine prevista della vita utile, oppure il punto di sostituzione pianificato dovrebbe essere anticipato.
I grafici di tendenza dell'usura possono rappresentare il diametro, l'altezza della bava, il carico o un'altra caratteristica significativa rispetto all'utilizzo cumulativo. Metodi di regressione, EWMA o CUSUM possono essere utili quando il volume di produzione e la capacità di misurazione li giustificano. I grafici di controllo convenzionali richiedono attenzione perché l'usura progressiva della punta del trapano crea una tendenza attesa piuttosto che una media di processo perfettamente stabile.
Tabella 2. Piano di controllo della vita utile dell'utensile per punte da trapano di esempio
| Fase di controllo | Elemento di ispezione | Azione consigliata |
| Installazione dello strumento | Identità, codolo, condizione e fuori centro | Correggi l'installazione prima del rilascio |
| Prima buca | Diametro, posizione, bave e superficie | Stabilire il riferimento iniziale accettato |
| Intervallo di routine | Revisione rapida di indicatori e segnali di processo | Continua finché i risultati rimangono stabili |
| Regione di avviso | Intervallo di campionamento più breve e revisione edge | Prepara la modifica pianificata |
| Innesco di cambio anticipato | Scagliatura, foro scadente, vibrazioni o picco di carico | Fermare, ispezionare e contenere le parti interessate |
| Limite del ciclo pianificato | Operazioni comparabili registrate | Sostituire o inviare per rettifica approvata |
| Verifica post-modifica | Nuova ispezione del primo foro | Riavvia il record di monitoraggio dopo l'accettazione |
Tieni registri d'uso con lo strumento effettivo
Il conteggio di utilizzo dovrebbe seguire la punta da trapano effettiva piuttosto che solo la macchina. Se uno strumento si sposta tra postazioni o ritorna dalla rettifica, un contatore locale potrebbe perdere parte della sua cronologia. Un ID utensile, un codice a barre, un traveler, un record di emissione controllata o un sistema digitale idoneo possono mantenere la tracciabilità.
La regola di conteggio dovrebbe essere chiara. Fori completati, fori tentati, pezzi di setup, cicli interrotti, rilavorazioni e operazioni miste non sempre creano un'usura uguale. Fori profondi e tagli interrotti potrebbero richiedere un valore di utilizzo ponderato piuttosto che un semplice conteggio per foro. Utensili nuovi e riaffilati dovrebbero essere tracciati separatamente perché geometria della punta, diametro, rivestimento, spessore anima e lunghezza totale possono cambiare dopo la ricondizionatura.
4. Come scegliere la punta da trapano giusta in base al materiale e all'attrezzatura?
Il controllo della durata utensile diventa significativo solo dopo aver selezionato la categoria corretta dell'utensile. Una punta da trapano per metallo rotante, una punta per martello elettrico, una punta da legno, una fresa e uno scalpello da demolizione non tagliano allo stesso modo. Le loro prestazioni dovrebbero quindi essere giudicate utilizzando criteri che si adattino all'operazione effettiva.
Perforazione di calcestruzzo e muratura
Gli utensili SDS Plus e SDS Max sono progettati per interfacce di macchine e intervalli di impatto diversi. La compatibilità del codolo deve essere confermata prima di considerare diametro, lunghezza di lavoro, geometria del carburo e struttura della scanalatura. Una punta per martello elettrico a tre o quattro taglienti può supportare una guida stabile e la rimozione del materiale in applicazioni di perforazione del calcestruzzo impegnative, ma il risultato dipende ancora dagli aggregati, dal contatto con l'armatura, dall'uscita dell'attrezzatura e dall'evacuazione della polvere.
Il corpo dovrebbe rimanere dritto, la punta in carburo dovrebbe essere sicura e le scanalature del codolo non dovrebbero presentare danni che influiscano sulla ritenzione. Riduzione del progresso, surriscaldamento, scheggiatura della punta o rotazione instabile sono più significativi di un'affermazione universale sul numero di fori.
Foratura e Fresatura del Legno
Una punta da trapano a vite per legno a quattro taglienti è progettata per tagliare e rimuovere trucioli di legno in modo efficiente, specialmente dove i fori più profondi richiedono un'evacuazione costante. La condizione della punta, la capacità delle scanalature, l'umidità del legno, i nodi, la pressione di avanzamento e la frequenza di estrazione possono influenzare la durata e la qualità del foro. Bruciature, pareti ruvide, deviazioni eccessive e trucioli compattati indicano che lo strumento o il metodo operativo necessitano di attenzione.
Un set di frese per fresatrice serve per lavori di profilatura, rifilatura, scanalatura e sagomatura dei bordi piuttosto che per la produzione convenzionale di fori. La sua condizione è meglio giudicata attraverso l'affilatura del tagliente, la finitura superficiale, le vibrazioni, le bruciature e l'accuratezza del profilo. La velocità della fresatrice, l'innesto della pinza, il diametro della fresa e il tipo di materiale devono rimanere entro l'intervallo approvato.
Scalpellatura, Demolizione e Rimozione Superficiale
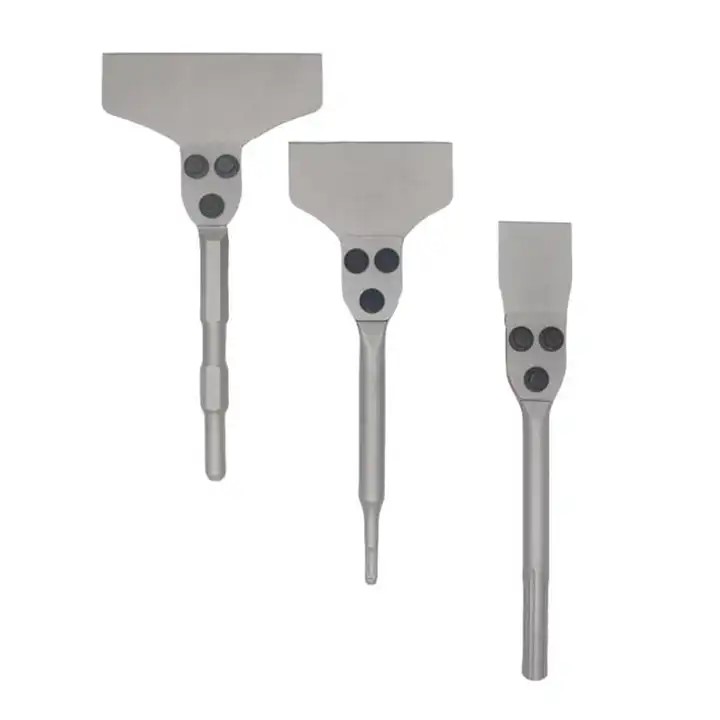
Le pale piatte, gli scalpelli a muro con fessura, le punte da demolizione, le pale per argilla e i raschietti per pavimenti sono accessori a percussione piuttosto che rotanti standard. punta da trapanoUna regola di durata dell'utensile basata solo sui fori completati sarebbe quindi inadeguata. L'ispezione dovrebbe concentrarsi sull'arrotondamento del tagliente, deformazione, fessurazione, piegatura, condizione del giunto brasato, usura del codolo e innesto sicuro con il martello o il demolitore.
Una scalpellatura piatta SDS Plus può essere utilizzata per lavori controllati su canali o muri, mentre uno scalpello SDS Max è adatto a operazioni più gravose su cemento e pietra. Scalpelli a codolo esagonale PH65A e pale per argilla sono indicati per la demolizione, la rimozione di terra dura e cemento friabile. Gli utensili raschiatori per pavimenti con lame sostituibili vengono valutati in base all'usura della lama, alle condizioni di fissaggio, alla larghezza di lavoro e alla qualità della rimozione di colla o piastrelle. Mantenere queste categorie separate evita confronti fuorvianti e aiuta ogni strumento a operare entro il suo campo di applicazione previsto.
Conclusione
Un limite affidabile di durata utile di una punta da trapano non è un numero unico che si applica a ogni materiale o macchina. È un intervallo di produzione convalidato basato sui requisiti del foro finito, un'installazione stabile, condizioni operative rappresentative, prove ripetute, intervalli di ispezione e chiari segnali di cambio anticipato. Questo approccio rende la tempistica di sostituzione più prevedibile, riducendo al contempo il rischio di fori grezzi, bave eccessive, carichi crescenti, rotture impreviste e rilavorazioni evitabili.
Lo stesso principio si applica quando si seleziona tra diverse strutture di utensili. Le punte per martelli demolitori SDS Plus, le punte per martelli demolitori di alta qualità a tre o quattro taglienti e le punte per legno a quattro eliche richiedono criteri operativi e di usura differenti. Utensili correlati come scalpelli piatti SDS Plus, scalpelli per cemento e pietra SDS Max, scalpelli da demolizione PH65A da 30 mm, pale per argilla PH65A, raschietti per pavimenti da 17 mm A/F con lame sostituibili e set di frese da 12 pezzi dovrebbero essere valutati in base alla loro effettiva funzione di taglio o impatto piuttosto che essere inseriti in un'unica cifra di vita universale.
Bestwin supporta queste direzioni applicative con punte da trapano, punte per martelli demolitori, punte per legno, frese, scalpelli, pale e utensili di rimozione per materiali e interfacce di attrezzature diverse. L'adeguamento della struttura dell'utensile al lavoro, quindi la validazione delle prestazioni in condizioni operative reali, crea una base più affidabile per la produzione ripetuta.










 English
 العربية
 Français
 Português
 Português do Brasil
 Italiano
 简体中文
 繁體中文
 日本語
 한국어
 Deutsch
 Español
 Slovenčina
 ไทย
 Türkçe