
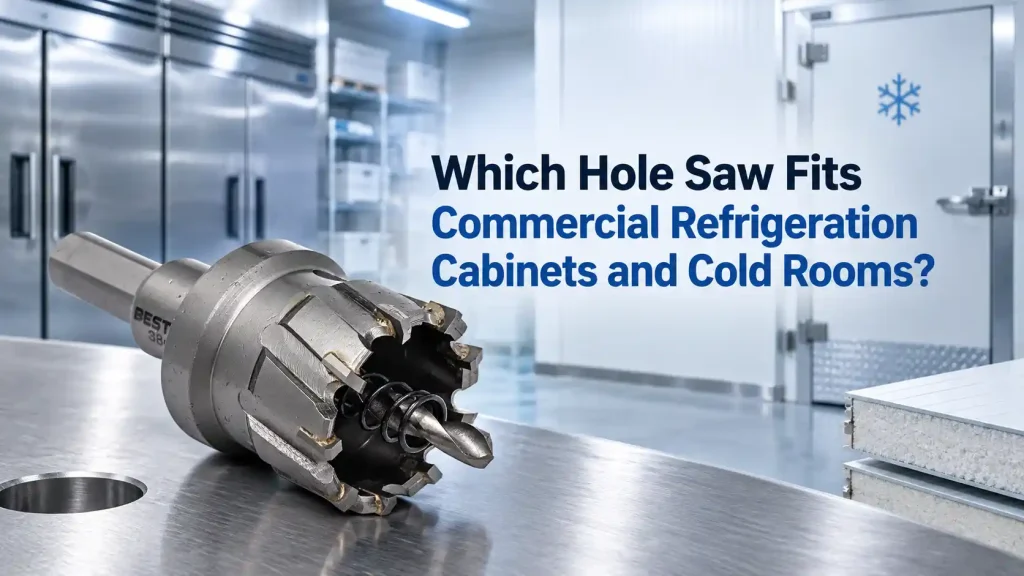
Une armoire frigorifique peut réussir son test de refroidissement et néanmoins engendrer des travaux d'installation évitables si une ouverture de ligne est sous-dimensionnée, une bavure de sortie endommage l'isolant, ou une mèche pilote déchire la paroi intérieure avant que la peau extérieure ne soit complètement coupée. Le problème devient plus exigeant pour les chambres froides et les vitrines réfrigérées car une seule ouverture peut traverser de l'acier inoxydable, de la tôle peinte, une paroi intérieure en plastique, de l'isolant et une seconde peau. Pour les fabricants d'équipements, les entrepreneurs en chambres froides, les équipes de service et les distributeurs, le bon ensemble de coupe doit correspondre au panneau complet plutôt qu'à la seule surface visible.
Réponse rapide
Choisissez un Scie cloche en faisant correspondre le foret à l'empilement de couches réel, à l'ouverture finie, à la profondeur de coupe utilisable, au mandrin et à l'agencement du pilote. Les forets HSS ou bimétalliques conviennent à de nombreuses tâches d'atelier sur acier fin, aluminium, plastique et matériaux mixtes. Les forets à pointe carbure sont une orientation plus solide pour l'acier inoxydable plus dur et les tôles métalliques plus épaisses. Les panneaux isolés nécessitent également une percée pilote contrôlée, un dégagement de bouchon fiable et une méthode qui protège les deux faces du panneau.
Bestwin fabrique des gammes de scies cloches HSS, bimétalliques M42, TCT et d'accessoires pour les applications de coupe industrielles et prend en charge la planification des assortiments OEM, l'inspection des produits et l'approvisionnement par lots pour les distributeurs et les fabricants d'équipements. Un projet de réfrigération nécessite normalement plus d'une famille de scies cloches car les peaux de meubles, les plaques de service amovibles, les revêtements en plastique et les panneaux composites de chambres froides imposent des exigences différentes au tranchant.
Commencez par l'ouverture terminée, pas par le nom du tuyau
Les travaux de réfrigération utilisent des ouvertures rondes pour les conduites de réfrigérant, les tubes de vidange, les presse-étoupes, les câbles de capteurs, les raccords de condensation, les dispositifs d'égalisation de pression et les petits composants de ventilation. La taille nominale du tuyau ou du câble n'est pas toujours le diamètre de la fraise. Un raccord de passage a un corps fileté, une épaulement, une rondelle d'étanchéité et un écrou de retenue. Un passe-fil en caoutchouc a besoin de suffisamment de matière sur le bord pour rester en place. Un manchon fendu peut nécessiter une découpe différente de celle d'un tube rigide transportant le même service.
La dimension pratique est la découpe finie requise par le composant installé. Cette valeur peut provenir d'un dessin de composant ou d'un échantillon vérifié. Un fabricant d'équipement définit les dimensions requises, les matériaux, la profondeur de paroi et la quantité de production pour la ligne d'armoires. Le dégagement doit être suffisant pour l'assemblage, mais pas si généreux qu'une garniture perde son support ou qu'une bague de finition ne puisse pas couvrir le bord. Sur les peaux d'armoires fines, une scie cloche légèrement trop grande de quelques millimètres peut créer un bord visible et une étanchéité difficile.
Une scie cloche produit également une saignée et peut laisser un résultat légèrement différent en fonction du faux rond, de l'usure des dents, de l'avance, du support et du mouvement du panneau. Pour une production répétée, l'ouverture est acceptée par l'ajustement de la pièce réelle et l'état du bord, pas seulement par la taille imprimée sur la fraise. Un court essai peut révéler si la scie cloche sélectionnée reste cohérente entre le début et la fin d'un lot.
Scie cloche les tailles d'un kit de réfrigération peuvent donc être organisées autour des composants installés : manchons de ligne, raccords de vidange, presse-étoupes, douilles de capteur et matériel d'accès au service. Cela crée une gamme utilisable qui reflète le devis du meuble ou de la chambre froide.
La pile complète de panneaux détermine la famille de découpeuses.
Une armoire réfrigérée se comporte rarement comme une feuille uniforme. L'extérieur peut être en acier inoxydable ou en acier peint, tandis que l'intérieur peut être en ABS, PVC, aluminium ou un autre revêtement hygiénique. Une isolation en mousse remplit l'espace entre eux. Les panneaux de chambre froide utilisent souvent deux peaux métalliques autour d'un noyau isolé épais. La même ouverture peut donc combiner une surface d'entrée dure, un noyau souple et une seconde peau difficile à supporter.
Peaux fines en acier et en aluminium
Les scies cloches HSS et bimétalliques couvrent de nombreuses ouvertures de routine dans les tôles fines, les métaux non ferreux, les plastiques et les matériaux d'atelier mixtes. Une scie cloche bimétallique combine un tranchant en acier rapide avec un corps en alliage plus flexible, ce qui la rend utile lorsque l'on doit travailler avec plusieurs matériaux de menuiserie courants. Les dents nécessitent toujours un démarrage contrôlé. Une peau non supportée peut vibrer, accrocher ou se déformer, même lorsque le matériau lui-même est dans les capacités de la scie.
Les peaux peintes et revêtues ajoutent une exigence de finition. Un bord circulaire propre réduit la quantité d'ébavurage et limite les dommages à l'extérieur de la zone cachée par la bride de fixation. Le masquage, un support approprié et un mandrin stable aident, mais ils ne peuvent pas compenser une scie cloche émoussée ou inadaptée. Si la coupe devient une opération de frottement, la chaleur peut décolorer le revêtement et augmenter le bavurage de sortie.
Panneaux de service en acier inoxydable
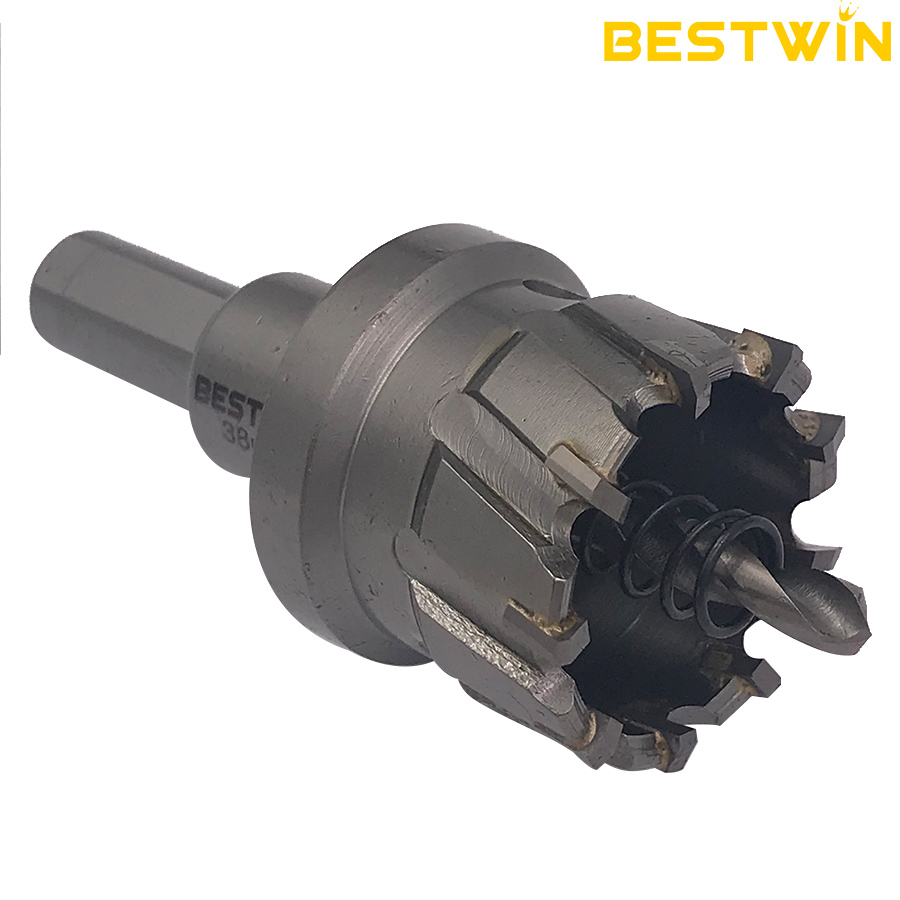
L'acier inoxydable résiste à la coupe et se durcit à l'usinage lorsque le tranchant frotte sans avancer. Les fraises à plaquettes carbure sont une orientation pratique pour les panneaux en inox plus durs et les sections métalliques plus épaisses, à condition que le grade spécifique du produit, la profondeur de coupe, l'état de la machine et l'épaisseur du panneau soient compatibles. La scie cloche doit entrer perpendiculairement et continuer à couper plutôt que de glisser sur la surface.
L'application de réfrigération rend la condition des bords particulièrement importante. Une bavure peut couper un passe-fil, user l'isolation d'un câble ou empêcher une rondelle d'étanchéité de se poser à plat. La scie cloche correcte réduit le travail secondaire, mais le processus nécessite toujours un serrage sûr et des conditions de fonctionnement appropriées. Un échantillon de produit doit être évalué sur la nuance et la finition exactes de l'acier inoxydable utilisées en production.
Doublures en plastique et parois intérieures formées
Le plastique peut couper rapidement, mais la chaleur et la faible rigidité créent des problèmes différents. Une vitesse excessive, un bord émoussé ou un frottement prolongé peuvent faire fondre le bord et laisser un bourrelet surélevé. Une doublure formée peut s'écarter des dents, produisant une ouverture ovale ou un bord fissuré autour d'un rayon moulé. Un support proche de la coupe est souvent plus important qu'une avance agressive.
Une scie cloche HSS convient généralement au plastique et aux travaux minces non ferreux, tandis qu'une scie cloche bimétallique peut être préférée lorsque le même kit couvre également le métal. Le résultat final doit être vérifié après refroidissement du matériau, car un bord chaud et déformé peut sembler acceptable avant qu'il ne reprenne sa forme d'origine.
Tableau 1. Panneau de réfrigération et direction de la fraise
| Composant de réfrigération | État matériel typique | Product direction | Point d'acceptation principal |
|---|---|---|---|
| Assiette de service en acier inoxydable | Plaque métallique rigide unique | TCT ou une plage de coupe de métal appropriée | Face d'étanchéité plate avec bavure contrôlée |
| Peau de meuble peinte | Acier revêtu fin | HSS ou bimétal, selon la nuance et l'épaisseur | Dommages limités au revêtement à l'extérieur de la bride |
| Panneau en aluminium | Feuille mince non ferreuse | HSS ou bimétal | Ouverture ronde sans bavure ni prise lourde |
| Doublure intérieure moulée | ABS, PVC ou plastique similaire | Acier rapide HSS ou bimétal | Pas de crête fondue, de fissuration ou d'ovalisation |
| Paroi de meuble isolée | Peau extérieure, mousse et doublure intérieure | Fraise et profondeur adaptées à la pile complète | Les deux faces restent alignées et intactes |
| Panneau sandwich pour chambre froide | Deux peaux métalliques avec un noyau isolant profond | Découpe étagée ou configuration approuvée à longue portée | Coupe complète sans décrochage incontrôlé du pilote |
La profondeur de coupe doit couvrir la construction réelle
La hauteur de la coupelle n'est pas automatiquement une profondeur de coupe utilisable. Les filetages, les pièces de mandrin, un épaulement à l'intérieur de la coupelle, les copeaux piégés et le bouchon central peuvent limiter la progression du tranchant. Cette distinction est facile à manquer lorsqu'un panneau de chambre froide est beaucoup plus épais qu'une peau de coffret normale.
Pour une assiette de service unique, le matériau peut être suffisamment fin pour que la profondeur ne soit pas la principale contrainte. Pour la paroi d'une armoire isolée, cependant, la scie cloche peut traverser la peau extérieure et pénétrer dans la mousse alors que la face intérieure est encore loin. Continuer sans méthode planifiée peut bourrer le corps de la scie d'isolant, tordre la mèche pilote, ou laisser l'outil dévier avant d'atteindre la seconde peau.
Un foret à grande profondeur ne nécessite pas toujours un passage ininterrompu. Couper chaque peau de sa face accessible peut produire un résultat plus net lorsque les centres des trous sont transférés avec précision. Une autre méthode consiste à établir une référence pilote et à terminer la peau éloignée depuis le côté opposé. La méthode choisie doit s'adapter à la construction du caisson et aux conditions d'accès ; ce n'est pas une raison pour supposer qu'une scie cloche extra-profonde convient universellement.
Lorsque l'ouverture traverse un rail structurel, un support interne, un tuyau, un fil ou un composant de réfrigération, le problème ne se limite plus à la profondeur. Le point central prévu et la course du foret doivent rester dégagés pendant toute la coupe. Une scie cloche avec une profondeur de cuve adéquate peut toujours endommager des pièces cachées si le trajet interne n'a pas été vérifié.
Stabilité de l'arbre et du pilote pour protéger les deux faces du panneau
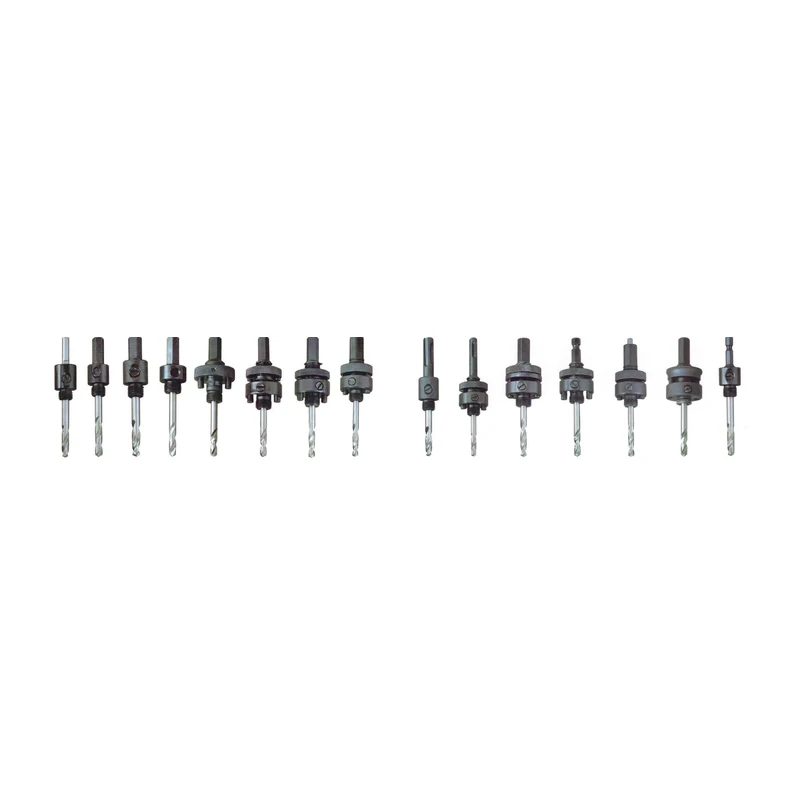
La tige relie le foret à la perceuse et contrôle la précision de la rotation de l'ensemble. La compatibilité des filetages, les goupilles d'entraînement, la taille de la queue, la rétention du pilote et la plage de diamètre du foret sont tous importants. Une connexion lâche ou un pilote usé crée un faux rond, agrandit l'ouverture et fait frapper les dents sur le panneau de manière inégale.
Bestwin propose des options de mandrins ronds, hexagonaux et SDS Plus dans sa gamme d'accessoires, ainsi que des configurations à changement rapide pour des changements de fraises plus rapides. Le choix correct dépend de l'interface de la fraise et de la perceuse. Pour la production de meubles, l'objectif pratique est un assemblage rigide et concentrique qui peut être changé sans introduire de jeu incohérent d'une taille à l'autre.
La mèche pilote a deux fonctions : établir le centre et stabiliser la scie cloche jusqu'à ce que les dents forment une piste circulaire complète. Sur un panneau sandwich, elle atteint également la seconde peau avant la cloche. Une projection trop importante peut provoquer une sortie abrupte, heurter un composant caché ou fléchir à l'intérieur d'un noyau en mousse épais. Une projection insuffisante peut ne pas maintenir le centre avant que les dents n'entrent en prise.
Un pilote usé ou tordu peut gâcher une nouvelle scie cloche. L'état du pilote doit figurer dans la même routine d'inspection que les dents de la scie cloche et les filetages de la tige. Lorsqu'un atelier utilise plusieurs kits, l'appariement des pilotes, des tiges et des scies cloches par leur interface évite qu'une combinaison d'apparence pratique mais mal ajustée n'atteigne la ligne de production.
Support et contrôle de la direction d'entrée, dommages sur les bords
La face extérieure visible et la face intérieure hygiénique peuvent ne pas tolérer le même défaut. Un panneau extérieur en acier inoxydable peut présenter des rayures autour de l'ouverture, tandis qu'un revêtement en plastique peut se fissurer ou se déchirer à la sortie. Avant la découpe, l'atelier doit décider quelle face reçoit la coupe initiale et quelle face est la plus sensible aux dommages de sortie.
Le matériau de support réduit les vibrations dans la tôle fine et soutient le bord éloigné. Il est particulièrement utile pour les plaques de service amovibles et les panneaux de caisson plats qui peuvent être serrés sur un établi. Sur un caisson assemblé, un support direct peut être impossible. Dans ce cas, un pilote contrôlé, une avance finale légère et une coupe des deux faces accessibles peuvent offrir un meilleur contrôle que de forcer la scie cloche en un seul mouvement. La scie cloche reste plus facile à guider lorsque chaque peau a un support local adéquat.
Les surfaces de meubles courbes et les doublures formées nécessitent une attention particulière. Les dents n'entrent pas en contact avec le cercle complet en une seule fois, de sorte que le premier contact peut pousser la fraise latéralement. Un gabarit ou un guide rigide peut aider à établir l'emplacement où une perceuse pilote ne peut pas être utilisée. Le guide doit rester fixe ; un gabarit lâche ne fait que transférer le problème de dérive à une surface plus grande.
Pour les panneaux préfinis, la protection autour de la coupe ne doit pas masquer l'état réel des dents. Le ruban adhésif peut réduire les marques de surface et rendre les lignes de tracé plus visibles, mais il ne peut pas transformer une fraise usée en un outil de coupe nette. La scie cloche doit créer des copeaux plutôt que de polir le panneau par la chaleur.
Chaleur, copeaux et retrait de la fiche affectent le travail répété
Le travail sur les armoires de réfrigération implique souvent de petites séries d'ouvertures répétées plutôt qu'une seule coupe isolée. La première ouverture peut être nette tandis que les coupes ultérieures présentent des marques de chaleur, des bords plus rugueux ou une progression plus lente. Ce changement peut indiquer une usure des dents, un bourrage de copeaux, un mandrin instable ou un processus qui ne nettoie pas la coupe entre les opérations.
Les copeaux de métal ont besoin d'un chemin pour sortir de la saignée. S'ils restent piégés, ils augmentent le frottement et peuvent rayer la surface finie. Les fils de plastique et les fragments d'isolant peuvent s'enrouler autour de la mèche pilote ou s'accumuler à l'intérieur du corps de la scie cloche. La scie cloche doit être retirée au besoin pour évacuer les copeaux, l'outil étant arrêté avant que le matériau ne soit retiré à la main.
Le liquide de refroidissement ou le fluide de coupe peuvent être appropriés pour certaines opérations d'usinage des métaux, mais les équipements de réfrigération soulèvent des problèmes de propreté et de compatibilité des matériaux. Le fluide doit convenir à la scie cloche et à la pièce, et ne doit pas laisser de résidus inacceptables sur une doublure, un revêtement, un adhésif ou un isolant hygiénique. L'approbation de production comprend donc les performances de nettoyage ainsi que celles de coupe.
Le retrait du bouchon affecte également le rendement. Un bouchon profond ou un empilement de métal, de plastique et de mousse peut se bloquer à l'intérieur de la coupelle. Les fentes de dégagement, les dispositifs à ressort ou d'éjection, et l'accès au bouchon deviennent importants lorsque le même diamètre est utilisé de manière répétée. Le temps passé à extraire chaque bouchon peut l'emporter sur une petite différence de vitesse de coupe.
Le terme Scie cloche décrit la forme de coupe annulaire, mais les familles de produits diffèrent considérablement par le matériau des dents, la construction du corps, la profondeur, l'interface de mandrin et la pièce de travail prévue. Ces détails déterminent si un modèle convient à un travail répété sur des panneaux de réfrigération.
L'approbation de l'échantillon doit reproduire le panneau réel
Un échantillon significatif utilise l'assemblage de production, et non une chute pratique de métal d'apparence similaire. La doublure intérieure, la densité de l'isolant, l'adhésif, le revêtement, l'épaisseur de la peau et les jeux internes peuvent tous modifier le résultat. La perceuse, le mandrin, la mèche, la méthode de serrage et l'accès de l'opérateur doivent également refléter le poste de travail réel.
Le procès devrait inclure plus que la première ouverture. Des trous répétés révèlent l'accumulation de copeaux, la rétention du mandrin, l'accumulation de chaleur et des changements de diamètre ou de qualité du bord. Une séquence utile vérifie une coupe précoce, une coupe intermédiaire et une coupe ultérieure avec la même scie cloche. Le test s'arrête avant qu'un bord endommagé ne soit accepté simplement parce que l'outil tourne encore.
L'inspection doit être basée sur le composant installé. Un passe-fil doit être en place sans être coupé ni arraché. Un manchon de ligne doit passer sans forcer. Un raccord de vidange ou un dispositif d'égalisation de pression nécessite une zone d'étanchéité plane. L'isolation du câble ne doit pas entrer en contact avec un bord tranchant. Toute bague de finition doit couvrir la coupe sans masquer une fissure structurelle ou une déformation excessive.
Tableau 2. Vérifications d'approbation d'ouverture
| Check | Résultat acceptable | Problème de produit ou d'installation indiqué par un échec |
|---|---|---|
| Diamètre et circularité | Le raccord s'ajuste correctement et reste soutenu. | Défaut de concentricité, mauvaise taille de fraise, déplacement du panneau ou dents usées |
| Finition extérieure | Aucune rayure visible ni dommage de revêtement au-delà de la bride | Entrée instable, copeaux piégés ou mauvaise protection de surface |
| Doublure intérieure | Aucune fissure, déchirure, arête fondue ou éruption incontrôlée | Excès de chaleur, faible soutien, alimentation inadaptée ou mauvais contrôle de sortie |
| Surface d'étanchéité | Le joint ou la rondelle repose à plat autour de l'ouverture | Bavure, distorsion, coupe surdimensionnée ou revêtement endommagé |
| Retrait de la prise | Le noyau se dégage sans forcer excessivement ni endommager la fraise. | Accès insuffisant à la tasse, couches compactes ou profondeur inadéquate |
| Répéter la cohérence | Les ouvertures ultérieures correspondent à la première coupe approuvée | Usure, accumulation de copeaux, desserrage de l'arbre, ou changement de support |
Un kit de réfrigération fonctionne mieux en tant que système adapté
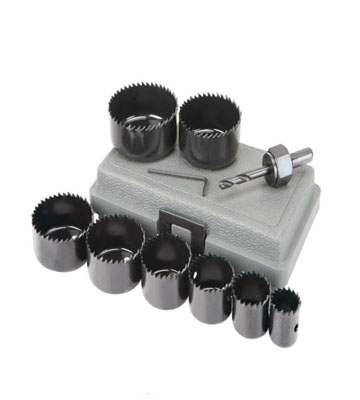
Un kit utile n'est pas simplement une mallette remplie du plus grand nombre possible de diamètres. Il couvre les ouvertures récurrentes sur l'équipement cible et les associe à des mandrins et des forets de centrage compatibles. Une gamme de boîtiers d'affichage peut privilégier les ouvertures plus petites pour les câbles, les capteurs et les drains. Un kit d'installation pour chambre froide peut nécessiter des manchons plus grands pour les services traversant des panneaux sandwichs épais. Une organisation de service peut avoir besoin d'une sélection compacte qui s'adapte à plusieurs marques d'armoires sans transporter de tailles redondantes.
La liste du kit permet d'identifier chaque diamètre fini, famille de scies cloches, gamme de matériaux, limite de profondeur de coupe, mandrin, foret pilote et article de remplacement. Cela évite de mélanger un coupe-métal avec un mandrin incompatible ou de considérer une scie cloche approuvée pour une plaque amovible comme automatiquement adaptée à un mur isolé profond.
Un fabricant de scies cloches peut soutenir cette structure avec des interfaces cohérentes, une couverture de tailles logique, des cuvettes de remplacement, des forets de centrage, des mandrins et des emballages qui maintiennent les pièces assorties ensemble. La gamme de produits Bestwin comprend des options HSS, bimétalliques M42, TCT et des mandrins qui peuvent être configurés pour les tâches courantes d'armoires et d'installation. L'orientation du produit doit rester liée à la construction réelle du panneau plutôt qu'à une étiquette universelle de réfrigération.
Pour les distributeurs et les fabricants d'équipement, la planification du réapprovisionnement est aussi importante que l'ensemble initial. Les diamètres de ligne et de drain fréquemment utilisés peuvent nécessiter un stock de remplacement individuel, tandis que les tailles moins courantes restent plus longtemps dans la trousse. Des références de remplacement distinctes pour les pilotes et les mandrins empêchent qu'un ensemble entier ne soit retiré parce qu'un accessoire est usé.
Les problèmes courants pointent vers l'ensemble de coupe
Une ouverture surdimensionnée indique souvent un faux rond de l'arbre, une scie cloche mal fixée, une mèche de centrage tordue ou un mouvement du panneau, plutôt qu'un diamètre nominal incorrect seul. Une marque d'entrée triangulaire ou irrégulière suggère que les dents n'ont pas établi une piste circulaire stable. Le métal poli sans copeaux indique un frottement, tandis qu'une décoloration bleue ou des dommages de revêtement montrent une chaleur excessive.
Une doublure en plastique fissurée attire généralement l'attention sur le support, la percée du pilote, l'état de la dent et l'alimentation près de la sortie. La mousse enroulée autour du pilote indique un mauvais contrôle des débris à l'intérieur du panneau. Un bouchon qui ne peut pas être retiré peut signifier que la coupelle est trop peu profonde pour l'empilement des couches ou qu'elle manque d'accès pratique pour l'éjection. Une forte bavure sur la peau extérieure peut résulter d'une percée non supportée ou d'un état de coupe inadapté.
Ces symptômes devraient mener à une correction concrète : rétablir le support, remplacer le pilote, resserrer ou changer le mandrin, sélectionner une famille de scies cloches plus adaptée, réduire la chaleur accumulée, dégager les copeaux ou réviser la séquence de coupe. Augmenter simplement la puissance de la perceuse peut aggraver le blocage et les dommages.
La même logique de dépannage aide un fournisseur de scies cloches à maintenir un programme de produits pratique. Les produits sont plus faciles à spécifier lorsque la profondeur de la cuvette, l'interface du mandrin, la direction du matériau, la disposition du pilote et la disponibilité des pièces de rechange sont claires. Ces informations permettent une utilisation répétable sans que le foret ne devienne une promesse pour chaque pile de matériaux.
Questions fréquemment posées
Une scie cloche peut-elle couper à la fois les peaux de l'armoire et l'isolant qui se trouve entre elles ?
Il est possible lorsque la capacité matérielle et la profondeur utilisable de la fraise conviennent à l'ensemble du panneau, mais le résultat dépend des deux peaux, du noyau, du dégagement du mandrin et de l'accès. Les panneaux sandwich épais bénéficient souvent d'une coupe par étapes ou d'une finition par la face opposée.
Une lame bimétallique convient-elle aux panneaux de réfrigération en acier inoxydable ?
Certaines scies cloches bimétalliques sont conçues pour l'acier inoxydable et d'autres matériaux résistants, mais la qualité, l'épaisseur, le contrôle de la chaleur et les exigences de lot sont importants. Les produits à pointe carbure sont une autre option pour l'acier inoxydable plus dur et le métal plus épais. Le panneau réel doit être échantillonné avant que l'outil ne soit libéré pour la production.
Pourquoi la doublure intérieure en plastique se fissure-t-elle alors que la coupe extérieure en métal semble nette ?
La chemise peut être non supportée, cassante, courbée ou frappée brusquement par le pilote ou les dents. La direction de coupe, la projection du pilote, le support, l'avance près de la percée et une coupe de la face opposée peuvent tous affecter le résultat.
Le diamètre nominal de la tuyauterie de réfrigérant est-il égal au diamètre de coupe requis ?
Pas nécessairement. L'ouverture finie dépend du manchon, de l'œillet, de la cloison, de la marge d'isolation ou de tout autre composant installé. Utilisez la dimension de la découpe du composant et vérifiez l'ajustement avec un assemblage réel.
Un kit de scie cloche pour réfrigération commerciale devrait contenir : * Une scie cloche de la bonne taille pour les conduites de réfrigération * Une mèche pilote * Une tige d'extension (si nécessaire) * Une clé Allen ou une clé à douille pour fixer la scie cloche à la tige * Un étui de transport
Le kit doit couvrir les ouvertures de service récurrentes et inclure des cuvettes, mandrins, pilotes, adaptateurs et pièces de rechange compatibles. Chaque taille doit être liée à son matériau de panneau, sa profondeur utilisable et son composant installé plutôt que d'être répertoriée uniquement par diamètre.
Associer la pince au panneau de réfrigération complet
La sélection la plus fiable commence par le raccord fini et suit l'ouverture à travers chaque couche de la paroi de l'armoire ou de la chambre froide. Le diamètre, l'empilement des matériaux, la profondeur utile, la stabilité de l'arbre, la course du pilote, la finition de surface, le jeu de la prise et la cohérence des coupes répétées affectent tous le résultat. Bestwin fabrique Scie cloche et des plages d'alésage pour le métal, le plastique, le bois et d'autres matériaux d'atelier courants, avec des directions HSS, bimétalliques M42 et TCT disponibles pour différentes tâches de réfrigération-panneaux. Un assemblage assorti et approuvé par échantillon offre aux fabricants et aux entrepreneurs une voie plus claire, de la première ouverture de l'armoire à l'approvisionnement répété.









 English
 العربية
 Français
 Português
 Português do Brasil
 Italiano
 简体中文
 繁體中文
 日本語
 한국어
 Deutsch
 Español
 Slovenčina
 ไทย
 Türkçe