
إجابة سريعة
يعتمد المنشار الثقبي المناسب للمعادن على نوع المعدن، سمك الجدار، حجم الفتحة، سرعة الأداة، طريقة التبريد، وعدد القطع المتكررة التي يتطلبها العمل. بالنسبة للألواح الفولاذية الرقيقة والصناديق الكهربائية، يمكن أن يكون قاطع TCT سريعًا ومستقرًا عند التحكم في المثقاب. بالنسبة للفولاذ المقاوم للصدأ، أو الصفائح السميكة، أو أعمال الصيانة المتنوعة، قد تكون خيارات ثنائية المعدن أو M42 أسهل في التعامل لأنها تتحمل القطع المتقطع والاهتزاز المعتدل بشكل أفضل. تأتي النتيجة الأنظف من مطابقة القاطع مع المادة ثم استخدام المثقاب الدليلي المناسب، والمحور، والسرعة، وضغط التغذية، والمبرد.
A منشار ثقوب لا ينبغي اختيار قاطع القطع للمعادن بناءً على القطر وحده. ثقب بقطر 25 مم في صلب طري رقيق يختلف عن فتحة بقطر 60 مم في صفيحة من الفولاذ المقاوم للصدأ أو جدار أنبوب منحني. عندما تتطابق أسلوب القاطع وإعداد المثقاب وتثبيت قطعة العمل مع التطبيق، يكون القطع أكثر سلاسة، وينفصل الجزء المقطوع بشكل أكثر قابلية للتنبؤ، ويدوم الأداة لفترة أطول.
ما الذي يميز قطع المعادن عن قطع الخشب أو البلاستيك؟
المعدن أقل تساهلاً من الخشب أو البلاستيك أو ألواح الجبس. فهو يوصل الحرارة إلى القاطع، ويقاوم الأسنان، ويمكن أن يتصلب أو يتشوه إذا كانت السرعة والضغط خاطئين. يجب أن تحافظ منشار الثقوب المعدني على أسنانها مشتبكة دون احتكاك. السرعة الزائدة تولد الحرارة. الضغط الزائد يمكن أن يكسر الأسنان، أو يوقف المثقاب، أو يشوه الصفائح الرقيقة. الضغط القليل يسمح للأسنان بتلميع السطح بدلاً من قطعه.
تعتبر قطعة العمل مهمة أيضًا. يمكن للصفائح المعدنية المسطحة أن تنثني إذا لم تكن مدعومة. يمكن للفولاذ المقاوم للصدأ أن يتصلب بالعمل عندما يحتك القاطع. يمكن للأنابيب المنحنية أن تجعل المثقاب التجريبي ينزلق. يمكن للوحات المطلية أن تتشقق إذا أمسك القاطع بها. في أعمال الصيانة، قد يكون لدى المشغل أيضًا وصول محدود، أو أسطح غير مستوية، أو أسلاك موجودة خلف اللوحة.
لهذه الأسباب، يجب النظر إلى منشار الثقوب المعدني كجزء من نظام قطع. القاطع، والمحور، وريشة الحفر الدليلية، وسرعة الحفر، والتزييت، والتثبيت، وإزالة الرقائق، كلها تحدد ما إذا كانت الفتحة نظيفة أم خشنة.
طابق نوع القاطع مع المعدن والمهمة
المقارنة الرئيسية هي بين قواطع TCT و HSS وثنائية المعدن و M42. كل منها يمكن أن يكون مفيدًا، لكن كل منها يتصرف بشكل مختلف. قد تحتاج المنشار الثقبي للمعادن المستخدم في ورشة ألواح إنتاجية إلى تكرار سريع، بينما قد يحتاج المنشار المستخدم من قبل فريق صيانة إلى توافق واسع وتعامل يمكن التنبؤ به.
| خيار القاطع | الأفضل ملاءمة | الميزة الرئيسية | نقطة المراقبة |
|---|---|---|---|
| منشار ثقوب TCT | صفائح فولاذية، ألواح معدنية، ثقوب متكررة | قطع سريع وأطراف أسنان قوية | يحتاج إلى حفر مستقر وتغذية متحكم بها |
| منشار ثقوب HSS | استخدامات معدنية خفيفة وورشة عامة | بسيط، اقتصادي، سهل الفهم | يمكن ارتداؤه بشكل أسرع على المواد الصلبة |
| منشار ثقوب ثنائي المعدن | معادن مختلطة، أعمال صيانة، أعمال أنابيب ولوحات | جسم قوي، مرن للاستخدامات المتنوعة | يجب أن تظل سرعة القطع معتدلة |
| منشار ثقب ثنائي المعدن M42 | تطبيقات الفولاذ المقاوم للصدأ والمعادن الأكثر صلابة | مقاومة أفضل للحرارة والتآكل | لا يزال بحاجة إلى سائل تبريد وضغط ثابت |
| مجموعة أربور ومجموعة الطيار | أي مهمة منشار ثقب أكبر | يحافظ على القطاعة في المنتصف وقابلة للاستبدال | عدم ملاءمة الشجرة بشكل صحيح يسبب اهتزازًا وثقوبًا خشنة |
تُعد رؤوس كربيد التنجستن خيارًا شائعًا عندما تكون السرعة مهمة. يمكن للرؤوس المصنوعة من كربيد التنجستن القطع بشكل نظيف عبر المعادن المناسبة، خاصة في تطبيقات الصفائح المعدنية والألواح. يجب على المشغل تجنب التحميل الجانبي والاهتزاز لأن الأسنان المتشققة يمكن أن تقصر من عمر الأداة بسرعة. بالنسبة للثقوب المتكررة في ظروف خاضعة للرقابة، يمكن أن تكون المنشار الثقبي برؤوس كربيد التنجستن للمعادن فعالاً.
غالباً ما تكون خيارات ثنائية المعدن و M42 مفيدة عندما تكون المهمة أقل قابلية للتنبؤ. قد تقوم فرق الصيانة بقطع الفولاذ الطري في يوم ما، وألواح تغطية من الفولاذ المقاوم للصدأ في اليوم التالي، وأنابيب أو صفائح رقيقة لاحقًا. يمكن لثقب ثنائي المعدن للمعادن تحمل اهتزازات أكثر من القاطع الصلب، ولكنه لا يزال بحاجة إلى السرعة والتبريد المناسبين.

اختر القطر والعمق والمحور ولقمة الحفر الدليلي معًا
القطر هو الخيار الواضح، لكنه لا ينبغي أن يكون الوحيد. تحتاج منشار الثقوب المعدني أيضًا إلى عمق قطع كافٍ، وذراع تثبيت متوافق، وريشة دليل تناسب قطعة العمل. إذا كانت ريشة الدليل باهتة جدًا، أو طويلة جدًا، أو مثبتة بشكل سيء، يمكن أن تنحرف أداة القطع قبل أن تتشابك الأسنان. على الصفائح الرقيقة، قد تترك هذه الحركة الصغيرة ثقبًا أكبر من اللازم أو غير متساوٍ.
تعتبر ملاءمة المحور مهمة بشكل خاص للأعمال المتكررة. المحور الفضفاض يسبب اهتزازًا، مما يؤدي إلى تلف الأسنان وحواف خشنة. يساعد المحور المستقر في الحفاظ على استقامة القاطع بالنسبة للسطح. عندما يكون قطر الثقب كبيرًا، يقوم المحور وريشة الحفر الدليلية بمزيد من العمل لأن قوة القطع تكون أبعد عن المركز.
يجب التحقق من عمق القطع قبل البدء. بعض القواطع مصممة بشكل أساسي لفتحات الصفائح والألواح، بينما يمكن للبعض الآخر التعامل مع مقاطع أعمق. عندما يكون الشغل أسمك من عمق القاطع، يمكن أن تتراكم الرقائق داخل المنشار. الرقائق المتراكمة تولد حرارة وتجعل إزالة السدادة صعبة. يجب على المشغل التوقف، وإزالة الرقائق، وتجنب دفع القاطع بالقوة.
التحكم في السرعة والتغذية والحرارة
تأتي معظم القطوع السيئة من السرعة والحرارة. عادةً ما تحتاج المثقاب الدائري المعدني إلى سرعة أبطأ من القطع المماثل في الخشب. الأقطار الكبيرة تحتاج إلى سرعة أبطأ من الأقطار الصغيرة لأن الأسنان الخارجية تتحرك بشكل أسرع. المعادن الأكثر صلابة تتطلب أيضًا سرعة أقل وتبريدًا أفضل.
يجب أن يكون ضغط التغذية ثابتًا ولكن متحكمًا فيه. إذا كان الضغط خفيفًا جدًا، تحتك الأسنان ويتولد الحرارة. إذا كان الضغط ثقيلًا جدًا، فقد يتوقف المثقاب أو تتشقق الأسنان. تسمح التغذية الثابتة للقاطع بإنتاج رقائق بدلاً من الغبار أو تغير اللون. الرقائق هي تغذية راجعة مفيدة. الرقائق الزرقاء أو رائحة الاحتراق أو الدخان تشير عادةً إلى حرارة زائدة.
يساعد سائل التبريد أو زيت القطع على تقليل الاحتكاك وحمل الحرارة بعيدًا عن حافة السن. بالنسبة للفولاذ المقاوم للصدأ، يعد التبريد مهمًا بشكل خاص لأن الحرارة يمكن أن تصلب السطح وتجعل الدوران التالي أكثر صعوبة. بالنسبة للعمل العلوي أو العمودي، استخدم طريقة تتحكم في الفوضى مع الاستمرار في تقليل الحرارة. حتى كمية صغيرة من مادة تشحيم مناسبة يمكن أن تحسن القطع.
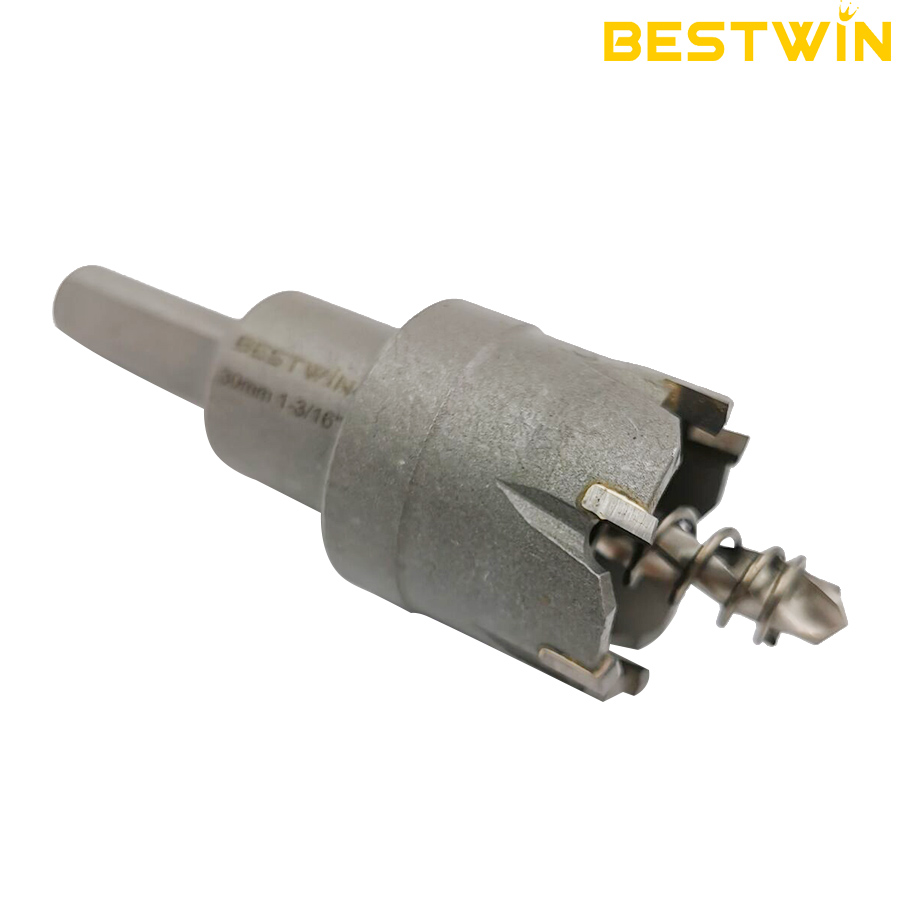
قص ألواح الصفائح المعدنية
تُعد ألواح الصفائح المعدنية شائعة في العبوات الكهربائية، ومجاري الهواء، وأغطية الوصول، وإطارات اللافتات، وحواجز الآلات، وأقواس الإصلاح. تحتاج المثقاب الدائري للمعادن المستخدم على الصفائح إلى دعم خلف القطع. إذا انثنت اللوحة، يمكن للقاطع أن يمسك عند جانب الخروج ويترك حافة مشوهة.
حدد المركز بوضوح، قم بعمل ثقب مركزي صغير إذا سمحت السطح بذلك، وتأكد من عدم وجود أسلاك أو مكونات أو دعامات مخفية خلف اللوحة. ابدأ بالحفر بشكل عمودي على السطح. بمجرد أن يخترق المثقاب التجريبي، دع الأسنان تتشابك بالتساوي. إذا علق القاطع، توقف وتحقق من التثبيت والسرعة واستقرار المثقاب التجريبي بدلاً من إجبار المثقاب.
بالنسبة للألواح المطلية أو المغلفة، قم بحماية الوجه المرئي. يقوم بعض المشغلين بوضع شريط لاصق فوق منطقة القطع لتقليل الخدوش وجعل علامات التخطيط أسهل في الرؤية. الشريط اللاصق لا يحل محل السرعة الصحيحة، ولكنه يمكن أن يساعد في حماية التشطيب أثناء الإعداد.
قطع الفولاذ المقاوم للصدأ
الفولاذ المقاوم للصدأ يتطلب عناية لأنه يمكن أن يتصلب بالعمل عند تراكم الحرارة والاحتكاك. يجب أن تكون المنشار الدائري المخصص للمعادن المستخدم على الفولاذ المقاوم للصدأ حادًا، ويعمل بسرعة مضبوطة، ويتلقى ضغط تغذية ثابتًا. الاحتكاك المتقطع هو العدو. إذا صقل القاطع السطح دون إنتاج رقائق، فإن المرور التالي يصبح أصعب.
يمكن استخدام شفرات M42 ثنائية المعدن أو خيارات TCT المناسبة حسب السماكة والتحكم في الأداة. استخدم سائل القطع، وحافظ على استقامة المثقاب، وأزل الرقائق بشكل متكرر. لا تدع القاطع يدور على السطح بعد اكتمال القطع. هذا يولد حرارة دون قطع مفيد.
بالنسبة للألواح المصنوعة من الفولاذ المقاوم للصدأ في المعدات الغذائية أو النسيجية أو الكيميائية أو الخارجية، قد يكون التحكم في النتوءات مهمًا أيضًا. خطط لإزالة النتوءات بعد القطع. الثقب النظيف يقلل من مشاكل التجميع ويجعل الحشوات ووصلات الكابلات والتجهيزات تستقر بشكل أكثر توازنًا.
قطع الأنابيب والأنابيب والأسطح المنحنية
يكون الأنبوب والمواسير أكثر صعوبة لأن المثقاب التجريبي يواجه سطحًا منحنيًا أولاً. قد تنزلق المنشار الثاقب للمعادن إذا لم يتم تجهيز المركز. استخدم مثقابًا مركزيًا أو دليلًا أو تجهيزة عند الإمكان. قم بتثبيت الأنبوب بحيث لا يمكن أن يتدحرج. إذا كان يجب وضع الثقب بدقة، فتجنب الحفر الحر على جزء مفكوك.
عندما يخترق القاطع السطح المنحني، يكون تلامس الأسنان غير متساوٍ. يجب على المشغل تقليل الضغط الجانبي والسماح للقاطع بالاستقرار. على الأنابيب ذات الجدران الرقيقة، يمكن أن تمسك الجهة الخارجة. على الأنابيب الأكثر سمكًا، تصبح إزالة الرقائق أكثر أهمية. توقف وأزل الرقائق المتراكمة قبل تراكم الحرارة.
قد يترك قطع الأنبوب أيضًا سدادة أو نتوءًا على شكل هلال. هذا طبيعي للأسطح المنحنية، ولكن يجب إزالته قبل التجميع. خطوة إزالة النتوءات تحمي الكابلات والخراطيم والأختام واليدين.
أخطاء شائعة تفسد ثقب المعدن
الخطأ الأول هو استخدام قاطع مخصص للخشب أو المواد اللينة. قد يقطع لفترة وجيزة، لكن تآكل الأسنان والحرارة ستظهر بسرعة. المنشار الحقيقي للقطع المعدني له شكل أسنان ومادة مناسبة لقطع المعادن.
الخطأ الثاني هو استخدام سرعة حفر عالية جدًا. قد تبدو السرعة العالية فعالة في البداية، لكنها يمكن أن تؤدي إلى ارتفاع درجة حرارة الحافة، وتغير لون قطعة العمل، وتقصير عمر القاطع. الخطأ الثالث هو تجاهل حالة المثقاب الدليلي. المثقاب الدليلي الباهت يجعل القاطع الرئيسي غير مستقر قبل بدء القطع.
خطأ شائع آخر هو قطع الصفائح غير المدعومة. المعدن الرقيق يحتاج إلى دعم أو تثبيت. بدون دعم، فإنه يهتز أو ينحني أو ينحشر. ينسى المشغلون أيضًا إزالة القابس. القابس العالق داخل القاطع يزيد الحرارة في الثقب التالي ويبطئ العمل.
أخيرًا، لا يفصل العديد من المستخدمين بين أعمال الفتح الأولية وأعمال التشطيب. يمكن لثاقبة المعادن أن تُنشئ الفتحة الرئيسية، لكن إزالة النتوءات والتنظيف وفحص القطر لا تزال جزءًا من نتيجة احترافية.
قائمة التحقق قبل القطع الأول
استخدم قائمة تحقق قصيرة كلما تغير حجم الثقب أو مادته. إنها تمنع أخطاء الإعداد الصغيرة من أن تصبح قواطع تالفة أو أجزاء مرفوضة.
- تأكيد المادة: فولاذ طري، فولاذ مقاوم للصدأ، ألومنيوم، صاج مجلفن، أنبوب، أو لوح مطلي.
- اختر ثاقبة المعادن المناسبة لنوع المعدن التي تناسب المادة والعدد المتوقع من الثقوب.
- طابق حجم المثقاب، ولقمة الحفر الدليلي، وقطر القاطع.
- ثبت أو ادعم قطعة العمل بحيث لا تنثني أو تتدحرج أو تهتز.
- حدد المركز وتحقق من الخلوص خلف قطعة العمل.
- اضبط سرعة الحفر على سرعة أقل للأقطار الأكبر والمعادن الصلبة.
- طبق زيت القطع أو سائل التبريد المناسب عندما تحتاج المادة إليه.
- ابدأ مربعًا، وأطعم بثبات، واستمع للثرثرة.
- قم بتنظيف الرقائق وإزالة السدادة قبل الثقب التالي.
- قم بإزالة النتوءات من الحافة قبل تركيب الوصلات أو الغدد أو المثبتات.
هذه القائمة المرجعية بسيطة، لكنها تحسن التكرار. في بيئات الورش والصيانة، غالبًا ما يكون التكرار أكثر قيمة من أسرع قطع فردي.
افحص الثقب قبل تركيب التركيبات
يجب فحص الفتحة المعدنية قبل تركيب غدة الكابل، أو وصلة الأنبوب، أو سرج الأنبوب، أو المثبت. يجب أن يكون الفتح كافياً لتركيب الجزء، وخالياً من النتوءات الحادة، ونظيفاً من الجانبين. يمكن للحافة الخشنة أن تتلف العزل، أو تمنع الحشية من الإغلاق، أو تجعل الوصلة تجلس بزاوية. حتى عندما يتم القطع الرئيسي باستخدام منشار ثقوب معدني جيد، فإن خطوة إزالة النتوءات السريعة لا تزال جزءًا من العمل.
افحص القابس الخارج من القاطع. إذا كان القابس أزرق، ممزقًا بشدة، أو يصعب إزالته، فقد تحتاج القطعة التالية إلى سرعة أقل، أو المزيد من المبرد، أو دعم أفضل، أو قاطع أكثر حدة. منشار ثقوب تترك أدلة في الرقائق والقابس. الرقائق الناعمة والقابس الذي يسهل التعامل معه يعني عادةً أن الإعداد قريب. الرقائق المسحوقة أو الدخان أو الصوت الرنيني يشير إلى الاحتكاك أو الاهتزاز.
بالنسبة للثقوب المتكررة، قم بقياس الفتحة الأولى قبل المتابعة. من الأسهل تصحيح السرعة، أو التغذية، أو التثبيت، أو محاذاة المثقاب التجريبي بعد إجراء قطع اختباري واحد بدلاً من دفعة كاملة من الألواح. تعمل منشار الثقوب المعدنية بأفضل شكل عندما يتم دمج الفحص في إيقاع العمل بدلاً من تركه حتى النهاية.
عندما تكون المجموعة منطقية أكثر من الأحجام الفردية
تكون أداة القطع المفردة عملية عندما تستخدم المهمة حجم فتحة ثابتًا واحدًا. تكون المجموعة أفضل عندما يقوم موظفو الصيانة بقطع العديد من الأقطار الشائعة لمداخل الكابلات، وتركيبات الأنابيب، واختراقات الأنابيب، وأزرار اللوحات، والأقواس. منشار ثقوب بالنسبة لمجموعة الأدوات المعدنية، فإنها تحتفظ أيضًا بالمحاور وريش الحفر الدليلي والمقاسات معًا، مما يقلل الوقت المستغرق في البحث عن الأجزاء المتطابقة.
يجب أن تتناسب المجموعة مع نطاق الأحجام الحقيقي الذي يستخدمه الفريق. الكثير من الأحجام غير المستخدمة تزيد التكلفة والفوضى. القليل من الأحجام يجبر المشغلين على توسيع الثقوب يدويًا، مما يؤدي غالبًا إلى حواف خشنة. في ورشة صغيرة، قد تكون مجموعة مركزة من الأحجام الشائعة أفضل من مجموعة كبيرة جدًا. في قسم الصيانة، يمكن لمجموعة أوسع أن تقلل وقت التوقف عن العمل عند ظهور إصلاح غير متوقع.
بيست وين تقدم خيارات مناشير ثقوب من كربيد التنجستن (TCT) والمعدن ثنائي المعدن (bi-metal) لظروف القطع المختلفة، بالإضافة إلى المحاور والمجموعات ذات الصلة. الخيار المفيد هو الذي يناسب المادة، والمثقاب، ونمط العمل المستخدم بالفعل في الموقع.
الصيانة والتخزين
تستمر منشار الثقوب للمعادن لفترة أطول عند تنظيفه وتخزينه بشكل صحيح. بعد القطع، قم بإزالة القابس، ونفض الرقائق، وامسح الزيت الزائد. تحقق من الأسنان بحثًا عن رقائق أو تآكل أو تغير اللون. إذا كان المثقاب الدليلي باهتًا، فاستبدله قبل أن يتلف القطع التالي.
لا ترمِ القواطع بشكل عشوائي في صندوق الأدوات حيث يمكن للأسنان أن تصطدم بأدوات أخرى. العلبة المقسمة أو الرف تحمي حافة القطع وتساعد الفريق على العثور على الحجم الصحيح بشكل أسرع. احتفظ بالمحاور وريش الثقب التجريبية مع القواطع التي تناسبها. يمكن للمحور المفقود أن يجعل القاطع الجيد غير قابل للاستخدام في العمل.
عندما يبدأ القاطع في التباطؤ، قم بفحصه بدلاً من زيادة الضغط. المزيد من الضغط على قاطع بالٍ يخلق حرارة ويزيد النتيجة سوءًا. استبدال القاطع البالي في الوقت المناسب عادة ما يكون أرخص من إتلاف قطعة العمل أو المثقاب أو التركيب.
الخلاصة النهائية
اختيار منشار ثقوب للمعادن هو قرار عملي، وليس تخمينًا. ابدأ بالمواد، السمك، القطر، وعدد الثقوب. ثم قم بمطابقة نوع القاطع، المحور، المثقاب الدليلي، السرعة، التغذية، والتبريد. يمكن أن يكون TCT سريعًا لعمل الصفائح والألواح المستقرة. يمكن أن تكون خيارات Bi-metal و M42 مرنة لأعمال الصيانة المختلطة. مع الإعداد الجيد والتعامل الدقيق، يمكن لمنشار الثقوب للمعادن إنتاج فتحات نظيفة ومتكررة مع تقليل النتوءات والحرارة والوقت الضائع.










 English
 العربية
 Français
 Português
 Português do Brasil
 Italiano
 简体中文
 繁體中文
 日本語
 한국어
 Deutsch
 Español
 Slovenčina
 ไทย
 Türkçe