
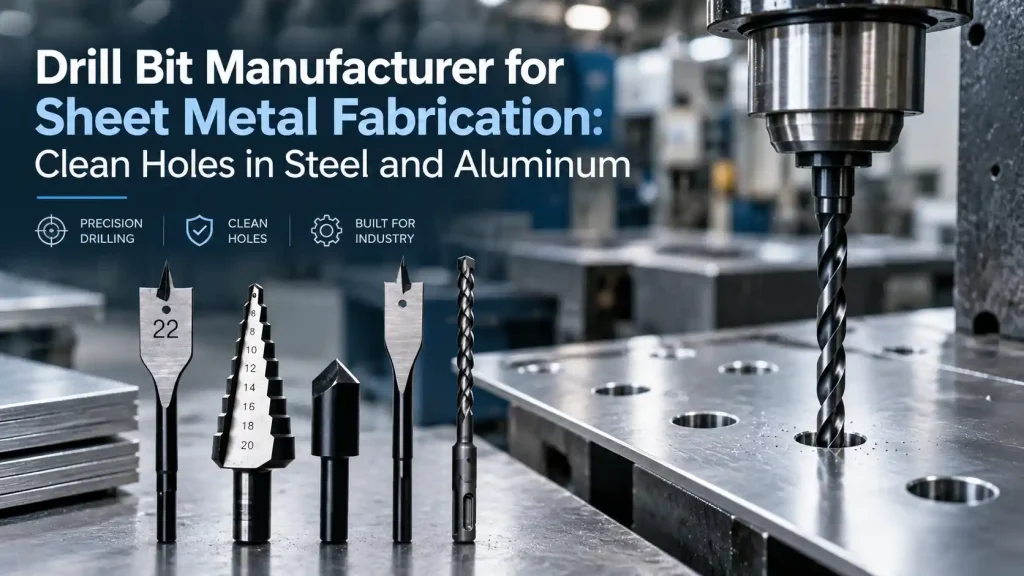
Sac metal işleme, aynı deliğin tekrar tekrar aynı kalitede üretilmesi gerektiğinde genellikle basit görünür. Bir montaj braketi, kontrol kabini, makine kapağı, alüminyum panel veya metal muhafaza, düzinelerce delinmiş delik içerebilir ve hatta delik boyutundaki, çapaklardaki veya kenar durumundaki küçük farklılıklar bir sonraki montaj adımını etkileyebilir.
BESTWIN olarak çelik ve alüminyum dahil olmak üzere metal işleme uygulamaları için matkap uçları üretiyoruz. Sac metal işlerinde, malzemenin kendisi, sac kalınlığı, delme ekipmanı, üretim miktarı ve istenen yüzey kalitesi matkap ucunun nasıl performans göstermesi gerektiğini etkilediği için genellikle nominal delik çapının ötesine bakarız.
Uygun matkap ucu temiz kesmeli, talaşları pürüzsüzce çıkarmalı, ısıyı kontrol etmeli ve tekrarlanan kullanımlarda kararlı delik kalitesini korumalıdır. Birçok üretim uygulamasında bu, yalnızca en ucuz ucu veya mevcut en sert malzemeyi seçmekten daha önemlidir.
Sac Metal İçin İyi Bir Matkap Ucu Nelerden Oluşur?
Çoğu sac metal işi için iyi bir matkap ucunun aynı anda birkaç şeyi yapması gerekir.
Yüzeye aşırı sapma yapmadan girmeli, malzemeyi verimli bir şekilde kesmeli, talaşları tıkanma yapmadan çıkarmalı ve gereksiz çapak veya deformasyon oluşturmadan levhanın arkasından çıkmalıdır.
Bu durum özellikle tekrarlanan üretimlerde önem kazanır.
Bir matkap ucu ilk birkaç delikte iyi çalışabilir ancak kesici kenar aşındıkça daha büyük çapaklar üretmeye başlayabilir. Operatör daha sonra basıncı artırmak zorunda kalabilir, bu da ısıyı yükseltir ve matkap ucunun daha da hızlı aşınmasına neden olur.
Delik ilk başta hala kabul edilebilir görünebilir, ancak süreç zaten daha az istikrarlı hale geliyor.
Sac metal imalatında bu durum şunları kademeli olarak etkileyebilir:
- delik tutarlılığı
- cıvata veya perçin uyumu
- montaj hizalaması
- çapak alma süresi
- delik çevresindeki kaplama kalitesi
- üretim hızı
- Matkap ucu değişim sıklığı
Dolayısıyla faydalı soru, matkap ucunun çeliği veya alüminyumu kesip kesemeyeceği sorusu değildir.
Gerçek üretim koşullarında gerekli delik kalitesini tutarlı bir şekilde üretebilip üretemediğidir.
Çelik ve Alüminyumun Neden Farklı Delme Koşullarına İhtiyacı Var
Çelik ve alüminyum, her ikisi de yaygın levha malzemeleridir, ancak delme sırasında farklı davranırlar.
Bu fark, kesme sıcaklığı, talaş oluşumu, takım aşınması ve deliğin son durumu üzerinde doğrudan bir etkiye sahiptir.
Yumuşak Çelik Genellikle Daha Fazla Isı ve Takım Aşınması Oluşturur
Yumuşak çelik, ekipman panellerinde, braketlerde, elektrik panolarında, makine koruyucularında, destek yapılarında ve diğer birçok imal edilmiş bileşende yaygın olarak kullanılır.
Delme sırasında kesici kenarın ısıyı kontrol ederken sürekli olarak malzeme çıkarması gerekir.
Matkap ucu köreldikçe kesme kuvveti artar. Uç daha fazla sürtünmeye başlar ve daha az verimli keser, bu da ek ısı üretir.
İlk görünen belirti takımın arızalanması olmayabilir. Sadece daha büyük çapaklar, daha yavaş delme veya daha fazla baskı uygulama ihtiyacı olabilir.
Genel hafif çelik levhalar için HSS matkap uçları, kesme performansı, dayanıklılık ve maliyet arasında kullanışlı bir denge sağladıkları için pratik bir seçim olmaya devam etmektedir.
Delme sonucu hala aletin nasıl kullanıldığına büyük ölçüde bağlıdır.
Uygun mil devri, kararlı ilerleme, güvenli iş parçası desteği ve gerektiğinde yağlama ile keskin bir matkap ucu, uygun olmayan koşullarda kullanılan aynı matkap ucundan normalde çok daha temiz ve tutarlı bir delik üretebilir.
Alüminyum Daha Yumuşak, Ancak Talaş Kontrolü Daha Önemli Hale Geliyor
Alüminyum çelikten daha kolay kesilir, ancak bu her matkap ucunun alüminyum levhada iyi performans göstereceği anlamına gelmez.
Yaygın bir sorun, malzemenin kesici kenara yapışmasıdır.
Alüminyum matkap ucunun etrafında birikmeye başladığında sürtünme artar ve talaş kaldırma daha az verimli hale gelir. Delik daha pürüzlü olabilir ve malzemenin kendisi nispeten yumuşak olmasına rağmen delme işlemi daha az pürüzsüz hissedilebilir.
İnce alüminyum levha daha kolay hareket edebilir veya esneyebilir.
Panel düzgün desteklenmezse, matkap ucu delme noktasında sacı yukarı çekebilir. Bu, delik çevresinde pürüzlü bir çıkış kenarı veya hafif bir deformasyon bırakabilir.
Alüminyum için kesici kenarın keskin tutulması ve talaşların delikten sorunsuz bir şekilde çıkmasına izin verilmesi özellikle önemlidir.
Yağlama, tekrarlanan delme işlemlerinde sürtünmeyi ve malzeme birikimini azaltmaya da yardımcı olabilir.
Bu yüzden çeliği ve alüminyumu tam olarak aynı uygulama olarak görmüyoruz.
Delik çapı aynı olabilir, ancak kesme davranışı farklıdır.

Levha Kalınlığının Sonucu Neden Değiştirdiği
Levha kalınlığı, matkap ucu seçimindeki en önemli detaylardan biridir çünkü ince bir panel ve kalın bir çelik plaka çok farklı davranır.
İnce Levha Kırılmada Daha Hassastır
İnce levha, kesimin sonuna doğru matkap ucunu destekleyecek çok fazla malzeme sağlamaz.
Nokta delindiğinde, kalan metal zayıflar ve kesici kenarlar aniden sacın içine çekilebilir.
Düzensiz delikler, daha büyük çıkış çapakları veya yerel deformasyonların daha olası olduğu zaman budur.
Güvenli sabitleme yardımcı olur ve iş parçasını arkadan desteklemek de stabiliteyi artırabilir.
Operatör, malzemenin son kısmından aleti zorlamaktan da kaçınmalıdır.
Keskin bir uç genellikle daha az basınç gerektirir ve daha iyi kontrol sağlar.
Bu durum, özellikle kapak panelleri, ince braketler, dekoratif metal parçalar, hafif alüminyum levhalar ve çevresindeki yüzeyin düz kalması gereken diğer uygulamalar için önemlidir.
Daha Kalın Malzeme Daha Fazla Isı ve Daha Uzun Talaş Yolları Oluşturur
Malzeme kalınlaştıkça, matkap ucu delikte daha uzun süre kalır.
Bu nedenle ısı ve talaş tahliyesi daha önemli hale gelir.
Yongalar verimli bir şekilde çıkarılmazsa, kesici kenarla temas halinde kalabilir ve sürtünmeyi artırabilir.
Bu, takım ömrünü kısaltabilir ve delme işlemini daha az stabil hale getirebilir.
Daha kalın çeliklerde, kesici kenar daha uzun süre daha fazla ısıya maruz kaldığı için etki daha belirgin hale gelir.
Delme derinliği arttıkça uygun hız, kontrollü ilerleme, talaş tahliyesi ve uygun yerlerde yağlama giderek daha önemli hale gelir.
Bu nedenle, aynı 8 mm matkap ucunu kullanan iki iş, farklı delme koşulları gerektirebilir.
İnce bir alüminyum paneldeki 8 mm'lik bir delik, çok daha kalın bir çelik montaj plakasındaki 8 mm'lik bir delikle aynı iş değildir.
Sac Metal Deliklerinin Etrafındaki Çapakları Azaltma Yöntemleri
Sac metal delme işlemlerinde en sık karşılaşılan şikayetlerden biri çapaklardır.
Bir miktar çapak oluşumu normaldir, özellikle çıkış tarafında, ancak büyük veya düzensiz çapaklar genellikle delme işleminde bir şeylerin dikkat edilmesi gerektiğini gösterir.
Eskimiş bir matkap ucu kontrol edilecek ilk şeylerden biridir.
Keskin kenar köreldiğinde, matkap malzemeyi daha temiz çıkaramaz. Daha fazla baskı gerekir, ısı artar ve çıkış kenarı daha pürüzlü hale gelir.
Delme hızı da çapak oluşumunu etkileyebilir.
Çok hızlı koşmak ısıyı artırabilir, aşırı basınç uygulamak ise matkabın çok agresif bir şekilde delip geçmesine neden olabilir.
İş parçası desteği de başka bir önemli faktördür.
Levha, matkap çıkarken hareket ederse, malzeme temiz bir şekilde kesilmek yerine yırtılabilir.
İnce sac levhalar için bu, küçük, yönetilebilir bir çapak ile ek işlem gerektiren bozuk bir delik arasındaki farkı yaratabilir.
Çapakları kontrol etmenin pratik bir yolu, tüm delme işlemine bir bütün olarak bakmaktır.
Tek bir faktörü değiştirerek sorunu çözmeye çalışmak yerine, matkap ucu durumu, iş mili hızı, ilerleme basıncı, iş parçası desteği, malzeme kalınlığı ve delme sonu davranışı gibi tüm faktörler göz önünde bulundurulmalıdır.
Bu genellikle daha pahalı bir matkap ucuna geçmekten daha etkilidir.
Temiz Delikler, Delme İşleminin Ötesinde Önemlidir
İmalatta, delinmiş bir delik nadiren son işlemdir.
Parça perçinleme, cıvatalama, kılavuz çekme, boyama, toz boya kaplama, kaynak veya son montaj gerektirebilir.
Kötü delik kalitesi, süreçte daha sonra iş yükü oluşturur.
Büyük bir çapak, iki yüzeyin birbirine düzgün oturmasını engelleyebilir.
Geniş bir delik montaj doğruluğunu azaltabilir.
Düzensiz bir delik, perçinin veya bağlantı elemanının bir bileşenden diğerine farklı oturmasına neden olabilir.
Ağır çapak alma işlemi, özellikle aynı parçada çok sayıda delik varsa, üretimi yavaşlatabilir.
Boya veya toz kaplamalı parçalarda, aşırı çapaklar veya pürüzlü kenarlar deliğin etrafındaki kaplamayı etkileyebilir.
İşte bu yüzden sondaj performansı sadece ucun metalden ne kadar hızlı geçtiğiyle yargılanmamalıdır.
Her bitmiş parça ek çapak alma gerektiriyorsa, biraz daha hızlı bir matkap ucu mutlaka daha verimli değildir.
Birçok üretim ortamında, matkap ucu maliyeti, takım ömrü, delme hızı, delik kalitesi, çapak alma işi, reddedilen parçalar ve takımların değiştirilmesi gerektiğinde kaybedilen zaman dahil olmak üzere genel delme sonucuna bakmak daha kullanışlı bir karşılaştırmadır.
Bu faktörleri bir arada değerlendirmek, sondajın gerçek maliyetine dair çok daha gerçekçi bir resim sunar.
Matkap Ucu Aşınmasının Üretimde Nasıl Göründüğü
Matkap uçları genellikle tamamen bozulmadan önce aşınma belirtileri gösterir.
En erken belirtilerden biri genellikle kesme hissinin değişmesidir.
Daha önce malzemeye sorunsuz giren bir matkap ucu daha fazla basınç gerektirmeye başlayabilir.
Delme süresi biraz artabilir.
Çapaklar büyüyebilir.
Matkap ucu da eskisinden belirgin şekilde daha sıcak olabilir.
Takım değiştirilmeden veya bilenmeden üretime devam edilirse, bu küçük değişiklikler zamanla delik kalitesini etkileyebilir.
İşte bu yüzden matkap ucu ömrü her zaman sadece aletin kırıldığı noktaya göre ölçülmemelidir.
Tekrarlanan sac metal işlerinde, takım ömrünü matkabın kabul edilebilir bir deliği ne kadar süreyle koruyabildiğine göre değerlendirmek genellikle daha kullanışlıdır.
Burr boyutu, delme süresi, delik çapı veya kesme kuvveti normal aralığın dışına çıkmaya başladığında, matkap ucu zaten kullanışlı üretim ömrünün sonuna yaklaşmış olabilir.
Bu yaklaşım parçaların daha tutarlı kalmasına yardımcı olur.
Aynı sonucu vermese de teknik olarak hala kesim yapan bir matkap ucunu kullanmaya devam etmekten kaynaklanan yeniden işleme miktarını da azaltabilir.
Sac Metal Delme İçin HSS Yeterli midir?
Birçok hafif çelik ve alüminyum uygulaması için HSS matkap uçları yeterlidir.
Sertlik, tokluk ve maliyet açısından pratik bir denge sundukları için yaygın olarak kullanılırlar.
Genel imalat, bakım işleri, atölyeler, muhafaza üretimi, braketler, paneller ve benzeri uygulamalar için HSS genellikle uygun bir başlangıç noktası sunar.
Ancak, delinen malzeme hala önemlidir.
Daha sert çelikler, paslanmaz çelik, daha uzun delme çevrimleri veya daha yüksek üretim miktarları, ısı direncine ve takım ömrüne daha fazla talep getirebilir.
Bu durumlarda, farklı bir matkap ucu özelliği daha uygun olabilir.
Önemli olan, daha gelişmiş bir matkabın otomatik olarak daha iyi olduğunu varsaymamaktır.
Standart bir HSS matkap ucu, kabul edilebilir bir hızda temiz delikler açabiliyor ve uygun takım ömrünü koruyabiliyorsa, daha pahalı bir seçeneğe geçmek, ek maliyeti haklı çıkaracak kadar genel sonucu iyileştirmeyebilir.
Gerçek uygulamaya göre spesifikasyonu seçmeyi tercih ederiz.
Malzeme, sac kalınlığı, delik çapı, makine, üretim miktarı ve beklenen takım ömrü genellikle ürün kategorisinden daha fazla bilgi verir.

Matkap Ucu Ömrünü En Çok Ne Etkiler?
Matkap ucu ömrü genellikle birlikte çalışan birkaç koşuldan etkilenir.
Malzeme sertliği bir faktördür, ancak tek faktör değildir.
Yüksek hızda kullanılan kaliteli bir matkap ucu bile çabuk aşınabilir.
Keskin bir matkap ucu bile, kesici kenarın etrafında talaşlar sıkışıp kalırsa kötü performans gösterebilir.
İş parçası delme sırasında hareket ederse veya iş mili aşırı salgı yaparsa, uygun bir matkap ucu da çabuk körelebilir.
Tekrarlanan sac metal üretiminde, en kararlı sonuçlar genellikle aynı anda birkaç şeyi kontrol etmekten gelir.
Matkap ucu malzemeye uygun olmalı, delme hızı çapa göre ayarlanmalı, ilerleme sabit tutulmalı, talaşlar delikten verimli bir şekilde çıkmalı ve uygulama gerektirdiğinde yağlama kullanılmalıdır.
Bu, özellikle çeliği uzun süre delerken önemlidir.
Isı yavaş yavaş artar ve kesme koşullarındaki küçük bir değişiklik bile kenarın ne kadar hızlı aşınmaya başlayacağını etkileyebilir.
Alüminyumda talaş birikmesi daha büyük endişe kaynağı olabilir.
Malzeme kesici kenara yapışmaya başlarsa, görünür aşınma ciddi hale gelmeden bile delme kalitesi bozulabilir.
Amaç sadece matkap ucunun mümkün olduğunca uzun süre dayanmasını sağlamak değildir.
Kabul edilebilir delikler üretmeye mümkün olduğunca uzun süre devam etmesini sağlamaktır.
Bu fark üretimde önemlidir.
Bir metal işleyicinin matkap ucunu ne zaman değiştirmesi gerekir?
Her sac metal uygulaması için geçerli tek bir değişim aralığı yoktur.
İnce alüminyumda ara sıra delik açmak için kullanılan bir matkap ucu uzun süre dayanabilir.
Daha kalın çelikte sürekli olarak aynı tip matkap ucu kullanıldığında, çok daha erken değiştirilmesi gerekebilir.
Sabit bir delik sayısına güvenmek yerine, genellikle performanstaki değişiklikleri izlemek daha iyidir.
Delme işlemi belirgin şekilde daha uzun sürerse, çapaklar ağırlaşırsa, daha fazla kuvvet gerekiyorsa, talaşların görünümü değişirse veya delik kalitesi tutarsız hale gelirse, takım kontrol edilmelidir.
Bir üretim hattında bu işaretler zamanla kaydedilebilir.
Bu, gerçek çalışma koşullarına dayalı pratik bir değişim aralığı belirlemeyi kolaylaştırır.
Sonuç genellikle beklemekten daha güvenilirdir matkap ucu sonunda kullanılamaz hale gelir.
Ayrıca aşınmış bir aletin çok sayıda bitmiş parçayı etkilemesini önlemeye de yardımcı olur.
Tekrarlayan Sac Metal İşleri İçin Matkap Ucu Alırken Nelere Dikkat Edilmeli?
Ara sıra yapılan bakım için matkap ucu seçimi nispeten basittir.
Tekrarlanan üretimlerde tutarlılık çok daha önemli hale gelir.
Bir numunede iyi performans gösteren bir matkap ucu, aynı performansın parti boyunca tekrarlanabilmesi durumunda kullanışlıdır.
Çap doğruluğu, kesici kenar tutarlılığı, sertlik, ısıl işlem, yüzey kalitesi ve üretim kontrolü, bir matkabın diğerine göre performansını etkileyen faktörlerdir.
Bu nedenle, düzenli üretim için matkap ucu siparişi veren alıcıların ilk numunenin ötesine bakmaları değerlidir.
Daha kullanışlı soru, tedarikçinin tekrarlanan siparişlerde tutarlı bir performans gösterebilip gösteremeyeceğidir.
Malzeme gerçekçi bir şekilde de göz önünde bulundurulmalıdır.
İşin çoğu hafif çelik ve alüminyumdan oluşuyorsa, genel bir metal matkap ucu aralığı uygun olabilir.
İşin büyük bir yüzdesi daha sert malzemeler, paslanmaz çelik veya daha uzun delme döngüleri içeriyorsa, spesifikasyon ayarlanması gerekebilir.
Ambalaj ve boyut kombinasyonları dağıtım için önemli olabilir, ancak bunlar öncelikle sondaj gereksiniminden sonra gelmelidir.
İlk öncelik her zaman matkabın malzemeye ve çalışma koşullarına uygun olup olmadığı olmalıdır.
BESTWIN Çelik ve Alüminyum İmalatı İçin Matkap Ucu Üreticisi
BESTWIN olarak metal işleme ve diğer delme uygulamaları için matkap uçları üretiyoruz.
Sac metal imalatı için, genellikle bir öneride bulunmak yerine gerçek iş parçasıyla başlarız. matkap ucu yalnızca gerekli çaptan
Malzeme türü, sac kalınlığı, delik boyutu, delme makinesi, yaklaşık günlük miktar ve gerekli delik kalitesi, ne tür bir matkabın daha uygun olacağını belirlemeye yardımcı olur.
Mevcut bir sondaj sürecinde zaten bir sorun varsa, bu bilgi de faydalıdır.
Kısa takım ömrü, büyük çapaklar, aşırı ısınma, kötü talaş tahliyesi, malzeme birikmesi veya tutarsız delik çapı farklı nedenlere işaret edebilir.
Çoğu durumda, en uygun çözüm sadece daha sert bir matkap ucu değildir.
Matkap ucu ile gerçek delme koşulları arasındaki daha iyi bir uyum genellikle daha büyük bir fark yaratır.
Çelik ve alüminyum imalatında odak noktamız stabil kesim, pratik takım ömrü ve tutarlı delik kalitesidir.
Aynı deliğin bir kez değil, yüzlerce veya binlerce kez üretilmesi gerektiğinde bu durum özellikle önemlidir.
Sonuç
Temiz sac delme işlemi, doğru çapı seçmekten daha fazlasına bağlıdır.
Çelik ve alüminyum kesim sırasında farklı davranır, ince ve kalın malzemeler farklı delme koşulları yaratır ve matkap ucu aşınması çapakları, delik kalitesini ve üretim hızını kademeli olarak etkileyebilir.
Tekrarlanan imalat için daha pratik yaklaşım, matkap ucu maliyeti, takım ömrü, delme verimliliği, delik tutarlılığı, çapak alma işi, reddedilen parçalar ve üretim kesintilerini birlikte değerlendirmektir.
Bu, bir matkap ucunun üretime gerçekten uygun olup olmadığına dair çok daha net bir resim sunar.
BESTWIN olarak, çelik, alüminyum ve diğer metal işleme uygulamaları için matkap uçlarını bu gerçek çalışma koşulları göz önünde bulundurularak üretiyoruz.
Uygulama parantezler, paneller, muhafazalar, makine parçaları veya diğer imal edilmiş bileşenleri içerse de, amaç aynıdır: delmeyi sabit tutmak, delik kalitesini tutarlı kılmak ve aletin tekrarlanan üretim boyunca güvenilir bir şekilde performans göstermesini sağlamak.
SSS
Sac metal için hangi matkap ucu uygundur?
HSS matkap uçları, hafif çelik, alüminyum ve birçok genel sac metal uygulaması için yaygın olarak kullanılır.
En uygun spesifikasyon hala malzemeye, sac kalınlığına, delik çapına, delme ekipmanına ve üretim miktarına bağlıdır.
Aynı matkap ucu çelik ve alüminyum için kullanılabilir mi?
Çoğu durumda, evet.
Genel amaçlı HSS matkap ucu, hem yumuşak çelik hem de alüminyum için kullanılabilir, ancak delme koşulları ayarlanmalıdır.
Çelik genellikle daha fazla ısı ve aşınma yaratırken, alüminyum talaş kaldırma ve malzeme birikimine daha fazla dikkat gerektirir.
Bir matkap ucu ince sac metali neden kavrar?
Bu genellikle bir dönüm noktasına yakın olur.
Matkap ince bir levhanın arkasına ulaştığında, kesici kenarı destekleyecek çok az malzeme kalır. Matkap ucu aniden iş parçasına çekilebilir.
Keskin bir matkap ucu, stabil bir sıkıştırma, destekleyici bir taban ve kontrollü ilerleme bu sorunu azaltmaya yardımcı olabilir.
Delikli deliklerde neden büyük çapaklar oluşur?
Büyük çapaklar aşınmış matkap ucu, aşırı hız, çok fazla ilerleme basıncı, yetersiz sac desteği, iş mili salınımı veya dengesiz delme çıkışından kaynaklanabilir.
Çapaklar daha fazla delik delindikçe büyüyorsa, takım aşınması genellikle kontrol edilmeye değer ilk şeylerden biridir.
HSS çelik sac delmek için uygun mudur?
Evet.
HSS matkap uçları, hafif çelik sac ve genel imalat işlerinde yaygın olarak kullanılır.
Daha sert malzemeler, paslanmaz çelik veya daha zorlu üretim koşulları için, başka bir spesifikasyon daha iyi ısı direnci veya takım ömrü sağlayabilir.
Alüminyum levha için hangi matkap ucu iyi çalışır?
Alüminyum için keskin ve iyi talaş tahliyesine sahip bir matkap ucu önemlidir.
Ana endişe genellikle kesici kenarın etrafında malzemenin birikmesini önlemektir.
Uygun yağlama, tekrarlanan delme işlemlerinde de yardımcı olabilir.
Matkap ucu ömrü nasıl iyileştirilebilir?
Malzemeye uygun matkap ucunu kullanın, uygun delme hızını ve ilerlemesini koruyun, iş parçasını sabit tutun, talaşları etkili bir şekilde temizleyin ve gerektiğinde yağlama kullanın.
Delme ucunun delik kalitesini etkileyecek kadar aşırı derecede aşınmaya başlamadan değiştirilmesi de önemlidir.
Sac metal için matkap ucu seçerken hangi bilgiler yardımcı olur?
En faydalı bilgiler arasında malzeme, sac kalınlığı, gerekli delik çapı, delme makinesi, yaklaşık üretim miktarı ve beklenen delik kalitesi yer alır.
Mevcut matkap ucunun kısa ömür, ağır çapaklar, aşırı ısınma veya tutarsız delikler gibi sorunları varsa, bu ayrıntılar daha uygun bir spesifikasyon belirlememize de yardımcı olabilir.










 English
 العربية
 Français
 Português
 Português do Brasil
 Italiano
 简体中文
 繁體中文
 日本語
 한국어
 Deutsch
 Español
 Slovenčina
 ไทย
 Türkçe