
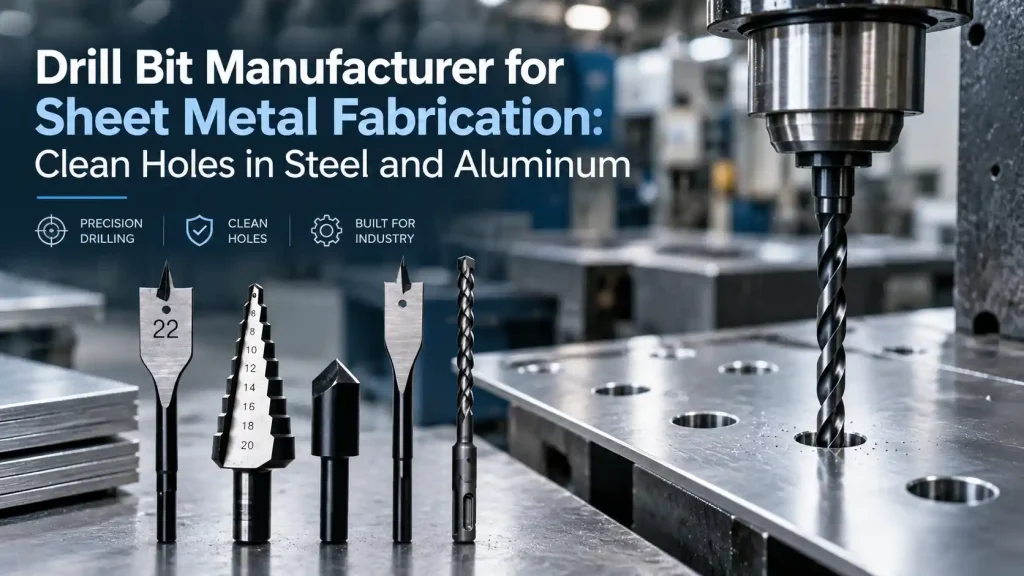
La fabricación de chapa metálica a menudo parece sencilla hasta que el mismo agujero tiene que producirse una y otra vez con la misma calidad. Un soporte de montaje, un armario de control, una cubierta de máquina, un panel de aluminio o una carcasa metálica pueden contener docenas de agujeros perforados, e incluso pequeñas diferencias en el tamaño del agujero, rebabas o el estado del borde pueden afectar el siguiente paso de ensamblaje.
En BESTWIN, fabricamos brocas para aplicaciones de metalurgia, incluyendo acero y aluminio. Para el trabajo de chapa metálica, generalmente vamos más allá del diámetro nominal del agujero porque el material, el espesor de la chapa, el equipo de perforación, la cantidad de producción y el acabado requerido influyen en el rendimiento de la broca.
Adecuado broca debe cortar limpiamente, eliminar las virutas suavemente, controlar el calor y mantener una calidad de orificio estable en usos repetidos. En muchas aplicaciones de fabricación, esto es más importante que simplemente elegir la broca de menor precio o el material más duro disponible.
¿Qué hace que una broca sea buena para la chapa metálica?
Para la mayoría de los trabajos en chapa metálica, una buena broca necesita hacer varias cosas al mismo tiempo.
Debe entrar en la superficie sin divagaciones excesivas, cortar eficientemente el material, evacuar las virutas sin atascarse y atravesar la parte posterior de la lámina sin crear rebabas o deformaciones innecesarias.
Esto cobra especial importancia en la producción repetida.
Una broca puede funcionar bien para los primeros agujeros, pero puede empezar a producir rebabas más grandes a medida que el filo de corte se desgasta. El operario puede entonces necesitar aumentar la presión, lo que eleva el calor y hace que la broca se desgaste aún más rápido.
El agujero puede parecer aceptable al principio, pero el proceso ya se está volviendo menos estable.
En la fabricación de chapa metálica, esto puede afectar gradualmente a:
- consistencia del agujero
- ajuste de perno o remache
- alineación de ensamblaje
- tiempo de desbarbado
- calidad del recubrimiento alrededor del agujero
- velocidad de producción
- frecuencia de reemplazo de brocas
La pregunta útil, por lo tanto, no es simplemente si una broca puede cortar acero o aluminio.
Se trata de si puede producir la calidad de orificio requerida de manera consistente bajo las condiciones de producción reales.
¿Por qué el acero y el aluminio necesitan diferentes condiciones de taladrado?
El acero y el aluminio son materiales en lámina comunes, pero se comportan de manera diferente durante la perforación.
Esa diferencia tiene un efecto directo en la temperatura de corte, la formación de virutas, el desgaste de la herramienta y el estado final del agujero.
El acero dulce suele generar más calor y desgaste de la herramienta.
El acero dulce se utiliza ampliamente en paneles de equipos, soportes, carcasas eléctricas, protectores de máquinas, estructuras de soporte y muchos otros componentes fabricados.
Durante la perforación, el filo de corte necesita remover material continuamente mientras controla el calor.
A medida que la broca se desafila, la fuerza de corte aumenta. La broca comienza a rozar más y a cortar de manera menos eficiente, lo que genera calor adicional.
El primer signo visible puede no ser la falla de la herramienta. Puede ser simplemente rebabas más grandes, perforación más lenta o la necesidad de aplicar más presión.
Para chapa de acero dulce en general, las brocas HSS siguen siendo una opción práctica porque proporcionan un equilibrio útil entre rendimiento de corte, tenacidad y coste.
El resultado de la perforación todavía depende en gran medida de cómo se utilice la herramienta.
Una broca afilada, una velocidad de husillo adecuada, un avance estable, un soporte seguro de la pieza y lubricación donde sea necesario pueden producir normalmente un agujero mucho más limpio y consistente que la misma broca utilizada en condiciones inadecuadas.
El aluminio es más blando, pero el control de viruta se vuelve más importante
El aluminio es a menudo más fácil de cortar que el acero, pero eso no significa que cada broca funcione bien en láminas de aluminio.
Un problema común es que el material se adhiera al filo de corte.
Cuando el aluminio comienza a acumularse alrededor de la broca, la fricción aumenta y la eliminación de virutas se vuelve menos eficiente. El agujero puede volverse más rugoso y la perforación puede sentirse menos suave, a pesar de que el material en sí es relativamente blando.
La lámina delgada de aluminio también puede moverse o flexionarse con mayor facilidad.
Si el panel no está bien soportado, la broca puede levantar la lámina cerca del punto de salida. Esto puede dejar un borde de salida rugoso o una ligera deformación alrededor del agujero.
Para el aluminio, es especialmente importante mantener el filo de corte afilado y permitir que las virutas salgan del agujero sin problemas.
La lubricación también puede ayudar a reducir la fricción y la acumulación de material en perforaciones repetidas.
Por eso no tratamos el acero y el aluminio como si fueran exactamente la misma aplicación.
El diámetro del agujero puede ser idéntico, pero el comportamiento de corte es diferente.

Por qué el grosor de la lámina cambia el resultado
El grosor de la chapa es uno de los detalles más importantes en la selección de brocas, ya que un panel delgado y una placa de acero gruesa se comportan de manera muy diferente.
La lámina delgada es más sensible en el punto de ruptura.
La lámina delgada no proporciona mucho material para soportar la broca cerca del final del corte.
Cuando el punto atraviesa, el metal restante se debilita y los filos de corte pueden introducirse bruscamente en la chapa.
Es entonces cuando es más probable que aparezcan agujeros irregulares, rebabas de salida más grandes o deformaciones locales.
El apriete seguro ayuda, y el soporte de la pieza de trabajo también puede mejorar la estabilidad.
El operador también debe evitar forzar la herramienta a través de la última parte del material.
Una broca afilada suele requerir menos presión y ofrece un mejor control.
Esto es especialmente importante para paneles de cerramiento, soportes delgados, piezas metálicas decorativas, láminas de aluminio ligeras y otras aplicaciones donde la superficie circundante debe permanecer plana.
Un material más grueso genera más calor y trayectorias de viruta más largas
A medida que el material se vuelve más grueso, la broca permanece en el agujero por más tiempo.
Por lo tanto, la evacuación de calor y virutas se vuelve más importante.
Si las virutas no se eliminan eficientemente, pueden permanecer en contacto con el filo de corte y aumentar la fricción.
Esto puede acortar la vida útil de la herramienta y hacer que la perforación sea menos estable.
En aceros más gruesos, el efecto se vuelve más notable porque el filo de corte está expuesto a un mayor calor durante un período más prolongado.
La velocidad adecuada, el avance controlado, la evacuación de virutas y la lubricación, cuando sea apropiado, adquieren una importancia creciente a medida que aumenta la profundidad de perforación.
Esta es también la razón por la que dos trabajos que utilizan la misma broca de 8 mm pueden requerir condiciones de perforación diferentes.
Un agujero de 8 mm en un panel delgado de aluminio no es el mismo trabajo que un agujero de 8 mm a través de una placa de montaje de acero mucho más gruesa.
Cómo reducir las rebabas alrededor de los agujeros en la chapa metálica
Las rebabas son una de las quejas más comunes en la perforación de chapa metálica.
La formación de rebabas es normal, especialmente en el lado de salida, pero las rebabas grandes o irregulares a menudo indican que algo en el proceso de perforación necesita atención.
Una broca desgastada es una de las primeras cosas que hay que revisar.
A medida que el filo pierde agudeza, la broca elimina material de forma menos limpia. Se requiere más presión, aumenta el calor y el borde de salida se vuelve más rugoso.
La velocidad de perforación también puede afectar la formación de rebabas.
Correr demasiado rápido puede aumentar el calor, mientras que aplicar una presión excesiva puede hacer que el taladro atraviese de forma demasiado agresiva.
El soporte de la pieza de trabajo es otro factor importante.
Si la lámina se mueve al salir la broca, el material puede rasgarse en lugar de cortarse limpiamente.
Para láminas delgadas, esto puede marcar la diferencia entre una rebaba pequeña y manejable y un agujero distorsionado que requiere un acabado adicional.
Una forma práctica de controlar las rebabas es observar todo el proceso de perforación en conjunto.
La condición de la broca, la velocidad del husillo, la presión de avance, el soporte de la pieza, el grosor del material y el comportamiento de la perforación deben considerarse en lugar de intentar resolver el problema cambiando solo un factor.
Esto suele ser más efectivo que simplemente cambiar a una broca más cara.
Los agujeros limpios importan más allá del paso de perforación
En fabricación, un agujero perforado rara vez es la operación final.
La pieza aún puede necesitar remachado, atornillado, roscado, pintado, recubrimiento en polvo, soldadura o ensamblaje final.
La mala calidad del agujero, por lo tanto, crea trabajo más adelante en el proceso.
Una rebaba grande puede impedir que dos superficies asienten planas una contra la otra.
Un agujero sobredimensionado puede reducir la precisión del ensamblaje.
Un agujero irregular puede hacer que un remache o sujetador se asiente de manera diferente de un componente a otro.
El desbarbado pesado también puede ralentizar la producción, especialmente cuando la misma pieza contiene muchos agujeros.
Para piezas pintadas o con recubrimiento en polvo, las rebabas excesivas o los bordes ásperos pueden afectar el recubrimiento alrededor del orificio.
Por eso el rendimiento de la perforación no debe juzgarse solo por la rapidez con la que la broca atraviesa el metal.
Una broca ligeramente más rápida no es necesariamente más eficiente si cada pieza terminada requiere desbarbado adicional.
En muchos entornos de producción, una comparación más útil es observar el resultado general de la perforación, incluido el costo de la broca, la vida útil de la herramienta, la velocidad de perforación, la calidad del agujero, el trabajo de desbarbado, las piezas rechazadas y el tiempo perdido cuando es necesario cambiar las herramientas.
La consideración conjunta de estos factores ofrece una imagen mucho más realista del costo real de la perforación.
Cómo se manifiesta el desgaste de la broca en la producción
Las brocas suelen mostrar signos de desgaste antes de fallar por completo.
Uno de los primeros signos suele ser un cambio en la sensación de corte.
Una broca que antes entraba suavemente en el material puede empezar a requerir más presión.
El tiempo de perforación puede aumentar ligeramente.
Las rebabas pueden volverse más grandes.
La broca también puede calentarse notablemente más que antes.
Si la producción continúa sin reemplazar o afilar la herramienta, estos pequeños cambios pueden afectar gradualmente la calidad del agujero.
Por eso la vida útil de una broca no siempre debe medirse solo por el punto en que la herramienta se rompe.
Para trabajos repetitivos con chapa metálica, a menudo es más útil juzgar la vida útil de la herramienta por el tiempo que la broca puede mantener un agujero aceptable.
Una vez que el tamaño de la rebaba, el tiempo de perforación, el diámetro del agujero o la fuerza de corte comienzan a salirse del rango normal, la broca puede estar ya cerca del final de su vida útil de producción.
Este enfoque ayuda a mantener las piezas más consistentes.
También puede reducir la cantidad de retrabajo causado por seguir utilizando una broca que técnicamente todavía corta pero ya no produce el mismo resultado.
¿Es suficiente el HSS para taladrar chapa metálica?
Para muchas aplicaciones de acero dulce y aluminio, las brocas HSS son suficientes.
Son ampliamente utilizados porque ofrecen un equilibrio práctico entre dureza, tenacidad y costo.
Para fabricación general, trabajos de mantenimiento, talleres, producción de cerramientos, soportes, paneles y aplicaciones similares, el HSS a menudo proporciona un punto de partida adecuado.
Sin embargo, el material que se está perforando todavía importa.
Los aceros más duros, el acero inoxidable, los ciclos de perforación más largos o las mayores cantidades de producción pueden exigir más a la resistencia al calor y a la vida útil de la herramienta.
En estas situaciones, una especificación de broca diferente puede ser más adecuada.
El punto importante es no asumir que una broca más avanzada es automáticamente mejor.
Si una broca HSS estándar ya puede producir agujeros limpios a una velocidad aceptable y mantener una vida útil adecuada, cambiar a una opción más cara puede no mejorar el resultado general lo suficiente como para justificar el costo adicional.
Preferimos seleccionar la especificación en torno a la aplicación real.
El material, el espesor de la chapa, el diámetro del agujero, la máquina, la cantidad de producción y la vida útil esperada de la herramienta suelen decirnos más que la categoría del producto por sí sola.

¿Qué afecta más la vida útil de una broca?
La vida útil de la broca suele estar influenciada por varias condiciones que actúan conjuntamente.
La dureza del material es un factor, pero no el único.
Una broca de buena calidad utilizada a una velocidad excesiva puede desgastarse rápidamente.
Una broca afilada aún puede funcionar mal si las virutas quedan atrapadas alrededor del filo de corte.
Una broca adecuada también puede perder vida útil rápidamente si la pieza de trabajo se mueve durante la perforación o si el husillo tiene un descentramiento excesivo.
En la producción repetida de chapa metálica, los resultados más estables suelen provenir del control simultáneo de varias cosas.
La broca debe coincidir con el material, la velocidad de perforación debe adaptarse al diámetro, el avance debe ser constante, las virutas deben salir del agujero de manera eficiente y se debe usar lubricación cuando la aplicación lo requiera.
Esto es especialmente importante al taladrar acero durante largos períodos.
El calor se acumula gradualmente, e incluso un pequeño cambio en las condiciones de corte puede afectar la rapidez con la que el filo comienza a desgastarse.
Para el aluminio, la acumulación de virutas puede convertirse en la mayor preocupación.
Si el material comienza a adherirse al filo de corte, la calidad de la perforación puede deteriorarse incluso antes de que el desgaste visible sea severo.
El objetivo no es simplemente hacer que la broca dure el mayor tiempo posible.
Es para mantenerlo produciendo agujeros aceptables durante el mayor tiempo posible.
Esa diferencia es importante en la producción.
¿Cuándo debe un fabricante cambiar la broca?
No existe un intervalo de reemplazo único que funcione para todas las aplicaciones de chapa metálica.
Una broca utilizada para agujeros ocasionales en aluminio delgado puede durar mucho tiempo.
El mismo tipo de broca utilizado continuamente en acero más grueso puede necesitar ser reemplazado mucho antes.
En lugar de depender únicamente de un número fijo de hoyos, generalmente es mejor estar atento a los cambios en el rendimiento.
Si la perforación tarda notablemente más, las rebabas se vuelven más pesadas, se requiere más fuerza, las virutas cambian de apariencia o la calidad del agujero se vuelve menos consistente, se debe revisar la herramienta.
En una línea de producción, estas señales se pueden registrar a lo largo del tiempo.
Esto facilita el establecimiento de un intervalo de reemplazo práctico basado en las condiciones de trabajo reales.
El resultado suele ser más fiable que esperar hasta broca finalmente se vuelve inutilizable.
También ayuda a evitar que una herramienta desgastada afecte a un gran lote de piezas terminadas.
¿Qué se debe considerar al comprar brocas para trabajos repetidos en chapa metálica?
Para el mantenimiento ocasional, la selección de brocas es relativamente sencilla.
Para la fabricación repetida, la consistencia se vuelve mucho más importante.
Una broca que funciona bien en una muestra solo es útil si el mismo rendimiento se puede repetir en el resto del lote.
La precisión del diámetro, la consistencia del filo de corte, la dureza, el tratamiento térmico, el acabado superficial y el control de fabricación influyen en el rendimiento de una broca en comparación con otra.
Por lo tanto, para los compradores que piden brocas para producción regular, vale la pena mirar más allá de la primera muestra.
La pregunta más útil es si el proveedor puede mantener un rendimiento constante en pedidos repetidos.
El material también debe considerarse de forma realista.
Si la mayor parte del trabajo es de acero dulce y aluminio, un rango general de brocas para metal puede ser adecuado.
Si un gran porcentaje del trabajo implica materiales más duros, acero inoxidable o ciclos de perforación más largos, es posible que sea necesario ajustar la especificación.
Las combinaciones de embalaje y tamaño pueden ser importantes para la distribución, pero deben venir después del requisito de perforación en sí.
La primera prioridad siempre debe ser si la broca se adapta al material y a la condición de trabajo.
BESTWIN Fabricante de brocas para la fabricación de acero y aluminio
En BESTWIN, fabricamos brocas para metalurgia y otras aplicaciones de perforación.
Para la fabricación de chapa metálica, normalmente empezamos con la pieza de trabajo real en lugar de recomendar una broca solo del diámetro requerido.
El tipo de material, el grosor de la chapa, el tamaño del agujero, la máquina de taladrar, la cantidad diaria aproximada y la calidad requerida del agujero ayudan a determinar qué tipo de broca será más adecuada.
Si un proceso de perforación existente ya tiene un problema, esa información también es útil.
La corta vida útil de la herramienta, las rebabas grandes, el sobrecalentamiento, la mala evacuación de virutas, la acumulación de material o un diámetro de orificio inconsistente pueden apuntar a diferentes causas.
En muchos casos, la solución más adecuada no es simplemente una broca más dura.
Una mejor correspondencia entre la broca y la condición de perforación real a menudo marca una mayor diferencia.
Para la fabricación de acero y aluminio, nuestro enfoque está en el corte estable, la vida útil práctica de la herramienta y la calidad constante de los agujeros.
Esto es especialmente importante cuando el mismo agujero necesita ser producido cientos o miles de veces en lugar de solo una.
Conclusión
La perforación limpia de chapa metálica depende de más que elegir el diámetro correcto.
El acero y el aluminio se comportan de manera diferente durante el corte, los materiales finos y gruesos crean diferentes condiciones de penetración, y el desgaste de la broca puede afectar gradualmente las rebabas, la calidad del agujero y la velocidad de producción.
Para la fabricación repetida, el enfoque más práctico es considerar conjuntamente el costo de la broca, la vida útil de la herramienta, la eficiencia de la perforación, la consistencia del agujero, el trabajo de desbarbado, las piezas rechazadas y las interrupciones de la producción.
Esto da una imagen mucho más clara de si una broca es realmente adecuada para la producción.
En BESTWIN, fabricamos brocas para acero, aluminio y otras aplicaciones de metalurgia teniendo en cuenta estas condiciones de trabajo reales.
Ya sea que la aplicación involucre soportes, paneles, carcasas, piezas de maquinaria u otros componentes fabricados, el objetivo es el mismo: mantener la estabilidad de la perforación, mantener la calidad del agujero constante y hacer que la herramienta funcione de manera confiable a través de la producción repetida.
Preguntas frecuentes
¿Qué broca es adecuada para chapa metálica?
Las brocas HSS se utilizan comúnmente para acero dulce, aluminio y muchas aplicaciones generales de chapa metálica.
La especificación más adecuada aún depende del material, el espesor de la chapa, el diámetro del agujero, el equipo de perforación y la cantidad de producción.
¿Se puede usar la misma broca para acero y aluminio?
En muchos casos, sí.
Una broca HSS de uso general se puede usar tanto para acero dulce como para aluminio, pero las condiciones de perforación deben ajustarse.
El acero generalmente genera más calor y desgaste, mientras que el aluminio requiere mayor atención a la evacuación de virutas y la acumulación de material.
¿Por qué una broca se atasca en una chapa metálica delgada?
Esto suele ocurrir cerca del avance.
Cuando la broca llega al reverso de una lámina delgada, queda muy poco material para soportar el filo de corte. La broca puede introducirse bruscamente en la pieza de trabajo.
Una broca afilada, una sujeción estable, un soporte de apoyo y una alimentación controlada pueden ayudar a reducir este problema.
¿Por qué los agujeros taladrados tienen rebabas grandes?
Las rebabas grandes pueden ser causadas por una broca desgastada, velocidad excesiva, demasiada presión de avance, soporte deficiente de la lámina, descentramiento del husillo o una salida inestable.
Si las rebabas se vuelven más grandes a medida que se taladran más agujeros, el desgaste de la herramienta suele ser una de las primeras cosas que vale la pena revisar.
¿Es el HSS adecuado para taladrar chapa de acero?
Sí.
Las brocas HSS se utilizan ampliamente para chapa de acero dulce y fabricación general.
Para materiales más duros, acero inoxidable o condiciones de producción más exigentes, otra especificación puede ofrecer mejor resistencia al calor o mayor vida útil de la herramienta.
¿Qué broca funciona bien para lámina de aluminio?
Una broca afilada con buena evacuación de virutas es importante para el aluminio.
La principal preocupación suele ser evitar que el material se acumule alrededor del filo de corte.
Una lubricación adecuada también puede ayudar en perforaciones repetidas.
¿Cómo se puede mejorar la vida útil de una broca?
Utilice la broca correcta para el material, mantenga la velocidad y el avance de perforación adecuados, mantenga la pieza de trabajo estable, elimine las virutas de manera efectiva y utilice lubricación cuando sea necesario.
También es importante reemplazar la broca antes de que el desgaste excesivo comience a afectar la calidad del agujero.
La información que ayuda al seleccionar brocas para chapa metálica incluye: * **Tipo de metal:** Diferentes metales (acero, aluminio, cobre, etc.) requieren brocas con recubrimientos o geometrías específicas. * **Grosor del metal:** Brocas más finas para metales delgados y brocas más robustas para metales más gruesos. * **Diámetro del agujero deseado:** La broca debe tener el tamaño correcto para el agujero que se necesita. * **Velocidad de perforación:** La velocidad adecuada depende del tipo y grosor del metal, así como del tipo de broca. * **Tipo de broca:** Brocas escalonadas, brocas para metal HSS (acero de alta velocidad), brocas de cobalto son opciones comunes. * **Lubricación/Refrigeración:** El uso de lubricante o refrigerante es crucial para evitar el sobrecalentamiento y prolongar la vida útil de la broca.
La información más útil incluye el material, el espesor de la chapa, el diámetro de agujero requerido, la máquina de taladrar, la cantidad de producción aproximada y la calidad esperada del agujero.
Si la broca actual presenta problemas como poca vida útil, rebabas excesivas, sobrecalentamiento o agujeros inconsistentes, esos detalles también pueden ayudarnos a determinar una especificación más adecuada.










 English
 العربية
 Français
 Português
 Português do Brasil
 Italiano
 简体中文
 繁體中文
 日本語
 한국어
 Deutsch
 Español
 Slovenčina
 ไทย
 Türkçe