
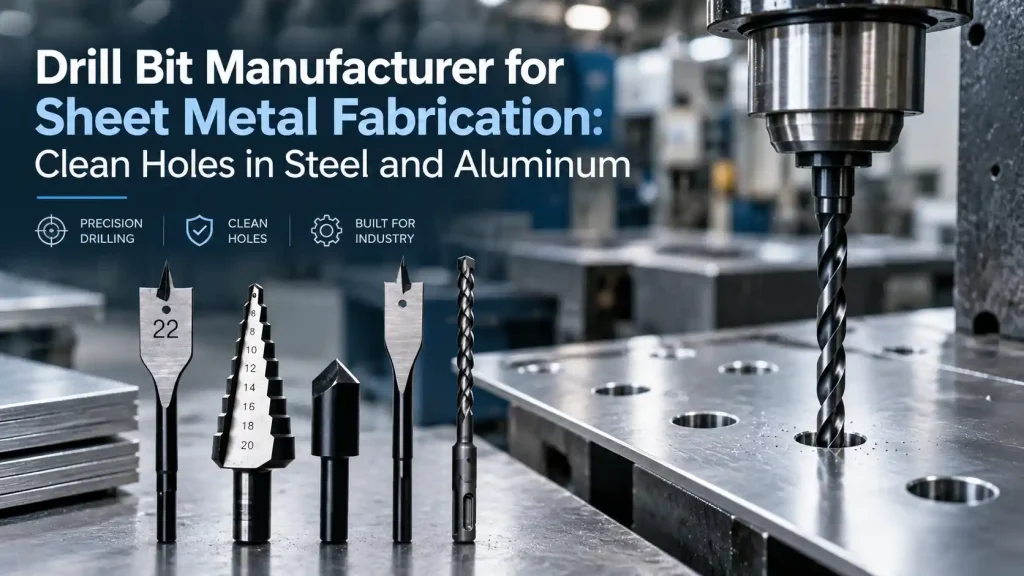
La fabrication de tôles semble souvent simple jusqu'à ce que le même trou doive être produit encore et encore avec la même qualité. Un support de montage, une armoire de commande, un capot de machine, un panneau en aluminium ou un boîtier métallique peuvent contenir des dizaines de trous percés, et même de petites différences dans la taille des trous, les bavures ou l'état des bords peuvent affecter l'étape d'assemblage suivante.
Chez BESTWIN, nous fabriquons des forets pour les applications de travail des métaux, y compris l'acier et l'aluminium. Pour le travail de la tôle, nous allons généralement au-delà du diamètre nominal du trou, car le matériau, l'épaisseur de la tôle, l'équipement de perçage, la quantité de production et la finition requise influencent tous la façon dont le foret doit se comporter.
Un approprié mèche doit couper proprement, évacuer les copeaux en douceur, contrôler la chaleur et maintenir une qualité de trou stable sur une utilisation répétée. Dans de nombreuses applications de fabrication, cela est plus important que de simplement choisir le foret le moins cher ou le matériau le plus dur disponible.
Qu'est-ce qui fait un bon foret pour tôle ?
Pour la plupart des travaux de tôlerie, un bon foret doit faire plusieurs choses en même temps.
Il doit pénétrer la surface sans déviation excessive, couper efficacement le matériau, évacuer les copeaux sans encrassement, et traverser le dos de la feuille sans créer de bavures ou de déformations inutiles.
Cela devient particulièrement important en production répétée.
Un foret peut bien fonctionner pour les premiers trous, mais commencer à produire des bavures plus importantes à mesure que le tranchant s'use. L'opérateur peut alors avoir besoin d'augmenter la pression, ce qui augmente la chaleur et accélère encore l'usure du foret.
Le trou peut encore sembler acceptable au début, mais le processus devient déjà moins stable.
Dans la fabrication de tôles, cela peut affecter progressivement :
- Cohérence du trou
- Boulon ou rivet ajusté
- alignement d'assemblage
- temps d'ébavurage
- qualité du revêtement autour du trou
- vitesse de production
- fréquence de remplacement des forets
La question pertinente n'est donc pas simplement de savoir si un foret peut couper de l'acier ou de l'aluminium.
Il s'agit de savoir s'il peut produire la qualité de trou requise de manière constante dans les conditions de production réelles.
Pourquoi l'acier et l'aluminium nécessitent des conditions de perçage différentes
L'acier et l'aluminium sont tous deux des matériaux en feuille courants, mais ils se comportent différemment lors du perçage.
Cette différence a un effet direct sur la température de coupe, la formation des copeaux, l'usure de l'outil et l'état final du trou.
L'acier doux génère généralement plus de chaleur et d'usure d'outil.
L'acier doux est largement utilisé dans les panneaux d'équipement, les supports, les boîtiers électriques, les protections de machines, les structures de support et de nombreux autres composants fabriqués.
Lors du forage, le tranchant doit enlever de la matière en continu tout en contrôlant la chaleur.
À mesure que la mèche s'émousse, la force de coupe augmente. La mèche commence à frotter davantage et à couper moins efficacement, ce qui génère une chaleur supplémentaire.
Le premier signe visible peut ne pas être une défaillance de l'outil. Il peut simplement s'agir de bavures plus importantes, d'un perçage plus lent ou de la nécessité d'appliquer plus de pression.
Pour l'acier doux général, les forets HSS restent un choix pratique car ils offrent un bon équilibre entre performance de coupe, ténacité et coût.
Le résultat du forage dépend encore fortement de la manière dont l'outil est utilisé.
Une mèche affûtée, une vitesse de broche appropriée, un avance stable, un support de pièce sécurisé et une lubrification si nécessaire permettent normalement d'obtenir un trou beaucoup plus net et plus régulier qu'avec la même mèche utilisée dans des conditions inadéquates.
L'aluminium est plus mou, mais le contrôle des copeaux devient plus important
L'aluminium est souvent plus facile à couper que l'acier, mais cela ne signifie pas que chaque foret fonctionnera bien dans une tôle d'aluminium.
Un problème courant est que le matériau adhère au tranchant.
Lorsque l'aluminium commence à s'accumuler autour de la mèche, le frottement augmente et l'évacuation des copeaux devient moins efficace. Le trou peut devenir plus rugueux et le perçage peut sembler moins fluide, même si le matériau lui-même est relativement tendre.
La fine feuille d'aluminium peut également bouger ou fléchir plus facilement.
Si le panneau n'est pas correctement supporté, la mèche peut soulever la tôle près de la sortie. Cela peut laisser un bord de sortie rugueux ou une légère déformation autour du trou.
Pour l'aluminium, il est particulièrement important de maintenir le tranchant de l'outil et de permettre aux copeaux de sortir du trou en douceur.
La lubrification peut également aider à réduire la friction et l'accumulation de matière lors de forages répétés.
C'est pourquoi nous ne traitons pas l'acier et l'aluminium comme des applications exactement identiques.
Le diamètre du trou peut être identique, mais le comportement de coupe est différent.

Pourquoi l'épaisseur de la tôle modifie le résultat
L'épaisseur de la tôle est l'un des détails les plus importants dans le choix d'un foret, car un panneau fin et une plaque d'acier épaisse se comportent très différemment.
La feuille mince est plus sensible à la rupture.
Une feuille mince ne fournit pas beaucoup de matière pour soutenir le foret près de la fin de la coupe.
Lorsque le point perce, le métal restant devient faible et les tranchants peuvent soudainement s'enfoncer dans la tôle.
C'est à ce moment que des trous irréguliers, des bavures de sortie plus importantes ou des déformations locales sont plus susceptibles d'apparaître.
Un serrage sûr aide, et le contreplaqué peut également améliorer la stabilité.
L'opérateur doit également éviter de forcer l'outil dans la dernière partie du matériau.
Une mèche bien affûtée nécessite généralement moins de pression et offre un meilleur contrôle.
Ceci est particulièrement important pour les panneaux de clôture, les supports minces, les pièces métalliques décoratives, les tôles d'aluminium légères et autres applications où la surface environnante doit rester plane.
Un matériau plus épais génère plus de chaleur et des trajectoires de copeaux plus longues
À mesure que le matériau s'épaissit, le foret reste engagé dans le trou plus longtemps.
L'évacuation de la chaleur et des copeaux devient donc plus importante.
Si les copeaux ne sont pas évacués efficacement, ils peuvent rester en contact avec l'arête de coupe et augmenter le frottement.
Cela peut réduire la durée de vie de l'outil et rendre le perçage moins stable.
Dans l'acier plus épais, l'effet devient plus perceptible car le tranchant est exposé à une chaleur plus importante pendant une période plus longue.
La vitesse appropriée, l'avance contrôlée, l'évacuation des copeaux et la lubrification le cas échéant deviennent de plus en plus importants à mesure que la profondeur de perçage augmente.
C'est aussi pourquoi deux travaux utilisant le même foret de 8 mm peuvent quand même nécessiter des conditions de perçage différentes.
Un trou de 8 mm dans une fine plaque d'aluminium n'est pas la même chose qu'un trou de 8 mm dans une plaque de montage en acier beaucoup plus épaisse.
Comment réduire les bavures autour des trous dans la tôle
Les bavures sont l'une des plaintes les plus fréquentes lors du perçage de tôles.
Une certaine formation de bavures est normale, surtout du côté de la sortie, mais des bavures importantes ou irrégulières indiquent souvent que quelque chose dans le processus de perçage nécessite une attention particulière.
Une mèche usée est l'une des premières choses à vérifier.
À mesure que le tranchant perd de son acuité, le foret enlève la matière moins proprement. Une pression accrue est nécessaire, la chaleur augmente et le bord de sortie devient plus rugueux.
La vitesse de perçage peut également affecter la formation de bavures.
Courir trop vite peut augmenter la chaleur, tandis qu'appliquer une pression excessive peut faire traverser le foret trop agressivement.
Le support de la pièce est un autre facteur important.
Si la tôle bouge lors de la sortie de la mèche, le matériau peut se déchirer au lieu d'être coupé proprement.
Pour les tôles fines, cela peut faire la différence entre une petite bavure gérable et un trou déformé nécessitant une finition supplémentaire.
Une façon pratique de contrôler les bavures est d'examiner l'ensemble du processus de perçage.
L'état de la mèche, la vitesse de rotation de la broche, la pression d'avance, le support de la pièce, l'épaisseur du matériau et le comportement à la percée doivent tous être pris en compte plutôt que d'essayer de résoudre le problème en ne modifiant qu'un seul facteur.
C'est souvent plus efficace que de simplement passer à un foret plus cher.
La propreté des trous est importante au-delà de l'étape de perçage
En fabrication, un trou percé est rarement l'opération finale.
La pièce peut encore nécessiter un rivetage, un boulonnage, un taraudage, une peinture, un revêtement en poudre, une soudure ou un assemblage final.
Une mauvaise qualité des trous crée donc du travail plus tard dans le processus.
Une grosse bavure peut empêcher deux surfaces de s'ajuster parfaitement l'une contre l'autre.
Un trou surdimensionné peut réduire la précision de l'assemblage.
Un trou irrégulier peut faire en sorte qu'un rivet ou une fixation se positionne différemment d'un composant à l'autre.
Un ébavurage important peut également ralentir la production, surtout lorsque la même pièce contient de nombreux trous.
Pour les pièces peintes ou thermolaquées, des bavures excessives ou des bords rugueux peuvent affecter le revêtement autour du trou.
C'est pourquoi les performances de forage ne devraient pas être jugées uniquement sur la vitesse à laquelle le trépan traverse le métal.
Une mèche légèrement plus rapide n'est pas nécessairement plus efficace si chaque pièce finie nécessite ensuite un ébavurage supplémentaire.
Dans de nombreux environnements de production, une comparaison plus utile consiste à examiner le résultat global du perçage, y compris le coût de la mèche, la durée de vie de l'outil, la vitesse de perçage, la qualité du trou, le travail d'ébavurage, les pièces rejetées et le temps perdu lors des changements d'outils.
Examiner ces facteurs ensemble donne une image beaucoup plus réaliste du coût réel du forage.
Comment l'usure des forets se manifeste en production
Les forets montrent généralement des signes d'usure avant de casser complètement.
L'un des premiers signes est souvent un changement dans la sensation de coupe.
Un foret qui entrait auparavant dans le matériau en douceur peut commencer à nécessiter plus de pression.
Le temps de forage peut augmenter légèrement.
Les bavures peuvent grossir.
Le foret peut également devenir sensiblement plus chaud qu'auparavant.
Si la production continue sans remplacer ou réaffûter l'outil, ces petits changements peuvent affecter progressivement la qualité du trou.
C'est pourquoi la durée de vie d'une mèche ne devrait pas toujours être mesurée uniquement au moment où l'outil se casse.
Pour les travaux répétés sur tôle, il est souvent plus utile d'évaluer la durée de vie de l'outil en fonction du temps pendant lequel le foret peut maintenir un trou acceptable.
Une fois que la taille de la bavure, le temps de perçage, le diamètre du trou ou la force de coupe commence à sortir de la plage normale, le foret peut déjà être proche de la fin de sa durée de vie utile en production.
Cette approche aide à maintenir une plus grande cohérence des pièces.
Cela peut également réduire la quantité de retouches causées par l'utilisation continue d'un foret qui coupe techniquement toujours mais ne produit plus le même résultat.
Le HSS est-il suffisant pour le perçage de tôles ?
Pour de nombreuses applications sur acier doux et aluminium, les forets HSS suffisent.
Ils sont largement utilisés car ils offrent un équilibre pratique entre dureté, ténacité et coût.
Pour la fabrication générale, les travaux de maintenance, les ateliers, la production d'enceintes, les supports, les panneaux et les applications similaires, l'acier HSS offre souvent un point de départ approprié.
Cependant, le matériau que l'on fore a toujours de l'importance.
Les aciers plus durs, l'acier inoxydable, des cycles de perçage plus longs ou des quantités de production plus élevées peuvent imposer des exigences plus strictes en matière de résistance à la chaleur et de durée de vie de l'outil.
Dans ces situations, une spécification de foret différente peut être plus appropriée.
Le point important est de ne pas supposer qu'une mèche plus avancée est automatiquement meilleure.
Si une mèche HSS standard peut déjà produire des trous propres à une vitesse acceptable et maintenir une durée de vie d'outil convenable, le passage à une option plus coûteuse pourrait ne pas améliorer le résultat global suffisamment pour justifier le coût supplémentaire.
Nous préférons sélectionner la spécification autour de l'application réelle.
La matière, l'épaisseur de la tôle, le diamètre du trou, la machine, la quantité de production et la durée de vie attendue de l'outil nous en disent généralement plus que la seule catégorie de produit.

Qu'est-ce qui affecte le plus la durée de vie d'une mèche ?
La durée de vie d'une mèche est généralement influencée par plusieurs conditions qui agissent ensemble.
La dureté du matériau est un facteur, mais ce n'est pas le seul.
Un foret de bonne qualité utilisé à une vitesse excessive peut s'user rapidement.
Une mèche de perceuse bien affûtée peut quand même mal fonctionner si des copeaux restent piégés autour du tranchant.
Un foret adapté peut également perdre de sa durée de vie rapidement si la pièce bouge pendant le perçage ou si la broche présente un faux-rond excessif.
Dans la production répétée de tôles, les résultats les plus stables proviennent généralement du contrôle de plusieurs éléments simultanément.
Le foret doit correspondre au matériau, la vitesse de perçage doit être adaptée au diamètre, l'avance doit rester constante, les copeaux doivent sortir efficacement du trou et une lubrification doit être utilisée lorsque l'application l'exige.
C'est particulièrement important lors du perçage de l'acier pendant de longues périodes.
La chaleur s'accumule progressivement, et même un léger changement dans les conditions de coupe peut affecter la vitesse d'usure du tranchant.
Pour l'aluminium, l'accumulation de copeaux peut devenir le problème majeur.
Si le matériau commence à adhérer au tranchant, la qualité du perçage peut se détériorer avant même que l'usure visible ne devienne sévère.
Le but n'est pas simplement de faire durer le foret le plus longtemps possible.
C'est pour qu'il continue à produire des trous acceptables le plus longtemps possible.
Cette différence est importante en production.
Quand un métallier doit-il changer son foret ?
Il n'existe pas d'intervalle de remplacement unique qui convienne à toutes les applications de tôlerie.
Un foret utilisé pour des trous occasionnels dans de l'aluminium fin peut durer longtemps.
Le même type de foret utilisé en continu dans de l'acier plus épais peut nécessiter un remplacement beaucoup plus tôt.
Au lieu de se fier uniquement à un nombre fixe de trous, il est généralement préférable de surveiller les changements de performance.
Si le perçage prend sensiblement plus de temps, les bavures deviennent plus importantes, plus de force est nécessaire, les copeaux changent d'apparence ou la qualité du trou devient moins constante, l'outil doit être vérifié.
Dans une chaîne de production, ces signaux peuvent être enregistrés au fil du temps.
Cela permet d'établir plus facilement un intervalle de remplacement pratique basé sur les conditions de travail réelles.
Le résultat est généralement plus fiable qu'attendre jusqu'à mèche devient finalement inutilisable.
Cela permet également d'éviter qu'un outil usé n'affecte un grand lot de pièces finies.
Que faut-il considérer lors de l'achat de forets pour un travail répété sur des tôles ?
Pour une maintenance occasionnelle, la sélection du foret est relativement simple.
Pour une fabrication répétée, la cohérence devient beaucoup plus importante.
Un foret qui fonctionne bien sur un échantillon n'est utile que si la même performance peut être répétée sur le reste du lot.
La précision du diamètre, la régularité du tranchant, la dureté, le traitement thermique, l'état de surface et le contrôle de fabrication influencent tous la performance d'une mèche par rapport à une autre.
Pour les acheteurs commandant des forets pour une production régulière, il est donc judicieux d'aller au-delà du premier échantillon.
La question la plus utile est de savoir si le fournisseur peut maintenir des performances constantes sur des commandes répétées.
Le matériel doit également être considéré de manière réaliste.
Si la majeure partie du travail concerne l'acier doux et l'aluminium, une gamme de forets à métaux générale peut convenir.
Si un grand pourcentage du travail implique des matériaux plus durs, de l'acier inoxydable ou des cycles de forage plus longs, la spécification peut devoir être ajustée.
Les combinaisons d'emballage et de taille peuvent être importantes pour la distribution, mais elles devraient venir après l'exigence de forage elle-même.
La priorité absolue devrait toujours être de s'assurer que le foret convient au matériau et aux conditions de travail.
BESTWIN Fabricant de forets pour la fabrication d'acier et d'aluminium
Chez BESTWIN, nous fabriquons des forets pour le travail des métaux et d'autres applications de perçage.
Pour la fabrication de tôles, nous commençons normalement par la pièce réelle plutôt que de recommander une mèche uniquement à partir du diamètre requis.
Le type de matériau, l'épaisseur de la tôle, la taille du trou, la perceuse, la quantité quotidienne approximative et la qualité de trou requise aident tous à déterminer le type de foret le plus approprié.
Si un processus de forage existant présente déjà un problème, cette information est également utile.
Une faible durée de vie de l'outil, de grosses bavures, une surchauffe, une mauvaise évacuation des copeaux, une accumulation de matière ou un diamètre de trou incohérent peuvent tous indiquer des causes différentes.
Dans de nombreux cas, la solution la plus appropriée n'est pas simplement un foret plus résistant.
Une meilleure adéquation entre le foret et la condition de forage réelle fait souvent une plus grande différence.
Pour la fabrication d'acier et d'aluminium, nous nous concentrons sur une coupe stable, une durée de vie pratique de l'outil et une qualité de trou constante.
C'est particulièrement important lorsque le même trou doit être produit des centaines ou des milliers de fois plutôt qu'une seule fois.
Conclusion
Un perçage de tôle propre dépend de plus que le choix du bon diamètre.
L'acier et l'aluminium se comportent différemment lors de la coupe, les matériaux fins et épais créent des conditions de percement différentes, et l'usure de l'outil peut affecter progressivement les bavures, la qualité du trou et la vitesse de production.
Pour une fabrication répétée, l'approche la plus pratique consiste à considérer ensemble le coût de la mèche, la durée de vie de l'outil, l'efficacité du perçage, la constance du trou, le travail d'ébavurage, les pièces rejetées et les interruptions de production.
Cela donne une image beaucoup plus claire de la pertinence d'un foret pour la production.
Chez BESTWIN, nous fabriquons des forets pour l'acier, l'aluminium et d'autres applications de travail des métaux en tenant compte de ces conditions de travail réelles.
Que l'application implique des supports, des panneaux, des boîtiers, des pièces de machine ou d'autres composants fabriqués, l'objectif est le même : maintenir la stabilité du perçage, assurer une qualité de trou constante et garantir la fiabilité de l'outil lors de productions répétées.
FAQ
Quel foret convient aux tôles ?
Les forets HSS sont couramment utilisés pour l'acier doux, l'aluminium et de nombreuses applications générales de tôlerie.
La spécification la plus appropriée dépend toujours du matériau, de l'épaisseur de la tôle, du diamètre du trou, de l'équipement de perçage et de la quantité de production.
Peut-on utiliser le même foret pour l'acier et l'aluminium ?
Dans de nombreux cas, oui.
Une mèche HSS universelle peut être utilisée pour l'acier doux et l'aluminium, mais les conditions de perçage doivent être ajustées.
L'acier génère généralement plus de chaleur et d'usure, tandis que l'aluminium nécessite une plus grande attention à l'évacuation des copeaux et à l'accumulation de matière.
Pourquoi une mèche de perceuse accroche-t-elle la tôle fine ?
Cela se produit généralement près d'une percée.
Lorsque la perceuse atteint le fond d'une tôle fine, il reste très peu de matière pour soutenir le tranchant. Le foret peut soudainement s'entraîner dans la pièce.
Une mèche affûtée, un serrage stable, un support de maintien et une avance contrôlée peuvent aider à réduire ce problème.
Pourquoi les trous percés ont-ils de grosses bavures ?
Les bavures importantes peuvent être causées par une mèche usée, une vitesse excessive, une pression d'avance trop forte, un mauvais support de la tôle, un faux rond de broche ou une sortie instable.
Si les bavures s'agrandissent à mesure que l'on perce plus de trous, l'usure de l'outil est souvent l'une des premières choses à vérifier.
Le HSS convient-il au perçage de tôles d'acier ?
Oui.
Les forets HSS sont largement utilisés pour les tôles d'acier doux et la fabrication générale.
Pour les matériaux plus durs, l'acier inoxydable ou des conditions de production plus exigeantes, une autre spécification peut offrir une meilleure résistance à la chaleur ou une durée de vie des outils plus longue.
Quel foret fonctionne bien pour la tôle d'aluminium ?
Une mèche de perçage bien affûtée avec une bonne évacuation des copeaux est importante pour l'aluminium.
La principale préoccupation est souvent d'empêcher la matière de s'accumuler autour du tranchant.
Une lubrification adéquate peut également aider lors de perçages répétés.
Comment améliorer la durée de vie des forets ?
Utilisez la mèche appropriée au matériau, maintenez une vitesse et un avance de perçage adéquates, gardez la pièce stable, évacuez efficacement les copeaux et utilisez une lubrification si nécessaire.
Il est également important de remplacer le foret avant qu'une usure excessive n'affecte la qualité du trou.
Quelles informations aident à sélectionner les forets pour tôle ?
Les informations les plus utiles comprennent le matériau, l'épaisseur de la tôle, le diamètre de trou requis, la perceuse, la quantité de production approximative et la qualité de trou attendue.
Si le foret actuel présente des problèmes tels qu'une courte durée de vie, des bavures importantes, une surchauffe ou des trous irréguliers, ces détails peuvent également nous aider à déterminer une spécification plus adaptée.










 English
 العربية
 Français
 Português
 Português do Brasil
 Italiano
 简体中文
 繁體中文
 日本語
 한국어
 Deutsch
 Español
 Slovenčina
 ไทย
 Türkçe