
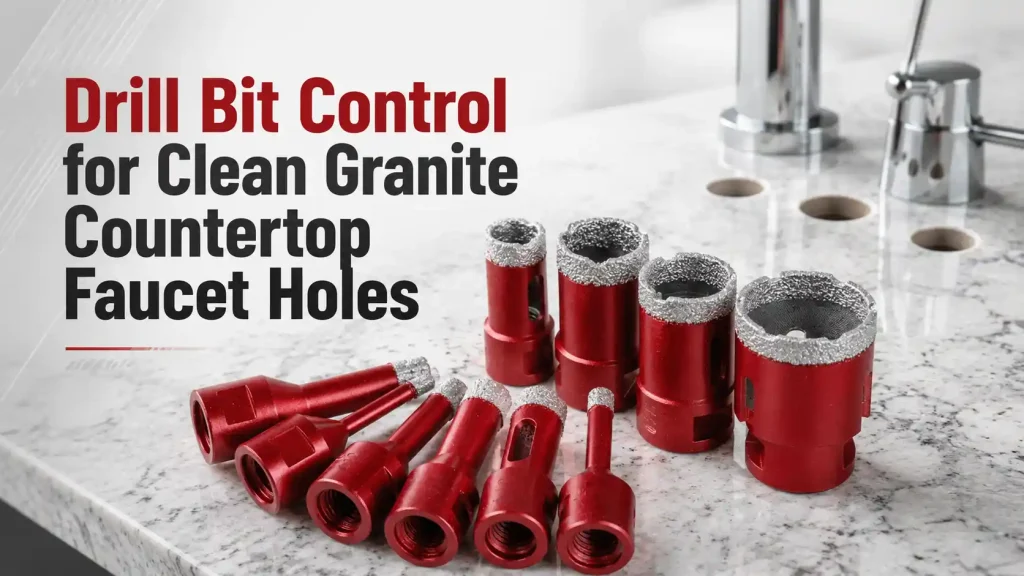
Granit tezgah musluk deliği yukarıdan bakıldığında kabul edilebilir görünebilir ve yine de üretime uygun olmayabilir. Yonga, flanşın altında kalabilir, delik sapabilir, alt kısım kopabilir veya alet delme noktasına yaklaştıkça keskin bir şekilde yavaşlayabilir. Bu sonuçlar yalnızca malzeme adıyla kontrol edilmez. Bestwin olarak, taş atölyeleri, tezgah üreticileri, OEM'ler ve distribütörler için delik açma aletleri üretiyoruz ve her Matkap Ucu yönünü gerçek plaka, çap, makine arayüzü, soğutma yöntemi ve bitiş sınırına göre eşleştiriyoruz. Amacımız, operatörün süreci kurtarmasına bağlı tek seferlik bir kesim değil, tekrarlanabilir bir delik ve yeniden üretilebilir bir ürün kimliğidir.
Hızlı Cevap
Bir matkap ucu, kesme spesifikasyonu, çapı, salgısı, arayüzü, hızı, ilerlemesi, soğutması, başlatma yöntemi ve kırılma desteği tek bir işlem olarak ele alındığında granit tezgahta temiz musluk ve aksesuar delikleri açar. Yoğun doğal taşlar için genellikle bir elmas delik testeresi yönü değerlendirilir, ancak nihai inşaat ve işletme penceresi gerçek plaka üzerinde kanıtlanmalıdır. Temsili numuneler veya üretim artıklarını kullanır, giriş ve çıkış kalitesini kaydeder, deliği ölçer, kesme süresini ve takım aşınmasını takip eder ve takım artık yeni olmadığında testi tekrarlarız. Bu kanıt, geniş bir "granit için" etiketiyle yetinmek yerine anlaşılan takımı üretmemize ve piyasaya sürmemize olanak tanır.
Tamamlanmış Delik Nominal Çapından Daha Büyüktür
Musluk çizimi normalde bir çapla başlar, ancak bitmiş gereksinim daha geniştir. Armatür, delikten geçmeli, flanş veya conta hasarsız bir yüzeye oturmalı, delik merkezi yerleşim toleransı içinde kalmalı ve açıklığın etrafındaki kalan taş, taşıma ve montaj için yeterli bütünlüğü korumalıdır. Doğru nominal boyutu üreten bir matkap ucu, delik konik, oval, merkezden uzak veya kapak plakasını aşan talaşlarla çevriliyse yine de başarısız olabilir.
Genel boyut listesi yerine, önce montaj ve tezgah çizimiyle başlıyoruz. Kullanışlı girdiler arasında bitmiş çap toleransı, plaka kalınlığı, üst ve alt bitiş limitleri, kenar mesafesi, lavabo kesiğine olan mesafe ve deliğin lamine bir yapıyı kesip kesmediği yer alır. Sabunluk, hava anahtarı, filtrelenmiş su musluğu ve ana karıştırıcı, her biri farklı boşluk ve kozmetik limitlere sahip olabilir. Bir tezgahta birden fazla açıklık göründüğünde, matkap ucu için numune koşulunu en kolay orta konum değil, en kötü konum belirler.
Kurulum sırası da önemlidir. Gevşek bir levhada açılan bir delik, tezgah monte edildikten sonra eklenen bir delikten farklı şekilde desteklenebilir ve soğutulabilir. Dikey bir saha kesimi, su kontrolünü, talaş tahliyesini ve makine stabilitesini değiştirir. Standart proje rotamız kontrollü ekipmanlarla atölye üretimidir, ancak yine de amaçlanan yönlendirmeyi belgeleriz. Bir test sonucunu, ilgili kontrolleri tekrarlamadan rijit bir tezgah matkabından elde edilen bir el tipi saha işlemine aktarmayız.
Granit, Tasarlanmış Taş ve Sinterlenmiş Yüzeyler Ayrı Kayıtlar Gerektirir
"Taş tezgah" çok farklı kesme davranışlarına sahip malzemeleri ifade edebilir. Doğal granit, mineral bileşimi, tane boyutu, çatlakları ve takviyesi açısından değişiklik gösterir. Mühendislik ürünü kuvars, sert mineral içeriğini reçine ile birleştirir ve ısıya ve yüke farklı tepki verebilir. Sinterlenmiş taş ve porselen levhalar son derece sert ve kırılgan olabilir ve bitmiş yüzeyleri gövdelerinden farklı şekilde yontulur. Tek bir matkap ucu etiketi, bu gruplar arasında eşit bir performans sağlamaz.
Ticari adı, malzeme ailesini, kalınlığı, yüzey işlemesini, file destekli olup olmadığını, reçine tamirini ve lamine kenar veya alt tabaka olup olmadığını istiyoruz. Bir temsilci kesim parçası, kısa bir malzeme tanımının kaçırdığı ayrıntıları yakaladığı için en güçlü başlangıç noktasıdır. Üretimde birden fazla levha kaynağı kullanılacaksa, numune planı en aşındırıcı ve en kırılgan varyantları içerir. Bu, Matkap Ucu onayının alışılmadık derecede kolay bir parçaya dayanmasını engeller.
Doğal değişim, tek bir deliğin ömür boyu geçerli bir iddia olmadığını gösterir. İlk sondaj, onuncu sondajdan farklı bir mineral yapısıyla kesişebilir. Bu nedenle bir dizi sondajı değerlendirir ve fotoğraflarla kesme süresi verilerini saklarız. Ani değişim, plaka, alet, soğutma veya makine hareketini gösterebilir. Kontrollü bir kayıt, bu etkileri ayırmamıza yardımcı olur ve tek bir izole mineral cebine yanıt olarak Matkap Ucu spesifikasyonunu değiştirmekten kaçınır.
Matkap Ucu Arayüzü ve Salgı ile Başlayın
Kesici kenar, makine arayüzü temiz bir eksen tutmuyorsa temiz bir daireyi takip edemez. İplik tipi, mandren uyumu, adaptör yığını, iş mili durumu, ayna kavrama ve takım-gövde eş merkezliliği, salgıyı etkiler. Daha uzun bir adaptör, küçük hizalama hatalarını büyütebilir. Aşınmış bir iş mili veya kirlenmiş birleştirme yüzeyi, kendi geometrisi kabul edilen sınır dahilinde olsa bile yeni bir matkabı kusurlu gösterebilir.
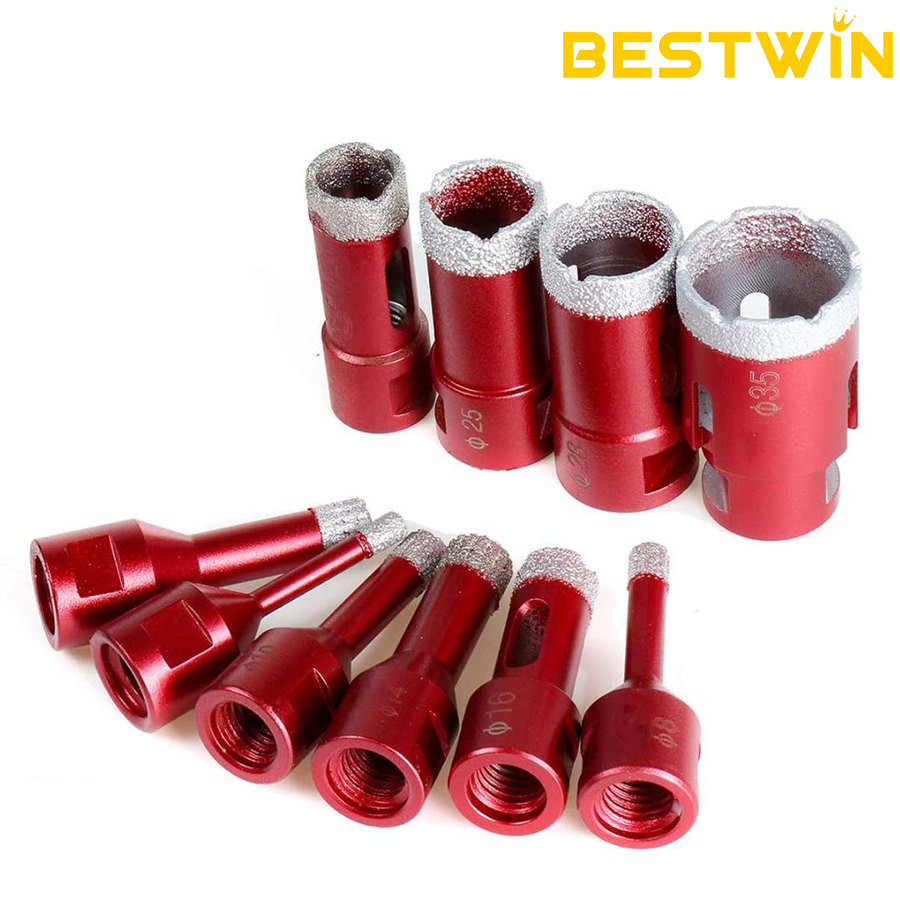
Yukarıda gösterilen M14 lehimli elmas delik testeresi yönü için arayüz, amaçlanan makineyle uyumlu olmalıdır. Bir M14 dişli, bir adaptör olduğu için her matkap veya taşlama makinesiyle uyumlu hale gelmez. Hız aralığını, korumayı, ıslak kullanıma uygunluğu, desteği ve tüm adaptör düzenini gözden geçiriyoruz. Müşterinin farklı bir arayüze ihtiyacı varsa, kesme gövdesinin yeni bir numune olmadan makineler arasında taşınabileceğini varsaymak yerine bunu ayrı bir yapılandırma olarak kaydediyoruz.
Salım, kesme ucuna yakın ve mümkün olduğunca birden fazla açısal konumda kontrol edilir. Makine katkısı ve takım katkısı açıklanmayan tek bir sayıya karıştırılmamalıdır. Diş temizliğini ve oturmasını kontrol eder, Matkap ucunu anlaşılan yönteme göre monte eder ve gösterge ayarını kaydederiz. Tekrar siparişlerde, arayüz boyutları hem delik geometrisini hem de titreşimi etkilediği için kontrol edilen özellikler haline gelir.
Başlangıç doğruluğu da aynı ilgiyi hak eder. Halka şeklinde elmas uçlar her zaman bir pilot noktasına sahip değildir, bu nedenle işlemde bir kılavuz, şablon, açılı giriş veya makine kontrollü enterpolasyon kullanılabilir. Seçilen yöntem, matkabın bitmiş yüzeyde kaymasını önlemelidir. Bir kılavuz kullanılıyorsa, boşluğu ve aşınma durumu üretim kurulumunun bir parçasıdır. Gevşek bir kılavuz, deliğin geri kalanı kabul edilebilir olsa bile girişin büyümesine neden olabilir.
Matkap Ucu Soğutma ve Çamur Giderme Kesme Bölgesini Korur
Su teması soğutabilir, aşındırıcı bulamacı taşıyabilir ve havada uçuşan tozu azaltabilir, ancak "ıslak delme" tam bir işletme talimatı değildir. Akış yönü, hacmi, muhafazası ve sürekliliği önemlidir. Su yalnızca matkabın dışına ulaşırsa ve bulamaç kovanın içine dolarsa, kesme yavaşlayabilir ve sıcaklık artabilir. Akış delme noktasına yakın durursa, deliğin son kısmı en yüksek gerilimi yaşayabilir.
Örnekleme yöntemini gözlemlenebilir terimlerle belirtiyoruz: suyun nereye girdiği, akışın sürekli olup olmadığı, numunenin ve çamurun kesikten nasıl çıktığı ve akış kesintiye uğrarsa ne olacağı. Makine ve işyeri kontrolleri de ıslak çalıştırmaya uygun olmalıdır. Elektrik güvenliği, sıçrama kontrolü, kaymayı önleme ve çamur toplama, müşterinin üretim sisteminin bir parçası olmaya devam eder; alet kaydımız bu saha kontrollerinin yerini tutmaz.
Kuru veya sınırlı su gerektiren işlemler kendi doğrulamalarını gerektirir. Toz emme, kısa kesme aralıkları, soğutma molaları ve takım yapısı farklılık gösterebilir. Yoğun taş tozu aşındırıcıdır ve değişen bir kesimi işaret eden sesi veya hissi maskeleyebilir. Kuru performansın kanıtı olarak ıslak bir test sonucunu sunmayız. Matkap Ucu, fiilen piyasaya sürülecek yöntemde örneklenmelidir.
Tablo 1. Granit Delik Gereksinimi ve Örnek Kanıtı
| Gereksinim | Proje girdisi | Örnek kanıt | Sürüm odağı |
|---|---|---|---|
| Son çap | Uygun çizim, tolerans, kaplama veya kaplama boşluğu | Giriş, orta ve çıkışta delik ölçümü | Aşırı boşluk veya sürtünme olmadan tam oturur |
| Yüzey kalitesi | Görünür taraf çip limiti ve flanş kapsama alanı | Ölçekli standart-ışık fotoğrafları | Hasar, anlaşılan kozmetik sınırın içinde kalmıştır. |
| Konum ve eksen | Delik merkezi, kenar mesafesi, çöküntü-kesme ilişkisi | Şablon kontrolü ve eksen/salgı kaydı | Açılış, yerleşim ve montaj toleransları dahilinde kalır |
| Malzeme durumu | Granit kaynağı, kalınlığı, filesi, onarımları, laminasyonu | Tespit edilen plaka numunesi ve muhafaza edilen örnek | Test, üretim yapısını temsil eder |
| Kesme işlemi | Makine, arayüz, hız, ilerleme, soğutma, kılavuz | Kurulum sayfası, kesim süresi, operatör gözlemleri | Yöntem kurtarma eylemleri gerektirmeden tekrarlanabilir. |
| Takım dayanıklılığı | Beklenen delik sayısı ve kalite sınırı | Sıralı delik kaydı ve aşınma fotoğrafları | Kalite, anlaşılan aralık boyunca kabul edilebilir düzeyde kalır. |
Hız ve İlerleme Bir Pencereye İhtiyaç Duyar, Tek Bir Sihirli Sayıya Değil
Doğru devir hızı çap, takım yapısı, taş, makine davranışı ve soğutmaya bağlıdır. Daha büyük bir matkap ucunun aynı iş mili devrinde daha yüksek bir kenar hızı vardır, bu nedenle daha küçük bir boyuttan alınan bir sayı farklı bir kesme koşulu oluşturabilir. İlerleme de delik boyunca değişir. Aşırı kuvvet titreşimi ve kırılmayı artırabilir; yetersiz etkili kesme, sürtünmeye, tıkanmaya ve gereksiz ısıya neden olabilir.
Numuneler sırasında pratik bir çalışma penceresi oluşturuyoruz. Kayıt, makine modeli, yüksüz ayar, varsa yüklü davranış, besleme yöntemi, su durumu ve ortalama kesme süresini içerir. Amaç, her operatörü mükemmel bir saniye sayısını tekrarlamaya zorlamak değildir. Amaç, Matkap Ucu'nun anormal gürültü, sırlanma, ciddi yavaşlama veya bitiş sınırının ötesinde hasar olmadan kestiği kararlı bir aralık tanımlamaktır.
Operatör hissi geliştirme sırasında yardımcı olabilir ancak tekrarlayan bir program için tek kontrol olamaz. "Hafif baskı" veya "çok hızlı değil" gibi ifadeler ölçülebilir destek gerektirir. Bir matkap tezgahı besleme ayarı veya hareket süresi aralığı kullanabilir. Bir CNC makinesi bir programı saklayabilir. El tipi bir atölye süreci hala bir kılavuz, hız bandı, zaman beklentisi ve durdurma kuralı kullanabilir. Başarılı örneği, ekipmanın izin verdiği en somut talimatlara dönüştürürüz.
Bu Matkap Ucu Kategori, daha geniş ürün bağlamını sağlarken, piyasaya sürülen alet kendi çapını, arayüzünü, kesme spesifikasyonunu ve işlem sınırını korumalıdır. Aynı aileden iki boyut, kenar hızı, temas alanı, çekirdek çıkarma ve makine stabilitesi çapa göre değiştiği için farklı hız pencereleri gerektirebilir.
Giriş Kontrolü ve Atılım Kontrolü Farklı Sorunlardır
Genellikle görünen üst yüzey en çok dikkat çeker, ancak giriş ve çıkış hasarlarının farklı nedenleri vardır. Girişte yürüme, kılavuz boşluğu, darbe ve yetersiz yüzey desteği, daire etrafındaki kaplamayı çizebilir. Kesimin gövdesi sırasında, kaçak ve sıkışmış bulamaç, deliği düzensiz bir şekilde genişletebilir veya parlatabilir. Delinmeye yakın, kalan taş incelir ve itme kuvvetine direnmekte daha az yetenekli hale gelir. Temiz başlayan bir matkap ucu işlemi, sonunda büyük bir alt yüzey parçasını kırabilir.
Her iki yüzey de kaydedilir. Alt yüzey gizlenecekse, farklı bir kozmetik sınıra sahip olabilir, ancak kontrolsüz kırılma yine de mukavemeti azaltabilir veya rondela ve somunla etkileşime girebilir. Geometri izin veriyorsa, kırılmaya yakın beslemenin azaltılması, alt yüzeyin desteklenmesi veya her iki yüzeyden delme işlemleri değerlendirilebilir. Her yöntemin hizalama etkileri vardır, bu nedenle otomatik bir çözüm olarak tanımlanmak yerine kanıtlanması gerekir.
Her iki taraftan delme işlemi iki bitmiş yüzeyi koruyabilir, ancak eksenlerin doğru bir şekilde buluşması gerekir. Küçük bir merkez hatası, delikte bir basamak veya oval bir geçiş oluşturabilir. Bu nedenle kılavuz veya CNC referansı kritik hale gelir. Yakında lamine bir kenar veya lavabo takviyesi varsa, destek son yapıyı yansıtmalıdır. Açık merkezli bir numune üzerinde yapılacak bir test, gerçek batarya tablası etrafındaki gerilimi yeniden üretemeyebilir.
Yeni Matkap Ucu ve Üretim Matkap Ucu İkisi de Geçmeli
Yeni bir matkap ucunun açtığı ilk delik genellikle ideal koşulları bulur: temiz bir alet, dikkatlice hazırlanmış bir kılavuz, sürekli su ve operatörün tam dikkati. Üretim onayı daha fazlasını gerektirir. Anlaşılan muayene aralığı veya ömür hedefi temsil edilene kadar diziyi devam ettiririz, ardından kesme süresini, delik boyutunu, yüzey hasarını, gürültüyü ve görünür aşınmayı karşılaştırırız. Mükemmel bir delik açan ancak öngörülemeyen şekilde bozulan bir alet, bir tezgah programı için istikrarlı bir temel sağlamaz.
Aşınma, süreci etkilemek için dramatik görünmek zorunda değildir. Elmas maruziyeti, bağ davranışı, kenar yuvarlanması, gövde deformasyonu, dişli hasarı veya bulamaç sıkışması, takımın malzemeye nasıl girdiğini ve çıktığını değiştirebilir. Kesme kenarını belirli aralıklarla fotoğraflarız ve incelemeden önce matkap ucunu tutarlı bir şekilde temizleriz. Eğer yüzey iyileştirme veya başka bir bakım işlemi amaçlanan yöntemin bir parçasıysa, tetikleyici ve prosedür belgelenmelidir.
Değiştirme kuralı çıktı kalitesiyle bağlantılı olmalıdır. Sabit sayıda delik uygun olabilir, ancak malzeme çeşitliliği daha erken veya daha geç aşınmaya neden olabilir. Kullanışlı durdurma sinyalleri arasında belirlenen aralığın dışındaki kesme süresi, izin verilen sınırın dışındaki talaşlar, çap sapması, anormal titreşim veya gözle görülür hasar bulunur. Nihai kararı müşterinin malzemesine ve sürecine bağlı tutarak örnek kaydı pratik bir inceleme aralığına çevirmeye yardımcı oluyoruz.
Bu aşamada, bir Matkap Ucu üreticisi olarak rolümüz doğrudan önem kazanmaktadır. Bestwin olarak, takım gövdesini, elmas kesme yönünü, arayüzü, kritik boyutları, işaretlemeyi ve numune kanıtlarını anlaşılan uygulamaya göre eşleştiriyoruz. Üretim kimliğini bu kayda karşı üretiyor ve denetliyoruz, böylece yeniden sipariş, bir resim veya genel bir taş-takım adı yerine kontrollü bir yapılandırmaya atıfta bulunabilir.
Matkap Ucu Kalite Kanıtı Numuneden Partiye Taşınmalıdır
İyi bir numune, yalnızca kimliği üretime kadar devam ederse kullanışlıdır. Matkap ucuna kontrollü boyutlar ve görünüm kriterleri atarız, onaylanmış konfigürasyonu saklarız ve gelen malzemeyi, süreç içi kontrolleri ve son denetimi siparişe bağlarız. Kesin kontrol planı ürüne, miktara ve anlaşmaya bağlıdır, ancak prensip aynı kalır: işlevsel kanıt ve üretim kimliği onaydan sonra ayrılmamalıdır.
Ambalaj, aşındırıcı kesici kenar için işlevseldir. Takımlar arasındaki temas, ilk delikten önce bir kenara zarar verebilir. Dişliler ve oturma yüzeyleri de darbe ve kirlenmeden korunmalıdır. Sipariş rotasına göre bireysel ayrımı, kutu mukavemetini, neme maruz kalmayı, etiket okunabilirliğini ve sayım yöntemini gözden geçiriyoruz. Fabrika denetiminden geçen bir matkap ucu, aynı kontrollü durumda teslim edilmelidir.
Tablo 2. Üretim Sürümü Kontrolleri
| Kontrol et | Fabrika kaydı | İşlevsel bağlantı | Yeniden doğrulama tetikleyicisi |
|---|---|---|---|
| Arayüz ve oturma | Diş veya sap boyutları, uyum kontrolü | Kontrollerin hizalanması ve makine uyumluluğu | Arayüz, adaptör veya makine değişikliği |
| Vücut geometrisi | Çap, yuvarlaklık, kritik uzunluk, salgı yöntemi | Etkileyenler: delik çapı, titreşim ve eksen | Takım-gövde veya şekillendirme-işlem değişikliği |
| Jant kesme | Anlaşılmış, aşındırıcı yapı ve görsel standart | Kesme hızını, ısıyı ve kenar kalitesini etkiler | Elmas veya tahvil şartnamesi değişikliği |
| Örnek kesim sonucu | Tespit edilen plaka, kurulum, delik sırası, fotoğraflar, ölçümler | Hedef tezgahta performansı onaylar | Malzeme ailesi, kalınlık veya yöntem değişikliği |
| İşaretleme ve izlenebilirlik | Ürün kodu, beden, parti veya sipariş kimliği | Alan geri bildirimlerini yapıya bağlı tutar | Etiket veya kod değişikliği |
| Paketleme koruması | Jant ayrılması, nem ve darbe koruması, miktar | İlk kullanımdan önce nakliye hasarını önler | Paketleme formatı veya sevkiyat rotası değişikliği |
Matkap Ucu Tedarikçileri kategorisinde, gerçek granit numunesini, takım kimliğini, işlem penceresini, inceleme sonucunu, paketleme yöntemini ve değişiklik kuralını birbirine bağlayarak değerimizi somutlaştırıyoruz. Bestwin olarak bu bağlantıyı proje kaydında tutuyor ve tekrarlayan üretimi desteklemek için kullanıyoruz.
Orijinal Ekipman Üreticisi (OEM) ve distribütör programlarıyla işaretleme, paketleme ve inceleme belgelerini, gereksinimler tanımlandığında bir Matkap Ucu tedarikçisi olarak uyarlayabiliriz. Bu özelleştirme, uygulama testinin yerini tutmaz. Özel etiketleme, renk veya kutu tasarımı siparişi tanımlayabilir, ancak kesme konfigürasyonu ve temsili taş sonucu temel olmaya devam eder.
Matkap Ucu Performansını Delik Kayıtlarıyla Giderin
Delik kalitesi sorunu ortaya çıktığında, konumu ve zamanlaması ipuçları verir. Giriş çipleri, başlangıç hareketine, kılavuz durumuna, darbeye veya yüzey hassasiyetine işaret eder. Parlatılmış bir delik ve artan kesme süresi, etkisiz kesmeye veya yetersiz çamur tahliyesine işaret edebilir. Konik veya oval bir delik, hizalama, salgı, dengesiz yükleme veya makine hareketini düşündürür. Alt taraftaki büyük kırılma, kopma noktasına yakın destek ve beslemeye odaklanmayı gerektirir. Matkap ucu, tek başına değil, plaka ve kurulum kanıtlarıyla birlikte incelenmelidir.
Her iki yüzün ölçekli fotoğraflarını, mevcutsa çıkarılan karot numunesini, temizlikten önceki alet kenarını, makine ve adaptör düzenini, su beslemesini, hız ayarını, kesme süresini ve alet ömründeki delik numarasını istiyoruz. Kısa bir video, yürüme, salınım veya kesintili soğutmayı ortaya çıkarabilir. Sipariş veya parti kimliği önemlidir çünkü raporu üretim kaydına bağlar.
Araç kategorisinin kısa ve genel bir açıklaması için, Matkap Ucu Silindirik delikler oluşturmanın temel işlevini açıklar. Granit tezgah işi, aşındırıcı mineral yapısı, halka şeklinde kesme, yüzey koruması, soğutucu ve çamur kontrolü, makine arayüzü ve işlevsel ömür sınırı gibi gerçek nitelik sınırlarını ekler.
Bir süreç değiştiğinde, eski sonucun geçerli kaldığını varsaymayız. Doğal granitten mühendislik ürünü kuvarsa geçiş, plaka kalınlığını artırma, sabit makineden elde taşınan bir makineye geçiş, adaptör ekleme, su miktarını azaltma veya talaş limitini sıkılaştırma gibi durumlar yeni bir numuneyi haklı çıkarabilir. Gerekli yeniden doğrulama, gereksiz yere her proje adımını tekrarlamak yerine, değişen riske odaklanabilir.
Örnek Değerlendirmesi İçin Bestwin'e Hangi Bilgileri Göndermelisiniz?
Tezgah malzemesi adı ve kaynağı, temsilci numuneler, plaka kalınlığı, yüzey bitişi, destek veya laminasyon, gerekli delik çapı ve toleransı, montaj çizimi, görünür taraf çip limiti, alt taraf limiti, kenar mesafesi ve lavabo kesimleriyle ilişkisi. Makine, arayüz, adaptör, hız aralığı, kılavuz veya fikstür, besleme yöntemi, ıslak veya kuru işlem, su verme veya emme, alet başına beklenen delik sayısı ve operatörlerin bir aletin aşındığına nasıl karar verdiği.
Tekrarlanan bir program için sipariş miktarı, beden çeşitliliği, hedef ambalaj, işaretleme, inceleme belgeleri, numune miktarı ve değişiklik bildirim beklentilerini ekleyin. Aynı matkap ucunu birden fazla fabrika veya tezgah malzemesi kullanacaksa, onaydan önce aralığı belirleyin. Bestwin, yalnızca en kolay kombinasyonu doğrulamak yerine ürünü ve numune planını gerçek sınıra uyarlayabilir.
İkinci Matkap Ucu Bağlantı, ekibinize daha geniş ürün yelpazemize dair bir başlangıç görünümü sunar. Fiyat Teklifi Talebi (RFQ), hala serbest bırakma için gereken taşı, arayüzü, çapı, işlemi ve bitiş kanıtını tanımlamalıdır. Numune yönünü önermek ve izlenebilir bir yanıt hazırlamak için kullandığımız bilgiler bunlardır.
Temiz Musluk Delikleri Tekrarlanabilir Bir Anlaşmayla Başlar
Temiz bir granit musluk deliği, tek bir izole edilmiş özellikten kaynaklanmaz. Matkap ucu yapısı, makine arayüzü, salgı, başlatma kontrolü, hız, ilerleme, soğutma, çamur giderme, delme desteği, malzeme varyasyonu ve aşınma sınırı arasındaki ilişkiden gelir. Bu koşullar kaydedildiğinde, delik bir üretim ekibi tarafından tekrarlanabilir ve bir şeyler değiştiğinde gözden geçirilebilir.
Bestwin olarak, bu eksiksiz uygulamaya yönelik takımı üretir, eşleştirir, numuneler ve inceleriz. Onaylanmış kimliği boyutlar, kesme kanıtları, işaretleme, paketleme ve tekrar siparişlerle bağlantılı tutarız. Gerçek tezgah yapısını ve işlem sınırını bize gönderin, projeniz için önemli olan soruyu yanıtlayan bir matkap ucu numunesi hazırlayabiliriz: gerekli batarya deliği ilk başarılı kesimden sonra uyum, bitiş ve üretim sınırları dahilinde kalacak mı?










 English
 العربية
 Français
 Português
 Português do Brasil
 Italiano
 简体中文
 繁體中文
 日本語
 한국어
 Deutsch
 Español
 Slovenčina
 ไทย
 Türkçe