
Um gabinete pode chegar à montagem final com todos os componentes elétricos prontos, mas uma única entrada de cabo ainda pode atrasar a montagem. A prensa-cabo não se encaixa porque a abertura está ligeiramente subdimensionada, a contraporca não tem espaço ao lado de uma borda dobrada, ou a tinta ao redor do corte lascou muito além da arruela de vedação. Esses problemas geralmente começam antes mesmo de a perfuração iniciar. A serra copo foi escolhida por uma etiqueta nominal de conduíte em vez do recorte necessário, ou o copo e o mandril foram tratados como compras separadas. Para construtores de painéis de controle, eletricistas e distribuidores, uma serra copo precisa corresponder ao material do gabinete, ao hardware de entrada de cabo, à furadeira e ao volume de produção esperado como um conjunto de trabalho.
Resposta Rápida
Escolha uma serra copo para um gabinete elétrico com o diâmetro de furo de montagem exigido pelo fabricante da prensa-cabo ou conexão, em seguida, confirme o material e a espessura da parede do gabinete. Um cortador bi-metálico pode ser adequado para muitos trabalhos em painéis de aço macio, alumínio e plástico, quando sua faixa de aplicação cobre o material. Construções com ponta de carboneto ou HSS podem ser mais apropriadas para outras condições de chapa ou produção repetida, mas a classificação do produto e o resultado da amostra importam mais do que apenas o nome do material.
A Bestwin fabrica e fornece ferramentas para fazer furos para construtores de painéis, empreiteiros, distribuidores e programas OEM. Podemos combinar um Serra copo com um mandril e arranjo de piloto adequados após a revisão do material do invólucro, diâmetro do recorte, mandril da furadeira, folga traseira, requisito de acabamento e quantidade do pedido. A unidade de compra correta é o conjunto de corte completo, não apenas o diâmetro da serra copo.
Comece com o Hardware de Entrada do Cabo
A abertura acabada existe para acomodar uma prensa-cabo, um cubo de conduíte, um ilhó, um encaixe de inserção ou outro componente montado em painel. Seu recorte necessário é, portanto, a primeira dimensão a ser confirmada. Uma designação de rosca como M20 descreve a rosca do componente, mas não define automaticamente o furo que cada marca ou construção exige. O desenho do componente ou os dados de instalação devem indicar o diâmetro do furo de montagem e qualquer tolerância permitida antes que uma serra copo seja encomendada.
Essa distinção é importante porque uma serra copo é normalmente vendida pelo seu diâmetro nominal de corte. Se o tamanho escolhido for menor que o recorte especificado, forçar a glândula através dele pode danificar a rosca ou o revestimento. Se a abertura for muito grande, a arruela de vedação pode não cobrir a borda corretamente e a contraporca pode ter menos material para se apoiar. Um furo visualmente redondo ainda pode ser inadequado para a peça instalada.
As dimensões externas da prensa-cabo também afetam a instalação. A arruela de vedação necessita de uma área plana na face do invólucro, e a contraporca precisa de espaço no interior. Uma curva próxima, trilho de montagem, canal de gaxeta, pino de solda ou bloco de terminais pode interferir, mesmo quando a fresa se encaixa na localização marcada. O diâmetro da serra copo, a projeção da broca guia e a folga do corpo da broca devem ser revisados em ambos os lados do painel antes que o produto seja aprovado.
Para novos projetos de gabinetes, um desenho que registre a referência do componente e o recorte necessário fornece um alvo estável para compras e produção. Para trabalhos de retrofit, o hardware real deve ser identificado antes que a abertura seja ampliada. Combinar uma fresa com um diâmetro estimado de tubo ou cabo é não confiável porque o componente de entrada, e não apenas o cabo, controla a geometria de montagem.
O Material do Invólucro Controla a Borda de Corte
Invólucros elétricos podem usar aço carbono pintado, aço inoxidável, alumínio, termoplástico, material reforçado com fibra de vidro ou uma placa de prensa-cabos removível feita de um material diferente do corpo principal. A mesma serra copo não deve ser considerada adequada para todas essas superfícies. O material de ponta, a geometria dos dentes, a construção da copo e as condições operacionais recomendadas precisam corresponder ao painel real.
Uma serra copo bimetálica combina uma borda de dentes de aço de alta velocidade com um corpo mais flexível. Essa construção é amplamente utilizada para aplicações gerais em metal e em oficinas mistas, mas o produto específico ainda precisa de uma faixa de material declarada. O passo e a forma do dente influenciam como a fresa interage com chapas finas. Um produto destinado principalmente para madeira pode prender ou deixar um acabamento inaceitável ao ser aplicado em um painel de aço flexível.
Uma construção bi-metal M42 pode fornecer um material de dente mais duro para condições de corte exigentes. Essa designação identifica parte da construção do produto, não um resultado de desempenho universal. A classe de proteção, espessura, suporte, velocidade de perfuração, avanço e prática de resfriamento ainda influenciam o corte. Nossa família de produtos M42 pode ser considerada onde a aplicação declarada e o painel representativo do cliente suportam a escolha.
Cortadores de furo com ponta de metal duro e HSS criam opções adicionais. Um produto com ponta de metal duro pode ser útil para aplicações adequadas em chapas metálicas e aberturas repetidas, enquanto um cortador HSS pode ser adequado para chapas finas e trabalhos não ferrosos dentro de sua faixa nominal. A comparação útil de serras copo não é simplesmente bi-metal versus metal duro versus HSS. É a especificação completa do produto em relação ao material do painel, espessura, acabamento desejado e número esperado de furos.
Caixas de plástico e fibra de vidro precisam de sua própria análise. Calor, rachaduras, desfiamento ou delaminação podem se tornar mais importantes do que o desgaste dos dentes. A serra copo selecionada precisa de uma ação de corte que o fabricante do painel permita, e o trabalho de amostra deve reproduzir o suporte real e a condição da superfície. Se uma caixa já oferece aberturas moldadas ou uma placa de prensa-cabo removível, usar esses recursos projetados pode ser preferível a cortar o corpo principal.
Tabela 1. Direção do Produto para Materiais Comuns de Gabinete
| Situação de corte de gabinete | Direção do produto para discutir | Informações necessárias antes da seleção |
|---|---|---|
| Painel de aço-carbono pintado | Fresa de metal duro, HSS ou com ponta de metal duro, classificada por material | Espessura da chapa, revestimento, diâmetro do furo, volume de produção |
| Placa de prensa-cabos em aço inoxidável | Construção em bi-metal com classificação de aço inoxidável ou com ponta de carboneto | Grau do aço inoxidável, espessura, suporte, requisito de acabamento |
| Parede de caixa de alumínio | Cortador para chapas não ferrosas | Condição da liga, espessura, avanço da ferramenta, proteção de superfície |
| Caixa termoplástica | Cortador afiado aprovado para plástico | Tipo de resina, espessura da parede, trincas e sensibilidade ao calor |
| Caixa reforçada com fibra de vidro | Construção do produto confirmada por teste de amostra | Reforço, espessura da parede, qualidade da borda, controle de poeira |
| Placa de prensa-cabos modular ou pré-cortada existente | Use o método de entrada pretendido pelo fabricante do gabinete | Tamanho do knockout, tipo de placa de junção, compatibilidade de encaixe |
Chapa Fina Requer um Conjunto de Corte Estável
Uma parede de contenção pode flexionar à medida que os dentes começam a cortar. Esse movimento altera a forma como os dentes individuais entram no metal e pode criar vibração, uma abertura maior que o normal, lascas de tinta ou um agarramento súbito na ruptura. Escolher uma aresta de corte mais cara sem controlar o conjunto completo pode deixar a principal fonte do defeito inalterada.
O corpo da serra copo deve girar concentricamente com o mandril e a broca guia. Uma broca guia torta, uma conexão de mandril gasta, um mandril solto ou uma rosca danificada podem fazer com que a fresa orbite em torno do centro pretendido. A abertura medida torna-se então maior ou menos redonda do que o tamanho nominal. Quando um furo de amostra for impreciso, a serra copo não deve ser culpada ou reduzida até que o conjunto de acionamento e o suporte da peça tenham sido verificados.
O suporte do painel próximo à área de corte reduz a vibração. Em uma placa de prensa-cabos removível ou em um painel de gabinete solto, a fixação estável também impede que a peça gire com a fresa. O arranjo de suporte deve deixar folga suficiente para o piloto e o plugue central. Para um gabinete acabado, os componentes internos e a fiação não devem ser expostos ao piloto, ao disco ou a cavacos metálicos. A sequência de produção mais segura é frequentemente fazer aberturas planejadas antes que equipamentos sensíveis sejam instalados, quando o projeto do gabinete e o processo de fabricação o permitirem.
A proteção de superfície ajuda apenas dentro de limites. Película protetora ou fita adequada pode reduzir marcas incidentais, mas não pode corrigir empenamento ou substituir suporte mecânico. Uma pilha espessa de material macio sob a serra copo também pode reduzir a estabilidade. A amostra deve representar o tratamento de superfície de produção para que lascamento de tinta e cobertura de arruela possam ser avaliados antes que um cortador de lote seja liberado.
O avanço merece atenção especial porque o anel de material restante oferece menor resistência. Alimentação excessiva nesse ponto pode puxar a serra copo para o painel e deixar uma rebarba de saída elevada. Uma fresa projetada para trabalhos em paredes finas pode usar geometria ou um ombro destinado a controlar essa etapa, mas a adequação deve ser confirmada nos dados do produto. Onde componentes traseiros estiverem presentes, a profundidade de corte utilizável e a projeção do pino guia precisam de limites separados.
Tamanho Nominal e Recorte Acabado São Medidas Diferentes
O diâmetro impresso em uma serra copo é um tamanho de produto. A abertura final também reflete o avanço dos dentes, a oscilação, o movimento do painel, a precisão da broca piloto e a forma como a fresa entra no material. Uma ferramenta nominalmente correta pode produzir um corte inaceitável quando uma dessas condições não é controlada. É por isso que uma verificação de montagem de amostra é mais útil do que apenas comparar os diâmetros do catálogo.
As medidas métricas e em polegadas podem parecer próximas o suficiente para substituição, mas a diferença pode importar para uma arruela de vedação ou um componente de encaixe. Se o desenho de entrada de cabo especificar um recorte métrico, o tamanho em polegadas disponível deve ser comparado com a tolerância permitida em vez de arredondado por hábito. A mesma regra se aplica quando um distribuidor monta um kit de serra copo para mercado misto. As etiquetas de tamanho devem permanecer inequívocas durante a embalagem, cotação e reposição.
A localização do furo adiciona outra restrição dimensional. Material plano suficiente deve permanecer ao redor da abertura para a arruela, a contraporca e a separação necessária das entradas vizinhas. Uma serra copo remove um anel circular, mas o componente instalado ocupa um envelope maior. Uma linha densa de prensa-cabos pode, portanto, falhar na montagem mesmo quando o diâmetro de cada recorte individual está correto.
O local do piloto controla o centro de uma montagem convencional. Uma marca central ou coordenada de desenho precisa levar em conta a conexão real, não apenas a rota visível do cabo. Se uma abertura existente precisar ser ampliada, um piloto normal pode não ter material para seguir. Essa é uma condição de corte diferente e pode exigir um gabarito guia ou outro método aprovado pelo fabricante. Um mandril padrão não deve ser esperado para se centralizar em espaço aberto.
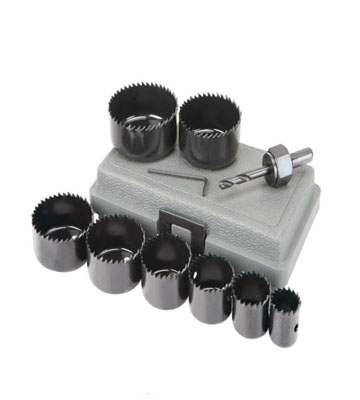
Em geral Serra copo na construção, a aresta de corte anular remove um anel e deixa um núcleo central. Isso reduz o material removido em comparação com uma broca sólida de grande diâmetro, mas introduz questões práticas sobre orientação piloto, folga do núcleo e profundidade da copo. Esses detalhes pertencem à especificação do produto para trabalhos de gabinete.
Compatibilidade do Eixo Afeta Precisão e Troca
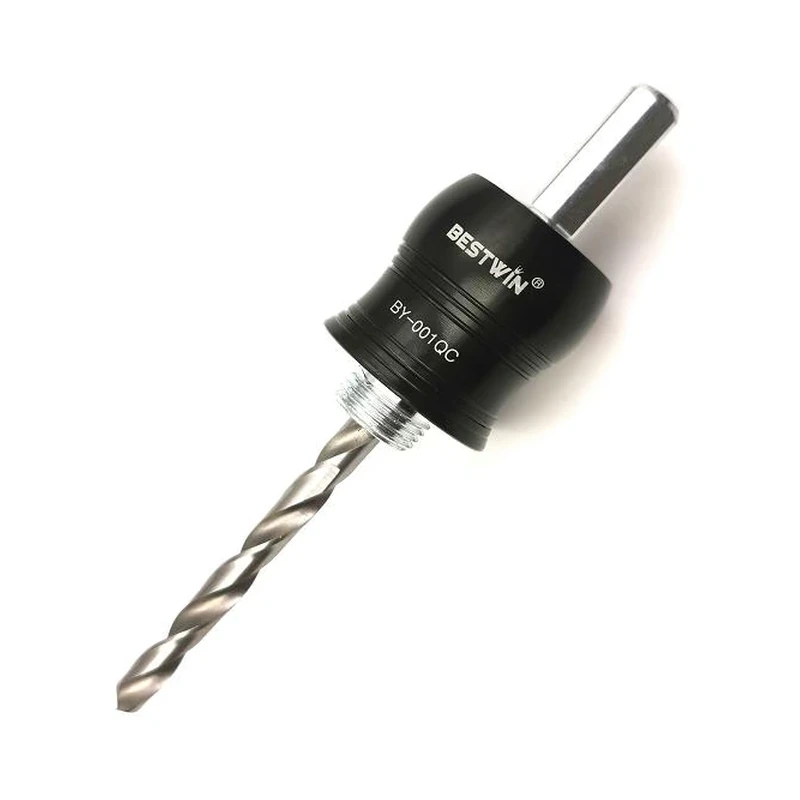
O mandril conecta a serra copo à furadeira, carrega a ponta guia e transfere o torque. O tamanho da rosca, os pinos de acionamento, os recursos de travamento, a retenção da ponta guia, o formato da haste e a capacidade do mandril afetam a compatibilidade da montagem. Dois produtos de serra copo com o mesmo diâmetro podem usar arranjos de mandril diferentes, portanto, a semelhança visual não é suficiente para aprovação de compra.
Cortadores menores podem usar um tamanho de mandril enquanto diâmetros maiores exigem outra conexão ou suporte de acionamento adicional. O mandril da furadeira deve aceitar a haste sem prender em uma superfície incorreta. A furadeira disponível também precisa de controle de baixa velocidade e torque adequados para o diâmetro e o material. Uma haste hexagonal pode melhorar o engajamento do acionamento, mas não autoriza por si só a operação com impacto. O corte de invólucros metálicos geralmente requer uso rotativo controlado de acordo com as instruções do cortador e da ferramenta elétrica.
Os mandris de troca rápida podem ajudar uma oficina de painéis que troca serras copo entre vários tamanhos comuns de entrada de cabos. O benefício depende de uma conexão estável, faixa de corte compatível e brocas piloto substituíveis. Um recurso de liberação rápida não deve introduzir folga ou permitir que a serra copo se encaixe incompletamente. Para kits de distribuidores e OEMs, a faixa de diâmetro suportada e os adaptadores incluídos precisam ser registrados para que o usuário não receba várias serras copo com cobertura parcial do mandril.
Um fabricante de serra copo que revisa um programa de gabinetes deve, portanto, perguntar quais furadeiras e mandris já são usados, se o trabalho é realizado em placas de prensa-cabos soltas ou gabinetes montados, e com que frequência os diâmetros mudam. A Bestwin fornece opções de espelhos de troca rápida e padrão que podem ser combinadas com fresas compatíveis. Podemos estruturar um conjunto de amostra em torno da interface da máquina pretendida, em vez de tratar o espelho como um pensamento posterior.
A Profundidade de Corte Deve Proteger o Espaço Atrás do Painel
As paredes de caixas elétricas são geralmente finas em comparação com a profundidade de uma serra copo padrão, mas uma serra copo mais profunda não é automaticamente melhor. O pino guia se estende atrás da superfície frontal antes que os dentes completem o corte. O miolo central também pode cair ou permanecer na serra copo. Um trilho, canaleta, terminal, tampa de barramento ou dispositivo montado atrás do corte pode ser alcançado antes que o operador espere.
Para produção planejada, o processo de abertura e o layout dos componentes devem manter o caminho de corte livre. Quando o trabalho é realizado em um gabinete instalado, o isolamento, o acesso e a confirmação de componentes ocultos tornam-se controles essenciais do projeto. O acessório de corte não pode tornar seguro um gabinete energizado ou obstruído. A seleção do produto deve, portanto, incluir a profundidade de trabalho acessível e a projeção máxima aceitável da broca, não apenas a espessura do painel.
Um produto do tipo "stopper" ou de parede fina pode limitar a penetração em uma aplicação definida. Essa característica precisa ser confirmada a partir do projeto específico do produto. Não deve ser inferida de um copo de aparência rasa em uma fotografia. Da mesma forma, encurtar ou substituir uma ponta piloto pode alterar o centralização, a retenção e a compatibilidade com o mandril. O conjunto de serra copo aprovado deve ser mantido intacto, a menos que o fabricante do produto forneça outra configuração.
Painéis de parede dupla, placas de reforço e construções isoladas criam uma questão de profundidade diferente. A serra copo pode atravessar mais de uma camada, e o plugue central pode reter isolamento ou detritos. A seção completa deve ser descrita durante a compatibilização do produto. Se o fabricante do invólucro restringir modificações em campo, o método de abertura exigido tem prioridade sobre uma recomendação geral de cortador.
Controle de Calor e Cavaco Influenciam a Qualidade do Furo
Quando uma serra copo esfrega em vez de cortar, o calor aumenta nos dentes e na superfície do painel. Em aço pintado, isso pode descolorir ou danificar o revestimento perto da abertura. Em aço inoxidável, condições inadequadas podem tornar o corte progressivamente mais difícil. Em plástico, o calor excessivo pode amolecer a borda. Uma serra copo escolhida para o material ainda precisa de uma velocidade de rotação apropriada, avanço constante e padrão de remoção de cavacos.
Diâmetros maiores criam maior velocidade de corte na aresta do dente para a mesma rotação da broca, portanto, uma configuração não é adequada para todos os tamanhos de serra copo. Use as orientações específicas do fabricante da ferramenta de corte para material e diâmetro. Se uma amostra de produção apresentar cavacos azuis, fumaça, plástico derretido ou dentes polidos com pouco progresso, aumentar a pressão não é uma solução confiável. A condição da ferramenta de corte, a velocidade, o suporte e a evacuação de cavacos precisam ser revisados.
A lubrificação pode ser apropriada para alguns produtos de corte de metal. Sua compatibilidade com o revestimento do gabinete, o processo de limpeza e o equipamento elétrico final é importante. O excesso de fluido dentro de um gabinete finalizado pode criar um novo problema de limpeza. O método de corte selecionado deve suportar tanto o desempenho da ferramenta quanto a condição exigida do gabinete antes da instalação dos componentes.
A remoção de cavacos também afeta trabalhos repetitivos. Fendas na copo podem fornecer acesso a um núcleo retido, e um sistema de mandril pode oferecer recursos que simplificam a liberação. Esses detalhes têm valor de compra em uma oficina que realiza muitas operações idênticas, pois o tempo de limpeza pode dominar o ciclo. Núcleos e cavacos devem ser removidos apenas após a parada da ferramenta e o controle da fonte de energia.
O fornecedor de serra copo deve receber informações suficientes para distinguir uma abertura de campo ocasional de uma operação de produção repetida. A vida útil da aresta necessária, a frequência de troca, a quantidade de brocas piloto sobressalentes e o arranjo de embalagem diferem. A Bestwin pode usar o material declarado, a mistura de diâmetros, a interface da broca e o alvo da amostra para combinar um conjunto de produtos mais útil para o padrão de trabalho.
As amostras de furos devem ser avaliadas com o encaixe real.
Uma amostra representativa utiliza o mesmo material de invólucro, revestimento, espessura, suporte e conjunto de corte esperado na produção. Um teste em um pedaço grosso de aço sem pintura não pode confirmar o desempenho em uma porta fina com revestimento em pó. A broca, o mandril, a furadeira e a serra copo pertencem à amostra porque cada parte do conjunto da serra copo pode afetar a abertura final.
A primeira inspeção é dimensional. Meça o recorte e confirme se a prensa-cabo, o cubo ou a bucha se encaixam de acordo com suas instruções. Em seguida, inspecione a face ao redor da abertura, a borda traseira e a área de assentamento. Uma pequena rebarba de saída ainda pode impedir que uma contraporca ou arruela se assente de forma plana. Uma lasca no revestimento fora da área de contato da arruela pode exigir retrabalho, mesmo quando o hardware pode ser instalado.
O componente montado oferece a verificação de aceitação mais útil. A arruela deve cobrir a borda cortada conforme pretendido, o corpo deve assentar sem distorção e a contraporca deve ter acesso total. Em um invólucro selado, a instalação do componente e os requisitos do fabricante do invólucro determinam se a entrada final pode atender ao grau de proteção pretendido. O cortador sozinho não pode certificar o invólucro completo.
Tabela 2. Resultados da Amostra e Detalhes do Produto para Revisão
| Resultado da amostra | Detalhes do produto ou montagem para revisão | Implicação de compra |
|---|---|---|
| A abertura é maior do que o esperado | Folga do eixo, condição do piloto, aperto da castanha, movimento do painel | Corrija a montagem antes de alterar o tamanho nominal |
| Dentes batem ao entrar | Geometria do dente, suporte do painel, controle do fuso | Compare um cortador classificado para a condição da chapa |
| Lascas de tinta além da cobertura da arruela | Afiação da ferramenta, suporte, estabilidade de entrada, comportamento do revestimento | Aprovar somente após um representante terminar o teste |
| Rebarba pesada de saída permanece | Alimentação no avanço, condição da ferramenta, adequação para chapas finas | Revisão da construção do cortador e da folga de acabamento |
| Lesma é difícil de remover | Encaixes para copo, profundidade de corte, características do eixo, acúmulo de cavacos | Inclua o tempo de limpeza na comparação de produtos |
| A glândula ou cubo não encaixa | Corte real, rebarba, planicidade, dobras próximas | Verifique o desenho do hardware e a localização da abertura |
| Piloto se aproxima de um componente interno | Projeção do piloto, folga traseira, sequência de trabalho | Use um processo planejado mais seguro ou uma alternativa aprovada |

Construa a Especificação de Compra em Torno de Resultados Repetíveis
Uma vez que uma amostra de serra copo é aceita, a descrição da compra deve preservar os detalhes que a produziram. O diâmetro sozinho é insuficiente. Registre a família e a construção da fresa, o mandril compatível, a especificação da broca guia, a profundidade de corte utilizável, os materiais pretendidos, a faixa de espessura relevante, a haste e a quantidade da embalagem. Para um kit, liste todos os tamanhos incluídos e a cobertura do mandril para esses tamanhos.
O planejamento de reposição é igualmente importante. Brocas piloto, mandris, adaptadores e diâmetros de copo frequentemente usados podem desgastar-se em taxas diferentes. Um conjunto de distribuidores que não pode ser reabastecido com componentes compatíveis cria problemas de serviço evitáveis. Códigos de item estáveis e embalagens claras ajudam a separar tamanhos métricos e em polegadas semelhantes durante o manuseio no armazém e a seleção em campo.
Para programas OEM e de marca própria, a amostra confirmada pode definir pontos de inspeção para fornecimento repetido. Estes podem incluir identificação de diâmetro, condição dos dentes, ajuste de conexão, alinhamento piloto, acabamento, proteção da embalagem e composição do conjunto. Alegações sobre um número universal de furos são menos úteis do que uma especificação de produto acordada e um resultado de amostra baseado na aplicação, pois a vida útil da ferramenta muda com o material e a operação.
Ao solicitar um orçamento, fornecer o material do invólucro, a espessura da parede, os diâmetros dos recortes, o tipo de encaixe, a faixa do mandril, a quantidade esperada de furos, a composição do conjunto, a necessidade de embalagem e a quantidade de pedido alvo nos ajuda a preparar uma recomendação mais relevante. Uma consulta pode começar mesmo que alguns detalhes ainda estejam sendo confirmados. Os itens ausentes podem ser resolvidos durante a correspondência do produto e o planejamento de amostras.
Erros Comuns de Seleção
Um erro comum é pedir pelo tamanho do conduíte ou cabo em vez do recorte do acessório. Outro é assumir que um material de dente mais duro resolve automaticamente a vibração em chapas finas. Um terceiro é comprar serras copo e mandris de listas separadas sem verificar a rosca, o acoplamento, a ponta guia e o mandril. Cada erro pode produzir uma ferramenta que parece razoável em um catálogo, mas não consegue criar um furo de montagem aceitável.
Também é arriscado padronizar uma serra copo em todos os materiais de gabinete. Um produto que tem bom desempenho em uma placa de prensa-cabos de aço macio pintado pode não ser a escolha certa para aço inoxidável, alumínio, termoplástico ou fibra de vidro. Uma linha de produtos controlada ainda pode ser compacta, mas cada cortador incluído precisa ter uma função definida de material e diâmetro.
Por fim, o maior kit nem sempre é o melhor kit. O trabalho em painéis elétricos geralmente se concentra em um grupo limitado de tamanhos de entrada de cabos. Um conjunto construído em torno desses recortes repetidos, suportado por mandris compatíveis e brocas de reserva, pode ser mais útil do que um amplo sortimento com vários tamanhos não utilizados. Podemos combinar um Serra copo programa para a faixa de ajuste do cliente, materiais do painel, interface da ferramenta, plano de embalagem e demanda em lote.
Perguntas Frequentes
Uma serra copo pode cortar painéis de aço pintado e de aço inoxidável?
Somente quando o produto específico for classificado para ambos os materiais e os resultados da amostra atenderem ao acabamento exigido. Aço inoxidável e aço carbono pintado podem impor diferentes condições de corte. Registre o material para cada uso aprovado em vez de estender um teste bem-sucedido para todos os painéis metálicos.
O tamanho do cortador deve corresponder ao tamanho da rosca da prensa-cabos?
Use a dimensão do furo de montagem especificada pelo fabricante da prensa-cabo ou conexão. Uma designação de rosca não é necessariamente igual ao recorte necessário. Verifique o desenho, a tolerância permitida, a cobertura da arruela e o espaço para a contraporca antes de escolher o diâmetro nominal da serra copo.
Um mandril de troca rápida é útil quando você precisa trocar ferramentas com frequência e rapidez.
É útil quando os operadores trocam frequentemente entre tamanhos de fresas compatíveis e o sistema fornece uma conexão estável e corretamente centralizada. Confirme a faixa de fresas suportada, a capacidade da haste, do piloto e do mandril antes de adicioná-lo a um kit.
Uma serra copo pode aumentar uma abertura existente?
Um piloto convencional pode não ter material para guiá-lo em um furo existente. O alargamento pode exigir um gabarito de guia adequado ou outro método aprovado. Não presuma que um mandril normal centrará a fresa sem suporte.
Que informações ajudam em uma cotação OEM
Compartilhe os materiais e espessuras dos painéis, tamanhos de recorte necessários, hardware de entrada de cabos, interface de perfuração, volume de produção esperado, composição preferida do conjunto, embalagem, quantidade de amostras e quantidade de pedido alvo. Esses detalhes nos ajudam a combinar fresas, mandris, brocas e itens de reposição sem transformar a consulta inicial em uma barreira.
Combine o Cortador com a Entrada do Cabo Finalizada
Uma abertura de gabinete confiável começa com a prensa-cabo ou conexão instalada, depois retrocede para o recorte, material do painel, construção da serra copo, mandril, piloto e broca. Amostras representativas confirmam o ajuste e a qualidade da superfície que uma descrição de catálogo não pode estabelecer sozinha. A Bestwin pode revisar essas condições, preparar opções adequadas de serra copo e mandril, apoiar a comparação de amostras e alinhar a montagem confirmada com os requisitos do OEM, distribuidor e de fornecimento recorrente.










 English
 العربية
 Français
 Português
 Português do Brasil
 Italiano
 简体中文
 繁體中文
 日本語
 한국어
 Deutsch
 Español
 Slovenčina
 ไทย
 Türkçe