
円形の開口部は図面上では単純に見えますが、実際に切断するとすぐに汚くなることがあります。ノコギリはきれいに始まりますが、その後煙が出てきたり、刃先が熱くなったり、工具が片側に引っ張られたり、カップが材料に引っかかったりします。その時、単純な穴は工具、工作物、そして作業者との戦いになります。ホールソーは広い円周上に多くの歯で切断するため、小さなドリル穴よりも熱、切りくず、位置合わせ、そしてサポートがより重要になります。
クイックアンサー
ホールソーが引っかかったり焼けたりするのは、刃が自由に切削せず擦れたり、切りくずが排出されなかったり、パイロットビットがぶれたり、回転速度が高すぎたり、加工物が動いたり、アーバーが緩んでいたり、ソーの種類が材料に合っていなかったりする場合です。引っかかりは機械的な問題であり、焼き付きは熱の問題です。多くの実際の作業では、詰まった切りくずと高い摩擦が抵抗と温度の両方を作り出すため、これらは同時に発生します。
切り口をきれいに保つには、材料に適したホールソーを選び、安定したパイロット穴から始め、ドリルをまっすぐに保ち、制御された速度で使用し、頻繁に切りくずを取り除き、ワークピースを支え、必要に応じて適切な潤滑または冷却を使用します。 ホールソー 歯がきれいな切り込みを入れ、プラグが解放される余地があるときに最も効果を発揮します。
ホールソーがドリルビットと異なる挙動をする理由
ツイストビットはより狭い範囲を切削します。ホールソーは穴の周りのリング部分のみを取り除き、中心のプラグを残します。そのため、大きな開口部には効率的ですが、新たなリスクも生じます。刃が広い円周に接触します。カップ部分に切りくずが溜まることがあります。プラグがソー内部で詰まることがあります。パイロットビットは、刃が食い込むまで工具を中心に保つ必要があります。
刃先が広いため、トルクが急激に上昇します。ノコギリの片側がもう一方よりも強く食い込むと、ドリルがねじれる可能性があります。カップが切りくずで満杯になると、刃がこすれます。オペレーターが工具を傾けると、片側が深く切れ込み、もう片側が引きずられます。ホールソーは便利ですが、多くの人が予想するよりも安定したセットアップが必要です。
カットはコントロールされているように感じるべきです。工具は跳ねたり、ガタガタしたり、煙を出したり、引っかかったりしてはいけません。それらの兆候が現れた場合、解決策は通常、より多くの力ではありません。より良いアライメント、速度、切りくずの除去、サポート、または異なるソーのスタイルが望ましいです。
ホールソーと素材を合わせる
まず素材選びが重要です。木工用ホールソーとバイメタル製金属用ソーは同じではありません。鋼板用TCTソーとタイルや石材用ダイヤモンドソーも異なります。刃の形状、本体、切削深さ、耐熱性すべてが重要です。直径だけで選ぶと、焼け付き、食い込み、刃こぼれの原因になります。
木材には通常、きれいな歯の作用と十分な切りくずスペースが必要です。金属には、制御された速度、適切な歯の材質、そしてしばしば潤滑が必要です。ステンレス鋼は、熱や摩擦が刃を損傷する可能性があるため、より注意が必要です。タイル、レンガ、コンクリートには、適切な研磨材またはダイヤモンドスタイルが必要です。プラスチックには、切断時に溶けて引っかからないように、制御された熱が必要です。
| 材料または仕事 | より良いホールソーの選択 | 管理すべき主なリスク |
| 木材と合板 | 木材用またはバイメタル製ののこぎり | 燃焼、プラグの固着、出口の引き裂け |
| 軟鋼板 | バイメタル、ハイス鋼、またはTCTスタイル(適切なもの) | 熱、歯の摩耗、突破時の掴み |
| ステンレス鋼 | 金属用ノコギリ | 熱の蓄積と端部の損傷 |
| プラスチックパネル | スピード制御付きシャープソー | 溶ける、おしゃべり、ざらざらした縁 |
| タイルまたは脆い表面 | ダイヤモンドまたは適切な研磨材スタイル | ひび割れ、スケート、過熱 |
| 設置済みパネル | 刃の深さとアーバークリアランス | 隠れた障害、不十分なサポート |
正しいホールソーは、良いテクニックの必要性をなくすものではありませんが、オペレーターに公平な出発点を与えます。
安定したパイロットから始めよう
パイロットビットが経路を設定します。それがずれると、鋸刃が不均一に入り込みます。片側が食い込み、もう片側が擦れると、穴が粗くなったり、急に詰まったりすることがあります。中心を明確にマークしてください。金属の場合は、適切な場合はセンターポンチを使用してください。仕上げ面の場合は、ポンチが表面を傷つける可能性がある場合は、ガイドまたはテンプレートを使用してください。
パイロットが確立されるまでゆっくりと開始してください。カップの歯が全速力で表面に叩きつけられないようにしてください。歯が円周全体に均等に切り込み始めたら、安定して送り込んでください。ソーがぐらつき始めたら、カーフが大きくなりすぎる前に停止し、位置を修正してください。
高精度な穴あけには、ガイドプレートやボール盤が役立ちます。現場作業では、簡単なガイドブロックでもドリルのぶれを軽減できます。ホールソーでは、パイロットドリルとカップが同じ中心に一致する必要があります。
開始方法も表面仕上げに合わせる必要があります。塗装されたパネルでは、穴の外側の目に見える傷が、穴のサイズと同じくらい重要になる場合があります。湾曲したパイプでは、部品が治具で固定されていないと、パイロットが食い込む前に滑る可能性があります。積層板では、パイロットは正しく開始するかもしれませんが、カップが速すぎると刃先が表面を損傷する可能性があります。ゆっくりとした開始により、オペレーターはパイロットが中心を見つけたこと、および刃先が均等に入っていることを確認する時間が得られます。切り込みが確立されたら、より安定した圧力で切断を続けることができます。
ドリルを面に垂直に保ってください
ホールソーが締め付けられる最も速い方法の一つは、ドリルを傾けることです。カップが傾くと、歯の一方がより深く食い込みます。反対側は引きずられます。切り込み幅が不均一になり、熱が上昇し、ソーが材料にロックされる可能性があります。これは、厚い木材、パイプ、および手持ちでの穴あけで特に一般的です。
2方向から位置合わせを確認してください。両手をしっかりと固定してください。ドリルが重い場合は、始める前に姿勢を安定させてください。垂直パネルの場合は、切り込みが深くなるにつれて工具を下向きに傾けないでください。頭上や不便な位置では、圧力を減らし、より頻繁に切り屑を取り除いてください。
鋸が深く食い込んだら、ドリルで穴を広げようとしないでください。ホールソーはてこではありません。横方向の力は、アーバーを曲げたり、パイロットビットを損傷したり、刃を破損させたりする可能性があります。
送り速度と送り量を制御
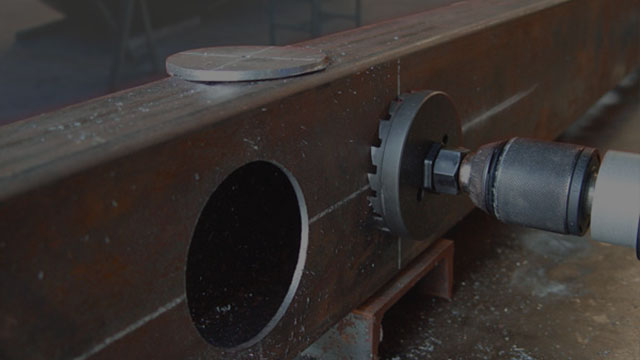
速度は直径と材質に合わせる必要があります。通常、大きなホールソーは小さなものより遅い速度が必要です。金属は木材よりも慎重な操作が必要です。プラスチックは速度が高すぎると溶ける可能性があります。タイルや石材には、ソーの種類に応じた方法が必要です。速すぎると、切りくずが排出される前に熱が発生します。
送り圧は安定している必要があります。圧力が高すぎると歯に過負荷がかかり、食い込みの原因となります。圧力が低すぎると、歯が切削するのではなく、擦れて研磨してしまう可能性があります。適切な感覚は、切り込みからチップ、粉塵、または削りくずが排出される、安定した切削作用です。
ソーが進まなくなった場合、無理に押し続けないでください。一度引き戻し、切りくずを取り除き、刃を確認し、必要であれば切断部を冷ましてください。切りくずが詰まった状態で無理に穴あけを続けると、刃先が焼けたり、急に締め付けられたりする可能性があります。
カップパックがいっぱいになる前にチップをクリアしてください
チップの排出は、きれいなホールソー作業の鍵となります。カップ形状はチップや粉じんを保持できます。切り込みが深くなるにつれて、材料が逃げる余地が少なくなります。詰まったチップは、ソー本体や刃との間に摩擦を生じさせます。その摩擦は熱を発生させ、木材を焦がしたり、金属の刃を鈍らせたり、プラスチックを溶かしたり、加工品を変色させたりする可能性があります。
突くようなリズムで、短く切り込み、ソーを引きながらコントロールを保ち、切りくずを取り除いて続けます。厚い材料の場合は、きつくなったらプラグを取り除きます。切りくずが逃げるように、不要部分の内側に逃げ穴を開けると良い作業もあります。金属の場合は、適切な切削油を使用すると熱を減らし、刃がきれいに切れるのを助けます。
より広範な ホールソー 切断方法は、
木材とプラスチックの燃焼防止
木材の焦げ付きは、通常、高速回転、鈍い刃、チップの詰まり、または送り量が少なすぎることが原因で発生します。刃が同じ繊維をこすり続け、材料を取り除かないためです。リムが黒くなり、煙が出て、プラグが取り外しにくくなることがあります。鋭利なホールソー、低速回転、安定した送り量、そして頻繁なチップの除去で、通常はこの問題は解決します。
プラスチックには別の問題があります。熱で切断面が柔らかくなったり溶けたりすることがあります。溶けた材料が刃に付着し、のこぎりに固まることがあります。切れ味の良いのこぎりを使用し、速度を制御し、途中で休止してください。パネルが振動しないように支えてください。切り込みがにじみ始めたら、材料が刃に付着する前に停止してください。
バッキング材は木材とプラスチックの両方に役立ちます。出口側を支え、引き裂きを軽減します。両面の外観が重要な場合は、片側から部分的にカットし、次にパイロット穴をガイドとして使用して反対側から仕上げます。
金属の固着防止
金属への食い込みは、速度、送り、刃の選択、切りくずの詰まり、または突き抜けが原因で発生することがよくあります。金属加工用のホールソーは、木材用ノコギリのように扱ってはいけません。材料に適した定格のノコギリを使用し、速度を制御し、必要に応じて適切な切削油を使用してください。刃に切らせるようにし、リムをワークピースに押し付けないでください。
薄いシートは、ブレークスルー時に引っかかることがあります。シートをクランプし、後ろから支え、出口付近の圧力を下げてください。厚い金属は、切りくずの除去と熱管理が必要です。ステンレス鋼は、こすれるとエッジが損傷し、切断が困難になるため、特別な注意が必要です。
工具が急に動いたら、すぐに止めてください。ホールソーが引っかかると、ドリルがねじれたり、アーバーが損傷したり、加工物が歪んだりする可能性があります。作業を再開する前に、切り込みをやり直してください。
アーバー、パイロットビット、プラグを確認してください
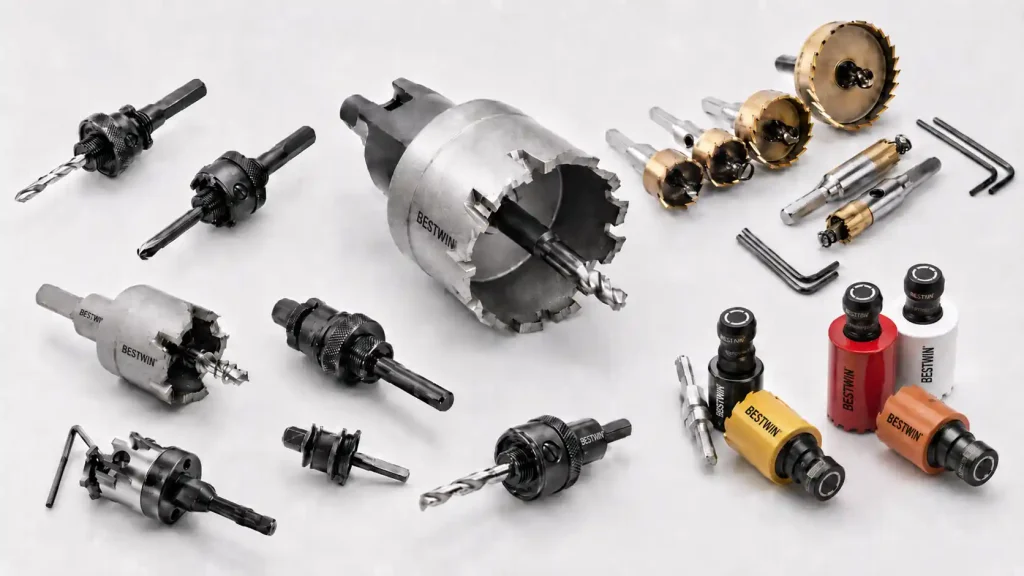
アーバーはソーとパイロットビットを一体に保持します。緩んでいたり、摩耗していたり、組み立てが悪かったりすると、ソーがぐらつくことがあります。ぐらつきは、切り込み幅を広げ、片側を加熱し、締め付けられる可能性を高めます。切断前にアーバーを確認してください。ソーがしっかりと取り付けられ、パイロットビットがまっすぐで、ロックピンやねじが確実に固定されていることを確認してください。
パイロットビットは、ノコギリをガイドするのに十分な長さが必要です。ただし、簡単に曲がるほど長すぎてもいけません。パイロットビットが鈍っていると、カップが切り込みを開始する前に、ビットがぶれたり過熱したりする可能性があります。ビットが曲がっていると、ホールソーはまっすぐ回転しません。
プラグも問題を引き起こす可能性があります。木材の場合、プラグが膨張したり、カップ内に引っかかったりすることがあります。金属の場合、スラッグは熱く鋭利になることがあります。次の穴を開始する前に、プラグを安全に取り外し、カップをきれいに保ってください。古い廃棄物で満たされたのこぎりは、次の切断でより速く加熱されます。
深さもこのチェックの一部です。いくつかの切り込みは浅いためプラグが簡単に外れますが、厚い材料では、歯が穴を完成させる前にプラグが詰まることがあります。カップの深さが材料の厚さに近い場合は、ソーが完全に埋まる前に停止し、切りくずを取り除いてください。詰まったプラグをワークピースから引き抜くためにアーバーをてことして使用しないでください。パイロットビットが曲がったり、アーバーのねじ山が歪んだりする可能性があります。プラグがきれいに外れると、ホールソーが保護され、次の切り込みがカップ内部に隠れた切りくずが詰まった状態で始まらないようになります。
繰り返し開ける場合は、工具が引きずり始められた後の反応ではなく、切削の間にプラグクリアを固定ステップにしてください。
ワークピースを支持する
動くワークピースはホールソーを動かします。振動はビビリを引き起こします。ビビリは刃を損傷させ、切断面を粗くし、ソーが食い込む原因となります。可能な限りワークピースをクランプしてください。薄い板材、プラスチックパネル、ボードは切断箇所付近で支持してください。パイプや丸棒には、治具またはVブロックを使用してください。
設置されたパネルは、さらに注意が必要です。表面の裏側に隠れた配線、配管、留め具、または空洞がないか確認してください。ホールソーは、支えのない領域に貫通した際に引っかかることがあります。貫通する際は、圧力を下げ、工具をまっすぐに保ってください。
端に近い場所を切断する場合、サポートはさらに重要になります。ノコギリは弱い方に引っ張られる可能性があります。ガイドや当て板を使用すると、穴を丸く保ち、締め付けられる可能性を減らすことができます。
ホールソーのよくある問題とその解決策
切り方がうまくいかなかった場合、その症状は通常、原因を示しています。推測するのではなく、そのパターンを利用してください。
| 症状 | 原因 | 何を、変更しますか |
| 木材の煙 | 速度が高すぎる、歯が鈍い、チップが詰まっている | ゆっくりと、切りくずを排出し、シャープなホールソーを使用してください |
| カーフにのこぎりの歯を見た | 傾き、チップの詰め込みすぎ、圧力がかかりすぎ | 四角く保ち、ゴミをきれいにし、供給を減らす |
| 穴が粗い、または大きすぎる | ぐらつき、緩んだアーバー、ぶれるパイロット | アーバーを締め付け、パイロットを案内し、工具を安定させる |
| 金属はすぐに歯が鈍くなる | 間違った種類ののこぎり、高熱、潤滑剤なし | のこぎりで金属を切り、熱を制御する |
| プラグがカップに詰まっている | 深い切り込み、柔らかい素材、クリアなし | 続行する前にプラグを抜き、取り外してください。 |
| 出口側が剥がれる | 後ろ盾がなく、プレッシャーが大きすぎる | バッキングボードを使い、ゆっくりと進めてください |
この表は、複数人で工具を共有する場合にも役立ちます。同じホールソーで繰り返し問題が発生する場合、問題はソー自体ではなく、使い方にある可能性があります。
摩耗したホールソーの交換時期
摩耗したホールソーは時間の無駄であり、リスクを高めます。歯の欠け、エッジの丸まり、溶接部のひび割れ、カップの歪み、ねじ山の損傷、繰り返しの過熱は、使用を中止する兆候です。切れ味を失ったソーは、より多くの熱を発生させ、次の故障の可能性を高めます。
切れ味が鈍くなるのは徐々に進行します。ノコギリはまだ切れますが、より強い力が必要になります。その余分な力が、引っかかりの原因となります。以前はきれいに切れていたノコギリが、同じ条件で煙を出したり引っかかったりするようになったら、材料のせいにする前に点検してください。
のこぎりの刃同士がぶつからないように保管してください。アーバーとパイロットビットは、適切なのこぎりのサイズと一緒に保管してください。きれいで整理されたキットがあれば、摩耗した工具を無理に別の開口部に通そうとするのではなく、適切な工具を選びやすくなります。
ベストウィン製品が自然にフィットする場所
穴あけの問題によって、適切な工具の選択は異なります。TCTホールソーは一部の金属加工に適している場合があります。バイメタルキットは一般的な取り付けサイズに役立ちます。ダイヤモンドタイプは特定のタイルや石材加工に適しています。アーバーとパイロットビットは、中心を制御し、カップを正確に回転させるために重要です。
ベストウィン ワークショップや設置作業用のホールソー、TCTホールソー、バイメタルホールソーキット、ダイヤモンドホールソー、および関連アーバーを提供します。 ホールソー 材料、直径、深さ、工具のパワー、仕上げの要件などを考慮して選択する必要があるため、オペレーターは、加工物が引っかかったり焦げたりする問題を起こさずにきれいに切削できます。
最終的な結論
ホールソーは、切り屑がうまく排出されなくなると、締め付けられたり焼き付いたりします。原因は通常、実用的なものです。間違った種類ののこ
最高の切断は、最初から最後まで制御されていると感じられます。工具が煙を出し始めたり、振動したり、引っかかったりしたら、停止してセットアップを修正してください。良いホールソーは、オペレーターがカップを熱と詰まった切りくずで無理に押し通すのではなく、歯に切削する余地を与えることで、より長く持ち、よりきれいな開口部を作ります。










 English
 العربية
 Français
 Português
 Português do Brasil
 Italiano
 简体中文
 繁體中文
 日本語
 한국어
 Deutsch
 Español
 Slovenčina
 ไทย
 Türkçe