
Yuvarlak bir delik çizimde basit görünür, ancak kesim hızla karmaşıklaşabilir. Testere temiz başlar, sonra duman çıkar, kenar ısınır, alet bir yana doğru çeker veya kesici malzeme içine kilitlenir. İşte o zaman basit bir delik, alet, iş parçası ve operatör arasındaki bir mücadeleye dönüşür. Delik testeresi geniş bir daire etrafında birçok dişe sahip olduğu için, ısı, talaşlar, hizalama ve destek, küçük bir matkap deliğine göre daha fazla önem taşır.
Hızlı Cevap
Dişler serbestçe kesmek yerine birbirine sürtündüğünde veya yandığında, talaşlar kaçamaz, kılavuz ucu sapar, hız çok yüksektir, iş parçası hareket eder, mandren gevşektir veya testere tipi malzemeye uymuyorsa bir delik testeresi sıkışır veya yanar. Sıkışma mekanik bir sorundur. Yanma ise ısı sorunudur. Birçok gerçek işte, tıkanmış talaşlar ve yüksek sürtünme hem direnç hem de sıcaklık yarattığı için birlikte meydana gelirler.
Kesimi temiz tutmak için, malzemeye uygun matkap ucunu seçin, sabit bir pilotla başlayın, matkabı dik tutun, kontrollü hız kullanın, talaşları sık sık temizleyin, iş parçasını destekleyin ve gerektiğinde uygun yağlama veya soğutma kullanın. Kovan Testere Dişlerin temiz bir yol açtığı ve tıkaçın çıkması için alana sahip olduğu durumlarda en iyi sonucu verir.
Neden Halka Testere Matkap Ucundan Farklı Davranır
Bir matkap ucu daha küçük bir alanı keser. Bir delik testeresi sadece deliğin etrafındaki halkayı çıkarır ve ortada bir tapa bırakır. Bu, daha büyük açıklıklar için onu verimli kılar, ancak aynı zamanda yeni riskler de yaratır. Dişler geniş bir daireye temas eder. Kupa talaşları tutabilir. Tapa testerenin içinde sıkışabilir. Pilot matkap, dişler oturana kadar aleti merkezde tutmalıdır.
Kesici kenar geniş olduğu için tork hızla yükselir. Testerenin bir tarafı diğerinden daha sert tutarsa, matkap dönebilir. Hazne talaşla dolarsa, dişler sürtünür. Operatör aleti eğilirse, bir taraf daha derine keser ve diğer taraf sürüklenir. Delik testeresi kullanışlıdır, ancak birçok insanın beklediğinden daha sağlam bir kurulum gerektirir.
Kesim kontrollü hissettirmeli. Alet zıplamamalı, titrememeli, duman çıkarmamalı veya takılmamalı. Bu işaretler göründüğünde, çözüm genellikle daha fazla güç değildir. Daha iyi hizalama, hız, talaş temizleme, destek veya farklı bir testere stili daha iyidir.
Huni Testereyi Malzemeye Göre Eşleştirin
Malzeme seçimi ilk sırada gelir. Ahşap için kullanılan bir delik testeresi, metal için kullanılan bi-metal bir testere ile aynı değildir. Çelik levha için TCT testere, fayans veya duvar işleri için elmas testereden farklıdır. Dişler, gövde, derinlik ve ısı direnci hepsi önemlidir. Sadece çapa göre seçim yapmak yanmaya, sıkışmaya veya dişlerin kırılmasına neden olabilir.
Ahşap genellikle temiz diş hareketi ve iyi talaş boşluğu gerektirir. Metal kontrollü hız, uygun diş malzemesi ve genellikle yağlama gerektirir. Paslanmaz çelik daha fazla özen gerektirir çünkü ısı ve sürtünme kenara zarar verebilir. Karo, tuğla ve beton doğru aşındırıcı veya elmas stili gerektirir. Plastik, kesimin eriyip takılmaması için kontrollü ısı gerektirir.
| Malzeme veya iş | Daha İyi Panter Testere Seçimi | Kontrol edilecek ana risk |
| Ahşap ve kontrplak | İş için uygun ahşap veya bi-metal testere | Yanma, tıkanma, çıkış yırtılması |
| Yumuşak çelik levha | Uygun olduğu şekilde Bi-metal, HSS veya TCT tarzı | Isı, diş aşınması, kopma anında yakalama |
| Paslanmaz çelik | Uygun metal kesme testeresi | Isı birikimi ve kenar hasarı |
| Plastik paneller | Kontrollü hızda keskin testere | Eriyen, gevezelik, pürüzlü kenar |
| Karo veya kırılgan yüzey | Elmas veya uygun aşındırıcı tarzı | Çatlama, kayma, aşırı ısınma |
| Kurulu paneller | Kesme derinliği ve mil boşluğu | Gizli engel, zayıf destek |
Doğru bir devir testeresi iyi bir tekniğe olan ihtiyacı ortadan kaldırmaz, ancak operatöre adil bir başlangıç noktası sunar.
Kararlı Bir Pilotla Başlayın
Pilot ucu yolu belirler. Eğer saparsa, testere dişleri düzensiz girer. Bir tarafı kazarken diğer tarafı sürtünür, bu da pürüzlü bir delik veya ani sıkışmaya neden olabilir. Merkezi net bir şekilde işaretleyin. Metalde, uygun olduğunda bir puntalama aleti kullanın. Bitmiş yüzeylerde, bir puntalama aletinin yüzeye zarar vereceği durumlarda bir kılavuz veya şablon kullanın.
Pilot oturana kadar yavaş başlayın. Kupanın dişlerinin tam hızda yüzeye çarpmasına izin vermeyin. Dişler daire etrafında eşit şekilde kesmeye başladığında, sabit bir şekilde ilerleyin. Testere sallanmaya başlarsa, durun ve kesik genişlemeden önce hizalamayı düzeltin.
Yüksek hassasiyetli delikler için bir kılavuz plaka veya matkap presi yardımcı olabilir. Saha çalışmalarında basit bir kılavuz blok bile sapmayı azaltabilir. Bir delik testeresi, pilotun ve haznenin aynı merkezde buluşmasını gerektirir.
Başlangıç yöntemi yüzey bitişine de uygun olmalıdır. Boyalı bir panelde, delik dışındaki görünür bir çizik, delik boyutu kadar önemli olabilir. Kavisli bir boruda, parça bir fikstürde tutulmadıkça pilot, kavrama yapmadan kayabilir. Lamine bir kartonda, pilot doğru başlayabilir ancak fincan çok hızlı düşürülürse dişler yüzeyi yırtabilir. Daha yavaş bir başlangıç, operatöre pilotun merkezi bulduğunu ve dişlerin eşit girdiğini doğrulaması için zaman tanır. Kanal oluştuktan sonra kesme işlemine daha sabit bir basınçla devam edilebilir.
Matkabı yüzeye dik tutun
Matkabı eğmek, delme testeresinin sıkışmasının en hızlı yollarından biridir. Kupa açılı olduğunda, dişlerin bir tarafı daha derine keser. Karşı taraf sürüklenir. Kesme genişliği düzensizleşir, ısı yükselir ve testere malzemenin içine kilitlenebilir. Bu durum özellikle kalın ahşap, boru ve elde delme işlemlerinde yaygındır.
İki yönden hizalamayı kontrol edin. Her iki elinizi de sabit tutun. Matkap ağırsa, başlamadan önce duruşunuzu destekleyin. Dikey panellerde, kesim derinleştikçe aleti aşağı doğru eğmekten kaçının. Tavan üstü veya zorlu pozisyonlarda, basıncı azaltın ve daha sık temizleme araları verin.
Testere derinlemesine girdikten sonra, deliği genişletmek için matkabı kullanmayın. Delik testeresi bir kaldıraç değildir. Yan basınç milini bükebilir, kılavuz ucuna zarar verebilir veya dişleri kırabilir.
Hız ve İlerleme Kontrolü
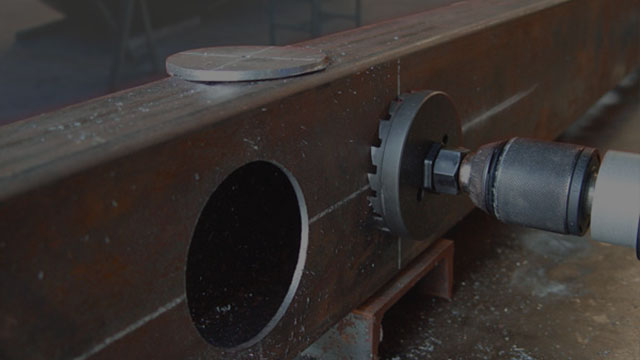
Hız, çap ve malzemeye uygun olmalıdır. Büyük delik testereleri genellikle küçük olanlardan daha yavaş hız gerektirir. Metal, ahşaptan daha fazla kontrol gerektirir. Plastik çok yüksek hızda eriyebilir. Karo ve taş, testere tipine göre belirtilen yöntemi gerektirir. Çok hızlı çalıştırmak, talaşlar temizlenmeden önce ısı oluşturur.
Besleme basıncı sabit olmalıdır. Çok fazla basınç dişlileri aşırı yükleyebilir ve takılmaya neden olabilir. Çok az basınç ise dişlilerin kesmek yerine sürtünmesine ve parlatmasına neden olabilir. Doğru his, talaş, toz veya yonga malafadan ayrılırken sabit bir kesme hareketidir.
Testere ilerlemiyorsa, sadece daha sert itmeyin. Geri çekilin, talaşları temizleyin, dişleri kontrol edin ve gerekirse kesimin soğumasını bekleyin. Talaşla doluyken zorlanan bir delik testeresi kenarı yakabilir veya aniden sıkışabilir.
Kupa Paketleri Dolmadan Cipsleri Temizle
Temiz bir delik testeresi işi için talaş tahliyesi çok önemlidir. Kase şekli talaş ve tozu tutabilir. Kesim derinleştikçe, malzemenin kaçması için daha az yer kalır. Sıkışmış talaşlar testere gövdesi ve dişleri arasında sürtünmeye neden olur. Bu sürtünme ısı üretir, bu da ahşabı yakabilir, metal dişleri köreltebilir, plastiği eritebilir veya iş parçasının rengini bozabilir.
Gagasını vurur gibi bir ritim kullanın. Kısa bir mesafe kesin, kontrolü elden bırakmadan testereyi geri çekin, talaşları temizleyin ve devam edin. Kalın malzemelerde, testere sıkıştığında tapayı çıkarın. Bazı işlerde, talaşların kaçması için atık alanın içine bir boşaltma deliği açmak faydalı olur. Metalde, uygun kesme sıvısı ısıyı azaltabilir ve dişlerin temiz kesmesine yardımcı olabilir.
Daha geniş Kovan testere Kesme yöntemi, halka şeklindeki talaş boşluğunu temizlemeye bağlıdır. Talaş boşluğu atıkla dolarsa, keskin bir testere bile sıcak bir sürtünme kabı gibi davranmaya başlar.
Ahşap ve Plastikte Yanmayı Önleme
Ahşapta yanma genellikle yüksek hız, körelmiş dişler, sıkışmış talaşlar veya çok az ilerlemeden kaynaklanır. Dişler, malzemeyi temizlemeden aynı liflere karşı döner. Kenar kararır, duman görünür ve tıpa çıkarması zorlaşabilir. Keskin bir delik testeresi, daha yavaş hız, sabit ilerleme ve sık temizleme genellikle sorunu çözer.
Plastiğin farklı bir sorunu var. Isı kesilen kenarı yumuşatabilir veya eritebilir. Erimiş malzeme dişlere yapışabilir ve ardından testerenin etrafında sertleşebilir. Keskin bir testere, kontrollü hız ve duraklamalar kullanın. Panelin titreşim yapmaması için destekleyin. Kesim bulaşmaya başlarsa, malzeme dişlere yapışmadan durun.
Destek malzemesi hem ahşap hem de plastik için faydalı olabilir. Çıkış tarafını destekler ve yırtılmayı azaltır. Her iki tarafın da görünümü önemliyse, bir taraftan kısmen kesin, ardından kılavuz deliği rehber olarak kullanarak diğer taraftan bitirin.
Metalde Bağlanmayı Önleme
Metalde sıkışma genellikle hız, ilerleme, diş seçimi, talaş birikmesi veya delikten çıkıştan kaynaklanır. Metalde kullanılan bir delik testeresi, ahşap testeresi gibi ele alınmamalıdır. Malzemeye uygun hızda çalışan bir testere kullanın, hızı kontrol altında tutun ve gerektiğinde uygun sıvıyı kullanın. Dişlerin kesmesini sağlayın; kenarı iş parçasına sürtmeyin.
İnce levha kopma noktasında takılabilir. Levhayı sıkıştırın, arkadan destekleyin ve çıkışa yakın basıncı azaltın. Kalın metal talaş temizliği ve ısı kontrolü gerektirir. Paslanmaz çelik özel dikkat gerektirir çünkü sürtünme kenara zarar verebilir ve yüzeyi kesmeyi zorlaştırabilir.
Alet takılırsa durun. Sıkışan bir delik testeresi matkabı döndürebilir, mil yatağına zarar verebilir veya iş parçasını bozabilir. Devam etmeden önce kesimi yeniden ayarlayın.
Arbor, Pilot Bit ve Tıpayı Kontrol Edin
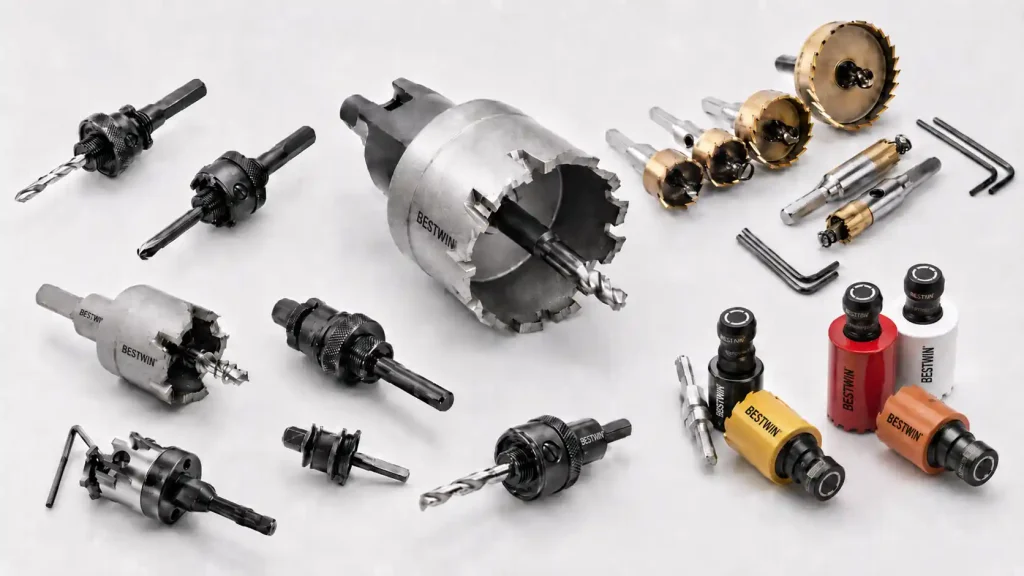
Mil, testereyi ve kılavuz matkabı bir arada tutar. Gevşek, aşınmış veya kötü monte edilmişse, testere sallanabilir. Sallanma, kesim izini genişletir, bir tarafı ısıtır ve sıkışma olasılığını artırır. Kesimden önce mili kontrol edin. Testerenin yerine oturduğundan, kılavuz matkabın düz olduğundan ve herhangi bir kilitleme piminin veya dişlinin sağlam olduğundan emin olun.
Pilot ucu testereyi yönlendirecek kadar uzamalı ancak kolayca bükülmeyecek kadar da kısa olmalıdır. Pilot ucu körelmişse, matkap ucu kayabilir veya kesme işlemi başlamadan aşırı ısınabilir. Eğer bükülmüşse, delik testeresi düzgün çalışmayacaktır.
Tıpa da sorunlara yol açabilir. Ahşapta tıpa şişebilir veya yuvanın içinde sıkışabilir. Metalde, tıpa sıcak ve keskin olabilir. Bir sonraki deliğe başlamadan önce tıpayı güvenli bir şekilde çıkarın ve yuvanın temiz olduğundan emin olun. Eski atıklarla dolu bir testere bir sonraki kesimde daha hızlı ısınacaktır.
Derinlik bu kontrolün bir parçasıdır. Bazı kesikler, tıpanın kolayca çıkacağı kadar sığdır, oysa kalın malzeme, dişler deliği bitirmeden tıpayı sıkıştırabilir. Fincan derinliği malzeme kalınlığına yakınsa, testere tamamen gömülmeden durun ve atığı temizleyin. Sıkışmış bir tıpayı iş parçasından çıkarmak için mili kaldıraç olarak kullanmayın. Bu, kılavuz ucunu bükebilir veya milin dişlerini bozabilir. Temiz bir tıpa çıkışı, Delik Testeresini korur ve bir sonraki kesimin, fincanın içine zaten sıkışmış gizli talaşlarla başlamasını önler.
Tekrarlanan açmalar için, takım sürüklenmeye başladıktan sonra bir tepki yerine, kesimler arasında tapa temizliğini sabit bir adım haline getirin.
İş Parçasını Destekleyin
Hareket eden bir iş parçası, delik testeresinin hareket etmesine neden olur. Titreşim, çapaklanmaya yol açar. Çapaklanma dişlere zarar verir, kenarı pürüzlendirir ve testerenin takılmasına neden olabilir. Mümkün olduğunda iş parçasını kelepçeleyin. İnce sac, plastik paneller ve levhaları kesim yerine yakın destekleyin. Boru veya yuvarlak stok için bir fikstür veya V-blok kullanın.
Takılı paneller ekstra dikkat gerektirir. Yüzeyin arkasındaki gizli kabloları, boruları, bağlantı elemanlarını veya boş alanları kontrol edin. Bir delik testeresi, desteksiz bir alana girdiğinde takılabilir. Çıkışa yakın basıncı azaltın ve aleti dik tutun.
Kesim kenara yakınsa, destek daha da önemli hale gelir. Testere daha zayıf tarafa doğru çekilebilir. Bir kılavuz veya destek plakası deliği yuvarlak tutabilir ve sıkışma olasılığını azaltabilir.
Delik Testeresi Sorun Giderme
Bir kesik ters gittiğinde, belirti genellikle nedene işaret eder. Tahmin etmek yerine bu kalıbı kullanın.
| Belirti | Olası neden | Ne değiştirmeli |
| Ahşapta duman | Hız çok yüksek, körelmiş dişler, sıkışmış talaşlar | Yavaşla, talaşları temizle, keskin bir delik testeresi kullan |
| Testere kerfinde kilitler gördüm | Eğilme, yonga paketleme, aşırı baskı | Kare tut, atığı temizle, beslemeyi azalt |
| Geniş veya büyük delik | Titreme, gevşek mil, gezinen kılavuz | Ağacı sıkın, kılavuzu yönlendirin, aleti sabitleyin |
| Metalde dişler çabuk körelir. | Yanlış testere tipi, yüksek ısı, akışkan yok | Testereyi metale uygun hale getirin ve ısıyı kontrol edin |
| Fiş kupsta takılı kaldı | Derin kesim, yumuşak malzeme, temizleme yok | Devam etmeden önce durun ve fişi çekin |
| Çıkış tarafı yırtılıyor | Destek yok, çok fazla baskı | Destek tahtası kullanın ve nazikçe geçirin |
Bu tablo, birden fazla kişi aletleri paylaştığında da yardımcı olur. Aynı Delik Testeresi aynı soruna neden olmaya devam ediyorsa, sorun yalnızca testerede değil, teknikte olabilir.
Aşınmış Delik Testeresi Ne Zaman Değiştirilmeli
Aşınmış bir delik testeresi zaman kaybına ve risk artışına neden olur. Eksik dişler, yuvarlak kenarlar, çatlak kaynaklar, eğilmiş gövdeler, hasarlı dişliler ve tekrarlanan aşırı ısınma, kullanmayı bırakmanız için işaretlerdir. Kesme kenarını kaybetmiş bir testere daha fazla ısı üretir, bu da bir sonraki arızanın daha olası hale gelmesine neden olur.
Bazı körelmeler kademelidir. Testere hala keser ama daha fazla baskı gerektirir. Bu ekstra baskı takılmaya neden olur. Eğer bir testere eskiden temiz kesiyorsa ve şimdi aynı koşullarda duman çıkarıyor veya takılıyorsa, malzemeyi suçlamadan önce onu kontrol edin.
Testerelerin birbirine çarpmaması için delik testerelerini saklayın. Mil ve kılavuz uçlarını doğru testere boyutlarıyla birlikte saklayın. Temiz, düzenli bir takım, aşınmış bir aleti başka bir açıklıktan zorlamak yerine doğru aleti seçmeyi kolaylaştırır.
Bestwin Ürünleri Nereye Doğal Olarak Uyar
Farklı delik testeresi sorunları farklı alet seçimleri gerektirir. TCT (Tungsten Karbür Uçlu) delik testereleri bazı metal kesme işleri için uygun olabilir. Bi-metal kitler yaygın montaj boyutlarında yardımcı olabilir. Elmas uçlu modeller belirli fayans veya duvar işleri için uygundur. Mandreller ve kılavuz uçlar önemlidir çünkü merkezi kontrol eder ve testerenin düzgün çalışmasını sağlar.
Bestwin Atölye ve montaj kullanımı için delik testereleri, TCT delik testereleri, bi-metal delik testeresi kitleri, elmas delik testereleri ve ilgili mandreller tedarik eder. Kovan Testere Malzeme, çap, derinlik, takım gücü ve yüzey kalitesi gereksinimleri dikkate alınarak, operatörün işi sıkışma veya yanma sorunu yaşamadan temiz bir şekilde kesebilmesi için seçim yapılmalıdır.
Sonuç
Kesme işlemi kendi kendini temizlemeyi bıraktığında, delik testeresi sıkışır veya yanar. Nedenler genellikle pratiktir: yanlış testere tipi, yüksek hız, zayıf kılavuz kontrolü, eğik delme, tıkanmış talaşlar, yetersiz destek veya gevşek mil. Temiz kesim, doğru testereyi seçmeye, doğru başlamaya, matkabı dik tutmaya, atıkları temizlemeye ve dişler zarar görmeden önce ısıyı azaltmaya bağlıdır.
En iyi kesim baştan sona kontrollü hissettirir. Takım duman çıkarmaya, titremeye veya takılmaya başladığında durun ve ayarı düzeltin. İyi bir delik testeresi, operatör dişlere ısı ve sıkışmış talaşlar nedeniyle kupayı zorlamak yerine kesmeleri için alan bıraktığında daha uzun süre dayanır ve daha temiz delikler açar.










 English
 العربية
 Français
 Português
 Português do Brasil
 Italiano
 简体中文
 繁體中文
 日本語
 한국어
 Deutsch
 Español
 Slovenčina
 ไทย
 Türkçe