
クイックアンサー
ドリルビットは、切削するよりも擦れることが多いと過熱します。一般的な原因としては、過剰な速度、弱い送り圧力、刃先の鈍り、切りくずの除去不良、材料に適さないビットの使用、必要な箇所での潤滑不足、または穴をクリアせずに長時間ドリル加工を行うことなどが挙げられます。熱は作業者にとって不快なだけでなく、刃先を軟化させたり、木材を焦がしたり、一部の金属を硬化させたり、穴を拡大させたり、コーティングを損傷させたり、工具寿命を縮めたりする可能性があります。
修正は実践的です。ビットを材料に合わせ、制御された速度で始め、安定した送りを使用し、頻繁に切りくずを取り除き、材料と作業に応じて適切な冷却または潤滑を使用します。鋭利な ドリルビット 材料に適した見た目のチップ、粉、または削りくずを生成する必要があります。ビットがキーキー鳴ったり、煙が出たり、青くなったり、表面を磨いたり、きれいなチップを生成しなくなったりした場合は、無理に穴を深く掘り進める前に、作業を中止して設定を修正してください。
掘削中に熱が発生する理由
ドリリングは、切削刃が圧力をかけて材料を取り除く際に熱を発生させます。ある程度の熱は正常です。問題は、摩擦が切削よりも速く上昇し始めたときに始まります。鋭利なビットは材料をせん断し、切りくずとともに熱を運び去ります。鈍いビットはこすれます。速度が速すぎると、切削刃が表面を滑ることがあります。送り量が少なすぎると、切削する代わりに金属を研磨してしまうことがあります。切りくずが詰まると、穴の中に熱が閉じ込められることがあります。
ドリルビット、材質、工具、回転数、送り圧力、穴の深さはすべて連携して機能します。軟材に適した設定でも、ステンレス鋼では過熱する可能性があります。小さな穴に適した回転数でも、より大きな直径の穴には速すぎる場合があります。長い穴は、同じビットが浅い穴でうまく機能したとしても、繰り返し切りくずを取り除く必要があるかもしれません。
熱もこもる原因は、多くのオペレーターが切削速度の低下に対して、より強く押し込んだり、より速く回転させたりして対応するためです。これは軟らかい材料では一時的に効果があるかもしれませんが、実際の問題を悪化させることがよくあります。より良い対応は、切りくずや音を読み取り、原因を調整することです。
ドリルビットが熱すぎる一般的な兆候
過熱は、ビットが完全に破損する前に通常は確認できます。木材の場合、最初の兆候は焦げた臭い、穴の周りの黒い跡、またはきれいな削りくずの代わりに粉末が出ることかもしれません。金属の場合、兆候としては、きしみ音、青色または麦わら色の切りくず、煙、研磨された表面、または食いつかなくなるビットなどが含まれる場合があります。石材の場合、過度の熱は、進行が遅い、粉塵が詰まる、または予想よりも早く先端が摩耗することとして現れることがあります。
ビットが損傷するまで待たないでください。切れ味が落ちたドリルビットは、最初の問題が修正された後も熱を発生し続けます。刃先が丸くなると、オペレーターは穴あけを続けるためにより多くの圧力が必要になる場合があり、その余分な圧力は細いビットを曲げたり、加工物を損傷したりする可能性があります。
| 警告 | 原因 | 実用的な修正 |
|---|---|---|
| 木材の煙または焦げ臭 | 速度が高すぎる、ビットが鈍い、チップが詰まっている | ゆっくりと、切りくずを排出し、より鋭いビットを使用してください |
| 金属片やビットの青色 | 最先端での過剰な熱 | 速度を落とし、送り量を増やし、適切な流体を添加してください |
| 金属のスキール音 | 切るのではなくこする | より鋭いビット、より確実な送り、より低い速度を使用してください |
| チップスの代わりに微粉末 | 刃が鈍いか、送り量が軽すぎる | ビットを交換または研磨し、安定した速度で送り込んでください |
| 穴が大きすぎるか、粗くなる | 振動、発熱、切りくずの排出不良 | チャックの確認、ビットの直角度、クリアランスのリズム |
修正は原因に合わせるべきです。ビットが鈍っている場合、冷却だけでは再び鋭くはなりません。速度が高すぎる場合、新しいビットも同様に過熱する可能性があります。
速度と直径および材料を一致させる
ドリルビットが過熱する最も一般的な理由の一つは回転速度です。一般的に、小さいビットは大きいビットよりも速く回転させることができます。柔らかい木材は鋼鉄よりも速い回転速度を許容します。ステンレス鋼や硬い金属は通常、より遅い速度とより多くの制御が必要です。石材用ビットは、単純な回転速度よりもハンマーアクション、先端のデザイン、そして切りくずの排出に依存します。
ハイスピードは穴がすぐに開くように見えるため魅力的です。しかし、刃先が十分に材料を除去できない場合、スピードは摩擦に変わります。金属では、スピードが速すぎると刃先が過熱し、切削しにくい表面になります。木材では、穴の壁を焦がす可能性があります。プラスチックでは、穴の周りの材料を溶かす可能性があります。
必要だと思うよりもゆっくりと始め、ビットがきれいに切削できるようになってから徐々に速度を上げるのが良い習慣です。安定した切削音を聞き、切りくずを観察してください。切りくずが消え、温度が上昇する場合は、速度または送り量が間違っています。グラインディングツールのようにドリルビットを使用してはいけません。ただし、そのアクセサリーが実際に研削用に設計されている場合を除きます。
刃が切れるような送り圧を使用してください
送り圧とは、ビットを材料に押し込む力のことです。圧力が強すぎると、細いビットが曲がったり、脆い材料が割れたり、工具に過負荷がかかったり、急に引っかかったりすることがあります。圧力が弱すぎても同様に悪く、切削する代わりにエッジが擦れてしまいます。擦れると熱が発生し、ビットが早く鈍くなります。
右送りは安定している。金属では、ビットは明確な切りくずを出すべきだ。木材では、煙や粉塵ではなく削りくずや切りくずを出すべきだ。石材では、ビットは横に無理に押し付けられることなく、ハンマーの作用で前進するべきだ。オペレーターが極端に強く押す必要がある場合、ビットが鈍っているか、速度が間違っているか、あるいは選択したビットが材料に合っていない可能性がある。
深い穴の場合、切りくずを除去するために送りは中断する必要があります。作業や安全上の慣習に応じて、工具を停止または制御しながらビットを引き抜いてください。切りくずが詰まると、穴はドリルビットの周りに断熱スリーブとなり、熱と摩擦が増加します。
断熱層になる前にチップをクリアする
チップは熱を運び去ります。チップが穴の中に閉じ込められると、熱も閉じ込められたままになります。これは、特に深い木材の穴、厚い金属、プラスチック、そしてチップが自由に排出できないあらゆる止まり穴で重要です。最初はよく切削できても、フルートにチップが詰まると、途中でビットが過熱する可能性があります。
フルートのデザインは役立ちますが、テクニックの必要性をなくすものではありません。深い穴には、オペレーターが少し掘ってはビットを引き抜き、切りくずを取り除いてから再び掘り進む、ペックドリリングが必要になる場合があります。木工用オーガービットやブラッドポイントビットは、適切に使用すれば材料をよく除去できます。金属用ツイストビットは、切りくずがフルートを上がっていくためのスペースが必要です。石材用ビットは、先端が材料を破砕し続けることができるように、粉じんの除去が必要です。
チップが変色したり、粉っぽかったり、溶けていたり、異常に細かかったりする場合は、ドリルビットが擦れている可能性があります。エッジが損傷する前に停止してください。穴を清掃し、エッジを確認してから、より良い速度と送りで再開してください。
素材に合ったビットを選ぶ
一つの素材用に作られたドリルビットは、別の素材ではすぐに過熱することがあります。木工用ビットは、繊維の位置を特定し切断するのに役立つポイントまたはスパーを使用することがよくあります。金属用ビットは、切削エッジと鋼やアルミニウムに対応できる素材が必要です。石材用ビットは、超硬チップと衝撃作用に依存します。タイルやガラスは、制御された開始と、滑りやひび割れを避けるための適切なチップが必要です。
間違ったドリルビットの使用は、最初は速度の問題のように見えます。ドリルビットが遅く感じられるため、オペレーターは速度を上げ、熱が上昇します。しかし、本当の問題は形状や材質です。ビットは効率的に切削できないため、擦れてしまいます。
| 材料または仕事 | より良いビット選択 | 温度管理の習慣 |
|---|---|---|
| 針葉樹と広葉樹 | Brad point、オーガー、スパー、または適切なツイストビット | 出口側を焦がさないように、切りくずを飛ばしてください。 |
| 軟鋼 | シャープハイス鋼、コバルト、または適切な金属ドリルビット | 低速、安定した送り、必要に応じて切削油を使用 |
| ステンレス鋼 | コバルトまたはその他の適切な金属ビット | エッジを鋭く保ち、擦れを防ぐ |
| 石造りとコンクリート | ブロックまたはハンマービット | インパクトを与え、頻繁にほこりを払う |
| プラスチックシート | プラスチックに適したシャープビットまたはコントロールツイストビット | 速度と熱を下げて溶融を防ぐ |
| タイルまたは脆い表面 | タイル・ガラス用ビットまたはガイド付きビット | ゆっくりと始め、指定がない限り衝撃を避けてください |
最も攻撃的なドリルビットが常に最良とは限りません。精密な作業では、スピードよりも制御されたスタートとクリーンな切れ刃が重要です。
潤滑または冷却が役立つとき
潤滑は金属の穴あけや一部の生産作業に最も役立ちます。適切な切削液は、摩擦を減らし、熱を運び去り、仕上げを改善するのに役立ちます。切削液は材料と作業に合わせる必要があります。材料によっては、乾式で穴あけを行います。時折切削液が必要なだけのものもあります。一部の作業場では切削油を使用し、他の作業場ではクーラントシステムを使用します。工具と職場での安全規則に従ってください。
ドリルビットの切れ味が悪いことを隠すために、切削油を使用しないでください。ドリルビットが丸まったり欠けたりしている場合、それでも摩擦は発生します。切削油は一時的に煙を減らすかもしれませんが、刃先を回復させることはできません。ドリルビットが適切で鋭利な場合に冷却は役立ちます。
木材の穴あけは、通常、液体冷却よりも刃先の鋭さ、速度制御、切りくずの排出に依存します。石材の穴あけは、粉じんの排出と適切な打撃工具に依存します。プラスチックの穴あけは、液体を追加するよりも、低速と一時停止が必要な場合があります。熱制御方法は、材料に適合させる必要があります。
ビットを鋭くまっすぐに保つ
切れ味の良いドリルビットは、より少ない力と熱で切削できます。切れ味の悪いビットは、より大きな圧力が必要で、切りくずが悪く、遅い速度でも過熱することがよくあります。重要な穴を開ける前に、先端と刃先を確認してください。エッジの丸み、欠け、不均一な摩耗、青みがかった変色、またはシャンクの曲がりがないか確認してください。
真っ直ぐさも重要です。曲がったドリルビットや、きちんと固定されていないシャンクはぐらつきを生じさせます。ぐらつきは穴を大きくし、端部が不均一にこすれる原因となります。摩耗したチャックも同様の問題を引き起こす可能性があります。ビットが目に見える振れで回転する場合は、精密作業や熱に弱い材料には使用しないでください。
保管方法は切れ味に影響します。箱の中でばらばらにされたビットは互いにぶつかり合い、刃先を損傷する可能性があります。一般的なサイズは整理して保管してください。使用後は切りくずや残留物を除去してください。損傷したビットは、すべての穴が過熱する原因になる前に交換してください。
金属穴あけにおける熱制御
金属の穴あけ加工では、過熱が最も顕著に現れます。ドリルビットは、キーキー音を立てたり、変色したり、煙を出したり、切削できなくなったりすることがあります。主なルールは簡単です。適切なビットを使用し、大口径や硬い金属の場合は速度を落とし、切削できるだけの十分な力で送り、切りくずを排出し、必要に応じて適切な切削油を使用してください。
ビットの下で金属表面が研磨されるようになったら、刃先がこすれている証拠です。作業を中止してください。そのまま続けると、特にステンレス鋼の場合、表面が硬化し、次の作業がより困難になる可能性があります。より鋭いビット、遅い速度、より強い送り、または下穴が必要になる場合があります。
パイロット穴は、より大きな直径の穴を開ける際の負荷を軽減できますが、まっすぐで適切なサイズである必要があります。パイロット穴が大きすぎると、最終的なビットに必要な誘導が失われる可能性があります。小さすぎると、負荷を十分に軽減できない場合があります。目標は、過度の熱を発生させずに最終的なビットで切削できるようにすることです。
木材、プラスチック、石材の熱制御
木材加工において、熱はしばしば高速回転、鈍い刃、詰まった切りくず、または切りくずを排出せずに深い穴をビットで無理に押し進めることから発生します。リム部分での焦げ付きは、ビットの回転速度が切削速度よりも速すぎることを意味する場合があります。鋭利な木工用ビットと制御された速度で通常は問題が解決します。当て木を使用すると、ささくれを防ぎ、出口側をきれいに保つのに役立ちます。
ビットの回転が速すぎたり、こすれたりするとプラスチックが溶けることがあります。速度を落とし、材料を支え、切りくずを取り除いてください。切削刃が材料を軟化させるのではなく、削り取るようにしてください。プラスチックが溶け始めたら、停止してセットアップを冷却してください。
石材やコンクリートは熱の発生が異なります。先端が材料を砕き、粉塵はフルートを通って排出されます。穴が粉塵で詰まると、進行が遅くなり、熱が上昇します。ビットと材料に応じて適切なハンマー設定を使用し、ドリルをまっすぐに保ち、深い穴では粉塵を清掃してください。

ツールのセットアップによっては、ビットが過熱しやすくなることがあります。
ドリル本体が重要です。チャックが滑ったり、バッテリーが弱かったり、速度制御が悪かったり、工具が摩耗していたりすると、良いビットでも性能が悪くなります。チャックが滑るとシャンクが加熱され、ビットは意図した速度で切削できなくなる可能性があります。工具がぐらつくと、穴が粗くなり摩擦が増加します。
シャンクが清潔で正しくセットされているか確認してください。チャックを均等に締め付けてください。素材に適したモードを使用してください。通常の金属や木材の穴あけにはハンマーモードを使用しないでください。低出力の工具で、その実用範囲を超える穴サイズを使用しないでください。ドリルビットは切削システムの一部にすぎません。
クランプは熱にも影響します。緩んだワークピースは振動し、引っかかり、こすれます。振動は送り圧力を変化させ、刃先を欠けさせる可能性があります。ドリル加工の前に、材料をクランプし、薄いシート、パイプ、または端部を支持してください。
ビットが熱くなり続ける場合のフィールドトラブルシューティング
過熱が繰り返される場合は、一度にすべてを変更するのではなく、簡単な手順を踏んでください。まずドリルビットを点検します。摩耗、欠け、青色、曲がり、詰まりがある場合は、交換または清掃してください。次に材料を確認し、ビットの種類を確かめます。次に、速度を落とし、刃先が切削するように送り量を調整します。そして、より頻繁に切りくずを除去します。材料が必要とする場合のみ、適切な切削油を添加してください。
問題が続く場合は、ツールを確認してください。チャックの振れ、滑り、トルク不足、またはモードの間違いを探してください。ワークピースのサポートを確認してください。材料が振動する場合、正しい速度であってもビットが擦れる可能性があります。繰り返し生産穴を開ける場合は、1つの制御されたセットアップをテストし、うまくいく速度、送り、ビットの種類、および冷却方法を記録してください。
このプロセスは無駄を防ぎます。同じ間違った速度、不十分なサポート、または穴詰まりの方法を繰り返すと、新しいドリルビットは過熱し、良いドリルビットでも摩擦を生み続ける掘削方法を救うことはできません。
掘削前の実用チェックリスト
穴をきれいにし、ビットの寿命を延ばす必要がある場合は、このチェックリストを使用してください。
- 材質を確認し、それに適したビットを選んでください。
- ビットが鋭利で、まっすぐで、清潔で、正しく取り付けられているか確認してください。
- 金属やプラスチックでは、特に制御された速度で始めてください。
- 切削できる程度に、こすらずに安定して送りなさい。
- 深い穴やブラインドホールでの切りくず除去。
- 必要に応じて金属に適した切削油を使用してください。
- ワークピースをクランプし、薄い素材や湾曲した素材をサポートする。
- ビットが鳴ったり、煙が出たり、青くなったり、きれいな切りくずが出なくなったら、作業を中止してください。
- エッジが損傷する前に、セットアップを冷ましてください。
- 最初の穴を検査してから、作業を繰り返してください。
チェックリストはシンプルですが、ビットや加工物に損傷を与える前に、ほとんどの熱問題を検出できます。
ベストウィン製品が自然にフィットする場所
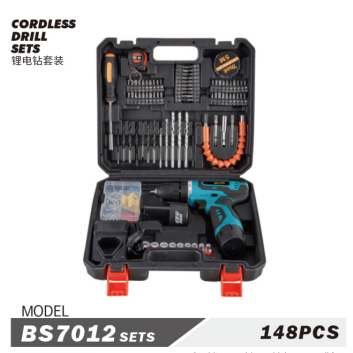
過熱の問題に対して、適切な選択は素材と穴のサイズから始まります。木材の穴あけには、繊維を捉え、除去できるビットが必要です。金属の穴あけには、適切な速度で合金を切断できる刃先が必要です。石材の穴あけには、適切な先端と衝撃の挙動が必要です。混合修理作業では、オペレーターがすべての作業に一つのビットを無理に押し込まないように、明確なサイズのセットがあると役立つでしょう。
ベストウィン ドリルビット、ハンマービット、木工用オーガードリルビット、および一般的な作業場や設置作業用のドリルツールセットを提供します。 ドリルビット 図面の穴径に合うというだけでなく、制御された温度でクリーンに切断できるため、選択されるべきです。
最終的な結論
ドリルビットは、切削が摩擦に変わると過熱します。まず基本を制御してください。ビットの種類、切れ味、速度、送り圧、切りくずの排出、適切な場所での潤滑、工具の状態です。これらの確認は、単に強く押し込んだり、セットアップを変更せずにビットを交換したりするよりも、熱の問題を多く解決します。
クリーン掘削はシステムです。ドリルビット、ドリル、材料、クランプ、オペレーターのリズムすべてが熱に影響します。各部分が制御下にあると、穴はよりきれいに、エッジはより長く持ち、 ドリルビット 繰り返し作業でも役立ち続けます。










 English
 العربية
 Français
 Português
 Português do Brasil
 Italiano
 简体中文
 繁體中文
 日本語
 한국어
 Deutsch
 Español
 Slovenčina
 ไทย
 Türkçe