
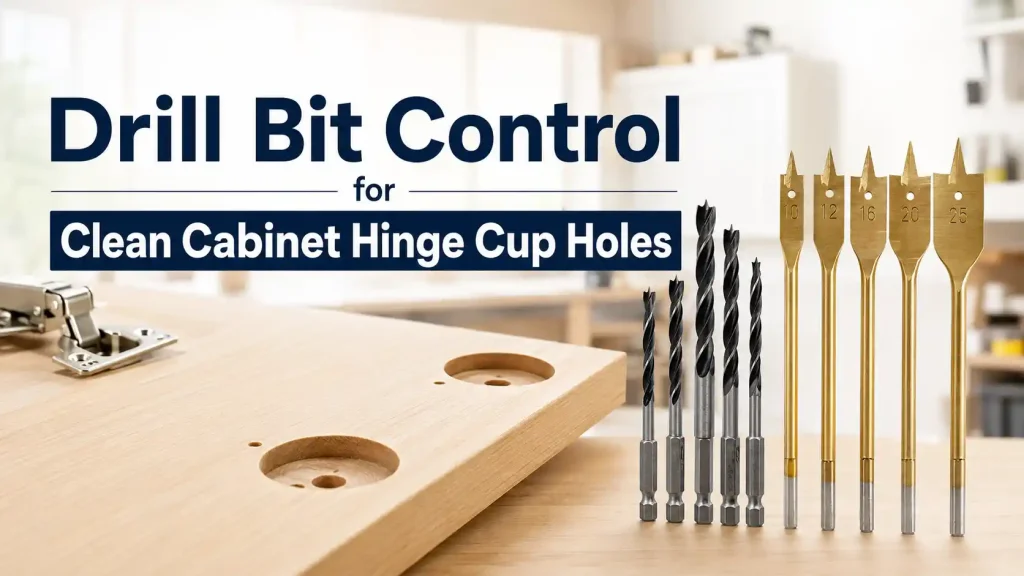
35mm隠し蝶番用カップ穴は、キャビネットドアの組み立て段階になるまではシンプルに見えます。浅い穴は蝶番が飛び出し、わずか1ミリの違いで扉の表面に傷がつき、エッジの欠けは固定ネジを弱め、傾いた穴はドアの隙間を変えてしまいます。Bestwinでは、キャビネット工場、家具OEM、ハードウェアキットメーカー、販売業者向けに穴あけ工具を製造しており、各ドリルビットの方向をパネル、蝶番図面、スピンドル、穴あけサイクル、仕上げ限度、生産量に合わせて調整しています。目標は、オペレーターによる修正なしで蝶番を取り付けられる、平坦で再現性の高いカップシートを実現することです。
クイックアンサー
A ドリルビット 実際のパネルで、直径、切削ジオメトリ、ポイントまたはセンターのデザイン、振れ、スピンドルインターフェース、速度、送り、ストップの深さ、切りくずクリアランス、および摩耗限界が検証された場合に、一貫したキャビネットヒンジカップ穴を生成します。一般的な35mm隠しヒンジの場合、公称直径は要件の1つにすぎません。穴はまた、正しい深さ、十分に平らな底、きれいな入り口、制御されたエッジ距離、およびドア面に十分な残材を持っている必要があります。MDF、パーティクルボード、合板、または無垢材を個別にサンプリングし、1回の新しい工具の結果ではなく、一連の穴を検査し、承認されたセットアップを製造IDとともに保持します。
Bestwinは、切断結果を管理された工具仕様に結びつけ、注文ごとに再現可能なものにします。これにより、ヒンジ穴あけ加工は、組み立てラインでの試行錯誤による調整ではなく、製造プロセスとなります。
ヒンジとドアの描画から始める
多くの隠し蝶番は35mmのカップを使用しますが、それがすべての取り付けを同じにするわけではありません。蝶番サプライヤーの図面には、カップの直径、掘削深さ、ドア端からのセットバック、固定穴パターン、および位置決め用の特徴が定義されています。オーバーレイ、インセット、ハーフオーバーレイ、ソフトクローズ、厚扉用、特殊角度用蝶番は、カップ周りの形状が異なる場合があります。ドリルビットは、記憶にある店舗標準からではなく、現在のハードウェア図面から選択する必要があります。
ドアの図面は、材料の厚み、表面仕上げ、エッジバンディング、プロファイル、フレームの形状、レールまでの距離、ガラスインサート、または彫刻されたディテールを追加します。薄いドアでは、カップの下に残る表面材料は少量になることがあります。プロファイル付きのドアでは、背面が表面と平行でない場合があります。5ピース構造では、カップが接合部を横切ったり、縦框の端に近づいたりすることがあります。これらの条件は、ドリルビットのサポートと突き抜けのリスクを変更します。
図面を測定可能な受入基準に落とし込みます。すなわち、完成時の直径、深さ、底部の形状、切り込みチップ制限、カップの垂直度、中心位置、縁距離、固定ネジの嵌合、フェイスマーク制限です。その後、サンプル穴にヒンジを取り付けます。ゲージは寸法を承認できますが、カップが正しく収まり、フランジが平らに置かれ、ドアの調整が意図された範囲内に収まることを確認できるのは、実際のハードウェアのみです。
MDF、パーティクルボード、合板、無垢材は切り方が異なる
MDFは均一ですが、工具がこすれたり鈍くなったりすると細かい粉塵が発生し、端部の強度が低下する可能性があります。パーティクルボードはより大きなチップと樹脂を含んでおり、入り口が崩れたり、粗い粒子を囲むようにカップの壁が裂けたりすることがあります。合板は木目の方向と接着剤の層が交互になっているため、ドリルビットは深さ全体で抵抗の変化に遭遇します。化粧板は薄い化粧層が追加されており、基材が良好に見えても剥がれたりささくれたりする可能性があります。
無垢材は、木目方向、密度、含水率、節の有無などを考慮する必要があります。まっすぐな木目のポプラ材でドリルビットがきれいに加工できたとしても、オーク材、ブナ材、ゴム材、または樹脂分の多い針葉樹材では同じ結果が得られるとは限りません。積層材やコーティングされたパネルでは、基材よりもチップ境界が重要になる表面が追加されます。当社では、製造されたパネルまたは代表的な端材を特定していただき、材料の供給元をサンプル記録とともに保管します。
パネルの状態も重要です。湿気、保管温度、反り、表面の汚染は、クランプや切断に影響を与える可能性があります。生産サンプルは、通常のコンディショニング経路を代表するものであるべきです。複数のサプライヤーやボードグレードを使用する場合は、最もチップが発生しやすいものや最も切断が難しいバリアントを含めるように計画し、最も簡単なパネルを承認するのではなく、それらを考慮する必要があります。
ドリルビットを責める前に機械を制御せよ
スピンドルの振れ、チャックの状態、コレットの清浄度、アダプターの積み重ね、クイルの遊び、テーブルの芯出しはすべて、加工されるカップに影響を与えます。スピンドル軸が動く場合、完全に研磨されたドリルビットでも、真円で垂直な穴を加工することはできません。逆に、摩耗した工具は、剛性の高い機械と十分なヒンジクリアランスによって一時的に隠されることがあります。セットアップ中に、機械の寄与と工具の寄与を分離します。
工具を取り付けた後、解放方式で切削端付近の振れを検査します。パネルサポートのたわみをチェックし、主軸が基準面に垂直であることを確認します。ボーリング盤では、隣接するヘッドやストッパーがクランプや位置決めを妨げることがあります。CNCルーターでは、ホルダーのバランス、突き出し量、補間設定、プログラム座標が記録されます。ボール盤やヒンジボーリング盤では、フェンス、ストッパー、クランプ、送り機構も同様に重要です。
ザ ドリルビット カテゴリーにより、Bestwinの穴あけ製品をより広く確認できますが、承認されたヒンジカップツールは、その直径、シャンク、回転、長さ、形状、および操作ウィンドウを維持します。同様の見た目の木工用ビットは、関連するチェックを繰り返さずに代用しないでください。
ヒンジカップ穴を35mm超と定義する
公称35mmの直径は、過度の干渉や動きなくカップに収まる必要があります。穴が小さすぎると、取り付け時に蝶番を叩いたり、壁を傷つけたりする可能性があります。大きすぎると、固定ネジに過度の負荷がかかり、締め付け中に位置がずれる可能性があります。蝶番本体のために底面は十分に平らである必要があり、中心点や逃げ加工はハードウェアの利用可能なスペース内に収まる必要があります。
深さは特に重要です。浅すぎるとフランジが嵌合せず、深すぎると残りの面層が弱くなったり、目に見える跡がついたりします。管理計画書には、許容される深さの範囲と測定方法を明記する必要があります。デプスゲージ、機械位置記録、またはゴー/ノーゴー治具が検査をサポートできます。最初の部品検査には、実際のヒンジと固定方法を含める必要があります。
表1. キャビネット蝶番カップ穴の要件と製造実績
| Requirement | Project input | Sample evidence | Release focus |
|---|---|---|---|
| カップ直径 | 現在のヒンジ図面と嵌合公差 | ボーリングゲージまたは複数方向での測定直径 | ぐらつきや過度な遊びのないカップシート |
| 掘削深度 | ヒンジ本体の奥行きとドアの厚み | 深度測定と残存面計算 | フランジは面傷なく平らに設置されます |
| エントリー品質 | ベニヤ、コーティング、ラミネート、または木質繊維チップの制限 | Standard-light photographs with scale | 損傷は覆われた境界内に残っています |
| 底面形状 | ヒンジ本体と中央クリアランス | プロファイル点検と取り付け済みヒンジ確認 | ぐらつき、障害物、または突出したフランジがないこと |
| Position and axis | セトバック、縁距離、固定穴パターン | 停止またはCNC記録、軸チェック、組み立て測定 | ドアの隙間と調整は目標値内に収まる |
| 工具寿命 | シフトごとのドアの予想数と点検間隔 | 順孔ログ、切削時間、摩耗写真 | 合意された期間中、品質は安定しています。 |
受け入れ記録には、基準となる面と、ドアの穴あけがエッジバンディングの前か後か明記する必要があります。未加工のエッジからオフセットを測定し、組み立てで加工済みエッジを使用する場合、カップはキャビネットに対してずれる可能性があります。ドリルビット制御では、生産図面の基準エラーを修正することはできません。

カップの素材だけでなく、切削形状を合わせる
ヒンジカップの穴あけ加工には、通常、制御された入口を持つ幅広で平底の穴が必要です。フォースナービットまたは専用のヒンジ穴あけ用ジオメトリは、リムと内部の切削刃を使用して円周を確立し、中心部を取り除きます。正確なポイント、リム、フルート、逃げ面、およびカーバイドまたはスチールの構造は、材料、機械、寿命目標、およびコストによって異なります。深い切りくずの排出や一般的な貫通穴用のドリルビットでは、必要なカップ底を作成できない場合があります。
中央のデザインは、始動時の安定性と底面のクリアランスに影響を与えます。長い中央部は位置決めが容易ですが、より深い跡を残す可能性があります。短い中央部は底面を保護できますが、より高度な機械操作が必要になる場合があります。リムの形状は、ベニヤのスコアリングと切削力に影響します。内部カッターは、底面とチップの形成に影響します。私たちは、単一の機能を普遍的に最良であると説明するのではなく、顧客のヒンジと組み合わせて全体の形状を評価します。
回転方向とスピンドル配置は明示しなければならない。多軸木工機械では、左ねじと右ねじの工具を使用することがある。ドリルビットの回転方向を間違って取り付けると、工具、パネル、機械が損傷する可能性がある。シャンク径、フラットまたはセットスクリューの特徴、全長、有効長、基準ショルダーは、ホルダーおよび深さ設定方法と一致しなければならない。これらの寸法は、リピート注文の管理特性となる。
エントリーの質は、サポートと安定したスタートから始まる
見える面は掘削作業の反対側にあるかもしれませんが、裏側の入り口の損傷はヒンジフランジを超えて広がるか、ネジ部分を弱める可能性があります。ベニヤとラミネートは、繊維やコーティングが剥がれる前にきれいに切り込みを入れる必要があります。縁が損傷したドリルビット、過度の振れ、または不安定な始動は、内部の刃が材料を削り取る前に表面を裂く可能性があります。
パネルサポートは、仕上げ面を潰すことなくドアを平らに保つ必要があります。ストップとクランプは、ドリルビットの切削による横方向および軸方向の力に耐える必要があります。テーブル上で揺れる歪んだドアは、深さと軸を変更します。CNC機器のバキュームポッドは、カップの近くでパネルがたわまないように配置する必要があります。手動ジグでは、ガイドは平らに設置され、歩行に耐える必要があります。
一貫した照明の下でエントリーを検査し、合意された境界線と比較して損傷を確認します。「きれい」という判断は、シフト間で再現するのが困難です。スケール付きの写真、最大チップの例、または合否判定のオーバーレイがあれば、ルールをトレーニングしたり監査したりするのが容易になります。ドリルビットが生産摩耗を表すのに十分な穴を掘り終えた後、同じ検査を繰り返します。
深さ制御には工具と機械の公差を含める必要があります
機械ストップは移動可能であり、CNCの工具長は誤って入力される可能性があり、交換可能なインサートや再研磨された工具は有効長を変更する可能性があります。深さ計画では、基準面、工具基準点、オフセット方法、初品チェック、および検証間隔を定義する必要があります。リピート顧客に供給されるドリルビットは、合意された管理内で関連する長さと肩の寸法を維持する必要があります。
ドア厚のばらつきはリスクの一部です。一定の穴あけ深さでは、薄いパネルほどフェイス材が少なくなります。したがって、入荷パネルの検査は穴あけ計画と連動させる必要があります。許容される厚さの範囲が広い場合は、機械にレシピ制御が必要になるか、製品図面に大きな安全しろが必要になる可能性があります。
最初の見える顔のえくぼだけを深さの警告として使用しないでください。その時点では、パネルはすでにスクラップになっている可能性があります。最小ドア厚と最大ドリルビットカップ深さから残りの材料を計算し、サンプルでそれを証明してください。高価値の仕上げ前面については、非破壊的な最初のピースチェックと制御されたツールオフセットにより、バッチ全体のエラーの可能性を減らすことができます。
速度と送り量に再現可能なウィンドウが必要
主軸回転数はリム速度、切削熱、切りくず形状、仕上げに影響します。送り速度は切削負荷、こすれ、底面の品質、サイクルタイムに影響します。送り速度が速すぎると、入り口が裂けたり、弱いセットアップがたわんだりする可能性があります。効果的な送り速度が少なすぎると、こすれ、熱、樹脂の堆積、早期の摩耗を引き起こす可能性があります。別の直径や材料からコピーされた1つの速度は、完全なドリルビットの指示ではありません。
ドリルビットのサンプル採取時、機械モデル、ホルダー、スピンドル設定、利用可能な場合の負荷時の挙動、送り速度または移動時間、ペックまたはドウェル挙動、取り出し、パネル構造、穴の順序を記録します。異常な騒音、焼け、激しい振動、チップの詰まり、またはオペレーターの救助なしで許容できる穴を生成するウィンドウを求めます。選択された生産値は、そのエッジではなく、そのウィンドウ内に位置します。
空圧式ヒンジボーラーでは、実際の動きは空気圧と送り制御条件に影響されます。手動ドリルプレスでは、オペレーターの力が再現性に乏しいため、ストッパー、ガイド、および時間的な目安が役立ちます。CNCでは、プログラムと工具番号を承認済みの記録に固定できます。いずれの場合も、ドリルビットは注文の穴を作成する装置で評価されます。
チップ除去はリムと底面を保護します
広いカップは短い移動距離で大量の切りくずを発生させます。切りくずが穴に残ると、再切削されたり、熱を増加させたり、壁に傷をつけたり、内部カッターの周りに詰まったりする可能性があります。MDFの粉塵やパーティクルボードの破片は異なる挙動をします。抽出空気の流れ、ノズルの位置、フルートパス、機械サイクルはすべて切りくずの排出に影響します。
制御された間隔で、ボアとドリルビットを検査します。樹脂や接着剤の付着は、鋭利なエッジを鈍いエッジのように見せることがあります。清掃は、工具の材質やろう付けまたは接着された構造と互換性のある方法を使用する必要があります。生産指示書で、目に見える煙やドアの不良を待つのではなく、いつ検査・清掃するかを定義します。
圧縮空気は、適切な集塵の代用品として安易に扱われるべきではありません。細かい木材の粉塵は、健康、清掃、燃焼に関する懸念を引き起こし、これらは工場のリスク管理において対処されるべきです。工具の試用では集塵装置が記録されますが、顧客の機械の安全装置、粉塵制御システム、および作業手順は引き続き不可欠です。

すべての木工用ビットが蝶番用ビットとは限らない
木材加工用のドリルビットは、それぞれ異なる用途に対応します。ツイストビットは、下穴や固定用の穴を開けることができます。ブレッドポイントツールは、適切な直径であれば位置決めや端部の制御を向上させることができます。スペードビットは、比較的速く一般的な穴を開けることができます。オーガーデザインは、スクリューポイントと開いた螺旋を使用して、より深い木材を引き抜きます。35mmのヒンジカップには、独自のフラットボトム、深さ、および仕上げの特性が必要です。直径が同じでも機能が同じとは限りません。
上記のオーガー製品画像は、リードスクリューと長い切りくず排出フルートが異なる目的を示しているため、比較として役立ちます。深い木材の穴やその他のキャビネット製造作業に関連する可能性がありますが、浅い隠しヒンジシートの承認済みツールとして表示されるべきではありません。ドリルビットの形状と穴を一致させることで、購買担当者がすべての黒色仕上げの木工ツールを1つの交換可能な説明の下にグループ化するのを防ぎます。
この区別は、混合OEMキットにおいても重要です。キャビネットハードウェアキットには、カップ穴あけ、下穴あけ、棚ピン穴あけ、コンフィマットネジ、またはケーブル開口部が含まれる場合があります。各穴には、名前付きの工具位置と管理された寸法が必要です。商業的な利便性のために工具をバンドルしても、それらの個別の機能仕様を消去してはなりません。

縁距離と固定穴は一緒に検証する必要があります
カップはドアの端に近すぎると、ヒンジの固定ネジやダボが同じ局所的な材料を占有します。カップが近すぎると、壁が端に割れる可能性があります。遠すぎると、ヒンジの形状がオーバーレイと調整範囲を変更します。優れた孤立した穴を開けるドリルビットでも、完全な固定パターンが材料を過剰に除去すると不適切になる場合があります。したがって、ドリルビットの承認には、実際の固定パターンが含まれます。
カップと固定パターンを製造順にドリル加工し、ヒンジを取り付け、解放方法で締め付け、ひび割れ、膨張、繊維の剥離、またはフランジの動きがないか検査します。パーティクルボードの端部付近の密度は、試験片の中心部よりも許容度が低い場合があります。サンプルには、ドアの全幅のストリップ、または実際の端部サポートを再現するクーポンを使用する必要があります。
エッジバンディングは基準を変更し、局所的な接着剤や熱の影響を与える可能性があります。バンディング前に穴あけを行うと、後工程での取り扱い時にカップ壁が露出する可能性があります。バンディング後に穴あけを行う場合は、完成したエッジからの信頼できる基準が必要です。ルーティングの選択は記録されるため、成功したドリルビットサンプルがレビューなしで異なる生産シーケンスに移行することはありません。
穴になる前に摩耗を点検する
新しい工具はしばしば最良の入り込みと最短のサイクルを生み出す。生産承認は、リムと内部カッターの摩耗に伴う品質の変化をどのように示す必要がある。穴番号、パネル識別、サイクルタイム、直径、深さ、入り込み損傷、底の状態、音、利用可能な場合は主軸負荷、および目に見える工具の状態を記録する。このシーケンスは、提案された検査または交換間隔まで続く。
ドリルビットの有用な停止信号には、許容範囲外の切りくず、切削時間の増加、焼け、直径のずれ、底面の粗さまたは突出、異常な振動、および目に見える刃先の損傷が含まれます。一定数の穴は計画を簡略化できますが、顧客の材料からの証拠によって裏付けられる必要があります。樹脂含有量や積層材の違いは寿命を変える可能性があります。
再研磨は一部の構造物で可能ですが、形状や寸法が変化するため、管理が必要です。顧客は、許可されたサービスルート、サービス後の識別、および受け入れ検査について知っておく必要があります。再研磨されたドリルビットは、視覚的な切れ味だけでラインに戻すべきではありません。
欠陥箇所を特定してトラブルシューティングをガイドする
エントリー時のチッピングは、リムの状態、振れ、支持、表面構造、または始動安定性を示唆します。テーパー状または楕円形の壁は、軸誤差、たわみ、ホルダーの動き、または工具本体の形状を示唆します。底面の粗さは、内部エッジの摩耗、切りくずの詰まり、送り、またはストップバウンスを示唆する可能性があります。フェイスマーキングは、過度の深さ、薄い材料、パネルのたわみ、またはクリアランスが不十分なセンターフィーチャーを示唆します。
焼き付きや樹脂の堆積は、速度、低い有効送り量、ドリルビットの刃先の摩耗、切りくずの排出不良、またはパネル接着剤が原因で発生する可能性があります。突然の異音は、ホルダーの緩み、工具の損傷、節、異物混入、またはスピンドルの問題に起因する可能性があります。機械、パネル、および加工工程の証拠を切り分けるまで、ドリルビットの仕様を変更することは避けます。そうでなければ、一つの修正が原因を隠蔽し、新たな問題を引き起こす可能性があります。
一般的な定義と、〜で示される多様性 ドリルビット 切削工具が形状と用途によって分類される理由を説明します。キャビネット製造においては、実際の選定はヒンジ受け、パネル構造、機械インターフェース、および管理サンプルに依存します。
サンプル承認は生産シフトを代表しなければなりません
エンジニアが丁寧に作った完璧な一杯は、生産結果ではない。サンプル計画では、通常のクランプ、抽出、サイクルタイム、オペレーターまたは機械プログラムを使用する。これには、起動時のチェック、繰り返し穴あけ、意図された場合の工具清掃、パネル交換、および検査間隔が含まれる。隠れた手動修正なしにプロセスが合意された穴の許容範囲内に留まる場合、ドリルビットは承認される。
測定システムが適している場合、能力は直径、深さ、および位置で評価できます。外観の入り口品質と底面の仕上げには、承認された境界サンプルを使用できます。ヒンジの取り付け結果は、最終的な機能チェックとなります。ラインがドアあたり2つ以上のカップ位置をドリルする場合、両方の位置と最悪のサポート条件が表現されます。
保持されているドリルビット記録には、工具仕様、機械、ホルダー、プログラムまたは停止設定、パネル識別、ヒンジ図面改訂、結果、写真、承認済みサンプルが含まれます。ドリルビットサプライヤーからのリピート購入において、この記録は具体的な比較を提供し、情報が少ない見積もりが予期せぬプロセス変更となることを防ぎます。
製造元管理による再現性の高いキャビネット出力
ベストウィンにおけるドリルビットサプライヤーとしての業務には、用途データの確認、サンプル仕様の合意、管理された仕様に基づく製造、そして注文情報と検査の連携が含まれます。直径、シャンク、回転方向、全長、作業ジオメトリ、材質またはカーバイドの方向、マーキング、梱包、合意されたテストポイントは、プロジェクトの範囲に従って記録されます。
キャビネットOEMがドリルビットメーカーを比較する場合、名目上の直径だけでなく、保持されたヒンジフィットの証拠と安定した改訂IDの方が役立ちます。
Bestwinは、サンプル方向をヒンジ図面、パネル構造、機械インターフェース、および生産寿命目標に適合させます。Bestwinは、合意された検査、マーキング、梱包、およびリピート注文管理により、リリースをサポートします。
梱包は、ドリルビットの切削縁、中心部、シャンク、および基準面を出荷中の接触や腐食から保護します。左利き用と右利き用の工具が混在する場合や、複数の直径がある場合は、明確な分離とラベリングが必要です。工場承認済みの工具であっても、顧客に届いた時点で縁が欠けている場合は、同じ生産入力とはみなされません。
OEMプログラムにおいては、変更管理について合意が必要です。材料、形状、工程、または下請け業者の変更は、公称直径が変わらなくても、寿命、仕上げ、認証ファイル、または機械設定に影響を与える可能性があります。ドリルビットサプライヤーとの安定した購買関係は、単価だけでなく、管理されたサンプルと透明性のある改訂識別にかかっています。
第二内部 ドリルビット 参照は、製品ファミリーの議論の有用な出発点となります。引用には、正確なヒンジ、材質、機械、寸法、寿命目標、梱包、およびリリースに必要な証拠を特定する必要があります。
RFQに何を添付するか
ヒンジメーカー、図面改訂、公称カップ径、深さ公差、セットバック、固定穴パターン、ドア厚み範囲、材質構成、突き板またはコーティング、エッジバンド経路、化粧チップ限度、年間数量、シフトあたりの穴数、機械タイプ、スピンドル回転数、ホルダーまたはシャンク、速度範囲、送り方法、抽出、深さ基準、検査方法、予想工具寿命、再研磨方針、マーキング、および梱包要件を送付してください。
写真は役立ちますが、可能であれば代表的なパネルとヒンジを含めてください。保管されたサンプルがあれば、当社のエンジニアリングおよび生産チームは、入り口、壁、底、フィット感、表面の状態を比較できます。現在のプロセスで不良品が発生している場合は、穴のシーケンス、工具の経過時間、機械、設定、パネルバッチ、欠陥の位置、および問題が起動時に発生するか、ウォームアップ後に発生するかを提供してください。
ドリルビットサプライヤーを比較する際は、各入札者に仮定とサンプル境界を明記するよう求めてください。「35mm木工用ドリルビット」にのみ価格が付けられている場合、適合性、深さ、回転、寿命、仕上がり、または再現性を確立することはできません。詳細なRFQは、見積もりの曖昧さを減らし、サンプルの修正を短縮します。
よくある質問
すべての35mm木工用ビットが隠し丁番に適していますか?
いいえ。公称直径は、底部の形状、中心クリアランス、入り口の品質、振れ、シャンク、回転、または生産寿命を確立するものではありません。実際のヒンジ、パネル、機械、および深さの要件で工具をテストする必要があります。
ドアの表面にカップの跡が付くのを防ぐにはどうすればよいですか?
最小パネル厚に対して最大掘削深さを制御し、パネルを支持したまま、工具長と機械基準を確認し、最初の部品を検査してください。合意された残面マージンを残し、視覚的な警告に頼るのではなく、パネルのばらつきを考慮してください。
最初の良いバッチの後、なぜ穴は粗くなるのですか?
リムまたは内縁の摩耗、樹脂の付着、チップの詰まり、ホルダーの動き、抽出の変化、またはパネルのばらつきは、時間の経過とともに現れる可能性があります。工具や設定を変更する前に、トラック穴番号とサイクルデータを追跡し、定義された間隔で検査し、場所ごとの欠陥を比較してください。
キャビネット工場では、治具、ボール盤、ヒンジボーラー、またはCNCのいずれを使用すべきでしょうか。
これらのいずれも、必要な位置、軸、深さ、サポート、および生産量での繰り返し精度を提供できれば機能します。承認されたドリルビットと動作ウィンドウは、チェックなしで別の機械から転送するのではなく、選択した装置で検証する必要があります。
結論
キャビネットヒンジカップ穴がきれいに仕上がるのは、ハードウェア図面、パネル、工具形状、機械の状態、速度、送り、深さ、サポート、切り
Bestwinは、キャビネットメーカーや販売業者がこれらのリスクを、実用的なサンプルとリピート注文の仕様に変換するのを支援します。カップが平らに収まり、表面が無傷で、エッジが強く、生産長のシーケンスでも同じ結果が得られれば、ボーリングツールは手直し発生源ではなく、キャビネット組み立ての信頼できる一部となります。










 English
 العربية
 Français
 Português
 Português do Brasil
 Italiano
 简体中文
 繁體中文
 日本語
 한국어
 Deutsch
 Español
 Slovenčina
 ไทย
 Türkçe