
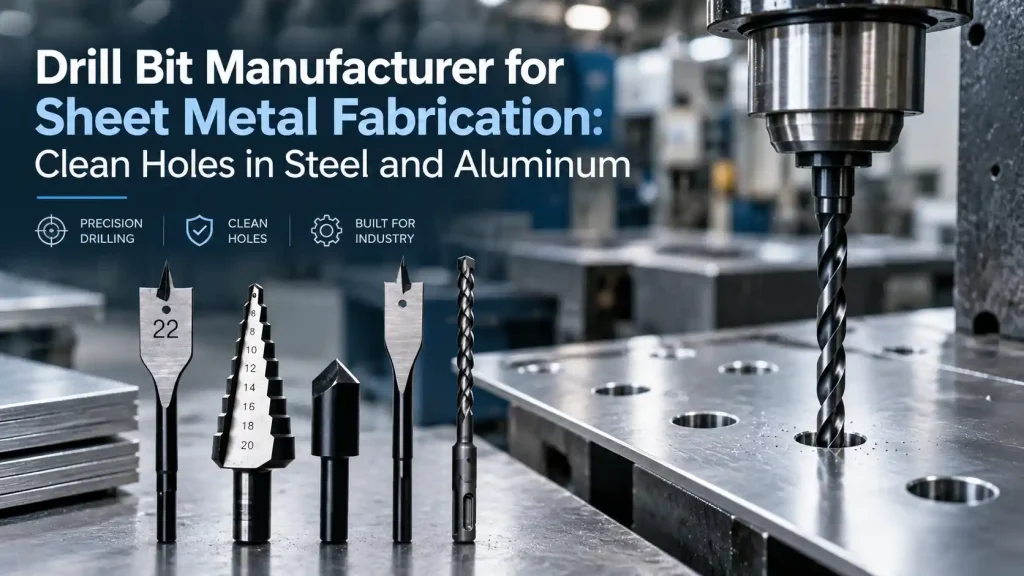
La fabbricazione di lamiere spesso sembra semplice finché lo stesso foro non deve essere prodotto più e più volte con la stessa qualità. Una staffa di montaggio, un armadio di controllo, una copertura di macchina, un pannello in alluminio o un involucro metallico possono contenere decine di fori, e anche piccole differenze nelle dimensioni del foro, bave o condizioni del bordo possono influire sulla fase di assemblaggio successiva.
In BESTWIN, produciamo punte da trapano per applicazioni di lavorazione dei metalli, tra cui acciaio e alluminio. Per la lavorazione della lamiera, di solito andiamo oltre il diametro nominale del foro perché il materiale, lo spessore della lamiera, l'attrezzatura di perforazione, la quantità di produzione e la finitura richiesta influenzano tutti le prestazioni della punta da trapano.
Adatto punta da trapano dovrebbe tagliare in modo netto, rimuovere i trucioli senza problemi, controllare il calore e mantenere una qualità del foro stabile nel tempo e con un uso ripetuto. In molte applicazioni di fabbricazione, questo è più importante della semplice scelta della punta dal prezzo più basso o del materiale più duro disponibile.
Cosa rende una buona punta da trapano per lamiera?
Per la maggior parte dei lavori di lamiera, una buona punta da trapano deve fare diverse cose contemporaneamente.
Dovrebbe entrare nella superficie senza eccessive deviazioni, tagliare efficientemente il materiale, rimuovere i trucioli senza intasarsi e sfondare il retro del foglio senza creare sbavature o deformazioni inutili.
Ciò diventa particolarmente importante nella produzione ripetuta.
Una punta da trapano può funzionare bene per i primi fori ma iniziare a produrre bave più grandi man mano che il tagliente si usura. L'operatore potrebbe quindi dover aumentare la pressione, il che aumenta il calore e fa sì che la punta da trapano si usuri ancora più velocemente.
Il foro potrebbe ancora sembrare accettabile all'inizio, ma il processo sta già diventando meno stabile.
Nella lavorazione della lamiera, questo può influenzare gradualmente:
- coerenza del foro
- bullone o rivetto
- allineamento dell'assemblaggio
- tempo di sbavatura
- qualità del rivestimento attorno al foro
- velocità di produzione
- frequenza di sostituzione della punta da trapano
La domanda utile, quindi, non è semplicemente se una punta da trapano possa tagliare acciaio o alluminio.
È se può produrre la qualità del foro richiesta in modo costante nelle condizioni di produzione reali.
Perché acciaio e alluminio necessitano di condizioni di foratura diverse
Acciaio e alluminio sono entrambi materiali in lamiera comuni, ma si comportano diversamente durante la foratura.
Tale differenza ha un effetto diretto sulla temperatura di taglio, la formazione del truciolo, l'usura dell'utensile e la condizione finale del foro.
L'acciaio dolce solitamente crea più calore e usura dell'utensile.
L'acciaio dolce è ampiamente utilizzato in pannelli di apparecchiature, staffe, custodie elettriche, protezioni per macchine, strutture di supporto e molti altri componenti fabbricati.
Durante la perforazione, il tagliente deve rimuovere materiale continuamente controllando il calore.
Man mano che la punta del trapano si smussa, la forza di taglio aumenta. La punta inizia a sfregare di più e a tagliare meno efficientemente, il che crea calore aggiuntivo.
Il primo segno visibile potrebbe non essere il cedimento dell'utensile. Potrebbero essere semplicemente bave più grandi, una perforazione più lenta o la necessità di applicare maggiore pressione.
Per la lamiera generica di acciaio dolce, le punte HSS rimangono una scelta pratica perché offrono un utile equilibrio tra prestazioni di taglio, tenacità e costo.
Il risultato della perforazione dipende ancora molto da come viene utilizzato lo strumento.
Una punta affilata, una velocità del mandrino adeguata, un avanzamento stabile, un supporto sicuro del pezzo e la lubrificazione dove necessario possono normalmente produrre un foro molto più pulito e consistente rispetto alla stessa punta utilizzata in condizioni non idonee.
L'alluminio è più morbido, ma il controllo del truciolo diventa più importante
L'alluminio è spesso più facile da tagliare dell'acciaio, ma ciò non significa che ogni punta da trapano funzionerà bene su lamiera di alluminio.
Un problema comune è il materiale che si attacca al filo del taglio.
Quando l'alluminio inizia ad accumularsi attorno alla punta del trapano, l'attrito aumenta e la rimozione dei trucioli diventa meno efficiente. Il foro può diventare più ruvido e la foratura può risultare meno fluida, anche se il materiale stesso è relativamente tenero.
Il sottile foglio di alluminio può anche muoversi o flettersi più facilmente.
Se il pannello non è supportato correttamente, la punta del trapano potrebbe sollevare il foglio vicino al punto di uscita. Ciò può lasciare un bordo di uscita grezzo o una leggera deformazione attorno al foro.
Per l'alluminio, è particolarmente importante mantenere il tagliente affilato e permettere alle trucioli di uscire agevolmente dal foro.
La lubrificazione può anche aiutare a ridurre l'attrito e l'accumulo di materiale nelle perforazioni ripetute.
Ecco perché non trattiamo acciaio e alluminio esattamente allo stesso modo per le applicazioni.
Il diametro del foro può essere identico, ma il comportamento del taglio è diverso.

Perché lo spessore del foglio cambia il risultato
Lo spessore del materiale è uno dei dettagli più importanti nella scelta della punta da trapano perché un pannello sottile e una spessa piastra d'acciaio si comportano in modo molto diverso.
Il foglio sottile è più sensibile alla rottura
Il foglio sottile non fornisce molto materiale per sostenere la punta del trapano vicino alla fine del taglio.
Quando il punto si rompe, il metallo rimanente diventa debole e i bordi taglienti possono improvvisamente penetrare nel lamierato.
È in questo momento che è più probabile che compaiano fori irregolari, bave di uscita più grandi o deformazioni locali.
Un fissaggio sicuro aiuta, e il supporto del pezzo può anche migliorare la stabilità.
L'operatore dovrebbe anche evitare di forzare l'utensile attraverso l'ultima parte del materiale.
Una punta affilata di solito richiede meno pressione e offre un migliore controllo.
Ciò è particolarmente importante per pannelli di chiusura, staffe sottili, parti metalliche decorative, lamiere di alluminio leggere e altre applicazioni in cui la superficie circostante deve rimanere piana.
Materiali più spessi creano più calore e percorsi truciolari più lunghi
Man mano che il materiale diventa più spesso, la punta del trapano rimane impegnata nel foro più a lungo.
Pertanto, l'evacuazione del calore e dei trucioli diventa più importante.
Se i trucioli non vengono rimossi in modo efficiente, possono rimanere a contatto con il tagliente e aumentare l'attrito.
Ciò può accorciare la durata dell'utensile e rendere la foratura meno stabile.
Nei materiali più spessi, l'effetto diventa più evidente perché il tagliente è esposto a un calore maggiore per un periodo più lungo.
Velocità adeguata, avanzamento controllato, evacuazione del truciolo e lubrificazione dove appropriato diventano sempre più importanti all'aumentare della profondità di foratura.
Questo è anche il motivo per cui due lavori che utilizzano la stessa punta da trapano da 8 mm potrebbero comunque richiedere condizioni di perforazione diverse.
Un foro da 8 mm in un sottile pannello di alluminio non è la stessa cosa di un foro da 8 mm attraverso una piastra di montaggio in acciaio molto più spessa.
Come ridurre le bave attorno ai fori della lamiera
Le bave sono uno dei reclami più comuni nella foratura della lamiera.
Una certa formazione di bave è normale, specialmente sul lato di uscita, ma bave grandi o irregolari indicano spesso che qualcosa nel processo di perforazione necessita di attenzione.
Una punta da trapano usurata è una delle prime cose da controllare.
Man mano che il filo tagliente perde affilatura, la punta rimuove il materiale in modo meno pulito. È necessaria una maggiore pressione, il calore aumenta e il bordo di uscita diventa più grezzo.
La velocità di perforazione può influenzare anche la formazione di bave.
Correre troppo velocemente può aumentare il calore, mentre applicare una pressione eccessiva può far sfondare la punta in modo troppo aggressivo.
Il supporto del pezzo è un altro fattore importante.
Se il foglio si muove mentre la punta esce, il materiale può strapparsi invece di essere tagliato in modo netto.
Per la lamiera sottile, questo può fare la differenza tra una piccola bava gestibile e un foro distorto che richiede una finitura aggiuntiva.
Un modo pratico per controllare le bave è considerare l'intero processo di perforazione nel suo complesso.
La condizione della punta da trapano, la velocità del mandrino, la pressione di avanzamento, il supporto del pezzo, lo spessore del materiale e il comportamento alla rottura dovrebbero essere tutti considerati piuttosto che cercare di risolvere il problema modificando un solo fattore.
Questo è spesso più efficace che spostarsi semplicemente su una punta da trapano più costosa.
I fori puliti contano oltre la fase di perforazione
Nella fabbricazione, un foro praticato raramente è l'operazione finale.
La parte potrebbe necessitare ancora di rivettatura, imbullonatura, maschiatura, verniciatura, verniciatura a polvere, saldatura o assemblaggio finale.
Una scarsa qualità dei fori crea quindi lavoro in seguito nel processo.
Una grossa bava può impedire a due superfici di aderire perfettamente l'una all'altra.
Un foro sovradimensionato può ridurre l'accuratezza di assemblaggio.
Un foro irregolare può causare il posizionamento di un rivetto o di un elemento di fissaggio in modo diverso da un componente all'altro.
Una sbavatura pesante può anche rallentare la produzione, specialmente quando la stessa parte contiene molti fori.
Per le parti verniciate o verniciate a polvere, bave eccessive o bordi ruvidi possono influire sul rivestimento attorno al foro.
Ecco perché le prestazioni di perforazione non dovrebbero essere giudicate solo dalla velocità con cui la punta attraversa il metallo.
Una punta da trapano leggermente più veloce non è necessariamente più efficiente se ogni pezzo finito richiede poi una sbavatura aggiuntiva.
In molti ambienti di produzione, un confronto più utile consiste nell'esaminare il risultato complessivo della perforazione, inclusi il costo della punta, la durata dell'utensile, la velocità di perforazione, la qualità del foro, il lavoro di sbavatura, le parti respinte e il tempo perso quando gli utensili devono essere cambiati.
Considerare questi fattori insieme offre un quadro molto più realistico del costo effettivo della perforazione.
Come l'usura della punta da trapano si manifesta nella produzione
Le punte da trapano di solito mostrano segni di usura prima di rompersi completamente.
Uno dei primi segnali è spesso un cambiamento nella sensazione di taglio.
Una punta che in precedenza entrava nel materiale senza problemi potrebbe iniziare a richiedere più pressione.
Il tempo di perforazione potrebbe aumentare leggermente.
Le bave possono ingrandirsi.
La punta del trapano potrebbe anche diventare notevolmente più calda del solito.
Se la produzione continua senza sostituire o affilare l'utensile, queste piccole variazioni possono influire gradualmente sulla qualità del foro.
Ecco perché la vita di una punta da trapano non dovrebbe essere sempre misurata solo dal punto in cui l'utensile si rompe.
Per lavorazioni ripetute di lamiere, è spesso più utile giudicare la durata dell'utensile in base a quanto tempo la punta del trapano può mantenere un foro accettabile.
Una volta che la dimensione del bave, il tempo di foratura, il diametro del foro o la forza di taglio iniziano a uscire dall'intervallo normale, la punta del trapano potrebbe essere già vicina alla fine della sua vita utile di produzione.
Questo approccio aiuta a mantenere le parti più coerenti.
Può anche ridurre la quantità di rilavorazioni causate dal continuare a usare una punta da trapano che tecnicamente sta ancora tagliando ma non produce più lo stesso risultato.
L'HSS è sufficiente per la foratura della lamiera?
Per molte applicazioni in acciaio dolce e alluminio, le punte HSS sono sufficienti.
Sono ampiamente utilizzati perché offrono un pratico equilibrio tra durezza, tenacità e costo.
Per la fabbricazione generale, lavori di manutenzione, officine, produzione di involucri, staffe, pannelli e applicazioni simili, l'acciaio HSS offre spesso un punto di partenza adeguato.
Tuttavia, il materiale che viene forato ha ancora importanza.
Acciai più duri, acciaio inossidabile, cicli di foratura più lunghi o quantità di produzione maggiori possono richiedere maggiore resistenza al calore e durata dell'utensile.
In queste situazioni, una specifica punta da trapano diversa potrebbe essere più adatta.
Il punto importante è non dare per scontato che una punta da trapano più avanzata sia automaticamente migliore.
Se una punta da trapano HSS standard è già in grado di produrre fori puliti a una velocità accettabile e mantenere una durata utile adeguata, passare a un'opzione più costosa potrebbe non migliorare il risultato complessivo abbastanza da giustificare il costo aggiuntivo.
Preferiamo selezionare la specifica attorno all'applicazione effettiva.
Il materiale, lo spessore della lamiera, il diametro del foro, la macchina, la quantità di produzione e la durata prevista dell'utensile ci dicono solitamente più della sola categoria di prodotto.

Cosa influisce maggiormente sulla durata della punta da trapano?
La durata della punta di trapano è solitamente influenzata da diverse condizioni che agiscono insieme.
La durezza del materiale è un fattore, ma non l'unico.
Una punta di buona qualità utilizzata a velocità eccessiva può usurarsi rapidamente.
Una punta da trapano affilata può comunque funzionare male se i trucioli rimangono intrappolati attorno al tagliente.
Una punta da trapano adatta può anche perdere la sua durata rapidamente se il pezzo si muove durante la foratura o se il mandrino presenta un eccessivo disallineamento.
Nella produzione ripetuta di lamiere, i risultati più stabili derivano solitamente dal controllo di diverse cose contemporaneamente.
La punta da trapano deve corrispondere al materiale, la velocità di perforazione deve essere adatta al diametro, l'avanzamento deve rimanere costante, i trucioli devono uscire efficientemente dal foro e la lubrificazione deve essere utilizzata quando l'applicazione lo richiede.
Ciò è particolarmente importante quando si fora l'acciaio per lunghi periodi.
Il calore aumenta gradualmente e anche una piccola variazione nelle condizioni di taglio può influire sulla rapidità con cui il filo inizia a usurarsi.
Per l'alluminio, l'accumulo di trucioli può diventare la preoccupazione maggiore.
Se il materiale inizia ad attaccarsi al tagliente, la qualità della foratura può peggiorare anche prima che l'usura visibile diventi grave.
L'obiettivo non è semplicemente far durare la punta del trapano il più a lungo possibile.
È per mantenerlo in grado di produrre fori accettabili il più a lungo possibile.
Quella differenza è importante in produzione.
Quando un fabbricante dovrebbe cambiare la punta da trapano?
Non esiste un intervallo di sostituzione unico che vada bene per ogni applicazione di lamiera.
Una punta da trapano utilizzata per fori occasionali in alluminio sottile può durare a lungo.
Lo stesso tipo di punta utilizzato continuamente in acciaio più spesso potrebbe necessitare di una sostituzione molto prima.
Invece di fare affidamento solo su un numero fisso di buche, è solitamente meglio osservare i cambiamenti nelle prestazioni.
Se la foratura richiede notevolmente più tempo, le bave diventano più spesse, è necessaria più forza, i trucioli cambiano aspetto o la qualità del foro diventa meno costante, l'utensile deve essere controllato.
In una linea di produzione, questi segnali possono essere registrati nel tempo.
Ciò rende più facile stabilire un intervallo di sostituzione pratico basato sulle effettive condizioni di lavoro.
Il risultato è solitamente più affidabile che aspettare fino a punta da trapano diventa infine inutilizzabile.
Aiuta anche a evitare che uno strumento usurato influenzi un grande lotto di pezzi finiti.
Cosa considerare quando si acquistano punte da trapano per lavori ripetuti su lamiera
Per la manutenzione occasionale, la scelta della punta da trapano è relativamente semplice.
Per la fabbricazione ripetuta, la coerenza diventa molto più importante.
Una punta da trapano che funziona bene in un campione è utile solo se la stessa prestazione può essere ripetuta nel resto del lotto.
L'accuratezza del diametro, la costanza del tagliente, la durezza, il trattamento termico, la finitura superficiale e il controllo di produzione influenzano tutti le prestazioni di una punta rispetto a un'altra.
Per gli acquirenti che ordinano punte da trapano per la produzione regolare, vale quindi la pena guardare oltre il primo campione.
La domanda più utile è se il fornitore può mantenere prestazioni costanti su ordini ripetuti.
Anche il materiale dovrebbe essere considerato realisticamente.
Se la maggior parte del lavoro riguarda acciaio dolce e alluminio, una gamma di punte per metallo generiche potrebbe essere adatta.
Se una grande percentuale del lavoro comporta materiali più duri, acciaio inossidabile o cicli di perforazione più lunghi, la specifica potrebbe dover essere modificata.
Le combinazioni di imballaggio e dimensioni possono essere importanti per la distribuzione, ma dovrebbero venire dopo il requisito di perforazione stesso.
La prima priorità dovrebbe essere sempre se la punta da trapano è adatta al materiale e alle condizioni di lavoro.
BESTWIN Produttore di punte da trapano per la fabbricazione di acciaio e alluminio
In BESTWIN, produciamo punte per la lavorazione dei metalli e altre applicazioni di perforazione.
Per la fabbricazione di lamiere, di solito iniziamo con il pezzo effettivo piuttosto che raccomandare un punta da trapano solo dal diametro richiesto.
Il tipo di materiale, lo spessore del foglio, la dimensione del foro, la macchina di perforazione, la quantità giornaliera approssimativa e la qualità del foro richiesta aiutano tutti a determinare quale tipo di punta sarà più adatto.
Se un processo di perforazione esistente ha già un problema, anche tale informazione è utile.
Una breve durata dell'utensile, bave grandi, surriscaldamento, scarsa evacuazione del truciolo, accumulo di materiale o diametro del foro incoerente possono tutti indicare cause diverse.
In molti casi, la soluzione più adatta non è semplicemente una punta da trapano più dura.
Una migliore corrispondenza tra la punta da trapano e la condizione di perforazione effettiva fa spesso una differenza maggiore.
Per la lavorazione di acciaio e alluminio, il nostro obiettivo è un taglio stabile, una durata pratica dell'utensile e una qualità costante dei fori.
Ciò è particolarmente importante quando lo stesso foro deve essere prodotto centinaia o migliaia di volte anziché una sola volta.
Conclusione
La foratura pulita della lamiera dipende da più fattori rispetto alla scelta del diametro corretto.
L'acciaio e l'alluminio si comportano diversamente durante il taglio, materiali sottili e spessi creano diverse condizioni di rottura, e l'usura della punta può influenzare gradualmente le bave, la qualità del foro e la velocità di produzione.
Per la fabbricazione ripetuta, l'approccio più pratico è considerare insieme il costo della punta da trapano, la durata dell'utensile, l'efficienza di perforazione, la consistenza dei fori, il lavoro di sbavatura, le parti respinte e le interruzioni di produzione.
Ciò fornisce un quadro molto più chiaro se una punta da trapano è effettivamente adatta alla produzione.
In BESTWIN, produciamo punte da trapano per acciaio, alluminio e altre applicazioni di lavorazione dei metalli tenendo conto di queste condizioni operative reali.
Sia che l'applicazione coinvolga staffe, pannelli, custodie, parti di macchine o altri componenti fabbricati, l'obiettivo è lo stesso: mantenere stabile la foratura, garantire una qualità costante dei fori e far funzionare l'utensile in modo affidabile attraverso una produzione ripetuta.
Domande frequenti
Quale punta da trapano è adatta per la lamiera?
Le punte da trapano HSS sono comunemente utilizzate per acciaio dolce, alluminio e molte applicazioni generali su lamiera.
La specifica più adatta dipende ancora dal materiale, dallo spessore della lamiera, dal diametro del foro, dall'attrezzatura di foratura e dalla quantità di produzione.
La stessa punta da trapano può essere usata per acciaio e alluminio?
In molti casi, sì.
Una punta da trapano HSS per scopi generali può essere utilizzata sia per l'acciaio dolce che per l'alluminio, ma le condizioni di foratura dovrebbero essere adattate.
L'acciaio solitamente crea più calore e usura, mentre l'alluminio richiede maggiore attenzione alla rimozione del truciolo e all'accumulo di materiale.
Perché una punta da trapano si blocca nella lamiera sottile?
Di solito succede vicino alla svolta.
Quando la punta raggiunge il retro di un foglio sottile, rimane pochissimo materiale a sostenere il tagliente. La punta può essere improvvisamente risucchiata nel pezzo.
Una punta da trapano affilata, un bloccaggio stabile, un supporto posteriore e un avanzamento controllato possono aiutare a ridurre questo problema.
Perché i fori svasati hanno bave grandi?
Le bave grandi possono essere causate da una punta da trapano usurata, velocità eccessiva, troppa pressione di avanzamento, scarso supporto del lamierino, oscillazione del mandrino o sfondamento instabile.
Se le bave diventano più grandi man mano che vengono praticati più fori, l'usura dell'utensile è spesso una delle prime cose da controllare.
L'HSS è adatto per forare lamiera d'acciaio?
Sì.
Le punte da trapano HSS sono ampiamente utilizzate per lamiere di acciaio dolce e per lavorazioni generiche.
Per materiali più duri, acciaio inossidabile o condizioni di produzione più esigenti, un'altra specifica potrebbe offrire una migliore resistenza al calore o una maggiore durata dell'utensile.
Quale punta da trapano funziona bene per la lamiera di alluminio?
Una punta da trapano affilata con una buona evacuazione del truciolo è importante per l'alluminio.
La preoccupazione principale è spesso quella di impedire che il materiale si accumuli attorno al filo tagliente.
Una lubrificazione adeguata può anche aiutare nella perforazione ripetuta.
Come si può migliorare la durata delle punte da trapano?
Utilizzare la punta da trapano corretta per il materiale, mantenere una velocità e un avanzamento di foratura adeguati, mantenere il pezzo stabile, rimuovere i trucioli in modo efficace e utilizzare la lubrificazione dove necessario.
È anche importante sostituire la punta del trapano prima che l'usura eccessiva inizi a compromettere la qualità del foro.
Le informazioni che aiutano nella scelta delle punte da trapano per lamiera includono: * **Spessore del materiale:** Punte più sottili sono adatte per lamiere più sottili, mentre punte più spesse sono necessarie per materiali più spessi. * **Tipo di metallo:** Acciaio, alluminio, rame e altri metalli hanno durezze diverse, che richiedono punte con rivestimenti o geometrie specifiche. * **Diametro del foro desiderato:** La punta deve corrispondere al diametro del foro che si desidera creare. * **Velocità di rotazione:** La velocità corretta è fondamentale per evitare il surriscaldamento della punta e del materiale, garantendo un taglio pulito. * **Lubrificazione:** L'uso di un lubrificante da taglio aiuta a raffreddare la punta e a rimuovere i trucioli, prolungando la vita della punta e migliorando la finitura del foro. * **Tipo di trapano:** Trapani a mano, a colonna o a ingranaggi richiedono approcci leggermente diversi in termini di velocità e pressione. * **Finitura desiderata:** Per fori molto precisi e senza sbavature, potrebbero essere necessarie punte speciali o una procedura in più fasi.
Le informazioni più utili includono il materiale, lo spessore del foglio, il diametro del foro richiesto, la macchina di perforazione, la quantità di produzione approssimativa e la qualità del foro attesa.
Se la punta da trapano attuale presenta problemi come una breve durata, bave eccessive, surriscaldamento o fori irregolari, tali dettagli possono anche aiutarci a determinare una specifica più adatta.










 English
 العربية
 Français
 Português
 Português do Brasil
 Italiano
 简体中文
 繁體中文
 日本語
 한국어
 Deutsch
 Español
 Slovenčina
 ไทย
 Türkçe