
Introduction
En perçage répété, un outil peut produire des trous nets et précis en début d'opération, mais créer progressivement des bavures plus importantes, des surfaces plus rugueuses, un flux de copeaux instable ou une charge machine plus élevée. Ces changements n'apparaissent pas toujours au même nombre de trous. Un foret peut rester efficace pendant une longue période dans une application et perdre ses performances beaucoup plus tôt dans une autre, car le matériau, la profondeur du trou, l'état de la machine, les paramètres de coupe et la méthode de refroidissement sont différents.
Une limite pratique de durée de vie de l'outil offre un point de contrôle pour l'inspection ou le remplacement avant que la qualité ne devienne instable. C'est plus utile que d'attendre une défaillance visible, mais cela ne doit pas être basé sur un nombre arbitraire de cycles. La limite doit refléter l'opération de perçage réelle et les exigences du trou fini. Lorsqu'elle est étayée par des tests reproductibles, elle peut réduire les arrêts imprévus, protéger la qualité de la pièce et faciliter la prévision de la consommation d'outils.
Les sections suivantes expliquent pourquoi Mèche les changements de vie, quels signes avant-coureurs sont importants, comment établir une limite de travail et comment adapter différentes structures d'outils aux matériaux et à l'équipement.

1. Pourquoi la durée de vie des forets varie-t-elle selon les applications ?
La durée de vie de l'outil n'est pas une propriété fixe qui s'applique uniformément à chaque processus de perçage. C'est une plage de fonctionnement créée par la relation entre l'outil de coupe, la pièce, la machine, la géométrie du trou et la méthode d'exploitation. Même deux produits de forets de même diamètre nominal peuvent donner des résultats différents si leur géométrie de pointe, leur conception de cannelure, leur nuance de carbure, leur revêtement ou la précision de leur queue sont différents.
Matière et état de surface de la pièce
La dureté du matériau est importante, mais ce n'est pas le seul facteur. L'acier à faible teneur en carbone, l'acier inoxydable, l'aluminium, la fonte, le béton, le bois et les panneaux composites créent différentes formes d'usure. L'acier inoxydable peut générer de la chaleur et écrouir lorsque le tranchant frotte au lieu de couper. L'aluminium peut former un copeau adhérent sur le tranchant en cas de mauvaise évacuation des copeaux ou de mauvaise lubrification. Les surfaces de fonte, la calamine, les charges abrasives, les agrégats de béton et les nœuds durs dans le bois peuvent provoquer une usure par choc ou par abrasion qui raccourcit la durée de vie de la mèche.
Le matériau entrant peut également varier d'un lot à l'autre. Des changements de dureté, de traitement thermique, d'épaisseur, d'humidité, de revêtement de surface ou de teneur en agrégats peuvent modifier la charge sur le tranchant. Pour cette raison, une durée de vie obtenue à partir de matériaux de laboratoire propres ne doit pas être automatiquement considérée comme un résultat de production garanti.
Profondeur du trou et géométrie de perçage
Un trou débouchant peu profond évacue généralement la chaleur et les copeaux plus facilement qu'un trou borgne profond. À mesure que la profondeur du trou augmente, les copeaux doivent parcourir une plus grande distance dans les goujures, et le liquide de refroidissement ou l'air peut avoir du mal à atteindre la zone de coupe. L'accumulation de copeaux augmente le frottement, endommage la paroi du trou et peut provoquer le grippage ou la rupture d'une mèche.
Entrée inclinée, trous transversaux, surfaces interrompues, tôles empilées et percements sans support modifient également la charge. Un outil entrant dans une surface inclinée peut dévier avant que le tranchant complet ne soit engagé. Lors du percement, un support faible sous la pièce peut augmenter les bavures de sortie ou ébrécher le tranchant. Ces conditions doivent être traitées séparément du perçage uniforme dans un matériau plein.
Vitesse, avance, impact et refroidissement
La vitesse de coupe influence la génération de chaleur et le taux d'usure. L'avance contrôle l'épaisseur du copeau et détermine si le tranchant coupe efficacement ou frotte contre le matériau. Une avance trop faible peut sembler douce mais peut augmenter le frottement et la chaleur. Une avance excessive peut surcharger les lèvres, endommager la pointe ou créer de grosses bavures.
Pour un foret de marteau perforateur, l'énergie d'impact, la vitesse de rotation, le diamètre de l'outil et la densité du matériau doivent fonctionner ensemble. Une pression excessive n'améliore pas nécessairement la progression et peut augmenter la chaleur ou endommager la pointe en carbure. En perçage de métal rotatif, la concentration du liquide de refroidissement, la position de la buse, la profondeur de pénétration et la distance de retrait affectent la lubrification et l'évacuation des copeaux. En perçage du bois, la capacité des goujures et le dégagement régulier des copeaux deviennent particulièrement importants dans les trous profonds.
Excentricité, état de la queue et installation
Le faux rond fait que l'un des côtés d'une mèche supporte plus de charge que l'autre. Le tranchant surchargé s'use plus rapidement, tandis que le trou peut devenir surdimensionné, conique ou ovale. La saleté sur un cône, un mandrin endommagé, un engagement incomplet de la queue ou un serrage incorrect peuvent faire qu'un nouvel outil fonctionne moins bien qu'un ancien outil correctement installé.
Avant de comparer la durée de vie des outils, le mandrin, le porte-outil, la broche, le guide et la queue doivent être vérifiés. Une installation stable rend les résultats de performance plus répétables et évite que les variations liées à la machine ne soient confondues avec l'usure de l'outil de coupe.
Tableau 1. Principaux facteurs influençant la durée de vie de l'outil de forage
| Factoriser | Effet possible | Contrôle pratique |
| Dureté et abrasivité des matériaux | Usure plus rapide du tranchant ou du carbure | Confirmer la qualité, l'état de surface et la variation du lot |
| Profondeur du trou | Accumulation de chaleur et de copeaux | Vérifier la longueur de la fraise, le piquage et l'évacuation des copeaux |
| Vitesse de coupe et avance | Frottement, surchauffe ou surcharge de bord | Utiliser une plage de fonctionnement approuvée |
| Dégagement | Usure irrégulière et trous surdimensionnés | Inspecter le mandrin, le porte-outil, la broche et la queue |
| Refroidissement ou lubrification | Chaleur, arête vive et mauvaise finition de surface | Vérifier la livraison, la concentration et la position de la buse |
| Conditions d'impact | Écaillage ou fatigue prématurée | Correspondance de l'interface de l'outil et de la sortie de l'équipement |
| Soutien révolutionnaire | Élimination des bavures et des dommages aux bords | Vérifier le support, le serrage et l'avance près de la sortie |
2. Quels signes indiquent qu'une mèche arrive en fin de vie utile ?
Un compteur de cycles est utile pour la planification, mais il ne peut pas détecter tous les événements anormaux. Les inclusions de matière, la perte de liquide de refroidissement, un serrage défectueux, un impact accidentel ou un blocage de copeaux peuvent endommager un foret avant que la limite prévue ne soit atteinte. Un processus fiable combine donc une limite de cycle de routine avec des signaux observables de changement précoce.
Changements dans la qualité du trou fini
La qualité du trou fournit souvent la preuve la plus claire de l'usure progressive. Le diamètre peut dériver vers la limite de contrôle, la circularité peut se détériorer et la paroi du trou peut présenter des rayures, des déchirures ou des marques de chaleur. Les bavures de sortie peuvent augmenter à mesure que le tranchant s'arrondit et commence à pousser la matière au lieu de la cisailler proprement.
Toute modification dimensionnelle ne provient pas de l'outil. Une erreur de position peut être causée par le serrage, l'alignement ou le mouvement du montage, tandis qu'un trou trop grand peut résulter d'un voile. La tendance doit être comparée à l'état de la machine et aux enregistrements d'installation avant de blâmer la spécification du foret. Un calibre passe/passe-pas peut fournir un retour rapide et régulier, tandis qu'un comparateur d'alésage, un système optique ou une machine à mesurer tridimensionnelle peuvent appuyer une étude plus détaillée.
Charge, poussée, chaleur ou vibrations plus élevées
Un tranchant émoussé nécessite généralement plus de force. Selon l'équipement, cela peut se manifester par une puissance de broche, un couple, une poussée, une charge d'asservissement, des vibrations ou une correction d'avance adaptative plus élevés. Une augmentation nette peut également indiquer un bourrage de copeaux, une perte de liquide de refroidissement ou des dommages mécaniques, de sorte que la réponse doit dépendre de la gravité du signal.
Un seuil d'alerte peut déclencher une inspection supplémentaire du trou. Un seuil d'arrêt plus élevé devrait interrompre l'opération avant que la rupture ne devienne probable. Le son et la température peuvent appuyer ce jugement lorsqu'ils sont mesurés ou comparés dans des conditions constantes, mais les impressions subjectives ne doivent pas remplacer les contrôles dimensionnels et les limites définies.
Changements de forme et d'évacuation des copeaux
La formation de copeaux stable est une référence utile. Dans le perçage des métaux, les copeaux fortement décolorés, anormalement fragmentés, emmêlés ou difficiles à évacuer peuvent indiquer une chaleur excessive, un tranchant émoussé, un avance incorrecte ou une goujure obstruée. Dans le bois, les copeaux compactés et les bourrages répétés peuvent augmenter la friction et brûler la paroi du trou. Dans le béton, une progression réduite combinée à une chaleur croissante peut indiquer une usure du carbure ou une condition de percussion inadaptée.
La forme de la copeau seule ne suffit pas à déterminer la durée de vie de la mèche car le matériau et les paramètres de coupe l'affectent également. Elle devient plus utile lorsqu'elle est enregistrée conjointement avec la qualité du trou, la charge de la machine et l'état du tranchant.
Dommages visibles de pointe
Une inspection régulière peut identifier l'usure uniforme des flancs, les éclats sur les lèvres, l'accumulation de matière, la rupture des coins, les marges endommagées, les pointes en carbure usées ou la décoloration due à la chaleur. La méthode d'inspection doit rester cohérente. Un grossissement, un éclairage, un nettoyage et une direction de visualisation similaires facilitent la comparaison des photographies au fil du temps.
Des éclats visibles, une pointe brasée desserrée, un corps tordu, une queue fissurée ou des dommages importants aux marges doivent être considérés comme un état de changement précoce plutôt que comme une usure normale. Continuer à utiliser un foret endommagé peut affecter la pièce, le porte-outil ou l'interface de la machine.

3. Comment établir une limite pratique de durée de vie pour un foret ?
Une limite utile commence par le résultat requis. Un trou de passage peut tolérer plus de variation qu'un trou de localisation, un avant-trou taraudé, un alésage ajusté par pression ou une caractéristique d'assemblage visible. La hauteur de bavure, l'état de surface, le diamètre, la cylindricité, la position et les exigences de finition en aval doivent être identifiés avant le début de l'essai.
Construire une base de référence représentative
L'essai doit utiliser une machine, un support, un montage, un matériau, un programme, une méthode de refroidissement et une géométrie de trou représentatifs. Enregistrer le type de foret, le diamètre, la géométrie de la pointe, la longueur de la cannelure, le revêtement ou la structure du carbure, l'identification du lot et le faux-rond mesuré. Les premiers trous doivent être inspectés en détail avant de poursuivre le perçage.
Les échantillons peuvent être vérifiés à des intervalles plus larges au début du test et à des intervalles plus courts à mesure que la zone d'usure attendue approche. Les interruptions, les ajustements de paramètres, les changements de matériau, les événements de liquide de refroidissement et le retrait d'outil doivent être enregistrés car ils peuvent expliquer des résultats inhabituels. L'essai doit s'arrêter à un seuil de qualité ou d'usure sûr plutôt que de fonctionner délibérément jusqu'à une rupture incontrôlée.
Un échantillon inhabituellement fort ou faible n'est pas suffisant. Des essais répétés sur plusieurs outils et des lots représentatifs révèlent la variation naturelle. Une limite de travail peut alors être fixée en dessous de la première région d'alerte validée, avec une marge supplémentaire là où un défaut manqué aurait des conséquences graves.
Séparer les limites planifiées des déclencheurs précoces
La limite planifiée est le point normal de remplacement ou d'inspection utilisé pour la planification. Les déclencheurs précoces protègent le processus lorsque quelque chose change avant ce décompte. Les exemples incluent un bord ébréché, un faux-rond inacceptable, un alésoir défectueux, un pic de charge défini, des vibrations répétées, une formation de copeaux dangereuse ou une augmentation inexpliquée du temps de coupe sur un équipement à contrôle adaptatif.
Ces déclencheurs doivent être suffisamment spécifiques pour produire la même réponse entre différents quarts de travail. Les photographies, les limites de jauge, les valeurs d'alarme de la machine et les pièces d'échantillon peuvent rendre la norme plus claire que des phrases telles que « remplacer lorsqu'usé ».
Échantillonnage coordonné avec la région d'avertissement
La fréquence d'inspection doit refléter la capacité du processus, la variation de la durée de vie de l'outil, la vitesse de mesure et la conséquence d'un défaut manqué. Si la zone d'alerte se développe généralement sur 100 trous mais que l'inspection a lieu tous les 200 trous, le plan ne peut pas détecter la tendance de manière fiable. L'intervalle devrait être raccourci près de la fin de vie attendue, ou le point de remplacement prévu devrait être avancé.
Les graphiques de tendance d'usure peuvent représenter le diamètre, la hauteur de bavure, la charge ou une autre caractéristique significative en fonction de l'utilisation cumulative. Les méthodes de régression, EWMA ou CUSUM peuvent être utiles lorsque le volume de production et la capacité de mesure le justifient. Les cartes de contrôle conventionnelles nécessitent de la prudence car l'usure progressive des forets crée une tendance attendue plutôt qu'une moyenne de processus parfaitement stable.
Tableau 2. Plan de contrôle de la durée de vie des outils pour forets exemple
| Phase de contrôle | Point d'inspection | Action recommandée |
| Installation de l'outil | Identité, talon, condition et faux-rond | Corriger l'installation avant la publication |
| Premier trou | Diamètre, position, bavure et surface | Établir la référence de départ acceptée |
| Intervalle de routine | Revue rapide des jauges et des signaux de processus | Continuer tant que les résultats restent stables |
| Région d'avertissement | Intervalle d'échantillonnage plus court et examen des bords | Préparer le changement prévu |
| Déclencheur de changement précoce | Écaillage, mauvais trou, bavure ou pic de charge | Arrêtez, inspectez et contained les pièces affectées |
| Limite de cycle prévue | Opérations comparables enregistrées | Remplacer ou envoyer pour rectification approuvée |
| Vérification post-changement | Nouvelle inspection du premier trou | Redémarrer l'enregistrement de surveillance après acceptation |
Conservez les enregistrements d'utilisation avec l'outil réel
Le compteur d'utilisation doit suivre le foret réel plutôt que seulement la machine. Si un outil se déplace entre les postes ou revient de rectification, un compteur local peut perdre une partie de son historique. Un identifiant d'outil, un code-barres, un carnet de suivi, un enregistrement de délivrance contrôlée ou un système numérique approprié peuvent assurer la traçabilité.
La règle de comptage doit également être claire. Les trous terminés, les trous tentés, les pièces de montage, les cycles interrompus, les retouches et les opérations mixtes ne créent pas toujours une usure égale. Les trous profonds et les coupures interrompues peuvent nécessiter une valeur d'utilisation pondérée plutôt qu'un simple décompte de trous. Les outils neufs et ceux qui ont été réaffûtés doivent être suivis séparément car la géométrie de la pointe, le diamètre, le revêtement, l'épaisseur de l'âme et la longueur totale peuvent changer après reconditionnement.
4. Comment choisir le foret adapté au matériau et à l'équipement ?
Le contrôle de la durée de vie de l'outil n'a de sens qu'après avoir sélectionné la catégorie d'outil appropriée. Une mèche de perceuse métallique rotative, une mèche de marteau-piqueur électrique, une mèche à bois, une fraise de défonceuse et un burin de démolition ne coupent pas de la même manière. Leurs performances doivent donc être jugées selon des critères adaptés à l'opération réelle.
Perçage de béton et de maçonnerie
Les outils SDS Plus et SDS Max sont conçus pour différentes interfaces de machines et différentes plages d'impact. La compatibilité de la queue doit être confirmée avant de considérer le diamètre, la longueur de travail, la géométrie du carbure et la structure du canal. Un foret de marteau-piqueur électrique à trois ou quatre taillants peut assurer un guidage stable et un enlèvement de matière lors de travaux de forage exigeants dans le béton, mais le résultat dépend toujours des agrégats, du contact avec les armatures, de la puissance de l'équipement et de l'évacuation de la poussière.
Le corps doit rester droit, la pointe en carbure doit être bien fixée et les rainures de la tige ne doivent présenter aucun dommage affectant la rétention. Une progression réduite, une surchauffe, un ébréchage de la pointe ou une rotation instable sont plus significatifs qu'une affirmation de nombre de trous universel.
Perçage et fraisage du bois
Une mèche à vrille pour bois à quatre tailles est conçue pour couper et évacuer efficacement les copeaux de bois, surtout lorsque des trous plus profonds nécessitent une évacuation constante. L'état de la pointe, la capacité des gouges, l'humidité du bois, les nœuds, la pression d'avance et la fréquence de retrait peuvent tous affecter la durée de vie et la qualité du trou. Le brûlage, les parois rugueuses, un décentrement excessif et des copeaux compactés indiquent que l'outil ou la méthode d'utilisation nécessite une attention particulière.
Un jeu de fraises sert au profilage, au garnissage, au rainurage et à la formation des bords plutôt qu'à la production de trous conventionnels. Son état est mieux jugé par la netteté du tranchant, l'état de surface, les vibrations, les brûlures et la précision du profil. La vitesse de la défonceuse, l'engagement de la pince, le diamètre de la fraise et le type de matériau doivent rester dans la plage approuvée.
Ciselage, démolition et enlèvement de surface
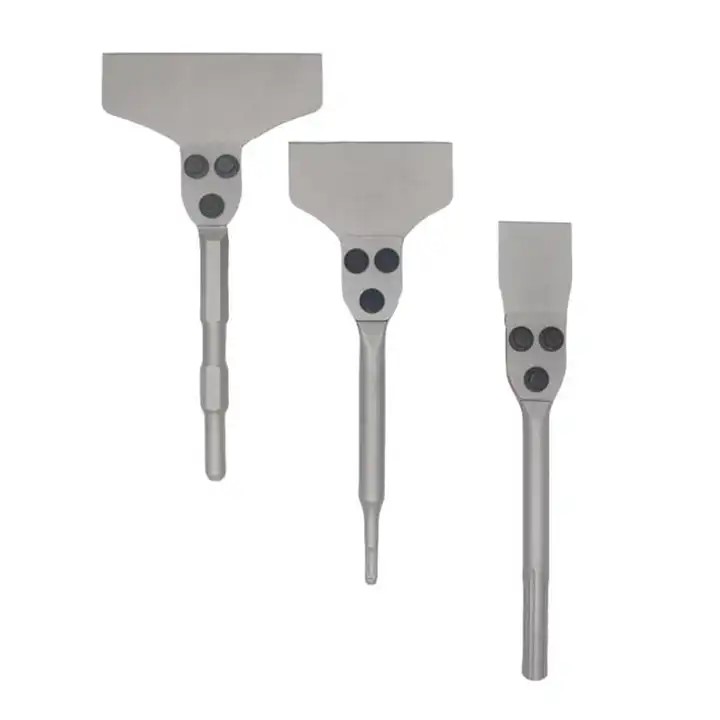
Les pelles plates, les burins muraux à fente, les pointes de démolition, les pelles à argile et les grattoirs de sol sont des accessoires de percussion plutôt que rotatifs standard. mècheUne règle de durée de vie de l'outil basée uniquement sur les trous complétés serait donc inadaptée. L'inspection devrait se concentrer sur l'arrondissement du tranchant, la déformation, la fissuration, la flexion, l'état du joint brasé, l'usure de la queue et l'engagement sécurisé avec le brise-roche ou le marteau.
Une lame plate SDS Plus peut être utilisée pour des travaux de canalisation ou de mur contrôlés, tandis qu'un burin SDS Max est adapté aux travaux plus lourds sur béton et pierre. Les burins et pelles à terre hexagonaux PH65A sont destinés au bris, à l'enlèvement de terre dure et au béton meuble. Les outils racleurs de sol avec lames remplaçables sont évalués en fonction de l'usure de la lame, de l'état de fixation, de la largeur de travail et de la qualité de l'enlèvement de mortier-colle ou de carrelage. Maintenir ces catégories séparées évite les comparaisons trompeuses et aide chaque outil à fonctionner dans sa plage d'utilisation prévue.
Conclusion
Une durée de vie fiable pour un foret n'est pas un chiffre unique applicable à tous les matériaux ou machines. Il s'agit d'une plage de production validée basée sur les exigences du trou fini, une installation stable, des conditions de fonctionnement représentatives, des essais répétés, des intervalles d'inspection et des signaux clairs de changement précoce. Cette approche rend le moment du remplacement plus prévisible tout en réduisant le risque de trous rugueux, de bavures excessives, de charges croissantes, de rupture inattendue et de retravail évitable.
Le même principe s'applique lors de la sélection d'outils de structures différentes. Les forets SDS Plus pour perforateur, les forets pour perforateur de haute qualité à trois ou quatre taillants, et les forets à bois hélicoïdaux à quatre spirales nécessitent des critères d'utilisation et d'usure différents. Les outils connexes tels que les pelles plates brasées SDS Plus, les burins pour béton et pierre SDS Max, les burins de démolition PH65A de 30 mm, les pelles à argile PH65A, les grattoirs de sol de 17 mm A/F avec lames remplaçables, et les jeux de mèches de défonceuse de 12 pièces doivent être évalués en fonction de leur fonction de coupe ou d'impact réelle plutôt que d'être regroupés sous une seule valeur de durée de vie universelle.
Bestwin prend en charge ces applications avec des forets, des mèches de marteau-piqueur, des tarières à bois, des fraises, des ciseaux, des pelles et des outils de démolition pour divers matériaux et interfaces d'équipement. Adapter la structure de l'outil au travail, puis valider les performances dans des conditions de fonctionnement réelles, crée une base plus fiable pour la production répétée.










 English
 العربية
 Français
 Português
 Português do Brasil
 Italiano
 简体中文
 繁體中文
 日本語
 한국어
 Deutsch
 Español
 Slovenčina
 ไทย
 Türkçe