
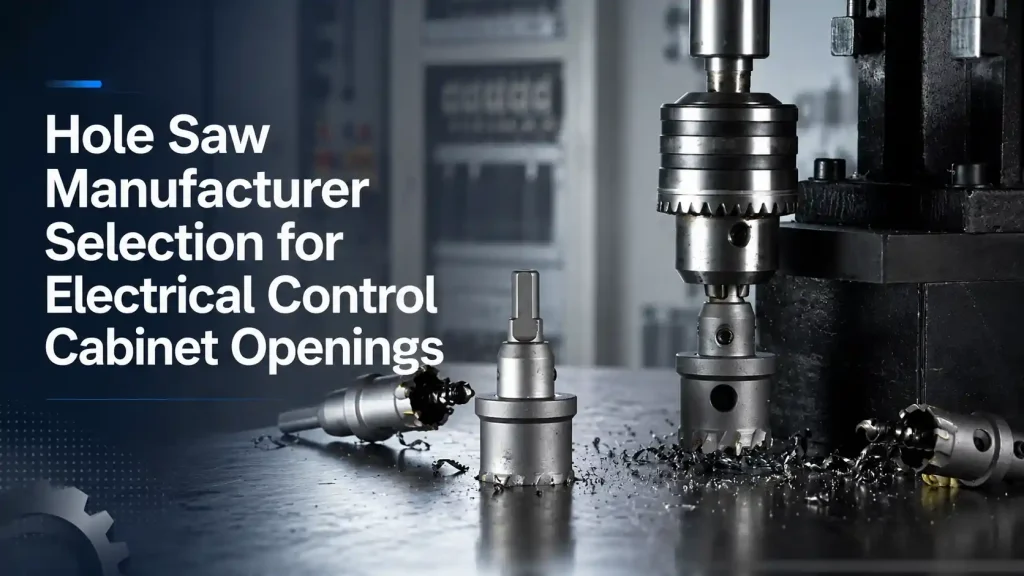
Los armarios de control eléctrico necesitan aberturas redondas para prensaestopas, racores de conductos, pulsadores, lámparas indicadoras, herrajes de ventilación, medidores, conectores y acceso de servicio. El resultado visible puede ser un círculo limpio, pero las condiciones de corte varían según el material de la chapa, el grosor, el recubrimiento, el diámetro del orificio, la distancia al borde, la máquina y el volumen de producción. Una herramienta que funciona en una probeta de acero dulce puede comportarse de manera diferente en la puerta de una carcasa pintada, una caja de terminales de acero inoxidable, un panel de aluminio o un armario ensamblado. Para los fabricantes de carcasas, constructores de paneles, contratistas eléctricos, distribuidores y programas de herramientas para fabricantes de equipos originales, la especificación de la sierra de corona debe seguir la abertura y la pieza de trabajo reales.
Respuesta rápida
Como fabricante de sierras de corona Para las aberturas de gabinetes de control eléctrico, adaptamos el material de corte, la dirección de la diente o fresa, el diámetro, la profundidad de corte, la disposición del piloto, el mandril, el vástago, la máquina y el embalaje a la tarea del cerramiento. Separamos la producción de chapa fina de la modificación en campo, validamos muestras en paneles representativos y conservamos la geometría, la interfaz, la etiqueta y el código de recarga aprobados para pedidos repetidos.
En Bestwin, fabricamos y suministramos sierras de corona, mandriles, herramientas piloto, accesorios y juegos para fabricantes de paneles, fábricas de equipos eléctricos, integradores de sistemas, distribuidores, importadores y clientes OEM. Nuestra revisión de fabricantes de sierras de corona conecta cada código de herramienta con un material declarado, grosor del panel, función del orificio, interfaz de la máquina, resultado de la muestra y requisito del lote, en lugar de tratar el diámetro como la especificación completa.
Las aperturas para cables, conductos, ventilación e instrumentos requieren diferentes comprobaciones.
Una caja de control puede requerir entradas pequeñas para cables de sensores o de comunicación, aberturas de conductos más grandes para circuitos de potencia, orificios para botones pulsadores e indicadores, recortes circulares para ventiladores o filtros, y aberturas para medidores, conectores o accesorios de servicio. Algunos cortes se realizan en láminas planas antes del conformado y la pintura. Otros se realizan en una puerta, pared o caja de terminales terminada después del ensamblaje.
Nuestro trabajo de fabricación de sierras de corona comienza agrupando las aberturas por función. Un prensaestopas necesita un diámetro que coincida con el accesorio y deje suficiente material alrededor del orificio. Una entrada de conducto debe ajustarse a su buje o acoplamiento y puede necesitar una superficie de sellado. Una abertura para ventilador puede tener un diámetro mayor, un patrón de orificios de montaje y rejillas cercanas. Un recorte para pulsador o indicador puede tener un borde visible y un requisito estricto contra la rotación o para accesorios.
La condición de la pieza de trabajo cambia el límite de aceptación. Un espacio en blanco plano puede ser soportado y sujetado en una máquina. Un gabinete ensamblado puede tener cableado, dispositivos, juntas o una placa posterior detrás de la superficie. El plan de muestreo del fabricante de la sierra de corona debe reproducir las condiciones de acceso, soporte y protección que existirán en la producción o instalación.
Tabla 1. Aberturas del gabinete de control e información de coincidencia de productos
| Apertura | Condición común de la pieza de trabajo | Product direction | Información que necesitamos |
|---|---|---|---|
| Entrada de prensaestopas | Acero dulce, inoxidable, aluminio o pared de plástico | Cortador bimetálico, HSS, TCT o de otro material adecuado | Diámetro final, material, espesor, holgura del borde |
| Abertura de conducto o concentrador | Carcasa de acero o acero inoxidable | Dirección de la sierra de corona para corte de metal con piloto y espiga estables | Ajuste estándar, tamaño terminado, recubrimiento, máquina |
| Orificio para pulsador o indicador | Puerta pintada o con recubrimiento en polvo | Producto de entrada limpia con ruptura controlada | Cara visible, tamaño del accesorio, rebabas y límites de recubrimiento |
| Recorte de ventilador o filtro | Abertura más grande de lámina delgada | Diámetro y dirección de los dientes adaptados a la chapa y la máquina | Soporte de panel, diámetro, profundidad, volumen del orificio |
| Abertura de medidor o conexión circular | Puerta de armario o plato terminado | Sistema de corte preciso y de baja excentricidad | Tolerancia de dibujo, cara de sellado, ubicación, holgura de respaldo |
| Modificación de campo | Recinto ensamblado con acceso limitado | Herramienta compatible con máquinas portátiles y código de tamaño claro | Modelo de taladro, portabrocas, obstrucción, cantidad, controles de seguridad |
Usamos este mapa para completar la correspondencia del fabricante de la sierra de corona antes de fijar las muestras. Cuando una serie de gabinetes cambia de material, recubrimiento, espesor de pared, estándar de ajuste o máquina, el código de herramienta afectado se puede revisar directamente en lugar de reemplazar el surtido completo por suposición.
El material y el grosor determinan la familia de corte
Los armarios de control pueden utilizar acero bajo en carbono, chapa galvanizada, acero con recubrimiento en polvo, acero inoxidable, aleación de aluminio, plástico de ingeniería o una combinación de paneles y cajas de terminales. Estos materiales producen diferentes cargas de corte, formas de viruta, calor y condiciones de borde. Incluso dentro del mismo nombre de material, el grado y el grosor pueden cambiar el resultado.
Como fabricante de sierras de corona, solicitamos el grado del material o la especificación del proveedor, el grosor, el recubrimiento, el diámetro terminado, el número de agujeros, la máquina y la condición aceptable del borde. Una solicitud que solo dice "gabinete metálico" no identifica si la muestra representa acero dulce, acero inoxidable, aluminio o una superficie laminada.
La lámina delgada ofrece soporte limitado a medida que el cortador atraviesa. Una alimentación excesiva, el descentramiento o el contacto de los dientes pueden hacer que la herramienta se hunda en el panel, distorsione el borde o deje una rebaba pesada en la salida. La placa más gruesa mantiene más dientes en contacto y produce más calor y volumen de viruta. Nuestra revisión de fabricantes de sierras de corona hace coincidir la dirección de corte con el material y el grosor.
Las carcasas de plástico o composite pueden derretirse, astillarse o agarrotarse si el producto y el proceso no son adecuados. Necesitamos el tipo de resina o panel, el grosor de la pared, el refuerzo, el requisito de superficie y el método de producción. Una herramienta aprobada para una carcasa de acero no debe transferirse a una caja de terminales de plástico sin una revisión separada.
Diámetro terminado, tolerancia y ajuste definen el agujero
El diámetro del orificio es solo una parte de la abertura terminada. Una prensaestopas, un buje de conducto, un pulsador, una lámpara, un medidor, un ventilador o un accesorio circular pueden usar un ajuste de holgura, un adaptador roscado, una contratuerca, una junta o un hombro de sellado. Los criterios de aceptación útiles pueden incluir la redondez, la altura de la rebaba, el daño del recubrimiento, la distancia al borde y si el accesorio asienta uniformemente.
Nuestro equipo de fabricantes de sierras de corona solicita el dibujo de ajuste o el número de pieza junto con el dibujo del panel. El componente de acoplamiento confirma si la dimensión indicada es un tamaño comercial nominal, el tamaño de la cortadora, el diámetro de holgura, el tamaño de la rosca o el ajuste terminado. Esto evita que un pedido se base en una etiqueta familiar que no coincide con el hardware real.
La tolerancia debe reflejar el proceso y el ajuste. Un número muy ajustado puede ser innecesario para una glándula cubierta por una contratuerca, mientras que un accesorio de sellado o un control visible puede requerir un borde más controlado. La muestra del fabricante de la sierra de corona debe evaluarse con el accesorio, la junta, la arandela o la tuerca reales para que la decisión de compra siga la función ensamblada.
La distancia al borde importa. Si la fresa se acerca a una curva, brida, orificio adyacente, bisagra, refuerzo o esquina de gabinete, la punta y el cuerpo pueden no tener suficiente soporte plano. El panel también puede ser más débil alrededor de un grupo de aberturas grandes muy juntas. El diseñador de la carcasa confirma la disposición y nosotros ajustamos la herramienta después de recibir el área de corte utilizable.
Las hojas TCT y Bi-Metal se adaptan a diferentes programas de corte de metales.
Las sierras de corona con punta de carburo de tungsteno y las bimetálicas pueden servir para aplicaciones metálicas, pero no son sustitutos automáticos. La construcción del cortador, la forma del diente, el diseño del cuerpo, el sistema piloto, el rango de diámetro, la profundidad de corte y el material previsto influyen en la dirección correcta. Nuestra revisión de fabricantes de sierras de corona utiliza el material real del gabinete y el método de producción para acotar la familia.
Una sierra de corona TCT puede servir para realizar orificios repetidos en acero, acero inoxidable u otro metal declarado cuando el producto específico, la máquina, la velocidad, el avance y la pieza de trabajo son compatibles. Las plaquitas de corte necesitan un acoplamiento estable y una holgura adecuada para las virutas. Las configuraciones de máquina rígidas pueden admitir una elección de producto diferente a la de un taladro manual en un armario instalado.
Las sierras de corona bimetálicas pueden proporcionar una dirección flexible para programas mixtos de taller y campo, especialmente cuando el acero dulce, el aluminio, el plástico y otros materiales aprobados aparecen en el surtido. El paso de los dientes, la profundidad del cuerpo, la conexión del mandril y el comportamiento de la broca piloto aún deben coincidir con el panel previsto. Una descripción amplia del material no elimina la necesidad de muestreo.
Emparejamos familias de sierras de corona para corte de metal con los planos, paneles, máquinas y estructura de pedidos del cliente. Nuestra recomendación de fabricante de sierras de corona identifica el rango de material previsto y el límite de aplicación para que un distribuidor o programa OEM pueda mantener las TCT, bimetálicas y otras cortadoras separadas por código de producto.
Piloto, Arbor, Vástago y Máquina Deben Trabajar Como un Solo Sistema
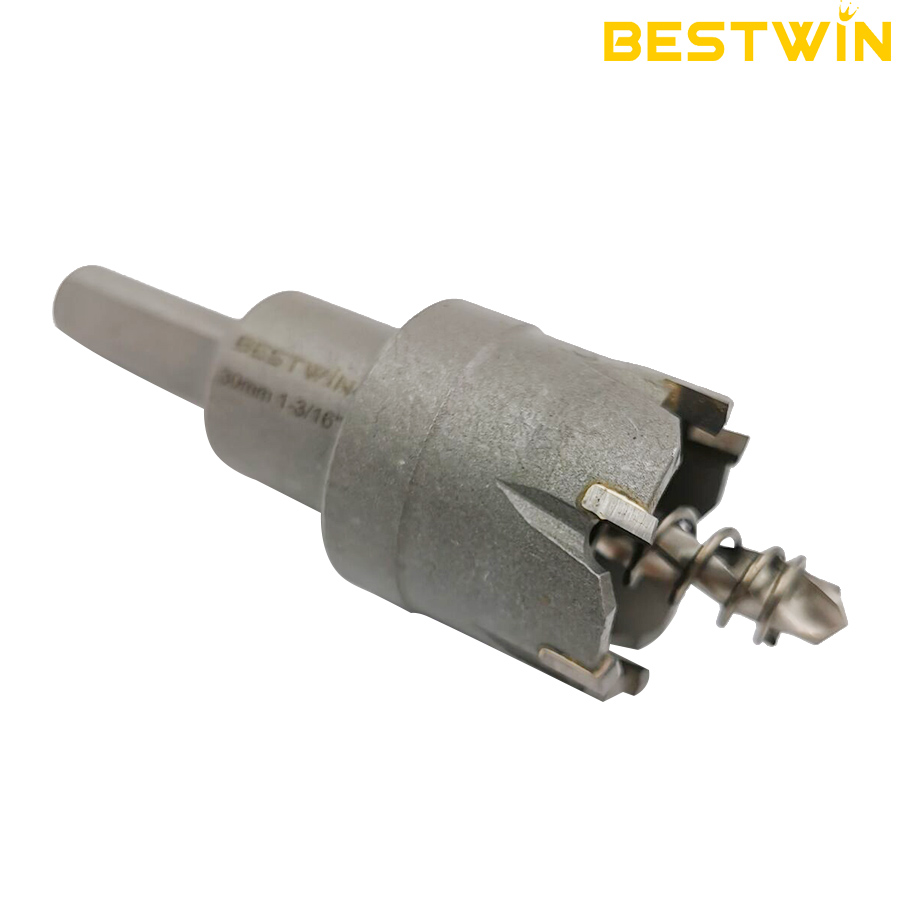
El cuerpo de corte es solo una parte del ensamblaje. La herramienta piloto inicia la ubicación, el mandril transfiere el par y el vástago conecta el sistema al taladro o máquina. El descentramiento, la proyección piloto, la seguridad de la conexión, la capacidad del portabrocas y el par disponible pueden afectar la posición de entrada, la vibración, la calidad del borde y la vida útil de la herramienta.
Nuestra consulta al fabricante de sierras de corona solicita la taladradora de columna, taladradora magnética, máquina de banco, herramienta neumática, taladro con cable o taladro inalámbrico utilizado en cada estación. Necesitamos el tipo y la capacidad del portabrocas, la interfaz del husillo o del árbol, el rango de velocidad, el par disponible, el método de avance y si la máquina es fija o portátil. Una espiga que encaje físicamente en el portabrocas aún puede no ser adecuada para el diámetro y la carga requeridos.
La proyección del piloto debe adaptarse a la pieza de trabajo y a lo que hay detrás de ella. En una plancha plana, el piloto puede pasar por un espacio abierto. En una puerta de armario ensamblada, podría entrar en contacto con cableado, una placa posterior, dispositivos o una junta. El cliente define una holgura segura y un método de protección. Nosotros proporcionamos los datos del piloto y del mandril necesarios para el proceso aprobado.
Los sistemas de espiga de cambio rápido o estándar pueden ser útiles cuando una estación corta varios diámetros. El valor comercial depende de la conexión segura, la correspondencia correcta del tamaño, la disponibilidad de reemplazo y el proceso del operador. El mapa de productos del fabricante de la sierra de corona debe enumerar qué códigos de cortador, espiga, piloto y vástago forman cada combinación aprobada.
Soporte de Entrada y Control de Avance Protegen el Panel
La lámina delgada del gabinete puede flexionarse al entrar en contacto los dientes con la superficie. Si el panel no está soportado, la fresa puede vibrar, marcar el recubrimiento o producir una abertura irregular. Al comenzar la penetración, un aumento repentino de la alimentación puede atrapar el material restante y tirar de la herramienta hacia adelante. El resultado final puede mostrar rebabas, distorsión o un anillo alrededor de la entrada.
La selección del fabricante de la sierra de corona no puede reemplazar el montaje, la sujeción, la protección y los controles de máquina adecuados. Sin embargo, la construcción del producto y la dirección de corte deben ser compatibles con la configuración prevista. Preguntamos si el panel es plano o conformado, si se corta antes o después de pintar, cómo se soporta y si la operación es automatizada, guiada por fijación o manual.
Para un blanco de producción, la muestra puede usar el mismo soporte y orientación que la línea. Para una apertura de campo, la revisión debe incluir acceso limitado, un taladro portátil, una superficie acabada y la pared real del gabinete. Estas son diferentes condiciones de aplicación del fabricante de sierras de corona, incluso cuando el material y el diámetro coinciden.
La alimentación y la velocidad pertenecen al proceso validado. Una velocidad excesiva puede aumentar el calor y reducir el control. Una alimentación demasiado baja puede rozar en lugar de cortar, mientras que una alimentación demasiado alta puede sobrecargar los dientes o agarrar la chapa. Proporcionamos orientación específica del producto cuando está disponible, y el propietario del equipo establece el procedimiento seguro final para su máquina, panel y lugar de trabajo.
Los chips y el tapón cortado necesitan una ruta de salida planificada
Una fresa anular extrae un anillo de material y deja un tapón circular. En un taller, las virutas y el tapón pueden caer sobre una mesa o en un área de recolección. En una carcasa ensamblada, pueden caer sobre terminales, placas de circuito, contactores, variadores o cableado. Esa contaminación puede crear un grave problema de equipo, incluso cuando el orificio visible parece aceptable.
Nuestra revisión del fabricante de sierras de corona, por lo tanto, pregunta si el corte ocurre antes o después del ensamblaje del gabinete. El corte pre-ensamblaje suele ser más fácil de soportar, limpiar, desbarbar e inspeccionar. Si la modificación en campo es inevitable, el contratista eléctrico o el propietario del equipo establece controles de aislamiento, blindaje interno, captura de enchufes, recolección de virutas, limpieza e inspección adecuados para el gabinete.
La profundidad de corte también importa. La sierra de corona debe atravesar el material y cualquier laminado o refuerzo aprobado sin chocar con componentes internos. Una doble pared, un reborde plegado, una placa posterior o un refuerzo oculto pueden exceder la profundidad esperada. El cliente proporciona un dibujo de sección o una holgura medida para que podamos hacer coincidir el producto del fabricante de la sierra de corona con la pila real.
La extracción del tapón debe considerarse durante la revisión de la muestra. Un tapón que se atasca con frecuencia puede interrumpir la producción y fomentar improvisaciones inseguras. Las ranuras de corte, la profundidad del cuerpo, el material, el recubrimiento y el estado de corte pueden afectar la extracción. Registramos el producto aprobado y la condición del proceso en lugar de prometer que cada tapón en cada material se liberará de manera idéntica.

Los recintos con recubrimiento y pintura necesitan un límite de superficie visible
El recubrimiento en polvo, la pintura, la galvanización, el anodizado, la película y los laminados protectores pueden cambiar el resultado visible en la entrada y la salida. Un borde metálico limpio aún puede ser inaceptable si el recubrimiento se levanta, se raya, se quema o muestra un amplio anillo de testigo. El accesorio puede cubrir parte del borde, pero no se debe asumir que oculta cada marca.
Como fabricante de sierras de corona, preguntamos qué cara es visible, si el agujero se corta antes o después del acabado, qué accesorio cubre la abertura y qué retrabajo está permitido. La aceptación de la muestra puede incluir desprendimiento del recubrimiento, radio de rayadura, marca de entrada, rebaba de salida, redondez y ajuste con la glándula, el cubo, el pulsador o el accesorio circular real.
La película protectora puede ayudar durante la fabricación, pero también puede afectar el movimiento del chip o rasgarse alrededor de la abertura. El fabricante de la carcasa decide si permanece durante el corte. Nuestra muestra del fabricante de la sierra de corona debe usar el mismo estado de superficie planificado para la producción para que el resultado aprobado sea significativo.
El tratamiento del borde post-corte, la protección contra la corrosión, la puesta a tierra y el sellado pertenecen al proceso completo del gabinete. Podemos adaptar la cortadora al material declarado y al requisito de apariencia, mientras que el fabricante del panel define el desbarbado, el retoque, la reparación del recubrimiento, la instalación de juntas y la inspección según el estándar de su equipo.
Las máquinas de producción y las taladradoras de campo necesitan códigos de producto separados
Una fábrica de gabinetes puede usar taladros de columna, plantillas, taladros magnéticos, estaciones asistidas por CNC o equipos dedicados para el procesamiento de paneles. Un contratista eléctrico puede usar un taladro manual inalámbrico o con cable en una caja terminada. La rigidez, el torque disponible, el control de velocidad, el soporte, el acceso y la cantidad de agujeros son diferentes.
Nuestro programa de fabricación de sierras de corona puede separar códigos de producción y de campo incluso cuando el diámetro es el mismo. Un código de fábrica puede priorizar el material de producción declarado, la máquina y el volumen del agujero. Un código de campo puede priorizar la compatibilidad con la máquina portátil aprobada, una identificación más clara y el rango de materiales encontrados en la instalación o modificación.
Esta separación evita que un kit de servicio se rellene con un producto aprobado solo para una configuración de fábrica rígida. También evita que una estación de producción reciba una cortadora de campo de propósito general cuando la línea requiere una especificación controlada de TCT o bimetálica. La etiqueta y el embalaje del fabricante de la sierra de corona deben hacer visible el límite.
Los distribuidores pueden mantener diámetros comunes en ambas líneas si sus clientes atienden fábricas y proyectos de campo. Descripciones de SKU, bandas de color, diseños de cajas o etiquetas separadas pueden reducir la sustitución. Confirmamos esos campos de OEM y empaque después de que se aprueba la muestra técnica.
Las muestras deben usar paneles, accesorios y máquinas reales
Una muestra útil representa el pedido. Vinculamos el plan de muestra del fabricante de la sierra de corona al material del panel, grosor, recubrimiento, diámetro terminado, ajuste, soporte, máquina, mandril, piloto, rango de velocidad, método de avance, cantidad de agujeros y límite de superficie visible. Una prueba en una muestra de acero dulce sin recubrimiento no aprueba por implicación una carcasa de acero inoxidable, aluminio o con recubrimiento en polvo.
La muestra se puede verificar en términos prácticos: el cortador comienza en la ubicación prevista, la abertura acepta el ajuste real, el panel permanece dentro del límite del dibujo, el borde y el recubrimiento se mantienen dentro del límite acordado, la conexión del mandril permanece segura, el tapón y las virutas pueden ser manejados por el proceso, y el desgaste observado respalda la cantidad de pedido planificada.
El concepto de herramienta anular y la disposición del piloto central se describen en la referencia neutral enlazada aquí, proporcionando un vocabulario común cuando un equipo de proyecto trabaja con un sierra de corona fabricante. El partido final aún depende del material real del gabinete del cliente, el ajuste, la máquina, el acceso y los criterios de aceptación.
La cantidad de muestra sigue el programa de calificación. Una sierra puede ser suficiente para una verificación de ajuste temprana, mientras que varias pueden ser necesarias para diferentes diámetros, materiales, máquinas, estaciones de producción, equipos de instaladores o pruebas más largas. Como proveedor de sierras de corona para armarios de control, identificamos la sierra, el vástago, la broca piloto, el mango, la etiqueta y la configuración exactos previstos para el pedido en nuestro registro de muestras del fabricante de sierras de corona.
El control por lotes debe preservar la identidad del cortador, el mandril, el piloto y la etiqueta.
Tras la aprobación, el registro de producción necesita más que un diámetro. La especificación del fabricante de la sierra de corona puede incluir la construcción del cortador, la dirección del diente o la plaquita, la profundidad del cuerpo, el piloto, el mandril, el vástago, la marca de tamaño, el tratamiento superficial, la etiqueta, el embalaje, los campos de inspección y cualquier requisito específico del cliente. Estos campos conectan el pedido repetido con la muestra.
En Bestwin, ofrecemos soporte para etiquetado OEM, codificación de productos, inspección, empaque y suministro de lotes repetidos. Como fábrica de sierras de corona industriales, incorporamos la identidad del producto aprobada en los registros de fabricación y separamos las variantes de clientes que no deben compartir un código de producto terminado.
Los cambios de comunicación deben definirse antes del pedido. El cliente puede indicar qué cambios de material, geometría, diente, plaquita, tratamiento térmico, acabado, piloto, mandril, etiqueta, documento o embalaje requieren notificación y si se necesita una nueva muestra. Nuestro registro de calidad del fabricante de sierras de corona puede seguir entonces esa vía de aprobación.
La inspección puede centrarse en características relevantes para la toma de decisiones. El diámetro y la profundidad del cuerpo afectan la apertura. Las dimensiones de la interfaz afectan el ajuste con el mandril y la máquina. La alineación y el descentramiento del piloto afectan el arranque. El marcado y la identidad del embalaje afectan la reposición. Las comprobaciones exactas dependen del producto y del pedido aprobados, por lo que se confirman en la especificación comercial.
Los conjuntos y códigos de recarga deben seguir el mapa de orificios del gabinete
Un conjunto útil se basa en los diámetros y materiales utilizados en un programa de gabinetes real. Incluir muchos tamaños poco comunes puede aumentar el costo y el peso del paquete sin ayudar a la producción. Excluir un tamaño de prensaestopas, conducto, pulsador o ventilador de uso frecuente puede obligar al cliente a comprar inmediatamente un repuesto no relacionado.
Nuestra revisión del conjunto de fabricantes de sierras de corona utiliza el mapa de orificios del cliente. Enumeramos cada abertura terminada, ajuste, material, tamaño de la broca, vástago, piloto, ubicación de producción y frecuencia esperada. El resultado puede ser un conjunto de estación de fábrica, un kit de instalación, un surtido de distribuidor o un estuche OEM con las combinaciones realmente requeridas.
La demanda de recambios no es igual en un conjunto. Los tamaños comunes de gland y conducto pueden desgastarse o usarse con más frecuencia que los tamaños grandes de ventilador o medidor. Los códigos separados para cortador, piloto y mandril permiten la reposición sin reemplazar todo el kit. La cotización del fabricante de la sierra de corona puede, por lo tanto, incluir la cantidad del conjunto y los recambios esperados como líneas separadas.
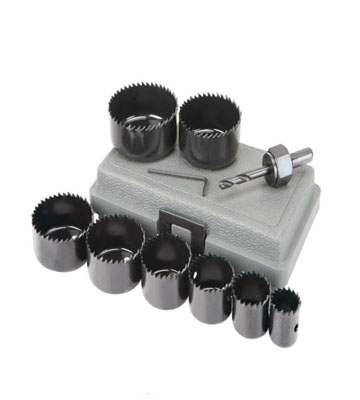
El embalaje debe proteger los filos de corte y mantener las interfaces identificables. Una caja moldeada puede servir de soporte para un kit portátil, mientras que las cajas industriales o las bandejas divididas pueden ser adecuadas para el reabastecimiento en fábrica. Las etiquetas pueden mostrar el diámetro, la dirección del material, la familia de cortadores, la compatibilidad del mandril, el código del cliente y la información del lote, si se solicita.
Dibujos, Materiales, Máquinas, Muestras y Cantidad Completar la RFQ
Una solicitud de cotización (RFQ) útil proporciona a nuestro equipo de fabricantes de sierras de corona suficiente información para acotar la familia de productos sin suposiciones repetidas. Los campos técnicos incluyen el diámetro de apertura terminada, el dibujo o número de pieza de ajuste, el material y grado del panel, el grosor, el recubrimiento, la profundidad de corte, la distancia al borde, la tolerancia, el límite de la superficie visible, la rebaba aceptable, la máquina, el portabrocas o husillo, el rango de velocidad, la condición de soporte y el número estimado de agujeros por herramienta o por lote.
Los campos de aplicación identifican prensaestopas, pasacables, pulsadores, lámparas indicadoras, aberturas para ventiladores y filtros, medidores, conectores circulares o acceso a servicios. También indican si el corte se realiza en una chapa plana, una pieza conformada, una puerta pintada, una caja de acero inoxidable, un panel de aluminio, una carcasa de plástico o un armario ensamblado.
Los campos comerciales incluyen cantidad de muestra, mezcla de diámetros, volumen anual o por proyecto, cantidades de recarga, diseño del conjunto, etiquetas, marca OEM, embalaje, documentos de inspección, destinos de entrega, calendario objetivo y expectativas de notificación de cambios. Estos detalles permiten que la muestra, la cotización y la planificación por lotes del fabricante de sierras de corona reflejen el programa de cerramiento real.
Adaptamos el sistema de corte a la apertura completa del mueble.
El producto correcto sigue la apertura del gabinete, no solo el diámetro. El material y el grosor establecen la familia de corte. El accesorio establece el tamaño terminado. El recubrimiento establece el límite del borde visible. La máquina establece el mandril, la guía, el vástago, la velocidad y el límite de soporte. Una revisión completa del fabricante de sierras de corona mantiene esas condiciones conectadas a un sistema de corte aprobado. Las muestras establecen el resultado aprobado, mientras que las etiquetas, los códigos de recarga y los controles de lote conservan la coincidencia del fabricante de la sierra de corona.
Envíenos el plano del panel, la lista de accesorios, el material y el grosor, el recubrimiento, el mapa de agujeros, la información de la máquina, la cantidad de muestras, las necesidades de embalaje y el volumen del pedido. Como su fabricante de sierras de corona, podemos igualar el cortador, el mandril, la guía, el vástago, el juego y el plan de recarga, y mantener la identidad del producto aprobada en los pedidos de gabinetes de control repetidos.










 English
 العربية
 Français
 Português
 Português do Brasil
 Italiano
 简体中文
 繁體中文
 日本語
 한국어
 Deutsch
 Español
 Slovenčina
 ไทย
 Türkçe