
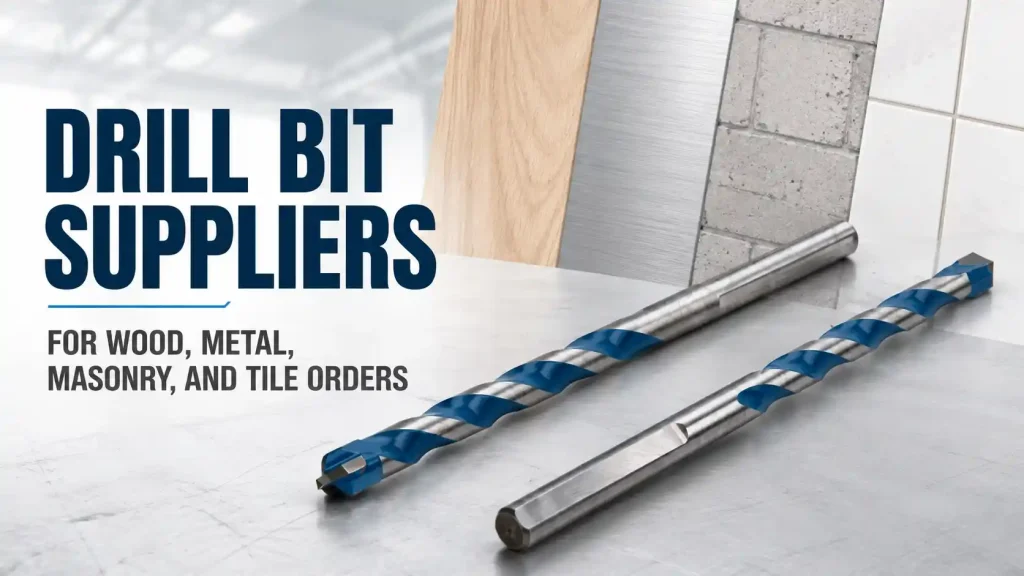
Un distribuidor o una marca de herramientas OEM puede realizar un único pedido de brocas para madera, acero dulce, hormigón y baldosas cerámicas, pero esos productos no pueden controlarse como una herramienta de corte idéntica. Cada material cambia la punta, el filo de corte, la ranura, el material del cuerpo, el tratamiento térmico, el componente de carburo o diamante, el vástago y la prueba de campo. La gama comercial puede compartir embalaje e identidad de marca, mientras que los controles de fábrica detrás de ella siguen siendo específicos del producto. Proveedores confiables de brocas hacen visibles esas diferencias en muestras, especificaciones, registros de inspección y datos de reposición. Así es como un programa de productos amplio se mantiene útil para contratistas, talleres, distribuidores, importadores y clientes de proyectos sin convertirse en una colección de tamaños que solo parecen completos en un catálogo.
Respuesta rápida
Broca Los proveedores que admiten pedidos de madera, metal, mampostería y azulejos necesitan definiciones de producto y métodos de prueba separados para cada familia de materiales, luego un sistema común para dimensiones, identidad de lote, embalaje, etiquetado y pedidos repetidos. Una broca no puede representar toda la gama. Los productos de madera se verifican en cuanto a corte de fibra y evacuación de virutas, los productos metálicos en cuanto a geometría del filo y control de calor, los productos de mampostería en cuanto a durabilidad del carburo e impacto, y los productos de azulejos en cuanto a entrada controlada y astillado.
Bestwin fabrica y suministra herramientas de perforación para clientes B2B, incluyendo distribuidores, mayoristas, marcas de herramientas OEM, contratistas y productores de equipos. Bestwin iguala cada Broca a la familia del material de trabajo del cliente, el tamaño del orificio, la interfaz de la máquina, el uso esperado, el nivel de precio objetivo, el embalaje y la cantidad del pedido, luego utiliza muestras de fábrica para confirmar la dirección acordada antes de la producción repetida.
Dividir la gama de productos por material de trabajo y resultado del agujero
Un pedido de materiales mixtos se vuelve manejable cuando cada línea comienza con la pieza de trabajo y el agujero requerido. "Propósito general" es demasiado amplio para el control de producción. Una broca de propósito general que puede hacer un agujero ocasional en varios materiales puede no ofrecer la velocidad, el acabado, la vida útil o la seguridad esperadas de un producto dedicado. Por lo tanto, el rango necesita límites claros: qué materiales están previstos, qué modo de perforación se utiliza, qué tamaños de agujero se incluyen y qué resultado define un rendimiento aceptable.
Para una broca para madera, el resultado importante puede ser un agujero centrado con entrada limpia, buena evacuación de virutas y rotura limitada. Para metal, puede ser el diámetro, la redondez, el tamaño de rebaba, la temperatura de corte y el número de agujeros. Para mampostería, la herramienta debe sobrevivir al impacto manteniendo la punta de carburo y la velocidad de perforación. Para baldosas cerámicas, el primer requisito suele ser una entrada controlada sin deslizamiento, seguida de astillado superficial limitado y sin propagación de grietas.
Los proveedores de brocas también necesitan conocer la interfaz de la máquina. Una espiga recta utilizada en un taladro manual no es el mismo programa que una espiga SDS utilizada en un martillo percutor. Una muestra de taladro de columna no es automáticamente representativa de una herramienta inalámbrica en el campo. La capacidad del portabrocas, la excentricidad, el rango de velocidad, el modo de impacto, la alimentación, la fijación, la refrigeración y el acceso del operador afectan el resultado de la muestra.
Tabla 1. Programa de brocas de material mixto
| Familia de productos | Pieza de trabajo típica | Muestra de fábrica enfoque | Datos de orden que deben permanecer claros |
|---|---|---|---|
| Corte de madera | Madera blanda, madera dura, contrachapado, MDF | Centrado, corte de fibra, evacuación de virutas, condición de entrada y salida | Estilo de punta, diámetro, longitud de trabajo, longitud total, vástago, mezcla de brocas |
| Corte de metal | Acero dulce, grados de acero inoxidable, aluminio, chapa metálica | Simetría de punto, vanguardia, descentramiento, calor, rebaba, recuento de agujeros | Material de la herramienta, recubrimiento o acabado, ángulo de la punta, tolerancia del diámetro, dureza |
| Corte de mampostería | Ladrillo, bloque, hormigón, piedra | Punta de carburo, soldadura fuerte, resistencia al impacto, eliminación de polvo, velocidad de perforación | Grado de la punta, forma de la flauta, sistema del vástago, diámetro, longitud de trabajo |
| Corte de azulejos y vidrio | Baldosa cerámica, porcelana, vidrio | Inicio de control, desconchado superficial, riesgo de grietas, método de enfriamiento | Material de la punta, geometría, diámetro, superficie prevista, protección del embalaje |
Mantener la geometría de corte de madera consistente en todos los tamaños
Los productos de madera a menudo parecen simples, sin embargo, las diferencias en la punta y la estría cambian cómo comienzan, se introducen en la pieza de trabajo y evacuan las virutas. Una broca de punta de clavo necesita una punta centrada y espuelas exteriores equilibradas para localizar el agujero y cortar la circunferencia limpiamente. Un estilo de barrena necesita un tornillo de avance sólido, labios de corte efectivos y suficiente volumen de estría para mover las virutas a través de agujeros más profundos. Una forma helicoidal general utilizada en madera sirve a una posición de costo y rendimiento diferente.
La muestra necesita material real. La madera de pino blanda puede ocultar un problema de filo que se vuelve visible en madera dura o tablero laminado. El MDF produce polvo fino y prueba la evacuación de virutas de manera diferente a la madera maciza. La madera contrachapada puede mostrar desgarros de chapa en la entrada y salida. El cliente puede proporcionar los materiales más comunes en el mercado de ventas, y Bestwin puede fabricar y probar la dirección de la broca propuesta contra esas muestras.
A lo largo de un rango de tamaños de brocas, la consistencia dimensional es tan importante como una muestra atractiva. Verifique el diámetro, la longitud de trabajo, la longitud total, las dimensiones del vástago, la rectitud, el centrado de la punta y el acabado de la estría. En un juego minorista o para OEM, la progresión de tamaños también debe coincidir con el surtido prometido. Un tamaño común faltante o dos tamaños casi duplicados pueden reducir el valor práctico de todo el kit.
El embalaje protege la punta y mantiene el surtido identificable. Una broca larga de madera puede doblarse por un soporte interno débil. Las puntas afiladas y los espolones pueden dañar herramientas vecinas o el paquete. La bandeja interior, la funda, el clip o la caja deben sujetar cada artículo durante el transporte y permitir que el usuario lo devuelva a la posición correcta.
Control de filos de corte de metal, tratamiento térmico y número de orificios
La perforación de metales hace que la calidad del borde y el comportamiento térmico sean inmediatamente visibles. Una broca ligeramente desafilada, asimétrica, blanda, quebradiza o mal aliviada puede rozar en lugar de cortar. El resultado puede ser alta fuerza de empuje, calor, chirridos, agujeros sobredimensionados, rebabas grandes, poca vida útil o rotura. Estos síntomas están influenciados por la velocidad, el avance, el refrigerante, la aleación de la pieza de trabajo, el espesor y la rigidez de la máquina, por lo que el método de prueba debe mantenerse constante.
El material de la broca debe coincidir con el nivel de producto prometido. El acero de alta velocidad, las opciones de aleación de cobalto, los productos relacionados con carburo, los recubrimientos y los acabados brillantes u oxidados sirven para diferentes aplicaciones y posiciones de precio. El nombre por sí solo no es suficiente. Los registros de fábrica conectan la especificación del material con el tratamiento térmico, el rango de dureza, el rectificado, el tratamiento de la superficie, las dimensiones y la inspección final.
La simetría de la punta es fácil de pasar por alto en una inspección visual rápida. Los labios de corte desiguales hacen que un lado soporte más carga y pueden mover el agujero fuera de la marca central. Verifique la punta bajo un aumento adecuado, mida la excentricidad en el área del vástago prevista y taladre la muestra de metal acordada. El diámetro del agujero, la redondez, la condición de entrada, la rebaba de salida, la forma de la viruta, el sonido, el tiempo de corte y la condición del filo después de agujeros repetidos proporcionan un resultado más completo.
Una placa de prueba no es suficiente para un programa que se vende para varios metales. El acero dulce, el acero inoxidable, el aluminio y la chapa fina crean diferentes modos de fallo. Los proveedores de brocas pueden definir direcciones de muestra separadas en lugar de afirmar que un acabado y una geometría ofrecerán la misma vida útil en todas partes. La descripción del producto y el embalaje se mantienen entonces alineados con el uso aprobado.
Verificar puntas de albañilería, soldadura fuerte, estrías y ajuste del vástago
Las herramientas de mampostería convierten la rotación y el impacto en trituración y corte en la punta. El componente de carburo, la junta soldada, el cuerpo, la estría y el vástago soportan parte de la carga. Una broca con un cuerpo de aspecto robusto aún puede fallar prematuramente si el asiento de carburo, la junta, la alineación de la punta o el control del calor son débiles.
La primera revisión de muestras de brocas comprueba la forma del carburo, el centrado, el estado del filo, la cobertura de la soldadura, los vacíos visibles y la contaminación. Las comprobaciones dimensionales cubren el diámetro, la longitud de trabajo, la longitud total y las características del vástago. Para los productos SDS, las ranuras del vástago deben encajar en el portabrocas previsto y permitir el movimiento diseñado sin holgura excesiva ni agarrotamiento.
Las pruebas de rendimiento de brocas utilizan un material de mampostería y una herramienta definidos. La resistencia del hormigón, el agregado, el tipo de ladrillo, la densidad del bloque, la energía de impacto, la velocidad de rotación, la fuerza aplicada, la profundidad y el intervalo de limpieza de polvo influyen en el resultado. Mantenga esas condiciones en el registro de la prueba. Compare el tiempo de perforación, el diámetro del agujero, el desgaste de la punta, la condición de la junta soldada, el daño del cuerpo y el desgaste del vástago después del número acordado de agujeros.
La evacuación del polvo es un problema de producción, no solo un hábito del operador. La estría debe mover el material triturado fuera del agujero. Una evacuación deficiente aumenta el calor, la fricción y el tiempo de perforación. Los agujeros profundos pueden requerir retiradas periódicas incluso con una estría adecuada, por lo que el método de muestreo debe reflejar cómo se utilizará realmente el producto.
Proteja las puntas de corte de baldosas contra astillado y daños durante el transporte
Los productos de baldosas y vidrio presentan superficies frágiles donde un pequeño defecto puede convertirse en una grieta. La broca necesita un inicio controlado, una geometría de punta estable, un material de corte adecuado e instrucciones de uso claras. El modo de impacto es inapropiado para muchas operaciones con baldosas, mientras que la refrigeración o lubricación depende del producto y la pieza de trabajo. La prueba de muestra debe seguir el método previsto.
Las baldosas cerámicas, la porcelana y el vidrio no son materiales de prueba intercambiables. La porcelana es más densa y puede exponer el desgaste rápidamente. Las superficies esmaltadas muestran astillado en la entrada. El vidrio necesita una presión y un soporte particularmente controlados. Defina el material exacto de la muestra, el grosor, el soporte, la velocidad de perforación, el método de enfriamiento y el límite de aceptación para astillas o grietas.
La protección de la punta de la broca continúa después de la producción. Una punta de lanza afilada, un filo de carburo o una superficie de corte relacionada con diamantes pueden dañarse cuando los productos sueltos chocan entre sí. Las fundas individuales, las posiciones separadas de la bandeja, las tapas o los compartimentos rígidos ayudan a preservar la condición que pasó la inspección. Las pruebas de caída y vibración del embalaje son útiles cuando el producto viaja a través de la distribución internacional.
Para un rango mixto, la etiqueta necesita separar los productos de baldosas de los productos de mampostería incluso cuando el diámetro es similar. El color, el icono, el nombre de la familia, el vástago, el material previsto y la advertencia de uso pueden ayudar, pero el código de fábrica y la identidad del producto deben permanecer lo suficientemente estables para el reabastecimiento y el rastreo de calidad.
Aprobar muestras de fábrica con los materiales y herramientas del cliente
Una aprobación de muestra útil conecta el dibujo con un agujero en la pieza de trabajo prevista. El cliente proporciona materiales representativos, detalles de la máquina, modo de perforación, tamaños de agujero, vida útil esperada, límites de acabado, dirección de embalaje y posición del precio objetivo. Como fabricante de brocas, Bestwin utiliza esa información para fabricar o igualar una muestra de su propia gama y definir una prueba repetible.
El registro de muestra de la broca indica la identidad del producto, material, dimensiones, geometría, acabado, vástago, pieza de trabajo, máquina, velocidad, avance o método del operador, refrigeración, profundidad del agujero, número de agujeros y resultado de aceptación. Para aplicaciones con herramientas manuales, la variación natural del operador no se puede eliminar, pero el procedimiento básico se puede controlar. Usar el mismo operador capacitado o un accesorio adecuado hace que las comparaciones sean más útiles.
No apruebe solo la broca de mejor apariencia de un grupo pequeño. Revise varias muestras y registre la variación. Si el pedido incluye muchos tamaños, pruebe diámetros pequeños, medianos y grandes representativos porque los desafíos de calor, resistencia, rectificado y empaque cambian en todo el rango. Los tamaños críticos y los artículos de alto volumen merecen pruebas directas.
Los proveedores de brocas pueden usar entonces la muestra firmada, el dibujo, los datos de inspección, la prueba de embalaje y el código de producto como referencia de producción. Una muestra posterior que simplemente parezca similar no es suficiente cuando el material, la punta, el vástago, el recubrimiento o la tolerancia han cambiado.
Registrar materia prima, tratamiento térmico, rectificado y empaque por lote
Los pedidos repetidos dependen de los controles detrás del producto terminado. La identidad del material entrante, las dimensiones del alambre o la barra, los componentes de carburo, los parámetros de tratamiento térmico, la configuración de rectificado, la soldadura fuerte, el tratamiento de superficies, la limpieza, el marcado y el embalaje influyen en el rendimiento. La ruta exacta difiere según la familia de brocas, pero cada ruta necesita un registro de producción estable.
El tratamiento térmico requiere parámetros definidos y una verificación apropiada para el producto. Demasiado blando puede significar desgaste rápido del filo o flexión. Demasiado frágil puede significar mellado o rotura. Las lecturas de dureza solo son útiles cuando la ubicación, el método y el rango de aceptación especificados son claros. Un resultado en el vástago no describe automáticamente el filo de corte.
El control de rectificado cubre la relación entre diámetro, punta, filo, alivio, acabado de la estría y eliminación de rebabas. Las muelas desgastadas, una configuración incorrecta o un control deficiente del refrigerante pueden alterar varias características a la vez. La inspección de la primera pieza después de la configuración y las comprobaciones durante la operación ayudan a evitar que un lote largo se desvíe antes de la inspección final.
Los productos de mampostería soldada añaden colocación de carburo, preparación de juntas, material de soldadura, calentamiento, enfriamiento e inspección de juntas. Los productos metálicos recubiertos añaden preparación de superficies, proceso de recubrimiento, apariencia y controles relacionados con la adhesión. El marcado y el embalaje cierran la cadena de trazabilidad al conectar la broca física con un modelo, tamaño, lote y pedido.

Utilice verificaciones dimensionales y pruebas de agujeros conjuntamente
Las dimensiones de la broca pueden detectar muchos problemas rápidamente, pero no reemplazan una prueba de corte. El diámetro, la longitud, el vástago, la rectitud, la excentricidad, la posición de la punta y el acabado visible describen el producto. La prueba del agujero muestra cómo esas características funcionan junto con las condiciones del material y la máquina.
Tabla 2. Inspección por lotes por familia de productos
| Área de inspección | Madera | Metal | Albañilería | Baldosa y vidrio |
|---|---|---|---|---|
| Identidad | Tamaño, estilo, vástago, posición de engaste | Tamaño, material de la herramienta, acabado, vástago | Tamaño, tipo de punta, sistema de vástago | Tamaño, tipo de punta, superficie prevista |
| Verificación dimensional | Diámetro, longitud, rectitud, centrado de punta | Diámetro, simetría de punto, alabeo, ubicación de dureza | Diámetro, longitud, alineación de la punta, características del vástago | Diámetro, alineación de la punta, rectitud |
| Verificación visual | Espuelas, husillo, labios de corte, acabado de la estría | Filos de corte, punta, recubrimiento o acabado, marcado | Carburo, soldadura, estría, superficies de desgaste del vástago | Punta, recubrimiento o superficie abrasiva, capuchón protector |
| Comprobación de rendimiento | Entrada, salida, evacuación de virutas, comportamiento en taladrado profundo | Tiempo de corte, calor, rebaba, tamaño del agujero, agujeros repetidos | Velocidad de perforación, eliminación de polvo, durabilidad de la punta y de la junta | Inicio de control, astillado, agrietamiento, agujeros repetidos |
| Revisión del embalaje | Protección de puntos, soporte recto, diseño de tamaño | Protección de bordes, control de corrosión, etiquetas | Soporte de peso, separación de vástago, identidad de conjunto | Protección individual de la punta, control de movimiento, advertencias |
La frecuencia de muestreo de la broca depende del pedido, el riesgo, la capacidad del proceso y el acuerdo. Las dimensiones de alto volumen pueden recibir más comprobaciones. La primera producción después de un cambio de configuración necesita una confirmación temprana. Un proceso que ha demostrado una capacidad estable puede utilizar un plan diferente al de un producto nuevo o una familia con un cambio reciente de material.
El sistema de medición también necesita atención. Los calibres deben adaptarse a la tolerancia y ser calibrados. Un dispositivo de excentricidad necesita una referencia definida. El diámetro del agujero debe medirse de manera consistente. Los límites visuales son más fuertes cuando las muestras de referencia o las fotografías claras muestran condiciones aceptables e inaceptables bajo la misma iluminación.
Para un conocimiento técnico más profundo, la forma general y la terminología de un Broca puede ayudar a establecer un lenguaje común. La aprobación de la fábrica todavía depende del material del cliente, la especificación del producto y la muestra controlada porque las descripciones generales no definen el rendimiento del lote.
Mantenga estables los códigos de producto, las etiquetas y los surtidos para nuevos pedidos
Un programa de materiales mixtos puede contener docenas o cientos de combinaciones. La estructura del código del producto evita confusiones. El código puede identificar la familia, el diámetro, la longitud de trabajo, la longitud total, el vástago, el material o el acabado, la cantidad del paquete y la versión del cliente cuando sea necesario. El sistema debe seguir siendo legible para la fábrica, el almacén, el distribuidor y el equipo de servicio al cliente.
Las etiquetas necesitan la descripción comercial y la identidad de fabricación que respalde la trazabilidad. El código de barras, el modelo, el tamaño, la cantidad, el lote, el país o la información de cumplimiento y el diseño del cliente varían según el mercado. Revise todos los idiomas, unidades y símbolos antes de la producción. Una broca correcta empaquetada bajo una etiqueta de tamaño incorrecto crea un fallo incluso cuando la herramienta en sí es perfecta.
Los surtidos necesitan su propio control. La bandeja interior, el mapa de tallas impreso y la lista de empaque deben coincidir. Cuente cada posición. Confirme que tallas similares no se puedan intercambiar fácilmente. Para ventas de reemplazo, el código de artículo individual debe conectarse a la posición del kit para que los distribuidores puedan reponer tallas de alto uso sin reemplazar el conjunto completo.
Las muestras de empaque de brocas son parte de la aprobación. Verifique el color, el diseño gráfico, las dimensiones, el material, el cierre, el método de colgado o exhibición en estantería, la sujeción interna, la protección contra la corrosión cuando sea necesario y la resistencia de la caja de envío. Una gama amplia se ve más profesional cuando el sistema visual es coherente, pero la familia de materiales y el uso previsto siguen siendo inconfundibles.

Control de arte OEM, etiquetas privadas y cambios aprobados
Los programas OEM y de marca privada añaden colores de cliente, logotipos, nombres de modelo, embalaje, manuales, códigos de barras y declaraciones específicas del mercado. Bestwin puede coordinar estos elementos con la especificación del producto para que la marca no se separe de la identidad aprobada de la broca. La prueba de arte, la muestra física del paquete y la muestra del producto deben estar de acuerdo antes del lanzamiento del lote.
El control de cambio de broca protege ese acuerdo. Un grado de acero diferente, un componente de carburo, una ruta de tratamiento térmico, una geometría de punta, un recubrimiento, un vástago, un paquete o un subproveedor pueden afectar el rendimiento o la identidad. El registro de fábrica identifica qué cambios requieren notificación, una nueva muestra, una prueba de confirmación limitada o una re-aprobación completa.
Los cambios del cliente también importan. Una nueva pieza de trabajo, una aleación más dura, una baldosa más densa, un hormigón más resistente, una broca diferente, una velocidad mayor, un agujero más profundo o un objetivo de vida revisado pueden hacer que el producto quede fuera de la aprobación original. Los proveedores de brocas necesitan las condiciones revisadas para poder confirmar si el producto actual sigue siendo adecuado o si otra familia es más apropiada.
La consistencia de lote no significa que cada valor de fabricación sea matemáticamente idéntico. Significa que la variación controlada se mantiene dentro de los límites acordados y continúa produciendo el resultado de orificio requerido. Eso requiere tanto registros del proceso como comprobaciones finales.
Incluir Material, Máquina, Tamaños, Cantidades y Empaque en la RFQ
Una solicitud de cotización (RFQ) sólida para brocas proporciona a la fábrica suficiente información para proponer el rango correcto. Indique los materiales y grados de trabajo, los diámetros y profundidades de los agujeros, el tipo de máquina o portabrocas, el modo de impacto, el rango de velocidad, el método de enfriamiento, el número esperado de agujeros, los límites de acabado o rebabas, el material o recubrimiento de herramienta requerido, el vástago, las longitudes, el surtido de tamaños, la cantidad del pedido, el embalaje, el logotipo, el código de barras, las certificaciones, el mercado objetivo y el plan de muestras.
Si se necesitan varios niveles de producto, descríbalos por separado. Un conjunto promocional, una gama estándar al por mayor y una línea de producción industrial pueden utilizar diferentes materiales, tolerancias, pruebas y embalajes. Una solicitud vaga de precio más bajo obliga a hacer suposiciones que luego crean retrabajos.
Envíe muestras representativas cuando el rendimiento sea importante. Un material con nombre aún puede variar según el proveedor, el tratamiento térmico, el recubrimiento, el grosor o el agregado. El material real proporciona a Bestwin una base más sólida para las pruebas de muestras. Cuando el envío de una pieza de trabajo no sea práctico, proporcione dibujos, estándares, fotografías, dureza, grosor y otros datos relevantes.
Utilice los mismos términos en cotización, muestra, orden de compra, diseño, inspección y envío. Una broca descrita de una manera en la cotización y de otra en el embalaje puede crear ambigüedad sobre lo que se aprobó. Los códigos estables y las especificaciones adjuntas reducen ese riesgo.
Crea un Amplio Rango Sin Perder el Control Específico del Producto
La madera, el metal, la mampostería y los productos de baldosas pueden compartir una relación de proveedor, un programa comercial y un sistema de embalaje, pero no pueden compartir una suposición técnica. La geometría, los materiales, los pasos de producción y las pruebas de rendimiento deben seguir la pieza de trabajo y el método de perforación. La identidad común del lote, los registros de inspección, el control de arte y los códigos de reordenación luego unen el amplio rango.
Como Proveedor de brocasBestwin ofrece programas mayoristas y OEM de materiales mixtos. Los clientes definen sus mercados, materiales, máquinas, tamaños, cantidades, embalaje y objetivos de rendimiento; Bestwin selecciona las brocas adecuadas, prepara muestras, registra los controles acordados y coordina el suministro por lotes. Para los compradores mayoristas y OEM, el valor de los proveedores experimentados de brocas no reside simplemente en ofrecer más productos, sino en convertir los requisitos del mercado en una gama que pueda ser muestreada, verificada, repetida y suministrada de manera consistente. Así es como Bestwin ayuda a los clientes a construir programas de brocas que sean prácticos para sus mercados y confiables para el suministro a largo plazo.










 English
 العربية
 Français
 Português
 Português do Brasil
 Italiano
 简体中文
 繁體中文
 日本語
 한국어
 Deutsch
 Español
 Slovenčina
 ไทย
 Türkçe