
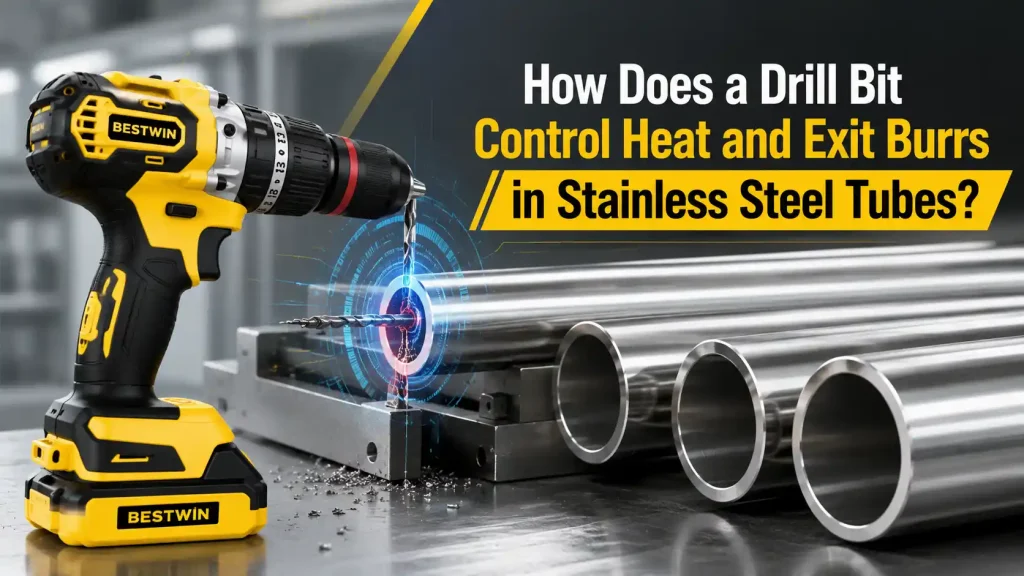
在不锈钢管线上,新一批管材的第一个孔可能看起来合格,但后续的孔却出现蓝色热痕、出口毛刺变大或切削刃开始摩擦形成的抛光斑。操作员可能没有更改机器程序,但孔的质量却发生了变化,这是因为刀具、管壁、支撑、润滑和切削过程中的突破条件在相互作用。
用于重复管材生产的钻头必须与完整的切割情况相匹配。仅凭直径无法描述所需的钻尖几何形状、刀具材料、工作长度、柄部、刃口准备或批次控制。对于分销商、OEM 项目、制造商和设备制造商来说,有用的制造问题是如何在批准的样品到重复发货之间保持这些细节的一致性。
快速回答
A 钻头 在不锈钢管生产中,当其基材、尖端几何形状、唇对称性、壁厚、槽光洁度、边缘状况、工作长度和柄部与管材等级、壁厚、机器、速度范围、进给稳定性、支撑和冷却方法相匹配时,即可控制热量和毛刺。批准的结果随后需要保留样品、尺寸记录、材料可追溯性、功能性切割测试和定义的更换限度。
Bestwin 制造钻头,并提供自有产品系列的 OEM 和批量生产方案。客户的管材等级、直径、壁厚、孔径、机床接口、周期目标、冷却液使用方式、包装和订购量,为 Bestwin 匹配合适的钻头方向和准备样品提供了依据。这一流程明确了工厂的角色:应用证据指导产品匹配,而制造商则控制刀具规格和重复生产。
热痕是工艺信号,而非颜色规范
孔洞周围的颜色变化可以显示切削温度的升高,但它并不能确定单一原因。磨损的刀刃可能发生摩擦而非切削。进给中断可能导致钻头在加工硬化材料上停留。过长的未支撑刀具可能产生振动。薄弱的管壁支撑可能导致在钻透时管壁发生移动。冷却液不足或方向不当可能导致切削区即使在其他地方有液体存在时也保持高温。
这项有用的调查比较了颜色出现的地点、在工具寿命中的起始时间,以及同时发生的切屑形状和毛刺高度的变化。集中在刀尖的热量表明其作用机制不同于抛光边缘或仅出现在出口侧的蓝色环。如果主轴负载在一次加工批次中逐渐升高,则更可能是刀刃磨损而非随机的管材位置错误。如果痕迹在中断后突然出现,则可能涉及材料加工硬化。
钻头样品评审因此始于零件和记录,而非假设。Bestwin 可以评估新旧刀具、钻孔照片、切屑样品、测量毛刺、循环次数和机器状况。目的是确定哪些刀具特性需要控制,以及哪些生产条件必须保留在客户的验证窗口内。
管材等级和壁况决定切割事件
不锈钢并非一种统一的工件。奥氏体牌号、铁素体牌号、焊接管、无缝管、退火材料、加工硬化区以及带有氧化皮或涂层的表面都会产生不同的反应。壁厚会改变切削刃的接触时间以及材料在断裂时的释放方式。管材的曲率会改变切入接触,而焊缝则可能导致局部硬度或几何形状的变化。
对于工具制造商而言,应用描述在包含材料标准或牌号、硬度(如有)、管材外径、公称壁厚及公差、接缝位置、表面状况、孔径、位置公差以及孔是否穿透一个壁或两个壁时最为有力。一个简短的样品样本通常比“适用于不锈钢”这样的笼统陈述更有价值。
功率和刚性也随机器而异。手持钻、专用管材机、加工中心和自动夹具无法产生相同的进给稳定性。钻头规格必须反映实际接口,而不是理想的实验室主轴。Bestwin 利用这些条件来决定哪种材料、几何形状、长度和柄部方向值得制作功能性样品。
表 1. 不锈钢管症状与证据对照表
| 生产症状 | 可能的切割机制 | 分离原因的证据 |
|---|---|---|
| 入口处的蓝色标记 | 滞留,摩擦边,局部冷却不足 | 进给痕迹,边缘照片,芯片颜色,冷却液方向 |
| 毛刺仅在出口处生长 | 支撑薄弱,突破时进给量低,角部磨损 | 刀具状况,进给量突破,毛刺高度趋势 |
| 孔洞过大 | 跳动,长悬伸,唇不齐,管移动 | 刀具跳动,唇部测量,夹具挠度,孔的圆度 |
| 短而卷曲的薯片会变得细长。 | 刀刃磨损,刀槽堵塞,进给量变化 | 按循环次数、主轴负载、刀刃状况对芯片样本进行分类 |
| 突然的尖叫声和负载峰值 | 硬化点,崩料,接触不稳定 | 零件位置、接缝位置、音频/负载记录、移除工具检查 |
| 可接受的样品,但批次有差异 | 材料或几何不一致,混合机器状况 | 材料合格证,批次记录,工具尺寸,受控切割测试 |
此证据图谱避免了将所有症状都归因于涂层或硬度。只有当切削条件和结果一起记录时,才能公平地评估钻头。
点几何控制输入、居中和负载均衡
关键在于工具的初始部分接触弯曲管面。其角度、凿刃、分角、后角和唇对称性会影响工具的定心速度以及两侧开始切削的均匀程度。在弯曲壁上,不稳定的切入会在完全啮合直径之前产生偏心标记。
百威比赛 钻头 围绕客户的孔和机器条件进行采样。在刚性夹具中效果良好的几何形状,可能不是便携式工具(跳动量更大)的最佳方向。较短的尖端可以改变薄壁的切削顺序,而较厚的轮缘可以提高强度,但如果凿刃准备不当,会增加推力。
唇部对称性在整个批次中都很重要。如果一侧唇部较长或具有不同的浮雕,该侧会去除更多材料,并可能导致钻头偏离中心。结果可能是一侧边缘发热、孔径过大、切屑不均匀或一侧有毛刺。因此,点检应与切削试验一起进行,而不是作为单独的美容检查。
对于 OEM 订单,图纸或发布的规格可以与功能参考样品一起定义影响性能的几何特征。图纸创建了一个可测量的边界;样品展示了完整的钻头在预期的管材和夹具中的整体行为。
基材、热处理和表面状况协同作用
刀具材料提供了基础的热硬度和韧性,但材料名称本身并不能保证性能。高速钢和含钴高速钢可以适应不同的工作强度、直径、机床稳定性以及成本目标。热处理必须始终如一地形成预期的组织,而磨削则必须避免损坏最终的刃口。
钻头虽然非常坚硬,但过于易碎,无法承受实际的跳动或间歇性切削,可能会崩刃。而韧性更强的刀具在高温下会失去刀刃强度,开始摩擦并产生更多热量。Bestwin 会审视应用和样品证据,以平衡这些性能,而不是将某种材料标签视为普遍优越。
表面处理或涂层可以降低摩擦力或改变磨损行为,但不能弥补进给不稳定、跳动不良、支撑薄弱或几何形状不正确。涂层厚度和刀刃准备也很重要,因为微小的刀刃可能会被不均匀的涂层改变。工厂控制计划应将基材、热处理、磨削、表面状况和最终切削结果联系起来。
每个获批系列的钻头都需要一个统一的标识。材料批次记录、热处理记录、尺寸检查、表面检查和功能样品,能够追溯变更,而不是在生产中出现混杂结果后进行争论。
机器界面可以否决良好的切割边缘
刀尖跳动会增加一个刀刃上的载荷,并改变有效孔的直径。其来源可能是刀柄、夹头、主轴、适配器、污染物或刀具伸出。安装在不稳定接口上的优质钻头可能会产生与研磨不良的刀具相同的症状。
因此,样品计划记录了柄部形状、夹头或刀架、测量跳动量、悬空长度、主轴状况以及用于批准的夹持方法。如果客户后来从钻床改为便携式无绳工具,或从一个刀架换成另一个刀架,这种变化都值得确认,因为机械边界发生了移动。
刀具长度是接口的一部分。额外的长度可以提供便利,但会降低刚性。在不锈钢管加工中,可避免的挠曲会增加钻入时的摩擦,并使切出更加突然。钻头的工作长度应覆盖实际的夹具和管材几何形状,而不应增加应用不需要的悬空长度。
对于分销商套件或 OEM 维修套件,工具接口也会影响组件设计。套件可能包含钻头和无绳电钻,但批准的内容仍需要兼容的刀柄、有用的尺寸递进以及有据可查的应用范围。Bestwin 可以提供单独的工具或匹配的套件,而项目规格将确定哪些项目符合不锈钢管操作的要求。
突破是产生毛刺的地方
在入口处,管壁支撑着刀尖周围的切削区域。在出口附近,剩余材料变薄,抵抗变形的能力减弱。进给不稳定、管材移动、跳动过大或刀角磨损,都可能挤压和撕裂最终材料,而不是将其干净地切断。钻头可能仍然能达到目标直径,但会留下不可接受的毛刺。
毛刺控制始于稳定的夹具和可重复的孔口状况。刀具几何形状、刀刃状况、进给量、壁厚、支撑以及孔位都会影响结果。仅报告“孔已完成”的生产测试会忽略可能导致下一个装配问题的特征。
在规定的位置和循环次数下测量毛刺高度或其他商定的验收特性。在相同的照明条件下拍摄出口侧的照片,可以更轻松地进行趋势比较。如果毛刺随着主轴负载和切屑颜色升高,则钻头可能接近其更换极限。如果毛刺随着新刀具、夹具或接缝效果的管材方向而变化,则应引起注意。
广泛的机制 钻头 帮助描述该工具,但工厂批准需要特定应用的证据。不锈钢管的突破是一个组合事件,因此材料、机器、支持和工具记录在测试报告中保持关联。
冷却液输送和切屑排出影响磨损曲线
冷却液信息需要比“湿”或“干”更详细。流体类型、浓度、输送点、流动一致性以及能否到达两个唇部都会影响温度和切屑的移动。如果一股流体击中管材外侧但未进入切削区,在深切时可能提供的保护很小。
切屑形态是一种实用的工艺记录。突然变色、变长呈线状或堵塞在螺旋槽中的切屑,可以表明在孔径超出公差之前切削就已经发生了变化。钻头螺旋槽表面、螺旋角、腹板、刃部状况以及进给量都会影响切屑的行为。
在工厂抽样中,Bestwin 可以在钻完规定数量的孔后检查刀具,同时客户记录切屑、循环时间、主轴负载和钻孔结果。这种共享的证据可以将产品磨损与不受控制的冷却液或机床变化区分开来。它还比等待可见故障更能创造出更现实的更换限度。
对于批量供应,经过批准的测试得出的冷却液和切屑状况将成为参考方法的组成部分。钻头批次不应在未记录差异的情况下,根据不同的工艺进行拒绝或批准,因为该测试将不再代表已发布的应用程序。

样品批准必须包含潮流趋势
一种新工具即使在其刀刃、热处理或几何形状无法支持所需的生产周期时,也能钻出多个良好的孔。因此,样品批准应涵盖周期的开始、中间和计划的结束。孔的数量取决于应用,但记录需要有足够的持续时间来显示热量增长、刀刃磨损、切屑变化、毛刺形成和尺寸变化。
客户提供机器、管材、夹具、冷却剂和验收标准。Bestwin 提供已识别的钻头样品、与订单相符的制造信息以及一致的样品批次。双方使用相同的测试方法,以便结果能够指导发布规范,而不是仅作为非正式演示。
保留的工具和零件样品尤其有用。磨损的钻头可以显示磨损位置和失效模式,而切割的管段则可以显示入口、孔径和出口状况。保留不同周期点的样品可以显示磨损趋势,并在后续批次出现不同行为时为工厂提供参考。
这是钻头制造商将产品工程与批量生产实际情况联系起来的阶段。Bestwin 可以在商定的计划内调整或匹配材料、几何形状、长度、柄部、表面状况、标记和包装,然后在受控变更需要确认时提交新样品。
批量一致性已内置于已发布的身份中
重复订单需要比相同的印刷描述更多信息。发布的钻头标识可以包括物料代码、图纸版本、材料方向、关键尺寸、尖部几何形状、柄部、表面处理、标记、包装、检验计划和批准的功能测试。这些要素可以防止熟悉的名称掩盖不受控制的变更。
钻头供应商可能会用 HSS、钴、麻花、涂层或标准长度等广泛类别来描述产品。对于不锈钢管项目,操作标识必须更具体。对于评估钻头供应商的买家来说,这种具体性使得样品和重复批次具有可比性。Bestwin 将订单与批准的样品和制造记录联系起来,以便工厂了解哪些特性和检查支持预期的结果。
来料控制、热处理监控、磨削检验、表面检查、尺寸抽样、跳动检查和最终功能测试,各自保护着最终结果的不同部分。没有任何单一的证书可以取代所有这些。当这些控制指向同一份已发布的规格时,稳定的钻头批次就诞生了。
包装也能保护刀刃。工具之间的接触、松动、受潮以及型腔配合不当,都可能在产品送达生产线前对其造成损坏。Bestwin 可以根据项目需求匹配独立的包装、套装、标签和出口包装,同时批准的包装将成为批次标识的一部分。
检测连接尺寸与切割性能
尺寸检验至关重要,但要完全放行,还需要检查刀具在材料中的性能。切削前可以检查直径、总长度、工作长度、柄部、尖端几何形状、唇对称性、跳动、表面状况和标记。然后,通过定义的管材测试来验证入口、负载、切屑形成、孔径、圆度、热痕和出口毛刺。
表 2. 钻头样品和批次放行记录
| 控制点 | 样本阶段证据 | 重复批次证据 |
|---|---|---|
| 产品标识 | 图纸,物料代码,批准样品 | 采购订单和修订匹配 |
| 材料与热处理 | 材料方向和硬度记录 | 批次可追溯性和过程记录 |
| 几何 | 点、唇、网、笛、长度和柄测量 | 采样结果与发布限值 |
| 表面和边缘 | 涂层或表面处理检查,边缘照片 | 目视检查和受控过程记录 |
| 机械配合 | 刀柄兼容性和刀尖跳动 | 钻孔取样和侧漏取样 |
| 功能结果 | 不锈钢管受控切割试验 | 定义批次样品测试及匹配条件 |
| 包装 | 批准的保护、标签和腔体布局 | 包装审计和货物可追溯性 |
当每一行都包含验收限值和负责人时,表格的作用最大。钻头即使尺寸合格,如果边缘或工艺不当,也可能无法满足应用要求;它还可能在无法复现的非受控的一次性测试中表现良好。结合这两种证据类型,可以做出有说服力的放行决定。
一份有用的询价单描述了管材、机器和目标
一份有效的询价单应为Bestwin提供足够的信息,以便匹配钻头,而无需客户独立设计工具。请包含不锈钢牌号或代表性样品、管材直径和壁厚、孔径和公差、预期毛刺限制、进刀和出刀条件、机床类型、刀柄、转速和进给范围、冷却方式、夹具支撑、每把刀具的期望钻孔数、年产量、包装、标签以及所需标准。
如果订单用于分销而非生产线,请描述主要的应用范围和所服务的市场。钻头供应商随后可以提出一个受控的尺寸范围或产品系列,而无需声称一种几何形状可以涵盖所有不锈钢等级和机器。Bestwin 工厂可以为确定的范围准备样品和支持性产品信息。
变更也需要有相应的流程。即使零件号保持不变,不同的管材等级、壁厚、机床、刀架或冷却液工艺也可能改变结果。项目记录可以说明哪些变更需要重新试制,哪些在批准的范围内。
稳定的不锈钢管孔依赖于受控的证据
当生产记录将管材、夹具、机器、冷却液、切屑、刀具磨损和钻孔结果联系起来时,热痕和毛刺就变得可控了。钻头是该系统的核心,但其性能仅在定义的适用范围内才有意义。
百事威可以匹配 钻头 在审查了客户的材料、壁厚、直径、机器接口、目标寿命、包装和批量需求后,为不锈钢管样品提供产品。从样品准备到制造、测试、OEM 标记和重复供应,工厂都可以将已发布的工具标识与批准它的证据联系起来。










 English
 العربية
 Français
 Português
 Português do Brasil
 Italiano
 简体中文
 繁體中文
 日本語
 한국어
 Deutsch
 Español
 Slovenčina
 ไทย
 Türkçe