
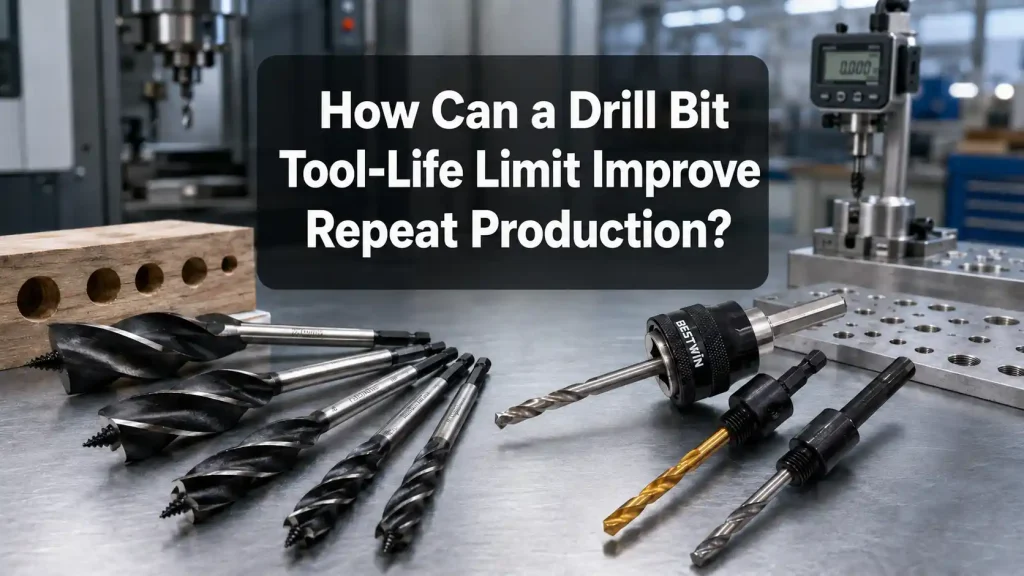
引言
在重复钻孔中,钻具在开始时可能能钻出干净、精确的孔,但随后会逐渐产生更大的毛刺、更粗糙的表面、不稳定的排屑或更高的机床负载。这些变化并不总是在相同数量的孔后出现。钻头在一种应用中可能长时间保持有效,而在另一种应用中则性能下降得更快,因为材料、孔深、机床状况、切削参数和冷却方法都不同。
实际的刀具寿命极限提供了一个受控的检查或更换点,以防止质量变得不稳定。它比等待可见的损坏更有用,但不应基于任意的循环次数。该极限需要反映实际的钻孔操作和成品孔的要求。当它得到可重复测试的支持时,可以减少意外停机,保护工件质量,并使刀具消耗更容易预测。
以下各节解释了为什么 钻头 生活会发生变化,哪些预警信号很重要,如何设定工作限度,以及如何根据材料和设备匹配不同的工具结构。

1. 为什么钻头在不同应用中的寿命会有所不同?
刀具寿命并非适用于所有钻削过程的固定属性。它是切削刀具、工件、机床、孔的几何形状和操作方法之间相互作用所产生的加工范围。即使是两个标称直径相同的钻头产品,如果它们的顶角几何形状、槽形设计、硬质合金牌号、涂层或柄部精度不同,也会产生不同的结果。
工件材料与表面状况
材料硬度很重要,但并非唯一因素。低碳钢、不锈钢、铝、铸铁、混凝土、木材和复合板材会产生不同形式的磨损。不锈钢在切割边缘摩擦而非切削时会产生热量并发生加工硬化。当排屑或润滑不良时,铝可能会在刀刃上形成积屑瘤。铸造表面、氧化皮、磨料填料、混凝土骨料以及木材中的硬节会造成冲击或磨粒磨损,从而缩短钻头寿命。
来料在不同批次之间也可能存在差异。硬度、热处理、厚度、湿度、表面涂层或骨料含量的变化都可能改变刀刃上的负荷。因此,从洁净的实验室材料中获得的寿命数据不应被自动视为有保证的生产结果。
孔深与钻孔几何
浅通孔通常比深盲孔更容易排出热量和切屑。随着孔深的增加,切屑必须通过刀槽走更长的距离,冷却液或空气可能难以到达切削区域。切屑堆积会增加摩擦,损坏孔壁,并可能导致钻头卡住或断裂。
斜向进刀、交叉孔、不连续表面、堆叠板材和无支撑穿透也会改变载荷。刀具进入倾斜表面时,在完全切削刃啮合之前可能会发生偏转。在穿透时,工件下方的支撑不足会增加出口毛刺或崩刃。这些情况应与实体材料中的均匀钻削分开处理。
速度、进给、冲击和冷却
切削速度会影响热量产生和磨损率。进给量控制着切屑厚度,并决定刀刃是高效切削还是与材料摩擦。过低的进给量看起来可能很温和,但会增加摩擦和热量。过大的进给量会使刀刃过载、损坏刀尖或产生严重的毛刺。
电锤钻头需要冲击能量、转速、钻头直径和材料密度协同工作。过大的压力不一定能提高效率,反而可能增加热量或损坏硬质合金尖端。在旋转金属钻孔中,冷却液浓度、喷嘴位置、啄钻深度和回退距离会影响润滑和排屑。在木材钻孔中,钻槽容量和定期排屑在深孔中尤为重要。
跳动、柄部状况和安装
跳动会导致钻头的一侧比另一侧承受更大的载荷。过载的刀刃磨损更快,而孔可能会变大、变锥形或失圆。锥面上沾有污垢、夹头损坏、柄部未完全插入或拧紧不当,都可能导致新钻头的使用效果不如安装正确的旧钻头。
在比较刀具寿命之前,应检查夹头、刀柄、主轴、导轨和柄部。稳定的安装可使性能结果更具可重复性,并防止将与机床相关的变化误认为是刀刃磨损。
表 1. 影响钻头寿命的主要因素
| 因式分解 | 可能的影响 | 实践检查 |
| 材料硬度和磨损性 | 刀刃或硬质合金磨损更快 | 确认等级、表面状况和批次差异 |
| 孔深 | 热量和切屑堆积 | 检查钻头长度、啄钻和排屑 |
| 切削速度和进给量 | 摩擦、过热或边缘过载 | 使用批准的操作范围 |
| 跑道 | 磨损不均和孔洞过大 | 检查卡盘、刀柄、主轴和柄部 |
| 冷却或润滑 | 热量、积屑瘤和糟糕的表面光洁度 | 验证交付、浓度和喷嘴位置 |
| 撞击条件 | 剥落或过早疲劳 | 匹配工具界面和设备输出 |
| 突破性支持 | 出口毛刺和边缘损伤 | 检查出口处的支撑、夹紧和进给 |
2. 钻头即将报废的迹象有哪些?
周期计数器有助于规划,但无法检测所有异常事件。材料夹杂、冷却剂流失、夹持不良、意外撞击或排屑不畅都可能在达到预定寿命之前损坏钻头。因此,可靠的工艺应结合常规的周期限制和可观察到的早期变化信号。
成品孔质量变化
孔的质量通常能最清晰地表明渐进式磨损。直径可能向控制极限漂移,圆度可能下降,孔壁可能出现划痕、撕裂或热痕。随着刀刃变圆并开始推挤材料而非干净地切削,出口毛刺可能会增高。
并非所有尺寸变化都源于刀具。定位误差可能由夹紧、对准或夹具移动引起,而孔径过大可能是由跳动造成的。在归咎于钻头规格之前,应将趋势与机器状况和安装记录进行比较。通止规可以提供快速的常规反馈,而量规、光学系统或坐标测量机可以支持更详细的研究。
更高负载、推力、热量或振动
磨损的刀刃通常需要更大的力。根据设备的不同,这可能表现为更高的主轴功率、扭矩、推力、伺服负载、振动或自适应进给修正。急剧的增加也可能表明切屑堆积、冷却剂损失或机械损坏,因此响应应取决于信号的严重程度。
警告阈值可以触发额外的孔洞检查。更高的停止阈值应在可能发生断裂之前暂停操作。在一致的条件下进行测量或比较时,声音和温度可以支持此判断,但不应以主观印象取代尺寸检查和定义的限值。
芯片形态与排屑的变化
稳定的切屑形态是一个有用的参考。在金属钻孔中,切屑颜色明显变深、异常碎裂、缠绕或难以排出,可能表明过热、刀刃钝化、进给不当或排屑槽堵塞。在木材加工中,切屑压实和反复堵塞会增加摩擦力并烧蚀孔壁。在混凝土钻孔中,进给量减少伴随热量增加,可能表明硬质合金磨损或冲击条件不合适。
仅凭钻头形状不足以确定钻头寿命,因为材料和切削参数也会影响它。当与孔质量、机器负载和切削刃状况一起记录时,它会更有用。
可见的尖端损伤
定期检查可以识别出均匀的侧面磨损、崩刃、积瘤、棱角磨损、刀刃损坏、硬质合金刀尖磨损或热变色。检查方法应保持一致。相似的放大倍率、照明、清洁和观察方向可以使照片更容易进行时效性比较。
可见的崩边、钎焊头松动、钻体弯曲、柄部开裂或刀刃严重损坏应视为早期更换情况,而非正常磨损。继续使用损坏的钻头可能会影响工件、刀柄或机床接口。

3. 如何确定钻头实际的寿命极限?
一个有用的极限首先需要明确最终结果。与定位孔、螺纹孔、压配合孔或可见装配特征相比,间隙孔可以容忍更大的偏差。在试验开始前,应确定毛刺高度、表面状况、直径、圆柱度、位置和后续的精加工要求。
建立一个代表性的基线
试验应使用具有代表性的机床、夹具、工装、材料、程序、冷却方法和孔几何形状。记录钻头类型、直径、顶角几何形状、槽长、涂层或硬质合金结构、批次标识和测量跳动量。在继续钻孔之前,应详细检查首件孔。
在测试早期可以拉长取样间隔,随着预期磨损区域的临近,可以缩短取样间隔。应记录中断、参数调整、材料更换、冷却剂事件和刀具拆卸,因为它们可能解释异常结果。试验应在安全质量或磨损阈值处停止,而不是故意进行失控性断裂。
一个异常强或弱的样本是不够的。跨多个工具和代表性批次的重复试验可以揭示自然变异。然后可以将工作限设置在最早的已验证预警区域下方,并在可能出现严重后果的漏检缺陷处增加额外的裕度。
区分计划限制与早期触发
计划限值是用于调度的正常更换或检查点。当计数前发生某些变化时,提前触发可保护流程。示例包括边缘崩缺、不可接受的跳动、孔规失效、定义的负载尖峰、重复的振动、不安全的切屑形成,或在配备自适应控制的设备上切削时间不明原因的增加。
这些触发器应足够具体,以便在不同班次中产生相同的响应。照片、仪表限值、机器报警值和样品零件可以使标准比“磨损时更换”之类的短语更清晰。
带警告区域的坐标采样
检查频率应反映工艺能力、刀具寿命变化、测量速度以及漏检缺陷的后果。如果预警区域通常在 100 个孔后出现,但检查每 200 个孔进行一次,则该计划无法可靠地检测到趋势。间隔应在预期寿命接近尾声时缩短,或者应提前计划更换点。
磨损趋势图可以绘制直径、毛刺高度、载荷或其他有意义的特征与累积使用量的关系图。如果产量和测量能力允许,可以使用回归、EWMA 或 CUSUM 方法。传统的控制图需要谨慎使用,因为钻头磨损会产生预期的趋势,而不是一个完全稳定的过程均值。
表 2. 钻头寿命控制计划示例
| 控制阶段 | 检查项目 | 建议操作 |
| 工具安装 | 身份、柄部、状况和跳动 | 在发布前修正安装 |
| 第一洞 | 直径、位置、毛刺和表面 | 建立公认的起始参考 |
| 例行间隔 | 快速仪表和过程信号审查 | 在结果保持稳定的情况下继续 |
| 警告区域 | 缩短采样间隔和边缘审查 | 准备计划变更 |
| 早期变更触发器 | 崩刀、孔洞不良、振动或负载尖峰 | 停止、检查并控制受影响的部件 |
| 计划周期限制 | 已记录的可比交易 | 更换或送去批准的再研磨 |
| 变更后验证 | 新一孔检查 | 接受后重启监控记录 |
保留实际工具的使用记录
使用次数应跟随实际钻头,而非仅跟随机器。如果一个刀具在工位之间移动或从返修返回,本地计数器可能会丢失部分历史记录。刀具ID、条形码、工单、受控发放记录或合适的数字系统可以保持可追溯性。
计数规则也应明确。已完成的孔、尝试的孔、装配件、中断的循环、返工和混合操作并不总是产生相同的磨损。深孔和断续切削可能需要加权使用值,而不是简单的单孔计数。新刀具和重磨刀具应分开跟踪,因为重磨后刀尖几何形状、直径、涂层、刃带厚度和总长度可能会发生变化。
4. 如何根据材料和设备选择合适的钻头?
刀具寿命控制只有在选择了正确的刀具类别后才变得有意义。旋转金属钻头、电锤钻头、木工钻头、修边机刀头和拆除凿子切割方式不同。因此,它们的性能应根据适合实际操作的标准来评判。
混凝土和砖石钻孔
SDS Plus 和 SDS Max 工具专为不同的机器接口和冲击范围而设计。在考虑直径、工作长度、硬质合金几何形状和钻槽结构之前,必须确认柄部兼容性。三刃或四刃电锤钻头可以在要求严苛的混凝土钻孔中提供稳定的导向和材料去除,但结果仍取决于骨料、钢筋接触、设备输出和粉尘排出。
身体应保持笔直,硬质合金钻头应牢固,钻杆槽不应有影响固定的损坏。进度减慢、过热、钻头崩裂或旋转不稳定比通用的钻孔数量说法更有意义。
木材钻孔和铣削
四刃木工钻头旨在高效地切割和清除木屑,尤其是在需要稳定排屑的深孔中。钻头尖端状况、螺旋槽容屑量、材料湿度、木材节疤、进给压力和拔出频率都会影响钻头的寿命和孔的质量。烧焦、孔壁粗糙、过度跑偏和切屑堆积表明需要关注工具或操作方法。
路由器钻头组用于修边、刨平、开槽和边缘成型,而非常规的钻孔。其状况可通过刀刃锋利度、表面光洁度、振动、烧焦和轮廓精度来更好地判断。路由器转速、夹头啮合、刀具直径和材料类型应保持在批准的范围内。
凿除、拆除和表面清除
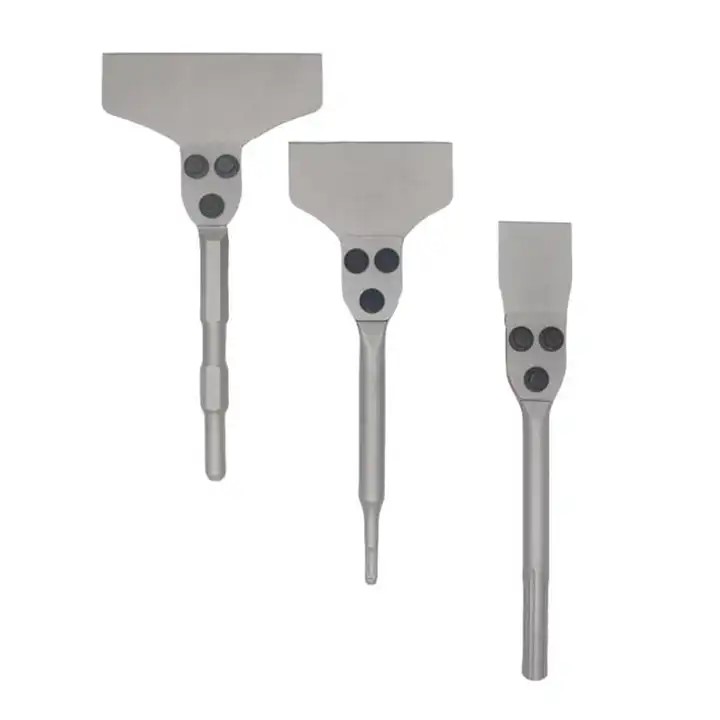
平铲、槽式墙壁凿、破碎尖头、粘土铲和地板刮刀是冲击配件,而非标准旋转配件。 钻头仅基于已完成孔数的刀具寿命规则因此不适用。检查应侧重于切削刃圆角、变形、开裂、弯曲、钎焊接头状况、柄部磨损以及与破碎机或锤头的牢固啮合。
SDS Plus 平凿铲头可用于受控的沟槽或墙体作业,而 SDS Max 凿头则适用于更重型的混凝土和石材作业。PH65A 六角柄破碎凿和挖土铲则用于破碎、硬土清除和松散混凝土。带可更换刀片的地面刮刀工具通过刀片磨损、紧固状况、工作宽度以及薄层粘合剂或瓷砖清除质量进行评估。将这些类别分开可以避免误导性比较,并帮助每种工具在其预期范围内发挥作用。
结论
可靠的钻头刀具寿命限制并非一个适用于所有材料或机器的固定数值。它是一个经过验证的生产范围,基于成品孔要求、稳定安装、代表性操作条件、重复试验、检查间隔以及明确的早期更换信号。这种方法使更换时机更具可预测性,同时降低了粗糙孔、过量毛刺、载荷升高、意外断裂和可避免返工的风险。
同样的原则也适用于选择不同工具结构的产品。SDS Plus 电锤钻头、优质三刃或四刃电锤钻头以及四刃木工钻头需要不同的操作和磨损标准。相关的工具,如 SDS Plus 平凿、SDS Max 混凝土和石材凿子、30 毫米 PH65A 破碎凿、PH65A 挖土铲、带可更换刀片的 17 毫米 A/F 地板刮刀以及 12 件套路由器钻头,应根据其实际的切割或冲击功能进行评估,而不是套用一个通用的寿命指标。
Bestwin 支持这些应用方向,提供钻头、电锤钻头、木工钻头、路由器钻头、凿子、铲子以及用于各种材料和设备接口的拆卸工具。将工具结构与工作相匹配,然后在实际操作条件下验证性能,为重复生产奠定了更可靠的基础。










 English
 العربية
 Français
 Português
 Português do Brasil
 Italiano
 简体中文
 繁體中文
 日本語
 한국어
 Deutsch
 Español
 Slovenčina
 ไทย
 Türkçe