
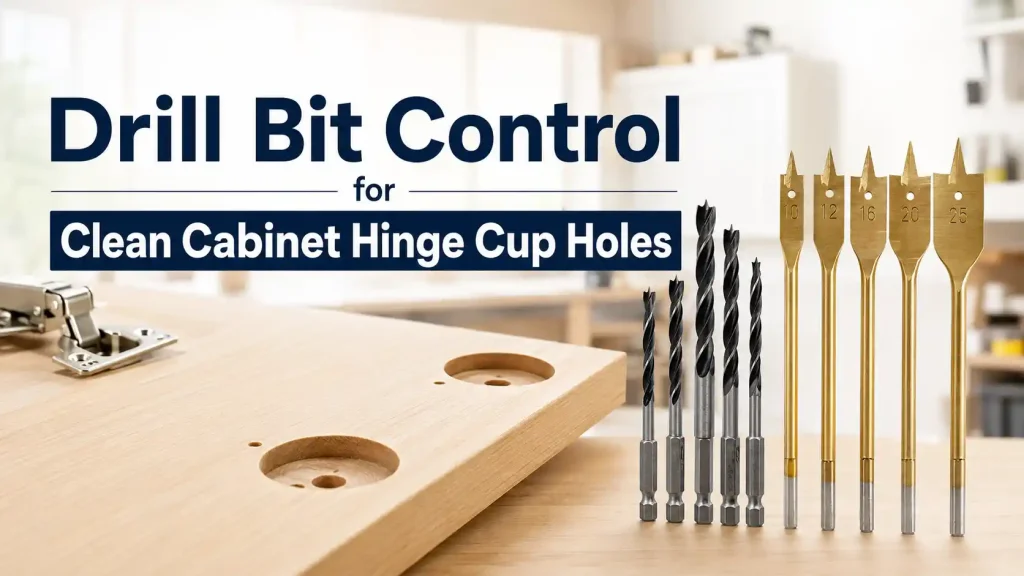
35 mm skrytý pántový otvor na kalíšok vyzerá jednoducho, kým sa dvere skrinky nedostanú k montáži. Príliš plytký otvor spôsobí, že pánt bude vyčnievať, milimeter navyše môže poškodiť povrch, vylamovanie hrán oslabí upevňovacie skrutky a naklonený otvor zmení medzeru dverí. V spoločnosti Bestwin vyrábame nástroje na vytváranie otvorov pre továrne na skrinky, výrobcov nábytku OEM, výrobcov súprav kovaní a distribútorov a prispôsobujeme smer každého vrtáka panelu, výkresu pántu, vretenu, cyklu vŕtania, limitu povrchovej úpravy a množstvu výroby. Cieľom je ploché, opakovateľné sedlo kalíška, ktoré umožní inštaláciu pántu bez korekcie operátorom.
Rýchla odpoveď
А Vŕtací bit 정확한 패널에서 직경, 절삭 형상, 팁 또는 센터 디자인, 런아웃, 스핀들 인터페이스, 속도, 이송, 깊이 스톱, 칩 배출구 및 마모 한계가 검증될 때 일관된 캐비닛 경첩 컵 구멍을 생성합니다. 익숙한 35mm 숨김 경첩의 경우 공칭 직경은 유일한 요구 사항이 아닙니다. 구멍은 또한 올바른 깊이, 충분히 평평한 바닥, 깨끗한 진입부, 제어된 가장자리 거리 및 문 표면 위의 적절한 잔여 재료를 가져야 합니다. MDF, 파티클보드, 합판 또는 원목을 별도로 샘플링하고, 한 번의 새 공구 결과가 아닌 일련의 구멍을 검사하며, 승인된 설정을 생산 ID와 함께 유지합니다.
Bestwin spája výsledok rezania s riadenou špecifikáciou nástroja, ktorú je možné reprodukovať pre objednávku. Vďaka tomu je operácia vŕtania pántov výrobným procesom, a nie úpravou metódou pokus-omyl na montážnej linke.
Začni s kresbou pántu a dverí
Mnohé skryté pánty do skriniek používajú 35 mm kalíšok, ale to neznamená, že každá inštalácia je identická. Výkres dodávateľa pántov definuje priemer kalíška, hĺbku vŕtania, odsadenie od hrany dvierok, vzor upevňovacích otvorov a akékoľvek polohovacie prvky. Pánty s prekrytím, zapustením, polovičným prekrytím, s mäkkým dovieraním, pre hrubé dvierka a pánty so špeciálnym uhlom môžu mať okolo kalíška inú geometriu. Vrták by sa mal vybrať z aktuálneho technického výkresu kovanie, nie z pamäťového štandardu dielne.
Nákres dverí pridáva hrúbku materiálu, povrchovú úpravu, hranovanie, profil, geometriu rámu a vzdialenosť k lištám, skleneným vložkám alebo frézovaným detailom. Na tenkých dverách môže zostať pod kalíškom malé množstvo povrchového materiálu. Na profilovaných dverách nemusí byť zadný povrch rovnobežný s viditeľnou stranou. Pri päťdielnej konštrukcii môže kalíšok prechádzať cez spoj alebo sa blížiť k okraju stĺpika. Tieto podmienky menia podporu vrtáka a riziko prerazenia.
Prekladáme výkres do merateľných akceptačných bodov: hotový priemer, hĺbka, tvar dna, limit triesok pri vstupe, kolmosť kalíška, poloha stredu, vzdialenosť od hrany, zasunutie upevňovacej skrutky a limit značky na čelnej strane. Pánt sa potom namontuje do vybraných otvorov. Meradlo môže schváliť veľkosť, ale iba skutočný hardvér potvrdí, že kalíšok sedí, príruba leží rovno a nastavenie dverí zostáva v zamýšľanom rozsahu.
MDF, drevotrieska, preglejka a masívne drevo sa režú inak
MDF je jednotný, ale môže vytvárať jemný prach a strácať pevnosť hrán, ak sa nástroj trie alebo otupí. Drevotriesková doska obsahuje väčšie triesky a živicu; vstup sa môže rozpadnúť a stena pohára sa môže roztrhnúť okolo hrubých častíc. Preglejka strieda smer vlákien a vrstvy lepidla, takže vrták vidí menlivý odpor v celej hĺbke. Dyhované panely pridávajú tenkú kozmetickú vrstvu, ktorá sa môže zdvihnúť alebo štiepiť, aj keď podklad vyzerá prijateľne.
Masívne drevo pridáva smer vlákien, variácie hustoty, obsah vlhkosti a možné uzly. Čistý výsledok vŕtania do rovného topoľa nekvalifikuje rovnaké nastavenie pre dub, buk, gumovník alebo živicové mäkké drevo. Laminované a potiahnuté panely pridávajú povrch, ktorého hranica triesok môže byť dôležitejšia ako podklad. Žiadame o identifikované výrobné panely alebo reprezentatívne odrezky a uchovávame zdroj materiálu so záznamom vzorky.
Stav panelov je tiež dôležitý. Vlhkosť, teplota skladovania, deformácia a znečistenie povrchu môžu ovplyvniť upínanie a rezanie. Vzorka z výroby by mala predstavovať bežnú cestu kondicionovania. Ak sa bude používať niekoľko dodávateľov alebo tried dosiek, plán zahŕňa najviac náchylné na triesky a najťažšie rezateľné varianty, namiesto schválenia najľahšieho panelu.
Ovládnite stroj skôr, ako obviníte vrták
Vôľnosť vretena, stav skľučovadla, čistota klieštin, zostava adaptéra, vôľnosť objímky a vyrovnanie stola ovplyvňujú výsledný pohár. Dokonale obrúsený vrták nemôže vytvoriť okrúhly, kolmý otvor, keď sa os vretena pohybuje. Naopak, opotrebovaný nástroj môže byť dočasne skrytý pevným strojom a dostatočnou vôľou pántu. Počas nastavovania oddeľujeme príspevok stroja od príspevku nástroja.
Po namontovaní nástroja uvoľnenou metódou sa kontroluje priehyb v blízkosti reznej hrany. Kontroluje sa priehyb podpery panelu a overuje sa kolmosť vretena na referenčnú plochu. Na vyvrtávačke môžu susedné hlavy a dorazy ovplyvniť upnutie alebo polohovanie. Na CNC fréze sa do záznamu započítavajú vyváženie držiaka, presah, nastavenia interpolácie a súradnice programu. Na vŕtačke alebo stroji na vŕtanie pántov sú rovnako dôležité pravítko, dorazy, upínanie a mechanizmus hĺbky.
The Vŕtací bit Kategória poskytuje kupujúcim širší pohľad na produkty Bestwin na výrobu otvorov, ale schválený nástroj na pántové kalíšky si zachováva svoj vlastný priemer, stopku, rotáciu, dĺžku, geometriu a prevádzkové okno. Podobne vyzerajúci vrták do dreva by sa nemal nahrádzať bez opakovania príslušných kontrol.
Definícia otvoru pre pánt na viac ako 35 mm
Menovitý priemer 35 mm sa musí zmestiť do kalíška bez nadmerného trenia alebo pohybu. Ak je otvor príliš malý, inštalatér môže pánt pribiť alebo poškriabať stenu. Ak je príliš veľký, upevňovacie skrutky nesú väčšie zaťaženie a pri uťahovaní sa môže posunúť zarovnanie. Dno musí byť dostatočne rovné pre telo pántu, pričom akýkoľvek stredový bod alebo zapustenie musí zostať v dostupnom priestore kovania.
Hĺbka je obzvlášť dôležitá. Príliš malá hĺbka a príruba sa neusadí; príliš veľká hĺbka a zostávajúca vrstva povrchu sa oslabí alebo viditeľne označí. Kontrolný plán by mal uvádzať povolený rozsah hĺbky a spôsob jej merania. Na kontrolu môžu slúžiť hĺbkomer, záznam o polohe stroja alebo prípravok typu priechod/nepriechod. Kontrola prvého kusu by mala zahŕňať skutočný pánt a spôsob upevnenia.
Tabuľka 1. Požiadavky na otvor pre pánt skrinky a dôkazy o výrobe
| Požiadavka | Vstup projektu | Vzorkový dôkaz | Vydanie zamerania |
|---|---|---|---|
| Priemer kalíška | Aktuálny nákres pántu a tolerancia lícovania | Vrták alebo meraný priemer vo viacerých smeroch | Sedačky s kalíškom bez sily alebo nadmernej vôle |
| Hĺbka vŕtania | Hinge body depth and door thickness | Hĺbkové údaje plus výpočet zostávajúcej plochy | Príruba prilieha rovno bez označenia plochy |
| Kvalita vstupu | Dyha, povlak, laminát, nebo limit dřevotřísky | Fotografie štandardného svetla s mierkou | Poškodenie zostáva vo vnútri krytého územia |
| Spodná geometria | Telo pántu a stredová vôľa | Kontrola profilu a kontrola namontovaného pántu | Žiadne kývanie, prekážka ani vyčnievajúca príruba |
| Pozícia a os | Zásek, vzdialenosť od okraja, vzor upevňovacích otvorov | Zastaviť alebo záznam CNC, kontrola osí, meranie zostavy | Medzerbina un regulēšana paliek mērķī |
| Životnosť nástroja | Očakávané dvere na zmenu a interval kontroly | Sekvenčné záznamy otvorov, čas rezania, fotografie opotrebenia | Kvalita zostáva stabilná počas dohodnutého intervalu |
Záznam o prijatí by mal uvádzať, ktorá strana je referenčná a či je dvere predvŕtané pred alebo po lepení hrán. Ak sa zarážka meria od nedokončeného okraja, ale zostava používa dokončený okraj, kalíšok sa môže posunúť voči skrinke. Kontrola vrtáka nemôže opraviť referenčnú chybu vo výrobnom výkrese.

Prispôsobte geometriu rezania poháru, nielen materiálu
Vŕtanie pántových kalíškov zvyčajne vyžaduje široký otvor s plochým dnom a kontrolovaným vstupom. Forstnerov vrták alebo špeciálne navrhnutá geometria na vŕtanie pántov môže použiť okraj a vnútorné rezné hrany na vytvorenie obvodu a odstránenie stredu. Presný bod, okraj, drážka, odľahčenie a konštrukcia z karbidu alebo ocele závisia od materiálu, stroja, cieľovej životnosti a nákladov. Vrták určený na hlboký odvod triesok alebo všeobecné priechodné otvory nemusí vytvoriť požadované dno kalíška.
Stredový dizajn ovplyvňuje počiatočnú stabilitu a spodnú svetlosť. Dlhá stredová špička sa môže dobre umiestniť, ale zanechá hlbší odtlačok. Krátka špička môže zachovať spodok, ale môže si vyžadovať lepšie vedenie stroja. Geometria okraja ovplyvňuje rezanie dyhy a reznú silu. Vnútorné nože ovplyvňujú spodný povrch a tvorbu triesok. Celkový tvar hodnotíme s pántom zákazníka, namiesto toho, aby sme jednu vlastnosť označili za univerzálne najlepšiu.
Smer otáčania a usporiadanie vretien musia byť explicitné. Viacvretienové drevoobrábacie stroje môžu používať ľavé a pravé nástroje. Nesprávna inštalácia smeru otáčania vrtáka môže poškodiť nástroj, panel a stroj. Priemer drieku, plochá alebo nastavovacia skrutka, celková dĺžka, pracovná dĺžka a referenčné rameno sa musia zhodovať s držiakom a metódou nastavenia hĺbky. Tieto rozmery sa stávajú kontrolovanými charakteristikami pre opakované objednávky.
Kvalita vstupu začína podporou a stabilným štartom
Viditeľná strana môže byť na opačnej strane vŕtacej operácie, ale poškodenie vstupu na zadnej strane sa stále môže rozšíriť za prírubu pántu alebo oslabiť oblasť skrutky. Dyha a laminát potrebujú čisté narezanie pred zdvihnutím vlákien alebo povlaku. Vrták s poškodeným okrajom, nadmerným hádzaním alebo nestabilným štartom môže roztrhnúť povrch predtým, ako jeho vnútorné hrany začnú odoberať materiál.
Podpora panelu by mala udržať dvere rovné bez poškodenia povrchovej úpravy. Zarážky a svorky musia odolávať bočným a axiálnym silám rezu vrtáka. Skrútené dvere, ktoré sa kývajú na stole, menia hĺbku a os. Vákuové podložky na CNC zariadeniach musia byť umiestnené tak, aby sa panel v blízkosti prísavky neprehýbal. Pri ručných prípravkoch musí vodiaca lišta sedieť rovno a odolávať posúvaniu.
Kontrolujeme vstup pri konzistentnom osvetlení a porovnávame poškodenie so schválenou hranicou. „Vyzerá čisto“ je ťažké reprodukovať naprieč zmenami. Fotografia s mierkou, príkladom maximálneho poškodenia alebo prekrytím go/no-go uľahčuje tréning a audit pravidla. Rovnaká kontrola sa opakuje po tom, ako vrták vyvŕta dostatočný počet dier, aby reprezentoval opotrebenie pri výrobe.
Hĺbkové riadenie musí zahŕňať tolerancie nástroja a stroja
Mechanický doraz sa môže pohnúť, dĺžka nástroja CNC môže byť zadaná nesprávne a vymeniteľná doštička alebo prebrúsený nástroj môžu zmeniť efektívnu dĺžku. Plán hĺbky by mal definovať referenčný povrch, referenčný bod nástroja, metódu posunu, kontrolu prvej súčiastky a interval overenia. Vŕtací nástroj dodaný opakovanému zákazníkovi musí tiež zachovať relevantné rozmery dĺžky a ramena v rámci dohodnutej kontroly.
Hrúbka dverí je súčasťou rizika. Konštantná hĺbka vŕtania zanecháva menej materiálu na čelnej strane v tenšom paneli. Preto by sa kontroly prichádzajúcich panelov mali spájať s plánom vŕtania. Ak je povolený rozsah hrúbky široký, stroj môže potrebovať riadenie receptúr alebo výkres výrobku môže vyžadovať väčšiu bezpečnostnú rezervu.
Nezahŕňajte prvú viditeľnú jamku ako jediné varovanie pred hĺbkou. Vtedy môže byť panel už šrot. Vypočítajte zostávajúci materiál z minimálnej hrúbky dverí a maximálnej hĺbky vŕtacej korunky a potom to overte na vzorkách. Pre vysoko hodnotné hotové čelá znižujú bezdeštruktívne kontroly prvého kusu a riadené posuny nástrojov šancu na chybu v celej dávke.
Rýchlosť a posuv potrebujú reprodukovateľné okno
Vretenová rýchlosť ovplyvňuje obvodovú rýchlosť, reznú teplotu, tvar triesky a povrchovú úpravu. Posuv ovplyvňuje zaťaženie pri rezaní, trenie, kvalitu dna a čas cyklu. Príliš rýchly posuv môže roztrhnúť vstup alebo vychýliť slabé nastavenie. Príliš malý efektívny posuv môže spôsobiť trenie, teplo, nahromadenie živice a predčasné otupenie. Jedna rýchlosť skopírovaná z iného priemeru alebo materiálu nie je kompletný návod na vŕtanie.
Pri odberoch vzoriek vrtákov zaznamenávame model stroja, držiak, nastavenie vretena, správanie pri zaťažení, ak je k dispozícii, rýchlosť posuvu alebo čas jazdy, správanie pri peckovaní alebo oneskorení, extrakciu, konštrukciu panelu a poradie otvorov. Hľadáme okno, ktoré produkuje prijateľné otvory bez abnormálneho hluku, pálenia, silných vibrácií, upchatých triesok alebo zásahu operátora. Zvolená výrobná hodnota sa nachádza vo vnútri tohto okna, nie na jeho okraji.
Pri pneumatickej vŕtačke na pánty ovplyvňujú skutočný pohyb tlak vzduchu a podmienky regulácie posuvu. Pri manuálnej vŕtačke je sila operátora menej opakovateľná, preto pomáhajú dorazy, vedenie a časový odhad. Pri CNC je možné program a číslo nástroja uzamknúť k schválenému záznamu. V každom prípade sa vrták vyhodnocuje v zariadení, ktoré vytvorí otvory objednávky.
Extrakcia triesok chráni ráfik a dno
Široký kalich vytvára veľký objem triesok na krátkej dráhe. Ak triesky zostanú vo vŕtaní, môžu byť znovu narezané, zvýšiť teplo, poškodiť stenu alebo sa nahromadiť okolo vnútorných fréz. MDF prach a úlomky drevotriesky sa správajú odlišne. Prietok odsávania, poloha trysky, dráha drážky a cyklus stroja ovplyvňujú uvoľnenie.
Kontrolujeme vrt a vrták v určených intervalech. Nahromaděná pryskyřice nebo lepidlo může způsobit, že ostrá hrana se bude chovat jako tupá. Čištění by mělo používat metodu kompatibilní s materiálem nástroje a jakoukoli pájenou nebo lepenou konstrukcí. Výrobní pokyn definuje, kdy kontrolovat a čistit, namísto čekání na viditelný kouř nebo zamítnuté dveře.
Stlačený vzduch by sa nemal považovať za bežnú náhradu za vhodnú odsávanie prachu. Jemný drevný prach predstavuje zdravotné, hygienické a požiarne riziká, ktoré patria do kontrolných opatrení továrne. Záznamy z testovania nástrojov zaznamenávajú usporiadanie odsávania, ale ochrana stroja zákazníka, systém kontroly prachu a pracovné postupy zostávajú nevyhnutné.

Nie každý vrták do dreva je vrták na pánty
Rodinné vŕtacie nástroje na drevo riešia rôzne úlohy. Vrtáky s drážkou dokážu vytvoriť vŕtané alebo upevňovacie otvory. Nástroje s ostrohou na hrote dokážu zlepšiť umiestnenie a kontrolu hrán pri vhodných priemeroch. Plochými vrtákmi sa vytvárajú relatívne rýchlo všeobecné otvory. Konštrukcie šnekových vrtákov používajú hrot v tvare skrutky a otvorené špirály na pretiahnutie cez hlbšie drevo. 35 mm otvor pre pánt si vyžaduje vlastné ploché dno, hĺbku a správanie pri dokončovaní. Podobný priemer neznamená podobnú funkciu.
Vyššie uvedený obrázok produktu so závitovkou je užitočný ako porovnanie, pretože jej závitnicový skrutkový hriadeľ a dlhé drážky na odvod triesok odhaľujú iný účel. Môže byť relevantný pre hlboké drevené otvory alebo iné úlohy pri výrobe skriniek, ale nemal by byť prezentovaný ako schválený nástroj na plytké zapustené sedlo pántov. Zladenie geometrie vrtáka s otvorom zabráni nákupným tímom v zoskupovaní každého dreveného nástroja s čiernou povrchovou úpravou pod jedným zameniteľným popisom.
Toto rozlíšenie je dôležité aj v zmiešaných OEM súpravách. Súprava kovaní do skriniek môže obsahovať vŕtanie pohárových pántov, predvŕtanie, vŕtanie otvorov na kolíky políc, skrutky Confirmat alebo otvory na káble. Každý otvor by mal mať pomenovanú pozíciu nástroja a kontrolované rozmery. Združovanie nástrojov pre komerčné pohodlie nesmie vymazať ich samostatné funkčné špecifikácie.

Vzdialenosť od okraja a upevňovacie otvory musia byť overené spolu
Pohár je umiestnený blízko okraja dverí a upevňovacie skrutky alebo hmoždinky pántu zaberajú rovnaký lokálny materiál. Ak je pohár príliš blízko, stena sa môže rozlomiť na okraj. Ak je príliš ďaleko, geometria pántu zmení prekrytie a rozsah nastavenia. Vŕtací nástroj, ktorý vytvorí vynikajúci izolovaný otvor, môže byť stále nevhodný, keď kompletný vzor upevnenia odstráni príliš veľa materiálu. Schválenie vŕtacieho nástroja preto zahŕňa skutočný vzor upevnenia.
Vŕtame kalíšok a upevňovaciu vzorku v ich výrobnom poradí, namontujeme pánt, dotiahneme ho uvoľnenou metódou a skontrolujeme praskliny, opuchy, stratené vlákna alebo pohyb príruby. Hustota drevotriesky v blízkosti hrany môže byť menej odpúšťajúca ako stred testovacieho vzorku. Vzorka by mala použiť pásik dverí v plnej šírke alebo vzorku, ktorá reprodukuje skutočnú podporu hrany.
Hrúbkovanie hrán mení referenčný bod a môže pridať lokálne lepidlo alebo tepelné účinky. Vŕtanie pred hrúbkovaním môže vystaviť stenu pohára neskoršej manipulácii; vŕtanie po hrúbkovaní vyžaduje spoľahlivý referenčný bod z dokončenej hrany. Voľba frézovania je zaznamenaná tak, aby sa úspešný vzor vrtáka nepreniesol do inej výrobnej sekvencie bez kontroly.
Skontrolujte opotrebenie pred tým, ako sa diery stanú odmietnutými.
Nový nástroj často vytvára najlepší vstup a najkratší cyklus. Schválenie výroby musí ukázať, ako sa kvalita mení s opotrebovaním ráfika a vnútorných rezačiek. Zaznamenávame číslo diery, identifikáciu panelu, čas cyklu, priemer, hĺbku, poškodenie vstupu, stav dna, zvuk, zaťaženie vretena, ak je k dispozícii, a viditeľný stav nástroja. Sekvencia pokračuje cez navrhovaný interval kontroly alebo výmeny.
Užitočné signály zastavenia vrtáka zahŕňajú triesky mimo povoleného limitu, zvýšený čas rezania, pálenie, posun priemeru, drsné alebo vyčnievajúce dno, abnormálne vibrácie a viditeľné poškodenie hrany. Pevný počet otvorov môže zjednodušiť plánovanie, ale mal by byť podložený dôkazmi z materiálu zákazníka. Rôzny obsah živice alebo laminátu môže zmeniť životnosť.
Prebrúsenie môže byť možné pri niektorých konštrukciách, ale mení geometriu a rozmery a musí byť kontrolované. Zákazník by mal poznať povolenú servisnú trasu, identifikáciu po servise a kontrolu prijatia. Prebrúsený vrták by sa nemal vrátiť do prevádzky len na základe vizuálnej ostrosti.
Použite umiestnenie chyby na usmernenie riešenia problémov
Vstupní odštípnutí poukazuje na stav ráfku, házení, podporu, konstrukci povrchu nebo počáteční stabilitu. Zúžená nebo oválná stěna naznačuje chybu osy, průhyb, pohyb držáku nebo geometrii těla nástroje. Hrubé dno může naznačovat opotřebení vnitřní hrany, zanesení třískami, posuv nebo odskok koncového dorazu. Označení na čelní ploše naznačuje nadměrnou hloubku, tenký materiál, průhyb panelu nebo středový prvek s nedostatečnou vůlí.
Horenje ali nabiranje smole lahko vključuje hitrost, nizko učinkovito podajanje, top robove svedra, odsesavanje ali panelno lepilo. Nenaden zvok je lahko posledica ohlapnega držala, poškodovanega orodja, vozla, tujka ali težave z vretenom. Izogibamo se spreminjanju specifikacije svedra, dokler niso ločeni dokazi o stroju, plošči in postopku. Sicer lahko ena poprava prikrije napako, hkrati pa ustvari novo.
Všeobecná definícia a rozmanitosť, ktoré sa zobrazujú pre Vŕtací bit Pomôžte vysvetliť, prečo sú rezné nástroje klasifikované podľa geometrie a zamýšľaného použitia. Pri výrobe skriniek závisí praktický výber stále od sedla pántu, konštrukcie panelu, rozhrania stroja a riadiacej vzorky.
Vzorkové schválení musí představovat posun ve výrobě
Jeden dokonalý šálek pomalu vyrobený inženýrem není výsledkem výroby. Vzorkovací plán používá normální upínání, extrakci, dobu cyklu a operátory nebo program stroje. Zahrnuje kontroly při spouštění, opakované vrtání, čištění nástroje, pokud je zamýšleno, výměny panelů a interval kontroly. Vrták je schválen, když proces zůstává v dohodnutých limitech otvorů bez skrytých manuálních korekcí.
Schopnosť sa dá posúdiť podľa priemeru, hĺbky a polohy, kde je merací systém vhodný. Kvalita kozmetického vstupu a povrchová úprava dna môžu využívať schválené hraničné vzorky. Výsledok inštalácie pántov zostáva konečnou funkčnou kontrolou. Ak linka vŕta dve alebo viac polôh pohára na dvere, sú zastúpené obe polohy a najhorší stav podpory.
Záznam o zachovanom vrtáku obsahuje špecifikáciu nástroja, stroj, držiak, nastavenia programu alebo zastavenia, identifikáciu panelu, revíziu výkresu pántov, výsledky, fotografie a schválené vzorky. Pri opakovanom nákupe od dodávateľov vrtákov tento záznam poskytuje konkrétne porovnanie a zabraňuje tomu, aby sa cenová ponuka s nízkymi informáciami stala neplánovanou zmenou procesu.
Výrobná kontrola podporuje opakovateľnú produkciu skriniek
V spoločnosti Bestwin naša práca ako dodávateľa vrtákov zahŕňa kontrolu údajov o aplikácii, dohodnutie konštrukcie vzorky, výrobu podľa kontrolovaných špecifikácií a prepojenie kontroly s identifikáciou objednávky. Priemer, stopka, rotácia, celková dĺžka, pracovná geometria, smer materiálu alebo karbidu, označenie, balenie a dohodnuté body testovania sa zaznamenávajú podľa rozsahu projektu.
Pre porovnávanie výrobcu vrtákov pre OEM skriniek sú užitočnejšie zachované dôkazy o uložení pántov a stabilná identita revízie ako samotný nominálny priemer.
Bestwin zodpovedá vzorovému smeru s výkresom pántov, konštrukciou panelov, rozhraním stroja a cieľom životnosti výroby. Bestwin podporuje uvoľnenie dohodnutou kontrolou, označením, balením a kontrolou opakovaných objednávok.
Obal chráni ostrie vrtáka, stredovú časť, stopku a referenčné plochy pred kontaktom a koróziou počas prepravy. Zmiešané ľavotočivé a pravotočivé nástroje alebo rôzne priemery vyžadujú jasné oddelenie a označenie. Nástroj schválený výrobcom, ktorý dorazí k zákazníkovi so zbrúseným ostrím, nie je rovnakým výrobným vstupom.
Zmeny v komunikácii by mali byť dohodnuté pre OEM programy. Zmena materiálu, geometrie, procesu alebo subdodávateľa môže ovplyvniť životnosť, povrchovú úpravu, certifikačné súbory alebo nastavenia stroja, aj keď sa menovitý priemer nezmení. Stabilný nákupný vzťah s dodávateľmi vrtákov závisí od kontrolovaných vzoriek a transparentnej identifikácie revízií, nielen od jednotkovej ceny.
Druhé vnútorné Vŕtací bit Referencia je užitočným východiskovým bodom pre diskusiu o produktovej rodine. Citácia by mala stále identifikovať presný pánt, materiál, stroj, rozmery, cieľovú životnosť, balenie a dôkazy potrebné na schválenie.
Čo poslať s RFQ
Pošlite výrobcu pántov a revíziu výkresu, menovitý priemer kalíška, toleranciu hĺbky, odsadenie, vzor upevňovacích otvorov, rozsah hrúbky dverí, konštrukciu materiálu, dyhu alebo povlak, drážku pre hranu, limit kozmetických otrepov, ročný objem, počet otvorov za smenu, typ stroja, otáčky vretena, držiak alebo stopku, rozsah otáčok, spôsob posuvu, odsávanie, referenciu hĺbky, metódu kontroly, očakávanú životnosť nástroja, politiku prebrúsenia, označenie a požiadavky na balenie.
Fotografie pomáhajú, ale ak je to praktické, priložte reprezentatívny panel a pánt. Zachovaná vzorka umožňuje našim inžinierskym a výrobným tímom porovnať stav vstupu, steny, dna, lícovania a čela. Ak má súčasný proces odmietnutia, uveďte postupnosť otvorov, vek nástroja, stroj, nastavenia, dávku panelu, polohu chyby a či sa problém objaví pri spustení alebo po zahriatí.
Vŕtacie korunky dodávateľov pri porovnávaní, požiadajte každého uchádzača, aby uviedol predpoklady a vzorové hranice. Cena pripojená iba k „35 mm vrtáku do dreva“ nemôže stanoviť vhodnosť, hĺbku, rotáciu, životnosť, povrchovú úpravu ani opakovateľnosť. Podrobná žiadosť o cenovú ponuku znižuje nejednoznačnosť cenových ponúk a skracuje opravu vzoriek.
Často kladené otázky
Je každá 35 mm vrtáková korunka vhodná na skryté pánty?
Nie. Średnica nominalna nie określa geometrii dna, luzu środkowego, jakości wejścia, bicia, trzpienia, obrotu ani żywotności produkcyjnej. Narzędzie musi być testowane z rzeczywistym zawiasem, panelem, maszyną i wymaganą głębokością.
Ako môžeme zabrániť tomu, aby sa na povrchu dverí objavila diera po kalíšku?
Ovládnite maximálnu hĺbku vŕtania oproti minimálnej hrúbke panelu, udržujte panel podopretý, overte dĺžku nástroja a nulový bod stroja a skontrolujte prvý kus. Ponechajte dohodnutú rezervu na čelnej strane a zohľadnite variácie panelu namiesto spoliehania sa na vizuálne varovanie.
Prečo sa diery po dobrom prvom nálete stanú drsnými?
Opotrebenie okraja ali notranjega roba, nabiranje smole, zagozdene iverke, premikanje držala, spremembe pri izvleku ali spremembe plošče se lahko pojavijo sčasoma. Spremljajte številko luknje in podatke o ciklih, pregledujte v določenih intervalih in primerjajte napake po lokaciji, preden zamenjate orodje ali nastavitve.
Mala by továreň na výrobu skriniek používať prípravok, vŕtačku, vŕtačku na pánty alebo CNC?
Tieto môžu fungovať, ak poskytujú požadovanú polohu, os, hĺbku, podporu a opakovateľnosť pri objeme výroby. Schválený vrták a prevádzkové okno by sa mali validovať na vybranom zariadení, nie prenášať z iného stroja bez kontroly.
Záver
Čisté otvory pre pánty skriniek vznikajú riadenou kombináciou výkresu kovanie, panelu, geometrie nástroja, stavu stroja, rýchlosti, posuvu, hĺbky, podpory, odsávania a limitov opotrebenia. Vŕtací nástroj vybraný iba podľa označenia 35 mm ponecháva najdôležitejšie riziká montáže nevyriešené.
Bestwin pomáha výrobcom a distribútorom skriniek premeniť tieto riziká na praktickú vzorku a špecifikáciu opakovaných objednávok. Keď sedí kalíšok naplocho, čelo zostáva neporušené, hrana je pevná a sekvencia v dĺžke výroby prináša rovnaký výsledok, vŕtací nástroj sa stáva spoľahlivou súčasťou montáže skriniek namiesto zdroja prerábok.










 English
 العربية
 Français
 Português
 Português do Brasil
 Italiano
 简体中文
 繁體中文
 日本語
 한국어
 Deutsch
 Español
 Slovenčina
 ไทย
 Türkçe