
表面上はきれいに見えても、ゲージに通らなかったり、ファスナーが緩んだり、裏側から見て楕円形になったりすることがあります。測定された直径が工具の表示よりも大きい場合、最初にカッターのせいにするのが一般的です。しかし、原因はチャックの振れ、シャンクの曲がり、横方向の圧力、ワークピースの不安定さ、ポイント形状の誤り、あるいはバリを取り除く前の測定である可能性もあります。ドリルビットは回転する刃先で材料を除去するため、意図した軸からずれる動きはすべて余分な直径となります。その動きの本当の原因を見つけることが、工具を1本交換するのと、すべての穴を不良にするプロセスを修正するのとでは大きな違いです。
クイックアンサー
ドリルビットが、刃先が安定した一つの中心線上で回転しない場合、穴が大きすぎたり、真円でなくなったりします。一般的な原因としては、スピンドルやチャックの振れ、ビットの曲がり、シャンクの不適切な取り付け、刃先の不均等、過剰な送り、横方向の負荷、突き抜け時の引っかかり、ワーク保持の緩み、不適切な回転速度、または工具を中心からずらすパイロット穴などが挙げられます。
まず穴をきれいにし、寸法を測ってから、確認してください。 ドリルビットチャック、スピンドル、ワークピースをそれぞれ単独で確認する。工具を手で回転させて振れがないか確認し、シャンクを再固定し、刃先を確認し、ワークをクランプしてから、スクラップ材で再度テストを行う。管理された比較により、問題がビット、機械、材料、または穴あけ方法のいずれにあるかを特定できる。
修正前にホールのエラーを定義する
「オーバーサイズ」と「真円でない」は関連していますが、同一ではありません。オーバーサイズの穴は、公称ドリル径よりも大きいにもかかわらず、ほぼ円形を保つことがあります。真円でない穴は、異なる軸で異なる直径を持ちます。ベルマウス穴は、入り口付近がより広くなっています。テーパー穴は、深さ全体で直径が変化します。これらの形状は、異なる原因を示唆しています。
ボルトが穴に合うかどうかだけで判断しないでください。ファスナー、ピン、ブッシュ、アンカーにはそれぞれ許容差があります。緩いフィットは、ファスナー、バリ、コーティングの除去、またはエッジの損傷による可能性があります。必要な精度に適した工具でドリルビットと仕上がり穴を測定してください。通常の作業場での作業には、ノギスで十分な場合があります。精密公差の製造には、ピンゲージ、ボアゲージ、または定義された検査方法が必要になる場合があります。
測定前に、緩んだチップやバリを取り除いてください。バリは入り口を小さく見せ、 torn edge は入り口を大きく見せることがあります。複数の方向から、可能であれば複数の深さを確認してください。円形の入り口を作るが楕円形の出口を作るドリルビットは、材料全体をオーバーサイズで切削しているのではなく、ブレークスルーに反応している可能性があります。
エラーとジョブ要件を比較する
すべての穴に精密加工の公差が必要なわけではありません。一般的なブラケットのクリアランス穴は、ダボ穴、アンカー穴、リベット穴、または軸受の位置決めとは異なる要件を持ちます。重要なのは、ドリルビットが機能を満たす穴を生成するかどうかです。これにより、検査が現実的になり、通常のクリアランス機能が失敗として扱われるのを防ぐことができます。
同じ作業中に繰り返し穴の大きさが変わる場合、その工程は不安定です。摩耗、熱、チャックの欠け、ワーク保持の緩み、オペレーターの圧力などが時間とともに変化している可能性があります。最悪の穴だけを調べるのではなく、最初の穴とそれ以降の穴を記録してください。そのパターンは、ドリルビットやセットアップが動き始めた時点を特定するのに役立つことがよくあります。
表1. 孔の形状と推定される原因
| 穴の状態 | 一般的な原因の方向 | 最初のチェック |
|---|---|---|
| 円形だが、常に大きすぎる | ドリルビットの直径、振れ、不均一な刃先、材料のバネ性 | ビットを測定し、振れを確認し、別のビットと比較する |
| 入り口と奥行きが楕円形 | 横方向の圧力、ワークの緩み、チャックまたは主軸の動き | クランプ作業、支持具、検査ホルダー |
| 入り口は広く、下に行くにつれて狭まる | 中央がずれている、開始位置が定まらない、手持ちの角度が不安定 | センターマーク、ガイド、または制御されたパイロットを使用してください |
| 入り口は円形だが、出口は粗いか楕円形 | ブレークスルーグラブ、支持されていない材料、過剰な送り | 後方支援を追加し、離脱前の給餌を減らしてください |
| 穴を通して先細り | 工具角度の変化、長いフレキシブルビット、ガイドのずれ | アライメント、ビット長、サポートを確認してください |
| 多葉状または三角形の外観 | チャッター、最先端の不均衡、共鳴するセットアップ | 切削刃の確認、速度、剛性、ワーク保持 |

ドリルビット自体を測定する
ラベルや保管スロットは測定値ではありません。切削径の正しい部分で実際のドリルビットを確認してください。コーティング、摩耗、損傷、研磨、製造公差により、実効サイズが変化する可能性があります。間違ったトレイにビットを置くと、単純ですが永続的なエラーが発生することもあります。
切れ刃を点検してください。一般的なツイストドリルの場合、2つの主切刃は長さと角度がほぼ均等であるべきです。一方の刃がより多くの材料を除去すると、ドリルビットは幾何学的中心ではない点を中心に回転する可能性があります。シャンクが真円に回転していても、穴が大きすぎたり、偏心したり、粗くなったりすることがあります。
チゼルエッジと先端を見てください。損傷したり不均一な先端は、始動時にビットを横方向に押し出す可能性があります。カーバイドが欠けた石材用ドリルビット、損傷したスパーを持つ木工用ビット、または不均一な先端を持つ多目的ビットは、すべて異なる穴のエラーを引き起こす可能性があります。切削ジオメトリは、材料と期待される仕上がりの両方に適合する必要があります。
シャンクまたは本体の曲がりを確認する
適切な作業場での確認として、まっすぐなドリルビットを平らな面に転がしてください。目に見える浮きや隙間の変化は、曲がりを示唆します。より正確な評価のために、ビットを取り付け、低速で観察するか、精度が要求される場合はダイヤルゲージを使用してください。曲がっている疑いのあるビットを高速で回転させないでください。
長いビットはより柔軟です。ストレートビットでさえ、横方向の圧力や重い送り量の下でたわむことがあります。浅い穴に使用される長いドリルビットは、短くてより剛性の高いオプションよりも多くの動きを生み出す可能性があります。精度が重要な場合は、アクセスと深さに必要な長さのみを選択してください。
チャックとスピンドルの振れを確認する
振れとは、回転中心線が意図した軸の周りを移動することです。チャックでのわずかな動きが、特に長い工具の場合、ドリルビットの先端ではより大きな動きになることがあります。振れは、シャンクの汚れ、チャック爪の不均一な締め付け、摩耗したチャック爪、損傷したアーバー、主軸の摩耗、またはホルダーの取り付け不良などによって発生する可能性があります。
ドリルビットを取り外し、シャンクとチャックを清掃してください。シャンクとジョーの間にわずかな切りくずが付着しているだけでも、工具が傾くことがあります。ビットは、フルートがジョーに引っかからないように、しっかりと固定できる十分な深さまで挿入してください。チャックは均等に締め付けてください。キー付きチャックの場合は、工具メーカーの方法に従ってください。一つの穴を不注意に締め付けて、他のジョーの位置が等しいと仮定しないでください。
工具を電源から外した状態で、アセンブリを手で回転させてください。チャックに近いシャンク部分と、それより遠い先端部分を観察してください。両方がぐらつく場合は、シート、チャック、アーバー、またはビットに問題がある可能性があります。シャンクが安定しているように見えて先端が動く場合は、ドリルビットが曲がっている可能性があります。複数のまっすぐであることが確認されているビットで同じ動きが見られる場合は、各カッターを交換するのではなく、機械を点検してください。
簡単な入れ替えでソースを分離
同じサイズの良品ドリルビットを同じチャックに使用してください。次に、ショップの手順で許可されている場合は、疑わしいビットを別の良品ツールで使用してください。エラーがビットに起因する場合は、形状と真直度を点検してください。エラーが機械に起因する場合は、チャック、スピンドル、ベアリング、ホルダー、およびセットアップを調査してください。
この交換は、一度に複数の変更を加えるよりも信頼性が高いです。ビットの交換、速度の変更、作業の移動、オペレーターの変更を一度に行うと、良い穴が得られるかもしれませんが、原因を特定することはできません。管理されたテストでは、1つの変数を変更し、証拠を有用な状態に保ちます。
ワークピースが動かないようにしてください
正確に回転する工具でも、動いている部品に正確な穴を開けることはできません。薄い板はドリルビットに持ち上げられることがあります。丸棒は転がることがあります。小さなブラケットは、カッター刃が食い込んだときにねじれることがあります。木材は、貫通直前に上に引き上げられることがあります。見えにくいほどのわずかな動きでも、穴を大きくしてしまうことがあります。
工作物をクランプし、穴あけ箇所付近で支持する。突き抜けや端部の品質を制御するのに役立つ場合は、当て材を使用する。ボール盤では、手で保持する代わりにバイスや治具を固定する。手持ちドリルでは、工作物と作業者の両方の姿勢を安定させる。ドリルビットは、てことして使用されることなく、一つの軸に沿って進むべきである。
ワーク保持は材料に合わせる必要があります。大きな支持されていない隙間を挟んで薄いシートを直接クランプすると、たわむ可能性があります。犠牲的なバッキングプレートは、歪みやバリの発生を軽減できます。チューブや湾曲したセクションには、成形されたサポートが必要な場合があります。ばね状の表面にドリルビットが斜めに入ると、位置合わせされる前に楕円形の開口部が切削される可能性があります。
ホールの開始を制御する
多くの大きすぎる穴は不安定な始動から始まります。金属の上を滑るドリルビット、木目に沿うドリルビット、または曲面に中心から外れて入るドリルビットは、完全な直径が確立される前に材料を取り除きます。一度開口部が拡大すると、工具は取り除いた材料を元に戻すことはできません。
中心マーク、センターポンチ、ガイドブッシュ、テンプレート、または適切な開始技術を材料に使用してください。穴の仕上がりサイズよりも大きなクレーターを作らずに、ポイントを位置決めする必要があります。デリケートな表面の場合は、コーティングやエッジを損傷せずに位置を制御できる方法を選択してください。
下穴を開けると役立ちますが、そのサイズと位置は正しく合わせる必要があります。下穴が大きすぎると、中心を失ったドリルビットがチャタリングを起こす可能性があります。下穴がずれていると、大きなビットがそのずれに沿って進んでしまうことがあります。材料が加工硬化したり、大きなバリが発生したりすると、次の切削が不安定になることがあります。
精度が求められる場合はスポッティングツールを使用してください
機械加工による穴あけにおいては、長くて柔軟なジョバー長ドリルビットよりも、短くて剛性の高いセンタリングツールの方が中心をより正確に確立できます。含まれる角度と深さは、切削刃を不適切な座面に無理に押し込むのではなく、後続の工具を支持するようにする必要があります。これは、あらゆる手持ち作業に適用される普遍的な規則ではなく、プロセス選択です。
ガイドやジグを使用する際は、ガイド穴の摩耗を点検してください。摩耗したブッシングは、治具が正しく見えてもドリルビットが斜めに入る原因となります。繰り返し穴あけを行う場合は、一定間隔で確認し、ロット全体が公差から外れる前にガイドの摩耗を発見してください。
直径と材質に合わせて送り速度を設定する
過度の速度は刃先を加熱し、一部の材料を軟化させ、ビビリを増加させる可能性があります。送り量が少なすぎると、ドリルビットは切削するのではなく擦れる可能性があります。送り量が多すぎると、工具がたわんだり、ワークが引き上げられたり、貫通時にビットが食い込んだりする可能性があります。適切な組み合わせは、制御された切りくずを生成し、工具を中心にとどめます。
一般的に、同じ材料の場合、大口径は小口径よりも低い回転速度が必要です。硬い材料や硬い刃先には、それぞれ独自の推奨事項があります。コンクリート用パーカッションドリルビットは、鋼材用のツイストビットや木材用のブラッドポイントビットとは異なる挙動をします。カッターには適切なツールモードと切削方法を使用してください。
チップを観察してください。両方のカッティングリップからの均一なチップは、よりバランスの取れた切削を示唆します。1つの強いチップと1つの弱いチップは、リップの不均等な食い込み、ランアウト、または位置ずれを示している可能性があります。粉末、変色、きしみ音、または繰り返し引っかかる場合は、速度、送り、切れ味、または材料の適合性を再検討する必要があります。
将軍 ドリルビット このコンセプトは多くの切削形状を網羅しており、それぞれの形状はチップの中心出しと除去方法が異なります。材料に合わせてビットスタイルを選択することで、汎用カッターをあらゆる作業に使用するよりも穴精度が向上します。
ツールのサイドローディングを避ける
ドリルビットは、その軸方向に沿って切削するように設計されています。横方向の力がビットを曲げ、一方の刃がより広い経路を掃くようになります。手持ちドリルは、オペレーターがツールにすでに力がかかっている間に角度を修正する可能性があるため、特に影響を受けやすいです。その結果、穴は入り口が広かったり、先細りになったり、楕円形になったりすることがあります。
開始前に体の位置を決めます。可能な場合は、2つの方向からドリルをまっすぐに保ちます。穴の角度が重要な場合は、定規、ガイドブロック、ポータブルドリルガイド、または治具を使用します。プロセスで別の切削工具が特に指定されていない限り、ドリルビットを使用して穴を広げたりまっすぐにしたりしないでください。
チップが深い穴に詰まった場合にもサイドローディングが発生します。オペレーターは、チップを取り除こうとして工具を横方向に引き抜くことがあります。制御された引き抜きとチップ除去を行ってください。ドリルビットが詰まった場合は、無理に引き抜く前に回転を止めてください。曲がったドリルビットは、元の詰まりが忘れられた後でも、オーバーサイズの穴を生成し続ける可能性があります。
マテリアルの背面でのブレークスルーを管理する
先端が抜けるにつれて、残った材料は薄くなり、ドリルビットをガイドする能力が低下します。刃先が食い込んだり、引きずられたり、端部が裂けたりすることがあります。薄いシートは円錐形に変形することがあります。木材の繊維は割れることがあります。脆い表面は欠けることがあります。入り口は正確に測定できても、出口は大きすぎたり、不規則に見えたりすることがあります。
貫通前に送り量を減らす。必要に応じて裏面を支持する。最終切削力がワークを持ち上げないようにクランプする。板金の場合、ステップスタイルまたはその他の適切なカッターを使用すると、一部の穴サイズでより良い制御が得られる場合があるが、選択は材料、厚さ、および仕上げの要件に従う必要がある。
破れた出口を測定せず、全径をオーバーサイズと呼ぶな。穴の安定した部分を検査し、縁の状態を別途記録せよ。ドリルビットはサイズに近い状態で切削している可能性があるが、ブレークスルー方式は目に見える欠陥を生み出す。
材料の挙動を考慮する
刃先が通過した後、材料はそれぞれ異なる反応を示します。プラスチックは熱で軟化し、穴の周りに広がる可能性があります。薄い金属は歪むことがあります。積層材は剥離することがあります。木材の木目はわずかに横に引っ張られることがあります。石材は骨材や弱い端の周りで割れることがあります。ドリルビットとセットアップは、公称直径がすべて同じ仕上がり結果を生み出すと仮定するのではなく、材料を制御する必要があります。
軟質プラスチックでは、従来の先端が引っかかり、引きずってしまうことがあります。熱を下げ、適切な形状、裏当て、そして制御された送りによって穴を改善できます。薄い金属では、シートに支持がないため、ビットが多葉形状を生成することがあります。木材では、ブレッドポイントまたはオーガータイプのドリルビットは、一般的なツイストビットとは異なる位置決めが可能です。
コンクリートや石材には、打撃、超硬チップの状態、母材のばらつきに注意が必要です。チップの欠けや硬い骨材は、穴を粗くしたり、大きすぎたりする可能性があります。しかし、専用のオーバーサイズ穴診断では、通常の骨材の破砕と工具のぐらつきを区別する必要があります。いくつかの穴を測定し、位置を比較してから、ドリルビットが唯一の原因であると判断してください。
ツールモード、ホルダー、アクセサリーの互換性を確認する
ハンマーモードは、単にドリル作業が遅いという理由だけで使用すべきではありません。金属や木材の回転切削用に設計されたドリルビットは、間違った打撃モードを選択すると、不十分な穴が開いたり、破損したりする可能性があります。逆に、コンクリート用のビットには、適切なハンマーアクションが必要な場合があります。ツール、シャンク、ホルダー、モードを適合させてください。
SDS-plus、SDS-max、ストレートシャンク、六角シャンク、その他のシステムは、それぞれ異なる動きと保持特性を持っています。ドリルビットは完全に挿入され、ホルダーに適したものでなければなりません。SDSシステムでの摩耗は、ハンマーアクションでは正常な動きを許容する可能性がありますが、精密な回転穴には不向きです。ツールの目的を考慮せずに、ツールシステム間の穴の精度を比較しないでください。
アダプターはインターフェースを追加します。各インターフェースは、負荷がかかるとランアウトや緩みが発生する可能性があります。穴の精度が必要な場合は、不要なアダプターを減らし、組み立てられたシステムを検証してください。高品質なドリルビットでも、損傷したチャック、緩んだアーバー、または不適切なエクステンションを修正することはできません。
ハンドドリルとボール盤の問題は、それぞれ異なる診断が必要です
ハンドドリルを使用する場合、オペレーターの姿勢、体の位置、ワークの固定が主な変動要因となります。ガイドや治具を使用して穴あけを繰り返してください。精度が向上した場合、ドリルビットは許容範囲内である可能性があり、プロセスにはより多くのサポートが必要となります。コンパクトなドリルは、特に長いビットを使用した場合、剛性の高い機械よりもチャックの動きが目立つことがあります。
ボール盤では、テーブルの直角度、スピンドルの遊び、チャックまたはテーパーの取り付け状態、クイックの突き出し量、治具の安定性を確認してください。クイックを必要以上に突き出すと、剛性が低下する可能性があります。ドリルビットはチャックの近くでは許容範囲内で回転しても、クイックと工具の両方が完全に突き出された状態ではたわむことがあります。
生産機械においては、インジケータ測定によって主軸振れと工具振れを分離できます。主軸または基準面、次にホルダー、そしてドリルビットのシャンクと先端を確認します。この順序は重要です。なぜなら、スタックの早い段階で生じた動きの責任がビットに転嫁されるのを防ぐためです。
構造化修正テストを使用する
検査後、管理された条件下で再度穴を開けます。既知の材料サンプル、確実なクランプ、清潔なチャック、および良好なドリルビットを使用してください。中心を慎重にマークします。適切な速度と送りを選択してください。バリ取り後、完成した穴を測定し、誤差が残る場合は一度に1つの変数のみを変更してください。
役立つ比較には以下のようなものがあります。
- 同じツールにおける疑わしいビットと既知の良いビット
- 既知の良好な別のツールでも同じビット。
- 同じ直径の短いビットと不必要に長いビット
- ハンディドリル対サポートガイド
- 既存のワーク保持具対バック材付きリジッド治具
- 推奨される制御設定に対する元の速度と送り
この方法により、不明確なワークショップの苦情が追跡可能な結果に変わります。剛性のあるセットアップでは問題なく通るが、元の作業では失敗するドリルビットは、アライメントまたはワーク保持の問題を示唆します。両方のセットアップで失敗するビットは、破損、バランス不良、曲がり、またはサイズの間違いの可能性が高いです。
診断マトリックスで証拠を読む
表2. オーバーサイズ穴診断マトリックス
| 証拠 | 最も可能性の高い方向 | 是正措置 |
|---|---|---|
| すべてのビットが1台の機械で同じオーバーサイズを生成します | チャック、スピンドル、ホルダー、または測定方法 | カッター交換前に振れと校正を確認してください |
| 一つのドリルビットが複数のツールでエラーを引き起こす | 体が曲がっている、サイズが違う、唇が不均等、先端が破損している | 交換または必要に応じて専門的に再研磨 |
| ガイドがあれば穴は正確ですが、フリーハンドではそうではありません。 | オペレーター角度またはサイドプレッシャー | アライメントサポートを追加し、スタンスを改善する |
| 薄いシートに葉状の穴が見られる | 剛性が低い、掴みきれない、不適切なカッターまたは速度 | サポートシート、プロセス調整、適切なジオメトリの検討 |
| 穴が深くなるにつれて誤差が増大する | ロングフレキシブルビット、芯ずれ、切りくずの詰まり | より短いツールを使用し、ガイダンスを改善し、チップをクリアしてください。 |
| 出口は損傷していますが、内径はほぼサイズ通りです。 | ブレークスルーフィードとバッキング | フィードを減らし、背面をサポートする |
| 最初の穴は通り、後の穴は失敗する | 熱、摩耗、チャックの緩み、ガイドの摩耗 | 検査間隔、切削条件、およびクランプ |
マトリックスは実際の測定値と併用する必要があります。視覚的な印象は方向性を定めるのに役立ちますが、修正措置が承認される前に、ドリルビット、穴、回転システムは個別に確認する必要があります。
穴を悪化させるよくある間違い
最初の間違いは、穴を広げたりまっすぐにしたりするために、回転するドリルビットをサイドカッターリーマーとして使用することです。これにより、横方向の負荷が増加し、刃先が損傷し、最終的なサイズに対する制御がほとんど得られなくなります。よりタイトな直径や真円度が要求される場合は、仕上げ用のプロセスを使用してください。
2つ目の間違いは、汚れたシャンクを締め付けることです。切りくずや油が付着していると、均一なクランプができなくなります。3つ目は、フルート部分をクランプすることです。チャックジョーは、クランプするべきシャンク部分を掴む必要があります。ドリルビットが正しくセットされていないと、まっすぐであってもぐらつくことがあります。
4つ目の間違いは、穴がガタつき始めたときにさらに力を加えることです。力を加えると、たわみや引っかかりが増す可能性があります。5つ目は、バリや裂けた繊維をまたいで測定し、その値を穴の直径として扱うことです。穴をきれいにし、一貫した検査方法を使用してください。
6つ目の間違いは、複数の工具で同じエラーが出ているのに、ビットだけを交換してしまうことです。チャックの摩耗、スピンドルの緩み、アダプターの損傷、固定具の不安定さなどが、新しいカッターをすぐにダメにしてしまう可能性があります。ドリルビットは、診断の一部であるべきで、自動的な結論であってはなりません。
故障モード別交換部品の選定
交換が必要な場合は、材質、直径、深さ、シャンク、ホルダー、切削形状、および必要な仕上げによってドリルビットを選択してください。コンクリートハンマービット、木工用オーガードリルビット、多目的ビット、金属用ツイストドリルビットは、それぞれ異なる問題を解決します。正しい選択は、利用可能な工具内で安定性を保ちながら、材料をきれいに除去する必要があります。
曲がったり欠けたりしたビットは、技術で補おうとするよりも交換する方が通常確実です。不均一に研がれたビットには、管理されたショップでの専門的な再研磨が適切かもしれません。機械による繰り返しのオーバーサイズには、チャックまたはスピンドルが修正されない限り、新しいドリルビットでは振れは解決しません。
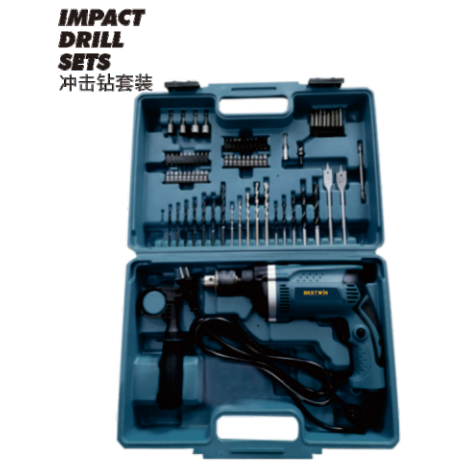
ベストウィン ハンマードリルおよび一般的なワークショップセットでドリルビットと掘削ツールのオプションを提供します。ランアウト、ワーク保持、位置合わせ、速度、材質を確認した後、関連する製品を実際のツールシステムに適合させることができます。これにより、すべての材質に1つのカッタータイプを使用するのではなく、選択が穴の要件に結びつきます。
最終的な結論
穴が大きすぎる、または真円でないのは、切削経路が安定した軸からずれた証拠です。原因はドリルビットである可能性もありますが、チャック、スピンドル、ホルダー、オペレーター、ワークピース、パイロット、速度、送り、または貫通条件である可能性もあります。穴の形状を定義し、バリ取り後に測定し、一度に1つの変数を分離してください。
シャンクを清掃して再装着し、刃先のバランスを確認し、曲がりがないか点検し、ワークを固定し、始動を制御し、貫通時に送り量を減らし、結果を知良品の設定と比較します。原因が判明したら、ドリルビットを自信を持って交換または材質に適合させることができ、機械や工程の不具合は次の穴に持ち越されることなく修正されます。










 English
 العربية
 Français
 Português
 Português do Brasil
 Italiano
 简体中文
 繁體中文
 日本語
 한국어
 Deutsch
 Español
 Slovenčina
 ไทย
 Türkçe