
Eine Bohrung kann an der Oberfläche sauber aussehen und trotzdem eine Lehre nicht bestehen, einen Befestiger locker lassen oder von hinten eine ovale Form aufweisen. Wenn der gemessene Durchmesser größer ist als auf dem Werkzeug angegeben, ist die erste Reaktion oft, den Fräser zu beschuldigen. Die Ursache kann stattdessen ein Rundlauf des Spannfutters, ein verbogener Schaft, Seitendruck, ein instabiles Werkstück, die falsche Spitzengeometrie oder eine Messung vor dem Entfernen von Graten sein. Ein Bohrer entfernt Material durch eine rotierende Schneide, daher wird jede Bewegung von der beabsichtigten Achse weg zu einem zusätzlichen Durchmesser. Die eigentliche Ursache dieser Bewegung zu finden, ist der Unterschied zwischen dem Austausch eines Werkzeugs und der Korrektur eines Prozesses, der jede Bohrung verdirbt.
Schnelle Antwort
Ein Bohrer bohrt ein überdimensioniertes oder unrundes Loch, wenn sich die Schneiden nicht auf einer stabilen Mittellinie drehen. Häufige Ursachen sind Spindel- oder Spannfutter-Rundlauf, ein verbogener Bohrer, ein falsch sitzender Schaft, ungleiche Schneidenlippen, übermäßiger Vorschub, Seitenbelastung, Durchbruchgreifen, lose Werkstückaufnahme, falsche Drehzahl oder ein Vorbohrloch, das das Werkzeug von der Mitte wegzieht.
Beginnen Sie damit, das Loch zu reinigen und zu vermessen, überprüfen Sie dann Bohrer, Spannfutter, Spindel und Werkstück separat. Drehen Sie das Werkzeug von Hand, um auf Taumeln zu prüfen, setzen Sie den Schaft neu ein, überprüfen Sie die Schneiden, spannen Sie das Werkstück und wiederholen Sie den Test an Schrottmaterial. Ein kontrollierter Vergleich zeigt, ob das Problem am Bohrer, an der Maschine, am Material oder an der Bohrmethode liegt.
Definieren Sie den Lochfehler, bevor Sie ihn korrigieren
„Übermaß“ und „nicht rund“ sind verwandt, aber nicht identisch. Ein Loch mit Übermaß kann nahezu kreisförmig bleiben und dennoch größer als der Nennbohrerdurchmesser sein. Ein nicht rundes Loch hat über verschiedene Achsen hinweg unterschiedliche Durchmesser. Ein trichterförmiges Loch ist nahe dem Eingang weiter. Ein konisches Loch ändert seinen Durchmesser über seine Tiefe. Diese Formen deuten auf unterschiedliche Ursachen hin.
Richten Sie sich nicht nur nach dem Einpassen eines Bolzens in das Loch. Verbindungselemente, Stifte, Buchsen und Dübel haben ihre eigenen Toleranzen. Ein lockerer Sitz kann vom Verbindungselement, von Graten, von der Entfernung der Beschichtung oder von einer beschädigten Kante herrühren. Messen Sie den Bohrer und das fertige Loch mit Werkzeugen, die für die erforderliche Genauigkeit geeignet sind. Für gewöhnliche Werkstattarbeiten reichen möglicherweise Messschieber aus. Für die Fertigung mit engen Toleranzen können Lehren, Bohrungsmessgeräte oder eine definierte Prüfmethode erforderlich sein.
Entfernen Sie lose Späne und Grate vor dem Messen. Ein Grat kann einen Eingang kleiner erscheinen lassen, während eine aufgerissene Kante ihn größer erscheinen lassen kann. Prüfen Sie in mehr als einer Richtung und, wenn möglich, in mehr als einer Tiefe. Ein Bohrer, der einen kreisförmigen Eingang, aber einen ovalen Ausgang erzeugt, reagiert möglicherweise auf den Durchbruch und schneidet nicht über die gesamte Materialstärke überdimensioniert.
Vergleichen Sie den Fehler mit der Anforderung der Stelle
Nicht jedes Loch erfordert eine Präzisionstoleranz. Ein Spielpassungsloch für eine allgemeine Halterung hat andere Anforderungen als ein Passungsloch für einen Dübel, ein Ankerloch, ein Nietloch oder eine Lagerstelle. Die sinnvolle Frage ist, ob der Bohrer ein Loch erzeugt, das der Funktion entspricht. Dies hält die Inspektion praktikabel und verhindert, dass eine normale Spielpassung als Fehler behandelt wird.
Wenn sich wiederholte Bohrungen während desselben Arbeitsgangs in ihrer Größe ändern, ist der Prozess instabil. Verschleiß, Hitze, Späne im Bohrfutter, lockere Werkstückspannung oder Anpressdruck des Bedieners können sich im Laufe der Zeit ändern. Notieren Sie die ersten und späteren Bohrungen, anstatt nur die schlechteste zu untersuchen. Dieses Muster identifiziert oft den Punkt, an dem der Bohrer oder die Einrichtung zu wandern begann.
Tabelle 1. Lochform und wahrscheinliche Ursachen
| Lochzustand | Häufige Ursache Richtung | Erste Prüfung |
|---|---|---|
| Kreisförmig, aber durchweg übergroß | Bohrer-Durchmesser, Rundlauf, ungleiche Schneiden, Materialrückfederung | Bit messen, Rundlauf prüfen, zweites Bit vergleichen |
| Oval am Eingang und durch die Tiefe | Seitenkräfte, lockeres Werkstück, Spannfutter- oder Spindelbewegung | Werkstückklemme, Stützwerkzeug, Halterung prüfen |
| Breit am Eingang und schmaler zur Größe darunter | Schlechte Zentrierung, wandernder Start, instabiler Handkamera-Winkel | Verwenden Sie eine Mittennut, eine Führung oder eine gesteuerte Zentrierung |
| Kreisförmig am Eingang, aber rau oder oval am Ausgang | Durchbruchsgriff, ungestütztes Material, übermäßiger Vorschub | Unterstützung hinzufügen und Vorschub vor dem Ausfahren reduzieren |
| Verjüngt durch das Loch | Werkzeugwinkeländerungen, langer flexibler Bohrer, dejustierte Führung | Ausrichtung, Bitlänge und Unterstützung prüfen |
| Mehrlappiges oder dreieckiges Aussehen | Gefasel, hochmoderne Unwucht, resonante Einrichtung | Schnittlippen prüfen, Geschwindigkeit, Steifigkeit und Werkstückspannung |

Messen Sie den Bohrer selbst
Das Etikett oder der Lagerplatz ist keine Messung. Überprüfen Sie den tatsächlichen Bohrer über den korrekten Teil des Schneidendurchmessers. Beschichtungen, Verschleiß, Beschädigungen, Schärfen und Fertigungstoleranzen können die effektive Größe verändern. Ein Bohrer, der in die falsche Schublade gelegt wird, kann ebenfalls einen einfachen, aber hartnäckigen Fehler verursachen.
Untersuchen Sie die Schneiden. Bei einem herkömmlichen Spiralbohrer sollten die beiden Hauptschneiden eine annähernd gleiche Länge und einen gleichen Winkel haben. Wenn eine Schneide mehr Material abträgt, kann sich der Bohrer um einen Punkt drehen, der nicht das geometrische Zentrum ist. Das Loch kann überdimensioniert, gelappt oder rau werden, selbst wenn der Schaft rund läuft.
Betrachten Sie die Meißelkante und Spitze. Eine beschädigte oder ungleichmäßige Spitze kann den Bohrer beim Anbohren seitlich verschieben. Ein Steinbohrer mit abgeplatztem Hartmetall, ein Holzbohrer mit beschädigtem Zentriersporn oder ein Mehrzweckbohrer mit ungleichmäßiger Spitze können alle unterschiedliche Bohrfehler verursachen. Die Schneidengeometrie muss sowohl zum Material als auch zum erwarteten Finish passen.
Auf verbogenen Schaft oder Körper prüfen
Bohrer auf einer bekannten ebenen Fläche rollen, wenn dies eine geeignete Werkstattprüfung ist. Ein sichtbares Anheben oder eine sich ändernde Lücke deutet auf eine Biegung hin. Zur besseren Beurteilung den Bohrer einspannen und bei niedriger Drehzahl beobachten oder einen Messuhr verwenden, wenn der Vorgang Präzision erfordert. Einen verdächtig verbogenen Bohrer nicht mit hoher Geschwindigkeit laufen lassen.
Lange Bohrer sind flexibler. Selbst ein gerader Bohrer kann unter Seitendruck oder starkem Vorschub ausweichen. Ein langer Bohrer, der für ein flaches Loch verwendet wird, kann mehr Bewegung erzeugen als eine kürzere, steifere Option. Wählen Sie nur die für den Zugang und die Tiefe benötigte Länge, wenn Genauigkeit wichtig ist.
Spindel- und Spannfutter-Rundlauf prüfen
Rundlauf bezeichnet die Bewegung der rotierenden Mittellinie um die beabsichtigte Achse. Eine geringe Bewegung am Spannfutter kann zu einer größeren Bewegung an der Bohrspitze führen, insbesondere bei einem langen Werkzeug. Rundlauf kann durch Schmutz am Schaft, ungleichmäßiges Anziehen der Spannbacken, verschlissene Spannbacken, eine beschädigte Aufnahme, Spindelverschleiß oder eine schlecht sitzende Halterung verursacht werden.
Bohrer entfernen und Schaft sowie Bohrfutter reinigen. Ein einzelner Span zwischen Schaft und Spannbacke kann das Werkzeug verkanten. Den Bohrer weit genug einführen, um einen sicheren Halt zu gewährleisten, ohne dass die Nuten in den Spannbacken greifen. Das Bohrfutter gleichmäßig festziehen. Bei einem Zahnkranzbohrfutter die Methode des Werkzeugherstellers befolgen, anstatt ein Loch unachtsam festzuziehen und anzunehmen, dass die anderen Spannbackenpositionen gleich sind.
Drehen Sie die Baugruppe von Hand, während das Werkzeug von der Stromversorgung getrennt ist. Beobachten Sie den Schaft nahe der Bohrspitze und die Spitze weiter entfernt. Wenn beide wackeln, kann die Aufnahme, das Bohrfutter, die Spindel oder der Bohrer defekt sein. Wenn der Schaft ruhig aussieht, sich aber die Spitze bewegt, kann der Bohrer verbogen sein. Wenn mehrere bekanntermaßen gerade Bohrer die gleiche Bewegung zeigen, überprüfen Sie die Maschine, anstatt jeden Bohrer auszutauschen.
Isolieren Sie die Quelle mit einem einfachen Austausch
Verwenden Sie einen einwandfreien Bohrer gleicher Größe im selben Bohrfutter. Verwenden Sie dann den verdächtigen Bohrer in einem anderen einwandfreien Werkzeug, falls die Werkstattordnung dies zulässt. Wenn der Fehler am Bohrer liegt, überprüfen Sie Geometrie und Geradheit. Wenn er an der Maschine verbleibt, untersuchen Sie das Bohrfutter, die Spindel, die Lager, den Halter und die Einrichtung.
Dieser Austausch ist zuverlässiger, als mehrere Dinge gleichzeitig zu ändern. Das Ersetzen des Bits, das Ändern der Geschwindigkeit, das Bewegen der Arbeit und die Verwendung eines anderen Bedieners in einem Schritt kann ein gutes Loch ergeben, aber es identifiziert nicht die Ursache. Ein kontrollierter Test ändert eine Variable und hält die Beweise nützlich.
Stellen Sie sicher, dass das Werkstück sich nicht bewegen kann
Ein präzises rotierendes Werkzeug kann kein präzises Loch in einem sich bewegenden Teil herstellen. Dünnes Blech kann in den Bohrer gehoben werden. Rundmaterial kann wegrollen. Eine kleine Halterung kann sich verdrehen, wenn die Schneiden greifen. Holz kann sich nahe am Durchbruch nach oben ziehen. Selbst eine Bewegung, die schwer zu erkennen ist, kann das Loch vergrößern.
Klemmen Sie das Werkstück und stützen Sie es nahe der Bohrstelle ab. Verwenden Sie eine Unterlage, wo dies hilft, den Durchbruch und die Kantenqualität zu kontrollieren. An einer Ständerbohrmaschine sichern Sie den Schraubstock oder die Vorrichtung, anstatt sie von Hand zu halten. Bei einer Handbohrmaschine stabilisieren Sie sowohl das Werkstück als auch die Position des Bedieners. Der Bohrer sollte sich entlang einer Achse vorwärts bewegen, ohne als Hebel benutzt zu werden.
Die Werkstückspannung muss zum Material passen. Das Spannen von dünnem Blech über eine große, ungestützte Fläche kann zu Verformungen führen. Eine Opfer-Gegenplatte kann Verzug und Gratbildung reduzieren. Rohre und gekrümmte Teile benötigen möglicherweise eine geformte Auflage. Ein Bohrer, der auf eine federnde Oberfläche schräg auftrifft, kann eine ovale Öffnung schneiden, bevor er sich ausrichtet.
Kontrolliere den Beginn des Lochs
Viele überdimensionierte Löcher beginnen mit einem instabilen Start. Ein Bohrer, der auf Metall verrutscht, Holzfasern folgt oder außermittig in eine gekrümmte Oberfläche eindringt, entfernt Material, bevor der volle Durchmesser erreicht ist. Sobald die Öffnung vergrößert ist, kann das Werkzeug das entfernte Material nicht wieder hinzufügen.
Verwenden Sie eine Zentrierbohrung, einen Körner, eine Führungsbuchse, eine Schablone oder eine geeignete Starttechnik für das Material. Die Spitze sollte sich lokalisieren, ohne eine Kraterbildung zu erzeugen, die größer ist als das fertige Loch. Für empfindliche Oberflächen wählen Sie eine Methode, die die Position kontrolliert, ohne die Beschichtung oder Kante zu beschädigen.
Ein Pilotloch kann helfen, muss aber richtig dimensioniert und ausgerichtet sein. Wenn es zu groß ist, kann der Hauptbohrer die Führung in der Mitte verlieren und beim Ansetzen der Schneiden rattern. Wenn es außermittig ist, kann der größere Bohrer dem Fehler folgen. Wenn es das Material verhärtet oder einen starken Grat erzeugt, kann dies den nächsten Schnitt instabiler machen.
Verwenden Sie ein Zielfernrohr, wenn Präzision es erfordert
Für maschinelles Bohren kann ein kurzes, steifes Zentrierwerkzeug den Mittelpunkt genauer festlegen als ein langes, flexibles Spiralbohrer. Der Spitzenwinkel und die Tiefe sollten das nachfolgende Werkzeug unterstützen, anstatt seine Schneiden in eine ungeeignete Aufnahme zu zwingen. Dies ist eine Prozesswahl, keine allgemeingültige Regel für jede Handarbeit.
Bei der Verwendung einer Führung oder Schablone prüfen Sie das Führungloch auf Verschleiß. Eine verschlissene Buchse kann dazu führen, dass der Bohrer schräg eindringt, auch wenn die Vorrichtung korrekt aussieht. Wiederholte Produktionsbohrungen sollten in Intervallen überprüft werden, damit Verschleiß an der Führung gefunden wird, bevor eine ganze Charge aus der Toleranz gerät.
Drehzahl und Vorschub an Durchmesser und Material anpassen
Überhöhte Geschwindigkeit kann Schneiden erhitzen, manche Materialien erweichen und Rattern verstärken. Zu geringe Vorschubgeschwindigkeit kann dazu führen, dass der Bohrer eher reibt als schneidet. Zu hohe Vorschubgeschwindigkeit kann das Werkzeug verbiegen, das Werkstück nach oben ziehen oder den Bohrer beim Durchbruch greifen lassen. Die richtige Kombination erzeugt kontrollierte Späne und hält das Werkzeug zentriert.
Große Durchmesser erfordern bei gleichem Material im Allgemeinen eine niedrigere Drehzahl als kleine Durchmesser. Harte Materialien und harte Schneiden erfordern eigene Empfehlungen. Ein für Beton mit Schlagfunktion entwickelter Bohrer verhält sich anders als ein Spiralbohrer in Stahl oder ein Zentrierbohrer in Holz. Verwenden Sie den richtigen Werkzeugmodus und die richtige Schneidpraxis für den Fräser.
Beobachten Sie die Späne. Gleichmäßige Späne von beiden Schneiden deuten auf ein ausgewogeneres Schneiden hin. Ein starker und ein schwacher Span können auf ungleiche Lippenbeanspruchung, Taumel oder Fehlausrichtung hindeuten. Pulver, Verfärbungen, Quietschen oder wiederholtes Greifen deuten darauf hin, dass Geschwindigkeit, Vorschub, Schärfe oder Materialübereinstimmung überprüft werden müssen.
Der General Bohrer Das Konzept umfasst viele Schneidengeometrien, und jede Geometrie zentriert und räumt Späne unterschiedlich. Die Lochgenauigkeit verbessert sich, wenn der Bohrerstil für das Material gewählt wird, anstatt einen allgemeinen Fräser für jede Aufgabe zu verwenden.
Vermeiden Sie das Side-Loading des Tools
Ein Bohrer ist dazu bestimmt, entlang seiner Achse zu schneiden. Seitlicher Druck verbiegt den Bohrer und lässt eine Schneide einen größeren Weg zurücklegen. Handgeführte Bohrungen sind besonders empfindlich, da der Bediener den Winkel korrigieren kann, während das Werkzeug bereits im Eingriff ist. Das entstehende Loch kann am Eingang breiter, konisch oder oval sein.
Stellen Sie die Körperhaltung vor Beginn ein. Halten Sie den Bohrer, wenn möglich, aus zwei Blickrichtungen ausgerichtet. Verwenden Sie einen Winkelanschlag, eine Bohrschablone, eine tragbare Bohrhilfe oder eine Vorrichtung, wenn der Lochwinkel wichtig ist. Verwenden Sie den Bohrer nicht zum Aufweiten oder Begradigen eines Lochs, es sei denn, der Vorgang sieht ausdrücklich ein anderes Schneidwerkzeug vor.
Seitenbelastung tritt auch auf, wenn Späne sich in tiefen Löchern ansammeln. Der Bediener kann das Werkzeug seitlich ziehen, während er versucht, es zu reinigen. Verwenden Sie kontrolliertes Herausziehen und Späneentfernung. Wenn der Bohrer klemmt, stoppen Sie die Drehung, bevor Sie ihn gewaltsam lösen. Ein verbogener Bohrer kann auch nach dem Vergessen des ursprünglichen Klemmens weiterhin überdimensionierte Löcher produzieren.
Durchbruch am Materialende managen
Wenn der Bohrer austritt, wird das verbleibende Material dünn und kann den Bohrer schlechter führen. Die Schneiden können greifen, nach vorne ziehen oder die Kante ausreißen. Dünnes Blech kann sich zu einem Kegel verformen. Holzfasern können splittern. Spröde Oberflächen können abplatzen. Der Eintritt kann korrekt bemessen sein, während der Austritt überdimensioniert oder unregelmäßig erscheint.
Vorschub vor dem Durchbruch reduzieren. Die Rückseite bei Bedarf stützen. Das Werkstück eingespannt halten, damit die endgültige Schnittkraft es nicht anhebt. Bei Blechen kann ein Stufenfräser oder ein anderer geeigneter Fräser bei einigen Lochgrößen eine bessere Kontrolle ermöglichen, die Auswahl muss jedoch Material, Dicke und Oberflächenanforderungen berücksichtigen.
Messen Sie nicht über einen gerissenen Ausgang und bezeichnen Sie den vollen Bohrungsdurchmesser als Übermaß. Untersuchen Sie den stabilen Abschnitt des Bohrlochs und erfassen Sie den Zustand des Randes separat. Ein Bohrer kann nahe an der Größe schneiden, während die Durchbruchmethode den sichtbaren Defekt erzeugt.
Betrachten Sie das Materialverhalten
Unterschiedliche Materialien reagieren unterschiedlich, nachdem die Schneide passiert hat. Kunststoffe können sich durch Hitze erweichen und um das Loch herum verschmieren. Dünnes Metall kann sich verziehen. Laminierte Materialien können sich delaminieren. Holzfasern können sich ein wenig seitlich ziehen. Mauerwerk kann um Zuschlagstoffe oder schwache Kanten brechen. Der Bohrer und die Einrichtung müssen das Material kontrollieren, anstatt davon auszugehen, dass jeder Nenndurchmesser das gleiche Endergebnis liefert.
In weichem Kunststoff kann eine herkömmliche Spitze greifen und durchziehen. Geringere Hitze, geeignete Geometrie, eine Auflage und eine kontrollierte Vorschubgeschwindigkeit können das Loch verbessern. In dünnem Metall kann der Bohrer eine mehrlappige Form erzeugen, da das Blech keine Unterstützung hat. In Holz kann eine Zentrierspitze oder ein Spiralbohrer anders positioniert werden als ein normaler Spiralbohrer.
Beton und Mauerwerk erfordern Aufmerksamkeit hinsichtlich Schlagwirkung, Karbidzustand und Variation des Grundmaterials. Eine abgebrochene Spitze oder ein harter Zuschlagstoff kann das Loch rau oder übermäßig groß machen. Eine gezielte Diagnose für übermäßige Lochgrößen sollte jedoch normale Zuschlagstoffausbrüche von Werkzeugschwankungen unterscheiden. Messen Sie mehrere Löcher und vergleichen Sie die Positionen, bevor Sie entscheiden, dass der Bohrer die alleinige Ursache ist.
Werkzeugmodus, Halter und Zubehörkompatibilität prüfen
Der Hammerbohrmodus sollte nicht einfach deshalb verwendet werden, weil das Bohren langsam ist. Ein Bohrer, der für das rotierende Schneiden in Metall oder Holz bestimmt ist, kann schlechte Löcher erzeugen oder versagen, wenn der falsche Schlagmodus gewählt wird. Umgekehrt kann ein Steinbohrer im Beton die richtige Schlagfunktion benötigen. Passen Sie Werkzeug, Schaft, Halter und Modus an.
SDS-plus, SDS-max, glatte Aufnahme, Sechskantaufnahme und andere Systeme weisen unterschiedliche Bewegungs- und Halteeigenschaften auf. Ein Bohrer muss vollständig sitzen und für die Aufnahme geeignet sein. Verschleiß in einem SDS-System kann Bewegungen zulassen, die für die Schlagfunktion normal, aber für ein Loch mit geringer Toleranz bei Drehbewegung ungeeignet sind. Vergleichen Sie die Lochgenauigkeit nicht zwischen Werkzeugsystemen, ohne deren Zweck zu berücksichtigen.
Adapter fügen Schnittstellen hinzu. Jede Schnittstelle kann unter Last auslaufen oder sich lockern. Wenn ein Loch präzise sein muss, reduzieren Sie unnötige Adapter und überprüfen Sie das montierte System. Ein hochwertiger Bohrer kann keinen beschädigten Bohrfutter, keinen lockeren Dorn oder keine ungeeignete Verlängerung korrigieren.
Diagnostizieren Sie Probleme bei Handbohrmaschinen und Ständerbohrmaschinen unterschiedlich
Bei einem Handbohrgerät sind die Ausrichtung des Bedieners, die Körperhaltung und die Werkstückspannung wesentliche Variablen. Wiederholen Sie das Loch mit einer Bohrschablone oder Vorrichtung. Wenn sich die Genauigkeit verbessert, ist der Bohrer möglicherweise akzeptabel und der Prozess benötigt mehr Unterstützung. Ein kompakter Bohrer kann auch eine stärker sichtbare Spannfutterbewegung aufweisen als eine starre Maschine, insbesondere mit einem langen Bohrer.
Überprüfen Sie an einer Ständerbohrmaschine die Rechtwinkligkeit des Tisches, das Spindellager, die Spannfutter- oder Kegelaufnahme, den Pinolenhub und die Stabilität der Vorrichtung. Ein zu weit ausgefahrenes Pinolenrohr kann die Steifigkeit verringern. Ein Bohrer kann nahe am Spannfutter akzeptabel laufen und sich verbiegen, wenn Pinole und Werkzeug beide vollständig ausgefahren sind.
Bei Produktionsmaschinen können Indikatormessungen Rundlauf des Spindels vom Rundlauf des Werkzeugs trennen. Prüfen Sie zuerst den Spindel oder die Referenzfläche, dann die Aufnahme, dann den Schaft und die Spitze des Bohrers. Die Reihenfolge ist wichtig, da sie verhindert, dass der Bohrer für Bewegungen verantwortlich gemacht wird, die früher im System entstanden sind.
Strukturierter Korrekturtest
Nach der Inspektion wiederholen Sie das Bohren unter kontrollierten Bedingungen. Verwenden Sie eine bekannte Materialprobe, einen sicheren Spannstock, einen sauberen Bohrfutter und einen einwandfreien Bohrer. Markieren Sie die Mitte sorgfältig. Wählen Sie geeignete Drehzahl und Vorschub. Messen Sie das fertige Loch nach dem Entgraten und ändern Sie dann nur eine Variable, wenn der Fehler weiterhin besteht.
Nützliche Vergleiche sind:
- Verdächtiger Bit im Vergleich zu einem bekannten guten Bit im selben Werkzeug.
- Gleiches Bit in einem bekannten guten zweiten Werkzeug.
- Kurzes Stück im Vergleich zu unnötig langem Stück desselben Durchmessers.
- Handgeführte Bohrung im Vergleich zu einer unterstützten Führung.
- Bestehende Werkstückspannung im Vergleich zu einer starren Vorrichtung mit Rückhalt.
- Ursprüngliche Geschwindigkeit und Vorschub im Vergleich zu einer empfohlenen gesteuerten Einstellung.
Diese Methode verwandelt eine unsichere Werkstattbeschwerde in ein nachvollziehbares Ergebnis. Ein Bohrer, der in einer starren Aufnahme funktioniert, aber im ursprünglichen Betrieb versagt, deutet auf eine fehlerhafte Ausrichtung oder Spannvorrichtung hin. Ein Bohrer, der in beiden Aufnahmen versagt, ist wahrscheinlich beschädigt, unwuchtig, verbogen oder falsch dimensioniert.
Die Beweise in einer diagnostischen Matrix lesen
Tabelle 2. Diagnosematrix für überdimensionierte Bohrungen
| Beweis | Wahrscheinlichste Richtung | Korrekturmaßnahme |
|---|---|---|
| Jedes Bit erzeugt den gleichen Übermaß in einer Maschine. | Spannfutter, Spindel, Halter oder Messmethode | Rundlauf und Kalibrierung vor dem Wechseln der Fräser prüfen |
| Ein Bohrer verursacht den Fehler in mehreren Werkzeugen | Gebogener Körper, falsche Größe, ungleiche Lippen, beschädigte Spitze | Ersetzen oder fachmännisch nachschleifen, je nach Bedarf |
| Das Loch ist mit einer Führung präzise, aber nicht freihändig. | Betreiberwinkel oder Seitendruck | Ausrichtung unterstützen und Haltung verbessern |
| Dünne Folie zeigt gelappte Löcher | Geringe Steifigkeit, Greifen, ungeeigneter Fräser oder Geschwindigkeit | Unterstützungsblech, Prozess anpassen, geeignete Geometrie berücksichtigen |
| Der Fehler wächst mit zunehmender Lochtiefe | Langer flexibler Bohrer, Fehlausrichtung, Späneansammlung | Kürzeres Werkzeug verwenden, Führung verbessern, Späne entfernen |
| Der Auslass ist beschädigt, aber die Bohrung ist fast maßhaltig | Durchbruch Futter und Rückhalt | Vorschub reduzieren und die Rückseite stützen |
| Erste Löcher bestehen und spätere Löcher versagen | Hitze, Verschleiß, lockeres Spannfutter, Führungsverschleiß | Inspektionsintervalle, Schnittbedingungen und Spannen |
Die Matrix sollte mit tatsächlichen Messungen verwendet werden. Visuelle Eindrücke sind für die Ausrichtung nützlich, aber der Bohrer, das Loch und das Rotationssystem müssen separat überprüft werden, bevor eine Korrekturmaßnahme genehmigt wird.
Häufige Fehler, die das Loch verschlimmern
Der erste Fehler ist die Verwendung des rotierenden Bohrers als Seitenfräser zum Aufweiten oder Begradigen des Lochs. Dies erhöht die Seitenbelastung, beschädigt die Schneiden und bietet wenig Kontrolle über die Endgröße. Verwenden Sie für die Endbearbeitung einen Prozess, der für das Schlichten vorgesehen ist, wenn ein engerer Durchmesser oder eine bessere Rundheit erforderlich ist.
Der zweite Fehler ist das Festspannen eines verschmutzten Schafts. Späne und Öl können ein gleichmäßiges Spannen verhindern. Der dritte ist das Spannen auf den Nuten. Bohrfutterbacken sollten den für das Spannen vorgesehenen Schaftbereich greifen. Ein schlecht eingesetzter Bohrer kann auch gerade wackeln.
Der vierte Fehler ist, mehr Kraft aufzuwenden, wenn das Loch zu vibrieren beginnt. Mehr Kraft kann die Biegung und das Greifen verstärken. Der fünfte Fehler ist, über Grate oder aufgerissene Fasern zu messen und diesen Wert als Bohrungsdurchmesser zu behandeln. Reinigen Sie das Loch und verwenden Sie eine konsistente Inspektionsmethode.
Der sechste Fehler ist, nur den Bohrer auszutauschen, wenn mehrere Werkzeuge denselben Fehler aufweisen. Abgenutzte Spannfutter, lockere Spindeln, beschädigte Adapter und instabile Spannvorrichtungen können neue Fräser schnell verderben. Ein Bohrer sollte Teil der Diagnose sein, nicht die automatische Schlussfolgerung.
Wählen Sie einen Ersatz nach dem tatsächlichen Ausfallmodus
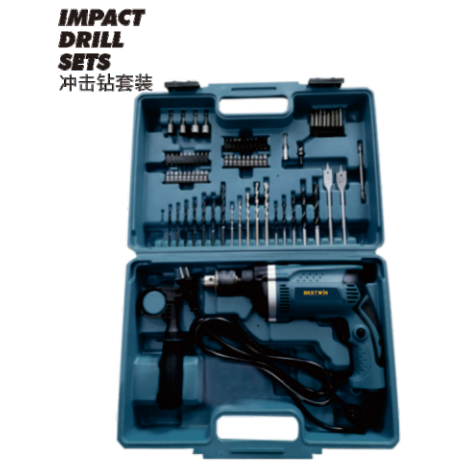
Wenn ein Austausch erforderlich ist, wählen Sie den Bohrer nach Material, Durchmesser, Tiefe, Schaft, Halter, Schneidengeometrie und gewünschter Oberflächengüte aus. Ein Betonhammerbohrer, ein Holzbohrer, ein Mehrzweckbohrer und ein Metallspiralbohrer lösen unterschiedliche Probleme. Die richtige Wahl sollte das Material sauber abtragen und gleichzeitig stabil im verfügbaren Werkzeug bleiben.
Bei einem verbogenen oder abgebrochenen Bohrer ist ein Austausch in der Regel zuverlässiger, als zu versuchen, dies durch Technik auszugleichen. Bei einem ungleichmäßig geschliffenen Bohrer kann ein professionelles Nachschleifen in einer Werkstatt angebracht sein. Bei wiederholten Übergrößen, die durch die Maschine verursacht werden, löst ein neuer Bohrer den Rundlauf nicht, bis das Futter oder die Spindel korrigiert ist.
Bestwin bietet Bohrer- und Bohrwerkzeugoptionen für Hammerbohren sowie für allgemeine Werkstattsätze. Nach dem Auslauf werden Werkstückspannung, Ausrichtung, Geschwindigkeit und Material geprüft, dann kann das entsprechende Produkt dem tatsächlichen Werkzeugsystem zugeordnet werden. Dadurch bleibt die Auswahl mit der Bohrungsanforderung verbunden, anstatt einen Fräsertyp für jedes Material zu verwenden.
Fazit
Ein überdimensioniertes oder unrundes Loch ist ein Beweis dafür, dass sich der Schneidpfad von einer stabilen Achse wegbewegt hat. Die Ursache kann der Bohrer sein, aber auch das Futter, die Spindel, der Halter, der Bediener, das Werkstück, die Führung, die Geschwindigkeit, der Vorschub oder die Durchbruchbedingung. Definieren Sie die Lochform, messen Sie nach dem Entgraten und isolieren Sie jeweils eine Variable.
Reinigen und neu positionieren Sie den Schaft, prüfen Sie die Auswuchtung der Schneide, kontrollieren Sie auf Verbiegung, sichern Sie das Werkstück, kontrollieren Sie den Anlauf, reduzieren Sie den Vorschub beim Durchbruch und vergleichen Sie das Ergebnis mit einer bekannten guten Einstellung. Sobald die Ursache bekannt ist, kann der Bohrer mit Zuversicht ersetzt oder an das Material angepasst werden, während Maschinen- und Prozessfehler korrigiert werden, anstatt sie in das nächste Loch zu übertragen.










 English
 العربية
 Français
 Português
 Português do Brasil
 Italiano
 简体中文
 繁體中文
 日本語
 한국어
 Deutsch
 Español
 Slovenčina
 ไทย
 Türkçe