
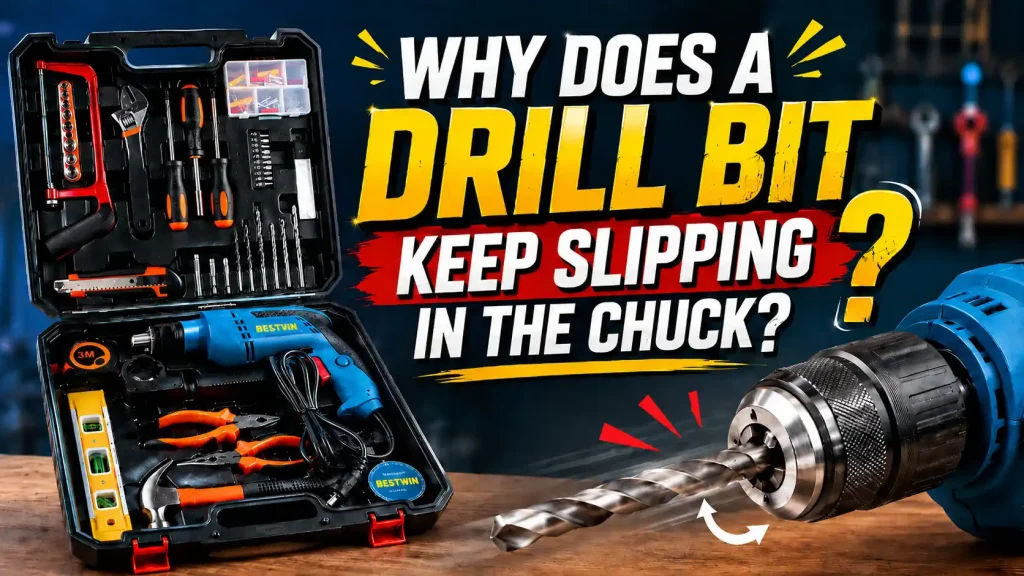
ドリル作業は、刃先が所定の深さに達する前にうまくいかなくなることがあります。モーターは回転しており、チャックは閉じているように見え、オペレーターは一定の圧力をかけているにもかかわらず、ビットの回転が止まったり、チャック内で滑ったりします。シャンクに光沢のあるリングが現れ、穴あけが停止し、チャックを再度締め付けても一時的にしか効果がありません。ドリルビットがチャック内で滑り続ける原因としては、クランプ不良、汚染、不適切なシャンク、過剰なトルク、またはドリル作業を続行する前に修正すべき損傷などが考えられます。
クイックアンサー
ドリルビットがチャック内で滑るのは、ジョーが伝達されるトルクに対して十分で均一なグリップを作り出せない場合です。一般的な原因としては、シャンクが油っぽい、または研磨されている、チャック内部に切りくずがある、ジョーの接触が不均一、挿入深さが不適切、締め付けが不十分、チャックが損傷している、シャンクが小さすぎる、送り圧力が過剰、または材質に対して間違ったドリルとビットの組み合わせを使用しているなどが挙げられます。
まず、ツールを停止し、電源を切り、ビットを取り外し、シャンクとチャックジョーの両方を清掃します。シャンクに傷、平坦化、または熱による変色がないか点検します。再取り付けします。 ドリルビット ジョーがストレートシャンクを掴み、フルートではなく、チャックを均等に締め付けます。滑りが再発した場合は、単に力を加えるのではなく、ドリル負荷を減らし、チャックの摩耗や損傷を点検してください。
スリップとは実際にはどういうことか
スリップは、ドリルのクラッチが解放されたり、モーターが停止したりすることによるビットの停止とは異なります。真のチャックスリップでは、チャック本体は回転し続けますが、ドリルビットはよりゆっくり回転したり、停止したり、軸方向に移動したりします。シャンクには、ジョーがグリップを失った箇所に円形の研磨痕が見られることがあります。キーレスチャックは繰り返しの衝撃で緩むことがありますが、キー付きチャックはキーの位置が一つしか締められていない場合、不均一にグリップすることがあります。
もう一つの手がかりは、挿入深度の変化です。ドリルビットがチャック内に徐々に移動する場合、ジョーがフル円筒シャンクではなく、フルートのすぐ近くやテーパー状の遷移部にクランプしている可能性があります。外側に移動する場合は、特に貫通時、ホールソー使用時、またはビットが材料に詰まった際に、掘削負荷がビットをジョーから引き抜いている可能性があります。
チャック滑りと先端滑りを混同しないでください。切れ味の悪いドリルビットは、シャンクがしっかりと固定されていても、進まずに回転することがあります。チャックの近くのシャンクに消せる線で印をつけると、ビットがジョーに対して動いているかどうかを示すのに役立ちます。この素早い観察により、オペレーターは、実際の原因が摩耗した切れ刃や不適切な穴あけ技術である場合に、良好なチャックを締め付けることを防ぐことができます。
締め付ける前にグリップ面をきれいにしてください
オイルは、チャックが必要とする箇所で正確に摩擦を低減します。少量の切削油はフルートを伝ってシャンクまで到達することがあり、特に水平または上向きの穴あけ時に顕著です。保管時のグリース、防錆剤、ほこり、樹脂、細かい金属くずなども同様の効果をもたらす可能性があります。シャンクが濡れていたり汚れていたりするドリルビットは、チャックがしっかりと締め付けられていても滑ることがあります。
ビットを取り外し、シャンクを清潔で糸くずの出ない布で拭いてください。アクセス可能なジョーの表面を清掃し、閉じ込められた切りくずを放出するのに十分なほどチャックを完全に開いてください。工具メーカーが許可しない限り、チャックに溶剤をかけすぎないでください。液体が機構の奥深くにゴミを運び込んだり、必要な内部潤滑を洗い流したりする可能性があるためです。目標は、清潔で乾燥したクランプ面であり、乾燥した内部ギアシステムではありません。
良好な照明の下でジョーを点検してください。すべてのジョーは一緒に動き、ドリルビットに均等に当たる必要があります。1つのジョーの後ろに詰まったほこりや金属片は、ビットが中心からずれる原因となります。これにより接触面積が減少し、振れが増加し、シャンクの一部に圧力が集中します。清掃することで、摩耗したチャックのように見える断続的な滑りが解消されることがよくあります。
切削箇所に切削油を供給し続ける
金属の穴あけ加工では、ドリルビット全体に塗布するのではなく、刃先に切削油を塗布してください。シャンク部分に過剰な切削油が付着しても切削性能は向上せず、チャックの保持力を弱める可能性があります。頻繁な注油が必要な作業の場合は、時折ドリルを停止させ、切削油がチャック側に戻ってきていないか確認してください。
木工は、また別の汚染問題を引き起こします。細かい粉塵、樹脂、圧縮された切りくずがキーレスチャック内部に溜まることがあります。石材の穴あけでは、研磨性の粉塵が混入し、ジョーの動きを妨げることがあります。どのような素材であっても、ドリルビットのシャンクを清潔に保つことが、チャックが損傷なくトルクを伝達するための最善の方法です。
シャンクを正しい深さに挿入してください
チャックジョーは、ストレートシャンクを掴むべきであり、カッティングフルートを掴むべきではありません。ドリルビットが深すぎると、ジョーがフルート部分やシャンクとボディの丸い遷移部に閉まる可能性があります。接触が不均一になり、鋭いフルートのエッジがジョーに傷をつけることがあります。ビットが浅すぎると、トルクや曲げに抵抗するためにチャック内に残るシャンクが少なすぎます。
ドリルビットがチャックの爪先に強くこすれることなく入るように、チャックを十分に開きます。シャンクを、フル径が十分に接触するまで挿入し、フルートがチャックの爪の外側にあるようにします。短いビットの場合は、爪が切削部に達していないことを確認してください。長いビットの場合は、より長く届かせるために浅い挿入に頼らず、適切なビット長または適切な延長システムを使用してください。
一部のアクセサリーには、テーパー状、六角形、または特殊な形状のシャンクがあります。これらのデザインは、互換性のあるチャックで使用した場合にトルク伝達を向上させる可能性がありますが、それでも全顎の噛み合いが必要です。六角形の角が損傷したドリルビットや、ひどく傷ついた丸シャンクは、均等にセットされない場合があります。シャンクの形状がチャックと合わなくなった場合は、繰り返し締めすぎるよりも交換する方が安全です。
表1. シャンクとチャックの嵌合確認
| チェックポイント | 許容範囲 | ドリルビットの滑りリスク |
|---|---|---|
| シャンク面 | 清潔で、乾燥しており、まっすぐで、深い傷がない | 油、研磨剤、錆、または平坦になった部分はグリップを低下させます |
| 挿入深度 | 顎全体がストレートシャンクに接触する | 浅い掴みやフルートへのクランプは接触面積を減らします |
| 顎の動き | 全ての顎が中心に向かって均等に閉じます | 片方のチャックが固着すると、振れやクランプ力が低下します。 |
| シャンクサイズ | チャックの表記容量内 | 非常に小さいシャンクや大きすぎるシャンクは、正しくクランプされない可能性があります。 |
| チャックタイプ | 工具および掘削負荷に適しています | 軽負荷チャックは、繰り返し高いトルクがかかると緩むことがあります。 |
チャックを均等に締め付けてください
キーレスチャックとキー付きチャックでは、異なる習慣が必要です。キーレスチャックは、ドリルメーカーの指示に従って保持し、締め付ける必要があります。多くのユーザーは最初の抵抗で止めてしまいますが、その時点ではまだジョーがドリルビットの周りに完全に固定されていない可能性があります。チャックの筒にペンチなどを使用せず、手でしっかりと締め付けてください。筒にペンチなどを使用すると、表面や内部機構を損傷する可能性があります。
キー付きチャックの場合、一つの穴だけを使うのではなく、利用可能な各キー位置で締め付けてください。チャックの周りをキーで動かすことで、ジョーの圧力を均等にし、ドリルビットを中央に配置するのに役立ちます。一度だけの締め付けでは、特に古いチャックの場合、ジョーに不均等な負荷がかかる可能性があります。電源を入れる前にキーを取り外し、チャックからぶら下げたままにしないでください。
より強い力で締めれば常に良いというわけではありません。締めすぎは、細いシャンクを損傷させたり、ジョーの表面を歪ませたり、取り外しを困難にしたりする可能性があります。また、ドリルビットとチャックの適合性が悪いという事実を隠してしまうこともあります。正しい目標は、清潔なシャンクに対して、しっかりと均一にクランプすることです。通常の締め付けで適切な負荷がかかった際に滑りを防げない場合は、チャックとドリルのセットアップを点検してください。
最初の穴の後で再確認
新しく取り付けたビットは、最初の負荷サイクル後にわずかに沈むことがあります。ドリルを停止し、電源を切り、ドリルビットが同じ深さにとどまっていること、およびチャックがまだしっかりと締まっていることを確認してください。これは、小さな下穴からより大きなビットに変更した後や、要求の厳しい金属穴の加工を開始した後に特に役立ちます。
毎ホールごとに締め直しを繰り返すのは正常ではありません。これは、汚染、過度のトルク、チャックの摩耗、またはシャンクの不適合を示唆しています。ドリルビットは、工具と切削条件が適切であれば、合理的な掘削サイクルを通じてしっかりと固定されるべきです。
設定で対応できないトルクを低減する
チャックスリップは、切削負荷が高すぎる警告となることがあります。大きなドリルビット、鈍い刃先、低い主軸回転数、過剰な送り圧、詰まった切りくず、または突然の貫通は、チャックが伝達できる以上のトルクを生み出す可能性があります。より強く締め付けると、故障点がチャック、主軸、ビット、またはオペレーターの手首に移動する可能性があります。
ビット径と材質に合わせて回転速度を調整してください。一般的に、直径が大きいほど低速が必要ですが、非常に低速でアグレッシブな送り速度を組み合わせると、刃先が過負荷になる可能性があります。無理に押し付けるのではなく、シャープなドリルビットに切削させてください。切りくずの排出が止まった場合は、制御を維持しながら定期的に引き抜き、フルートが破片を排出できるようにしてください。
適切なビットの種類と材料に対して下穴を開けることで、負荷を軽減できます。金属に大きな穴を開ける場合はステップドリルが役立つことがありますが、下穴の直径は、より大きなビットに必要な切削作用を損なわないようにする必要があります。貫通時に繰り返し引っかかるドリルビットは、先端が反対側の表面に近づくにつれて、より軽い送り量にし、ワークピースの後ろに適切な支持を設けることで改善される場合があります。
道具も重要です。小さなハンドドリルは、非常に太い直径や過酷な石材作業には適さない場合があります。ドリルビットは素材に対して技術的に正しくても、チャックやドリルが要求されるトルクに対して十分な強度を持っていないことがあります。作業に適した機械、チャック、ビットの組み合わせを使用してください。
ビットがバインドされているか確認する
食いついたビットは、通常の切削よりもはるかに大きな力でチャックに抵抗することがあります。これは、穴がドリルビットに食い込んだり、切りくずがフルートに詰まったり、工具が傾いたり、ワークピースが動いたり、ビットが貫通して引っかかったりした場合に発生します。オペレーターは、突然のねじれに続いて、研磨されたシャンクや緩んだチャックに気づくことがあります。
ワークピースが回転しないようにクランプしてください。ドリルを穴に対してまっすぐに保ち、ビットをてこにして開口部を広げないでください。フルートが完全に詰まる前に切りくずを取り除いてください。深い穴の場合は、ドリルビットが詰まるのを待つのではなく、制御された引き抜きサイクルを使用してください。
締め付けが発生した場合は、直ちにトリガーを放し、工具を支えてください。ビットに大きな負荷がかかっている状態での全速逆転は避けてください。取り外し後は、ドリルビットとチャックの両方を点検してください。一度でも大きな滑りが生じると、シャンクにバリができたり、ジョーの端が損傷したり、将来的に中心を合わせたクランプを妨げるような盛り上がりが生じることがあります。
再利用前にシャンクの損傷を点検してください
滑りは痕跡を残します。明るいリング、暗い熱痕、縦方向の傷、隆起したバリ、平坦になった部分、シャンク径の変化を探してください。損傷したドリルビットは、ジョーが最も高い部分にしか接触しないため、滑り続ける可能性があります。また、芯ずれを起こし、大きすぎる穴や粗い穴を生成する可能性もあります。
表面の軽い研磨は時に修復可能ですが、深い噛み跡や明らかに歪んだシャンクは交換を正当化します。硬化させたシャンクを安易に削って合わせないでください。材料を除去すると、バランスが変化し、強度が低下し、不規則な把持面が生まれる可能性があります。摩擦で青くなったドリルビットや亀裂が見られるものは、使用を中止してください。
平らな基準面で適切なビットを転がすか、制御されたセットアップで振れを測定することにより、真っ直ぐさを確認してください。曲がったドリルビットは、毎回転時にチャックに変化する横方向の負荷をかけます。良いチャックであっても、偏心した負荷が繰り返し加わると緩むことがあります。
ザ ドリルビット 形状も用途に適している必要があります。丸シャンク、六角シャンク、SDSシャンク、テーパーシャンクは、すべてのホルダーで互換性があるわけではありません。SDSアクセサリーは、通常の三つ爪チャックではなく、互換性のあるSDS機構に入れるべきであり、標準的な丸シャンクビットには、きれいで均一な爪の接触が必要です。
チャックの摩耗や損傷を点検する
複数の清潔で損傷のないビットが滑る場合は、チャックをより注意深く調べる必要があります。チャックを全範囲で開閉してください。ジョーはスムーズに動き、中心にとどまる必要があります。遅れたり、引っかかったり、異なる高さで閉じたりするジョーは、ドリルビットとの完全な接触を妨げる可能性があります。
顎の面を、丸み、欠け、ひび割れ、または埋め込まれた金属がないか調べます。繰り返し滑ることで、掴む面が磨耗することがあります。ペンチで締め付けられたり、ビットを取り外す際に叩かれたり、重度の研磨性粉塵にさらされたりしたチャックは、内部損傷を受けている可能性があります。均等な圧力をかけられない機構は、別のドリルビットを取り付けても修正できません。
過度の振れがないか確認してください。ビット自体の多少の動きはありますが、複数のストレートビットで目に見えるぐらつきがある場合は、チャック、スピンドル、またはベアリングの問題が考えられます。振れは側方負荷を増加させ、1回転につき1回、ドリルビットに対してチャックの爪が作用する原因となります。これにより、きつく取り付けられたビットでさえ緩む可能性があります。
取り外し可能なチャックについては、工具メーカーのサービス手順に従ってください。ドリルに電源が入っている状態やバッテリーが取り付けられている状態での、その場しのぎの分解は行わないでください。チャックが定格容量内のビットを通常負荷で保持できない場合は、繰り返し締め付けるよりも交換する方が通常は確実です。
チャック容量とシャンクを一致させる
チャックにはそれぞれ最小と最大の容量があります。非常に小さなドリルビットは、摩耗したジョーでは中心を出すのが難しい場合があります。一方、大きすぎるシャンクは、ジョーが十分に閉じなくなる可能性があります。容量の表示を読み、シャンクが許容範囲内にあることを確認してください。
減径シャンクビットは、より小さいチャックに大きな切削径を収めることを可能にしますが、掘削トルクは切削径とともに依然として上昇します。より小さいシャンクがトルク伝達面となります。このタイプのドリルビットは、ドリル、チャック、速度、および材料が負荷に適している場合にのみ使用する必要があります。シャンクが適合するという事実が、セットアップ全体が適切であることを証明するものではありません。
六角シャンクは、互換性のある三つ爪チャックやクイックチェンジホルダーでの回転滑りに対する耐性を向上させることができますが、すべての問題を解決するわけではありません。ホルダーの緩み、六角コーナーの丸み、浅い挿入、または過度のトルクは、依然として動きを引き起こす可能性があります。ユニバーサルな修理として扱うのではなく、ホルダーと用途に合わせてシャンクスタイルを選択してください。
素材に合った正しいテクニックを使用してください
金属の穴あけ加工では、刃先が鈍い場合、回転速度が不適切な場合、または切りくずがフルートに溶着した場合に、高いトルクが発生することがよくあります。ドリルビットを鋭利に保ち、適切な回転速度と潤滑剤を使用し、突き抜け直前で送り量を減らしてください。健全な切りくずが出ずにビットがキーキー音を立てる場合は、シャンクが滑る前に加工条件を停止して修正してください。
木材の穴あけ作業では、ネジ先端やオーガータイプのドリルビットが、作業者が制御できない速度で進むと、ビットが木材に食い込むことがあります。加工物をしっかりと固定し、低速での制御が十分なドリルを使用してください。ビットとチャック部分に付着した樹脂は除去してください。セルフフィーディングポイントが、手持ちドリルを不安定な角度に引き込まないように注意してください。
石工工事では、衝撃や摩耗による粉塵が発生します。ドリル機の運転モードに適したホルダーとドリルビットシステムを使用してください。標準的な三爪チャックに不適切なアクセサリを使用すると、ハンマリング中に緩む可能性があります。研磨性の粒子は摩耗を早める可能性があるため、頻繁に粉塵を清掃し、チャックの爪を点検してください。
タイル、ガラス、脆い表面には、制御された圧力と適切な切断形状が必要です。ドリルビットが滑ると、仕上げ面を傷つけたり、突然の横方向荷重が発生したりする可能性があります。始動を安定させ、過度の力を避け、シャンクがチャック内で動いたらすぐに停止してください。
表2. 症状と修正の対応表
| 症状 | 相当な理由 | 次のアクション |
|---|---|---|
| シャンクの周りの光沢のあるリング | トルク下での回転滑り | ドリルビットを清掃・点検し、切削負荷を低減してください。 |
| ビットがチャックにさらに食い込む | ジョーがフルートの近くで閉じる、または浅いジョー接触 | フルストレートシャンクに再インストールしてください |
| ビットを締め付けた後にぐらつく | 顎の不揃い、破片、シャンクの曲がり、または振れ | きれいにし、再装着し、別のストレートビットと比較してください。 |
| チャックは衝撃で緩む | 不適切なチャックまたは締め付け方法 | 適切なホルダーと操作モードを使用してください |
| 通常負荷で複数のビットがスリップします | 摩耗または損傷したチャック | 顎の動きを確認し、必要であればチャックを交換してください。 |
安全なリセット手順
滑りが検出されたら、トリガーを放し、全ての動きが止まるまで待ってください。コードを抜くか、バッテリーを取り外してください。ワークピースを固定し、ホットドリルビットは触れる前に冷ましてください。回転する機械の近くでは手袋を着用しないでください。ただし、工具が隔離された後の取り扱い中は、適切な手の保護具を使用しても構いません。
ビットを取り外し、シャンクを清掃し、損傷がないか点検してください。チャックを開き、見えるゴミを取り除き、ジョーが一緒に動くことを確認してください。ドリルビットを正しい深さに再装着し、均等に締め付け、手で回転させて明らかなぐらつきがないか確認してください。動きの観察が困難な場合は、挿入位置に印をつけてください。
ワークピースに接触させずに低速でテストしてください。次に、適切な速度と送りで、スクラップまたは重要でない領域で制御された試行を行ってください。ドリルビットが再び滑った場合は停止してください。繰り返し滑ると、シャンクとチャックがすぐに損傷する可能性があるため、再テストに失敗した場合は、チャックの点検、ビットの交換、または別の工具セットアップに進んでください。
ビットまたはチャックの交換時期
シャンクに深い傷がついた、平らになった、ひび割れた、曲がった、熱で損傷した、または同心でなくなった場合は、ドリルビットを交換してください。また、切れ刃が鈍くなったり欠けたりして、安全に修正できない過剰なトルクが発生している場合も交換してください。切削端が締め付け続ける場合、新しいシャンク表面は役に立ちません。
ジョーの動きが均一でない場合、掴み面が目に見えて摩耗している場合、機構が繰り返し緩む場合、または通常の穴あけ負荷で複数のストレートビットが滑る場合は、チャックを交換または修理してください。新しいチャックでも過度の振れが見られる場合は、スピンドルとベアリングを点検してください。ドリルビット、チャック、スピンドルは一つの回転システムを形成するため、各部品は健全でなければなりません。
緩めるのに異常な力が必要な組み合わせの使用を続けないでください。ビットが滑ると、加工物を損傷したり、切削工具を破損したり、ドリルが予期せずねじれたりする可能性があります。クランプの問題を修正するコストは、通常、穴の損傷、付属品の破損、または怪我のコストよりも低くなります。
原因が判明した後のBestwinドリルビットの選び方
チャックが清掃され、使用可能になったら、次は材質、穴のサイズ、深さ、工具の種類を選択します。 ベストウィン 木工用、電動ハンマー用、多機能オプションを含むドリルカテゴリーを提供しています。適切なドリルビットは、不要なトルクを減らし、チャックがしっかりと保持しやすいため、切削ジオメトリとシャンクが材質とホルダーに適したものが役立ちます。
ドリルビットのオプションを比較する際は、シャンク径、シャンク形状、全長、切削径、ドリルチャックの容量を確認してください。これらの詳細は、単にチャックをきつく締めるだけで過負荷または不適合なセットアップが解決されると仮定せずに、製品選択と実際の滑り問題とを結びつけます。
最終的な結論
ドリルビットが滑る主な原因は、チャックのグリップ力が低下したか、ドリル加工トルクがチャックの伝達能力を超えたことです。最も効果的な対策はシンプルです。ツールを切り離し、シャンクとジョーを清掃し、ストレートシャンクのみをクランプし、均等に締め付け、損傷がないか点検し、締め付けや過剰な送り込みを減らし、チャックがビットと材質に適していることを確認してください。
繰り返し締め直すことを常態としないでください。慎重に再設定した後もドリルビットが動く場合は、コンタミネーション、摩耗、振れ、シャンクの適合性、または切削負荷に関する有用な証拠が得られています。その原因を修正することで、チャックを保護し、穴の精度を向上させ、次の穴あけサイクルでオペレーターがより予測可能な制御を行えるようになります。










 English
 العربية
 Français
 Português
 Português do Brasil
 Italiano
 简体中文
 繁體中文
 日本語
 한국어
 Deutsch
 Español
 Slovenčina
 ไทย
 Türkçe