
問題シナリオ
ドリルビットの破損は、たいてい最悪の瞬間に人を驚かせます。穴あけはほぼ完了し、ワークピースにはすでに印が付けられ、オペレーターはきれいな切断音の代わりに突然の「パキッ」という音を感じます。作業場、現場、あるいは修理中であっても、その小さな破損は時間を無駄にし、部品を損傷させ、あるいは硬い破片を穴に詰まらせる可能性があります。原因が単なる「不運」であることはめったにありません。ほとんどの破損は、ドリルビットが間違った速度、圧力、角度、材料の組み合わせ、あるいは切りくず排出のリズムで切削を求められたことに起因します。
クイックアンサー
主な原因
ドリルビットは、切削力、熱、横方向の荷重、または振動がビットの許容範囲を超えた場合に破損します。最も一般的な原因は、材料に適さないビットの使用、回転速度が速すぎる、押し付けが強すぎる、エッジが擦れるまで送り量が軽すぎる、斜めに穴あけする、切りくずの排出を怠る、下穴を省略する、またはビットがぐらつく摩耗したチャックの使用です。
予防法
破損を防ぐために、ドリルビットを材料に合わせ、まっすぐ始め、制御された速度を使用し、安定して送り、深い穴では切りくずを排出し、ワークピースをクランプし、ビットが鳴き、曲がり、過熱するか、きれいな切りくずが出なくなったときに停止します。鋭利な ドリルビット 安定した音と目に見えるチップの動きで切削すべきです。セットアップが無理やり、研削、またはねじれているように感じる場合は、ビットが折れる前に一時停止してください。

ドリルビットが破損する理由
切削力と曲げリスク
ドリルビットは切削工具ですが、細長い回転軸でもあります。その形状は材料の奥深くまで届くのに役立ちますが、ビットが曲げられたり、急に引っかかったり、不均一な負荷がかかったりすることを嫌う原因にもなります。切削刃が正常に機能しているとき、ほとんどの力はビットの長さに沿って伝わります。ビットが傾いたり、詰まったり、鈍ったり、過熱したり、引っかかったりすると、力はビットを曲げたりねじったりし始めます。
短いビットは直径方向の強度が低いため、より折れやすくなります。長いビットはたわみやすいため、より折れやすくなります。硬い材料は切削負荷を増大させます。深い穴は切りくずを閉じ込めます。手作業での穴あけは、ビットが回転している間にオペレーターが芯出しを維持する必要があるため、さらにリスクが増します。ドリルビットは一つの弱い条件には耐えられるかもしれませんが、複数の弱い条件が重なるとすぐに折れてしまう可能性があります。
失敗の前兆
壊れることをプロセスとして捉えるのは有益な習慣です。ビットは通常、故障する前に警告を発します。キーキー音を立てたり、ぶれたり、過熱したり、切りくずではなく粉を生成したり、ぐらついたり、急に遅くなったり、工具を前方に引き寄せたりすることがあります。これらの警告を捉えることで、ビットと加工物を保護できます。
ドリルビットと素材を合わせる
正しいビットスタイル
最初の予防策は、適切なビットのスタイルを選択することです。軟材で機能するドリルビットは、ステンレス鋼では機能しない場合があります。石材用ビットは金属用ビットではありません。木工用オーガーは鋼鉄を無理に貫通させるようには作られていません。直径は図面と一致するかもしれませんが、切削形状は作業と一致しない場合があります。
材料挙動と熱リスク
材料によって必要な熱量や圧力も変わります。軟鋼には鋭利な金属ビット、適切な速度、そしてしばしば切削油が必要です。ステンレス鋼は、摩擦によって表面が硬化する可能性があるため、さらに注意が必要です。硬材には鋭利な刃先と切りくずの排出が必要です。コンクリートには、石材用ビットまたはハンマービットと適切な打撃作用が必要です。プラスチックは、熱で材料が溶けてビットに食い込む可能性があるため、注意が必要です。
表1. 材質と破損リスクに応じたドリルビットの選択
| 材料または仕事 | より良いドリルビットの選択 | 時計の破損リスク |
| 針葉樹と広葉樹 | Brad point、オーガー、スパー、または適切なツイストビット | スプリット、チップパッキング、出口側グラビング |
| 軟鋼 | シャープハイス鋼、コバルト、または適切な金属ドリルビット | 過熱、切れ味の低下、スピードの出しすぎ |
| ステンレス鋼 | コバルトまたは適切な金属ビット | 摩擦、加工硬化、刃先損傷 |
| 石造りとコンクリート | ハンマードリルビット | モード間違い、サイドロード、ダストパッキング |
| プラスチックシート | プラスチックに適したシャープで精密なビット | 溶ける、掴む、砕ける |
| 薄板金 | ステップビットまたはサポートメタルビット | ブレークスルーでの引っかかり |
この表は工具の説明書の代わりになるものではありませんが、パターンを示しています。ドリルビットは、その形状、材質、刃先が目の前の材料と一致している場合に、破損する頻度が低くなります。
熱がこもる前に速度を制御する
過度の速度による熱
ドリルビットが破損する最も一般的な理由の一つはスピードです。スピードが速すぎると熱が発生し、刃先が切削するのではなく擦れるようになります。熱は刃先を弱め、切りくずの形成方法を変え、オペレーターにさらに強く押し付けさせます。刃先が損傷すると、破損の可能性が高まります。
直径と材質による速度
直径は重要です。一般的に、大きいビットほど小さいビットよりも遅い回転速度が必要です。硬い材料は柔らかい材料よりも多くの制御が必要です。木材では小さいビットは速く回転させることができますが、金属では大きいドリルビットはより遅く、安定したアプローチが必要です。ビットが煙を出したり、青くなったり、きしんだり、チップではなく粉塵を出している場合は、設定がきれいに切断されていません。
ブレークスルー制御
貫通直前では、送り速度も落とすべきです。ドリルビットが反対側に抜ける際、急に食い込むことがあります。これは板金、プラスチック、薄い材料でよく見られます。反対側を支持し、出口付近で圧力を緩めることで、ドリルビットの食い込みやねじれを防ぐことができます。
曲げるのではなく切断するフィード圧を使用してください
バランス給餌圧
送り圧とは、ビットを材料に押し込む力のことです。送り圧が小さすぎると、ドリルビットがこすれて熱を持ち、切れ味が悪くなるという問題が生じます。送り圧が大きすぎると、ビットが曲がったり、刃先に過負荷がかかったり、ドリルが材料に食い込んだりする可能性があります。適切な送り圧は、工具に無理な力をかけずに、刃先が安定して切削できるようにします。
止まって点検してから無理に進む
進捗が遅くなると、オペレーターはしばしばより強く押しがちです。その原因がビットの摩耗、不適切な回転速度、切りくずの詰まり、あるいは芯ずれである場合、ビットが破損する可能性があります。より良い対応は、一度停止し、穴を点検し、ビットを確認し、切りくずを清掃してから、より適切に制御して再開することです。ドリルビットが前進するために極端な力が必要な場合、それは正しく切削できていない可能性が高いです。
横からの圧力を避ける
送りはビットと一直線に保つ必要があります。横方向の圧力は危険です。ドリルの穴がずれているのを修正するためにドリルを横に引っ張ったり、ビットをてこ代わりに使ったり、穴の奥深くで角度を変えたりすると、ビットが折れる可能性があります。ドリルビットは前方に切断するために作られており、こじ開けるためではありません。
最初からドリルをまっすぐに保つ
アライメントとエッジロード
アライメントは見た目以上に重要です。ドリルが斜めに始まると、一方の刃が他方よりも大きな負荷を受けます。ビットがたわみ、穴の片側にこすれて、深くなるにつれて締め付けられる可能性があります。ドリルビットが長いと、チャックでのわずかな角度が先端でより大きな動きになるため、その問題は増幅されます。
マーキング、ガイド、治具
まず、穴を明確にマークします。金属の場合は、適切なセンターポンチを使用します。穴の精度が必要な場合は、ガイドブロック、治具、ボール盤、または固定具を使用します。手作業での穴あけでは、ビットが深く入る前に、正面と側面から位置を確認します。穴が確立されたら、ビットを正しい位置に戻そうと曲げないでください。
間違った始まりを正す
穴が既に間違って始まってしまった場合は、一旦止めて、再開するか、ガイドを使うか、部品を修正するかを判断してください。間違った穴の中でドリルビットを横方向に無理に押し込むことは、ドリルビットを破損させる最も速い方法の一つです。

パイロットホールとステップドリルを使用する
下穴の目的
大きな穴はビットに大きな負荷をかけます。下穴を開けることでその負荷を軽減し、最終的なビットの中心を保つのに役立ちます。金属、硬材、厚いプラスチックでは、最初に小さな穴を開けることで、最終的な切断をよりきれいに、より安全に行うことができます。下穴はまっすぐで、適切なサイズである必要があります。下穴が曲がっていると、最終的な穴もそれに沿ってしまう可能性があります。
負荷低減のためのステップドリル
ステップドリルとは、穴を段階的に大きくしていくことです。最終的な直径が大きい場合や、材料が硬い場合に役立ちます。切削抵抗を減らし、最終的なビットに全負荷がかかる前にオペレーターが問題を察知するのに役立ちます。各ステップで制御された量の材料を除去すると、ドリルビットが破損する可能性が低くなります。
パイロットホールの有用性
パイロット穴は常に必要というわけではありませんが、精度、深さ、硬度、または直径が作業を困難にする場合には役立ちます。また、ハンドドリルを使用する場合にも役立ちます。なぜなら、開始時のトルクを減らすことができるからです。
深い穴の切りくず除去
チップスが重要な理由
チップは単なる廃棄物ではありません。切削部分から熱を運び去る役割も担っています。チップがフルートに詰まったままだと、熱がこもり摩擦が増加します。ドリルビットが締め付けられたり、キーキー音を立てたり、切削を停止したりする可能性があります。オペレーターが無理に押し続けると、ビットがねじれて破損する恐れがあります。
ディープホールクリアリングリズム
深い穴を開けるにはリズムが必要です。短く切り込み、ビットを引き上げて切りくずを排出し、それから続けます。金属加工では、材料に応じて適切な切削油を加えます。木材では、穴が切りくずで詰まった状態でビットを無理に押し込まず、フルートで削りくずを排出させます。石材では、先端が材料を破砕し続けられるように、粉じんを排出します。
ブラインドホールのリスク
これは、切りくずの逃げ場がない止まり穴の場合に特に重要です。ドリルビットは鋭く見えても、穴が切りくずで詰まると折れることがあります。
ワークピースをクランプし、出口をサポートする
ワークピースの安定性
動いているワークピースは、ビットが正しくても破損することがあります。材料が振動したり、持ち上がったり、転がったり、回転したりすると、ドリルビットにかかる力が変化します。これにより、刃先が欠けたり、ビットが曲がったり、穴に閉じ込められたりすることがあります。クランプは、安全性だけでなく、切削品質の一部でもあります。
出口側と形状サポート
薄い板には裏当てが必要です。パイプや丸棒にはVブロックまたは治具が必要です。小さな部品は手で緩く持たないでください。端に近い木材は、支えがないと割れることがあります。ブラケットやパネルは、ビットが貫通する際に引っかかることがあります。出口側は、突然引っかかることがよく起こる場所なので注意が必要です。
終端での圧力を低減する
材料に穴を開ける際は、終盤に近づいたら圧力を弱めてください。ビットが貫通するのではなく、切削を終えるようにしてください。貫通時にドリルビットが折れるのは、穴の初期段階ではなく、突然の食い込みに反応していることがよくあります。
チャック、シャンク、ツールモードを確認してください
ツールの状態確認
時には、ツールの問題の原因がドリルビットにあるとされます。チャックの摩耗、ジョーの汚れ、シャンクの曲がり、間違ったモード、
チャック&シャンクシーティング
シャンクを正しくセットしてください。チャックを均等に締め付けてください。キー付きチャックの場合は、正しい締め付け方法を使用してください。クイックチャックの場合は、ビットがまっすぐで滑らないことを確認してください。シャンクから油、ほこり、切りくずを取り除いてください。ビットがチャック内で空転した場合は、シャンクとチャックの両方が損傷する可能性があるため、直ちに停止してください。
適切な掘削モード
適切なツールモードを使用してください。ハンマーモードは、通常の木材や金属の穴あけではなく、それが必要とされる石工作業に属します。高トルク設定は、一部の作業で突然の引っかかりを引き起こす可能性もあります。ドリルビットは、ツール、モード、チャック、および材料がすべて一致している場合に最も効果的です。
チップスとサウンドを読む
チップとサウンドフィードバック
適切な穴あけはフィードバックを与える。金属では、切りくずが形成され、一貫しているべきである。木材では、削りくずや切りくずは燃焼せずに穴から排出されるべきである。プラスチックでは、材料は溶融するのではなくきれいに切断されるべきである。石材では、粉塵はクリアされ、工具は横方向に無理なく進むべきである。より広い 掘削 加工は常に切削作用、切りくずの動き、工具の制御に依存する。
停止が必要な信号
音が切断音からキーキー音に変わった場合、ドリルビットが擦れている可能性があります。切りくずが粉末状になった場合、刃先が鈍っている可能性があります。工具の回転が突然遅くなった場合、ビットが引っかかっている可能性があります。ビットが目に見えて曲がった場合は、すぐに使用を中止してください。これらの兆候は些細なことではありません。これらは早期警告です。
クリーンな穴、速い穴
切断箇所を読み取れるオペレーターは、ほとんどの破損を防ぐことができます。目標は、すべての穴を素早く終わらせることではありません。目標は、ビット、工具、または加工品を損傷することなく、きれいに終わらせることです。
最初のホールはセットアップの確認
このフィードバックは、複数の人が同じドリルを共有する場合や、その日の作業が複数の素材にまたがる場合に特に役立ちます。例えば、メンテナンスチームが午前中に軟鋼、正午に木材、午後にプラスチックのハウジングをドリル加工するかもしれません。もしすべての作業が同じ速度と圧力で処理されると、ドリルビットは避けられないストレスにさらされます。簡単な習慣が役立ちます。最初の穴をセットアップチェックとして扱ってください。切りくずの形成を観察し、工具がまっすぐに引かれるかどうかを感じ、穴の壁を検査してからプロセスを繰り返してください。最初の穴で、残りの穴がきれいに仕上がるか、あるいは方法を少し修正する必要があるかがわかることが多いのです。
ドリルビットが折れ続ける場合のトラブルシューティング
体系的なトラブルシューティング
繰り返し破損する場合は、システム的な点検が必要です。原因を変えずにビットを交換し続けないでください。考えられる問題を一つずつテストできるように、簡単な順序で使用してください。
表2. ドリルビットの繰り返し破損に対するトラブルシューティング
| 症状 | 原因 | 何を、変更しますか |
| 先端付近の破損 | ビットが違う、熱すぎ、硬い表面 | 適切なドリルビットを使用し、低速で、必要に応じて切削油を加えてください |
| シャンク付近の破損 | チャックのぐらつき、サイドロード、不適切な取り付け | ビットを再装着し、チャックの振れを確認し、工具をまっすぐに保つ |
| ブレークスルーでの休憩 | 引っかかり、サポートなしでの離脱、過度の圧力 | 出口付近の圧力を軽減し、背面をサポートします。 |
| 深い穴の亀裂 | チップパッキング、熱、引き出しのリズムなし | より頻繁に切りくずを除去し、段階的にドリル加工してください。 |
| 細い直径はしばしば壊れる | 横方向の圧力、高速、手の動き | ガイド、軽い送り量、そしてより良い位置合わせを使用してください |
| 一つの素材でのみ破損 | ジオメトリまたは材料グレードの間違い | ビットタイプと加工物を一致させる |
失敗パターンをどう使うか
このような表は、チームが推測するのを避けるのに役立ちます。ドリルビットが毎回同じように壊れるなら、その破損パターンはどこを見るべきかを教えてくれます。
ビットの交換時期
交換警告標識
損傷したドリルビットは、重要な作業のために取っておくべきではありません。刃先が丸くなった、欠けがある、青く変色している、シャンクが曲がっている、先端が割れている、繰り返し滑るなどの兆候が見られる場合は、無理に穴を開けようとするよりも交換する方が安全です。切れ味の悪いビットは熱と力を発生させ、どちらも破損のリスクを高めます。
シャープネスの限界
ジオメトリと材質が許せば、一部のビットは研磨できます。研磨は均一に行う必要があります。先端が不均一だと、一方の刃がより強く働き、ビットがぶれたり、食い込んだりする可能性があります。小径ビット、コーティングされたビット、またはひどく損傷したビットの場合は、交換する方が良い選択肢となることが多いです。
ストレージ保護
保管も重要です。箱の中に無造作に入れられたビットは互いに損傷する可能性があります。サイズごとに分け、鋭利な刃先を保護してください。作業開始時点で欠けているドリルビットは、負荷がかかった際に破損する可能性がはるかに高くなります。
ベストウィン製品が自然にフィットする場所
職務条件による選考
破損防止のためには、作業内容から適切な選択を始めることが重要です。材料、穴のサイズ、深さ、工具の種類、精度要求などが考慮されます。木工用オーガーは、木材の切りくずを排出するのに役立ちます。ハンマービットは、適切な工具モードで使用すれば、石材加工に適しています。ドリルセットは、オペレーターがあらゆる状況で一つのサイズを無理に使うのではなく、適切な直径と予備のビットを必要とする場合に役立ちます。
ナチュラルプロダクトフィット
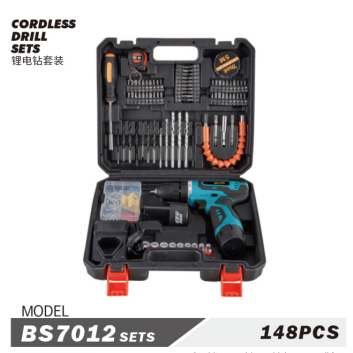
ベストウィン ドリルビット、ハンマービット、木工用オーガードリルビット、および一般的な作業場や設置作業用のドリルツールセットを提供します。 ドリルビット 計画された条件で材料をきれいに切断できるため、マークに直径が合っているという理由だけでなく、それを選ぶべきです。
最終的な結論
主な予防策の概要
ドリルビットが折れるのは、通常、いくつかの小さな問題が組み合わさった結果です。ビットの種類の間違い、高すぎる回転速度、不適切な送り速度、横方向の負荷、切りくずの詰まり、クランプの緩み、または工具のぶれなどが原因です。予防策は単純ですが重要です。材料に合ったビットを選ぶ、まっすぐ始める、回転速度を制御する、安定した送り速度を保つ、切りくずを排出する、ワークピースをしっかりと固定する、そして切削時に警告サインが出たら停止することです。
最終実務連絡
穴あけを単なる力のかけ比べではなく、制御された切削プロセスとして捉えれば、ドリルビットの寿命は延び、穴はよりきれいに仕上がります。優れたドリルビットであっても、その周りの適切なセッティングが必要です。そのセッティングこそが、ビットが曲がったり、引っかかったり、折れたりするのではなく、切削し続けることを可能にします。








 English
 العربية
 Français
 Português
 Português do Brasil
 Italiano
 简体中文
 繁體中文
 日本語
 한국어
 Deutsch
 Español
 Slovenčina
 ไทย
 Türkçe