
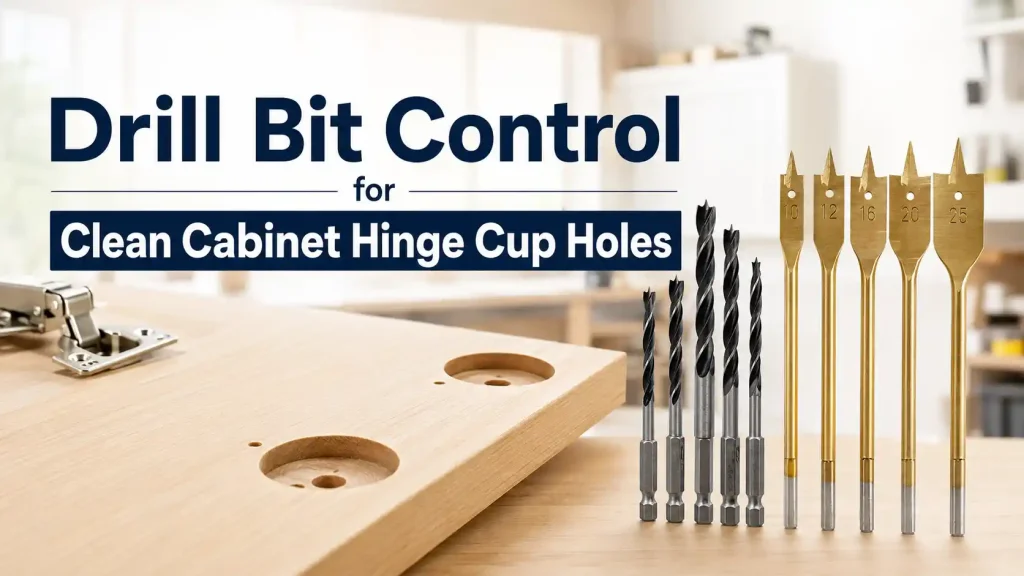
Un foro per cerniera a scomparsa da 35 mm sembra semplice finché un'anta di mobile non arriva all'assemblaggio. Una fresatura poco profonda lascia la cerniera sporgente, un millimetro in più può segnare la superficie, la rottura del bordo indebolisce le viti di fissaggio e un foro inclinato altera lo spazio tra le ante. Noi di Bestwin produciamo utensili per la foratura per fabbriche di mobili, produttori di apparecchiature originali (OEM) di mobili, produttori di kit di ferramenta e distributori, e adattiamo la direzione di ogni punta da trapano al pannello, al disegno della cerniera, al mandrino, al ciclo di foratura, al limite di finitura e alla quantità di produzione. L'obiettivo è una sede piana e ripetibile che consenta l'installazione della cerniera senza correzioni da parte dell'operatore.
Risposta rapida
A Punta da trapano produce fori a tazza per cerniere di mobili costanti quando il loro diametro, la geometria di taglio, il design della punta o del centro, il disallineamento, l'interfaccia del mandrino, la velocità, l'avanzamento, il fermo di profondità, lo scarico del truciolo e il limite di usura vengono convalidati sul pannello effettivo. Per la familiare cerniera a scomparsa da 35 mm, il diametro nominale è solo un requisito. Il foro deve inoltre avere la profondità corretta, un fondo sufficientemente piatto, un ingresso pulito, una distanza dal bordo controllata e materiale residuo adeguato sopra la faccia dell'anta. Campioniamo separatamente MDF, truciolare, compensato o legno massello, ispezioniamo una sequenza di fori piuttosto che il risultato di un utensile nuovo e conserviamo l'impostazione approvata con l'identificativo di produzione.
Bestwin collega il risultato del taglio a una specifica dell'utensile controllata e riproducibile per l'ordine. Ciò rende l'operazione di foratura delle cerniere un processo di produzione piuttosto che una regolazione per tentativi ed errori sulla linea di assemblaggio.
Inizia con il disegno della cerniera e della porta
Molte cerniere per mobili a scomparsa utilizzano una tazza da 35 mm, ma ciò non rende ogni installazione identica. Il disegno del fornitore della cerniera definisce il diametro della tazza, la profondità di foratura, l'arretramento dal bordo dell'anta, lo schema dei fori di fissaggio e qualsiasi caratteristica di localizzazione. Cerniere a battuta, a incasso, a semi-battuta, con chiusura ammortizzata, per ante spesse e ad angolo speciale possono avere una geometria diversa attorno alla tazza. Una punta da trapano dovrebbe essere selezionata dal disegno hardware corrente, non da uno standard di officina memorizzato.
Il disegno della porta aggiunge spessore del materiale, finitura della superficie, bordatura, profilo, geometria del telaio e la distanza dalle guide, dagli inserti in vetro o dai dettagli fresati. Su una porta sottile, il materiale rimanente sulla superficie sotto la conca può essere ridotto. Su una porta profilata, la superficie posteriore potrebbe non essere parallela alla faccia a vista. Su una costruzione a cinque pezzi, la conca può attraversare un giunto o avvicinarsi al bordo dello stipite. Queste condizioni modificano il supporto della punta da trapano e il rischio di sfondamento.
Traduciamo il disegno in punti di accettazione misurabili: diametro finito, profondità, forma del fondo, limite di truciolo in ingresso, perpendicolarità della tazza, posizione del centro, distanza dal bordo, impegno della vite di fissaggio e limite del segno di faccia. La cerniera viene quindi installata in fori campionati. Un calibro può approvare le dimensioni, ma solo l'hardware effettivo conferma che la tazza si assesta, la flangia giace piatta e la regolazione della porta rimane entro il suo intervallo previsto.
MDF, Truciolato, Compensato e Legno Massello si Tagliano Diversamente
L'MDF è uniforme ma può generare polvere fine e perdere resistenza ai bordi se l'utensile sfrega o si smussa. Il pannello truciolare contiene trucioli e resina più grandi; l'ingresso può sgretolarsi e la parete della tazza può strapparsi attorno alle particelle grossolane. Il compensato alterna la direzione della venatura e gli strati adesivi, quindi la punta del trapano incontra una resistenza variabile in profondità. I pannelli impiallacciati aggiungono un sottile strato estetico che può sollevarsi o scheggiarsi anche quando il substrato appare accettabile.
Il legno massello aggiunge direzione della venatura, variazione di densità, contenuto di umidità e possibili nodi. Una punta da trapano pulita su pioppo a grana dritta non qualifica la stessa configurazione per quercia, faggio, gomma o un legno tenero resinoso. I pannelli laminati e rivestiti aggiungono una superficie il cui bordo di scheggiatura può essere più importante del substrato. Richiediamo pannelli di produzione identificati o ritagli rappresentativi e conserviamo la fonte del materiale con la registrazione del campione.
Anche le condizioni del pannello sono importanti. Umidità, temperatura di stoccaggio, deformazione e contaminazione superficiale possono influenzare il serraggio e il taglio. Un campione di produzione dovrebbe rappresentare il normale percorso di condizionamento. Se verranno utilizzati diversi fornitori o gradi di pannello, il piano includerà le varianti più inclini alla scheggiatura e quelle più difficili da tagliare, piuttosto che approvare il pannello più facile.
Controlla la macchina prima di incolpare la punta del trapano
Il disallineamento del mandrino, le condizioni del mandrino, la pulizia delle pinze, l'accoppiamento degli adattatori, il gioco della canna e l'allineamento della tavola influenzano tutti la tazza finita. Una punta da trapano perfettamente rettificata non può produrre un foro rotondo e perpendicolare quando l'asse del mandrino si muove. Al contrario, uno strumento usurato può essere nascosto temporaneamente da una macchina rigida e da un generoso gioco delle cerniere. Separiamo il contributo della macchina dal contributo dell'utensile durante la messa a punto.
Il runout viene controllato vicino all'estremità di taglio dopo che l'utensile è stato montato con il metodo di rilascio. Il supporto del pannello viene controllato per la deflessione e il mandrino viene verificato perpendicolare alla faccia di riferimento. Su una alesatrice, le teste e le battute vicine possono influenzare il bloccaggio o il posizionamento. Su una fresatrice CNC, l'equilibrio del portautensile, lo sporgere, le impostazioni di interpolazione e le coordinate del programma entrano nel registro. Su una trapano a colonna o una cernieratrice, la guida, le battute, il bloccaggio e il meccanismo di profondità sono ugualmente importanti.
Il Punta da trapano la categoria offre agli acquirenti una visione più ampia dei prodotti per la foratura di Bestwin, ma lo strumento approvato per cerniere conserva il proprio diametro, codolo, rotazione, lunghezza, geometria e finestra operativa. Una punta per legno dall'aspetto simile non dovrebbe essere sostituita senza ripetere i controlli pertinenti.
Definire un foro per cerniera come "Maggiore di 35 mm"
Un diametro nominale di 35 mm deve adattarsi alla tazza senza eccessiva interferenza o movimento. Se il foro è troppo piccolo, l'installatore potrebbe battere la cerniera o graffiare il muro. Se è troppo grande, le viti di fissaggio sopportano più carico e l'allineamento può spostarsi durante il serraggio. Il fondo deve essere sufficientemente piatto per il corpo della cerniera, mentre qualsiasi punto centrale o scarico deve rimanere all'interno dello spazio disponibile per la ferramenta.
La profondità è particolarmente critica. Troppo superficiale e la flangia non si assesta; troppo profonda e lo strato superficiale rimanente diventa debole o visibilmente segnato. Il piano di controllo dovrebbe indicare l'intervallo di profondità consentito e come viene misurato. Un calibro di profondità, un registro della posizione della macchina o un calibro di riscontro possono supportare l'ispezione. Il controllo del primo pezzo dovrebbe includere la cerniera effettiva e il metodo di fissaggio.
Tabella 1. Requisiti e prove di produzione per il foro della cerniera del mobile
| Requisito | Input del progetto | Esempio di prova | Focus di rilascio |
|---|---|---|---|
| Diametro della tazza | Disegno attuale della cerniera e gioco di accoppiamento | Alesametro o diametro misurato in più direzioni | Sedili a tazza senza gioco o eccessiva forza |
| Profondità di alesatura | Profondità del corpo della cerniera e spessore della porta | Letture di profondità più calcolo della faccia rimanente | La flangia poggia piatta senza segni di riscontro |
| Qualità dell'ingresso | Impiallacciatura, rivestimento, laminato o limite di pannello di particelle di fibra di legno | Fotografie standard-luce con scala | Il danno rimane all'interno del confine coperto |
| Geometria del fondo | Corpo cerniera e gioco centrale | Ispezione del profilo e controllo della cerniera installata | Nessuna oscillazione, ostruzione o flangia sporgente |
| Posizione e asse | Arretramento, distanza dal bordo, schema dei fori di fissaggio | Arresto o registrazione CNC, controllo assi, misurazione assemblaggio | Spazio e regolazione della porta rimangono entro il target |
| Durata utensile | Porte previste per turno e intervallo di ispezione | Registro a fori sequenziali, tempo di taglio, fotografie di usura | La qualità rimane stabile attraverso l'intervallo concordato. |
Il registro di accettazione deve indicare quale faccia è il riferimento e se la porta viene forata prima o dopo la bordatura. Se l'arretramento viene misurato da un bordo grezzo ma l'assemblaggio utilizza un bordo finito, la tazza può spostarsi rispetto al mobile. Il controllo della punta di foratura non può correggere un errore di riferimento nel disegno di produzione.

Abbina la geometria di taglio al bicchiere, non solo al materiale
La foratura per cerniere a tazza richiede normalmente un foro largo e piatto con un ingresso controllato. Una geometria di foratura per cerniere in stile Forstner o appositamente progettata può utilizzare un bordo e taglienti interni per stabilire la circonferenza e rimuovere il centro. Il punto esatto, il bordo, la scanalatura, il sollievo e la costruzione in carburo o acciaio dipendono dal materiale, dalla macchina, dall'obiettivo di durata e dal costo. Una punta da trapano destinata al trasporto di trucioli profondi o a fori passanti generici potrebbe non creare il fondo a tazza richiesto.
Il design centrale influisce sulla stabilità di avvio e sullo spazio dal fondo. Una punta centrale lunga può posizionarsi bene ma lasciare un segno più profondo. Una punta corta può preservare il fondo ma potrebbe richiedere una migliore guida della macchina. La geometria del bordo influisce sulla scanalatura del piallaccio e sulla forza di taglio. Le frese interne influiscono sulla superficie inferiore e sulla formazione di trucioli. Valutiamo la forma completa con la cerniera del cliente piuttosto che descrivere una caratteristica come universalmente migliore.
La direzione di rotazione e la disposizione del mandrino devono essere esplicite. Le macchine per la lavorazione del legno multi-mandrino possono utilizzare utensili sinistrorsi e destrorsi. L'installazione di una punta da trapano con rotazione errata può danneggiare l'utensile, il pannello e la macchina. Il diametro del codolo, la caratteristica piatta o a vite di fissaggio, la lunghezza totale, la lunghezza di lavoro e la spalla di riferimento devono corrispondere al portautensile e al metodo di impostazione della profondità. Queste dimensioni diventano caratteristiche controllate per ordini ripetuti.
La qualità dell'ingresso inizia con il supporto e un avvio stabile
La faccia visibile potrebbe trovarsi sul lato opposto dell'operazione di foratura, ma il danno di ingresso sul retro può comunque estendersi oltre la flangia di cerniera o indebolire l'area della vite. Impiallacciatura e laminato richiedono una cordonatura pulita prima che le fibre o il rivestimento vengano sollevati. Una punta da trapano con bordo danneggiato, eccessivo disallineamento o avvio instabile può strappare la superficie prima che i suoi bordi interni inizino a rimuovere materiale.
Il supporto del pannello dovrebbe mantenere la porta piatta senza schiacciare una faccia rifinita. Arresti e morsetti devono resistere alle forze laterali e assiali del taglio della punta da trapano. Una porta deformata che oscilla sul tavolo cambia profondità e asse. Le ventose sulle attrezzature CNC devono essere posizionate in modo che il pannello non si fletta vicino alla ventosa. Per maschere manuali, la guida deve poggiare piatta e resistere al movimento.
Ispezioniamo l'ingresso in condizioni di luce costante e confrontiamo i danni con un limite concordato. "Appare pulito" è difficile da riprodurre tra i turni. Una fotografia con una scala, un esempio di scheggiatura massima o una sovrapposizione go/no-go rende la regola più facile da addestrare e verificare. La stessa ispezione viene ripetuta dopo che la punta da trapano ha completato un numero sufficiente di fori per rappresentare l'usura di produzione.
Il controllo della profondità deve includere le tolleranze dell'utensile e della macchina
Un finecorsa meccanico può muoversi, la lunghezza utensile CNC può essere inserita in modo errato e una placchetta sostituibile o un utensile riaffilato possono alterare la lunghezza effettiva. Il piano di profondità dovrebbe definire la superficie di riferimento, il datum dell'utensile, il metodo di offset, il controllo del primo pezzo e l'intervallo di verifica. Una punta da trapano fornita a un cliente abituale deve inoltre mantenere le dimensioni pertinenti di lunghezza e spallamento entro il controllo concordato.
La variazione dello spessore della porta è parte del rischio. Una profondità di foratura costante lascia meno materiale frontale in un pannello più sottile. I controlli in ingresso del pannello dovrebbero quindi essere collegati al piano di foratura. Se l'intervallo di spessore consentito è ampio, la macchina potrebbe necessitare di un controllo ricetta o il disegno del prodotto potrebbe richiedere un margine di sicurezza maggiore.
Non utilizzare la prima fossetta visibile come unico avvertimento di profondità. A quel punto, il pannello potrebbe essere già da rottamare. Calcolare il materiale rimanente dallo spessore minimo della porta e dalla profondità massima della tazza della punta da trapano, quindi verificarlo su campioni. Per frontali finiti di alto valore, controlli non distruttivi sul primo pezzo e offset controllati degli utensili riducono la possibilità di un errore su tutto il lotto.
Velocità e Avanzamento Necessitano di una Finestra Riproducibile
La velocità del mandrino influisce sulla velocità del bordo, sul calore di taglio, sulla forma del truciolo e sulla finitura. L'avanzamento influisce sul carico di taglio, sullo sfregamento, sulla qualità del fondo e sul tempo di ciclo. Un avanzamento troppo rapido può strappare l'ingresso o deviare un setup debole. Un avanzamento effettivo insufficiente può causare sfregamento, calore, accumulo di resina e un precoce smussamento. Una velocità copiata da un altro diametro o materiale non è un'istruzione completa per la punta da trapano.
Durante i campionamenti della punta, registriamo il modello della macchina, il portapinze, l'impostazione del mandrino, il comportamento sotto carico ove disponibile, la velocità di avanzamento o il tempo di percorrenza, il comportamento di picchettamento o sosta, l'estrazione, la costruzione del pannello e la sequenza dei fori. Cerchiamo una finestra che produca fori accettabili senza rumori anomali, bruciature, vibrazioni severe, trucioli compattati o intervento dell'operatore. Il valore di produzione scelto si colloca all'interno di tale finestra piuttosto che al suo limite.
Per una foratrice pneumatica per cerniere, la pressione dell'aria e la condizione di controllo dell'avanzamento influenzano il movimento effettivo. Per un trapano a colonna manuale, la forza dell'operatore è meno ripetibile, quindi arresti, guida e un'aspettativa temporale aiutano. Per il CNC, il programma e il numero dell'utensile possono essere bloccati al record approvato. In ogni caso, la punta da trapano viene valutata nell'attrezzatura che creerà i fori dell'ordine.
L'estrazione dei trucioli protegge il bordo e il fondo
Una tazza larga crea un grande volume di trucioli in un breve tragitto. Se i trucioli rimangono nella sede, possono essere ricavati, aumentare il calore, segnare la parete o accumularsi attorno alle frese interne. La polvere di MDF e i frammenti di truciolare si comportano diversamente. Il flusso d'aria di estrazione, la posizione dell'ugello, il percorso della scanalatura e il ciclo della macchina influenzano tutti lo scarico.
Ispezioniamo il foro e la punta del trapano tra intervalli controllati. L'accumulo di resina o adesivo può far sì che un bordo affilato si comporti come uno smussato. La pulizia dovrebbe utilizzare un metodo compatibile con il materiale dell'utensile e qualsiasi costruzione brasata o incollata. Un'istruzione di produzione definisce quando ispezionare e pulire, piuttosto che aspettare fumo visibile o una porta rifiutata.
L'aria compressa non dovrebbe essere trattata come un sostituto occasionale per un'adeguata aspirazione delle polveri. Le polveri sottili del legno creano problemi di salute, pulizia e combustione che devono essere inclusi nei controlli dei rischi della fabbrica. La prova dell'utensile registra il sistema di aspirazione, ma la protezione delle macchine del cliente, il sistema di controllo delle polveri e le procedure sul posto di lavoro rimangono essenziali.

Non tutte le punte per legno sono punte per cerniere a tazza
Le famiglie di punte per legno risolvono lavori diversi. Le punte elicoidali possono creare fori pilota o di fissaggio. Gli utensili a punta a spillo possono migliorare la localizzazione e il controllo del bordo in diametri appropriati. Le punte piatte creano fori generici relativamente veloci. I design a vite senza fine utilizzano una punta a vite e spirali aperte per penetrare nel legno più profondo. Una cerniera da 35 mm necessita del suo proprio fondo piatto, profondità e comportamento di finitura. Diametri simili non significano funzioni simili.
L'immagine del prodotto della coclea mostrata sopra è utile come confronto perché la sua vite di comando e le lunghe scanalature per il trasporto dei trucioli rivelano uno scopo diverso. Può essere pertinente per fori profondi nel legno o per altre attività di produzione di mobili, ma non dovrebbe essere rappresentato come lo strumento approvato per un alloggiamento poco profondo per cerniere a scomparsa. Abbinare la geometria della punta da trapano al foro impedisce ai team di acquisto di raggruppare ogni strumento per legno con finitura nera sotto un'unica descrizione intercambiabile.
Questa distinzione è importante anche nei kit OEM misti. Un kit di ferramenta per mobili può includere foratura per cerniere a tazza, preforatura, foratura per perni di scaffale, viti Confirmat o aperture per cavi. Ogni foro dovrebbe avere una posizione utensile nominata e dimensioni controllate. L'aggregazione di utensili per comodità commerciale non deve cancellare le loro specifiche funzionali separate.

Distanza dal bordo e fori di fissaggio devono essere validati insieme
La tazza si trova vicina al bordo della porta e le viti o i perni di fissaggio della cerniera occupano lo stesso materiale locale. Se la tazza è troppo vicina, il muro può rompersi sul bordo. Se è troppo lontana, la geometria della cerniera modifica la sovrapposizione e il campo di regolazione. Una punta da trapano che realizza un eccellente foro isolato può comunque essere inadatta quando lo schema di fissaggio completo rimuove troppo materiale. L'approvazione della punta da trapano include quindi lo schema di fissaggio reale.
Pratichiamo il foro per la tazza e lo schema di fissaggio nella loro sequenza di produzione, installiamo la cerniera, la stringiamo utilizzando il metodo rilasciato e ispezioniamo per crepe, rigonfiamenti, fibre danneggiate o movimento della flangia. La densità del pannello truciolare vicino a un bordo può essere meno tollerante rispetto al centro di un campione di prova. Il campione dovrebbe utilizzare una striscia di anta a tutta larghezza o un campione che riproduca il supporto del bordo reale.
La bordatura modifica il riferimento e può aggiungere effetti adesivi o termici locali. La foratura prima della bordatura può esporre la parete della tazza a successive manipolazioni; la foratura dopo la bordatura richiede un riferimento affidabile dal bordo finito. La scelta della fresatura viene registrata in modo che un campione di punta di trapano riuscito non venga trasferito a una sequenza di produzione diversa senza revisione.
Ispezionare l'usura prima che i buchi diventino scarti
Uno strumento nuovo spesso crea il miglior ingresso e il ciclo più breve. L'approvazione della produzione deve mostrare come cambia la qualità con l'usura del bordo e delle frese interne. Registriamo il numero di foro, l'identità del pannello, il tempo di ciclo, il diametro, la profondità, il danno all'ingresso, la condizione del fondo, il suono, il carico del mandrino se disponibile e la condizione visibile dello strumento. La sequenza continua attraverso l'intervallo di ispezione o sostituzione proposto.
I segnali utili di arresto della punta includono trucioli al di fuori del limite consentito, aumento del tempo di taglio, bruciature, deriva del diametro, fondo ruvido o sporgente, vibrazioni anomale e danni visibili al tagliente. Un numero fisso di fori può semplificare la pianificazione, ma dovrebbe essere supportato da prove sul materiale del cliente. Diversi contenuti di resina o laminato possono cambiare la durata.
La rettifica può essere possibile per alcune costruzioni, ma ne altera geometria e dimensioni e deve essere controllata. Il cliente dovrebbe conoscere il percorso di servizio consentito, l'identificazione dopo il servizio e il controllo di accettazione. Una punta da trapano rettificata non dovrebbe tornare in linea basandosi solo sull'affilatura visiva.
Utilizzare la localizzazione del difetto per guidare la risoluzione dei problemi
Le scheggiature in ingresso indicano la condizione del bordo, il fuori asse, il supporto, la costruzione della superficie o la stabilità iniziale. Una parete conica o ovale suggerisce errore d'asse, deflessione, movimento del supporto o geometria del corpo utensile. Un fondo ruvido può indicare usura del bordo interno, accumulo di trucioli, avanzamento o rimbalzo del finecorsa. Le marcature sulla faccia suggeriscono profondità eccessiva, materiale sottile, deflessione del pannello o una caratteristica centrale con spazio insufficiente.
Il surriscaldamento o l'accumulo di resina possono dipendere dalla velocità, da un avanzamento effettivo basso, da taglienti del trapano smussati, dall'estrazione o dall'adesivo del pannello. Rumori improvvisi possono provenire da un portautensile allentato, da uno strumento danneggiato, da un nodo, da un'inclusione estranea o da un problema al mandrino. Evitiamo di cambiare le specifiche del trapano finché non sono stati separati gli elementi relativi alla macchina, al pannello e al processo. Altrimenti, una correzione può nascondere il difetto creandone uno nuovo.
La definizione generale e la varietà mostrata per un Punta da trapano Aiuta a spiegare perché gli utensili da taglio sono classificati per geometria e lavoro previsto. Nella produzione di mobili, la selezione pratica dipende ancora dalla sede della cerniera, dalla costruzione del pannello, dall'interfaccia della macchina e dal campione controllato.
L'approvazione del campione deve rappresentare un cambio di produzione
Una tazza perfetta preparata lentamente da un ingegnere non è un risultato di produzione. Il piano di campionamento utilizza un serraggio, un'estrazione, un tempo ciclo e operatori o un programma macchina normali. Include controlli di avvio, fori ripetuti, pulizia dell'utensile se prevista, cambi di pannello e l'intervallo di ispezione. Una punta da trapano è approvata quando il processo rimane entro i limiti di foro concordati senza correzioni manuali nascoste.
La capacità può essere valutata in base a diametro, profondità e posizione in cui il sistema di misurazione è idoneo. La qualità dell'ingresso estetico e la finitura del fondo possono utilizzare campioni di riferimento approvati. Il risultato dell'installazione della cerniera rimane un controllo funzionale finale. Se la linea esegue due o più posizioni di coppa per anta, vengono rappresentate entrambe le posizioni e la condizione di supporto peggiore.
Il registro del trapano conservato include le specifiche dell'utensile, la macchina, il portautensile, le impostazioni del programma o di arresto, l'identità del pannello, la revisione del disegno della cerniera, i risultati, le fotografie e i campioni approvati. Per acquisti ripetuti dai fornitori di trapani, questo registro fornisce un confronto concreto e impedisce che un preventivo con poche informazioni diventi una modifica imprevista del processo.
Il controllo del produttore supporta un'uscita ripetibile dell'armadio
In Bestwin, il nostro lavoro come fornitore di punte da trapano include la revisione dei dati applicativi, l'accordo sulla costruzione del campione, la produzione secondo le specifiche controllate e il collegamento dell'ispezione all'identità dell'ordine. Diametro, codolo, rotazione, lunghezza totale, geometria di lavoro, direzione del materiale o del carburo, marcatura, imballaggio e punti di prova concordati vengono registrati in base all'ambito del progetto.
Per un OEM di mobili che confronta un produttore di punte da trapano, le prove di fissaggio cerniera e un'identità di revisione stabile sono più utili di un semplice diametro nominale.
Bestwin abbina la direzione del campione al disegno della cerniera, alla costruzione del pannello, all'interfaccia della macchina e all'obiettivo di vita produttiva. Bestwin supporta il rilascio con controlli concordati su ispezione, marcatura, imballaggio e ordini ripetuti.
L'imballaggio protegge il bordo tagliente, la caratteristica centrale, il codolo e le superfici di riferimento della punta da trapano dal contatto e dalla corrosione durante la spedizione. Utensili misti destrorsi e sinistrorsi o di diversi diametri richiedono una chiara separazione ed etichettatura. Uno strumento approvato dalla fabbrica che arriva al cliente con un bordo scheggiato non è lo stesso input di produzione.
Le modifiche di comunicazione dovrebbero essere concordate per i programmi OEM. Una modifica di materiale, geometria, processo o subfornitore può influire sulla durata, sulla finitura, sui file di certificazione o sulle impostazioni della macchina anche quando il diametro nominale rimane invariato. Una relazione di acquisto stabile con i fornitori di punte da trapano dipende da campioni controllati e da un'identità di revisione trasparente, non solo dal prezzo unitario.
Il secondo interno Punta da trapano Il riferimento è un utile punto di partenza per la discussione sulla famiglia di prodotti. La citazione dovrebbe comunque identificare la cerniera esatta, il materiale, la macchina, le dimensioni, l'obiettivo di vita utile, l'imballaggio e le prove richieste per il rilascio.
Cosa inviare con una richiesta di preventivo
Invia il produttore della cerniera e la revisione del disegno, il diametro nominale della tazza, la tolleranza di profondità, l'arretramento, lo schema dei fori di fissaggio, l'intervallo di spessore della porta, la costruzione del materiale, l'impiallacciatura o il rivestimento, il percorso della bordatura, il limite di scheggiatura cosmetica, la quantità annuale, i fori per turno, il tipo di macchina, la rotazione del mandrino, il portautensile o il codolo, l'intervallo di velocità, il metodo di avanzamento, l'estrazione, il riferimento di profondità, il metodo di ispezione, la durata prevista dell'utensile, la politica di riaffilatura, la marcatura e i requisiti di imballaggio.
Le fotografie aiutano, ma includete un pannello e una cerniera rappresentativi quando pratico. Un campione conservato consente ai nostri team di ingegneria e produzione di confrontare le condizioni di ingresso, parete, fondo, vestibilità e faccia. Se il processo attuale presenta scarti, fornire la sequenza dei fori, l'età dell'utensile, la macchina, le impostazioni, il lotto del pannello, la posizione del difetto e se il problema appare all'avvio o dopo il riscaldamento.
Quando si confrontano i fornitori di punte da trapano, chiedere a ciascun offerente di dichiarare le proprie ipotesi e i limiti del campione. Un prezzo associato solo a "punta da legno da 35 mm" non può stabilire l'adattamento, la profondità, la rotazione, la durata, la finitura o la ripetibilità. Una RFQ dettagliata riduce l'ambiguità delle quotazioni e accorcia la correzione dei campioni.
Domande Frequenti
Ogni punta da legno da 35 mm è adatta per cerniere a scomparsa?
No. Il diametro nominale non stabilisce la geometria del fondo, lo spazio centrale, la qualità dell'ingresso, il disallineamento, il codolo, la rotazione o la durata di produzione. L'utensile deve essere testato con la cerniera effettiva, il pannello, la macchina e il requisito di profondità.
Come possiamo evitare che un foro per la tazza appaia sulla superficie della porta?
Controllare la profondità massima di foratura rispetto allo spessore minimo del pannello, mantenere il pannello supportato, verificare la lunghezza dell'utensile e il datum della macchina, e ispezionare il primo pezzo. Lasciare un margine di faccia residua concordato e tenere conto della variazione del pannello anziché fare affidamento su un avviso visivo.
Perché i fori diventano ruvidi dopo un buon primo lotto?
Usura del bordo o del bordo interno, accumulo di resina, schegge compattate, movimento del portautensili, variazioni di estrazione o variazioni del pannello possono comparire nel tempo. Traccia il numero di fori e i dati del ciclo, ispeziona a intervalli definiti e confronta i difetti per posizione prima di cambiare lo strumento o le impostazioni.
Una falegnameria per mobili dovrebbe usare una dima, una trapano a colonna, una foratrice per cerniere o un CNC?
Ognuno di questi può funzionare quando fornisce la posizione, l'asse, la profondità, il supporto e la ripetibilità richiesti al volume di produzione. La punta da trapano approvata e la finestra operativa dovrebbero essere convalidate sull'attrezzatura scelta piuttosto che trasferite da una macchina diversa senza controlli.
Conclusione
I fori per le cerniere a tazza puliti derivano da una combinazione controllata di disegno dell'hardware, pannello, geometria dell'utensile, condizione della macchina, velocità, avanzamento, profondità, supporto, estrazione e limiti di usura. Una punta da trapano selezionata solo dalla sua etichetta da 35 mm lascia irrisolti i più importanti rischi di assemblaggio.
Bestwin aiuta produttori e distributori di mobili a trasformare questi rischi in un campione pratico e in una specifica per ordini ripetuti. Quando la tazza si posiziona piatta, la superficie rimane intatta, il bordo rimane solido e una sequenza di lunghezza produttiva mantiene lo stesso risultato, la fresa diventa una parte affidabile dell'assemblaggio dei mobili anziché una fonte di rilavorazione.










 English
 العربية
 Français
 Português
 Português do Brasil
 Italiano
 简体中文
 繁體中文
 日本語
 한국어
 Deutsch
 Español
 Slovenčina
 ไทย
 Türkçe