
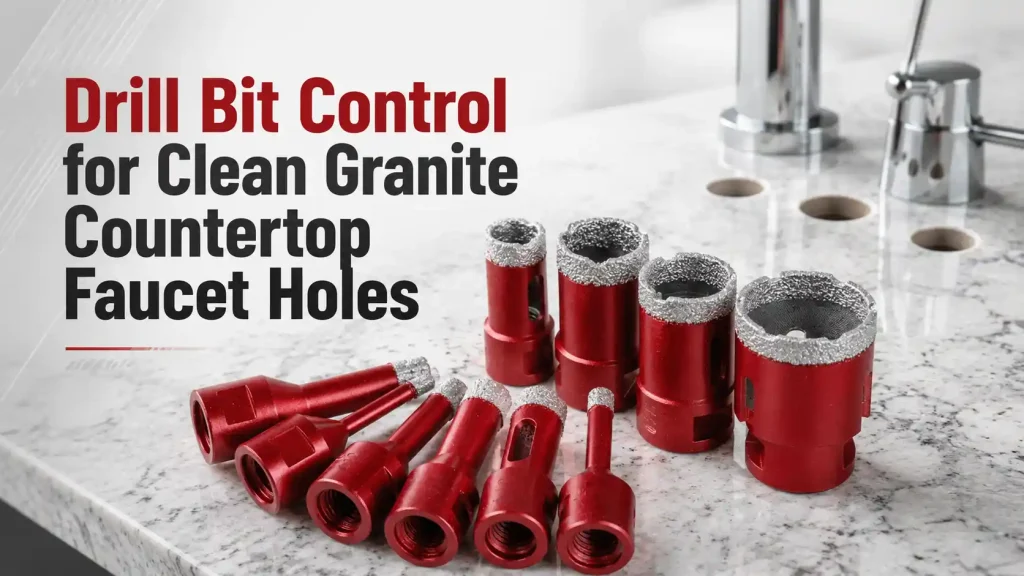
Un foro per rubinetto su un piano di lavoro in granito può apparire accettabile dall'alto ed essere comunque inadatto alla produzione. Potrebbero esserci scheggiature sotto la flangia, il foro potrebbe uscire, la parte inferiore potrebbe staccarsi o l'utensile potrebbe rallentare bruscamente vicino al punto di uscita. Questi risultati non sono controllati dal solo nome del materiale. Noi di Bestwin produciamo utensili per la foratura per laboratori di pietra, fabbricanti di piani di lavoro, OEM e distributori, e abbiniamo ogni punta da trapano alla lastra effettiva, al diametro, all'interfaccia della macchina, al metodo di raffreddamento e al limite di finitura. Il nostro obiettivo è un foro ripetibile e un'identità di prodotto riproducibile, non un taglio unico che dipende da un operatore che salva il processo.
Risposta rapida
Una punta da trapano crea fori puliti per rubinetti e accessori in un piano di lavoro in granito quando le sue specifiche di taglio, diametro, eccentricità, interfaccia, velocità, avanzamento, raffreddamento, metodo di avvio e supporto di uscita sono trattati come un unico processo. Per la pietra naturale densa, viene spesso valutata la direzione di una sega a tazza diamantata, ma la costruzione finale e la finestra operativa devono essere comprovate sulla lastra effettiva. Utilizziamo campioni rappresentativi o scarti di produzione, registriamo la qualità in entrata e in uscita, misuriamo il foro, tracciamo il tempo di taglio e l'usura dell'utensile, e ripetiamo il test dopo che l'utensile non è più nuovo. Questa evidenza ci consente di produrre e rilasciare l'utensile concordato invece di fare affidamento su una generica etichetta "per granito".
Il foro finito è più del suo diametro nominale
Il disegno del rubinetto inizia normalmente con un diametro, ma il requisito finale è più largo. L'apparecchio deve passare attraverso il foro, la flangia o la guarnizione deve appoggiarsi su una superficie integra, il centro del foro deve rimanere entro la tolleranza di posizionamento e la pietra rimanente attorno all'apertura deve conservare sufficiente integrità per la manipolazione e l'installazione. Una punta da trapano che produce la dimensione nominale corretta può comunque fallire se il foro è conico, ovale, decentrato o circondato da schegge che si estendono oltre la piastra di copertura.
Iniziamo con il disegno di montaggio e del piano di lavoro piuttosto che con un elenco di dimensioni generiche. Gli input utili includono la tolleranza del diametro finito, lo spessore della lastra, i limiti di finitura superiore e inferiore, la distanza dal bordo, la distanza da un ritaglio per lavello e se il foro interseca un assemblaggio laminato. Un dispenser di sapone, un interruttore pneumatico, un rubinetto per acqua filtrata e un miscelatore principale possono avere ciascuno limiti di gioco e estetici diversi. Quando più aperture appaiono in un unico piano di lavoro, la posizione peggiore, non la posizione centrale più facile, stabilisce la condizione del campione per la punta da trapano.
Anche la sequenza di installazione è importante. Un foro praticato in una lastra allentata può essere supportato e raffreddato diversamente da uno aggiunto dopo l'installazione del piano di lavoro. Un taglio verticale sul campo modifica il controllo dell'acqua, l'evacuazione dei trucioli e la stabilità della macchina. Il nostro percorso standard di progetto è la produzione in officina con attrezzature controllate, ma documentiamo comunque l'orientamento previsto. Non trasferiamo un risultato di prova da un trapano da banco rigido a un processo manuale sul campo senza ripetere i controlli pertinenti.
Granito, Pietra Composita e Superfici Sinterizzate Richiedono Registrazioni Separate
"Piano di lavoro in pietra" può riferirsi a materiali con comportamenti di taglio molto diversi. Il granito naturale varia per composizione minerale, dimensione dei grani, fessurazioni e rinforzi. Il quarzo ingegnerizzato combina un elevato contenuto minerale con resina e può rispondere diversamente al calore e ai carichi. Le lastre di pietra sinterizzata e porcellanata possono essere estremamente dure e fragili, con una superficie finita che si scheggia diversamente dal corpo. Un'unica etichetta per punta da trapano non stabilisce prestazioni uguali tra questi gruppi.
Chiediamo il nome commerciale, la famiglia del materiale, lo spessore, la finitura superficiale, il supporto in rete, la riparazione con resina e qualsiasi bordo laminato o substrato. Un campione di scarto rappresentativo è il punto di partenza più solido perché cattura dettagli che una breve descrizione del materiale trascura. Se verranno utilizzate diverse fonti di lastre nella produzione, il piano di campionamento include le varianti più abrasive e quelle più sensibili alla frattura. Ciò impedisce che un'approvazione della punta da trapano si basi su un unico pezzo insolitamente facile.
La variazione naturale implica che un singolo foro non sia una rivendicazione utile per l'intera durata. La prima perforazione può intersecare una struttura minerale diversa dalla decima. Pertanto, valutiamo una sequenza di fori e conserviamo fotografie e dati sui tempi di taglio. Variazioni improvvise possono indicare la lastra, l'utensile, il raffreddamento o il movimento della macchina. Un registro controllato ci aiuta a separare questi effetti ed evita di modificare le specifiche della punta di perforazione in risposta a una singola tasca minerale isolata.
Inizia con l'interfaccia della punta da trapano e il disallineamento
La punta non può seguire un cerchio pulito se l'interfaccia della macchina non mantiene un asse pulito. Il tipo di filettatura, l'adattamento del mandrino, la pila di adattatori, le condizioni del mandrino, la presa del mandrino e la concentricità del corpo utensile influenzano tutti il disallineamento. Un adattatore più lungo può amplificare piccoli errori di allineamento. Un mandrino usurato o una superficie di accoppiamento contaminata possono far apparire un nuovo trapano difettoso anche quando la sua geometria rientra nel limite concordato.
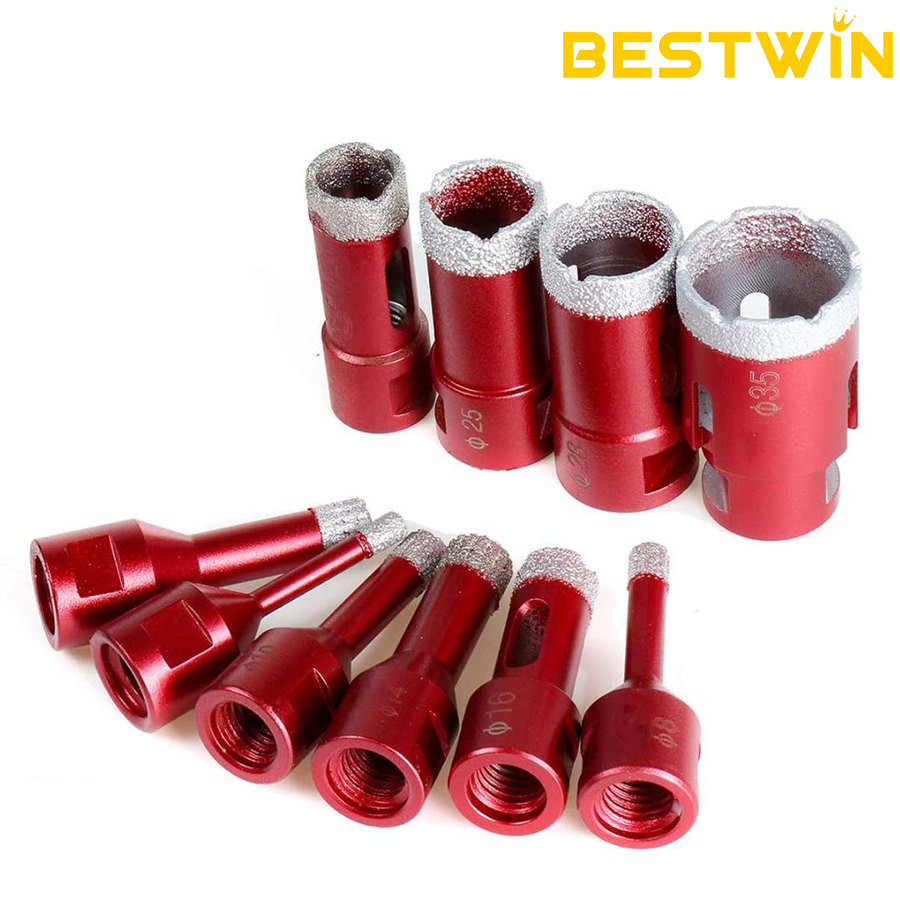
Per la sega a tazza diamantata brasata con attacco M14 mostrata sopra, l'interfaccia deve corrispondere alla macchina prevista. Una filettatura M14 non diventa compatibile con ogni trapano o smerigliatrice semplicemente perché esiste un adattatore. Esaminiamo la gamma di velocità, la protezione, l'idoneità all'uso a umido, il supporto e la disposizione completa dell'adattatore. Se un cliente necessita di un'interfaccia diversa, la registriamo come configurazione separata anziché presumere che il corpo di taglio possa essere spostato tra le macchine senza un nuovo campione.
Il runout viene controllato vicino all'estremità di taglio e, ove possibile, in più di una posizione angolare. Il contributo della macchina e il contributo dell'utensile non devono essere mescolati in un unico numero non spiegato. Ispezioniamo la pulizia e la sede del filetto, montiamo la punta del trapano secondo il metodo concordato e registriamo l'impostazione dell'indicatore. Per gli ordini ripetuti, le dimensioni dell'interfaccia diventano caratteristiche controllate perché influenzano sia la geometria del foro che le vibrazioni.
Anche la precisione iniziale merita la stessa attenzione. Gli utensili diamantati anulari non hanno sempre una punta pilota, quindi il processo può utilizzare una guida, una dima, un ingresso angolato o un'interpolazione controllata dalla macchina. Il metodo scelto deve impedire alla punta di spostarsi sulla superficie finita. Se si utilizza una guida, il suo gioco e le sue condizioni di usura fanno parte della configurazione di produzione. Una guida allentata può allargare l'ingresso anche quando il resto del foro è accettabile.
Raffreddamento della punta da trapano e rimozione del fango proteggono la zona di taglio
L'acqua può raffreddare il contatto, allontanare il fango abrasivo e ridurre la polvere aerodispersa, ma la "perforazione a umido" non è un'istruzione operativa completa. Contano la direzione del flusso, il volume, il contenimento e la continuità. Se l'acqua raggiunge solo l'esterno della punta di perforazione mentre il fango si accumula all'interno dell'anello, il taglio può rallentare e la temperatura può aumentare. Se il flusso si arresta vicino al punto di rottura, l'ultima parte del foro può subire lo stress maggiore.
Specifichiamo il metodo di campionamento in termini osservabili: dove entra l'acqua, se il flusso è continuo, come il nucleo e il fango lasciano il taglio e cosa succede se il flusso viene interrotto. Anche i controlli della macchina e del posto di lavoro devono essere adatti all'operazione in condizioni di bagnato. La sicurezza elettrica, il controllo degli schizzi, la prevenzione dello scivolamento e la raccolta del fango rimangono parte del sistema di produzione del cliente; il nostro registro degli utensili non sostituisce tali controlli in loco.
I processi a secco o con limitata quantità d'acqua richiedono una loro validazione specifica. L'estrazione della polvere, gli intervalli di taglio brevi, le pause di raffreddamento e la costruzione dell'utensile possono variare. La polvere di pietra densa è abrasiva e può mascherare il suono o la sensazione che segnalano un cambio di taglio. Non prendiamo un risultato di test a umido e lo presentiamo come prova di prestazioni a secco. La punta di perforazione deve essere campionata nel metodo che verrà effettivamente utilizzato.
Tabella 1. Requisiti per i fori nel granito e prove campionarie
| Requisito | Input del progetto | Esempio di prova | Focus di rilascio |
|---|---|---|---|
| Diametro finito | Tolleranza di accoppiamento, gioco di rivestimento o placcatura | Misurazione del foro all'ingresso, al centro e all'uscita | Adattarsi senza gioco o interferenza eccessivi |
| Finitura superficiale | Copertura della flangia e limite del chip sul lato visibile | Fotografie standard-luce con scala | Il danno rimane all'interno del limite cosmetico concordato. |
| Posizione e asse | Distanza centro foro, distanza dal bordo, relazione con la scanalatura di scarico | Controllo del modello e registrazione dell'asse/del fuori asse | L'apertura rimane entro la tolleranza di layout e assemblaggio |
| Condizione materiale | Provenienza del granito, spessore, maglia, riparazioni, laminazione | Identificata lastra campione e conservato campione | Il test rappresenta la costruzione di produzione |
| Processo di taglio | Macchina, interfaccia, velocità, avanzamento, raffreddamento, guida | Foglio di impostazione, tempo di taglio, osservazioni dell'operatore | Il metodo è riproducibile senza azioni di salvataggio |
| Durata dell'utensile | Fori attesi per utensile e limite di qualità | Registro a fori sequenziali e fotografie di usura | La qualità rimane accettabile per l'intervallo concordato. |
Velocità e Avanzamento Necessitano di una Finestra, Non di un Numero Magico
La velocità di rotazione corretta dipende dal diametro, dalla costruzione dell'utensile, dalla pietra, dal comportamento della macchina e dal raffreddamento. Una punta più grande ha una velocità periferica maggiore alla stessa velocità del mandrino, quindi un numero copiato da una dimensione più piccola può creare una condizione di taglio diversa. Anche l'avanzamento cambia attraverso il foro. Una forza eccessiva può aumentare le vibrazioni e la rottura; un taglio efficace insufficiente può causare sfregamento, intasamento e calore non necessario.
Stabilizziamo una finestra operativa pratica durante le campionature. Il registro include il modello della macchina, l'impostazione a vuoto, il comportamento sotto carico se disponibile, il metodo di alimentazione, le condizioni dell'acqua e il tempo medio di taglio. L'obiettivo non è costringere ogni operatore a riprodurre un conteggio perfetto al secondo. È definire un intervallo stabile in cui la punta da trapano taglia senza rumori anomali, vetrificazione, rallentamenti gravi o danni oltre il limite di finitura.
La sensazione dell'operatore può aiutare durante lo sviluppo, ma non può essere l'unico controllo per un programma ripetitivo. Frasi come "pressione leggera" o "non troppo veloce" necessitano di un supporto misurabile. Un trapano a colonna può utilizzare un'impostazione di avanzamento o un intervallo di tempo di percorrenza. Una macchina CNC può conservare un programma. Un processo manuale in officina può comunque utilizzare una guida, una fascia di velocità, un'aspettativa di tempo e una regola di arresto. Convertiamo il campione di successo nelle istruzioni più concrete consentite dall'attrezzatura.
Il Punta da trapano la categoria fornisce il contesto più ampio del prodotto, mentre lo strumento rilasciato deve mantenere il proprio diametro, interfaccia, specifica di taglio e limite di processo. Due dimensioni della stessa famiglia potrebbero richiedere finestre di velocità diverse perché la velocità periferica, l'area di contatto, la rimozione del nucleo e la stabilità della macchina cambiano con il diametro.
Controllo all'ingresso e controllo di sfondamento sono problemi diversi
La faccia superiore visibile riceve solitamente la maggiore attenzione, ma i danni all'ingresso e all'uscita hanno cause diverse. All'ingresso, il camminamento, il gioco della guida, l'impatto e un insufficiente supporto della superficie possono scheggiare la finitura attorno al cerchio. Durante il corpo del taglio, il deflusso e il fango compattato possono allargare o lucidare il foro in modo non uniforme. Vicino alla rottura, la pietra rimanente diventa sottile e meno in grado di resistere alla spinta. Un processo di punta di perforazione che inizia in modo pulito può comunque rompere un grande frammento inferiore alla fine.
Registriamo entrambe le facce. Se la parte inferiore sarà nascosta, potrebbe avere un limite estetico diverso, ma una rottura incontrollata può comunque ridurre la resistenza o interferire con una rondella e un dado. La riduzione dell'avanzamento vicino alla rottura, il supporto della parte inferiore o la foratura da entrambe le facce possono essere valutati dove la geometria lo consente. Ciascun metodo ha implicazioni di allineamento, quindi deve essere dimostrato piuttosto che descritto come una soluzione automatica.
La foratura da entrambi i lati può proteggere due facce finite, ma gli assi devono incontrarsi con precisione. Un piccolo errore di centraggio può creare uno scalino nel foro o una transizione ovale. La guida o il riferimento CNC diventa quindi fondamentale. Se un bordo laminato o un rinforzo del lavello si trova nelle vicinanze, il supporto deve riflettere la costruzione finale. Un test su un campione con centro aperto potrebbe non riprodurre lo stress attorno al piano del rubinetto effettivo.
Un nuovo trapano e un trapano di produzione devono entrambi passare
Il primo foro eseguito da una punta da trapano nuova spesso riceve condizioni ideali: uno strumento pulito, una guida preparata con cura, acqua continua e piena attenzione dell'operatore. L'approvazione della produzione richiede di più. Continuiamo la sequenza fino a quando non viene raggiunto l'intervallo di ispezione concordato o l'obiettivo di durata, quindi confrontiamo il tempo di taglio, le dimensioni del foro, i danni superficiali, il rumore e l'usura visibile. Uno strumento che esegue un foro eccellente ma si degrada in modo imprevedibile non fornisce una base stabile per un programma di piani di lavoro.
L'usura non deve essere drammatica per influenzare il processo. L'esposizione del diamante, il comportamento del legante, l'arrotondamento del tagliente, la distorsione del corpo, il danneggiamento del filo o l'intasamento dello slurry possono cambiare il modo in cui l'utensile entra ed esce dal materiale. Fotografiamo il bordo di taglio a intervalli definiti e puliamo costantemente la punta del trapano prima dell'ispezione. Se la ravvivatura o un'altra azione di manutenzione fa parte del metodo previsto, il trigger e la procedura devono essere documentati.
La regola di sostituzione dovrebbe essere collegata alla qualità dell'output. Un numero fisso di fori può essere conveniente, ma la variazione del materiale può causare un'usura anticipata o ritardata. Utili segnali di arresto includono tempi di taglio oltre un intervallo concordato, trucioli al di fuori del limite consentito, deriva del diametro, vibrazioni anomale o danni visibili. Aiutiamo a tradurre il registro di esempio in un intervallo di ispezione pratico, mantenendo la decisione finale legata al materiale e al processo del cliente.
In questa fase, il nostro ruolo di produttore di punte assume una rilevanza diretta. In Bestwin, abbiniamo il corpo utensile, la direzione di taglio del diamante, l'interfaccia, le dimensioni critiche, la marcatura e le prove campione all'applicazione concordata. Produciamo e ispezioniamo l'identità di produzione rispetto a tale registrazione, in modo che un riordino possa fare riferimento a una configurazione controllata anziché a un'immagine o a un nome generico di utensile per pietra.
La qualità della punta da trapano deve essere dimostrata dal campione al lotto.
Un buon campione è utile solo se la sua identità sopravvive fino alla produzione. Assegniamo dimensioni controllate e criteri di aspetto alla punta da trapano, manteniamo la configurazione approvata e colleghiamo il materiale in ingresso, i controlli in corso e l'ispezione finale all'ordine. Il piano di controllo esatto dipende dal prodotto, dalla quantità e dall'accordo, ma il principio rimane lo stesso: l'evidenza funzionale e l'identità di produzione non devono separarsi dopo l'approvazione.
Il packaging è funzionale per un tagliente abrasivo. Il contatto tra gli utensili può danneggiare un bordo prima del primo foro. Anche le filettature e le sedi necessitano di protezione da urti e contaminazione. Esaminiamo la separazione individuale, la resistenza della scatola, l'esposizione all'umidità, la leggibilità dell'etichetta e il metodo di conteggio in base al percorso dell'ordine. Una punta da trapano che supera l'ispezione di fabbrica dovrebbe arrivare nelle stesse condizioni controllate.
Tabella 2. Controlli di rilascio della produzione
| Controlla | Registrazione di fabbrica | Connessione funzionale | Attivatore di rivalutazione |
|---|---|---|---|
| Interfaccia e seduta | Dimensioni del filetto o del codolo, ispezione del montaggio | Controlli allineamento e compatibilità macchina | Interfaccia, adattatore o cambio macchina |
| Geometria del corpo | Diametro, rotondità, lunghezza critica, metodo del fuori-corsa | Influenza la dimensione del foro, la vibrazione e l'asse | Cambio utensile o cambio processo di formatura |
| Taglio del cerchio | Accordo su costruzione abrasiva e standard visivo | Influenza il tasso di taglio, il calore e la qualità del filo | Modifica della specifica del diamante o del legame |
| Risultato del taglio del campione | Lastra identificata, configurazione, sequenza fori, foto, misurazioni | Conferma le prestazioni sul piano di lavoro di destinazione | Famiglia materiale, spessore o cambio metodo |
| Marcatura e tracciabilità | Codice prodotto, taglia, lotto o identità dell'ordine | Mantiene il feedback del campo connesso alla build | Modifica etichetta o codice |
| Protezione per imballaggio | Separazione del cerchio, protezione da umidità e urti, quantità | Previene danni da trasporto prima del primo utilizzo | Formato di imballaggio o modifica del percorso di spedizione |
All'interno della categoria Fornitori di punte da trapano, concretizziamo il nostro valore collegando il campione di granito effettivo, l'identità dello strumento, la finestra di processo, il risultato dell'ispezione, il metodo di imballaggio e la regola di modifica. In Bestwin, manteniamo tale collegamento nel registro del progetto e lo utilizziamo per supportare la produzione ripetuta.
In qualità di fornitore di punte da trapano, possiamo anche allineare la marcatura, l'imballaggio e i documenti di ispezione con i programmi OEM e distributore quando i requisiti sono definiti. Tale personalizzazione non sostituisce i test applicativi. L'etichettatura privata, il colore o la grafica della scatola possono identificare l'ordine, ma la configurazione di taglio e il risultato della pietra rappresentativa rimangono il fondamento.
Risolvere i problemi delle prestazioni della punta da trapano con prove dal foro
Quando si presenta un problema di qualità del foro, la posizione e il momento forniscono indizi. Schegge all'ingresso indicano il movimento di avvio, la condizione della guida, l'impatto o la sensibilità della superficie. Un foro lucidato e un tempo di taglio crescente possono indicare un taglio inefficace o una scarsa rimozione del fango. Un foro conico o ovale suggerisce disallineamento, eccentricità, carico non uniforme o movimento della macchina. Una grande rottura sul lato inferiore focalizza l'attenzione sul supporto e sull'avanzamento vicino al punto di sfondamento. La punta da trapano dovrebbe essere ispezionata insieme alla lastra e alle prove di impostazione, non isolatamente.
Chiediamo fotografie di entrambe le facce con una scala, il nucleo rimosso se disponibile, il bordo dell'utensile prima della pulizia, la disposizione della macchina e dell'adattatore, l'erogazione dell'acqua, l'impostazione della velocità, il tempo di taglio e il numero di fori nella vita utile dell'utensile. Un breve video può rivelare oscillazioni, movimenti o raffreddamento interrotto. L'ordine o l'identità del lotto sono importanti perché collegano il rapporto al registro di produzione.
Per una descrizione generale concisa della categoria di strumenti, Punta da trapano Spiega la funzione base della creazione di fori cilindrici. Il lavoro sui piani di lavoro in granito aggiunge il vero confine di qualificazione: struttura minerale abrasiva, taglio anulare, protezione della finitura, controllo del refrigerante e del fango, interfaccia macchina e un limite di vita funzionale.
Se un processo cambia, non si presume che il vecchio risultato rimanga valido. Il passaggio dal granito naturale al quarzo ingegnerizzato, l'aumento dello spessore della lastra, il passaggio da una macchina fissa a una portatile, l'aggiunta di un adattatore, la riduzione dell'acqua o la limitazione più stringente dei frammenti possono tutti giustificare un nuovo campione. La convalida richiesta può concentrarsi sul rischio modificato invece di ripetere inutilmente ogni fase del progetto.
Quali informazioni dovresti inviare a Bestwin per la valutazione del campione?
Inviateci il nome e la provenienza del materiale del piano di lavoro, campioni rappresentativi, spessore della lastra, finitura superficiale, supporto o laminazione, diametro del foro richiesto e tolleranza, disegno di montaggio, limite di scheggiatura sul lato visibile, limite sul lato inferiore, distanza dal bordo e relazione con i ritagli del lavello. Includete la macchina, l'interfaccia, l'adattatore, l'intervallo di velocità, la guida o il fissaggio, il metodo di avanzamento, il processo a umido o a secco, l'erogazione o l'estrazione dell'acqua, i fori previsti per utensile e il modo in cui gli operatori decidono che un utensile è usurato.
Per un programma ripetuto, aggiungere quantità d'ordine, mix di taglie, imballaggio target, marcatura, documenti di ispezione, quantità di campioni e aspettative di notifica di modifica. Se più di una fabbrica o materiale per piani di lavoro utilizzerà lo stesso trapano, identificare l'intervallo prima dell'approvazione. Bestwin potrà quindi abbinare il prodotto e il piano di campionamento al vero limite anziché convalidare solo la combinazione più semplice.
Il secondo Punta da trapano Il link offre al tuo team una visione iniziale della nostra gamma più ampia. La richiesta di preventivo dovrebbe comunque identificare la pietra, l'interfaccia, il diametro, il processo e le prove di finitura necessarie per il rilascio. Queste sono le informazioni che utilizziamo per raccomandare la direzione del campione e preparare una risposta tracciabile.
I fori del rubinetto puliti iniziano con un accordo riproducibile
Un foro pulito nel granito non è il risultato di una singola caratteristica isolata. Deriva dalla relazione tra la costruzione della punta da trapano, l'interfaccia della macchina, il disallineamento, il controllo di avvio, la velocità, l'avanzamento, il raffreddamento, la rimozione del fango, il supporto alla penetrazione, la variazione del materiale e il limite di usura. Quando queste condizioni vengono registrate, il foro può essere replicato da un team di produzione e rivisto quando qualcosa cambia.
In Bestwin, produciamo, abbiniamo, campioniamo e ispezioniamo l'utensile per l'intera applicazione. Manteniamo l'identità approvata collegata a dimensioni, prove di taglio, marcatura, imballaggio e ordini ripetuti. Inviateci la reale costruzione del piano di lavoro e il limite di processo, e potremo preparare un campione di punta da trapano che risponderà alla domanda che conta per il vostro progetto: se il foro del rubinetto richiesto rimane entro i limiti di adattamento, finitura e produzione dopo il primo taglio riuscito.










 English
 العربية
 Français
 Português
 Português do Brasil
 Italiano
 简体中文
 繁體中文
 日本語
 한국어
 Deutsch
 Español
 Slovenčina
 ไทย
 Türkçe