
Un armario puede llegar al ensamblaje final con todos los componentes eléctricos listos, pero una sola entrada de cable puede retrasar la construcción. El prensaestopas no encaja porque la abertura es ligeramente pequeña, la contratuerca no tiene espacio junto a un borde doblado, o la pintura alrededor del corte se ha desprendido mucho más allá de la arandela de sellado. Estos problemas a menudo comienzan antes de que comience la perforación. La sierra de corona se eligió por una etiqueta nominal de conducto en lugar del recorte requerido, o la corona y el mandril se trataron como compras separadas. Para los constructores de paneles de control, los contratistas eléctricos y los distribuidores, una sierra de corona debe coincidir con el material del armario, el hardware de entrada de cable, el taladro y el volumen de producción esperado como un conjunto de trabajo.
Respuesta rápida
Elija una sierra de corona para una caja eléctrica según el diámetro de orificio de montaje requerido por el fabricante de la prensaestopas o el accesorio, luego confirme el material y el grosor de la pared de la caja. Una sierra bimetálica puede ser adecuada para muchos trabajos en paneles de acero dulce, aluminio y plástico cuando su rango de aplicación cubre el material. Las construcciones con punta de carburo o HSS pueden ser más apropiadas para otras condiciones de chapa o producción repetida, pero la calificación del producto y el resultado de la muestra importan más que el nombre del material solo.
Bestwin fabrica y suministra herramientas para hacer agujeros para constructores de paneles, contratistas, distribuidores y programas OEM. Podemos igualar un sierra de corona con un mandril y un arreglo piloto adecuados tras revisar el material de la carcasa, el diámetro del recorte, el portabrocas, la holgura trasera, el requisito de acabado y la cantidad del pedido. La unidad de compra correcta es el conjunto de corte completo, no solo el diámetro de la copa.
Comience con el hardware de entrada del cable
La abertura terminada existe para alojar un prensaestopas, un conector de conducto, un pasamuros, un accesorio de inserción o cualquier otro componente montado en panel. Por lo tanto, su recorte requerido es la primera dimensión a confirmar. Una designación de rosca como M20 describe la rosca del componente, pero no define automáticamente el orificio que cada marca o construcción requiere. El dibujo del componente o los datos de instalación deben indicar el diámetro del orificio de montaje y cualquier tolerancia permitida antes de pedir una sierra de corona.
Esta distinción es importante porque una sierra de corona se vende normalmente por su diámetro de corte nominal. Si el tamaño elegido es menor que el recorte especificado, forzar el prensaestopas puede dañar la rosca o el recubrimiento. Si la abertura es demasiado grande, la arandela de sellado puede no cubrir el borde correctamente y la contratuerca puede tener menos material contra el que apoyarse. Un agujero visualmente redondo aún puede no ser adecuado para la pieza instalada.
Las dimensiones exteriores de la glándula también afectan la colocación. La arandela de sellado necesita un área plana en la cara de la carcasa, y la contratuerca necesita espacio en el interior. Una curva cercana, un riel de montaje, un canal de junta, un perno de soldadura o un bloque de terminales pueden interferir incluso cuando la fresa encaja en la ubicación marcada. El diámetro de la sierra de corona, la proyección piloto y la holgura del cuerpo de la broca deben revisarse en ambos lados del panel antes de aprobar el producto.
Para los nuevos diseños de recintos, un dibujo que registre la referencia del componente y el recorte requerido proporciona a compras y producción un objetivo estable. Para trabajos de modernización, el hardware real debe identificarse antes de agrandar la abertura. Emparejar una cortadora con un diámetro de tubería o cable adivinado no es fiable porque el componente de entrada, en lugar del cable solo, controla la geometría de montaje.
El material de la carcasa controla el filo de corte
Las cajas eléctricas pueden usar acero dulce pintado, acero inoxidable, aluminio, termoplástico, material reforzado con fibra de vidrio o una placa de prensaestopas extraíble hecha de un material diferente al del cuerpo principal. No se debe asumir que la misma sierra de corona es adecuada para cada una de estas superficies. El material de vanguardia, la geometría de los dientes, la construcción de la copa y las condiciones de operación recomendadas deben corresponder al panel real.
Una sierra de corona bimetálica combina un filo dentado de acero de alta velocidad con un cuerpo más flexible. Esta construcción se utiliza ampliamente para aplicaciones generales de metal y en talleres mixtos, pero el producto específico aún necesita un rango de materiales declarado. El paso y la forma del diente influyen en cómo la fresa interactúa con la chapa fina. Un producto destinado principalmente a la madera puede engancharse o dejar un borde inaceptable cuando se aplica a un panel de acero flexible.
Una construcción bimetálica M42 puede proporcionar un material de diente más duro para condiciones de corte exigentes. Esa etiqueta identifica parte de la construcción del producto, no un resultado de rendimiento universal. El grado de la carcasa, el grosor, el soporte, la velocidad de perforación, la alimentación y la práctica de enfriamiento aún influyen en el corte. Nuestra familia de productos M42 puede considerarse donde la aplicación declarada y el panel representativo del cliente respaldan la elección.
Las coronas de corte con punta de carburo y HSS crean opciones adicionales. Un producto con punta de carburo puede ser útil para aplicaciones adecuadas en chapa metálica y para realizar aberturas repetidas, mientras que una corona HSS puede ser adecuada para trabajos en chapa delgada y metales no ferrosos dentro de su rango especificado. La comparación útil de las coronas de corte no es simplemente bimetálicas frente a carburo frente a HSS. Es la especificación completa del producto frente al material del panel, el grosor, el acabado deseado y el número esperado de orificios.
Las cajas de plástico y fibra de vidrio requieren su propia revisión. El calor, el agrietamiento, el deshilachado o la delaminación pueden volverse más importantes que el desgaste de los dientes. La sierra de corona seleccionada necesita una acción de corte que el fabricante del panel permita, y el trabajo de muestra debe reproducir la condición real de soporte y superficie. Si una caja ya proporciona perforaciones moldeadas o una placa de prensaestopas extraíble, el uso de esas características de diseño puede ser preferible a cortar el cuerpo principal.
Tabla 1. Dirección del producto para materiales de cerramiento comunes
| Situación de corte de recinto | Dirección del producto a discutir | Información necesaria antes de la selección |
|---|---|---|
| Panel de acero dulce pintado | Cortador bimétalico, HSS o con punta de carburo con clasificación de material | Espesor de la lámina, recubrimiento, diámetro del orificio, volumen de producción |
| Placa de prensaestopas de acero inoxidable | Construcción bimétalica con clasificación inoxidable o con punta de carburo | Grado de acero inoxidable, espesor, soporte, requisito de acabado |
| Carcasa de aluminio | Cortador apto para chapa no ferrosa | Estado de la aleación, espesor, carga de viruta, protección de superficie |
| Carcasa termoplástica | Cortador afilado aprobado para plástico | Tipo de resina, espesor de pared, agrietamiento y sensibilidad al calor |
| Carcasa reforzada con fibra de vidrio | Construcción del producto confirmada por pruebas de muestra | Refuerzo, espesor de pared, calidad del borde, controles de polvo |
| Placa de pasacables modular o preexistente | Utilice el método de entrada previsto por el fabricante del recinto | Tamaño de knockout, tipo de placa de prensaestopas, compatibilidad de ajuste |
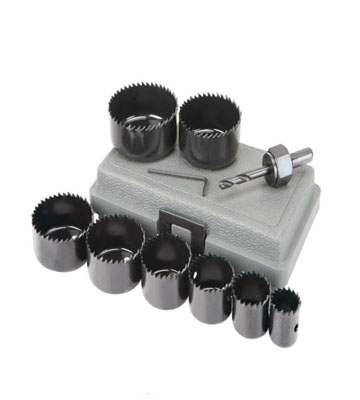
La lámina delgada requiere un ensamblaje de corte estable.
Una pared del cerramiento puede flexionarse a medida que los dientes comienzan a cortar. Ese movimiento cambia la forma en que los dientes individuales entran en el metal y puede crear vibraciones, una abertura sobredimensionada, pintura descascarillada o un agarre repentino al atravesar. Elegir un filo de corte más caro sin controlar el conjunto completo puede dejar sin cambios la fuente principal del defecto.
El cuerpo de la sierra de corona debe girar concéntricamente con el mandril y la broca guía. Una broca guía doblada, una conexión de mandril desgastada, un portabrocas flojo o una rosca dañada pueden hacer que la fresa orbite alrededor del centro previsto. La abertura medida se vuelve entonces más grande o menos redonda que el tamaño nominal. Cuando un agujero de muestra es inexacto, no se debe culpar a la sierra de corona ni reducir su tamaño hasta que se haya comprobado el conjunto de accionamiento y el soporte de trabajo.
El soporte del panel cerca del área de corte reduce la vibración. En una placa de prensaestopas extraíble o un panel de caja suelta, la fijación estable también evita que la pieza de trabajo gire con la fresa. La disposición del soporte debe dejar suficiente espacio libre para el piloto y el tapón central. Para una caja terminada, los componentes internos y el cableado no deben exponerse al piloto, al trozo o a las virutas metálicas. La secuencia de producción más segura suele ser realizar las aberturas planificadas antes de instalar el equipo sensible, cuando el diseño de la caja y el proceso de fábrica lo permiten.
La protección de superficies solo ayuda dentro de ciertos límites. Una película protectora o cinta adecuada puede reducir las marcas incidentales, pero no puede corregir la excentricidad ni reemplazar el soporte mecánico. Una pila gruesa de material blando debajo de la sierra de corona también puede reducir la estabilidad. La muestra debe representar el tratamiento superficial de producción para que el descascarillado de la pintura y la cobertura de la arandela puedan evaluarse antes de que se libere una cortadora por lotes.
El avance merece especial atención porque el anillo de material restante ofrece menos resistencia. Un avance excesivo en ese punto puede hacer que la sierra de corona se introduzca en el panel y deje una rebaba de salida elevada. Una fresa diseñada para trabajos de pared delgada puede utilizar una geometría o un hombro destinado a controlar esta etapa, pero la idoneidad debe confirmarse en los datos del producto. Donde haya componentes traseros, la profundidad de corte utilizable y la proyección del piloto necesitarán límites separados.
El tamaño nominal y el recorte terminado son medidas diferentes
El diámetro impreso en una sierra de corona es un tamaño de producto. La abertura terminada también refleja el paso de los dientes, la excentricidad, el movimiento del panel, la precisión del piloto y la forma en que la fresa entra en el material. Una herramienta nominalmente correcta puede producir un corte inaceptable cuando una de estas condiciones no está controlada. Por eso, una verificación de montaje de muestra es más útil que comparar solo los diámetros del catálogo.
Los tamaños métricos y en pulgadas pueden parecer lo suficientemente cercanos como para sustituirlos, pero la diferencia puede ser importante para una arandela de sellado o un componente a presión. Si el plano de entrada del cable especifica un recorte métrico, el tamaño en pulgadas disponible debe compararse con la tolerancia permitida en lugar de redondearse por costumbre. La misma regla se aplica cuando un distribuidor construye un kit de sierra de corona para mercados mixtos. Las etiquetas de tamaño deben permanecer inequívocas a través del embalaje, la cotización y el reabastecimiento.
La ubicación del orificio añade otra restricción dimensional. Debe quedar suficiente material plano alrededor de la abertura para la arandela, la contratuerca y la separación requerida de las entradas vecinas. Una sierra de corona elimina un anillo circular, pero el componente instalado ocupa un volumen mayor. Por lo tanto, una fila densa de prensaestopas puede fallar en el montaje incluso cuando el diámetro de cada corte individual es correcto.
La ubicación del piloto controla el centro de un ensamblaje convencional. Una marca central o una coordenada de dibujo deben tener en cuenta el ajuste real, no solo la ruta visible del cable. Si se debe agrandar una abertura existente, un piloto normal puede no tener material que seguir. Esa es una condición de corte diferente y puede requerir un accesorio guía u otro método aprobado por el fabricante. No se debe esperar que un mandril estándar se centre en un espacio abierto.
En general sierra de corona construcción, el filo anular extrae un anillo y deja un núcleo central. Esto reduce el material extraído en comparación con una broca maciza de gran diámetro, pero introduce cuestiones prácticas sobre la guía piloto, el espacio libre del núcleo y la profundidad de la copa. Esos detalles pertenecen a la especificación del producto para trabajos de cerramiento.
La compatibilidad del árbol afecta la precisión y el cambio.
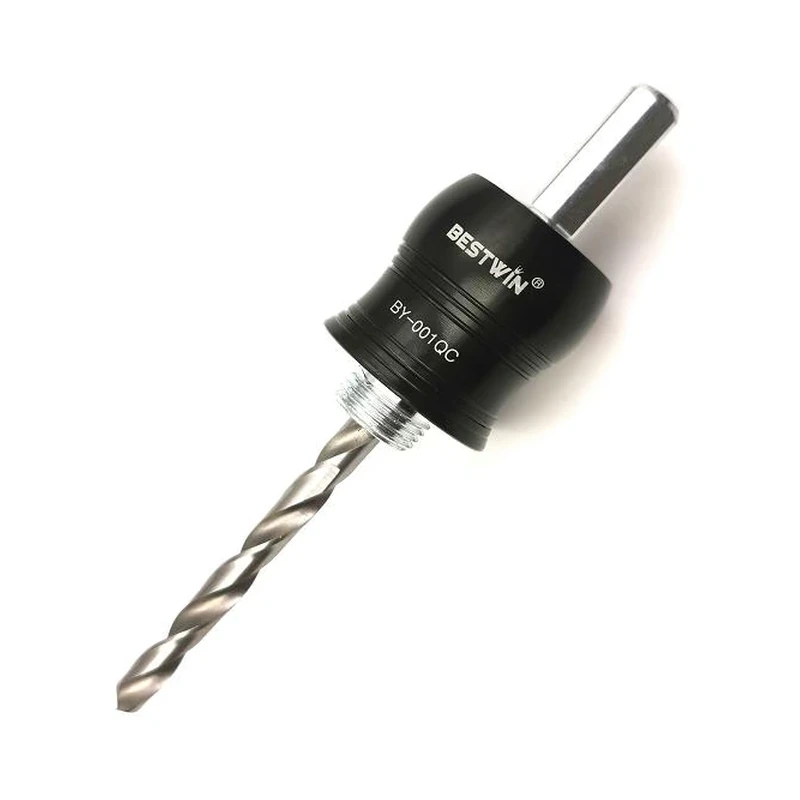
El mandril conecta la sierra de corona a la taladradora, soporta la mecha guía y transfiere el par de torsión. El tamaño de la rosca, los pasadores de accionamiento, los elementos de bloqueo, la retención de la mecha guía, la forma del vástago y la capacidad del portabrocas afectan la compatibilidad del conjunto. Dos sierras de corona del mismo diámetro pueden utilizar diferentes configuraciones de mandril, por lo que la similitud visual no es suficiente para la aprobación de la compra.
Los cortadores más pequeños pueden usar un tamaño de mandril, mientras que los diámetros más grandes requieren otra conexión o soporte de accionamiento adicional. El portabrocas debe aceptar el vástago sin sujetarse en una superficie incorrecta. La broca disponible también necesita un control de baja velocidad y un par de torsión adecuados para el diámetro y el material. Un vástago hexagonal puede mejorar el acoplamiento de la transmisión, pero no autoriza por sí solo la operación de impacto. El corte de carcasas metálicas generalmente requiere un uso rotativo controlado de acuerdo con las instrucciones del cortador y la herramienta eléctrica.
Los mandriles de cambio rápido pueden ayudar a un taller de paneles que cambia una sierra de corona entre varios tamaños comunes de entrada de cables. El beneficio depende de una conexión estable, un rango de corte compatible y pilotos reemplazables. Una función de liberación rápida no debe introducir holgura ni permitir que la copa se asiente de forma incompleta. Para los kits de distribuidores y fabricantes de equipos originales, se debe registrar el rango de diámetro admitido y los adaptadores incluidos para que el usuario no reciba varias sierras con cobertura parcial del mandril.
Un fabricante de sierras de corona que revise un programa de cerramientos debería preguntar, por lo tanto, qué taladros y portabrocas se utilizan ya, si el trabajo se realiza en placas de prensaestopas sueltas o en armarios ensamblados, y con qué frecuencia cambian los diámetros. Bestwin suministra opciones de espigas estándar y de cambio rápido que se pueden combinar con cortadores compatibles. Podemos estructurar un conjunto de muestra en torno a la interfaz de la máquina prevista en lugar de tratar la espiga como una ocurrencia tardía.
La profundidad de corte debe proteger el espacio detrás del panel.
Las paredes de las cajas eléctricas suelen ser delgadas en comparación con la profundidad de una taza estándar, pero una broca más profunda no es automáticamente mejor. El piloto se extiende detrás de la superficie frontal antes de que los dientes completen el corte. El núcleo central también puede caerse o permanecer en la taza. Un riel, un conducto de cables, un terminal, una cubierta de barra colectora o un dispositivo montado detrás del corte pueden ser alcanzados antes de lo que el operador espera.
Para la producción planificada, el proceso de apertura y la disposición de los componentes deben mantener despejada la trayectoria de corte. Cuando se trabaja en una caja instalada, el aislamiento, el acceso y la confirmación de componentes ocultos se convierten en controles esenciales del proyecto. El accesorio de corte no puede hacer segura una caja energizada u obstruida. Por lo tanto, la selección del producto debe incluir la profundidad de trabajo accesible y la proyección piloto máxima aceptable, no solo el grosor del panel.
Un producto de tipo tapón o de pared delgada puede limitar la penetración en una aplicación definida. Esa característica debe confirmarse a partir del diseño específico del producto. No debe inferirse de una copa de aspecto poco profundo en una fotografía. Del mismo modo, acortar o sustituir una mecha puede cambiar el centrado, la retención y la compatibilidad con el mandril. El conjunto de sierra de corona aprobado debe mantenerse intacto a menos que el fabricante del producto proporcione otra configuración.
Los paneles de doble pared, las placas de refuerzo y las construcciones aisladas crean una pregunta de profundidad diferente. La sierra de corona puede atravesar más de una capa, y el tapón central puede atrapar aislamiento o escombros. La sección completa debe describirse durante la comparación de productos. Si el fabricante del cerramiento restringe la modificación en campo, el método de apertura requerido tiene prioridad sobre una recomendación general de cortador.
Control de Calor y Viruta Influye en la Calidad del Agujero
Cuando una sierra de corona roza en lugar de cortar, el calor aumenta en los dientes y la superficie del panel. En el acero pintado, eso puede decolorar o dañar el recubrimiento cerca de la abertura. En el acero inoxidable, las malas condiciones pueden hacer que el corte sea progresivamente más difícil. En plástico, el calor excesivo puede ablandar el borde. Una sierra de corona elegida para el material aún necesita una velocidad de rotación apropiada, avance constante y un patrón de eliminación de virutas.
Los diámetros más grandes crean una mayor velocidad de corte en el filo del diente para las mismas RPM del taladro, por lo que una configuración no es adecuada para cada tamaño de sierra de corona. Utilice las indicaciones específicas del fabricante de la herramienta de corte para el material y el diámetro. Si una muestra de producción muestra virutas azules, humo, plástico derretido o dientes pulidos con poco avance, aumentar la presión no es un remedio fiable. Es necesario revisar el estado de la herramienta de corte, la velocidad, el soporte y la evacuación de virutas.
La lubricación puede ser apropiada para algunos productos de corte de metal. Su compatibilidad con el recubrimiento del cerramiento, el proceso de limpieza y el equipo eléctrico final es importante. El exceso de fluido dentro de un gabinete terminado puede crear un nuevo problema de limpieza. El método de corte seleccionado debe ser compatible tanto con el rendimiento de la herramienta como con la condición requerida del cerramiento antes de instalar los componentes.
La eliminación de virutas también afecta al trabajo repetitivo. Las ranuras en la copa pueden proporcionar acceso a un trozo retenido, y un sistema de mandril puede ofrecer características que simplifican la liberación. Estos detalles tienen valor de compra en un taller que realiza muchas entradas idénticas porque el tiempo de limpieza puede dominar el ciclo. Los trozos y las virutas solo deben retirarse después de que la herramienta se haya detenido y la fuente de alimentación esté controlada.
El proveedor de sierras de corona debe recibir información suficiente para distinguir una apertura de campo ocasional de una operación de producción repetida. La vida útil del filo requerida, la frecuencia de cambio, la cantidad de pilotos de repuesto y la disposición del embalaje difieren. Bestwin puede utilizar el material indicado, la mezcla de diámetros, la interfaz de taladro y el objetivo de muestra para igualar un conjunto de productos más útil para el patrón de trabajo.
Las muestras de agujeros deben juzgarse con el ajuste real.
Una muestra representativa utiliza el mismo material de cerramiento, recubrimiento, grosor, soporte y conjunto de corte que se espera en la producción. Una prueba en un trozo grueso de acero sin pintar no puede confirmar el rendimiento en una puerta delgada con recubrimiento en polvo. El piloto, el mandril, la broca y la sierra de corona pertenecen a la muestra porque cada parte del conjunto de la sierra de corona puede afectar la abertura terminada.
La primera inspección es dimensional. Mida el recorte y confirme que la glándula, el buje o el pasamuros encajan según sus instrucciones. Luego, inspeccione la cara alrededor de la abertura, el borde posterior y el área de asiento. Una ligera rebaba de salida aún puede impedir que una contratuerca o arandela asiente de forma plana. Una astilla en el recubrimiento fuera de la huella de la arandela puede requerir retrabajo incluso cuando el herraje se puede instalar.
El componente ensamblado proporciona la verificación de aceptación más útil. La arandela debe cubrir el borde cortado según lo previsto, el cuerpo debe asentarse sin distorsión y la contratuerca debe tener acceso completo. En una caja sellada, la instalación del componente y los requisitos del fabricante de la caja determinan si la entrada terminada puede cumplir con el índice de protección previsto. El cortador por sí solo no puede certificar la caja completada.
Tabla 2. Resultados de la muestra y detalles del producto para revisar
| Resultado de muestra | Detalles del producto o ensamblaje a revisar | Implicación de compra |
|---|---|---|
| La abertura es más grande de lo esperado | Excentricidad del árbol, estado del piloto, agarre del portabrocas, movimiento del panel | Corrija el ensamblaje antes de cambiar el tamaño nominal |
| Los dientes castañetean al entrar | Geometría del diente, soporte del panel, control del husillo | Compare un cortador clasificado para la condición de la hoja |
| Escamas de pintura más allá de la cobertura de la lavadora | Filo de corte, soporte, estabilidad de entrada, comportamiento del recubrimiento | Aprobar solo después de que un representante termine la prueba |
| Queda una rebaba de salida pesada | Alimentación en el punto de ruptura, condición de la cuchilla, idoneidad para láminas delgadas | Revisar la construcción del cortador y la tolerancia de acabado |
| El caracol es difícil de quitar | Ranuras para copas, profundidad de corte, características del mandril, acumulación de virutas | Incluir el tiempo de limpieza en la comparación de productos |
| La brida o el cubo no asientan | Recorte actual, rebaba, planitud, dobleces cercanos | Verificar el plano de la instalación y la ubicación de la abertura |
| El piloto se acerca a un componente interno. | Proyección piloto, espacio libre trasero, secuencia de trabajo | Utilice un proceso planificado más seguro o una alternativa aprobada |

Crea la especificación de compra en torno a resultados repetibles
Una vez que se acepta una muestra de sierra de corona, la descripción de la compra debe conservar los detalles que la produjeron. El diámetro por sí solo es insuficiente. Registre la familia y la construcción del cortador, el mandril compatible, la especificación de la broca piloto, la profundidad de corte utilizable, los materiales previstos, el rango de espesor relevante, el vástago y la cantidad del paquete. Para un kit, enumere cada tamaño incluido y la cobertura del mandril para esos tamaños.
La planificación de reemplazo es igualmente importante. Las brocas piloto, los mandriles, los adaptadores y los diámetros de copa de uso frecuente pueden desgastarse a diferentes ritmos. Un juego de distribuidores que no se puede reponer con componentes compatibles crea problemas de servicio evitables. Los códigos de artículo estables y el embalaje claro ayudan a separar los tamaños métricos y en pulgadas similares durante la manipulación en el almacén y la selección en campo.
Para programas OEM y de marca privada, la muestra confirmada puede definir puntos de inspección para el suministro repetido. Estos pueden incluir identificación del diámetro, estado de los dientes, ajuste de la conexión, alineación del piloto, acabado, protección del embalaje y composición del conjunto. Las afirmaciones sobre un número universal de agujeros son menos útiles que una especificación de producto acordada y un resultado de muestra basado en la aplicación, ya que la vida útil de la herramienta cambia con el material y la operación.
Al solicitar una cotización, proporcionar el material de la carcasa, el grosor de la pared, los diámetros de los recortes, el tipo de ajuste, el rango del portabrocas, la cantidad esperada de agujeros, la composición del conjunto, la necesidad de embalaje y la cantidad de pedido objetivo nos ayuda a preparar una recomendación más relevante. Una consulta puede comenzar incluso si algunos detalles aún se están confirmando. Los elementos faltantes se pueden resolver durante la selección del producto y la planificación de muestras.
Errores comunes de selección
Un error común es pedir por el tamaño del conducto o cable en lugar del recorte del accesorio. Otro es asumir que un material de diente más duro resuelve automáticamente la vibración de láminas delgadas. Un tercero es comprar copas y mandriles de listas separadas sin verificar la rosca, el accionamiento, la guía y el portabrocas. Cada error puede producir una herramienta que parece razonable en un catálogo pero que no puede crear un agujero de ensamblaje aceptable.
También es arriesgado estandarizar una sierra de corona en todos los materiales de cerramiento. Un producto que funciona bien en una placa de prensaestopas de acero dulce pintado puede no ser la opción correcta para acero inoxidable, aluminio, termoplástico o fibra de vidrio. Una gama de productos controlada aún puede ser compacta, pero cada cortador incluido necesita un rol definido de material y diámetro.
Finalmente, el kit más grande no siempre es el mejor. El trabajo en gabinetes eléctricos generalmente se concentra en un grupo limitado de tamaños de entrada de cables. Un juego construido en torno a esos recortes repetidos, respaldado por mandriles compatibles y pilotos de repuesto, puede ser más útil que un surtido amplio con varios tamaños sin usar. Podemos igualar un sierra de corona programa al rango de ajuste del cliente, materiales del panel, interfaz de herramientas, plan de empaque y demanda por lotes.
Preguntas frecuentes
¿Se puede usar una sierra de corona para cortar paneles de acero pintado y de acero inoxidable?
Solo cuando el producto específico esté clasificado para ambos materiales y los resultados de la muestra cumplan con el acabado requerido. El acero inoxidable y el acero al carbono pintado pueden imponer diferentes condiciones de corte. Registre el material para cada uso aprobado en lugar de extender una prueba exitosa a todos los paneles metálicos.
¿Debería el tamaño del cortador coincidir con el tamaño de la rosca del prensaestopas?
Utilice la dimensión del orificio de montaje indicada por el fabricante de la glándula o accesorio. Una designación de rosca no equivale necesariamente al recorte requerido. Verifique el dibujo, la tolerancia permitida, la cobertura de la arandela y el espacio para la contratuerca antes de elegir el diámetro nominal de la sierra de corona.
¿Cuándo es útil un mandril de cambio rápido?
Es útil cuando los operadores cambian frecuentemente entre tamaños de cortadores compatibles y el sistema proporciona una conexión estable y correctamente centrada. Confirme el rango de cortadores, el vástago, el piloto y la capacidad del portabrocas admitidos antes de agregarlo a un kit.
¿Puede una sierra de corona agrandar una abertura existente?
Un piloto convencional puede no tener material que lo guíe en un agujero existente. El agrandamiento puede requerir un accesorio guía adecuado u otro método aprobado. No asuma que un mandril normal centrará la fresa sin soporte.
¿Qué información ayuda con una cotización de OEM?
Comparta los materiales y espesores del panel, los tamaños de corte requeridos, el hardware de entrada de cable, la interfaz de perforación, el volumen de producción esperado, la composición preferida del conjunto, el embalaje, la cantidad de muestras y la cantidad de pedido objetivo. Estos detalles nos ayudan a seleccionar las fresas, mandriles, pilotos y artículos de reposición sin convertir la consulta inicial en una barrera.
Empareja el cortador con la entrada de cable terminada
Una apertura de recinto fiable comienza con la prensaestopas o el accesorio instalado, luego retrocede hasta el recorte, el material del panel, la construcción de la fresa, el mandril, la guía y la broca. Las muestras representativas confirman el ajuste y la calidad de la superficie que una descripción de catálogo no puede establecer por sí sola. Bestwin puede revisar esas condiciones, preparar opciones adecuadas de sierra de corona y mandril, respaldar la comparación de muestras y alinear el ensamblaje confirmado con los requisitos del OEM, distribuidor y suministro repetido.










 English
 العربية
 Français
 Português
 Português do Brasil
 Italiano
 简体中文
 繁體中文
 日本語
 한국어
 Deutsch
 Español
 Slovenčina
 ไทย
 Türkçe