
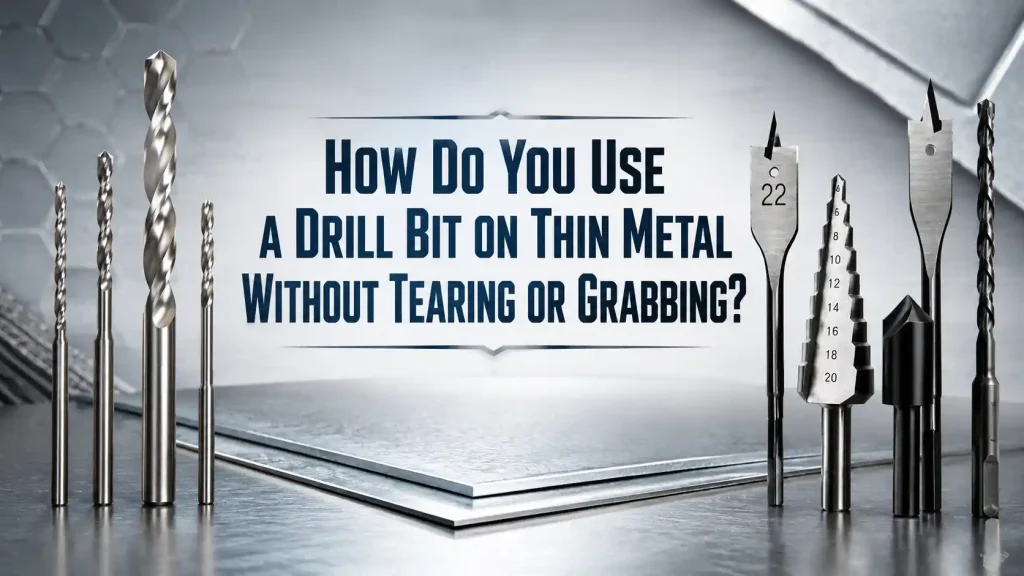
Dünnes Metall verzeiht keine Fehler. Ein kleines Blech kann einfach aussehen, bis der Bohrer greift, die Kante reißt, das Loch dreieckig wird oder das Werkstück sich unter dem Bohrer verdreht. Das Problem ist selten nur die Festigkeit. Ein Bohrer funktioniert gut auf dünnem Metall nur, wenn das Blech gestützt wird, die Spitze präzise ansetzt, die Geschwindigkeit kontrolliert wird und die Austrittsseite vor plötzlichem Greifen geschützt ist.
Für Wartungsteams, Monteure, Fertigungsbetriebe und Werkstattkäufer ist das praktische Ziel einfach: ein sauberes Loch bohren, ohne die Platte zu verbiegen oder einen Grat zu erzeugen, der Hände, Kabel, Dichtungen oder Farbe beschädigt. Die richtige Methode ist ebenso wichtig wie das Werkzeug. Selbst ein scharfer Bohrer kann sich verhaken, wenn sich das Blech biegt. Ein abgenutzter Bohrer kann überhitzen und rostfreien Stahl verhärten. Ein großer Bohrer kann sich im letzten Metallrest selbst durchziehen und eine aufgerissene Kante hinterlassen.
Dieser Leitfaden konzentriert sich auf reale Entscheidungen bei dünnem Baustahl, Aluminiumblech, Elektrodosen, Halterungen, Lüftungskanälen und leichten Edelstahlarbeiten. Er erklärt, wie das Material eingerichtet wird, das Loch begonnen wird, Geschwindigkeit und Druck gewählt werden und wann ein Pilotloch, ein Stufenbohrer, eine Trägerplatte oder eine Klemme das Ergebnis verändern.
Ein Bohrer sollte als Teil einer Bohreinrichtung betrachtet werden, nicht als die gesamte Einrichtung. Bei dünnem Metall kann dasselbe Werkzeug ein sauberes rundes Loch oder eine ausgefranste Kante erzeugen, abhängig von der Unterstützung, Geschwindigkeit, dem Zustand der Spitze und der Kontrolle beim Durchbruch.

Warum dünnes Metall reißt statt sauber zu schneiden
Eine dicke Platte stützt die Schneide länger. Dünnes Metall nicht. Sobald die Spitze durchbricht, kann der letzte kleine Materialring nach oben federn. Wenn die Schneide aggressiv ist, greift der Bohrer das Blech, anstatt es abzuspanen. Dieses Greifen kann das Teil verzerren, das Loch vergrößern oder einen Gratt hinterlassen, der zusätzliche Nachbearbeitung erfordert.
Die zweite Ursache ist schlechter Halt. Ein loses Blech schwingt wie eine kleine Feder. Jede Schwingung verändert den Schnittdruck. Der Bohrer kann beim Austritt rattern, überspringen oder hängen bleiben. Das Blech flach auf eine Unterlage zu spannen, verbessert das Loch oft mehr als der Wechsel der Bohrmarken.
Die dritte Ursache ist Hitze. Hitze macht manche Materialien weich, andere hart und stumpft die Schneide ab. Eine stumpfe Spitze erfordert dann mehr Druck, was mehr Hitze und mehr Greifen erzeugt. Aluminium kann die Nuten mit klebrigen Spänen verstopfen. Edelstahl kann an der Oberfläche härter werden, wenn er gerieben statt geschnitten wird. Ein sauberes Loch hängt vom Schneiden ab, nicht vom Polieren.
Ein Bohrer, der reibt statt zu schneiden, bewegt sich bereits auf ein schlechtes Ergebnis zu. Sobald die Schneide heiß wird oder sich mit Spänen zusetzt, wird dünnes Metall schwieriger zu kontrollieren, genau in dem Moment, in dem der Bediener Präzision benötigt.
Beginnen Sie mit dem Material und der Lochgröße
Bevor Sie ein Werkzeug auswählen, identifizieren Sie das Blech und die Lochgröße. Baustahl, Aluminium, verzinktes Blech und Edelstahl verhalten sich nicht gleich. Aluminium lässt sich leicht schneiden, kann aber die Nuten verstopfen. Edelstahl benötigt eine scharfe Schneide, eine niedrigere Geschwindigkeit und gleichmäßigen Druck. Dünnes verzinktes Blech kann reißen, wenn sich das Werkstück biegt. Lackierte Paneele erfordern eine Kantenkontrolle, damit die Beschichtung nicht mehr als nötig abplatzt.
Kleine Löcher können oft mit einem Standard-Spiralbohrer gebohrt werden. Größere Löcher in dünnem Metall können mit einem Stufenbohrer sauberer sein, da jede Stufe Material schrittweise abträgt und das Endhaken reduziert. Sehr große Öffnungen erfordern möglicherweise eine Lochsäge, einen Stempel oder ein Ausbrechwerkzeug, aber das ist eine andere Aufgabe. Für dieses Thema ist die Hauptsorge, wie man gängige Schrauben-, Niet-, Kabel-, Pilot- und Montagebohrungen mit Kontrolle ausführt.
Ein Bohrer für diese Arbeit sollte nach der Lochgröße und dem Material ausgewählt werden. Ein kleines Pilotloch in Baustahl, ein Kabeldurchgangsloch in Aluminium und ein Befestigungsloch in Edelstahl erfordern möglicherweise unterschiedliche Drehzahl- und Vorschubgewohnheiten.
Tabelle 1. Auswahlmöglichkeiten für die Dünnblechbohrvorrichtung
| Situation | Praktische Einrichtung | Grund |
|---|---|---|
| Kleines Schrauben- oder Nietloch | Mittelpunkt, spannen, scharfes Spiralbohrwerkzeug | Das Loch ist klein genug, dass eine saubere Spitze ohne starkes Greifen schneiden kann. |
| Mittlere Befestigungsbohrung | Pilotloch, dann Endgröße oder Stufenbohrer | Schrittweises Schneiden reduziert das Ausreißen auf der Austrittsseite. |
| Bemalte Elektrobox | Kreppband, Körner, Unterlegblock | Die Oberflächenmarkierung ist leichter zu schützen und das Blech wird gestützt. |
| Aluminiumblech | Moderate Geschwindigkeit, Späneabfuhr, leichtes Schmiermittel falls geeignet | Aluminiumspäne können sich in den Nuten festsetzen. |
| Dünner Edelstahl | Niedrige Geschwindigkeit, fester Vorschub, scharfes Werkzeug, Schneidflüssigkeit wo zulässig | Reiben kann die Oberfläche erwärmen und verhärten. |
| Gebogene oder lose Platte | Vor dem Bohren an einer flachen Auflage festspannen | Beim Durchbruch greift der Bohrer durch Biegen. |
Diese Aufstellungstabelle ist nützlich, da sie ein vages Bohrproblem in eine kurze Checkliste verwandelt. Wenn das Blech nicht eingespannt werden kann, steigt die Gefahr des Verkantens. Wenn das Loch groß ist, ist ein Vorbohren sicherer. Wenn das Material rostfrei ist, sollte Reibung vermieden werden.
Ein Bohrer arbeitet vorhersagbarer, wenn diese Bedingungen vor Bohrbeginn eingestellt sind. Die Tabelle dient als Erinnerung, die Werkstückspannung und die Methode zu fixieren, bevor das Material beschuldigt wird.
Markieren Sie das Loch, damit die Spitze nicht wandert
Dünnes Blech wird oft mit glatter Farbe, Zinkbeschichtung oder einem Ölfilm geliefert. Die Spitze kann verrutschen, bevor sie zu schneiden beginnt. Ein wandernder Anlauf erzeugt ein ovales Loch oder zwingt den Bediener, seitlichen Druck auszuüben, was das Endergebnis verschlechtert. Ein scharfer Körner, ein automatischer Körner oder eine kleine Vertiefung helfen dem Bohrer, dort zu beginnen, wo er soll.
Für empfindliche Lackteile verwenden Sie eine leichte Mittellinie und Klebeband, wenn die Oberfläche wichtig ist. Klebeband macht eine schwache Einrichtung nicht stark, aber es verbessert die Sichtbarkeit und kann kleine Kratzer am Anfang reduzieren. Auf rutschigem Edelstahl kann eine stärkere Mittellinie erforderlich sein, da die Spitze wenig Zeit hat, sich zu zentrieren, bevor sich das Blech biegt.
Ein Bohrer beginnt sauberer, wenn die Markierung sichtbar, zentriert und tief genug ist, um die Spitze zu führen, ohne die Platte zu verzerren.
Bohrungen zur Vorbereitung helfen ebenfalls. Eine kleine Pilotbohrung reduziert die Kraft, die für die endgültige Größe benötigt wird. Die Pilotbohrung sollte gerade, zentriert und nicht so groß sein, dass die nächste Größe kein Material zum Führen hat. Wenn die fertige Bohrung präzise sein muss, steigern Sie den Durchmesser schrittweise, anstatt von einem winzigen Pilotloch zu einem großen Enddurchmesser zu springen.
Ein Bohrer für die Führung sollte scharf genug sein, um mittig ohne starken Druck zu schneiden. Ein schlechtes Führungloch überträgt den Fehler einfach auf die Endgröße.

Klemme das Blech und stütze die Austrittsseite
Die Auflage ist der stille Teil des sauberen Bohrens. Legen Sie das Blech auf eine ebene Unterlage, ein Stück Restholz oder eine geeignete Opferunterlage. Spannen Sie es nahe am Loch fest, nicht nur am äußeren Rand. Die Auflage reduziert Vibrationen und gibt dem Bohrer etwas Stabiles, in das er eindringen kann, wenn er das Metall durchbricht.
Ohne Unterstützung kann das Blech in die Nuten gehoben werden. Dann zieht der Bohrer plötzlich und reißt die Kante aus. Mit Unterstützung wird die Austrittsseite flacher gehalten, sodass die Schneide den Kreis vollendet, anstatt das Metall zu falten. Der Unterschied kann bei dünnem Aluminium, Abdeckungen von Anschlusskästen, HLK-Paneelen und kleinen Halterungen dramatisch sein.
Ein Bohrer greift viel seltener, wenn die Austrittsseite flach bleibt. Eine rückseitige Unterstützung verleiht der Schneide eine sauberere Oberfläche und verhindert, dass das Blech in die Nuten klettert.
Halten Sie kein kleines Blech von Hand. Wenn ein Fräser greift, kann das Teil sich drehen. Handschuhe können vor scharfen Kanten schützen, aber sie können auch von rotierenden Werkzeugen erfasst werden. Verwenden Sie Klemmen, einen Schraubstock oder eine Vorrichtung, die die Hände vom rotierenden Fräser und der Blechkante fernhält.
Wählen Sie Geschwindigkeit und Druck zum Schneiden, nicht zum Reiben
Die Geschwindigkeit hängt vom Material und Durchmesser ab. Kleinere Bohrer können schneller laufen als große Bohrer. Edelstahl und größere Löcher erfordern normalerweise eine geringere Geschwindigkeit. Aluminium verträgt oft mehr Geschwindigkeit, benötigt aber dennoch eine Spanabfuhr. Entscheidend ist die Produktion von Spänen, nicht von Rauch, Quietschen oder polierten Kreisen.
Zu viel Geschwindigkeit überhitzt die Schneide. Zu wenig Druck lässt den Bohrer schleifen. Zu viel Druck verbiegt das Blech und erhöht das Durchbruchsrisiko. Ein gutes Gefühl ist eine gleichmäßige, kontrollierte Zufuhr mit sichtbaren Spänen, die aus dem Schnitt austreten. Wenn sich das Geräusch in ein Quietschen verwandelt, stoppen Sie und überprüfen Sie die Einstellung. Wenn der Bohrer blau wird, wurde die Schneide überhitzt.
Ein Bohrer sollte langsam genug für das Material und die Größe des Bohrlochs betrieben werden, insbesondere wenn das Blech rostfrei ist oder die Platte bereits warm ist.
Die Idee ist einfach, aber wichtig: Lassen Sie die Schneide die Arbeit machen. Ein Qualitätsbohrer sollte sich nicht durch dünnes Blech zwängen müssen. Wenn Kraft erforderlich ist, ist die Schneide möglicherweise stumpf, die Spitze ist für das Material ungeeignet, das Werkstück ist möglicherweise nicht abgestützt oder die Drehzahl ist zu hoch.
Ein Bohrer, der zusätzliche Kraft benötigt, gibt nützliche Rückmeldung. Stoppen Sie, inspizieren Sie die Spitze, entfernen Sie Späne und prüfen Sie, ob sich das Blech biegt, bevor Sie fortfahren.
Verwenden Sie Pilotlöcher und Stufenbohrer, wenn das fertige Loch größer ist
Große Spiralbohrer können beim Durchbruch aggressiv sein. Sie entfernen auch einen breiten Span, der sich in dünnem Material verfangen kann. Ein Vorbohrer gibt dem Steg des endgültigen Bohrers einen Weg und reduziert die Vorschubkraft. Für viele Werkstattbohrungen ist das Bohren eines Vorlochs und anschließendes Aufbohren auf die Endgröße kontrollierter, als sofort die volle Größe zu versuchen.
Ein Stufenbohrer ist oft hilfreich für dünnes Blech, da er jeweils nur eine Größe schneidet. Jeder Schritt erweitert das Loch allmählich, und die breite Schulter kann bei sorgfältiger Anwendung einen saubereren Rand hinterlassen. Der Bediener benötigt weiterhin Halt, die richtige Geschwindigkeit und eine gerade Ausrichtung. Ein Stufenbohrer ist keine Lösung für ein loses Werkstück.
Beim Bohren mit einem Bohrer in Endgröße den Druck leicht reduzieren, wenn die Spitze kurz vor dem Durchbruch steht. Die Zufuhr nicht vollständig stoppen, da Reibung den Grat noch erhitzen kann. Ziel ist ein kontrollierter Durchbruch, bei dem die Schneide das Loch beendet, ohne das Blech zu verreißen.
Ein Bohrer sollte das Werkstück allmählich verlassen, besonders bei lackierten oder dünnen verzinkten Blechen. Dieser letzte Moment entscheidet oft darüber, ob die Kante rund bleibt oder sich zu einem Grat aufwölbt.
Klare Späne und Kontrolle der Hitze
Die Späne erzählen die Geschichte. Kurze, saubere Späne bedeuten, dass die Schneide schneidet. Staub, Rauch oder eine polierte Nut bedeuten, dass das Werkzeug reibt. Angehäufte Späne in den Nuten erhöhen die Hitze und können das Loch beschädigen. Ziehen Sie den Bohrer gelegentlich zurück, besonders bei Aluminium oder wenn Sie mehrere Löcher hintereinander bohren.
Die Schmierung hängt vom Material und dem Arbeitsplatz ab. Eine kleine Menge geeignetes Schneidöl kann die Bearbeitung von Stahl und Edelstahl verbessern. An Schalttafeln, lackierten Oberflächen oder Geräten, die mit Lebensmitteln in Berührung kommen, benötigt das Team möglicherweise eine sauberere Methode oder ein zugelassenes Fluid. Ziel ist es, die Reibung zu reduzieren, ohne das Teil zu kontaminieren.
Bei Edelstahl die Werkzeuge scharf halten und langen Reibkontakt vermeiden. Durch Kaltverfestigung kann der nächste Versuch deutlich erschwert werden. Wenn der erste Versuch nur die Oberfläche poliert hat, schärfen oder wechseln Sie den Bohrer, bevor Sie fortfahren. Mehr Kraft mit einer stumpfen Schneide verschlimmert das Problem meistens.
Ein Bohrer, der in Edelstahl verwendet wird, sollte öfter überprüft werden als einer, der in Baustahl verwendet wird. Ein geringer Schärfeverlust kann den Schnitt von einer gleichmäßigen Spanbildung zu Hitze und Reibung verändern.

Überprüfen Sie den Bit, bevor Sie das Material beschuldigen
Dünnes Metall deckt den schlechten Werkzeugzustand schnell auf. Überprüfen Sie die Spitze. Die beiden Schneidlippen sollten gleichmäßig aussehen. Die Schneide sollte nicht abgesplittert, abgerundet, blau oder mit Aluminium belegt sein. Ein verbogener Schaft oder eine beschädigte Nut kann das Loch überdimensioniert machen. Ein Bohrer, der in Holz akzeptabel funktionierte, ist möglicherweise nicht für saubere Metallarbeiten geeignet.
Auch die Spitzengeometrie spielt eine Rolle. Allzweckbohrer können für viele kleine Arbeiten nützlich sein, aber Zentrierspitzen oder metallfokussierte Bohrer beginnen oft genauer und reduzieren das Wandern. Bei sehr dünnem Blech bevorzugen einige Techniker Zentrierspitzenwerkzeuge nur für Holz und überlassen Metallarbeiten geeigneten Spiral- oder Stufenbohrern. Das Werkzeug sollte zum Material passen.
Die Lagerung ist Teil des Werkzeugzustands. Lose Bohrer in einer Schublade stoßen aneinander und verlieren an Schärfe. Bewahren Sie gängige Metallgrößen getrennt, sauber und leicht inspizierbar auf. Verfolgen Sie bei der Serienfertigung, wie viele Löcher ein Bohrer macht, bevor die Qualität zu sinken beginnt.
Ein für Metallarbeiten bestimmter Bohrer sollte nicht mit beschädigten Allzweckbohrern vermischt werden. Eine klare Lagerung erleichtert es dem Techniker, schnell eine gute Schneide auszuwählen.
Fehlerbehebung bei Einrissen, Greifen und Graten
Wenn das Loch fehlschlägt, hilft das Schadensbild, die Ursache zu identifizieren. Ein erhabener Austrittswulst deutet auf Probleme bei der Durchbruchkontrolle, der Unterstützung oder der Schärfe hin. Ein dreieckiges Loch deutet auf Greifen oder Wandern hin. Blaue Farbe deutet auf Hitze hin. Eine zerfranste Lackkante kann auf fehlenden Oberflächenschutz, zu viel Druck oder eine stumpfe Schneide zurückzuführen sein.
Tabelle 2. Checkliste zur Fehlerbehebung bei Reißen oder Greifen
| Problem nach dem Bohren | Wahrscheinliche Ursache | Praktische Korrektur |
|---|---|---|
| Der Bit greift beim Ausfahren | Blechbiegung oder zu hoher Vorschub beim Durchbruch | Klemme fester, füge eine Rückenstütze hinzu, reduziere die Zufuhr nahe dem Ausgang |
| Loch ist oval oder nicht markiert | Punkt wanderte am Anfang | Ankörner, Vorbohrung, geringer Seitendruck |
| Großer Grat auf der Austrittsseite | Stumpfe Kante, ungestütztes Blech oder zu viel Kraft | Bohrer schärfen oder ersetzen, Austrittsseite stützen, sauber entgraten |
| Metall wird blau oder raucht | Zu hohe Geschwindigkeit oder Kantenreibung | Langsamere Geschwindigkeit, geeignete Flüssigkeit verwenden, Späne entfernen |
| Aluminiumstäbchen in Flöten | Chipsverpackung und -erhitzung | Zum Entfernen von Spänen zurückziehen, geeignetes Schmiermittel verwenden |
| Edelstahl wird schwerer zu bohren | Reibung verursachte Wärme und Kaltverfestigung | Schärferen Bohrer verwenden, niedrigere Drehzahl, festerer Vorschub |
Diese Checkliste ist besonders nützlich für wiederholte Bohrungen. Wenn die erste Bohrung reißt, bohren Sie die restlichen nicht auf die gleiche Weise. Ändern Sie eine Setup-Bedingung, testen Sie auf Schrottmaterial und bestätigen Sie das Ergebnis, bevor Sie zum Fertigteil zurückkehren.
Ein Bohrer ist vielleicht nicht immer die Ursache, aber die Qualität des Lochs spiegelt immer noch wider, wie Werkzeug, Halterung und Vorschub zusammengearbeitet haben. Verwenden Sie das erste schlechte Loch als Prozesswarnung.
Entgraten, ohne ein schlechtes Loch zu verstecken
Ein gewisser Grat ist normal, aber das Entgraten sollte nicht dazu dienen, einen schlechten Bohrprozess zu kaschieren. Wenn die Lochkante gefaltet oder eingerissen ist, muss die Einrichtung überprüft werden. Ein Senker, Entgratwerkzeug, eine Feile oder eine Reibahle können den Rand reinigen, aber sie sollten einen kleinen Grat entfernen, nicht das Loch neu aufbauen.
Bei elektrischen oder mechanischen Baugruppen können Grate die Isolierung durchschneiden, ein planmäßiges Anliegen verhindern oder Dichtungen beschädigen. Überprüfen Sie nach dem Bohren beide Seiten. Wenn das Teil lackiert oder abgedichtet werden soll, reinigen Sie zuerst Späne und Öl. Metallspäne, die in Gehäusen verbleiben, können später elektrische Probleme verursachen.
Ein Bohrer, der einen saubereren Austritt erzeugt, hinterlässt weniger Entgratungsarbeit und verringert die Gefahr, das Werkstück beim Reinigen zu zerkratzen. Das ist wichtig, wenn das Loch sichtbar bleiben soll.
Entgraten schützt auch die Arbeiter. Dünne Blechkanten sind scharf, und ein neu gebohrter Grat kann schnell schneiden. Eine saubere Oberfläche ist nicht nur kosmetisch; sie ist Teil einer sicheren Montage.
Methode dem Workshop-Volumen zuordnen
Ein Servicetechniker, der zwei Löcher in eine Platte bohrt, hat andere Anforderungen als eine Werkstatt, die Hunderte von Löchern in Halterungen bohrt. Für gelegentliche Arbeiten sind sorgfältiges Anzeichnen, Spannen und eine scharfe Bohrer könnte ausreichen. Für wiederholte Arbeiten reduzieren Vorrichtungen, Anschläge, Bohrmaschinensteuerung, Kühlmittelregeln und Prüflehren die Streuung.
Ein Bohrer, der bei wiederholten Arbeiten eingesetzt wird, sollte Teil eines kontrollierten Prozesses sein, bei dem von Charge zu Charge die gleiche Vorbohrgröße, die gleiche Rückseitenunterstützung und die gleiche Entgratungsmethode verwendet wird.
Wenn Löcher identisch sein müssen, fertigen Sie eine Prüfprobe aus demselben Blech an. Notieren Sie die Bohrergröße, die Geschwindigkeitseinstellung, die Größe des Vorbohrers und die Entgratungsmethode. Eine kurze Prozessnotiz spart später Zeit. Sie hilft auch dem Einkauf zu wissen, welche Bohrergrößen bei der tatsächlichen Arbeit am schnellsten verschleißen.
Für Feldkits sollten die gängigen Größen, ein Körner, Spannwerkzeuge, wo praktikabel, ein Entgrater und Ersatzbits enthalten sein. Ein Kit, das nur den Bit-Satz enthält, aber keine Möglichkeit zur Unterstützung des Blechs bietet, ist für dünnes Metall unvollständig.
Ein Bohrer-Set für Feldarbeiten sollte sowohl kleine Größen für Vorbohrungen als auch die endgültigen Größen für Befestigungselemente und Dichtungen enthalten. Fehlende Vorbohrgrößen führen oft zu unsauberem Anbohren.
Sicherheitsüberprüfungen vor Beginn der Übung
Sicherheit beginnt beim Werkstück. Spannen Sie es ein. Halten Sie die Hände vom rotierenden Werkzeug und der scharfen Kante fern. Prüfen Sie, was sich hinter dem Blech befindet, insbesondere bei Schränken, Kanälen, Fahrzeugen oder Maschinenschutzvorrichtungen. Ein Bohrer kann dahinterliegende Leitungen, Rohre, Isolierungen oder bearbeitete Oberflächen beschädigen.
Tragen Sie Augenschutz, da dünne Metallspäne scharf sind. Entfernen Sie losen Schmuck und kontrollieren Sie Ärmel. Bohren Sie gerade, mit stabilem Stand und freiem Weg, falls der Bohrer plötzlich durchbricht. Wenn Sie in ein installiertes elektrisches Gehäuse bohren, stellen Sie die Stromlosigkeit sicher und befolgen Sie die elektrischen Sicherheitsregeln des Standorts, bevor Sie Löcher bohren.
Nachdem das Loch fertig ist, entfernen Sie Späne aus dem Arbeitsbereich. Späne können Lack zerkratzen, in Geräte gelangen oder Hände während der Montage verletzen.
Ein Bohrer kann auch einen scharfen Spiralspan hinterlassen, der in der Nähe des Werkstücks verbleibt. Die Reinigung des Bereichs ist Teil des Bohrvorgangs, kein separater Aufräumschritt.
Kauf und Lagerung von Bohrern für dünne Metallarbeiten
Für Käufer ist nicht nur der Stückpreis wichtig. Entscheidend ist, wie zuverlässig das Werkzeug saubere Löcher in die Materialien bohrt, die das Team tatsächlich bearbeitet. Ein kostengünstiger Bohrer, der schnell stumpf wird, kann durch Nacharbeit, Gratentfernung und beschädigte Platten Zeit verschwenden. Ein geeigneter Bohrer sollte präzise ansetzen, seine Schneide behalten, Späne abführen und zu den vom Team verwendeten Bohrern passen.
Bestücken Sie die Größen, die zu echten Befestigungselementen, Kabelverschraubungen, Nieten und Montagematerial passen. Behalten Sie einige kleine Ersatzgrößen, da Bohrer öfter verschleißen und brechen. Bei größeren Löchern überlegen Sie, ob ein Stufenbohrer oder ein anderes Werkzeug neben den Spiralbohrern liegen sollte. Das beste Set wird um die Arbeit herum aufgebaut, nicht um eine lange Liste selten verwendeter Größen.
BestwinDas Bohrerprogramm kann auf praktische Weise überprüft werden: indem man den Bohrerstil und die Größe auf das Material, den Lochdurchmesser und die im Betrieb oder auf der Baustelle verwendete Stützmethode abstimmt. Wenn dünne Metalllöcher sauber bleiben müssen, ergibt sich das Endergebnis aus der gesamten Einrichtung. Ein scharfer Bohrer ist zentral, aber die Klemme, die Stützunterlage, die Geschwindigkeit, das Pilotloch und der Entgratungsschritt entscheiden alle darüber, ob die Platte professionell aussieht.
Fazit
Dünnes Metall verzeiht keine Eile. Markieren Sie die Mitte, stützen Sie das Blech ab, wählen Sie einen scharfen Bohrer, kontrollieren Sie die Geschwindigkeit, entfernen Sie Späne und reduzieren Sie den Druck beim Durchbruch. Wenn Reißen oder Verkanten auftritt, ändern Sie die Einstellung, bevor Sie das nächste Loch bohren. Saubere Löcher entstehen durch einen stabilen Prozess, nicht durch stärkeres Drücken.
Für Routinearbeiten führen Sie eine kurze Aufzeichnung über das Material, die Pilotgröße, die Endgröße und den Bohrer-Typ, der gut funktioniert. Diese Aufzeichnung hilft Teams, gute Ergebnisse zu wiederholen und verschlissene Werkzeuge zu ersetzen, bevor die Qualität nachlässt. Mit der richtigen Einrichtung und einem gut gepflegten Bohrer können dünne Metallbohrungen präzise, sicherer zu handhaben und sauber genug für sichtbare Platten, Halterungen und Baugruppen sein.
Ein für diese Aufgabe gewarteter Bohrer reduziert auch Nacharbeiten, da weniger Löcher nach dem Bohren stark entgratet oder neu lackiert werden müssen.








 English
 العربية
 Français
 Português
 Português do Brasil
 Italiano
 简体中文
 繁體中文
 日本語
 한국어
 Deutsch
 Español
 Slovenčina
 ไทย
 Türkçe