
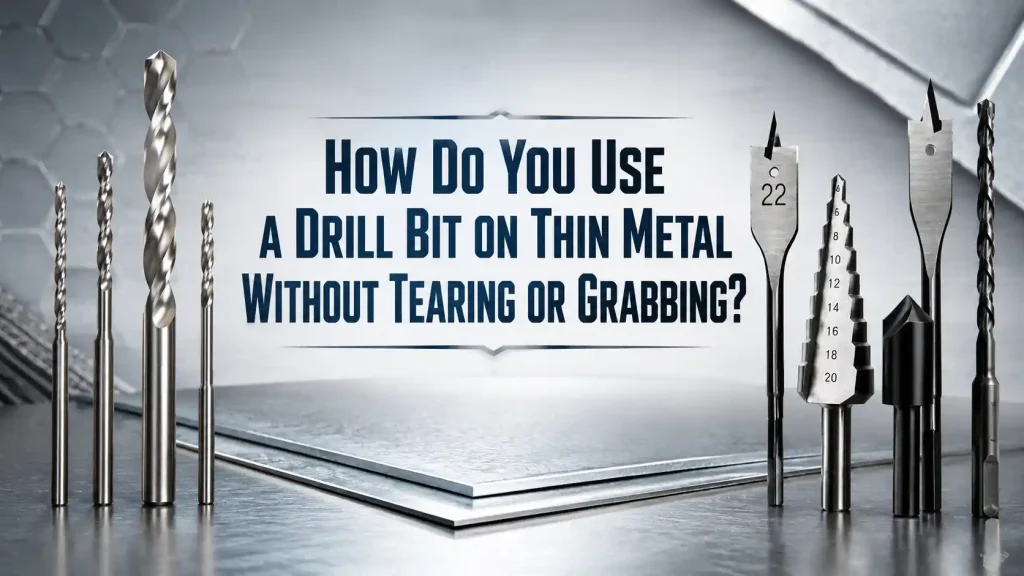
Il metallo sottile è implacabile. Un piccolo foglio può sembrare facile finché la punta non si impiglia, il bordo si strappa, il foro diventa triangolare o il pezzo si torce sotto il trapano. Il problema raramente è solo la resistenza. Punta da trapano funziona bene su metallo sottile solo quando il foglio è supportato, la punta inizia con precisione, la velocità è controllata e il lato di uscita è protetto da un improvviso aggancio.
Per i team di manutenzione, gli installatori, i fabbricanti e gli acquirenti di officine, l'obiettivo pratico è semplice: creare un foro pulito senza piegare il pannello o creare bave che taglino mani, cablaggi, guarnizioni o vernice. Il metodo giusto è importante quanto lo strumento. Anche una punta affilata può impigliarsi quando il lamierato si flette. Una punta usurata può surriscaldarsi e incrudire l'acciaio inossidabile. Una punta grande può trascinarsi attraverso l'ultima frazione di metallo e lasciare un bordo strappato.
Questa guida si concentra su decisioni reali relative a acciaio dolce sottile, lamiera di alluminio, scatole elettriche, staffe, pannelli di condotti e lavori leggeri in acciaio inossidabile. Spiega come preparare il materiale, iniziare il foro, scegliere velocità e pressione, e decidere quando un foro pilota, una punta a gradino, una tavola di supporto o un morsetto cambiano il risultato.
Una punta da trapano dovrebbe essere considerata parte di un'attrezzatura di perforazione, non l'intera attrezzatura. Su metallo sottile, lo stesso utensile può creare un foro rotondo pulito o un bordo strappato a seconda del supporto, della velocità, delle condizioni della punta e del controllo della fuoriuscita.

Perché i metalli sottili si strappano invece di tagliarsi nettamente
Una piastra spessa sostiene il tagliente più a lungo. Il metallo sottile no. Non appena la punta attraversa, l'ultimo piccolo anello di materiale può flettersi verso l'alto. Se il tagliente è aggressivo, la punta del trapano afferra il foglio invece di tranciarlo. Questa presa può torcere il pezzo, allargare il foro o lasciare un cordone rialzato che necessita di finiture aggiuntive.
La seconda causa è un supporto scadente. Un foglio allentato vibra come una piccola molla. Ogni vibrazione cambia la pressione di taglio. La punta può vibrare, saltare o impigliarsi all'uscita. Fissare il foglio piatto a una tavola di supporto spesso migliora il foro più che cambiare marca di trapano.
La terza causa è il calore. Il calore ammorbidisce alcuni materiali, ne indurisce altri e smussa il filo del taglio. Una punta smussata richiede quindi maggiore pressione, il che crea più calore e più attrito. L'alluminio può riempire le scanalature con trucioli appiccicosi. L'acciaio inossidabile può diventare più duro in superficie quando viene sfregato invece che tagliato. Un foro pulito dipende dal taglio, non dalla lucidatura.
Una punta da trapano che sfrega invece di tagliare si sta già muovendo verso un risultato scadente. Una volta che il tagliente si surriscalda o si carica di trucioli, il metallo sottile diventa più difficile da controllare nel momento esatto in cui l'operatore necessita di precisione.
Inizia con il materiale e la dimensione del foro
Prima di scegliere uno strumento, identifica il tipo di lamiera e la dimensione del foro. L'acciaio dolce, l'alluminio, la lamiera zincata e l'acciaio inossidabile non si comportano allo stesso modo. L'alluminio è facile da tagliare ma può intasare le scanalature. L'acciaio inossidabile richiede un bordo affilato, una velocità inferiore e una pressione costante. La lamiera zincata sottile può strapparsi se il pezzo si flette. I pannelli verniciati richiedono un controllo del bordo in modo che il rivestimento non si scheggi più del necessario.
Fori di piccole dimensioni possono spesso essere realizzati con una normale punta elicoidale. Fori più grandi in metallo sottile possono risultare più puliti con una punta a gradino perché ogni gradino rimuove materiale gradualmente e riduce il contraccolpo finale. Aperture molto grandi possono richiedere una sega a tazza, una punzonatrice o uno strumento di espulsione, ma questo è un lavoro diverso. Per questo argomento, la preoccupazione principale è come realizzare fori comuni per viti, rivetti, cavi, fori pilota e di montaggio con controllo.
Una punta da trapano per questo lavoro dovrebbe essere scelta dopo aver conosciuto le dimensioni del foro e il materiale. Un piccolo foro pilota in acciaio dolce, un foro di passaggio per cavi in alluminio e un foro di fissaggio in acciaio inossidabile potrebbero richiedere diverse velocità e avanzamenti.
Tabella 1. Scelte per l'impostazione di foratura di metalli sottili
| Situazione | Configurazione pratica | Ragione |
|---|---|---|
| Foro piccolo per vite o rivetto | Puntatore, morsetto, punta da trapano affilata | Il foro è abbastanza piccolo da permettere a una punta pulita di tagliare senza un forte attrito. |
| Foro di montaggio medio | Foro pilota, poi dimensione finale o punta a gradino | Il taglio graduale riduce gli strappi sul lato di uscita. |
| Scatola elettrica verniciata | Nastro adesivo di mascheratura, punzone centrale, blocco di supporto | Il segno superficiale è più facile da proteggere e il foglio è supportato. |
| Lamiera di alluminio | Velocità moderata, evacuazione truciolo, lubrificante leggero se opportuno | I trucioli di alluminio possono accumularsi nelle scanalature. |
| Acciaio inossidabile sottile | Bassa velocità, avanzamento deciso, punta affilata, fluido da taglio dove accettabile | Lo sfregamento può scaldare e indurire la superficie. |
| Pannello curvo o allentato | Fissare a un supporto piatto prima di forare | La flessione fa agganciare la punta al momento della perforazione. |
Questa tabella di impostazione è utile perché trasforma un problema di foratura vago in una breve lista di controllo. Se il pezzo non può essere bloccato, aumenta il rischio di impigliamento. Se il foro è grande, una passata pilota è più sicura. Se il materiale è acciaio inossidabile, l'attrito dovrebbe essere evitato.
Una punta da trapano funziona in modo più prevedibile quando queste condizioni sono impostate prima dell'inizio della perforazione. La tabella serve a ricordare di fissare il sistema di bloccaggio e il metodo prima di incolpare il materiale.
Segna il foro in modo che la punta non vaghi
Il foglio sottile spesso presenta vernice liscia, rivestimento di zinco o film oleoso. La punta può pattinare prima di iniziare a tagliare. Un inizio incerto crea un foro ovale o spinge l'operatore ad aggiungere pressione laterale, il che peggiora il risultato finale. Un punzone centrale affilato, un punzone automatico o una piccola fossetta aiutano la punta del trapano a iniziare dove previsto.
Per le parti verniciate delicate, usa un segno centrale leggero e del nastro adesivo se la finitura è importante. Il nastro adesivo non renderà più robusto un fissaggio debole, ma aiuta la visibilità e può ridurre piccoli graffi attorno all'inizio. Su acciaio inossidabile scivoloso, potrebbe essere necessario un segno centrale più marcato perché la punta ha poco tempo per centrarsi prima che il foglio si fletta.
Una punta da trapano inizia in modo più pulito quando il segno è visibile, centrato e abbastanza profondo da guidare la punta senza distorcere il pannello.
Anche i fori guida aiutano. Un piccolo foro guida riduce la forza necessaria per la dimensione finale. La guida deve essere dritta, centrata e non così grande da impedire alla dimensione successiva di avere materiale su cui guidarsi. Se il foro finito deve essere preciso, aumenta gradualmente invece di passare da una guida minuscola a un diametro finale ampio.
Una punta da trapano utilizzata per il foro pilota dovrebbe essere abbastanza affilata da tagliare al centro senza esercitare molta pressione. Un foro pilota scadente trasferisce semplicemente l'errore alla dimensione finale.

Fissare il foglio e sostenere il lato di uscita
Il supporto è la parte silenziosa della foratura pulita. Posizionare il foglio su una tavola di supporto piana, un pezzo di legno di scarto o un supporto sacrificale adatto. Fissarlo vicino al foro, non solo sul bordo esterno. Il supporto riduce le vibrazioni e offre alla punta del trapano qualcosa di stabile in cui entrare mentre attraversa il metallo.
Senza supporto, il foglio potrebbe sollevarsi nelle scanalature. È allora che la punta tira improvvisamente e strappa il bordo. Con supporto, il lato di uscita viene tenuto più piatto, in modo che il tagliente completi il cerchio invece di piegare il metallo. La differenza può essere notevole su alluminio sottile, coperchi di scatole di derivazione, pannelli HVAC e piccole staffe.
Una punta da trapano ha molte meno probabilità di impigliarsi se il lato di uscita rimane piatto. Il supporto posteriore conferisce al tagliente una finitura più pulita e impedisce al foglio di salire nelle scanalature.
Non tenere un piccolo foglio a mano. Se una punta si impiglia, il pezzo può girare. I guanti possono proteggere dai bordi taglienti, ma possono anche essere afferrati dagli utensili rotanti. Utilizzare morsetti, una morsa o un dispositivo di fissaggio che tenga le mani lontane dalla punta rotante e dal bordo del foglio.
Scegli velocità e pressione per tagliare, non per sfregare
La velocità dipende dal materiale e dal diametro. Punte più piccole possono girare più velocemente di punte grandi. L'acciaio inossidabile e i fori più grandi di solito richiedono una velocità inferiore. L'alluminio spesso tollera una maggiore velocità ma necessita comunque di evacuazione del truciolo. La chiave è produrre trucioli, non fumo, stridore o cerchi lucidati.
Troppa velocità surriscalda il filo. Troppa poca pressione fa sfregare la punta. Troppa pressione flette il foglio e aumenta la presa al momento del passaggio. Una buona sensazione è un avanzamento costante e controllato con trucioli visibili che escono dal taglio. Se il suono cambia in un cigolio, fermati e rivedi la configurazione. Se la punta diventa blu, il filo si è surriscaldato.
Una punta da trapano dovrebbe essere fatta girare abbastanza lentamente per il materiale e per la dimensione del foro, specialmente quando il foglio è in acciaio inossidabile o il pannello è già caldo.
L'idea è semplice ma importante: lasciare che il filo tagliente faccia il lavoro. Una punta da trapano di qualità non dovrebbe aver bisogno di essere forzata attraverso una lamiera sottile. Se è necessaria forza, il filo potrebbe essere smussato, la punta potrebbe essere sbagliata per il materiale, il pezzo potrebbe non essere supportato o la velocità potrebbe essere troppo elevata.
Una punta da trapano che richiede forza extra sta inviando un feedback utile. Fermati, ispeziona la punta, rimuovi i trucioli e verifica se il foglio si sta flettendo prima di continuare.
Utilizzare fori pilota e punte a gradino quando il foro finito è più grande
Le punte a spirale grandi possono essere aggressive al momento del passaggio. Rimuovono anche un truciolo largo, che può impigliarsi su materiali sottili. Un foro pilota offre al nucleo della punta finale un percorso e riduce la forza di spinta. Per molti fori in officina, praticare un foro pilota e poi passare alla dimensione finale è più controllato rispetto al tentativo immediato della dimensione completa.
Una punta a gradino è spesso utile per lamiera sottile perché taglia una dimensione alla volta. Ogni gradino allarga gradualmente il foro e la larga spalla può lasciare un bordo più pulito se usata con cura. L'operatore necessita comunque di supporto, velocità corretta e allineamento dritto. Una punta a gradino non è una panacea per un pezzo da lavorare allentato.
Quando si utilizza una punta da trapano di dimensioni finali, ridurre leggermente la pressione quando la punta sta per sfondare. Non interrompere completamente l'avanzamento, perché lo sfregamento può comunque surriscaldare il tagliente. L'obiettivo è uno sfondamento controllato in cui il tagliente finisce il foro senza strappare il lamierino.
Una punta da trapano dovrebbe uscire dal pezzo gradualmente, specialmente su pannelli verniciati o sottili zincati. Quest'ultimo momento decide spesso se il bordo rimane rotondo o si solleva formando una bava.
Rimuovere i trucioli e controllare il calore
I trucioli raccontano la storia. Trucioli corti e puliti indicano che il tagliente sta tagliando. Polvere, fumo o una scanalatura lucida significano che l'utensile sta sfregando. Trucioli accumulati nelle scanalature aumentano il calore e possono segnare il foro. Ritirare occasionalmente la punta del trapano, specialmente nell'alluminio o quando si praticano diversi fori in successione.
La lubrificazione dipende dal materiale e dal luogo di lavoro. Una piccola quantità di fluido da taglio adatto può migliorare la foratura nell'acciaio e nell'acciaio inossidabile. Su pannelli elettrici, superfici verniciate o attrezzature per alimenti, il team potrebbe necessitare di un metodo più pulito o di un fluido approvato. L'obiettivo è ridurre l'attrito senza contaminare il pezzo.
Per l'acciaio inossidabile, mantieni lo strumento affilato ed evita un contatto prolungato per sfregamento. L'incrudimento può rendere il tentativo successivo molto più difficile. Se il primo tentativo ha solo lucidato la superficie, affila o cambia la punta prima di continuare. Più forza con un bordo smussato di solito peggiora il problema.
Una punta da trapano utilizzata sull'acciaio inossidabile dovrebbe essere controllata più spesso di una utilizzata sull'acciaio dolce. Una piccola perdita di affilatura può trasformare il taglio da una formazione costante di truciolo a calore e sfregamento.

Controlla il bit prima di incolpare il materiale
Il metallo sottile espone rapidamente le condizioni scadenti dell'utensile. Ispezionare la punta. I due taglienti dovrebbero apparire uniformi. Il bordo non deve essere scheggiato, arrotondato, bluastro o ricoperto di alluminio. Un codolo piegato o una scanalatura danneggiata possono rendere il foro sovradimensionato. Una punta da trapano che ha funzionato in modo accettabile nel legno potrebbe non essere adatta per lavori puliti sul metallo.
Anche la geometria della punta è importante. Le punte per uso generale possono andare bene per molti piccoli lavori, ma le punte a centratura rapida o quelle specifiche per metallo spesso iniziano con maggiore precisione e riducono lo spostamento. Per lamiere molto sottili, alcuni tecnici preferiscono utilizzare solo punte a centratura per legno e riservare i lavori su metallo a punte elicoidali o a gradino adatte. Lo strumento deve essere adatto al materiale.
La conservazione fa parte della condizione degli utensili. Le punte sciolte in un cassetto si urtano tra loro e perdono affilatura. Tenere le misure comuni di metallo separate, pulite e facili da ispezionare. Per il lavoro di produzione, tenere traccia di quante forature una punta effettua prima che la qualità inizi a diminuire.
Una punta da trapano destinata alla lavorazione dei metalli non dovrebbe essere mescolata con punte per uso generale danneggiate. Una conservazione ordinata rende più facile per un tecnico scegliere rapidamente un filo buono.
Risoluzione dei problemi di strappi, impuntamenti e bave
Quando il foro non riesce, il modello di danneggiamento aiuta a identificarne la causa. Un bava di uscita rialzata indica un problema di controllo del breakthrough, di supporto o di affilatura. Un foro triangolare suggerisce un impigliamento o un movimento erratico. Il colore blu indica calore. Un bordo verniciato irregolare può derivare da una mancanza di protezione superficiale, da una pressione eccessiva o da un filo di taglio smussato.
Tabella 2. Lista di controllo per la risoluzione dei problemi di strappo o presa
| Problema riscontrato dopo la perforazione | Causa probabile | Correzione pratica |
|---|---|---|
| Il bit afferra mentre esce | Flessione del foglio o avanzamento troppo pesante allo sfondamento | Stringere il morsetto, aggiungere supporto posteriore, facilitare l'avanzamento vicino all'uscita |
| Il foro è ovale o fuori segno | Il punto ha vagato all'inizio | Puntatore, foro pilota, pressione laterale inferiore |
| Grande bava sul lato di uscita | Filo smussato, foglio non supportato o troppa forza | Affilare o sostituire la punta, supportare il lato di uscita, sbavare in modo pulito |
| Il metallo diventa blu o fuma | Velocità troppo alta o sfregamento del bordo | Velocità inferiore, usare fluido adatto, rimuovere trucioli |
| Bastoncini di alluminio nelle flauti | Imballaggio e riscaldamento delle patatine | Ritirare per pulire i trucioli, usare lubrificante adatto |
| L'acciaio inossidabile diventa più difficile da forare | Lo sfregamento ha causato calore e incrudimento | Usa una punta più affilata, velocità più bassa, avanzamento deciso |
Questa checklist è particolarmente utile per i fori ripetuti. Se il primo foro si strappa, non forare gli altri nello stesso modo. Modifica una condizione di setup, testa su uno scarto e conferma il risultato prima di tornare al pezzo finito.
Una punta da trapano potrebbe non essere la causa principale ogni volta, ma la qualità del foro riflette comunque come lo strumento, il supporto e l'avanzamento hanno lavorato insieme. Usa il primo foro difettoso come avviso di processo.
Sbavare senza nascondere un foro difettoso
Un po' di bava è normale, ma la sbavatura non dovrebbe essere utilizzata per nascondere un processo di foratura scadente. Se il bordo del foro è piegato o strappato, la configurazione necessita di attenzione. Una fresa per svasatura, uno sbavatore, una lima o un alesatore possono pulire il bordo, ma dovrebbero rimuovere una piccola bava, non ricostruire il foro.
Per gli assemblaggi elettrici o meccanici, le bave possono tagliare l'isolamento, impedire un appoggio piano o danneggiare le guarnizioni. Dopo la foratura, controllare entrambi i lati. Se il pezzo deve essere verniciato o sigillato, pulire prima trucioli e olio. I trucioli metallici lasciati negli alloggiamenti possono causare problemi elettrici in seguito.
Una punta da trapano che produce un'uscita più pulita lascia meno lavoro di sbavatura e riduce la possibilità di graffiare il pannello durante la pulizia. Questo è importante quando il foro rimarrà visibile.
La sbavatura protegge anche gli operai. I bordi sottili della lamiera sono taglienti e una bava appena creata può tagliare rapidamente. Una finitura pulita non è solo estetica; fa parte di un assemblaggio sicuro.
Abbina il Metodo al Volume del Workshop
Un tecnico di assistenza che pratica due fori in un pannello ha esigenze diverse da un'officina che pratica centinaia di fori in staffe. Per lavori occasionali, una marcatura attenta, un bloccaggio e una punta affilata Punta da trapano potrebbe essere sufficiente. Per lavori ripetuti, maschere, fermi, controllo della trapano a colonna, regole per fluidi da taglio e calibri di ispezione riducono la variazione.
Una punta da trapano utilizzata in lavori ripetuti dovrebbe far parte di un processo controllato, con le stesse dimensioni della punta pilota, il supporto di riscontro e il metodo di sbavatura utilizzati da un lotto all'altro.
Se i fori devono essere identici, realizza un campione di prova dallo stesso foglio. Registra la dimensione della punta, l'impostazione della velocità, la dimensione della punta pilota e il metodo di sbavatura. Una breve nota di processo fa risparmiare tempo in seguito. Aiuta anche l'ufficio acquisti a sapere quali dimensioni delle punte si usurano più velocemente nel lavoro effettivo.
Per i kit da campo, includere le misure comuni, un punzone centrale, morsetti dove pratico, uno svasatore e punte di ricambio. Un kit con solo il set di punte ma senza modo di supportare il lamierino è incompleto per metalli sottili.
Un kit di punte da trapano per lavori sul campo dovrebbe includere le misure piccole usate per i prefori, così come le misure finali usate per fissaggi e ghiere. La mancanza di misure per i prefori spesso porta a un avvio più grezzo.
Controlli di sicurezza prima dell'inizio dell'esercitazione
La sicurezza inizia dal pezzo da lavorare. Fissalo. Tieni le mani lontane dall'utensile rotante e dal filo tagliente. Controlla cosa c'è dietro il pannello, specialmente su armadi, condotti, veicoli o protezioni per macchine. Una punta da trapano può danneggiare cablaggi, tubi, isolamento o superfici finite dietro il pannello visibile.
Indossa occhiali protettivi perché le schegge di metallo sottili sono taglienti. Rimuovi gioielli larghi e controlla le maniche. Usa il trapano in posizione verticale, con una base stabile e un percorso libero se la punta dovesse attraversare improvvisamente. Se stai forando un quadro elettrico installato, verifica l'isolamento e segui le regole di sicurezza elettrica del sito prima di praticare i fori.
Dopo aver terminato il foro, rimuovere i trucioli dall'area di lavoro. I trucioli possono graffiare la vernice, entrare nelle attrezzature o ferire le mani durante l'assemblaggio.
Una punta da trapano può anche lasciare un truciolo a spirale affilato che rimane vicino al pezzo. La pulizia dell'area fa parte del compito di foratura, non un passaggio separato di pulizia.
Acquisto e stoccaggio di punte da trapano per lavorazioni su metallo sottile
Per gli acquirenti, la domanda importante non è solo il prezzo unitario. È quanto in modo affidabile lo strumento crea fori puliti nei materiali che il team effettivamente fora. Una punta a basso costo che si smussa rapidamente può far perdere tempo a causa di rilavorazioni, rimozione di bave e pannelli danneggiati. Una punta da trapano adatta dovrebbe iniziare con precisione, mantenere il filo, espellere i trucioli e adattarsi ai trapani utilizzati dal team.
Fornisci le misure che corrispondono a elementi di fissaggio reali, pressacavi, rivetti e ferramenta di montaggio. Tieni a disposizione alcune misure piccole di scorta perché le punte si usurano e si rompono più spesso. Per i fori più grandi, valuta se un trapano a gradini o un altro strumento debba essere posizionato accanto alle punte elicoidali. Il miglior kit è costruito attorno al lavoro, non attorno a un lungo elenco di misure raramente utilizzate.
BestwinLa gamma di punte da trapano può essere esaminata in modo pratico: abbinando lo stile e la dimensione della punta al materiale, al diametro del foro e al metodo di supporto utilizzato in officina o sul campo. Quando i fori in metallo sottile devono rimanere puliti, il risultato finale deriva dall'intero setup. Una punta affilata Punta da trapano è centrale, ma il morsetto, il supporto di appoggio, la velocità, il foro pilota e la sbavatura aiutano a decidere se il pannello avrà un aspetto professionale.
Conclusione
Il metallo sottile non perdona la fretta. Segna il centro, supporta il foglio, scegli una punta affilata, controlla la velocità, rimuovi i trucioli e riduci la pressione al momento del passaggio. Se compaiono strappi o impuntamenti, cambia la configurazione prima di praticare il foro successivo. Fori puliti derivano da un processo stabile, non da una maggiore pressione.
Per il lavoro di routine, tieni un breve registro del materiale, della dimensione del foro pilota, della dimensione finale e del tipo di punta che funziona bene. Questo registro aiuta i team a ripetere buoni risultati e a sostituire gli utensili usurati prima che la qualità diminuisca. Con la giusta configurazione e una punta da trapano ben tenuta, i fori nel metallo sottile possono essere precisi, più sicuri da maneggiare e abbastanza puliti per pannelli visibili, staffe e assemblaggi.
Una punta da trapano mantenuta per questo compito riduce anche le rilavorazioni, poiché meno fori necessitano di sbavature pesanti o riverniciature dopo la foratura.








 English
 العربية
 Français
 Português
 Português do Brasil
 Italiano
 简体中文
 繁體中文
 日本語
 한국어
 Deutsch
 Español
 Slovenčina
 ไทย
 Türkçe