
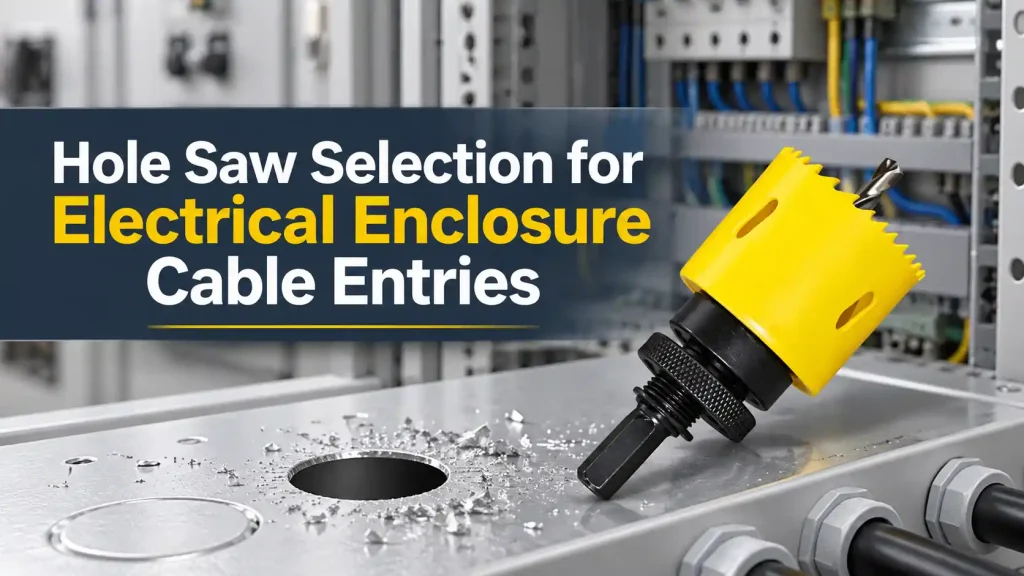
Ein Schaltschrank kann die Endmontage erreichen, bei der alle elektrischen Komponenten bereit sind, doch ein einziger Kabeleingang kann den Zusammenbau immer noch verzögern. Die Verschraubung sitzt nicht, weil die Öffnung geringfügig zu klein ist, die Gegenmutter keinen Platz neben einer umgebogenen Kante hat oder die Farbe um den Schnitt weit über die Dichtungsscheibe hinaus abgeplatzt ist. Diese Probleme beginnen oft schon, bevor der Bohrer angesetzt wird. Die Lochsäge wurde nach einer Nennbezeichnung für die Kabeldurchführung anstelle des erforderlichen Ausschnitts gewählt, oder die Säge und der Dorn wurden als separate Einkäufe behandelt. Für Schaltschrankbauer, Elektroinstallateure und Händler muss eine Lochsäge als eine funktionierende Einheit auf das Gehäusematerial, die Kabeleinführungshardware, die Bohrmaschine und das erwartete Produktionsvolumen abgestimmt sein.
Schnelle Antwort
Wählen Sie für ein Elektrogehäuse eine Lochsäge entsprechend dem erforderlichen Montagedurchmesser des Kabelverschraubungs- oder Fittingherstellers und überprüfen Sie dann das Gehäusematerial und die Wandstärke. Ein Bimetall-Schnittwerkzeug kann für viele Arbeiten an Stahl-, Aluminium- und Kunststoffplatten geeignet sein, wenn sein Anwendungsbereich das Material abdeckt. Hartmetallbestückte oder HSS-Konstruktionen können für andere Blechbedingungen oder wiederholte Produktionen besser geeignet sein, aber die Produktbewertung und das Testergebnis sind wichtiger als der Materialname allein.
Bestwin stellt Lochwerkzeuge für Schaltschrankbauer, Bauunternehmer, Händler und OEM-Programme her und liefert diese. Wir können ein Hole-Säge mit einer geeigneten Aufnahme und Pilotanordnung nach Prüfung des Gehäusematerials, des Aussendurchmessers, des Bohrfutters, des Hinterfreistichs, der Oberflächenanforderung und der Bestellmenge. Die richtige Einkaufseinheit ist die komplette Schneidgarnitur, nicht nur der Lochdurchmesser.
Beginnen Sie mit der Kabelverschraubung
Die fertige Öffnung dient zur Aufnahme einer Kabelverschraubung, eines Leitungsdurchführungsgehäuses, einer Tülle, eines Steckfittings oder einer anderen an der Platte montierten Komponente. Der dafür erforderliche Ausschnitt ist daher die erste zu bestätigende Abmessung. Eine Gewindebeschreibung wie M20 beschreibt das Gewinde der Komponente, definiert aber nicht automatisch das Loch, das jede Marke oder Konstruktion benötigt. Die Zeichnung der Komponente oder die Installationsdaten sollten den Durchmesser des Montagelochs und jede zulässige Toleranz angeben, bevor eine Lochsäge bestellt wird.
Diese Unterscheidung ist wichtig, da ein Lochsäge normalerweise nach ihrem Nennschneiddurchmesser verkauft wird. Wenn die gewählte Größe kleiner ist als der angegebene Ausschnitt, kann das Durchdrücken der Tülle den Gewindegang oder die Beschichtung beschädigen. Wenn die Öffnung zu groß ist, deckt die Dichtungsscheibe den Rand möglicherweise nicht richtig ab und die Gegenmutter hat weniger Material, gegen das sie sich abstützen kann. Ein optisch rundes Loch kann dennoch für das installierte Teil ungeeignet sein.
Die Außenmaße der Verschraubung beeinflussen auch die Platzierung. Die Dichtungsscheibe benötigt eine ebene Fläche an der Gehäusewand, und die Gegenmutter benötigt Platz im Inneren. Eine nahegelegene Biegung, eine Montageschiene, ein Dichtungsnut, eine Schweißöse oder eine Anschlussklemme können stören, selbst wenn der Fräser an der markierten Stelle passt. Der Durchmesser der Lochsäge, der Spitzenüberstand und der Bohrer-Körperabstand sollten vor der Produktfreigabe auf beiden Seiten der Platte überprüft werden.
Für neue Gehäusedesigns bietet eine Zeichnung, die die Komponentenreferenz und den erforderlichen Ausschnitt festhält, Einkauf und Produktion ein stabiles Ziel. Bei Nachrüstarbeiten sollte die tatsächliche Hardware identifiziert werden, bevor die Öffnung vergrößert wird. Das Anpassen eines Schneidwerkzeugs an einen geschätzten Rohr- oder Kabeldurchmesser ist unzuverlässig, da die Einbaukomponente und nicht nur das Kabel die Montagegeometrie bestimmt.
Das Gehäusematerial kontrolliert die Schneide.
Elektrische Gehäuse können aus lackiertem Baustahl, Edelstahl, Aluminium, thermoplastischem Kunststoff, glasfaserverstärktem Material oder einer abnehmbaren Kabelverschraubungsplatte aus einem anderen Material als dem Hauptkörper bestehen. Nicht für jede dieser Oberflächen sollte dasselbe Lochsägeblatt als geeignet angesehen werden. Material, Zahngeometrie, Konstruktion des Sägeblatts und empfohlene Betriebsbedingungen müssen mit der tatsächlichen Platte übereinstimmen.
Eine Bi-Metall-Lochsäge kombiniert eine Zahnschneide aus Schnellarbeitsstahl mit einem flexibleren Körper. Diese Konstruktion wird häufig für allgemeine Metall- und gemischte Werkstattanwendungen verwendet, das spezifische Produkt benötigt jedoch immer noch einen deklarierten Materialbereich. Zahnteilung und Zahnform beeinflussen, wie der Fräser dünnes Blech bearbeitet. Ein Produkt, das hauptsächlich für Holz bestimmt ist, kann bei der Anwendung auf einer flexiblen Stahlplatte hängen bleiben oder eine unannehmbare Kante hinterlassen.
Eine M42-Bimetallkonstruktion kann ein härteres Zahnmaterial für anspruchsvolle Schnittbedingungen bieten. Diese Bezeichnung kennzeichnet einen Teil der Produktkonstruktion, nicht ein universelles Leistungsergebnis. Die Gehäusegüte, Dicke, Unterstützung, Bohrdrehzahl, Vorschub und Kühlpraxis beeinflussen den Schnitt weiterhin. Unsere M42-Produktfamilie kann in Betracht gezogen werden, wenn die deklarierte Anwendung und das repräsentative Kundenpanel die Wahl unterstützen.
Hartmetallbestückte und HSS-Lochschneider eröffnen zusätzliche Möglichkeiten. Ein hartmetallbestücktes Produkt kann für geeignete Blechanwendungen und wiederholte Öffnungen nützlich sein, während ein HSS-Schneider für dünne Bleche und Nichteisenmetalle innerhalb seines Nennbereichs geeignet sein kann. Der nützliche Lochsägenvergleich ist nicht einfach nur Bimetall gegen Hartmetall gegen HSS. Es ist die vollständige Produktspezifikation im Verhältnis zum Plattenmaterial, zur Dicke, zum gewünschten Finish und zur erwarteten Lochzahl.
Kunststoff- und Glasfasergehäuse erfordern eine eigene Prüfung. Hitze, Rissbildung, Ausfransen oder Delamination können wichtiger werden als Zahnverschleiß. Die ausgewählte Lochsäge benötigt eine Schnittaktion, die der Hersteller des Gehäuses zulässt, und Musterarbeiten sollten die tatsächliche Stütz- und Oberflächenbeschaffenheit reproduzieren. Wenn ein Gehäuse bereits geformte Ausbrüche oder eine abnehmbare Kabelverschraubungsplatte bietet, kann die Verwendung dieser konstruktiven Merkmale vorzuziehen sein, als den Hauptkörper zu durchtrennen.
Tabelle 1. Produktrichtung für gängige Gehäusematerialien
| Gehege-Schneidesituation | Produktrichtung zur Besprechung | Informationen vor der Auswahl |
|---|---|---|
| Lackiertes Weichstahlblech | Materialbewerteter Bi-Metall-, HSS- oder Hartmetall-bestückter Fräser | Blechdicke, Beschichtung, Lochdurchmesser, Produktionsvolumen |
| Edelstahl-Kabeleinführungsplatte | Konstruktion aus rostfreiem Bimetall oder mit Hartmetallspitzen | Edelstahlgüte, Dicke, Auflage, Oberflächenbeschaffenheit |
| Aluminiumgehäusewand | Schneider für Nichteisenblech | Legierungszustand, Dicke, Spandicke, Oberflächenschutz |
| Gehäuse aus thermoplastischem Kunststoff | Scharfer Schneider für Kunststoff zugelassen | Harztyp, Wandstärke, Rissbildung und Wärmeempfindlichkeit |
| GFK-Gehäuse | Produktkonstruktion durch Stichprobenprüfung bestätigt | Verstärkung, Wandstärke, Kantenqualität, Staubkontrollen |
| Vorhandene Ausbruchs- oder modulare Kabeleinführungsplatte | Verwenden Sie die vom Gehegehersteller vorgesehene Einstiegsmethode | Ausschnittgröße, Drüsenplattentyp, Anschlusskompatibilität |
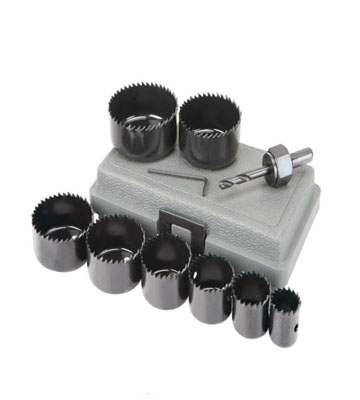
Dünnes Blech erfordert eine stabile Schneideinheit
Eine Gehäusewand kann sich verbiegen, wenn die Zähne zu schneiden beginnen. Diese Bewegung verändert die Art und Weise, wie einzelne Zähne in das Metall eindringen, und kann zu Rattern, einer überdimensionierten Öffnung, abgeplatzter Farbe oder einem plötzlichen Greifen beim Durchbruch führen. Die Wahl einer teureren Schneide, ohne die gesamte Baugruppe zu kontrollieren, lässt die Hauptursache des Fehlers möglicherweise unverändert.
Der Lochsägenkörper muss konzentrisch mit dem Dorn und dem Zentrierbohrer laufen. Ein verbogener Zentrierbohrer, eine abgenutzte Dornaufnahme, ein lockeres Bohrfutter oder ein beschädigtes Gewinde können dazu führen, dass der Fräser um das vorgesehene Zentrum kreist. Die gemessene Öffnung wird dann größer oder weniger rund als die Nenngröße. Wenn ein Probebohrloch ungenau ist, sollte die Lochsäge nicht zur Verantwortung gezogen oder verkleinert werden, bis die Antriebseinheit und die Werkstückauflage überprüft wurden.
Die Stütze nahe dem Schnittbereich reduziert Vibrationen. Bei einer abnehmbaren Dichtungsplatte oder einer losen Gehäusewand verhindert eine stabile Befestigung auch, dass das Werkstück mit dem Fräser rotiert. Die Anordnung der Stütze muss genügend Spielraum für den Zentrierstift und den Zentrierstopfen lassen. Bei einem fertigen Gehäuse dürfen interne Komponenten und Verkabelungen nicht dem Zentrierstift, dem Stanzabfall oder Metallspänen ausgesetzt sein. Die sicherste Produktionsreihenfolge ist oft, geplante Öffnungen vor der Installation empfindlicher Geräte vorzunehmen, wenn das Gehäusedesign und der Fertigungsprozess dies zulassen.
Oberflächenschutz hilft nur bedingt. Schutzfolie oder geeignetes Klebeband können oberflächliche Beschädigungen reduzieren, aber sie können Rundlaufabweichungen nicht korrigieren oder mechanische Unterstützung ersetzen. Ein dicker Stapel weichen Materials unter der Lochsäge kann ebenfalls die Stabilität verringern. Die Probe sollte die Oberflächenbehandlung der Produktion repräsentieren, damit Lackabsplitterungen und die Abdeckung durch Unterlegscheiben bewertet werden können, bevor ein Stapelschneider freigegeben wird.
Der Durchbruch verdient besondere Aufmerksamkeit, da der verbleibende Materialring weniger Widerstand bietet. Übermäßiger Vorschub an dieser Stelle kann die Lochsäge in die Platte ziehen und einen erhabenen Austrittswulst hinterlassen. Ein für dünnwandige Arbeiten konzipierter Fräser kann eine Geometrie oder eine Schulter verwenden, die dazu bestimmt ist, diese Phase zu kontrollieren, aber die Eignung muss anhand der Produktdaten bestätigt werden. Wo rückseitige Komponenten vorhanden sind, müssen die nutzbare Schnitttiefe und die Spitzenprojektion separate Grenzwerte erhalten.
Nominalgröße und fertiger Ausschnitt sind unterschiedliche Maße
Der auf einer Lochsäge aufgedruckte Durchmesser ist eine Produktgröße. Die fertige Öffnung spiegelt auch den Zahnkranz, den Rundlauf, die Bewegung der Platte, die Genauigkeit des Zentrierbohrers und die Art und Weise wider, wie der Fräser in das Werkstück eindringt. Ein nominell korrektes Werkzeug kann einen unannehmbaren Schnitt erzeugen, wenn eine dieser Bedingungen unkontrolliert ist. Deshalb ist eine Muster-Montageprüfung nützlicher als der alleinige Vergleich von Katalogdurchmessern.
Metrische und Zoll-Größen können nah genug aussehen, um sie zu ersetzen, aber der Unterschied kann für eine Dichtscheibe oder ein Einrastteil wichtig sein. Wenn die Kabeldurchführungszeichnung einen metrischen Ausschnitt vorgibt, sollte die verfügbare Zoll-Größe mit der zulässigen Toleranz verglichen und nicht aus Gewohnheit gerundet werden. Die gleiche Regel gilt, wenn ein Händler ein Lochsägen-Set für gemischte Märkte zusammenstellt. Größenangaben müssen durch Verpackung, Angebot und Nachbestellung eindeutig bleiben.
Die Lochposition fügt eine weitere dimensionale Einschränkung hinzu. Um die Unterlegscheibe, die Sicherungsmutter und den erforderlichen Abstand zu benachbarten Einführungen herum muss genügend flaches Material verbleiben. Eine Lochsäge entfernt einen kreisförmigen Ring, aber die installierte Komponente nimmt eine größere Fläche ein. Eine dichte Reihe von Kabelverschraubungen kann daher bei der Montage fehlschlagen, selbst wenn jeder einzelne Ausschnittdurchmesser korrekt ist.
Die Position des Pilotlochs bestimmt die Mitte einer konventionellen Montage. Eine Mittelmarkierung oder eine Zeichnungskoordinate muss die tatsächliche Passung berücksichtigen, nicht nur die sichtbare Kabelführung. Wenn eine vorhandene Öffnung vergrößert werden muss, hat ein normaler Pilot möglicherweise kein Material, dem er folgen kann. Dies ist eine andere Schnittbedingung und erfordert möglicherweise eine Führungslehre oder eine andere vom Hersteller genehmigte Methode. Von einem Standarddorn sollte nicht erwartet werden, dass er sich im freien Raum selbst zentriert.
Im Allgemeinen Hole-Säge Konstruktion, die ringförmige Schneide entfernt einen Ring und hinterlässt einen Mittelkern. Dies reduziert das entfernte Material im Vergleich zu einem Vollbohrer mit großem Durchmesser, wirft aber praktische Fragen bezüglich der Spitzenführung, der Kernentfernung und der Becherhöhe auf. Diese Details gehören in die Produktspezifikation für Gehäusearbeiten.
Arbor-Kompatibilität beeinflusst Genauigkeit und Wechsel
Der Dorn verbindet den Fräser mit der Bohrmaschine, trägt die Zentrierspitze und überträgt das Drehmoment. Gewindegröße, Antriebsstifte, Verriegelungsmerkmale, Zentrierspitzenhalt, Schaftform und Bohrfutterkapazität beeinflussen alle, ob die Baugruppe kompatibel ist. Zwei Lochsägeprodukte mit demselben Durchmesser können unterschiedliche Dornanordnungen verwenden, daher reicht die visuelle Ähnlichkeit nicht für die Kaufgenehmigung aus.
Kleinere Fräser können eine Dornengröße verwenden, während größere Durchmesser eine andere Verbindung oder zusätzliche Antriebsunterstützung erfordern. Der Bohrfutter muss den Schaft aufnehmen, ohne auf einer falschen Oberfläche zu greifen. Der verfügbare Bohrer benötigt außerdem eine geeignete Drehzahlregelung und ein geeignetes Drehmoment für Durchmesser und Material. Ein Sechskantschaft kann die Antriebsverbindung verbessern, berechtigt aber nicht allein den Schlagbetrieb. Das Schneiden von Metallgehäusen erfordert im Allgemeinen eine kontrollierte Drehnutzung gemäß den Anweisungen des Fräsers und des Elektrowerkzeugs.
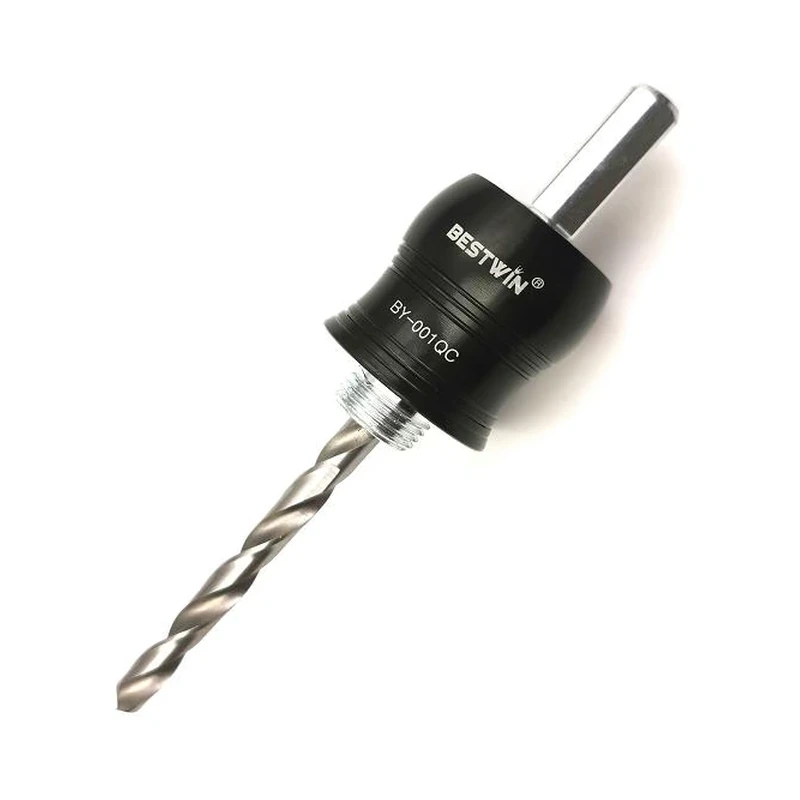
Schnellwechsel-Spannfutter können einem Plattenbearbeitungsbetrieb helfen, der Lochsägen für verschiedene gängige Kabeldurchführungsgrößen wechselt. Der Vorteil hängt von einer stabilen Verbindung, einem kompatiblen Schneidbereich und austauschbaren Zentrierbohrern ab. Eine Schnellspannfunktion sollte keine Lockerheit verursachen oder ein unvollständiges Aufsetzen der Aufnahme ermöglichen. Für Händler- und OEM-Kits müssen der unterstützte Durchmesserbereich und die enthaltenen Adapter aufgezeichnet werden, damit der Benutzer nicht mehrere Schneidwerkzeuge mit nur teilweiser Spannfutterabdeckung erhält.
Ein Hersteller von Lochsägen, der ein Gehäuseprogramm überprüft, sollte daher fragen, welche Bohrmaschinen und Spannfutter bereits verwendet werden, ob die Arbeiten an losen Blindflanschen oder montierten Schränken ausgeführt werden und wie oft sich die Durchmesser ändern. Bestwin liefert Standard- und Schnellwechsel-Aufnahmedorne, die mit kompatiblen Schneidwerkzeugen kombiniert werden können. Wir können ein Muster-Set um die vorgesehene Maschinenanbindung herum strukturieren, anstatt den Aufnahmedorn als nachträglichen Gedanken zu behandeln.
Die Schnitttiefe muss den Raum hinter der Platte schützen.
Elektrische Schaltschrankwände sind normalerweise dünn im Vergleich zur Tiefe einer Standard-Hohlkehle, aber ein tieferer Fräser ist nicht automatisch besser. Der Zentrierbohrer ragt vor der Vorderseite hinaus, bevor die Schneiden den Schnitt beenden. Der mittlere Kern kann auch herausfallen oder in der Hohlkehle verbleiben. Eine Schiene, ein Kabelkanal, eine Klemme, eine Sammelschienenabdeckung oder ein montiertes Gerät hinter dem Schnitt können erreicht werden, bevor der Bediener es erwartet.
Für die geplante Fertigung sollten der Öffnungsvorgang und die Komponentenanordnung den Schnittweg freihalten. Wenn Arbeiten an einem installierten Gehäuse durchgeführt werden, werden Isolierung, Zugang und Bestätigung von verdeckten Komponenten zu wesentlichen Projektkontrollen. Das Schneidwerkzeug kann ein unter Spannung stehendes oder blockiertes Gehäuse nicht sicher machen. Die Produktauswahl sollte daher nicht nur die Plattendicke, sondern auch die zugängliche Arbeitstiefe und den maximal zulässigen Bohrerüberstand berücksichtigen.
Ein Stöpsel- oder dünnwandiges Produkt kann die Eindringtiefe in einer bestimmten Anwendung einschränken. Dieses Merkmal muss anhand des spezifischen Produktdesigns bestätigt werden. Es sollte nicht aus einem flach aussehenden Becher auf einem Foto abgeleitet werden. Ebenso kann das Kürzen oder Ersetzen eines Führungsstifts die Zentrierung, den Halt und die Kompatibilität mit der Aufnahme verändern. Die zugelassene Lochsägen-Baugruppe sollte intakt bleiben, es sei denn, der Hersteller liefert eine andere Konfiguration.
Doppelwandige Paneele, Verstärkungsplatten und isolierte Konstruktionen werfen eine andere Tiefenfrage auf. Die Lochsäge kann mehr als eine Schicht durchdringen, und der Mittelstopfen kann Isolierung oder Schmutz einfangen. Der vollständige Querschnitt sollte bei der Produktauswahl beschrieben werden. Wenn der Gehäusehersteller Feldänderungen einschränkt, hat die erforderliche Öffnungsmethode Vorrang vor einer allgemeinen Schneidempfehlung.
Hitze- und Spansteuerung beeinflussen die Lochqualität
Wenn sich eine Lochsäge anstelle von schneiden reibt, steigt die Hitze an den Zähnen und der Plattenoberfläche. Bei lackiertem Stahl kann dies die Beschichtung in der Nähe der Öffnung verfärben oder beschädigen. Bei Edelstahl können schlechte Bedingungen den Schnitt zunehmend erschweren. Bei Kunststoff kann übermäßige Hitze die Kante erweichen. Eine für das Material ausgewählte Lochsäge benötigt immer noch eine geeignete Drehzahl, eine gleichmäßige Vorschubgeschwindigkeit und ein Spanabfuhrsystem.
Größere Durchmesser erzeugen bei gleicher Bohrdrehzahl eine höhere Schnittgeschwindigkeit an der Zahnkante, daher ist eine Einstellung nicht für jede Lochsägegröße geeignet. Beachten Sie die spezifischen Angaben des Herstellers bezüglich Material und Durchmesser. Wenn eine Produktionsprobe blaue Späne, Rauch, geschmolzenen Kunststoff oder polierte Zähne mit geringem Fortschritt zeigt, ist eine Druckerhöhung keine zuverlässige Abhilfe. Der Zustand des Schneidwerkzeugs, die Geschwindigkeit, die Unterstützung und die Spanabfuhr müssen überprüft werden.
Schmierung kann für einige Metallbearbeitungsprodukte angebracht sein. Ihre Kompatibilität mit der Gehäusebeschichtung, dem Reinigungsprozess und der endgültigen elektrischen Ausrüstung ist wichtig. Überschüssige Flüssigkeit in einem fertigen Schaltschrank kann ein neues Reinigungsproblem darstellen. Die gewählte Schneidmethode sollte sowohl die Werkzeugleistung als auch den erforderlichen Zustand des Gehäuses vor dem Einbau der Komponenten unterstützen.
Die Späneentfernung beeinflusst auch Wiederholungsarbeiten. Schlitze im Futter können Zugang zu einem zurückgehaltenen Stanzling bieten, und ein Dornsystem kann Merkmale aufweisen, die die Entriegelung vereinfachen. Diese Details haben einen Kaufwert in einer Werkstatt, die viele identische Bearbeitungen durchführt, da die Reinigungszeit den Zyklus dominieren kann. Stanzlinge und Späne sollten nur entfernt werden, nachdem das Werkzeug gestoppt und die Stromquelle abgeschaltet wurde.
Der Lieferant der Lochsägen sollte genügend Informationen erhalten, um eine gelegentliche Feldöffnung von einem wiederholten Produktionsvorgang zu unterscheiden. Die erforderliche Standzeit der Schneide, die Häufigkeit des Werkzeugwechsels, die Menge der Ersatz-Zentrierbohrer und die Verpackungsart unterscheiden sich. Bestwin kann das angegebene Material, die Mischung der Durchmesser, die Bohrschnittstelle und das Musterziel nutzen, um eine nützlichere Produktpalette für das Arbeitsprofil abzustimmen.
Musterlöcher sollten mit der tatsächlichen Anpassung beurteilt werden.
Eine repräsentative Stichprobe verwendet das gleiche Gehäusematerial, die gleiche Beschichtung, Dicke, Halterung und Schneidgarnitur wie in der Produktion. Ein Test an einem dicken, unlackierten Stahlrest kann die Leistung in einer dünnen, pulverbeschichteten Tür nicht bestätigen. Der Dorn, die Bohrspindel, der Bohrer und die Lochsäge gehören alle zur Stichprobe, da jedes Teil der Lochsägegarnitur die fertige Öffnung beeinflussen kann.
Die erste Inspektion ist maßlich. Messen Sie die Aussparung und stellen Sie sicher, dass die Tülle, der Stutzen oder die Buchse gemäß ihrer Anleitung passt. Untersuchen Sie dann die Fläche um die Öffnung, die hintere Kante und die Auflagefläche. Ein leichter Austrittsgrat kann immer noch verhindern, dass eine Gegenmutter oder eine Unterlegscheibe flach aufliegt. Ein Splitter in der Beschichtung außerhalb des Auflagebereichs der Unterlegscheibe kann eine Nacharbeit erfordern, auch wenn die Hardware installiert werden kann.
Die montierte Komponente bietet die nützlichste Abnahmekontrolle. Die Unterlegscheibe sollte die Schnittkante wie vorgesehen abdecken, das Gehäuse sollte sich ohne Verformung setzen und die Sicherungsmutter sollte vollen Zugang haben. Bei einem abgedichteten Gehäuse bestimmen die Installation der Komponente und die Anforderungen des Gehäuseherstellers, ob der fertige Eingang die vorgesehene Schutzart erfüllen kann. Der Schneidwerkzeug allein kann das fertige Gehäuse nicht zertifizieren.
Tabelle 2. Musterergebnisse und Produktdetails zur Überprüfung
| Beispielergebnis | Produktdetails oder Details zur Montage zur Überprüfung | Einkaufsbezogene Auswirkung |
|---|---|---|
| Die Öffnung ist größer als erwartet | Spindelrundlauf, Pilotenzustand, Spannfuttergriff, Plattenbewegung | Korrigieren Sie die Baugruppe vor der Änderung der Nennweite |
| Zähne klappern beim Eintritt | Zahngeometrie, Plattenunterstützung, Spindelsteuerung | Vergleichen Sie einen Cutter, der für den Zustand des Blattes ausgelegt ist |
| Farbabplatzer außerhalb des Waschbereichs | Schnittschärfe, Unterstützung, Einstabiltät, Beschichtungsverhalten | Genehmigen Sie erst nach erfolgreichem Abschluss des Tests durch einen Vertreter |
| Ein starker Austrittsgrat bleibt bestehen | Vorschub bei Durchbruch, Schneidenzustand, Eignung für dünne Bleche | Überprüfung der Messerkonstruktion und des Fertigungszuschlags |
| Schnecken sind schwer zu entfernen | Becherplätze, Schnitttiefe, Spindelmerkmale, Spanverpackung | Berücksichtigen Sie die Reinigungszeit beim Produktvergleich |
| Flansch oder Nabe sitzt nicht | Tatsächlicher Ausschnitt, Grat, Ebenheit, benachbarte Biegungen | Überprüfen Sie die Hardwarezeichnung und die Öffnungsposition |
| Pilot nähert sich einer internen Komponente | Pilotprojekt, Rückraumfreiheit, Arbeitsablauf | Verwenden Sie einen sichereren geplanten Prozess oder eine genehmigte Alternative |

Erstellen Sie die Einkaufspezifikation rund um wiederholbare Ergebnisse
Sobald eine Lochsägeprobe akzeptiert wurde, sollte die Kaufbeschreibung die Details beibehalten, die zu ihrer Herstellung geführt haben. Allein der Durchmesser reicht nicht aus. Erfassen Sie die Schneidwerkzeugfamilie und -konstruktion, den kompatiblen Dorn, die Pilot-Spezifikation, die nutzbare Schnitttiefe, die vorgesehenen Materialien, den relevanten Dickenbereich, den Schaft und die Packungsmenge. Für ein Set listen Sie jede enthaltene Größe und die Dornabdeckung für diese Größen auf.
Die Ersatzteilplanung ist ebenso wichtig. Pilotbohrer, Dornen, Adapter und häufig verwendete Spannfutterschlüsselweiten können unterschiedlich schnell verschleißen. Ein Werkzeugsortiment, das nicht mit kompatiblen Komponenten aufgefüllt werden kann, verursacht vermeidbare Serviceprobleme. Stabile Artikelnummern und eine klare Verpackung helfen dabei, ähnliche metrische und zöllige Größen bei der Lagerhaltung und der Auswahl vor Ort zu unterscheiden.
Für OEM- und Private-Label-Programme kann die bestätigte Musterlieferung Inspektionspunkte für die wiederholte Lieferung definieren. Dazu können gehören: Durchmesseridentifikation, Zahnzustand, Passform der Verbindung, Ausrichtung der Pilotbohrung, Oberflächenbeschaffenheit, Verpackungsschutz und Zusammensetzung des Sets. Aussagen über eine universelle Lochzahl sind weniger nützlich als eine vereinbarte Produktspezifikation und ein anwendungsbezogenes Musterergebnis, da die Werkzeugstandzeit je nach Material und Bearbeitung variiert.
Bei der Anforderung eines Angebots helfen uns die Angabe des Gehäusematerials, der Wandstärke, der Aussendurchmesser, des Fittingtyps, des Bohrfutterbereichs, der erwarteten Lochmenge, der Setzusammensetzung, des Verpackungsbedarfs und der Zielbestellmenge, eine relevantere Empfehlung zu erstellen. Eine Anfrage kann auch dann beginnen, wenn einige Details noch bestätigt werden. Die fehlenden Punkte können während der Produktauswahl und der Musterplanung geklärt werden.
Häufige Auswahlfehler
Ein häufiger Fehler ist die Bestellung nach Leitungs- oder Kabelgröße anstelle des Ausschnitts der Verschraubung. Ein weiterer ist die Annahme, dass ein härteres Zahnmaterial automatisch das Problem der Dünnblechvibration löst. Ein dritter ist der Kauf von Lochsägen und Dornen aus separaten Listen, ohne Gewinde, Antrieb, Zentrierbohrer und Spannfutter zu überprüfen. Jeder Fehler kann zu einem Werkzeug führen, das in einem Katalog vernünftig erscheint, aber kein akzeptables Montageloch erzeugen kann.
Es ist auch riskant, eine Lochsäge für jedes Gehäusematerial zu standardisieren. Ein Produkt, das in einer lackierten Weichstahl-Kabeleinführungsplatte gut funktioniert, ist möglicherweise nicht die richtige Wahl für Edelstahl, Aluminium, thermoplastische Kunststoffe oder Glasfaser. Eine kontrollierte Produktpalette kann immer noch kompakt sein, aber jeder enthaltene Fräser benötigt eine definierte Rolle für Material und Durchmesser.
Schließlich ist das größte Set nicht immer das beste Set. Die Arbeit an Elektroschränken konzentriert sich normalerweise auf eine begrenzte Anzahl von Kabeldurchführungsgrößen. Ein Set, das auf diesen wiederholten Ausschnitten basiert und durch kompatible Dornen und Ersatzspitzen ergänzt wird, kann nützlicher sein als eine breite Auswahl mit mehreren ungenutzten Größen. Wir können ein Hole-Säge Programm für den Anpassungsbereich des Kunden, Plattenmaterialien, Werkzeugschnittstelle, Verpackungsplan und Losgröße.
Häufig gestellte Fragen
Kann eine Lochsäge lackierte Stahl- und Edelstahlgehäuseplatten durchtrennen
Nur wenn das spezifische Produkt für beide Materialien bewertet wurde und die Stichprobenergebnisse die erforderliche Oberfläche erfüllen. Edelstahl und lackierter Baustahl können unterschiedliche Schnittbedingungen erfordern. Erfassen Sie das Material für jede genehmigte Verwendung, anstatt einen erfolgreichen Test auf jedes Metallpaneel auszudehnen.
Sollte die Größe des Schneidwerkzeugs mit der Größe des Gewindes der Kabelverschraubung übereinstimmen
Verwenden Sie die vom Kabelverschraubungs- oder Fittinghersteller angegebene Montagebohrungsabmessung. Eine Gewindegröße entspricht nicht zwangsläufig dem erforderlichen Ausschnitt. Prüfen Sie vor der Wahl des Nenndurchmessers der Lochsäge die Zeichnung, die zulässige Toleranz, die Unterlegscheibenabdeckung und den Platz für die Gegenmutter.
Wann ist ein Schnellwechsel-Spannfutter nützlich
Es ist nützlich, wenn Bediener häufig zwischen kompatiblen Fräsergrößen wechseln und das System eine stabile, korrekt zentrierte Verbindung bietet. Bestätigen Sie den unterstützten Fräserbereich, den Schaft, den Zentrierbohrer und die Bohrfutterkapazität, bevor Sie ihn in ein Kit aufnehmen.
Kann eine Lochsäge eine bestehende Öffnung vergrößern
Ein konventioneller Bohrer hat möglicherweise kein Material, das ihn in einem bestehenden Loch führt. Eine Vergrößerung kann eine geeignete Führungslehre oder eine andere zugelassene Methode erfordern. Gehen Sie nicht davon aus, dass ein normaler Dorn den Fräser ohne Unterstützung zentriert.
Welche Informationen helfen bei einem OEM-Angebot
Teilen Sie die Material- und Dickenangaben der Platten, die erforderlichen Ausschnittgrößen, die Kabeldurchführungshardware, die Bohrschnittstelle, das erwartete Produktionsvolumen, die bevorzugte Set-Zusammensetzung, die Verpackung, die Musterstückzahl und die Zielbestellmenge mit. Diese Details helfen uns, Fräser, Dornen, Zentrierbohrer und Nachschubartikel abzustimmen, ohne die anfängliche Anfrage zu einer Hürde werden zu lassen.
Ordnen Sie den Schneider dem fertigen Kabeleingang zu
Eine zuverlässige Gehäuseöffnung beginnt mit der installierten Kabelverschraubung oder dem Einbau, dann arbeitet man sich rückwärts zum Ausschnitt, dem Gehäusematerial, der Konstruktion des Schneidwerkzeugs, dem Dorn, dem Zentrierbohrer und der Bohrmaschine vor. Musterteile bestätigen die Passform und Oberflächenqualität, die eine Katalogbeschreibung allein nicht feststellen kann. Bestwin kann diese Bedingungen prüfen, geeignete Lochsägen- und Dornoptionen vorbereiten, den Mustervergleich unterstützen und die bestätigte Baugruppe mit den Anforderungen von Erstausrüstern, Händlern und Wiederholungslieferungen abstimmen.










 English
 العربية
 Français
 Português
 Português do Brasil
 Italiano
 简体中文
 繁體中文
 日本語
 한국어
 Deutsch
 Español
 Slovenčina
 ไทย
 Türkçe