
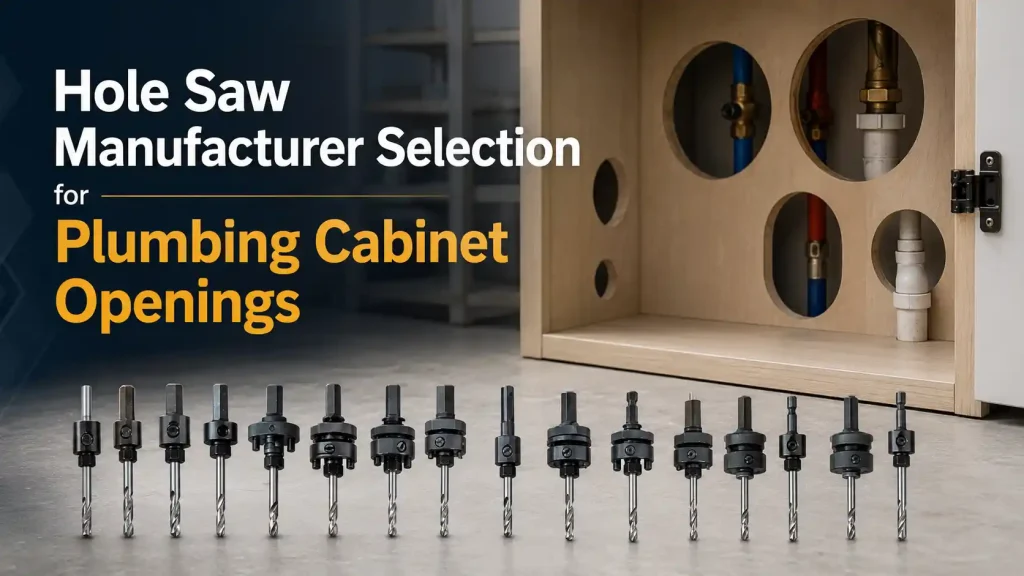
Bir dolap veya lavabo tezgahındaki tesisat açıklığı, panel gerçek boru tesisatına göre ölçülene kadar basit görünür. Delik, kontrplak, MDF, laminat, plastik, ince metal veya karma bir yapıdan bir besleme hattı, atık borusu, sifon bağlantısı, vanası, esnek hortum veya servis bağlantı elemanı geçirmeyi gerektirebilir. Yalnızca borunun dış çapı nadiren bitmiş kesimi tanımlar. Bağlantı parçaları, hareket, rozetler, hizalama, erişim, görünür yüzeyler ve kurulum sırası, bir distribütörün veya proje tedarikçisinin sipariş etmesi gereken kesici boyutu ve kit içeriğini etkiler.
Hızlı Cevap
A Kovan testere Üretici, tesisat dolabı kesicilerini açılış programına, panel malzemesine ve kalınlığına, boru ve fitting zarfına, bitmiş boşluğa, matkap arayüzüne, pilot ve arbor sistemine, beklenen miktara, yeniden doldurma planına ve OEM ambalajına göre eşleştirir. Uygun delik testeresi programı, tek bir nominal boru boyutunu tam bir spesifikasyon olarak ele almak yerine, uyumlu pilotlar ve arborlarla birkaç çapı birleştirebilir.
Bestwin olarak distribütörlere, dolap üreticilerine, sıhhi tesisat kiti tedarikçilerine, müteahhitlere, toptancılara ve OEM müşterilerine matkap uçları, mandreller, pilot matkaplar, setler ve ilgili kesici aksesuarlar üretiyor ve tedarik ediyoruz. Onaylanan her ürünü veya seti tanımlanmış bir panele, açıklığa, matkaba, etikete, numune sonucuna ve sipariş koduna bağlarız. Bu, proje seçimini ve tekrar satın almayı uyumlu tutar.
Açılış Programı Boru ve Bağlantı Elemanları Zarfı ile Başlıyor
Nominal boru çapı yalnızca bir girdidir. Bir açıklıktan düz boru, dişli veya soketli bağlantı parçası, sıkıştırma somunu, esnek kuplaj, sifon kolu, vana gövdesi veya yalıtımlı bir bölüm geçmesi gerekebilir. Panelin içinden geçen en büyük bileşen, borunun kendisinden daha geniş olabilir. Montaj toleransları ve gelecekteki servis erişimi daha fazla boşluk ekleyebilir.
Delik testeresi incelememiz her bir açıklık için bir programla başlar. Müşteri boru veya bileşen tanımını, gerçek dış çapı, en büyük fitting zarfını, amaçlanan boşluğu, panel konumunu, görünür yüz gereksinimini, kabin başına miktarı ve açıklığın kabin montajından önce mi yoksa sonra mı kesileceğini sağlar. Bir çizim veya onaylanmış delik testeresi numunesi, piyasaya göre değişen marka adından daha kullanışlıdır.
Program, komşu delikler, raflar, çekmece kutuları, arka raylar, menteşeler, bağlantı elemanları ve duvar bağlantıları arasındaki ilişkiyi de tanımlar. Bir delik testeresi boru çapına uyabilir ancak gövdesi, mili veya matkabı istenen konuma ulaşamıyorsa yine de uygun olmayabilir. Bu nedenle delik testeresi üreticisinin yalnızca bir çap listesi değil, kesim çevresindeki tam geometriye ihtiyacı vardır.
Tablo 1. Tesisat-Dolap Açıklık Bilgileri
| Açılış veya koşul | Neden ürün eşleşmesini değiştiriyor | Talep ettiğimiz bilgiler |
|---|---|---|
| Tedarik hattı | Boşluk ve yüzey kalitesi küçük olabilir | Boru dış çapı, bağlantı parçası, rozet, tolerans |
| Atık veya tuzak bağlantısı | Bağlantı elemanları boru çapını aşabilir | En büyük geçiş bileşeni, hizalama aralığı, erişim ihtiyacı |
| Kapatma vanası veya servis bağlantı parçası | Gövde ve sap erişimi etkileyebilir | Kurulum sırası, servis alanı, görünür sınır |
| Esnek hortum rotası | Hareket ve bükülme yarıçapı önemli olabilir | Hortum boyutu, kuplaj boyutu, gerekli hareket |
| Tek bir kabinde birden fazla hizmet | Delik aralığı alet erişimini kısıtlayabilir | Merkez konumları, panel kenarları, raflar, donanım |
| Fabrika kesim dolap paneli | Tekrarlanabilirlik ve görünüm onaylanmayı sağlar | Çizim, fikstür, makine, miktar, kabul onayı |
| Saha kurulum kiti | Matkap çeşitliliği ve değişim planlaması önemlidir | Matkap tipi, mandren, montajcı hacmi, dolum yöntemi |
Açıklık boşluğunun bir amacı olmalıdır. Dar bir geçit görünümü iyileştirebilirken, daha geniş bir açıklık saha hizalaması, montaj hareketi, yalıtım veya servis erişimi için yer sağlayabilir. Kabin veya tesisat tasarımcısı bu amacı belirler. Kesici çapını, keyfi bir tolerans eklemek yerine onaylanmış bitmiş açıklığa göre ayarlarız.
Kontrplak, MDF, Laminat, Plastik ve İnce Metal Farklı Kesiciler Gerektirir
Dolap ve lavabo panelleri tek bir malzeme kategorisi değildir. Kontrplak bir arka yüzey, kaplamaları ve yapıştırıcı katmanları birleştirebilir. MDF homojendir ancak ince toz ve hassas bitmiş kenarlar üretebilir. Sunta, dekoratif melamin veya laminat bir yüze sahip olabilir. Plastik astarlar ve ince metal paneller, diş şekline, ısıya, ilerlemeye ve talaş kaldırmaya farklı tepki verir. Karışık bir panel, tek bir kesimde bu malzemelerden ikisini veya daha fazlasını yerleştirebilir.
Müşteri, biliniyorsa alt tabakayı, yüzey katmanını, toplam kalınlığı, yoğunluğu veya sınıfını ve yüzeylerden birinin veya her ikisinin görünür kalıp kalmadığını belirtir. Ayrıca işin fabrika makinesinde mi, matkap presinde mi, taşınabilir kablolu matkapta mı yoksa akülü matkapta mı yapıldığını sorarız. Bu gerçekler, delik testeresi malzemesini, diş geometrisini, gövde derinliğini, pilot düzenini ve set tasarımını etkiler.
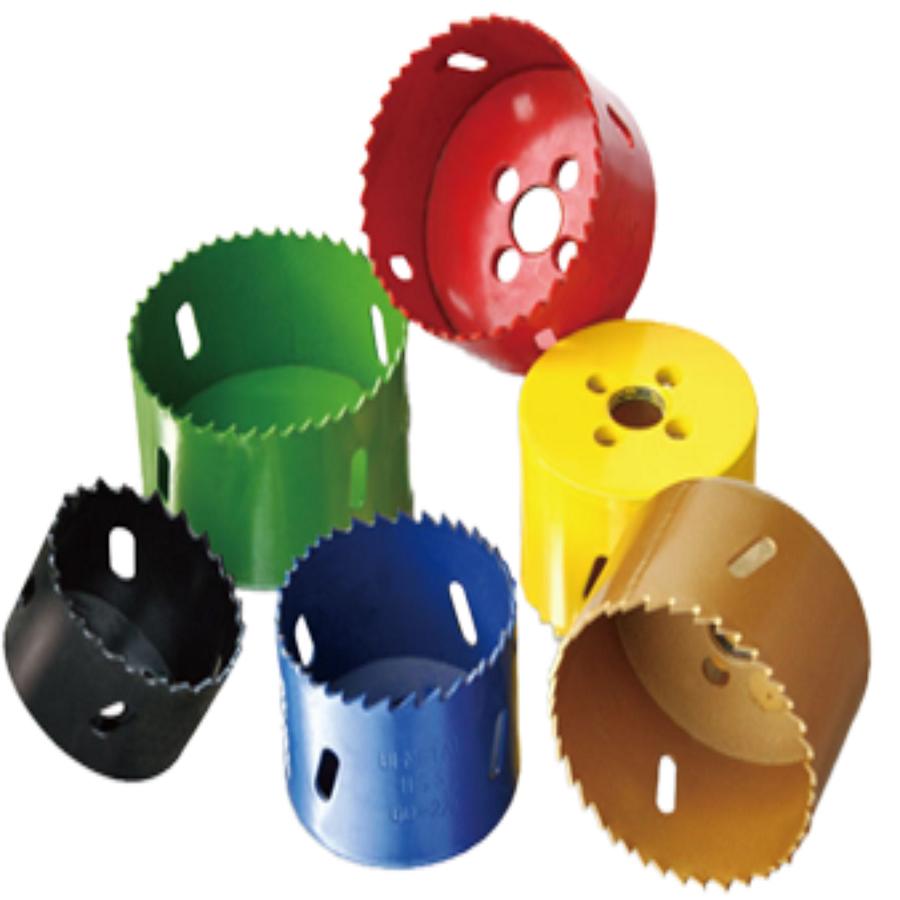
Bi-metal delik testeresi ürünleri, tam malzeme ve çalışma aralığı onaylandığında birçok ahşap, plastik ve ince metal işini kapsayabilir. HSS delik testeresi takımı, başka bir tanımlanmış malzeme ve açma programına uyabilir. Karbür uçlu ürünler, iş parçası ve kalınlığın bu ürün ailesini gerektirdiği durumlarda dikkate alınır. Bir kesicinin üzerindeki etiket, gerçek panel yapımındaki bir numunenin yerini tutmaz.
Karışık malzemeli dolaplar özel dikkat gerektirir. Ahşap üzerindeki ince bir çelik astar, giriş davranışını ve talaş yükünü değiştirebilir. Laminat, yüzey yongalanmasını daha görünür hale getirebilir. Gizli vidalar, braketler veya takviyeler kesici kenara zarar verebilir ve numune sonucunu geçersiz kılabilir. Bir delik testeresi üreticisi, yalnızca tam katman yığını ve bilinen herhangi bir takviye açıklandığında bir ürünü eşleştirebilir.
Tamamlanmış Çap Boşluk ve Görünür Kaplamayı İçermelidir
Bir çizim, kesici çapını, minimum bitmiş açıklığı veya maksimum görünür açıklığı belirtebilir. Bunlar birbiriyle ilişkili ancak aynı değildir. Kesici salınımı, makine durumu, panel hareketi, yüzey kırılması, kaplama ve ölçüm yöntemi, nominal takım ile bitmiş delik arasında küçük farklılıklar yaratabilir.
Gizli bir arka panel açıklığı için kabul aralığı, boru boşluğuna ve yapısal hasarın olmamasına odaklanabilir. Görünür bir makyaj yan paneli, rozet kesimi örtmediği için daha temiz bir kenar gerektirebilir. Çıkarılabilir bir rafın arkasındaki bir açıklık, daha sonraki servis için yeterli alana ihtiyaç duyabilir. Müşteri hangi yüzeylerin görünür olacağını ve hangi pervaz bileşenlerinin kenarı örteceğini tanımlar.
Kesici uç üreticisi numune kaydımız, nominal kesici uç boyutunu bitmiş delik kabulünden ayırır. Çap aralığı, yuvarlaklık, kenar yongalanması, çapak, laminat hasarı, kaplama izleri ve izin verilen yeniden işleme veya düzeltme koşulunu içerebilir. Bu, borunun yalnızca bir test panelinden geçtiği için bir setin onaylanmasını önler.
En büyük uygun zarf ve kabul edilebilir en küçük görünür açıklık bazen çelişir. Bu durumda, dolap veya tesisat tasarımı kurulum sırasını değiştirebilir, çıkarılabilir bir panel kullanabilir, erişim yolunu bölebilir veya farklı bir kaplama çözümü seçebilir. Kesme aleti, ürün tasarımında kalan bir geometri çakışmasını çözemez.
Gövde Derinliği ve Erişim Alanı Tam Montajı Etkiler
Yalnızca panel kalınlığı aletin ulaşıp ulaşamayacağını belirlemez. Delik testeresi gövdesinin yeterli kesme derinliğine sahip olması gerekirken, kılavuz dişler yüzeye temas etmeden önce malzemeye girmelidir. Mil, matkap aynası ve delik testeresi gövdesi panelin önünde boşluk gerektirir. Raflar, çekmece rayları, borular, çerçeveler ve dolap duvarı bu erişimi kısıtlayabilir.
Fabrika üretiminde, montaj fikstürü kabin montajından önce düz bir paneli tutabilir. Bu düzenek, stabil destek, net talaş tahliyesi ve her iki yüzeyden erişim sağlayabilir. Saha çalışması genellikle monte edilmiş bir kabin içinde gerçekleşir; burada matkap açılı tutulur ve arka tarafa ulaşmak zordur. Onaylanmış bir kesici, erişim ve makine değiştiğinde farklı davranabilir.
Panel kalınlığı, en yakın engele olan mesafe, mevcut matkap uzunluğu, pilot projeksiyonu, mandren uzunluğu ve kesimin her iki taraftan tamamlanıp tamamlanamayacağını talep ediyoruz. Delik testeresi eşleşmesi ayrıca mandren kapasitesini ve şaft formunu da içerir. Malzemeye uyan ancak müşterinin matkap arayüzüne uymayan bir delik testeresi tam bir ürün seçimi değildir.
Derin dolaplar ve köşe kurulumları, açık fabrika panellerinden farklı bir sıra veya aksesuar düzenlemesi gerektirebilir. Müşteri, izin verilen kurulum yöntemini ve güvenlik kontrollerini tanımlar. Bizim rolümüz, onaylanmış yöntem için uyumlu kesici, pilot ve mil sistemini tedarik etmektir, ekipman üreticisinin kullanım talimatlarını değiştirmek değil.
Pilot ve Arbor Sistem Kontrolleri, Montaj ve Yeniden Sipariş Verme
Pilot matkap, konumu başlatır ve kesme tertibatına rehberlik eder. Mil, kesiciyi matkaba bağlar ve torku aktarır. Diş, pim, şaft, pilot çapı, pilot çıkıntısı, ayna kapasitesi ve kilitleme yöntemi birlikte çalışmalıdır. Farklı sistemlerden görsel olarak benzer bileşenleri karıştırmak, zayıf bir kavrama veya monte edilemeyen bir düzene yol açabilir.
Teklif talebi aşamasında müşteri, matkap türlerini, mandren boyutlarını, tercih edilen sapları, kesici çaplarını ve hızlı değiştirme işleminin programa dahil olup olmadığını listeler. Daha sonra, bu bilgileri kullanarak delik testeresi gövdelerini, pilotları ve aynaları tek bir ürün sistemi olarak eşleştirebiliriz. Ortaya çıkan sipariş kodu, komple montajı tanımlar veya uyumlu parçalarını açıkça ayırır.

Çok boyutlu bir dağıtıcı kiti, küçük ve büyük kesiciler farklı arayüzler kullandığı için birden fazla mandren gerektirebilir. Yedek pilot matkapları kesicilerden ayrı olarak stoklanabilir. Bir fabrika hattı, mandrenleri kesici gövdelerinden daha uzun süre hizmette tutabilirken, bir montaj kiti hasardan sonra onları birlikte değiştirebilir. Yeniden doldurma planı gerçek tüketim modelini takip eder.
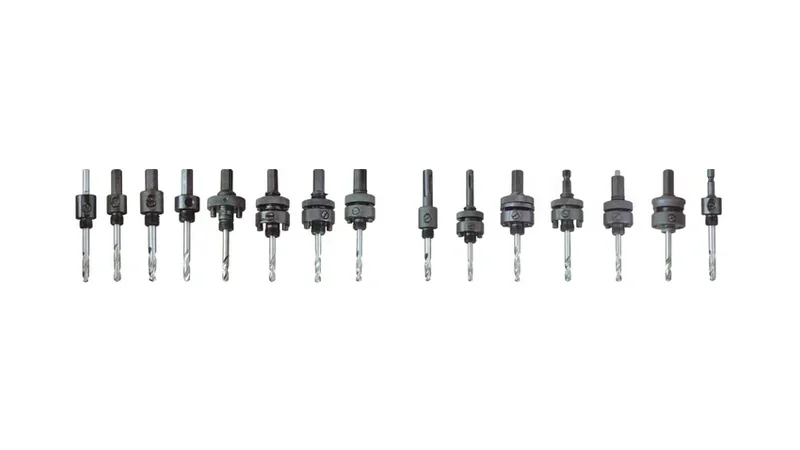
Tekrarlanan siparişler için aksesuar kimliği önemlidir. Ambalaj, ekler, etiketler ve parça listeleri, hangi mandren ve kılavuzun hangi kesici aralığına uyduğunu gösterebilir. Bu, bir satıcının veya montajcının, sap benzer göründüğü için bir bileşeni uyumsuz bir öğeyle değiştirmesi olasılığını azaltır.
Diş Formu ve Talaş Boşluğu Panel Yığınına Uymalıdır
Kesici kenar, gövdeyi talaşla doldurmadan tam panel kalınlığı boyunca malzeme çıkarmalıdır. Kaba ahşap katmanları, ince MDF tozu, yumuşamış plastik, laminat parçaları ve ince metal talaşları farklı yükler oluşturur. Bu nedenle seçilen delik testeresi ailesi, gerçek panel yığınını ve makine durumunu takip eder.
Daha büyük bir çap torku ve talaş hacmini de değiştirir. Küçük bir besleme hattı açıklığını idare eden aynı matkap, daha büyük bir atık borusu kesimi için sınırlı kapasiteye sahip olabilir. Pil durumu, mandren durumu, makine hız aralığı, fikstür desteği ve beklenen günlük miktar, ürünün programa uygun olup olmadığını etkilediği için örnek açıklamasına dahil edilmelidir.
Testeremizdeki delik testeresi üreticisi incelemesi, kararı sadece diş sayısına indirgemez. Malzemeyi, kalınlığı, delik testeresi çapını, kesim miktarını, makineyi, erişimi, soğutmayı veya uygun olduğu durumlarda talaş giderme yöntemini ve kenar kabulünü karşılaştırırız. Ürün malzemesi ve geometrisi daha sonra tanımlanmış bir uygulama koduna bağlanır.
Temel araç biçiminin tarafsız bir açıklaması için, Kovan testere Halka kesici, genellikle merkezinde bir kılavuz bulunan bir matkapla birlikte kullanılır. Tesisat dolabı satın alımı hala çevresel detayları gerektirir: panel, bitmiş açıklık, matkap, aksesuar sistemi, miktar ve ambalaj.
Görünür Yüzeyler Ayrı Bir Görünüm Sınırı Gerektirir
Tesisat açıklıkları bir dolabın arkasına gizlenebilir, bir rozetle kapatılabilir veya bitmiş bir lavabo ünitesinin yan tarafında açıkta bırakılabilir. Her durum farklı bir kenar koşulu gerektirir. Gizli bir arkaya izin verilen bir ürün, çap doğru olsa bile parlak laminat bir yüzeyde kabul edilebilir olmayabilir.
Müşteri, giriş yüzünü, çıkış yüzünü, görünür yüzeyleri, trim kaplamasını ve sağlam kalması gereken herhangi bir kaplama veya laminatı işaretler. Kabul, yüzeyde oluşan dökülmeleri, kalkmış laminatı, çapakları, ısı izlerini, çizikleri, yuvarlaklığı ve son montajın kapladığı alanı ele alabilir. Onaylanmış bir numunenin fotoğrafı yazılı sınırı destekleyebilir ancak boyutların ve malzeme kimliğinin yerini tutmaz.
Fabrika üretimi, dolap işlemi izin veriyorsa bir fikstür, destek plakası, kontrollü makine veya çift taraflı kesim kullanabilir. Saha montajcıları taşınabilir bir matkap ve sınırlı arka erişim ile çalışabilir. Açıklık çapı eşleşse bile bunlar farklı uygulama kodlarıdır. Delik testeresi numunesi, siparişle ilişkili yöntemi temsil etmelidir ve onay olmadan aynı delik testeresi kodu her iki yönteme de uygulanamaz.
Görünür yüzey gereksinimleri set kompozisyonunu da etkiler. Dolap fabrikalarına hizmet veren bir distribütörün lamine paneller ve metal servis panelleri için özel ürün kodlarına ihtiyacı olabilir. Karma bir saha kiti, yaygın malzemeler arasında pratik bir kapsama önceliklendirebilir. Tek bir genel açıklama, sınırları belirtilmeden her iki programı da tanımlayamaz.
Bir Tesisat Kitinin Gerçek Servis Kombinasyonlarına Dayalı Boyutlara İhtiyacı Var
Faydalı bir set, mümkün olan en fazla parça sayısından değil, açılış programından oluşturulur. Yaygın besleme, atık, havalandırma, hortum ve servis açıklıkları piyasaya ve ürüne göre değişiklik gösterir. Dolap programı birkaç sık kullanılan çapa ihtiyaç duyabilirken, uzman bir montajcı tek bir büyük boya ve birkaç küçük yedek parçaya ihtiyaç duyar.
Müşteri, her bir delik testeresi çapını aylık dolap sayısı, dolap başına delik sayısı, malzeme, kalınlık, görünürlük gereksinimi ve beklenen değişim oranına göre sıralayabilir. Delik testeresi üreticisi, bu talep haritasını başlangıç setini ve ayrı yedek stok tutma (SKU) birimlerini tanımlamak için kullanır. Yavaş hareket eden çaplar, bireysel olarak sipariş edilebiliyorsa her kutuda yer kaplamak zorunda değildir.
Tablo 2. Tesisat-Dolap Durumuna Göre Ürün Programı
| Uygulama durumu | Ürün-program odaklı | Numune ve satın alma koşulları |
|---|---|---|
| Fabrika kesimi kontrplak dolap arkalıkları | Tekrarlanan çaplar ve stabil fikstür uyumu | Gerçek panel, makine, kalıp, günlük miktar |
| Laminat lavabo yan panelleri | Görünür kenar kabulü | Giriş yüzü, kaplama kenarı, yontulma sınırı |
| Plastik servis panelleri | Isı ve çip davranışı | Reçine türü, kalınlık, hız aralığı, miktar |
| İnce metal astarlar veya cihaz panelleri | Malzemeye özel kesim tertibatı | Metal kalitesi, kalınlığı, desteği, çapak sınırı |
| Karma saha kurulum kitleri | Matkap uyumluluğu ve pratik boyut kapsamı | Chuck, şaft, montajcı profili, dolum planı |
| OEM perakende veya sıhhi tesisat kitleri | Set kimliği ve ambalajı | Parça listesi, ekleme, etiket, barkod, sipariş hacmi |
Set sayısı ürün kimliğinin yerini tutmaz. Bir kit kaydı, her kesici çapını, gövde malzemesini, arayüzünü, mandrenini, kılavuzunu, aksesuarını, kutu konumunu ve yedek parça kodunu adlandırır. Bu bilgi, bir distribütörün veya OEM müşterisinin daha sonra aynı onaylanmış yapılandırmayı sipariş etmesine olanak tanır.
Numuneler Gerçek Dolap Panellerini ve Bağlantı Elemanlarını Kullanmalıdır
Faydalı bir delik testeresi numunesi, satın alma kararını değiştiren tüm değişkenleri içerir: panel alt tabakası ve kaplaması, kalınlık, delik çapı, boru veya bağlantı parçası zarfı, makine, kılavuz, mandren, ayna, erişim, görünür yüzey sınırı ve beklenen kesim miktarı. Farklı malzemelerden gevşek bir hurda parçasını test etmek, yanlış ürünü onaylayabilir.
Örnek plan, temsili bir küçük açıklığı, yüksek hacimli orta boyu ve en büyük veya en zorlu açıklığı kapsayabilir. Program, kontrplak, laminat, plastik ve ince metal içeriyorsa, her malzeme kendi uygulama kodunu ve kabul sonucunu alır. Delik testeresi üreticisi, ilgisiz panel yığınları için tek bir başarılı kesimi kanıt olarak kabul etmez.
Kabul, bitmiş dolaba odaklanır. Montaj, hedeflenen boşlukla geçer. Görünür kenar, anlaşılan sınır içinde kalır. Kesici, panelin içinden geçer. Matkap ve mil doğru şekilde arayüz oluşturur. Parça, onaylanmış süreç altında çıkarılabilir ve yeterlilik için planlanan sayıda kesim tamamlanabilir. Üretim ömrü beklentileri daha sonra, desteksiz evrensel bir iddia yerine ayrı olarak kararlaştırılmış bir örnekleme planını takip eder.
Örnek miktarı programa bağlıdır. Bir set erken boyut ve uyum incelemesini destekleyebilirken, birkaç set paralel fabrikaları, birden fazla panel malzemesini, montajcı denemelerini, ambalaj onayını veya bölgesel ürün kodlarını kapsayabilir. Kayıt, üretim için amaçlanan kesin kesici ve aksesuar revizyonunu tanımlar.
Bestwin olarak numune eşleştirme, OEM set yapılandırması, etiketler, ambalaj, kalite kontrolü ve tekrar tedarikini destekliyoruz. Bir tesisat matkap ucu tedarikçi programı için onaylanmış panel, çap, matkap, mil ve paketi tek bir müşteri koduna bağlamak, parti izlenebilirliğini destekler.
Toplu Siparişler Kesici ve Aksesuar Kimliğini Korumalıdır
Onaydan sonra, üretim spesifikasyonu kesme sistemini sabit tutar. Kayıt, kesici çapı, gövde malzemesi, diş formu, kesme derinliği, arayüz, mil, kılavuz, sap, işaretler, yüzey kalitesi, set düzeni, uç, etiket, barkod, ambalaj, muayene noktaları ve müşteri sipariş kodunu içerebilir.
Değişiklik iletişimi, hacimli siparişlerden önce kararlaştırılır. Müşteri, hangi malzeme, geometri, arayüz, işaretleme, paketleme veya belge değişikliklerinin bildirim gerektirdiğini ve başka bir numunenin gerekip gerekmediğini belirler. Üretim ve kalite sürecimiz daha sonra tanımlanmış bir onay rotasını izleyebilir.
Denetim, satın almaya etki eden özellikleri; çap tutarlılığı, gövde derinliği, arayüz, pilot ve mil uyumluluğu, işaretlemeler, kutu içeriği, etiketler ve üzerinde anlaşılan numune kontrolleri üzerine odaklanır. Tam plan, jenerik bir atölye kılavuzu olmaktan ziyade ürüne ve siparişe göre şekillenir.
Tahminler, kullanılabilirliği korumaya yardımcı olur. Aylık sipariş, yıllık hacim, yeniden stoklama oranı, varış noktası, ambalaj dili, barkod planı, yedek parçalar ve teslimat programı, ilk kitleri yedek kesiciler ve aksesuarlardan ayırmamızı sağlar. Bir matkap ucu fabrikası olarak, fabrika paketleri, montajcı setleri ve OEM perakende yapılandırmaları arasında net bir varyant haritası sürdürebiliriz.
Panel Yığını, Açılış Programı ve Kit Planını Gönder
Faydalı bir Teklif Talebi (RFQ), tekrarlanan varsayımlar olmadan ürünü eşleştirmek için gereken gerçekleri bize sunar. Teknik girdiler arasında her bitmiş delik çapı, boru ve fitting boyutları, panel malzemesi ve katmanları, kalınlık, görünen yüzeyler, trim kapsamı, mevcut erişim, delme tipi, ayna, hız aralığı, şaft, pilot, mandren, beklenen günlük kesim sayısı ve numune kabul limitleri yer alır.
Uygulama girdileri dolap veya lavabo tipi, fabrika veya saha yöntemi, armatür, komşu donanım, raflar, çekmece kutuları, boru tesisatı, kurulum sırası, servis boşluğu ihtiyacı ve bölgesel boyut geleneklerini belirler. Ticari girdiler numune miktarı, kesici ve yedek miktarları, set bileşimi, OEM renkleri veya işaretleri, ek, etiket, barkod, yıllık hacim, parti programı, hedef ve değişiklik bildirim gereksinimlerini içerir.
Doğru program, yalnızca bir boru etiketine değil, eksiksiz tesisat açıklığına uyar. Sizin gibi Kovan testere üretici olarak, kesici ailesini, çapı, kılavuzu, aynayı, set düzenini, numuneyi, ambalajı ve parti kontrollerini dolap ve makyaj üretimine uyarlayabilir, ardından onaylanan yapılandırmayı tekrar siparişlere taşıyabiliriz.










 English
 العربية
 Français
 Português
 Português do Brasil
 Italiano
 简体中文
 繁體中文
 日本語
 한국어
 Deutsch
 Español
 Slovenčina
 ไทย
 Türkçe