
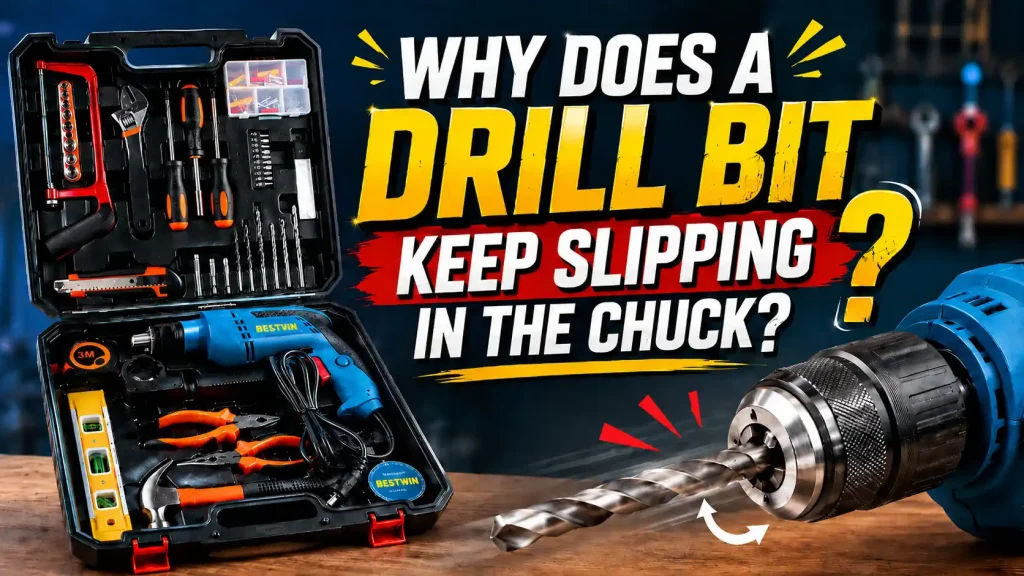
Kesici uç tam derinliğe ulaşmadan bir delme işlemi ters gidebilir. Motor dönüyor, mandren kapalı görünüyor ve operatör sabit bir basınç uyguluyor, ancak matkap ucu dönmeyi durduruyor veya aynanın içine daha derine kayıyor. Sap üzerinde parlak bir halka beliriyor, delme işlemi duruyor ve mandreni tekrar sıkmak yalnızca kısa bir süre yardımcı oluyor. Bir matkap ucu mandrende kaymaya devam ettiğinde, nedeni yetersiz sıkma, kirlenme, uygun olmayan sap, aşırı tork veya delme işlemine devam etmeden önce düzeltilmesi gereken hasar olabilir.
Hızlı Cevap
Matkap ucunun mandrende kayması, çenelerin aktarılan tork için yeterli derecede temiz ve eşit bir kavrama oluşturamaması durumunda meydana gelir. Yaygın nedenler arasında yağlı veya cilalı şaft, mandrenin içinde talaşlar, çene temasının dengesiz olması, yanlış yerleştirme derinliği, yetersiz sıkma, hasarlı mandren, küçük çaplı şaft, aşırı ilerleme basıncı veya malzeme için yanlış matkap ve uç kombinasyonunun kullanılması yer alır.
Aleti durdurarak, gücü keserek, matkabı çıkararak ve hem şaftı hem de ayna çenelerini temizleyerek başlayın. Şaftta çizik, düzleşme veya ısı rengi değişikliği olup olmadığını kontrol edin. Yeniden takın Matkap Ucu yani çeneler, matkabın yivlerini değil, düz gövdesini kavrar, ardından aynayı eşit şekilde sıkın. Kayma devam ederse, daha fazla güç uygulamak yerine delme yükünü azaltın ve ayna üzerinde aşınma veya hasar olup olmadığını kontrol edin.
Kaymanın Gerçekte Nasıl Göründüğü
Kayma, matkabın debriyajının boşalması veya motorun durmasıyla oluşan durma anından farklıdır. Gerçek mandren kaymasında, mandren gövdesi dönmeye devam ederken matkap ucu daha yavaş döner, durur veya eksenel olarak hareket eder. Sapta, çenelerin tutuşunu kaybettiği yerde dairesel parlatma izleri görülebilir. Anahtarsız mandren tekrarlanan darbelerden sonra gevşeyebilirken, anahtarlı mandren yalnızca bir anahtar konumu sıkılmışsa düzensiz tutabilir.
Başka bir ipucu da değişen yerleştirme derinliğidir. Matkap ucu yavaş yavaş mandrene doğru hareket ediyorsa, çeneler tam silindirik bir şaft yerine oluklara çok yakın veya konik bir geçiş üzerinde kenetleniyor olabilir. Dışarı doğru hareket ediyorsa, özellikle delik ağzında, delik testeresi kullanırken veya uç malzemenin içine sıkıştığında, delme yükü onu çenelerden çekiyor olabilir.
Chuck kaymasını kesici uç kaymasından ayırın. Matkap ucunun ağzı köreldiğinde, şaftı sıkıca mengenede tutulsa bile ilerleme kaydetmeden dönebilir. Şaftı, mandrenin yakınına çıkarılabilir bir çizgiyle işaretlemek, ucun çenelere göre hareket edip etmediğini göstermeye yardımcı olabilir. Bu hızlı gözlem, operatörün gerçek sorunun aşınmış bir kesici uç veya kötü delme tekniği olduğu durumlarda iyi bir mandreni sıkmasını engeller.
Sıkmadan önce kavrama yüzeylerini temizleyin
Yağ, aynanın ihtiyaç duyduğu yerde sürtünmeyi azaltır. Özellikle yatay veya baş üstü delme sırasında az miktarda kesme sıvısı yivlerden yukarı doğru sızarak şafta ulaşabilir. Depolama yağı, korozyon önleyici, toz, reçine ve ince metal talaşları da aynı etkiyi gösterebilir. Islak veya kirli şaftlı bir matkap ucu, ayna sıkıca sıkılmış olsa bile kayabilir.
Ağızlık kısmını çıkarın ve şaftı temiz, tüy bırakmayan bir bezle silin. Erişilebilir çene yüzeylerini temizleyin ve sıkışmış talaşları çıkarmak için aynayı tamamen açın. Sıvının mekanizmanın daha derinlerine pislik taşıyabileceği veya gerekli iç yağlamayı giderebileceği için, alet üreticisi izin vermediği sürece aynayı çözücüyle doldurmaktan kaçının. Amaç temiz, kuru bir sıkıştırma yüzeyidir, kuru bir iç dişli sistemi değil.
Mandalları iyi ışık altında inceleyin. Tüm mandallar birlikte hareket etmeli ve matkap ucuna eşit şekilde temas etmelidir. Bir mandalın arkasına sıkışmış toz veya metal talaşı, matkap ucunun merkezden dışarıda oturmasına neden olabilir. Bu, temas alanını azaltır, salgıyı artırır ve basıncı yalnızca şaftın bir kısmına yoğunlaştırır. Temizlik, aksi takdirde aşınmış bir ayna gibi görünen aralıklı kaymaları genellikle düzeltir.
Kesme Sıvısını Kesme Bölgesinde Tutun
Metal delerken, matkabın tamamını kaplamak yerine kesici kenarların yakınına kesme sıvısı uygulayın. Sap üzerindeki fazla sıvı kesmeyi iyileştirmez ve ayna tutuşunu zayıflatabilir. İşlem sık sık yağlama gerektiriyorsa, sıvının aynaya doğru geri gidip gitmediğini kontrol etmek için ara sıra duraklayın.
Ahşap işleme farklı bir kirlilik sorunu yaratır. İnce toz, reçine ve sıkışmış talaşlar mandrenin içine toplanabilir. Duvar delme işlemi, çene hareketini engelleyen aşındırıcı tozlar getirebilir. Her malzemede, temiz bir matkap ucu sapı, mandrene zarar vermeden tork iletmesi için en iyi şansı verir.
Sapı Doğru Derinliğe Yerleştirin
Ayna penseleri, kesici ağızları değil, düz sapı kavramalıdır. Matkap ucu çok derine yerleştirilirse, penseler yivli kısma veya sap ile gövde arasındaki yuvarlak geçişe kapanabilir. Temas dengesizleşir ve keskin yiv kenarları penseleri işaretleyebilir. Uç çok sığ yerleştirilirse, tork ve bükülmeye direnmek için mandren içinde kalan sap çok az olur.
Matkap ucunun mandrenin çene uçlarına sürtünmeden girebileceği kadar mandreni açın. Yivlerin çenelerin dışında kalmasını sağlarken, tam çap temasının yeterli olacağı kadar şaftı içeri sokun. Kısa uçlar için, çenelerin kesme bölümüne ulaşmadığını doğrulayın. Uzun uçlar için, daha fazla erişim sağlamak amacıyla sığ bir şekilde takmaya güvenmeyin; doğru uç uzunluğunu veya uygun bir uzatma sistemini kullanın.
Bazı aksesuarların azaltılmış, altıgen veya özel şekilli şaftları vardır. Bu tasarımlar, uyumlu bir mandrende kullanıldığında tork aktarımını iyileştirebilir, ancak yine de tam çene teması gerektirirler. Köşesi hasar görmüş altıgen veya derin çizikleri olan yuvarlak şaftlı bir matkap ucu eşit şekilde oturmayabilir. Şaft şekli artık mandrene uymuyorsa, tekrarlanan aşırı sıkma yerine değiştirmek daha güvenlidir.
Tablo 1. Sap ve Mengene Uygunluk Kontrolü
| Kontrol noktası | Kabul edilebilir durum | Matkap ucunun kayma riski |
|---|---|---|
| Şaft yüzeyi | Temiz, kuru, düz ve derin çiziklerden arındırılmış | Yağ, cila, pas veya düzleşmiş alanlar tutuşu azaltır. |
| Giriş derinliği | Çeneler düz sapla tam temas eder | Yüzeysel kavrama veya flütlere kenetlenme temas alanını azaltır |
| Çene hareketi | Tüm çeneler merkeze doğru eşit şekilde kapanır | Bir yapışkan çene salgıya ve zayıf sıkmaya neden olur |
| Şaft boyu | Aynanın belirtilen kapasitesi dahilinde | Çok küçük veya aşırı büyük şaftlar doğru şekilde sıkışmayabilir. |
| Chuck tipi | Takım ve delme yükü için uygundur | Hafif hizmet tipi aynalar tekrarlanan yüksek tork altında gevşeyebilir. |
Mandreni Eşit Şekilde Sıkın
Anahtarsız ve anahtarlı mandrenler farklı alışkanlıklar gerektirir. Anahtarsız bir mandren, matkap üreticisinin talimatlarına göre tutulmalı ve sıkılmalıdır. Birçok kullanıcı ilk dirence ulaştığında durur, ancak çeneler matkap ucunun etrafına tam olarak oturmamış olabilir. Mandren manşonuna pense kullanmadan, yüzeye veya iç mekanizmaya zarar verebilecek şekilde elle sıkıca sıkın.
Mandrenli matkaplar için, yalnızca bir deliği kullanmak yerine her bir anahtar yuvasında sıkın. Anahtarı mandrenin etrafında gezdirmek, çene basıncını eşitlemeye ve matkap ucunu merkezlemeye yardımcı olur. Tek konumda sıkma, özellikle eski mandrenlerde çenelerin dengesiz yüklenmesine neden olabilir. Güç bağlanmadan önce anahtarı çıkarın ve asla mandrenden sarkık bırakmayın.
Daha fazla güç her zaman daha iyi değildir. Aşırı sıkma, küçük şaftlara zarar verebilir, çene yüzeylerini bozabilir veya sökülmesini zorlaştırabilir. Ayrıca matkap ucu ve mandrenin uyumsuz olduğu gerçeğini gizleyebilir. Doğru hedef, temiz bir şaft üzerinde sağlam, eşit bir sıkıştırmadır. Normal sıkma, uygun bir yük altında kaymayı önleyemiyorsa, mandreni ve delme tertibatını inceleyin.
İlk Delikten Sonra Yeniden Kontrol Edin
Yeni takılan matkap uçları ilk yükleme döngüsünden sonra hafifçe oturabilir. Matkabı durdurun, gücü kesin ve matkap ucunun aynı derinlikte kaldığını ve mandrenin hala sıkı olduğunu doğrulayın. Bu, özellikle küçük bir kılavuz delikten daha büyük bir uca geçtikten sonra veya zorlu bir metal deliğine başladıktan sonra faydalıdır.
Her delikte tekrarlanan sıkma işlemi normal değildir. Bu durum, kirlenme, aşırı tork, çene aşınması veya uygun olmayan bir şaftı işaret eder. Takım ve kesme koşulları doğru olduğunda, bir matkap ucunun makul bir delme döngüsü boyunca güvende kalması gerekir.
Kurulumun Kaldıramayacağı Torku Azaltın
Chuck kayması, bazen kesme yükünün çok yüksek olduğunun bir uyarısıdır. Büyük bir matkap ucu, körelmiş bir kenar, düşük iş mili hızı, aşırı besleme basıncı, sıkışmış talaşlar veya ani bir delme çıkışı, mandrenin iletebileceğinden daha fazla tork oluşturabilir. Daha sıkı sıkmak, arıza noktasını mandrene, iş miline, uca veya operatörün bileğine kaydırabilir.
Hızı matkap ucu çapına ve malzemeye göre ayarlayın. Genellikle daha büyük çaplar daha düşük hız gerektirir, ancak çok düşük hız agresif ilerleme ile birleştiğinde kesici kenarları aşırı yükleyebilir. Zorlamak yerine keskin bir matkabın kesmesine izin verin. Talaşlar temizlenmeyi durdurursa, yivlerin pisliği bırakabilmesi için kontrolü elinizde tutarak periyodik olarak geri çekilin.
Uygun pilot delikler, bit türü ve malzemesi için uygun olduğunda yükü azaltabilir. Metalde büyük delikler için kademeli delme yardımcı olabilir, ancak pilot çapı daha büyük bitin ihtiyaç duyduğu kesme etkisini ortadan kaldırmamalıdır. Çıkışta tekrar tekrar takılan bir matkap ucu, uç yüzeye yaklaştıkça daha hafif besleme ve iş parçası arkasında daha iyi destekten faydalanabilir.
Alet de önemlidir. Küçük bir el matkabı, çok büyük çaplı veya zorlu bir duvar işi için uygun olmayabilir. Bir matkap ucu, malzeme için teknik olarak doğru olsa da, mandren ve matkap gerekli tork için yeterince güçlü olmayabilir. İşlem için tasarlanmış bir makine, mandren ve uç kombinasyonu kullanın.
Bitin Bağlayıcı Olup Olmadığını Kontrol Edin
Sıkışan matkap ucu, normal kesimden çok daha fazla kuvvetle aynalara karşı çekebilir. Bu, delik matkap ucunun üzerine kapandığında, talaşlar yivlerde tıkandığında, alet eğildiğinde, iş parçası hareket ettiğinde veya uç delip geçerken takıldığında meydana gelir. Operatör ani bir dönme ve ardından parlak bir şaft veya gevşemiş bir ayna fark edebilir.
İş parçasını dönebileceği şekilde sabitleyin. Matkabı delikle aynı hizada tutun ve deliği büyütmek için matkap ucunu kaldıraç olarak kullanmaktan kaçının. Talaşlar yivleri tamamen doldurmadan temizleyin. Derin delikler için, matkap ucunun sıkışmasını beklemek yerine kontrollü geri çekme döngüleri kullanın.
Sıkışma olursa, tetiği hemen bırakın ve aleti destekleyin. Uç aşırı yüklüyken tam güçte geri gitmeyin. Çıkarıldıktan sonra hem matkap ucunu hem de mandreni kontrol edin. Tek bir ciddi kayma, sapı çapaklandırabilir, çene kenarlarına zarar verebilir veya gelecekte merkezlenmiş kenetlemeyi engelleyen bir yükselti oluşturabilir.
Şaft Hasarını Yeniden Kullanmadan Önce İnceleyin
Kayma iz bırakır. Parlak halkalar, koyu ısı izleri, boyuna çizikler, yükselmiş çapaklar, düzleşmiş alanlar ve şaft çapındaki değişiklikler arayın. Hasarlı bir matkap ucu, aynalar yalnızca yüksek noktalara temas ettiği için kaymaya devam edebilir. Ayrıca merkezden kaçarak aşırı büyük veya pürüzlü bir delik oluşturabilir.
Yüzeydeki hafif çizikler bazen temizlenebilir, ancak derin çene izleri veya belirgin şekilde deforme olmuş bir sapın değiştirilmesi gerekir. Sertleştirilmiş bir sapı uydurmak için gelişigüzel zımparalamayın. Malzeme çıkarmak dengeyi değiştirebilir, mukavemeti azaltabilir ve düzensiz bir kavrama yüzeyi oluşturabilir. Sürtünmeden dolayı maviye dönmüş veya çatlak gösteren bir matkap ucu kullanımdan kaldırılmalıdır.
Düzgünlüğü, uygun bir matkap ucunu düz bir referans yüzey üzerinde yuvarlayarak veya kontrollü bir kurulumda salgı ölçümü yaparak kontrol edin. Eğri bir matkap ucu, her devirde aynalara değişen yan yükler uygular. İyi bir ayna bile merkezden uzakta tekrarlanan yüklere maruz kaldığında gevşeyebilir.
Bu Matkap ucu Form aynı zamanda amaçlanan işe de uygun olmalıdır. Yuvarlak, altıgen, SDS ve konik uçlar her tutucuda birbirinin yerine kullanılamaz. Bir SDS aksesuarı, normal bir üç çeneli mandren yerine uyumlu bir SDS mekanizmasına ait olmalıdır, oysa standart yuvarlak uçlu bir matkap ucunun temiz ve eşit çene temasına ihtiyacı vardır.
Ayna'yı Aşınma veya Hasar Açısından İnceleyin
Birkaç temiz, hasarsız matkap ucu kayarsa, mandren daha yakından incelenmeyi hak eder. Mandreni tam aralığında açıp kapatın. Penseler sorunsuz hareket etmeli ve ortada kalmalıdır. Geciken, takılan veya farklı yükseklikte kapanan bir pense, matkap ucuna tam teması engelleyebilir.
Çene yüzeylerini yuvarlaklık, çapak, çatlak veya gömülü metal açısından inceleyin. Tekrarlanan kayma, kavrama yüzeylerini parlatabilir. Pense ile sıkılmış, uç çıkarılırken vurulmuş veya ağır aşındırıcı toza maruz kalmış bir mandrenin dahili hasarı olabilir. Düzgün basınç uygulayamayan bir mekanizmayı başka bir matkap ucu takmak düzeltmez.
Aşırı salgı olup olmadığını kontrol edin. Bir miktar hareket ucun kendisinden kaynaklanabilir, ancak birden fazla düz uçla görülen titreme, mandren, mil veya rulman sorununa işaret eder. Salgı, yan yükü artırır ve çenelerin devir başına bir kez matkaba karşı çalışmasına neden olur. Bu, sıkıca takılmış bir ucu bile gevşetebilir.
Çıkarılabilir mandren için alet üreticisinin servis prosedürünü izleyin. Matkap çalışırken veya pil takılıyken doğaçlama sökme girişiminde bulunmayın. Mandren, normal yük altında derecelendirilmiş kapasitesi dahilindeki uçları tutamıyorsa, tekrarlanan aşırı sıkma yerine değiştirme genellikle daha güvenilirdir.
Chuck Kapasitesini Şafta Eşleştirin
Her mandrenin bir minimum ve maksimum kapasitesi vardır. Çok küçük bir matkap ucunu aşınmış çenelerin merkezlemesi zor olabilirken, aşırı büyük bir şaft çenelerin yeterince derin kapanmasını engelleyebilir. Kapasite işaretini okuyun ve şaftın izin verilen aralıkta olduğunu doğrulayın.
Azaltılmış şaftlı uçlar, daha küçük bir mandrene daha büyük bir kesme çapının sığmasını sağlar, ancak delme torku kesme çapıyla birlikte artar. Daha küçük şaft tork transfer yüzeyi haline gelir. Bu tür bir matkap ucu yalnızca matkap, mandren, hız ve malzeme yüke uygun olduğunda kullanılmalıdır. Şaftın uyması, tüm kurulumun yeterli olduğunu kanıtlamaz.
Altıgen şaftlar, uyumlu üç çeneli veya hızlı değiştirme mandrenlerinde dönme kaymasına karşı direnci artırabilir, ancak her sorunu çözmez. Gevşek bir mandren, yuvarlak altıgen köşeler, sığ giriş veya aşırı tork hala harekete neden olabilir. Bunu evrensel bir onarım olarak ele almak yerine, mandren ve uygulama için şaft stilini seçin.
Malzeme İçin Doğru Tekniği Kullanın
Metal delme işlemi, kesici kenar köreldiğinde, hız yanlış ayarlandığında veya talaşlar yivlere yapıştığında genellikle yüksek tork üretir. Matkap ucunu keskin tutun, uygun hızı ve yağlayıcıyı kullanın ve delme sonuna yaklaşırken ilerlemeyi azaltın. Matkap ucu sağlıklı talaş üretmeden cıyaklıyorsa, şaft kaymadan durun ve kesme koşullarını düzeltin.
Ahşap delme işlemi, vidalı uçlu veya burgulu matkap ucunun operatörün kontrol edebileceğinden daha hızlı ilerlemesi durumunda takılmaya neden olabilir. İş parçasını sabitleyin ve yeterli düşük devir kontrolüne sahip bir matkap kullanın. Reçine birikintileri matkap ucundan ve mandren bölgesinden temizlenmelidir. Kendinden beslemeli bir ucun el matkabını dengesiz bir açıya çekmesine izin vermeyin.
Duvar işleri darbe ve aşındırıcı toz oluşturur. Matkabın çalışma moduna uygun tutucu ve matkap ucu sistemini kullanın. Uygun olmayan bir aksesuarla standart üç çeneli mandren, çekiçleme altında gevşeyebilir. Tozu sık sık temizleyin ve çeneleri kontrol edin çünkü aşındırıcı parçacıklar aşınmayı hızlandırabilir.
Seramik, cam ve kırılgan yüzeyler kontrollü basınç ve doğru kesme geometrisi gerektirir. Kaygan bir matkap ucu, bitmiş yüzeyi çizebilir veya ani yan yüklemeler oluşturabilir. Başlangıcı sabitleyin, aşırı güçten kaçının ve şaft mandrende hareket ederse hemen durun.
Tablo 2. Belirtiden Düzeltmeye Kılavuzu
| Belirti | Makul sebep | Sonraki eylem |
|---|---|---|
| Sapın etrafındaki parlak halka | Tork altında dönel kayma | Matkap ucunu temizleyin ve kontrol edin, ardından kesme yükünü azaltın |
| Bit, chuck'ın içine daha derine ilerliyor | Ağızların flütlere yakın kenetlenmesi veya sığ çene teması | Tam düz şafta yeniden yükleyin |
| Uç sıkıldıktan sonra titriyor | Düzensiz çeneler, döküntü, bükülmüş şaft veya salgı | Temizle, yerine oturt ve başka bir düz uçla karşılaştır |
| Chuck darbe sırasında gevşer | Uygun olmayan ayna veya sıkma yöntemi | Doğru tutucu ve çalışma modunu kullanın |
| Normal yük altında birden fazla bit kayması | Aşınmış veya hasarlı ayna | Çene hareketini kontrol edin ve gerekirse aynayı değiştirin |
Güvenli Bir Sıfırlama Prosedürü
Kayma algılandığında, tetiği bırakın ve tüm hareketin durmasını bekleyin. Kabloyu çıkarın veya pili sökün. İş parçasını sabitleyin ve sıcak matkap ucunu dokunmadan önce soğumasını bekleyin. Dönen makinelerin yakınında eldiven giyilmemelidir, ancak alet izole edildikten sonra kullanım sırasında uygun eldivenler kullanılabilir.
Ucu çıkarın, sapını temizleyin ve hasar kontrolü yapın. Mandreni açın, görünen kalıntıları temizleyin ve çenelerin birlikte hareket ettiğini doğrulayın. Matkap ucunu doğru derinliğe kadar yeniden takın, eşit şekilde sıkın ve belirgin bir salgı olup olmadığını kontrol etmek için elle çevirin. Hareketin gözlemlenmesi zorsa, takma konumunu işaretleyin.
İş parçasına temas etmeden düşük hızda test edin. Ardından, uygun hız ve ilerleme kullanarak hurda veya kritik olmayan bir alanda kontrollü bir deneme yapın. Matkap ucu tekrar kayarsa durun. Tekrarlanan kaymalar, sapı ve aynayı hızla bozabilir, bu nedenle başarısız bir yeniden test, ayna kontrolü, uç değişimi veya farklı bir takım kurulumu ile sonuçlanmalıdır.
Uç veya Mandren Ne Zaman Değiştirilmeli
Matkap ucunun şaftı derin çizikler, düzleşme, çatlama, bükülme, ısı hasarı veya artık eş merkezli tutulamama durumlarında değiştirilmelidir. Ayrıca, körelmiş veya yontulmuş kesici kenar, güvenli bir şekilde düzeltilemeyen aşırı tork oluşturuyorsa da değiştirilmelidir. Kesici uç takılmaya devam ederse yeni bir şaft yüzeyi yardımcı olmayacaktır.
Mandrenin çeneleri eşit hareket etmediğinde, kavrama yüzeyleri belirgin şekilde aşındığında, mekanizma tekrarlayan şekilde gevşediğinde veya normal delme yükü altında birkaç düz uç kaydığında mandreni değiştirin veya servis yapın. Yeni bir mandren hala aşırı salgı gösteriyorsa, iş mili ve yatakları kontrol edin. Matkap ucu, mandren ve iş mili tek bir dönen sistem oluşturduğundan, her parçanın sağlam olması gerekir.
Sıkı kalması için olağanüstü güç gerektiren bir kombinasyonu kullanmaya devam etmeyin. Kaygan bir uç, iş parçasını hasara uğratabilir, kesici aleti kırabilir veya matkabı beklenmedik şekilde bükebilir. Kelepçeleme sorununu düzeltmenin maliyeti genellikle hasarlı bir delik, kırık bir aksesuar veya yaralanma maliyetinden daha düşüktür.
Nedeni Bilindikten Sonra En İyi Matkap Ucu Seçeneklerini Belirleme
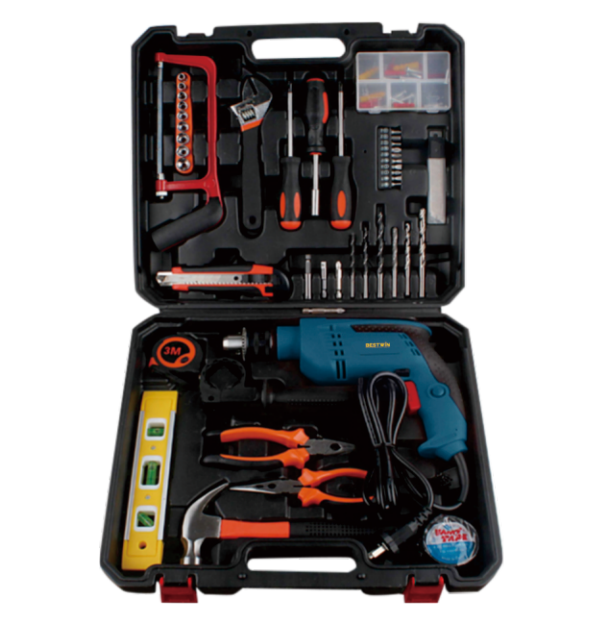
Ayna temiz ve kullanışlı olduğunda, seçim malzemeye, delik boyutuna, derinliğe ve takım tipine geri döner. Bestwin Ahşap işleme, elektrikli çekiç ve çok fonksiyonlu seçenekleri içeren matkap kategorileri sunar. Kullanışlı seçim, kesme geometrisi ve şaftı malzeme ve tutucuya uygun olanıdır, çünkü uygun bir matkap ucu gereksiz torku azaltır ve mandrenin güvenli bir şekilde tutmasını kolaylaştırır.
Matkap Ucu seçeneklerini karşılaştırırken, sap çapını, sap şeklini, toplam uzunluğu, kesme çapını ve matkabın mandren kapasitesini kontrol edin. Bu ayrıntılar, ürün seçimini gerçek kayma sorunuyla ilişkilendirir ve yalnızca daha sıkı çenelerin aşırı yüklenmiş veya uyumsuz bir kurulumu çözeceğini varsaymaz.
Sonuç
Matkap Ucu genellikle, kavrama azalmış olduğu veya delme torku aynanın iletebileceğinden daha fazla yükseldiği için kayar. En etkili kontroller basittir: aleti izole edin, şaftı ve çeneleri temizleyin, yalnızca düz şaftı sıkıştırın, eşit şekilde sıkın, hasar kontrolü yapın, sıkışmayı ve aşırı ilerlemeyi azaltın ve aynanın uca ve malzemeye uygun olduğunu doğrulayın.
Tekrarlanan sıkılaştırmayı normal kabul etmeyin. Dikkatli bir ayarlamadan sonra hareket eden bir matkap ucu, kirlenme, aşınma, salgı, şaft uyumu veya kesme yükü hakkında faydalı kanıtlar sunar. Bu nedenin düzeltilmesi, aynayı korur, delik doğruluğunu iyileştirir ve bir sonraki delme döngüsü sırasında operatöre daha öngörülebilir kontrol sağlar.










 English
 العربية
 Français
 Português
 Português do Brasil
 Italiano
 简体中文
 繁體中文
 日本語
 한국어
 Deutsch
 Español
 Slovenčina
 ไทย
 Türkçe