
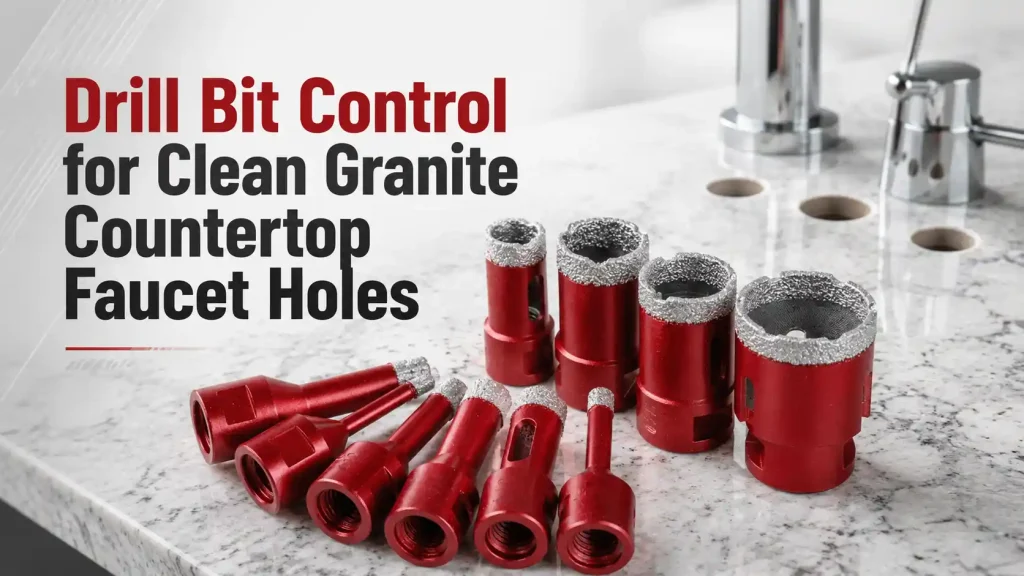
Otvor pre batériu na žulovej doske môže vyzerať zhora prijateľne a napriek tomu byť nevhodný na výrobu. Pod prírubou sa môže nachádzať odštiepenie, otvor sa môže vychýliť, spodná strana sa môže odtrhnúť alebo sa nástroj môže pri prerazení prudko spomaliť. Tieto výsledky nie sú riadené samotným názvom materiálu. V spoločnosti Bestwin vyrábame nástroje na vytváranie otvorov pre kamenárske dielne, výrobcov pracovných dosiek, OEM a distribútorov a prispôsobujeme smer každého vrtáka skutočnej doske, priemeru, rozhraniu stroja, metóde chladenia a limitu povrchovej úpravy. Naším cieľom je opakovateľný otvor a reprodukovateľná identita produktu – nie jednorazový rez, ktorý závisí od operátora, ktorý proces zachraňuje.
Rýchla odpoveď
Vŕtací nástroj vytvorí čisté otvory pre vodovodné batérie a príslušenstvo v žulovej doske, ak sa jeho špecifikácie rezania, priemer, hádzavosť, rozhranie, rýchlosť, posuv, chladenie, metóda začatia a podpora pri prechode cez materiál považujú za jeden proces. Pre hustý prírodný kameň sa často hodnotí smer diamantovej dierovacej píly, ale konečná konštrukcia a prevádzkové okno sa musia overiť na skutočnej doske. Používame reprezentatívne vzorky alebo výrobné odrezky, zaznamenávame kvalitu vstupu a výstupu, meriame priemer otvoru, sledujeme čas rezania a opotrebenie nástroja a test opakujeme po tom, ako nástroj už nie je nový. Tieto dôkazy nám umožňujú vyrobiť a dodať dohodnutý nástroj namiesto toho, aby sme sa spoliehali na všeobecné označenie „na žulu“.
Hotový otvor je väčší ako jeho menovitý priemer
Kreslenie vodovodnej batérie sa zvyčajne začína priemerom, ale konečná požiadavka je širšia. Armatúra musí prejsť cez otvor, príruba alebo tesnenie sa musí usadiť na nepoškodenom povrchu, stred otvoru musí zostať v rámci tolerancie rozloženia a zvyšný kameň okolo otvoru si musí zachovať dostatočnú integritu pre manipuláciu a inštaláciu. Vrták, ktorý produkuje správnu menovitú veľkosť, môže stále zlyhať, ak je otvor zúžený, oválny, mimo stredu alebo obklopený trieskami, ktoré presahujú kryciu dosku.
Začíname s kresbou prispôsobenia a pracovnej dosky namiesto zoznamu generických rozmerov. Užitočné vstupy zahŕňajú toleranciu hotového priemeru, hrúbku dosky, horné a dolné limity povrchovej úpravy, vzdialenosť od okraja, vzdialenosť k výrezu drezu a či otvor pretína vrstvenú konštrukciu. Dávkovač mydla, vzduchový spínač, batéria na filtrovanú vodu a hlavná batéria môžu mať každý iné limity voľného priestoru a kozmetické limity. Keď sa na jednej pracovnej doske objaví niekoľko otvorov, najhoršia poloha – nie najľahšia stredová poloha – určuje vzorový stav pre vrták.
Poradie inštalácie je tiež dôležité. Otvor vyrezaný v voľnej doske môže byť podopretý a chladený inak ako otvor pridaný po inštalácii pracovnej dosky. Vertikálne vyrezávanie v teréne mení kontrolu vody, odvádzanie triesok a stabilitu stroja. Naša štandardná projektová cesta je výroba v dielni s riadeným vybavením, ale napriek tomu dokumentujeme zamýšľanú orientáciu. Neprenášame výsledok testu z pevnej stolovej vŕtačky na ručný proces v teréne bez zopakovania relevantných kontrol.
Granit, umelý kameň a spekané povrchy potrebujú samostatné záznamy
„Kamenná doska“ môže odkazovať na materiály s veľmi odlišným spracovaním. Prírodná žula sa líši zložením minerálov, veľkosťou zrna, prasklinami a výstužou. Umelý kremeň kombinuje tvrdý minerálny obsah s živicou a môže reagovať odlišne na teplo a zaťaženie. Spekané kamenné a porcelánové dosky môžu byť extrémne tvrdé a krehké, s povrchom, ktorý sa odštiepi inak ako telo. Označenie jedného vrtáka nezabezpečuje rovnaký výkon v rámci týchto skupín.
Žiadame o obchodný názov, rodinu materiálov, hrúbku, povrchovú úpravu, sieťovinovú podložku, opravu živicou a akúkoľvek laminovanú hranu alebo podklad. Reprezentatívny odrezok je najsilnejším východiskovým bodom, pretože zachytáva detaily, ktoré krátky popis materiálu vynecháva. Ak sa pri výrobe použije niekoľko zdrojov dosiek, plán vzoriek zahŕňa najabrazívnejšie a najcitlivejšie varianty na prasknutie. Tým sa zabráni tomu, aby schválenie vrtáka bolo založené na jednom neobvykle ľahkom kuse.
Prirodzená variabilita znamená, že jeden otvor nie je užitočným tvrdením o životnosti. Prvý vrt môže prechádzať cez inú minerálnu štruktúru ako desiaty. Preto posudzujeme sekvenciu vrtov a uchovávame fotografie spolu s údajmi o čase rezania. Náhla variabilita môže naznačovať dosku, nástroj, chladenie alebo pohyb stroja. Kontrolovaný záznam nám pomáha oddeliť tieto vplyvy a zabraňuje zmene špecifikácie vrtáka v reakcii na jedno izolované minerálne vrecko.
Začnite s rozhraním vrtáka a behom
Ostrá hrana nemôže sledovať čistý kruh, ak rozhranie stroja nedrží čistú os. Typ závitu, lícovanie tŕňa, zostava adaptéra, stav vretena, upnutie skľučovadla a sústrednosť tela nástroja ovplyvňujú hádzavosť. Dlší adaptér môže zväčšiť malé chyby zarovnania. Opotrebované vreteno alebo znečistená styčná plocha môžu spôsobiť, že nový vrták bude vyzerať chybne, aj keď jeho vlastná geometria je v rámci dohodnutého limitu.
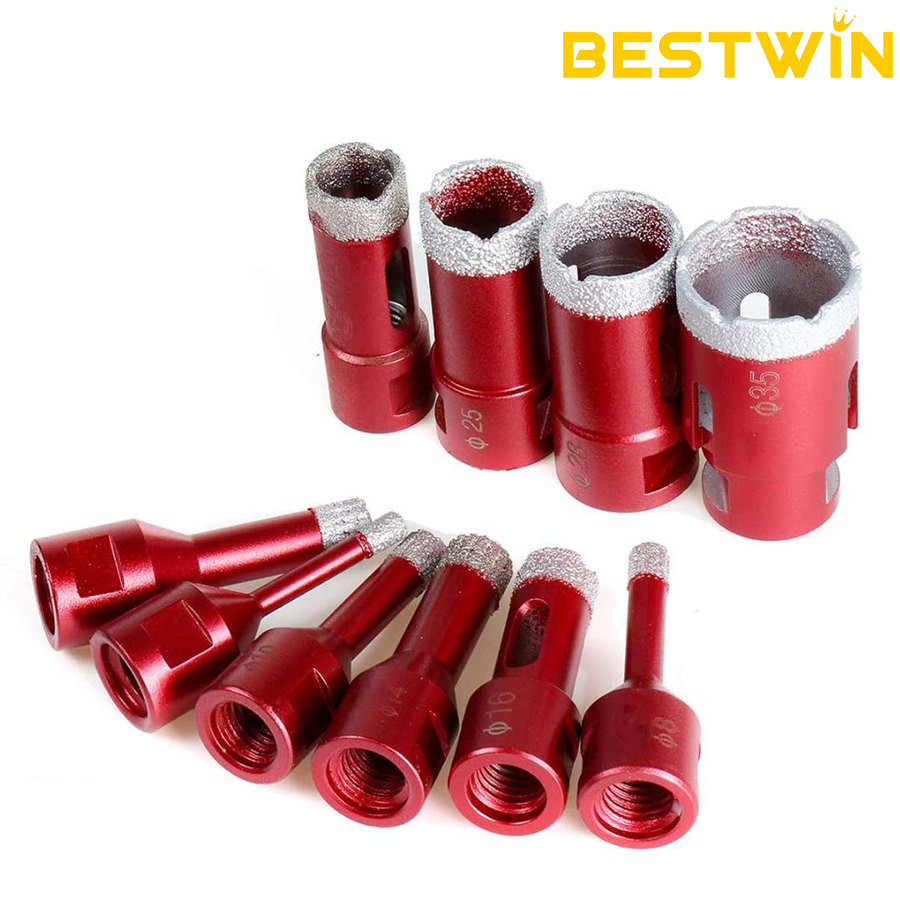
Pre smer vŕtania s diamantovou dierovou pílou M14 uvedenom vyššie, rozhranie sa musí zhodovať s určeným strojom. Závit M14 sa nestane kompatibilným s každou vŕtačkou alebo brúskou len preto, že existuje adaptér. Posudzujeme rozsah otáčok, ochranu, vhodnosť pre mokré použitie, podporu a kompletné usporiadanie adaptéra. Ak zákazník potrebuje iné rozhranie, zaznamenávame ho ako samostatnú konfiguráciu namiesto predpokladu, že rezné teleso je možné premiestňovať medzi strojmi bez nového vzorky.
Behúň sa kontroluje v blízkosti reznej hrany a, kde je to praktické, vo viac ako jednej uhlovej polohe. Príspevok stroja a príspevok nástroja by sa nemali miešať do jedného nevysvetleného čísla. Kontrolujeme čistotu a usadenie závitu, namontujeme vrták dohodnutým spôsobom a zaznamenáme nastavenie indikátora. Pri opakovaných objednávkach sa rozmery rozhrania stávajú kontrolovanými charakteristikami, pretože ovplyvňujú geometriu otvoru aj vibrácie.
Počiatočná presnosť si zaslúži rovnakú pozornosť. Prstencové diamantové nástroje nemajú vždy vodicí hrot, takže proces môže využívať vodidlo, šablónu, šikmý vstup alebo interpoláciu riadenú strojom. Zvolená metóda musí zabrániť posúvaniu vrtáka po hotovom povrchu. Ak sa používa vodidlo, jeho vôľa a stav opotrebenia sú súčasťou výrobného nastavenia. Uvoľnené vodidlo môže zväčšiť vstupný otvor, aj keď zvyšok vŕtaného otvoru je prijateľný.
Chladenie vrtáka a odstraňovanie kalu chránia reznú zónu
Voda môže chladiť kontakt, odvádzať abrazívnu kašu a znižovať prašnosť vo vzduchu, ale „mokré vŕtanie“ nie je úplným prevádzkovým pokynom. Dôležitý je smer prúdenia, objem, zadržiavanie a kontinuita. Ak sa voda dostane iba na vonkajšiu stranu vrtáka, zatiaľ čo kaša sa nahromadí vo vnútri medzikružia, rezanie sa môže spomaliť a teplota zvýšiť. Ak sa prúdenie zastaví blízko prierazu, posledná časť otvoru môže zažiť najvyšší stres.
Vzorkovaciu metódu špecifikujeme pozorovateľnými pojmami: kde vstupuje voda, či je prietok nepretržitý, ako jadro a kal opúšťajú rez, a čo sa stane, ak sa prietok preruší. Ovládacie prvky stroja a pracoviska musia byť tiež vhodné pre mokrú prevádzku. Elektrická bezpečnosť, kontrola striekania, prevencia pošmyknutia a zber kalu zostávajú súčasťou výrobného systému zákazníka; naša evidencia nástrojov nenahrádza tieto prevádzkové kontroly.
Suché alebo procesy s obmedzenou vodou si vyžadujú vlastnú validáciu. Môžu sa líšiť odsávanie prachu, krátke intervaly rezania, chladiace prestávky a konštrukcia nástroja. Hustý kamenný prach je abrazívny a môže maskovať zvuk alebo pocit, ktorý signalizuje meniací sa rez. Neprijímame výsledok mokrého testu a neprezentujeme ho ako dôkaz suchého výkonu. Vŕtací bit sa musí odobrať metódou, ktorá sa bude skutočne používať.
Tabuľka 1. Požiadavky na žulové otvory a dôkazy zo vzoriek
| Požiadavka | Vstup projektu | Vzorkový dôkaz | Vydanie zamerania |
|---|---|---|---|
| Priemer po dokončení | Vhodné kreslenie, tolerancia, povlak alebo pokovovanie, vôľa | Meranie otvoru na vstupe, v strede a na výstupe | Pasuje bez nadmiernego luzu lub oporu |
| Povrchová úprava | Viditeľná strana čipu a krytie príruby | Fotografie štandardného svetla s mierkou | Poškodenie zostáva v rámci dohodnutých kozmetických limitov |
| Pozícia a os | Vzťah stredu diery, vzdialenosti od hrany a výrezu | Kontrola šablony a záznam osy/hádzavosti | Otvorenie zostáva v tolerancii rozloženia a montáže |
| Stav materiálu | Zdroj žuly, hrúbka, sieťovina, opravy, laminácia | Identifikovaný vzor dosky a zachovaná vzorka | Тестът представлява производствената конструкция |
| Rezanie | Stroj, rozhraní, rychlost, posuv, chlazení, vodítko | Nastavovací hárok, čas rezania, poznámky operátora | Metóda je reprodukovateľná bez záchranných akcií |
| Trvanlivosť nástroja | Očakávané otvory na nástroj a limit kvality | Záznam sekvenčných otvorov a fotografie opotrebenia | Kvalita zostáva prijateľná počas dohodnutého obdobia |
Rýchlosť a posuv potrebujú okno, nie jedno magické číslo
Správna rýchlosť otáčania závisí od priemeru, konštrukcie nástroja, kameňa, správania stroja a chladenia. Větší vrták má pri rovnakých otáčkach vretena vyššiu obvodovú rýchlosť, takže číslo prevzaté z menšej veľkosti môže vytvoriť iné rezné podmienky. Posuv sa tiež mení cez otvor. Nadmerná sila môže zvýšiť vibrácie a vylamovanie; príliš malé efektívne rezanie môže spôsobiť trenie, zanášanie a zbytočné teplo.
Počas odberu vzoriek stanovujeme praktické prevádzkové okno. Záznam zahŕňa model stroja, nastavenie bez zaťaženia, správanie pri zaťažení, ak je k dispozícii, spôsob podávania, stav vody a priemerný čas rezania. Cieľom nie je prinútiť každého operátora, aby zopakoval jedno dokonalé počítanie sekúnd. Cieľom je definovať stabilný rozsah, v ktorom vrták reže bez abnormálneho hluku, glazúry, vážneho spomalenia alebo poškodenia nad limitom dokončenia.
Pocit operátora môže pomôcť pri vývoji, ale nemôže byť jedinou kontrolou pre opakovaný program. Frázy ako „ľahký tlak“ alebo „nie príliš rýchlo“ potrebujú merateľnú podporu. Vŕtací stojan môže použiť nastavenie posuvu alebo rozsah cestovného času. CNC stroj môže uchovať program. Ručný dielenský proces môže stále používať vodidlo, rozsah otáčok, časový odhad a pravidlo zastavenia. Úspešnú vzorku prevedieme na najkonkrétnejšie pokyny, ktoré zariadenie umožňuje.
The Vŕtací bit Kategória poskytuje širší kontext produktu, zatiaľ čo uvoľnený nástroj si musí zachovať svoj vlastný priemer, rozhranie, špecifikáciu rezu a procesnú hranicu. Dve veľkosti z tej istej rodiny môžu vyžadovať rôzne rozsahy otáčok, pretože obvodová rýchlosť, kontaktná plocha, odstraňovanie jadra a stabilita stroja sa menia s priemerom.
Vstupná kontrola a kontrola prieniku sú odlišné problémy
Viditeľná horná plocha zvyčajne priťahuje najviac pozornosti, ale poškodenie pri vstupe a výstupe má rôzne príčiny. Pri vstupe chôdza, vôľa vedenia, náraz a nedostatočná podpora povrchu môžu odštiepiť povrchovú úpravu okolo kruhu. Počas hlavnej časti rezu, vybehnutie a naliata kaša môžu nerovnomerne rozšíriť alebo vyleštiť otvor. Blízko pri prelomení sa zvyšný kameň stáva tenkým a menej schopným odolávať tlaku. Proces vrtáka, ktorý začína čisto, môže na konci stále zlomiť veľký spodný fragment.
Zaznamenávame obe strany. Ak bude spodná strana skrytá, môže mať iné kozmetické obmedzenie, ale nekontrolované prerazenie môže stále znížiť pevnosť alebo interferovať s podložkou a maticou. Zníženie posuvu v blízkosti prerazenia, podpora spodnej strany alebo vŕtanie z oboch strán sa môže vyhodnotiť tam, kde to geometria dovoľuje. Každá metóda má dôsledky na vyrovnanie, preto sa musí dokázať, nie opísať ako automatické riešenie.
Vŕtanie z oboch strán môže chrániť dve hotové plochy, ale osi sa musia presne stretnúť. Malá chyba stredu môže vytvoriť schodík vo vŕtaní alebo oválny prechod. Preto je kritické vodidlo alebo CNC referenčný bod. Ak je v blízkosti laminovaný okraj alebo výstuž drezu, podpora musí odrážať konečnú konštrukciu. Test na vzorke s otvoreným stredom nemusí reprodukovať napätie okolo skutočnej paluby batérie.
Nový vrták a výrobný vrták musia obaja prejsť
Prvá diera vytvorená novým vrtákom často spĺňa ideálne podmienky: čistý nástroj, starostlivo pripravené vedenie, nepretržitá voda a plná pozornosť operátora. Schválenie výroby si vyžaduje viac. Pokračujeme v sekvencii, kým sa nedosiahne dohodnutý interval kontroly alebo cieľ životnosti, potom porovnávame čas rezania, veľkosť otvoru, poškodenie povrchu, hluk a viditeľné opotrebenie. Nástroj, ktorý vyreže jednu vynikajúcu dieru, ale nepredvídateľne sa zhoršuje, neposkytuje stabilný základ pre program pracovných dosiek.
Opotrebenie nemusí vyzerať dramaticky, aby ovplyvnilo proces. Opotrebenie diamantu, správanie spojiva, zaoblenie hrán, deformácia telesa, poškodenie závitu alebo upchávanie kalom môže zmeniť spôsob, akým nástroj vstupuje do materiálu a opúšťa ho. Rezné hrany fotografujeme v definovaných intervaloch a pred kontrolou vrták dôsledne čistíme. Ak je súčasťou zamýšľanej metódy ostrenie alebo iný údržbový úkon, spúšťač a postup musia byť zdokumentované.
Pravidlo výmeny by malo byť spojené s kvalitou výstupu. Pevný počet otvorov môže byť pohodlný, ale variácia materiálu môže spôsobiť skoršie alebo neskoršie opotrebenie. Užitočné stop signály zahŕňajú čas rezania mimo dohodnutého rozsahu, triesky mimo povolenej hranice, zmenu priemeru, abnormálne vibrácie alebo viditeľné poškodenie. Pomáhame preložiť vzorový záznam do praktického inšpekčného intervalu, pričom konečné rozhodnutie zostáva viazané na materiál a proces zákazníka.
V tejto fáze sa naša úloha ako výrobcu vrtákov stáva priamo relevantnou. V spoločnosti Bestwin prispôsobujeme telo nástroja, smer rezu diamantu, rozhranie, kritické rozmery, označenie a dôkazy zo vzoriek dohodnutému použitiu. Vyrábame a kontrolujeme výrobnú identitu oproti tomuto záznamu, takže pri opakovanom objednávaní sa môže odkazovať na kontrolovanú konfiguráciu namiesto obrázka alebo všeobecného názvu kameňa-nástroja.
Kvalita vrtákov musí byť preukázaná od vzorky po šaržu
Dobrý vzor je užitočný iba vtedy, ak jeho identita pretrváva do výroby. Priradzujeme kontrolované rozmery a kritériá vzhľadu k vrtáku, uchovávame schválenú konfiguráciu a spájame prichádzajúci materiál, priebežné kontroly a záverečnú inšpekciu s objednávkou. Presný plán kontroly závisí od produktu, množstva a dohody, ale princíp zostáva rovnaký: funkčný dôkaz a výrobná identita sa nesmú po schválení oddeliť.
Obal je funkčný pre brúsnu reznú hranu. Kontakt medzi nástrojmi môže poškodiť ráfik ešte pred prvým otvorom. Závity a dosadacie plochy tiež potrebujú ochranu pred nárazom a kontamináciou. Kontrolujeme individuálne oddelenie, pevnosť škatule, vystavenie vlhkosti, čitateľnosť štítku a metódu počítania podľa trasy objednávky. Vŕtací nástroj, ktorý prejde výrobnou kontrolou, by mal doraziť v rovnakom kontrolovanom stave.
Tabuľka 2. Kontroly vydania produkcie
| Skontrolujte | Záznam z výroby | Funkčné spojenie | Spúšťač opätovnej platnosti |
|---|---|---|---|
| Rozhranie a sedenie | Rozmery závitu alebo tŕňa, kontrola lícovania | Ovládanie zarovnania a kompatibility stroja | Rozhranie, adaptér alebo zmena stroja |
| Geometria tela | Priemer, okrúhlosť, kritická dĺžka, metóda hádzania | Vplyvy veľkosti otvoru, vibrácií a osi | Nástrojové tělo nebo změna tvářecího procesu |
| Rezanie ráfika | Súhlasím s drsnou konštrukciou a vizuálnym štandardom | Ovplyvňuje rýchlosť rezania, teplo a kvalitu hrany | Zmena špecifikácie diamantu alebo väzby |
| Výsledok odberu vzorky | Identifikovaná doska, nastavenie, postup vŕtania, fotografie, rozmery | Potvrzuje výkon na cílové pracovní desce | Materiálová rodina, hrúbka alebo zmena metódy |
| Označovanie a vysledovateľnosť | Kód produktu, veľkosť, šarža alebo identifikátor objednávky | Udržuje zpětnou vazbu z terénu propojenou s konstrukcí | Zmena označenia alebo kódu |
| Ochrana pri balení | Odlepenie ráfika, ochrana proti vlhkosti a nárazom, množstvo | Zabraňuje poškodeniu pri preprave pred prvým použitím | Formát balenia alebo zmena prepravnej trasy |
V kategórii Dodávatelia vrtákov konkretizujeme našu hodnotu spojením skutočnej vzorky žuly, identifikácie nástroja, prevádzkového okna, výsledku kontroly, spôsobu balenia a pravidla zmien. V spoločnosti Bestwin udržiavame toto spojenie v zázname projektu a používame ho na podporu opakovanej výroby.
Ako dodávateľ vrtákov môžeme tiež zosúladiť označovanie, balenie a inšpekčné dokumenty s programami OEM a distribútorov, ak sú požiadavky definované. Táto prispôsobenie nenahrádza testovanie aplikácií. Súkromné označovanie, farba alebo grafika na krabici môžu identifikovať objednávku, ale konfigurácia rezania a výsledok reprezentatívneho kameňa zostávajú základom.
Riešenie problémov s výkonom vrtáka s dôkazmi z jamky
Keď sa objaví problém s kvalitou otvoru, poloha a načasovanie poskytujú indície. Vstupujúce triesky naznačujú počiatočný pohyb, stav vodidla, náraz alebo citlivosť povrchu. Leštený otvor a rastúci čas rezania môžu naznačovať neefektívne rezanie alebo zlé odstraňovanie kalu. Zúžený alebo oválny otvor naznačuje nesúososť, hádzavosť, nerovnomerné zaťaženie alebo pohyb stroja. Veľké vylomenie na spodnej strane zameriava pozornosť na podperu a posuv v blízkosti prierazu. Vŕtací nástroj by mal byť kontrolovaný spolu s dôkazmi o doske a nastavení, nie izolovane.
Žiadame fotografie oboch tvárí s mierkou, odstráneného jadra, ak je k dispozícii, okraja nástroja pred čistením, usporiadania stroja a adaptéra, dodávky vody, nastavenia rýchlosti, času rezania a čísla otvoru v životnosti nástroja. Krátke video môže odhaliť chôdzu, osciláciu alebo prerušované chladenie. Identita objednávky alebo šarže je dôležitá, pretože spája správu s výrobným záznamom.
Pre stručný všeobecný opis kategórie nástrojov, Vŕtací bit Vysvetľuje základnú funkciu vytvárania valcových otvorov. Práca s granitovými doskami pridáva skutočné kvalifikačné hranice: abrazívna minerálna štruktúra, kruhové rezanie, ochrana povrchu, kontrola chladiacej kvapaliny a kalu, rozhranie stroja a limit funkčnej životnosti.
Ak sa proces zmení, nepredpokladáme, že starý výsledok zostáva platný. Prechod z prírodnej žuly na technický kremeň, zväčšenie hrúbky dosky, zmena z podstavca na ručný stroj, pridanie adaptéra, zníženie množstva vody alebo sprísnenie limitu triesok môžu odôvodniť novú vzorku. Vyžadovaná opätovná validácia sa môže zamerať na zmenené riziko namiesto bezúčelného opakovania každého kroku projektu.
Aké informácie by ste mali poslať spoločnosti Bestwin na vyhodnotenie vzorky?
Pošlite nám názov a zdroj materiálu pracovnej dosky, vzorky odrezkov, hrúbku dosky, povrchovú úpravu, podložku alebo lamináciu, požadovaný priemer otvoru a toleranciu, montážny výkres, limit odštiepenia viditeľnej strany, limit spodnej strany, okrajovú vzdialenosť a vzťah k výrezom drezu. Zahrňte stroj, rozhranie, adaptér, rozsah otáčok, vodidlo alebo prípravok, spôsob podávania, mokrý alebo suchý proces, dodávku vody alebo odsávanie, očakávaný počet otvorov na nástroj a spôsob, akým operátori rozhodujú, že je nástroj opotrebovaný.
Pre opakovaný program pridajte množstvo objednávky, zmes veľkostí, cieľové balenie, označenie, kontrolné dokumenty, množstvo vzoriek a očakávania týkajúce sa oznámenia o zmene. Ak rovnaký vrták použije viac ako jedna továreň alebo materiál pracovnej dosky, pred schválením identifikujte rozsah. Bestwin potom môže prispôsobiť produkt a plán vzoriek skutočnému rozsahu namiesto overovania iba najjednoduchšej kombinácie.
Druhý Vŕtací bit Odkaz poskytuje vášmu tímu počiatočný prehľad o našom širšom sortimente. Žiadosť o cenovú ponuku by mala stále identifikovať kameň, rozhranie, priemer, proces a dôkazy o povrchovej úprave potrebné na uvoľnenie. Tieto informácie používame na odporúčanie smeru vzorky a prípravu sledovateľnej odpovede.
Čisté otvory pre batériu začínajú reprodukovateľnou dohodou
Čistý otvor pre batériu v žule nie je výsledkom jednej izolovanéj vlastnosti. Vzniká zo vzťahu medzi konštrukciou vrtáka, rozhraním stroja, hádzaním, ovládaním štartu, rýchlosťou, posuvom, chladením, odstraňovaním kalu, podporou pri prieniku, variáciou materiálu a limitom opotrebenia. Keď sú tieto podmienky zaznamenané, otvor môže byť zopakovaný výrobným tímom a skontrolovaný, keď sa niečo zmení.
V spoločnosti Bestwin vyrábame, párujeme, vzorkujeme a kontrolujeme nástroj pre kompletnú aplikáciu. Schválenú identitu udržiavame spojenú s rozmermi, dôkazmi o rezaní, označením, balením a opakovanými objednávkami. Pošlite nám skutočnú konštrukciu pracovnej dosky a procesnú hranicu a my vám môžeme pripraviť vzorku vrtáka, ktorá zodpovie otázku, na ktorej vo vašom projekte záleží: či požadovaný otvor pre batériu zostane v rámci limitov prispôsobenia, povrchovej úpravy a výroby po prvom úspešnom reze.










 English
 العربية
 Français
 Português
 Português do Brasil
 Italiano
 简体中文
 繁體中文
 日本語
 한국어
 Deutsch
 Español
 Slovenčina
 ไทย
 Türkçe