
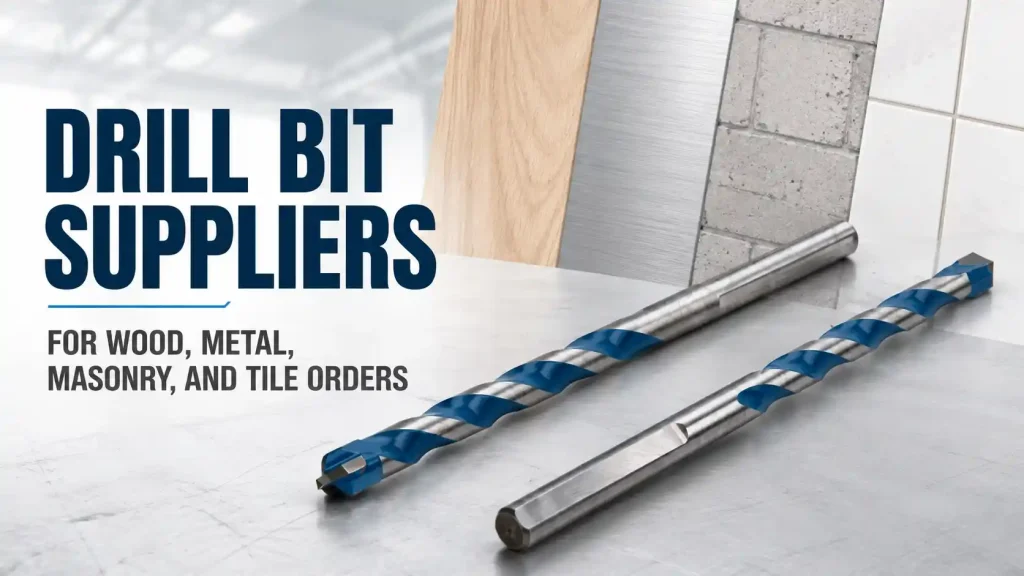
Um distribuidor ou marca de ferramentas OEM pode fazer um pedido de compra para brocas usadas em madeira, aço macio, concreto e azulejo cerâmico, mas esses produtos não podem ser controlados como uma ferramenta de corte idêntica. Cada material altera a ponta, a aresta de corte, a canaleta, o material do corpo, o tratamento térmico, o componente de carboneto ou diamante, a haste e o teste de campo. A gama comercial pode compartilhar embalagem e identidade de marca, enquanto os controles de fábrica por trás dela permanecem específicos do produto. Fornecedores Confiáveis de Brocas tornam essas diferenças visíveis em amostras, especificações, registros de inspeção e dados de reposição. É assim que um amplo programa de produtos permanece útil para empreiteiros, oficinas, revendedores, importadores e clientes de projetos sem se tornar uma coleção de tamanhos que parecem completos apenas em um catálogo.
Resposta Rápida
Broca Fornecedores que suportam pedidos de madeira, metal, alvenaria e azulejos precisam de definições de produto e métodos de teste separados para cada família de materiais, e então um sistema comum para dimensões, identidade de lote, embalagem, rotulagem e pedidos repetidos. Uma broca não pode representar toda a gama. Produtos de madeira são verificados quanto ao corte de fibra e remoção de cavacos, produtos de metal quanto à geometria da aresta e controle de calor, produtos de alvenaria quanto à durabilidade do carboneto e impacto, e produtos de azulejo quanto à entrada controlada e lascamento.
A Bestwin fabrica e fornece ferramentas de perfuração para clientes B2B, incluindo distribuidores, atacadistas, marcas de ferramentas OEM, empreiteiros e fabricantes de conjuntos de equipamentos. A Bestwin combina cada Broca família para o material de trabalho do cliente, tamanho do furo, interface da máquina, uso esperado, nível de preço alvo, embalagem e quantidade do pedido, em seguida, usa amostras de fábrica para confirmar a direção acordada antes da produção repetida.
Dividir a Gama de Produtos por Material de Trabalho e Resultado do Furo
Um pedido de materiais mistos torna-se gerenciável quando cada linha começa com a peça de trabalho e o furo necessário. "Uso geral" é muito amplo para controle de produção. Uma broca de uso geral que pode fazer um furo ocasional em vários materiais pode não oferecer a velocidade, o acabamento, a vida útil ou a segurança esperadas de um produto dedicado. A gama, portanto, precisa de limites claros: quais materiais são pretendidos, qual modo de perfuração é usado, quais tamanhos de furo estão incluídos e qual resultado define um desempenho aceitável.
Para uma broca para madeira, o resultado importante pode ser um furo centrado com entrada limpa, boa
Os fornecedores de brocas também precisam conhecer a interface da máquina. Uma haste reta usada em uma furadeira manual não é o mesmo programa que uma haste SDS usada em uma martelete. Uma amostra de furadeira de bancada não é automaticamente representativa de uma ferramenta sem fio em campo. Capacidade do mandril, excentricidade, faixa de velocidade, modo de impacto, avanço, fixação, refrigeração e acesso do operador afetam o resultado da amostra.
Tabela 1. Programa de Brocas de Materiais Mistos
| Família de produtos | Peça típica | Amostra de fábrica em foco | Dados de pedido que devem permanecer claros |
|---|---|---|---|
| Corte de madeira | Madeira macia, madeira dura, compensado, MDF | Centragem, corte de fibra, remoção de cavacos, condição de entrada e saída | Estilo da ponta, diâmetro, comprimento de trabalho, comprimento total, haste, mistura de conjuntos |
| Corte de metal | Aço carbono, aços inoxidáveis, alumínio, chapa metálica | Simetria de ponto, ponta de corte, descentralização, calor, rebarba, contagem de furos | Material da ferramenta, revestimento ou acabamento, ângulo da ponta, tolerância de diâmetro, dureza |
| Corte de alvenaria | Tijolo, bloco, concreto, pedra | Ponta de metal duro, brasagem, resistência ao impacto, remoção de poeira, taxa de perfuração | Tipo de ponta, forma da haste, sistema de encaixe, diâmetro, comprimento útil |
| Corte de azulejos e vidro | Azulejo cerâmico, porcelana, vidro | Início do controle, lascamento superficial, risco de trincas, método de resfriamento | Material da ponta, geometria, diâmetro, superfície pretendida, proteção da embalagem |
Mantenha a Geometria de Corte de Madeira Consistente Entre os Tamanhos
Produtos de madeira muitas vezes parecem simples, mas as diferenças nas pontas e nas ranhuras alteram como eles iniciam, penetram na peça e removem cavacos. Uma broca com ponta de prego precisa de uma ponta centralizada e esporões externos equilibrados para localizar o furo e cortar a circunferência de forma limpa. Um estilo de broca helicoidal precisa de uma rosca de avanço sólida, lábios de corte eficazes e volume de ranhura suficiente para mover cavacos através de furos mais profundos. Uma forma helicoidal geral usada em madeira serve a uma posição diferente de custo e desempenho.
A amostra precisa de material real. Pinus macio pode esconder um problema de aresta que se torna visível em madeira dura ou painel laminado. O MDF produz pó fino e testa a evacuação de cavacos de forma diferente da madeira maciça. O compensado pode mostrar lascamento da lâmina na entrada e saída. O cliente pode fornecer os materiais mais comuns no mercado de vendas, e a Bestwin pode fabricar e testar a direção da broca proposta contra essas amostras.
Em uma faixa de tamanhos de brocas, a consistência dimensional é tão importante quanto uma amostra atraente. Verifique o diâmetro, o comprimento útil, o comprimento total, as dimensões da haste, a retilinidade, o centralização da ponta e o acabamento da canaleta. Em um conjunto de varejo ou OEM, a progressão de tamanhos também deve corresponder ao sortimento prometido. Um tamanho comum ausente ou dois tamanhos quase duplicados podem reduzir o valor prático de todo o kit.
A embalagem protege a ponta e mantém o sortimento identificável. Uma broca longa de madeira pode ser dobrada por um suporte interno fraco. Pontas afiadas e esporões podem danificar ferramentas vizinhas ou a embalagem. A bandeja interna, manga, clipe ou estojo precisa segurar cada item durante o transporte e permitir que o usuário o retorne à posição correta.
Controle de Bordas de Corte de Metal, Tratamento Térmico e Contagem de Furos
A perfuração de metal torna a qualidade da borda e o comportamento térmico imediatamente visíveis. Uma broca ligeiramente cega, assimétrica, macia, quebradiça ou mal aliviada pode esfregar em vez de cortar. O resultado pode ser alta força de avanço, calor, chiado, furos superdimensionados, rebarbas pesadas, vida útil curta ou quebra. Esses sintomas são influenciados pela velocidade, avanço, refrigerante, liga da peça, espessura e rigidez da máquina, portanto, o método de teste precisa permanecer consistente.
O material da broca deve corresponder ao nível de produto prometido. Aço rápido, opções de liga de cobalto, produtos relacionados a carboneto, revestimentos e acabamentos brilhantes ou oxidados atendem a diferentes aplicações e posições de preço. O nome sozinho não é suficiente. Registros de fábrica conectam a especificação do material ao tratamento térmico, faixa de dureza, retificação, tratamento de superfície, dimensões e inspeção final.
A simetria de ponta é fácil de ignorar em uma verificação visual rápida. Lábios de corte desiguais fazem com que um lado suporte mais carga e podem afastar o furo da marca central. Verifique a ponta sob ampliação adequada, meça o batimento na área da haste pretendida e fure a amostra de metal acordada. O diâmetro do furo, a circularidade, a condição de entrada, a rebarba de saída, a forma da cavaco, o som, o tempo de corte e a condição da aresta após furos repetidos fornecem um resultado mais completo.
Uma placa de teste não é suficiente para um programa vendido em vários metais. Aço carbono, aço inoxidável, alumínio e chapa fina criam diferentes modos de falha. Fornecedores de brocas podem definir direções de amostra separadas em vez de afirmar que um acabamento e geometria entregarão a mesma vida útil em todos os lugares. A descrição do produto e a embalagem permanecem, então, alinhadas com o uso aprovado.
Verificar Pontas de Alvenaria, Brasagem, Canais e Encaixe da Haste
Ferramentas de alvenaria convertem rotação e impacto em esmagamento e corte na ponta. O componente de carboneto, a junta soldada, o corpo, a espiral e a haste suportam parte da carga. Uma broca com um corpo de aparência robusta ainda pode falhar precocemente se a sede do carboneto, a junta, o alinhamento da ponta ou o controle de calor forem fracos.
A primeira revisão de amostra de broca verifica a forma do carboneto, centralização, condição da aresta, cobertura da brasagem, vazios visíveis e contaminação. As verificações dimensionais cobrem diâmetro, comprimento de trabalho, comprimento total e características da haste. Para produtos SDS, as ranhuras da haste precisam se
O teste de desempenho de brocas utiliza um material de alvenaria e ferramenta definidos. A resistência do concreto, o agregado, o tipo de tijolo, a densidade do bloco, a energia de impacto, a velocidade de rotação, a força aplicada, a profundidade e o intervalo de remoção de poeira influenciam o resultado. Mantenha essas condições no registro do teste. Compare o tempo de perfuração, o diâmetro do furo, o desgaste da ponta, a condição da junta soldada, os danos no corpo e o desgaste da haste após o número acordado de furos.
A evacuação de poeira é um problema de produção, não apenas um hábito do operador. A broca deve remover o material triturado do furo. A evacuação deficiente aumenta o calor, o atrito e o tempo de perfuração. Furos profundos podem exigir retirada periódica mesmo com uma broca adequada, portanto, o método de amostragem precisa refletir como o produto será realmente utilizado.
Proteja Pontas de Corte de Azulejo Contra Lascas e Danos de Transporte
Produtos de azulejo e vidro possuem superfícies frágeis onde um pequeno defeito pode se tornar uma rachadura. A broca necessita de um início controlado, geometria de ponta estável, material de corte adequado e instruções de uso claras. O modo de impacto é inadequado para muitas operações em azulejos, enquanto o resfriamento ou lubrificação depende do produto e da peça de trabalho. O teste de amostra deve seguir o método pretendido.
Azulejo cerâmico, porcelana e vidro não são materiais de teste intercambiáveis. A porcelana é mais densa e pode expor o desgaste rapidamente. Superfícies esmaltadas mostram lascas de entrada. O vidro necessita de pressão e suporte particularmente controlados. Defina o material exato da amostra, espessura, suporte, velocidade de perfuração, método de resfriamento e limite de aceitação para lascas ou rachaduras.
A proteção da ponta da broca continua após a produção. Uma ponta afiada, uma aresta de carboneto ou uma superfície de corte relacionada a diamantes podem ser danificadas quando produtos soltos colidem uns com os outros. Luvas individuais, posições separadas na bandeja, tampas ou compartimentos rígidos ajudam a preservar a condição que passou na inspeção. Verificações de queda e vibração da embalagem são úteis quando o produto viaja através da distribuição internacional.
Para uma gama mista, a etiqueta precisa separar os produtos de azulejo dos produtos de alvenaria, mesmo quando o diâmetro é semelhante. Cor, ícone, nome da família, haste, material pretendido e aviso de uso podem ajudar, mas o código de fábrica e a identidade do produto devem permanecer estáveis o suficiente para reposição e rastreamento de qualidade.
Aprovar Amostras de Fábrica com Materiais e Ferramentas do Cliente
Uma amostra de aprovação útil conecta o desenho a um furo na peça de trabalho pretendida. O cliente fornece materiais representativos, detalhes da máquina, modo de perfuração, tamanhos dos furos, vida útil esperada, limites de acabamento, direção de embalagem e posição de preço alvo. Como fabricante de brocas, a Bestwin usa essas informações para fabricar ou combinar uma amostra de sua própria linha e definir um teste repetível.
O registro da amostra da broca declara a identidade do produto, material, dimensões, geometria, acabamento, haste, peça de trabalho, máquina, velocidade, avanço ou método do operador, refrigeração, profundidade do furo, contagem de furos e resultado de aceitação. Para aplicações com ferramentas manuais, a variação natural do operador não pode ser eliminada, mas o procedimento básico pode ser controlado. Usar o mesmo operador treinado ou um gabarito adequado torna as comparações mais úteis.
Não aprove apenas a broca de melhor aparência de um pequeno grupo. Revise várias amostras e registre a variação. Se o pedido incluir muitos tamanhos, teste diâmetros representativos pequenos, médios e grandes, pois os desafios de calor, resistência, retificação e embalagem mudam em toda a gama. Tamanhos críticos e itens de alto volume merecem testes diretos.
Os Fornecedores de Brocas podem então usar a amostra assinada, o desenho, os dados de inspeção, a prova de embalagem e o código do produto como referência de produção. Uma amostra posterior que apenas pareça semelhante não é suficiente quando o material, a ponta, a haste, o revestimento ou a tolerância foram alterados.
Registrar Matéria-Prima, Tratamento Térmico, Retificação e Embalagem por Lote
Pedidos repetidos dependem dos controles por trás do produto acabado. Identidade do material recebido, dimensões do fio ou barra, componentes de carboneto, parâmetros de tratamento térmico, configuração de retificação, brasagem, tratamento de superfície, limpeza, marcação e embalagem influenciam o desempenho. A rota exata difere por família de brocas, mas cada rota precisa de um registro de produção estável.
O tratamento térmico necessita de parâmetros definidos e verificação apropriada ao produto. Muito mole pode significar desgaste rápido da aresta ou empenamento. Muito quebradiço pode significar lascamento ou quebra. Leituras de dureza são úteis apenas quando a localização, o método e a faixa de aceitação especificados são claros. Um resultado na haste não descreve automaticamente a aresta de corte.
O controle de retificação abrange diâmetro, ponta, relação lábio-furo, alívio, acabamento da canaleta e remoção de rebarbas. Rodas desgastadas, configuração incorreta ou controle inadequado do refrigerante podem alterar várias características de uma vez. A inspeção da primeira peça após a configuração e verificações durante a operação ajudam a evitar que um lote longo saia do padrão antes da inspeção final.
Os produtos de alvenaria brasada adicionam colocação de carboneto, preparação da junta, material de brasagem, aquecimento, resfriamento e inspeção da junta. Os produtos metálicos revestidos adicionam preparação da superfície, processo de revestimento, aparência e controles relacionados à adesão. A marcação e a embalagem fecham a cadeia de rastreabilidade, conectando a broca física a um modelo, tamanho, lote e pedido.

Use Verificações Dimensionais e Testes de Furo Juntos
As dimensões da broca podem identificar muitos problemas rapidamente, mas não substituem um teste de corte. Diâmetro, comprimento, haste, retilinidade, oscilação, posição da ponta e acabamento visível descrevem o produto. O teste do furo mostra como essas características funcionam em conjunto com as condições do material e da máquina.
Tabela 2. Inspeção por Lote por Família de Produtos
| Área de inspeção | Madeira | Metal | Alvenaria | Azulejo e vidro |
|---|---|---|---|---|
| Identidade | Tamanho, estilo, haste, posição de montagem | Tamanho, material da ferramenta, acabamento, haste | Tamanho, tipo de ponta, sistema de haste | Tamanho, tipo de ponta, superfície pretendida |
| Verificação dimensional | Diâmetro, comprimento, retilinidade, centralização da ponta | Diâmetro, simetria de ponto, batimento, localização da dureza | Diâmetro, comprimento, alinhamento da ponta, características da haste | Diâmetro, alinhamento da ponta, retilinidade |
| Verificação visual | Esporão, fuso de esferas, lábios de corte, acabamento da canaleta | Cortes, ponta, revestimento ou acabamento, marcação | Carbeto, brasagem, canal, superfícies de desgaste da haste | Ponta, revestimento ou superfície abrasiva, tampa protetora |
| Verificação de desempenho | Entrada, saída, remoção de cavaco, comportamento em furos profundos | Tempo de corte, calor, rebarba, tamanho do furo, furos repetidos | Taxa de perfuração, remoção de poeira, durabilidade da ponta e da junta | Início do controle, lascamento, rachaduras, furos repetidos |
| Verificação de embalagem | Proteção de ponto, suporte reto, layout de tamanho | Proteção de bordas, controle de corrosão, etiquetas | Suporte de peso, separação de haste, identidade de conjunto | Proteção individual da ponta, controle de movimento, avisos |
A frequência de amostragem da broca depende da ordem, risco, capacidade do processo e acordo. Dimensões de alto volume podem receber mais verificações. A primeira produção após uma mudança de configuração necessita de confirmação antecipada. Um processo que demonstrou capacidade estável pode usar um plano diferente de um novo produto ou de uma família com uma mudança recente de material.
O sistema de medição também precisa de atenção. Os instrumentos devem ser adequados à tolerância e calibrados. Um dispositivo de batimento radial precisa de uma referência definida. O diâmetro do furo deve ser medido de forma consistente. Os limites visuais são mais fortes quando amostras de referência ou fotografias claras mostram condições aceitáveis e inaceitáveis sob a mesma iluminação.
Para um conhecimento técnico mais aprofundado, a forma geral e a terminologia de um Broca pode ajudar a estabelecer uma linguagem comum. A aprovação de fábrica ainda depende do material do cliente, da especificação do produto e da amostra controlada, pois descrições gerais não definem o desempenho do lote.
Mantenha Códigos de Produto, Etiquetas e Sortimentos Estáveis para Reordenações
Um programa de materiais mistos pode conter dezenas ou centenas de combinações. A estrutura do código do produto evita confusão. O código pode identificar família, diâmetro, comprimento útil, comprimento total, haste, material ou acabamento, quantidade da embalagem e versão do cliente, quando necessário. O sistema deve permanecer legível para a fábrica, o armazém, o distribuidor e a equipe de atendimento ao cliente.
As etiquetas precisam da descrição comercial e da identidade de fabricação que suporta a rastreabilidade. Código de barras, modelo, tamanho, quantidade, lote, país ou informações de conformidade e arte do cliente variam de acordo com o mercado. Revise todos os idiomas, unidades e símbolos antes da produção. Uma broca correta embalada sob uma etiqueta de tamanho incorreto cria uma falha, mesmo quando a ferramenta em si é perfeita.
Os sortimentos precisam de seu próprio controle. A bandeja interna, o mapa de tamanho impresso e a lista de embalagem devem concordar. Conte cada posição. Confirme que tamanhos semelhantes não podem ser trocados facilmente. Para vendas de reposição, o código do item individual precisa se conectar à posição do kit para que os distribuidores possam reabastecer tamanhos de alto uso sem substituir o conjunto inteiro.
As amostras de embalagem de brocas fazem parte da aprovação. Verifique cor, arte, dimensões, material, fecho, método de pendurar ou expor em prateleira, contenção interna, proteção contra corrosão onde necessário e resistência da caixa de transporte. Uma ampla gama parece mais profissional quando o sistema visual é consistente, mas a família de materiais e o uso pretendido permanecem inconfundíveis.

Controlar arte de OEM, rótulos privados e alterações aprovadas
Os programas OEM e de marca própria adicionam cores, logotipos, nomes de modelos, embalagens, manuais, códigos de barras e declarações específicas de mercado dos clientes. A Bestwin pode coordenar esses elementos com a especificação do produto para que a marca não se separe da identidade aprovada da Broca. A prova de arte, a amostra física da embalagem e a amostra do produto precisam concordar antes da liberação do lote.
O controle de alteração da broca protege esse acordo. Um aço de grau diferente, componente de carboneto, rota de tratamento térmico, geometria da ponta, revestimento, haste, embalagem ou subfornecedor pode afetar o desempenho ou a identidade. O registro da fábrica identifica quais alterações exigem notificação, uma nova amostra, um teste de confirmação limitado ou reaprovação total.
Mudanças do cliente também importam. Uma nova peça, liga mais dura, azulejo mais denso, concreto mais forte, broca diferente, velocidade mais alta, furo mais profundo ou um objetivo de vida revisado podem mover o produto para fora da aprovação original. Fornecedores de brocas precisam das condições revisadas para que possam confirmar se o produto atual ainda se encaixa ou se outra família é mais apropriada.
Consistência de lote não significa que cada valor de fabricação seja matematicamente idêntico. Significa que a variação controlada permanece dentro dos limites acordados e continua a produzir o resultado de furo necessário. Isso requer registros do processo e verificações finais.
Inclua Material, Máquina, Tamanhos, Quantidades e Embalagem na RFQ
Um pedido de cotação (RFQ) robusto para brocas dá à fábrica informações suficientes para propor a faixa correta. Declare os materiais e graus de trabalho, diâmetros e profundidades dos furos, tipo de máquina ou mandril, modo de impacto, faixa de velocidade, método de refrigeração, contagem esperada de furos, limites de acabamento ou rebarbas, material ou revestimento da ferramenta exigido, haste, comprimentos, sortimento de tamanhos, quantidade do pedido, embalagem, logotipo, código de barras, certificações, mercado-alvo e plano de amostra.
Se vários níveis de produto forem necessários, descreva-os separadamente. Um conjunto promocional, uma linha de produção industrial e uma gama de atacado padrão podem usar materiais, tolerâncias, testes e embalagens diferentes. Uma solicitação vaga pelo menor preço força suposições que mais tarde criam retrabalho.
Envie amostras representativas quando o desempenho for importante. Um material nomeado ainda pode variar de fornecedor, tratamento térmico, revestimento, espessura ou agregado. O material real dá à Bestwin uma base mais sólida para testes de amostra. Onde o envio de uma peça for impraticável, forneça desenhos, normas, fotografias, dureza, espessura e outros dados relevantes.
Use os mesmos termos em cotação, amostra, ordem de compra, arte, inspeção e remessa. Uma broca descrita de uma maneira na cotação e de outra maneira na embalagem pode criar ambiguidade sobre o que foi aprovado. Códigos estáveis e especificações anexadas reduzem esse risco.
Crie uma Ampla Gama Sem Perder o Controle Específico do Produto
Madeira, metal, alvenaria e produtos de azulejo podem compartilhar um relacionamento com um fornecedor, um programa comercial e um sistema de embalagem, mas não podem compartilhar uma premissa técnica. Geometria, materiais, etapas de produção e testes de desempenho devem seguir a peça de trabalho e o método de perfuração. Identidade de lote comum, registros de inspeção, controle de arte e códigos de reordenação, então, mantêm a ampla gama unida.
Como um Fornecedor de BrocasA Bestwin atende programas atacadistas e OEM de materiais mistos. Os clientes definem seus mercados, materiais, máquinas, tamanhos, quantidades, embalagens e metas de desempenho; a Bestwin combina as brocas adequadas, prepara amostras, registra os controles acordados e coordena o fornecimento em lote. Para compradores atacadistas e OEM, o valor de fornecedores experientes de brocas reside não apenas em oferecer mais produtos, mas em transformar os requisitos do mercado em uma linha que pode ser amostrada, verificada, repetida e fornecida de forma consistente. É assim que a Bestwin ajuda os clientes a construir programas de brocas que sejam práticos para seus mercados e confiáveis para o fornecimento a longo prazo.










 English
 العربية
 Français
 Português
 Português do Brasil
 Italiano
 简体中文
 繁體中文
 日本語
 한국어
 Deutsch
 Español
 Slovenčina
 ไทย
 Türkçe