
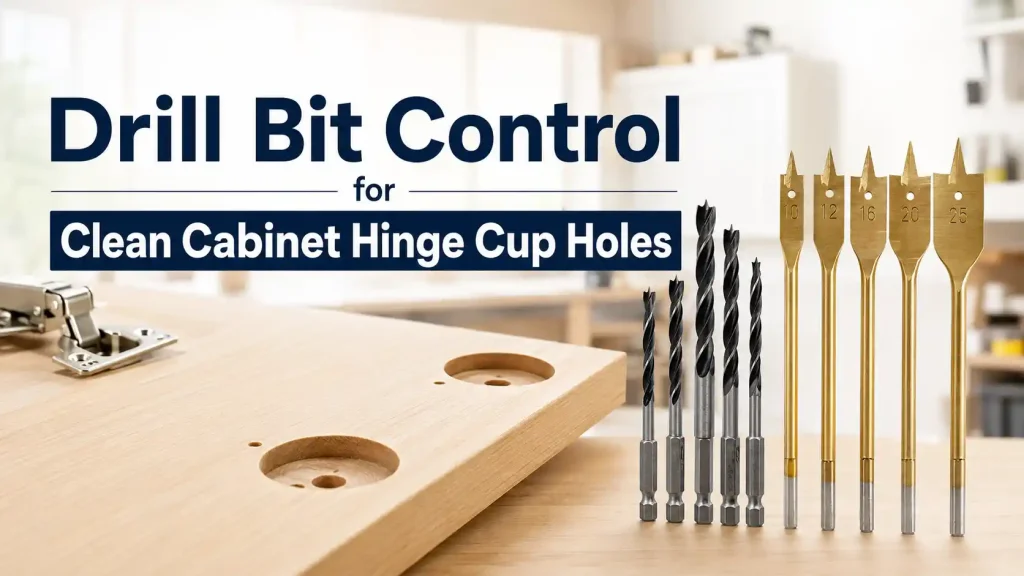
รูถ้วยบานพับซ่อนขนาด 35 มม. ดูเหมือนง่ายจนกระทั่งประตูตู้มาถึงขั้นตอนการประกอบ การเจาะตื้นเกินไปจะทำให้บานพับโผล่ขึ้นมา การเจาะที่ลึกเกินไปเพียงหนึ่งมิลลิเมตรอาจทำให้หน้าบานเป็นรอย การแตกของขอบจะทำให้สกรูยึดอ่อนแอลง และรูที่เอียงจะทำให้ระยะห่างของประตูไม่สม่ำเสมอ ที่ Bestwin เราผลิตเครื่องมือเจาะรูสำหรับโรงงานผลิตตู้ เฟอร์นิเจอร์ OEM ผู้ผลิตชุดฮาร์ดแวร์ และผู้จัดจำหน่าย และเราจับคู่ทิศทางดอกสว่านแต่ละดอกกับแผง การวาดบานพับ แกนหมุน วงจรการเจาะ ขีดจำกัดการตกแต่ง และปริมาณการผลิต เป้าหมายคือการสร้างที่นั่งถ้วยที่เรียบและทำซ้ำได้ ซึ่งช่วยให้ติดตั้งบานพับได้โดยไม่ต้องแก้ไขโดยผู้ปฏิบัติงาน
คำตอบสั้นๆ
เอ ดอกสว่าน ผลิตรูถ้วยบานพับตู้ที่สม่ำเสมอเมื่อเส้นผ่านศูนย์กลาง รูปทรงการตัด การออกแบบปลายหรือจุดศูนย์กลาง การสั่น การเชื่อมต่อแกนหมุน ความเร็ว อัตราป้อน การหยุดความลึก การคายเศษ และขีดจำกัดการสึกหรอได้รับการตรวจสอบบนแผงจริง สำหรับบานพับซ่อนขนาด 35 มม. ที่คุ้นเคย เส้นผ่านศูนย์กลางตามชื่อเป็นเพียงข้อกำหนดเดียว รูจะต้องมีความลึกที่ถูกต้อง ก้นที่เรียบเพียงพอ ปากรูที่สะอาด ระยะขอบที่ควบคุมได้ และวัสดุที่เหลือเพียงพอเหนือหน้าบาน เราสุ่มตัวอย่าง MDF, แผ่นไม้อัด, ไม้อัด หรือไม้เนื้อแข็งแยกกัน ตรวจสอบลำดับของรูแทนที่จะเป็นผลลัพธ์จากเครื่องมือใหม่เพียงครั้งเดียว และเก็บการตั้งค่าที่อนุมัติไว้พร้อมกับรหัสการผลิต
Bestwin เชื่อมโยงผลการตัดเข้ากับข้อกำหนดเครื่องมือที่ควบคุมได้ ซึ่งสามารถทำซ้ำได้สำหรับคำสั่งซื้อ ทำให้การเจาะบานพับเป็นกระบวนการผลิต แทนที่จะเป็นการปรับแก้แบบลองผิดลองถูกในสายการผลิต
เริ่มต้นด้วยการวาดบานพับและประตู
บานพับตู้แบบซ่อนส่วนใหญ่ใช้ถ้วยขนาด 35 มม. แต่ก็ไม่ได้ทำให้การติดตั้งทุกครั้งเหมือนกันทั้งหมด แบบวาดของผู้จำหน่ายบานพับจะกำหนดเส้นผ่านศูนย์กลางของถ้วย ความลึกของการเจาะ ระยะห่างจากขอบประตู รูปแบบรูยึด และคุณสมบัติการกำหนดตำแหน่งใดๆ บานพับแบบทับซ้อน แบบฝัง แบบครึ่งทับซ้อน แบบปิดนุ่มนวล สำหรับประตูหนา และบานพับมุมพิเศษ อาจมีรูปทรงเรขาคณิตรอบๆ ถ้วยที่แตกต่างกัน ควรเลือกดอกสว่านจากแบบวาดฮาร์ดแวร์ปัจจุบัน ไม่ใช่จากมาตรฐานร้านค้าที่จำได้
แบบประตูจะเพิ่มความหนาของวัสดุ, การตกแต่งผิวหน้า, การปิดขอบ, รูปทรง, รูปทรงของกรอบ, และระยะห่างไปยังราง, ส่วนกระจก, หรือรายละเอียดที่เซาะร่อง บนประตูบางๆ วัสดุผิวหน้าที่เหลืออยู่ใต้ร่องอาจมีขนาดเล็ก บนประตูที่มีรูปทรง พื้นผิวด้านหลังอาจไม่ขนานกับผิวหน้าด้านที่มองเห็นได้ บนโครงสร้างแบบห้าชิ้น ร่องอาจตัดผ่านรอยต่อหรือเข้าใกล้ขอบของบานพับ เงื่อนไขเหล่านี้จะเปลี่ยนแปลงการรองรับดอกสว่านและความเสี่ยงในการทะลุ
เราแปลแบบร่างให้เป็นจุดที่สามารถวัดผลเพื่อการยอมรับได้: เส้นผ่านศูนย์กลางที่เสร็จสมบูรณ์, ความลึก, รูปทรงก้น, ขีดจำกัดการเข้าของชิป, ความตั้งฉากของถ้วย, ตำแหน่งศูนย์กลาง, ระยะขอบ, การยึดสกรู, และขีดจำกัดเครื่องหมายหน้าบาน บานพับจะถูกติดตั้งในรูที่สุ่มเลือก เกจสามารถอนุมัติขนาดได้ แต่ฮาร์ดแวร์จริงเท่านั้นที่จะยืนยันว่าถ้วยเข้าที่ หน้าแปลนเรียบ และการปรับบานพับยังคงอยู่ในช่วงที่กำหนด
MDF, Particleboard, Plywood และไม้จริง ตัดแตกต่างกัน
เอ็มดีเอฟมีความสม่ำเสมอ แต่สามารถสร้างฝุ่นละเอียดและสูญเสียความแข็งแรงของขอบได้หากเครื่องมือเสียดสีหรือทื่อ แผ่นใยไม้อัดมีชิปและเรซินขนาดใหญ่กว่า การเจาะอาจแตกเป็นเสี่ยงๆ และผนังรูอาจฉีกขาดรอบอนุภาคหยาบ ไม้อัดมีการสลับทิศทางของลายไม้และชั้นกาว ดังนั้นดอกสว่านจะพบกับแรงต้านที่เปลี่ยนแปลงไปตามความลึก แผ่นวีเนียร์มีการเพิ่มชั้นตกแต่งบางๆ ซึ่งอาจลอกหรือแตกได้แม้ว่าพื้นผิวจะดูดีก็ตาม
ไม้จริงจะเพิ่มทิศทางลายไม้ ความหนาแน่นที่แตกต่างกัน ปริมาณความชื้น และอาจมีตาไม้ การเจาะไม้ป็อปลาร์ลายตรงที่สะอาด ไม่ได้หมายความว่าการตั้งค่าเดียวกันจะใช้ได้กับไม้โอ๊ค ไม้บีช ไม้ยางพารา หรือไม้เนื้ออ่อนที่มีเรซิน ไม้ลามิเนตและแผ่นเคลือบจะเพิ่มพื้นผิวซึ่งขอบเสี้ยนอาจสำคัญกว่าวัสดุรอง เราขอแผ่นการผลิตที่ระบุหรือเศษวัสดุตัวอย่าง และเก็บแหล่งที่มาของวัสดุไว้กับบันทึกตัวอย่าง
สภาพของแผงวงจรก็มีความสำคัญเช่นกัน ความชื้น อุณหภูมิในการจัดเก็บ การบิดงอ และสิ่งปนเปื้อนบนพื้นผิว อาจส่งผลต่อการจับยึดและการตัด ตัวอย่างการผลิตควรแสดงถึงกระบวนการปรับสภาพตามปกติ หากจะใช้ผู้ผลิตหลายรายหรือเกรดของแผงวงจรหลายแบบ แผนงานควรรวมถึงชนิดที่เสี่ยงต่อการเกิดเศษมากที่สุดและชนิดที่ตัดยากที่สุด แทนที่จะอนุมัติแผงวงจรที่ตัดง่ายที่สุด
ควบคุมเครื่องจักร ก่อนจะโทษดอกสว่าน
ระยะแกนหมุนที่คลาดเคลื่อน สภาพหัวจับ ความสะอาดของปลอกจับ การเรียงตัวของอะแดปเตอร์ ระยะคลอนของแกนคว้าน และการปรับแนวโต๊ะ ล้วนส่งผลต่อถ้วยที่ผลิตเสร็จ สมมติว่าดอกสว่านที่เจียระไนสมบูรณ์แบบไม่สามารถสร้างรูที่กลมและตั้งฉากได้เมื่อแกนหมุนเคลื่อนที่ ในทางกลับกัน เครื่องจักรที่แข็งแรงและการคลอนของบานพับที่มากเกินไปสามารถซ่อนเครื่องมือที่สึกหรอได้ชั่วคราว เราแยกส่วนที่เครื่องจักรมีส่วนร่วมออกจากส่วนที่เครื่องมือมีส่วนร่วมในระหว่างการตั้งค่า
การตรวจสอบระยะโก่งตัวจะทำใกล้กับปลายตัดหลังจากติดตั้งเครื่องมือด้วยวิธีคลายตัวแล้ว ตรวจสอบการโก่งตัวของแผงรองรับ และตรวจสอบว่าแกนหมุนตั้งฉากกับหน้าอ้างอิงหรือไม่ บนเครื่องคว้านแนวนอน หัวจับและตัวหยุดที่อยู่ใกล้เคียงอาจส่งผลต่อการจับยึดหรือการจัดตำแหน่ง บนเครื่องเราเตอร์ CNC ความสมดุลของหัวจับ ระยะยื่น การตั้งค่าการประมาณค่า และพิกัดโปรแกรมจะถูกบันทึกไว้ บนเครื่องเจาะหรือเครื่องเจาะบานพับ รั้ว ตัวหยุด การจับยึด และกลไกการกำหนดความลึกมีความสำคัญเท่าเทียมกัน
เดอะ ดอกสว่าน หมวดหมู่ช่วยให้ผู้ซื้อมีมุมมองที่กว้างขึ้นเกี่ยวกับผลิตภัณฑ์เจาะรูของ Bestwin แต่เครื่องมือสำหรับบานพับแบบถ้วยที่ได้รับการอนุมัติยังคงมีเส้นผ่านศูนย์กลาง ก้าน การหมุน ความยาว รูปทรง และช่วงการทำงานของตัวเอง ไม่ควรใช้ดอกสว่านไม้ที่มีลักษณะคล้ายกันแทนโดยไม่ได้ทำการตรวจสอบที่เกี่ยวข้องซ้ำ
กำหนดรูถ้วยบานพับให้มีขนาดมากกว่า 35 มม.
เส้นผ่านศูนย์กลางตามชื่อ 35 มม. ต้องพอดีกับถ้วยโดยไม่ติดขัดหรือหลวมจนเกินไป หากรูเล็กเกินไป ช่างติดตั้งอาจใช้ค้อนตอกบานพับ หรือทำให้ผนังเป็นรอย หากใหญ่เกินไป สกรูยึดจะรับภาระมากขึ้น และการจัดแนวอาจเคลื่อนที่ขณะขันให้แน่น ด้านล่างต้องเรียบพอสำหรับตัวบานพับ ในขณะที่จุดศูนย์กลางหรือส่วนที่เว้าต้องอยู่ในพื้นที่ที่กำหนดของอุปกรณ์
ความลึกมีความสำคัญอย่างยิ่ง หากตื้นเกินไปหน้าแปลนจะไม่เข้าที่ หากลึกเกินไปชั้นผิวหน้าที่เหลือจะอ่อนแอหรือมีรอยปรากฏให้เห็น แผนควบคุมควรระบุช่วงความลึกที่อนุญาตและวิธีการวัด ความลึกสามารถตรวจสอบได้ด้วยเกจวัดความลึก บันทึกตำแหน่งเครื่องจักร หรือฟิกซ์เจอร์แบบผ่าน/ไม่ผ่าน การตรวจสอบชิ้นงานชิ้นแรกควรครอบคลุมบานพับและวิธีการยึดจริง
ตารางที่ 1 ข้อกำหนดและหลักฐานการผลิตสำหรับรูถ้วยบานพับตู้
| ความต้องการ | ข้อมูลเข้าโครงการ | ตัวอย่างหลักฐาน | การปล่อยเน้น |
|---|---|---|---|
| เส้นผ่านศูนย์กลางถ้วย | แบบวาดบานพับปัจจุบันและการเผื่อระยะ | เครื่องมือวัดรูใน หรือวัดเส้นผ่านศูนย์กลางในหลายทิศทาง | ที่นั่งถ้วยแบบไม่มีแรงกดหรือการขยับหลวมเกินไป |
| ความลึกของรูเจาะ | ความลึกของบานพับและความหนาของประตู | การอ่านค่าความลึกพร้อมการคำนวณหน้างานที่เหลือ | หน้าแปลนแนบสนิทโดยไม่มีรอยขีดข่วน |
| คุณภาพของรายการ | วีเนียร์, การเคลือบ, ลามิเนต หรือแผ่นใยไม้อัด | ภาพถ่ายมาตรฐานพร้อมมาตราส่วน | ความเสียหายยังคงอยู่ภายในขอบเขตที่กำหนด |
| รูปทรงด้านล่าง | ตัวบานพับและระยะห่างตรงกลาง | การตรวจสอบโปรไฟล์และการตรวจสอบบานพับที่ติดตั้ง | ห้ามโยกเยก สิ่งกีดขวาง หรือหน้าแปลนที่ยื่นออกมา |
| ตำแหน่งและแกน | ระยะถอย, ระยะขอบ, รูปแบบรูยึด | หยุดหรือบันทึก CNC, ตรวจสอบแกน, วัดการประกอบ | ระยะห่างประตูและการปรับตั้งอยู่ในเป้าหมาย |
| อายุการใช้งานเครื่องมือ | จำนวนประตูที่คาดหวังต่อกะ และช่วงเวลาการตรวจสอบ | บันทึกรูตามลำดับ, เวลาตัด, ภาพถ่ายการสึกหรอ | คุณภาพยังคงที่ตลอดช่วงเวลาที่ตกลงกัน |
บันทึกการยอมรับควรระบุว่าด้านใดเป็นจุดอ้างอิง และประตูถูกเจาะก่อนหรือหลังการปิดขอบ หากการวัดระยะถอยหลังทำจากขอบที่ยังไม่เสร็จ แต่การประกอบใช้ขอบที่เสร็จแล้ว ถ้วยอาจเลื่อนไปเทียบกับตู้ได้ การควบคุมดอกสว่านไม่สามารถแก้ไขข้อผิดพลาดของจุดอ้างอิงในแบบการผลิตได้

ปรับรูปทรงการตัดให้เข้ากับแก้ว ไม่ใช่แค่วัสดุ
การเจาะรูบานพับโดยทั่วไปต้องการรูที่กว้าง ก้นแบน และมีการควบคุมการเข้าดอกสว่าน ดอกสว่านแบบ Forstner หรือดอกสว่านที่ออกแบบมาเฉพาะสำหรับการเจาะบานพับ สามารถใช้ขอบและคมตัดภายในเพื่อกำหนดเส้นรอบวงและกำจัดส่วนกลาง จุด ขอบ ร่อง การคลายคม และวัสดุคาร์ไบด์หรือเหล็กที่แน่นอนขึ้นอยู่กับวัสดุ เครื่องจักร เป้าหมายอายุการใช้งาน และต้นทุน ดอกสว่านที่ออกแบบมาสำหรับการขนย้ายเศษไม้ที่ลึกหรือรูทะลุทั่วไปอาจไม่สามารถสร้างก้นรูที่ต้องการได้
การออกแบบตรงกลางส่งผลต่อความเสถียรในการเริ่มต้นและระยะห่างจากพื้น จุดศูนย์กลางที่ยาวสามารถวางตำแหน่งได้ดี แต่จะทิ้งรอยที่ลึกกว่า จุดที่สั้นสามารถรักษาพื้นผิวได้ แต่ก็อาจต้องการการควบคุมเครื่องจักรที่ดีกว่า รูปทรงขอบมีอิทธิพลต่อการบากและการตัดไม้อัด แรงตัด ตัวตัดด้านในมีอิทธิพลต่อพื้นผิวด้านล่างและการเกิดเศษ เราประเมินรูปทรงทั้งหมดร่วมกับบานพับของลูกค้า แทนที่จะอธิบายคุณสมบัติใดคุณสมบัติหนึ่งว่าดีที่สุดสำหรับทุกกรณี
ทิศทางการหมุนและการจัดเรียงแกนหมุนต้องระบุให้ชัดเจน เครื่องจักรงานไม้แบบหลายแกนอาจใช้ดอกสว่านแบบหมุนซ้ายและหมุนขวา การติดตั้งดอกสว่านหมุนผิดทิศทางอาจทำให้เครื่องมือ แผ่นไม้ และเครื่องจักรเสียหายได้ เส้นผ่านศูนย์กลางก้าน, ลักษณะแบบเรียบหรือแบบสกรูตัวหนอน, ความยาวโดยรวม, ความยาวใช้งาน และส่วนไหล่สำหรับอ้างอิงต้องตรงกับตัวจับยึดและวิธีการตั้งความลึก ขนาดเหล่านี้จะกลายเป็นคุณลักษณะที่ควบคุมได้สำหรับการสั่งซื้อซ้ำ
คุณภาพการเข้าใช้งานเริ่มต้นด้วยการสนับสนุนและการเริ่มต้นที่มั่นคง
ด้านที่มองเห็นอาจอยู่คนละด้านกับการเจาะ แต่ความเสียหายจากการเข้าของดอกสว่านด้านหลังอาจขยายเกินกว่าหน้าแปลนบานพับ หรือทำให้บริเวณสกรูอ่อนแอได้ วีเนียร์และลามิเนตต้องการการกรีดที่สะอาดก่อนที่เส้นใยหรือการเคลือบจะถูกยกขึ้น ดอกสว่านที่มีขอบเสียหาย มีการส่ายมากเกินไป หรือการเริ่มต้นที่ไม่มั่นคง สามารถฉีกพื้นผิวได้ก่อนที่ขอบด้านในจะเริ่มกัดกินเนื้อวัสดุ
ตัวรองแผงควรทำให้ประตูเรียบโดยไม่ทำให้พื้นผิวที่ตกแต่งแล้วเสียหาย ตัวหยุดและตัวจับยึดต้องทนต่อแรงด้านข้างและแรงตามแนวแกนของการตัดดอกสว่าน ประตูที่บิดเบี้ยวซึ่งโยกบนโต๊ะจะเปลี่ยนความลึกและแกน ตัวดูดสุญญากาศบนอุปกรณ์ CNC ต้องอยู่ในตำแหน่งที่แผงไม่โค้งงอใกล้กับถ้วย สำหรับอุปกรณ์จับยึดแบบแมนนวล ตัวนำต้องวางราบและทนทานต่อการเคลื่อนที่
เราตรวจสอบรอยเข้าภายใต้แสงที่สม่ำเสมอและเปรียบเทียบความเสียหายกับขอบเขตที่ตกลงกันไว้ คำว่า "ดูสะอาด" นั้นยากที่จะทำซ้ำได้ในแต่ละกะ การถ่ายภาพพร้อมมาตราส่วน ตัวอย่างรอยบิ่นสูงสุด หรือการซ้อนทับแบบใช้ได้/ใช้ไม่ได้ ทำให้กฎง่ายต่อการฝึกอบรมและตรวจสอบ การตรวจสอบเดียวกันจะทำซ้ำหลังจากดอกสว่านเจาะรูได้เพียงพอที่จะแสดงถึงการสึกหรอจากการผลิต
การควบคุมความลึกต้องรวมถึงความคลาดเคลื่อนของเครื่องมือและเครื่องจักร
ตัวหยุดกลไกสามารถเคลื่อนที่ได้ ความยาวเครื่องมือ CNC อาจป้อนผิด และดอกสว่านที่เปลี่ยนได้หรือเครื่องมือที่ลับคมใหม่สามารถเปลี่ยนความยาวที่มีผลได้ แผนความลึกควรกำหนดพื้นผิวอ้างอิง จุดอ้างอิงเครื่องมือ วิธีการชดเชย การตรวจสอบชิ้นงานแรก และช่วงเวลาการตรวจสอบ ดอกสว่านที่ส่งมอบให้กับลูกค้าประจำจะต้องรักษาความยาวและขนาดของไหล่ที่เกี่ยวข้องให้อยู่ภายในขอบเขตที่ตกลงกันไว้ด้วย
ความหนาของบานประตูที่แตกต่างกันเป็นส่วนหนึ่งของความเสี่ยง ความลึกของการเจาะที่คงที่ทำให้มีเนื้อวัสดุที่หน้าบานน้อยลงในแผงที่บางกว่า ดังนั้น การตรวจสอบแผงที่เข้ามาควรเชื่อมโยงกับแผนการเจาะ หากช่วงความหนาที่อนุญาตมีความกว้าง เครื่องอาจต้องมีการควบคุมสูตรการผลิต หรือแบบวาดผลิตภัณฑ์อาจต้องมีค่าเผื่อความปลอดภัยที่มากขึ้น
อย่าใช้รอยบุ๋มบนใบหน้าที่มองเห็นได้เป็นสัญญาณเตือนความลึกเพียงอย่างเดียว เพราะตอนนั้นแผงอาจเสียหายจนใช้การไม่ได้แล้ว ให้คำนวณปริมาณวัสดุที่เหลือจากความหนาประตูขั้นต่ำและความลึกสูงสุดของดอกสว่านแบบถ้วย จากนั้นทดสอบกับชิ้นงานตัวอย่าง สำหรับชิ้นงานสำเร็จรูปที่มีมูลค่าสูง การตรวจสอบชิ้นงานแรกแบบไม่ทำลายและการตั้งค่าเครื่องมือที่ควบคุมได้จะช่วยลดโอกาสเกิดข้อผิดพลาดในล็อตการผลิตทั้งหมด
ความเร็วและอัตราป้อนต้องการหน้าต่างที่ทำซ้ำได้
ความเร็วรอบแกนหมุนส่งผลต่อความเร็วขอบ ความร้อนจากการตัด รูปทรงเศษวัสดุ และผิวสำเร็จ ความเร็วป้อนส่งผลต่อภาระการตัด การเสียดสี คุณภาพก้นรู และเวลาในการทำงาน การป้อนที่เร็วเกินไปอาจทำให้เกิดการฉีกขาดที่จุดเริ่มต้น หรือทำให้การตั้งค่าที่ไม่แข็งแรงเกิดการโก่งงอ การป้อนที่มีประสิทธิภาพน้อยเกินไปอาจทำให้เกิดการเสียดสี ความร้อน การสะสมของยางไม้ และการทื่อก่อนเวลาอันควร ความเร็วเดียวที่คัดลอกมาจากเส้นผ่านศูนย์กลางหรือวัสดุอื่นไม่ใช่คำแนะนำดอกสว่านที่สมบูรณ์
ระหว่างการเก็บตัวอย่างดอกสว่าน เราจะบันทึกรุ่นเครื่องจักร ตัวจับยึด การตั้งค่าแกนหมุน พฤติกรรมการโหลดหากมี อัตราป้อนหรือเวลาเดินทาง พฤติกรรมการเจาะเป็นช่วงหรือการหยุดนิ่ง การถอด โครงสร้างแผง และลำดับรู เราต้องการช่วงการทำงานที่ให้รูที่ยอมรับได้โดยไม่มีเสียงผิดปกติ การไหม้ การสั่นสะเทือนรุนแรง เศษวัสดุอัดแน่น หรือการช่วยเหลือผู้ปฏิบัติงาน ค่าการผลิตที่เลือกจะอยู่ภายในช่วงนั้น แทนที่จะอยู่ที่ขอบ
สำหรับเครื่องเจาะบานพับแบบนิวแมติก แรงดันลมและสภาวะการควบคุมการป้อนส่งผลต่อการเคลื่อนที่จริง สำหรับแท่นเจาะแบบแมนนวล แรงของผู้ปฏิบัติงานมีความซ้ำกันน้อยกว่า ดังนั้นตัวหยุด การนำทาง และการคาดหวังเวลาจึงช่วยได้ สำหรับ CNC โปรแกรมและหมายเลขเครื่องมือสามารถล็อคเข้ากับบันทึกที่อนุมัติได้ ในทุกกรณี ดอกสว่านจะถูกประเมินในอุปกรณ์ที่จะสร้างรูตามคำสั่ง
การสกัดชิปช่วยปกป้องขอบและด้านล่าง
ถ้วยที่กว้างจะสร้างปริมาณเศษวัสดุจำนวนมากในระยะทางสั้นๆ หากเศษวัสดุติดค้างอยู่ในรู เศษวัสดุเหล่านั้นอาจถูกตัดซ้ำ เพิ่มความร้อน ทำให้ผนังเป็นรอย หรืออัดแน่นรอบใบมีดตัดภายใน ฝุ่น MDF และเศษไม้ปาร์ติเกิลมีพฤติกรรมแตกต่างกัน การไหลของอากาศดูดออก ตำแหน่งหัวฉีด เส้นทางการกัด และรอบการทำงานของเครื่องจักร ล้วนส่งผลต่อการระบายเศษวัสดุ
เราตรวจสอบรูเจาะและดอกสว่านเป็นระยะๆ การสะสมของเรซินหรือกาวอาจทำให้ขอบคมทำงานเหมือนขอบทื่อ การทำความสะอาดควรใช้วิธีที่เข้ากันได้กับวัสดุของเครื่องมือและการก่อสร้างที่เชื่อมหรือยึดติด คำแนะนำการผลิตจะกำหนดเวลาในการตรวจสอบและทำความสะอาด แทนที่จะรอให้เกิดควันหรือประตูที่ถูกปฏิเสธ
ลมอัดไม่ควรถูกมองว่าเป็นสิ่งทดแทนการดูดฝุ่นที่เหมาะสม ฝุ่นไม้ละเอียดก่อให้เกิดความกังวลด้านสุขภาพ การทำความสะอาด และการเผาไหม้ ซึ่งควรอยู่ในระบบควบคุมความเสี่ยงของโรงงาน การทดลองใช้เครื่องมือจะบันทึกการจัดระบบการดูดฝุ่น แต่การป้องกันเครื่องจักร ระบบควบคุมฝุ่น และขั้นตอนการทำงานของลูกค้ายังคงมีความสำคัญ

ดอกสว่านทุกดอกไม่ใช่ดอกสว่านเจาะบานพับ
ดอกสว่านเจาะไม้มีหลายประเภทสำหรับงานที่แตกต่างกัน ดอกสว่านเกลียวสามารถใช้ทำรูนำหรือรูยึด เครื่องมือแบบหัวแหลมสามารถปรับปรุงการกำหนดตำแหน่งและการควบคุมขอบในขนาดเส้นผ่านศูนย์กลางที่เหมาะสม ดอกสว่านปากแบนสามารถเจาะรูทั่วไปได้อย่างรวดเร็ว การออกแบบดอกสว่านแบบเกลียวใช้ปลายแบบสกรูและเกลียวเปิดเพื่อดึงผ่านเนื้อไม้ที่หนาขึ้น บานพับขนาด 35 มม. ต้องการดอกสว่านแบบก้นแบน การควบคุมความลึก และการเก็บผิวที่เหมาะสม ขนาดเส้นผ่านศูนย์กลางที่เท่ากันไม่ได้หมายความว่ามีฟังก์ชันการทำงานเหมือนกัน
รูปภาพผลิตภัณฑ์สว่านที่แสดงด้านบนมีประโยชน์สำหรับการเปรียบเทียบ เนื่องจากสกรูนำและร่องเก็บเศษไม้ที่ยาวเผยให้เห็นวัตถุประสงค์ที่แตกต่างกัน อาจเกี่ยวข้องกับรูไม้ลึกหรืองานผลิตตู้แบบอื่น ๆ แต่ไม่ควรถือเป็นเครื่องมือที่ได้รับอนุมัติสำหรับที่นั่งบานพับแบบซ่อนตื้น การจับคู่รูปทรงดอกสว่านกับรูจะช่วยป้องกันทีมจัดซื้อจากการรวมเครื่องมือไม้สีดำทุกชนิดไว้ภายใต้คำอธิบายเดียวกันที่สามารถใช้แทนกันได้
ความแตกต่างนี้มีความสำคัญในชุดอุปกรณ์ OEM แบบผสมด้วย ชุดอุปกรณ์ฮาร์ดแวร์ตู้ อาจรวมถึงการเจาะรูถ้วย การเจาะนำร่อง การเจาะรูเดือยชั้น สกรูคอนเฟิร์ม หรือช่องร้อยสายเคเบิล รูแต่ละรูควรมีตำแหน่งเครื่องมือที่ระบุชื่อและขนาดที่ควบคุมได้ การรวมเครื่องมือเพื่อความสะดวกทางการค้าจะต้องไม่ลบล้างข้อกำหนดการทำงานที่แยกจากกัน

ระยะขอบและรูยึดต้องได้รับการตรวจสอบร่วมกัน
ถ้วยวางอยู่ใกล้ขอบประตู และสกรูยึดหรือเดือยของบานพับจะกินเนื้อวัสดุในบริเวณเดียวกัน หากถ้วยอยู่ใกล้เกินไป ผนังอาจแตกเข้าไปถึงขอบ หากอยู่ไกลเกินไป รูปทรงของบานพับจะเปลี่ยนการปิดทับและช่วงการปรับ ดอกสว่านที่เจาะรูแยกได้ดีเยี่ยม อาจไม่เหมาะสมเมื่อรูปแบบการยึดทั้งหมดเอาเนื้อวัสดุออกมากเกินไป ดังนั้น การอนุมัติดอกสว่านจึงรวมถึงรูปแบบการยึดจริงด้วย
เราเจาะรูถ้วยและรูปแบบการยึดตามลำดับการผลิต ติดตั้งบานพับ ขันให้แน่นด้วยวิธีที่กำหนด และตรวจสอบการแตกร้าว การบวม เส้นใยฉีกขาด หรือการเคลื่อนตัวของหน้าแปลน ความหนาแน่นของแผ่นไม้อัดใยไม้อัดใกล้ขอบอาจมีความยืดหยุ่นน้อยกว่าตรงกลางของชิ้นทดสอบ ตัวอย่างควรใช้แถบประตูเต็มความกว้างหรือชิ้นทดสอบที่จำลองการรองรับขอบจริง
การปิดขอบสามารถเปลี่ยนแปลงจุดอ้างอิงและเพิ่มผลกระทบจากกาวเฉพาะที่หรือความร้อน การเจาะก่อนปิดขอบอาจทำให้ผนังถ้วยสัมผัสกับการจัดการในภายหลัง การเจาะหลังปิดขอบต้องอาศัยจุดอ้างอิงที่เชื่อถือได้จากขอบที่เสร็จสมบูรณ์ การเลือกการเซาะร่องจะถูกบันทึกไว้ เพื่อไม่ให้ตัวอย่างดอกสว่านที่ประสบความสำเร็จถูกถ่ายโอนไปยังลำดับการผลิตอื่นโดยไม่ได้ตรวจสอบ
ตรวจสอบการสึกหรอก่อนที่จะกลายเป็นของเสีย
เครื่องมือที่สดใหม่มักจะสร้างการเข้าเจาะที่ดีที่สุดและรอบการทำงานที่สั้นที่สุด การอนุมัติการผลิตต้องแสดงให้เห็นว่าคุณภาพเปลี่ยนแปลงไปอย่างไรเมื่อใบมีดและเครื่องมือตัดภายในสึกหรอ เราบันทึกหมายเลขรู รหัสแผง เวลาต่อรอบ เส้นผ่านศูนย์กลาง ความลึก ความเสียหายจากการเข้าเจาะ สภาพก้นหลุม เสียง โหลดสปินเดิล (ถ้ามี) และสภาพเครื่องมือที่มองเห็นได้ ลำดับจะดำเนินต่อไปจนถึงช่วงเวลาที่เสนอสำหรับการตรวจสอบหรือเปลี่ยนใหม่
สัญญาณหยุดดอกสว่านที่มีประโยชน์ ได้แก่ เศษวัสดุนอกขอบเขตที่อนุญาต เวลาตัดที่เพิ่มขึ้น การไหม้ การเปลี่ยนแปลงเส้นผ่านศูนย์กลาง ก้นรูที่ขรุขระหรือไม่เรียบ การสั่นสะเทือนที่ผิดปกติ และความเสียหายที่มองเห็นได้ที่ขอบ การเจาะรูตามจำนวนที่กำหนดสามารถช่วยให้การวางแผนง่ายขึ้น แต่ควรได้รับการสนับสนุนจากหลักฐานจากวัสดุของลูกค้า ปริมาณเรซินหรือลามิเนตที่แตกต่างกันสามารถเปลี่ยนแปลงอายุการใช้งานได้
การลับคมใหม่สามารถทำได้สำหรับบางโครงสร้าง แต่จะส่งผลต่อรูปทรงและขนาด และต้องมีการควบคุม ลูกค้าควรรู้เส้นทางการบริการที่ได้รับอนุญาต การระบุตัวตนหลังการบริการ และการตรวจสอบการยอมรับ ดอกสว่านที่ลับคมใหม่ไม่ควรกลับเข้าสู่สายการผลิตโดยพิจารณาจากความคมที่มองเห็นได้เพียงอย่างเดียว
ใช้ตำแหน่งข้อบกพร่องเพื่อนำทางการแก้ไขปัญหา
การบิ่นที่ขอบบ่งชี้ถึงสภาพขอบ, การสั่น, การรองรับ, โครงสร้างพื้นผิว, หรือความเสถียรในการเริ่มต้น ผนังที่เรียวหรือเป็นวงรีบ่งชี้ถึงข้อผิดพลาดของแกน, การโก่งตัว, การเคลื่อนที่ของตัวจับยึด, หรือรูปทรงของตัวเครื่องมือ ก้นที่ขรุขระอาจบ่งชี้ถึงการสึกหรอของขอบด้านใน, การอัดของเศษ, การป้อน, หรือการกระดอนของตัวหยุดความลึก การทำเครื่องหมายที่หน้าบ่งชี้ถึงความลึกที่มากเกินไป, วัสดุบาง, การโก่งตัวของแผง, หรือส่วนกลางที่มีระยะห่างไม่เพียงพอ
การไหม้หรือการสะสมของยางอาจเกิดจากความเร็ว การป้อนที่มีประสิทธิภาพต่ำ คมดอกสว่านทื่อ การดูด หรือกาวติดแผ่น การเกิดเสียงดังฉับพลันอาจมาจากตัวจับยึดหลวม เครื่องมือเสียหาย ปมไม้ สิ่งแปลกปลอม หรือปัญหาแกนหมุน เราหลีกเลี่ยงการเปลี่ยนคุณสมบัติของดอกสว่านจนกว่าจะแยกเครื่องจักร แผ่นวัสดุ และหลักฐานกระบวนการออกจากกันได้ มิฉะนั้น การแก้ไขเพียงอย่างเดียวอาจปิดบังข้อผิดพลาดขณะที่สร้างข้อผิดพลาดใหม่ขึ้นมา
คำจำกัดความทั่วไปและความหลากหลายที่แสดงสำหรับ ดอกสว่าน การจำแนกประเภทเครื่องมือตัดตามรูปทรงและลักษณะการใช้งานนั้นมีความสำคัญ เนื่องจากในการผลิตตู้ การเลือกเครื่องมือที่เหมาะสมยังขึ้นอยู่กับปัจจัยอื่นๆ เช่น ตำแหน่งบานพับ โครงสร้างแผง การเชื่อมต่อกับเครื่องจักร และตัวอย่างที่ควบคุม
การอนุมัติตัวอย่างต้องแสดงถึงการเปลี่ยนแปลงการผลิต
หนึ่งถ้วยที่สมบูรณ์แบบที่ผลิตอย่างช้าๆ โดยวิศวกร ไม่ใช่ผลผลิต แผนตัวอย่างใช้การจับยึด การสกัด เวลาวงจร และผู้ปฏิบัติงาน หรือโปรแกรมเครื่องจักรตามปกติ ซึ่งรวมถึงการตรวจสอบการเริ่มต้น การเจาะซ้ำ การทำความสะอาดเครื่องมือหากจำเป็น การเปลี่ยนแผง และช่วงเวลาการตรวจสอบ ดอกสว่านจะได้รับการอนุมัติเมื่อกระบวนการยังคงอยู่ในขีดจำกัดของรูที่ตกลงกันไว้ โดยไม่มีการแก้ไขด้วยตนเองที่ซ่อนอยู่
ความสามารถสามารถประเมินได้จากเส้นผ่านศูนย์กลาง ความลึก และตำแหน่งที่ระบบการวัดเหมาะสม คุณภาพการเข้าของเครื่องสำอางและการตกแต่งส่วนล่างอาจใช้ตัวอย่างขอบเขตที่ได้รับการอนุมัติ ผลการติดตั้งบานพับยังคงเป็นการตรวจสอบการทำงานขั้นสุดท้าย หากสายการผลิตเจาะรูตำแหน่งถ้วยสองตำแหน่งขึ้นไปต่อประตู ตำแหน่งทั้งสองและสภาวะการรองรับที่แย่ที่สุดจะถูกนำเสนอ
บันทึกสว่านที่เก็บไว้ประกอบด้วยข้อมูลจำเพาะของเครื่องมือ เครื่องจักร ตัวจับยึด โปรแกรมหรือการตั้งค่าการหยุด การระบุแผง การแก้ไขแบบบานพับ ผลการทดสอบ รูปถ่าย และตัวอย่างที่ได้รับการอนุมัติ สำหรับการซื้อซ้ำจากผู้จำหน่ายสว่าน บันทึกนี้จะให้การเปรียบเทียบที่เป็นรูปธรรมและป้องกันไม่ให้ใบเสนอราคาที่มีข้อมูลน้อยกลายเป็นการเปลี่ยนแปลงกระบวนการโดยไม่ได้วางแผน
การควบคุมของผู้ผลิตสนับสนุนผลผลิตตู้ที่ทำซ้ำได้
ที่ Bestwin งานของเราในฐานะผู้จัดจำหน่ายดอกสว่าน ประกอบด้วยการตรวจสอบข้อมูลการใช้งาน การตกลงโครงสร้างตัวอย่าง การผลิตตามข้อกำหนดที่ควบคุม และการเชื่อมโยงการตรวจสอบเข้ากับรหัสคำสั่งซื้อ เส้นผ่านศูนย์กลาง ก้าน การหมุน ความยาวโดยรวม รูปทรงเรขาคณิตการทำงาน วัสดุหรือทิศทางคาร์ไบด์ การทำเครื่องหมาย บรรจุภัณฑ์ และจุดทดสอบที่ตกลงกัน จะถูกบันทึกตามขอบเขตโครงการ
สำหรับผู้ผลิตตู้ OEM ที่เปรียบเทียบผู้ผลิตดอกสว่าน หลักฐานการยึดบานพับที่เก็บรักษาไว้และเอกลักษณ์ของการแก้ไขที่เสถียรมีประโยชน์มากกว่าเส้นผ่านศูนย์กลางตามชื่อเพียงอย่างเดียว
Bestwin จับคู่ทิศทางตัวอย่างกับแบบวาดบานพับ โครงสร้างแผง การเชื่อมต่อเครื่องจักร และเป้าหมายอายุการใช้งานการผลิต Bestwin รองรับการปล่อยสินค้าด้วยการตรวจสอบ การทำเครื่องหมาย การบรรจุ และการควบคุมการสั่งซื้อซ้ำตามที่ตกลงกัน
บรรจุภัณฑ์ช่วยป้องกันขอบตัดของดอกสว่าน ส่วนกลาง ก้าน และพื้นผิวอ้างอิงจากการสัมผัสและการกัดกร่อนระหว่างการขนส่ง เครื่องมือแบบมือซ้ายและมือขวาที่ปะปนกัน หรือดอกสว่านหลายขนาด จำเป็นต้องมีการแยกและติดฉลากที่ชัดเจน เครื่องมือที่ได้รับการอนุมัติจากโรงงานซึ่งไปถึงลูกค้าโดยมีขอบบิ่น ไม่ใช่ปัจจัยการผลิตเดียวกัน
การเปลี่ยนแปลงการสื่อสารควรได้รับการตกลงสำหรับโปรแกรม OEM การเปลี่ยนแปลงวัสดุ รูปทรง กระบวนการ หรือผู้จัดจำหน่ายย่อย อาจส่งผลกระทบต่ออายุการใช้งาน การตกแต่ง ไฟล์การรับรอง หรือการตั้งค่าเครื่องจักร แม้ว่าเส้นผ่านศูนย์กลางตามชื่อจะไม่เปลี่ยนแปลง ความสัมพันธ์ในการจัดซื้อที่มั่นคงกับซัพพลายเออร์ดอกสว่านขึ้นอยู่กับการควบคุมตัวอย่างและการระบุเวอร์ชันที่โปร่งใส ไม่ใช่แค่ราคาต่อหน่วย
ภายในที่สอง ดอกสว่าน การอ้างอิงเป็นจุดเริ่มต้นที่มีประโยชน์สำหรับการหารือเกี่ยวกับกลุ่มผลิตภัณฑ์ ใบเสนอราคายังคงต้องระบุบานพับ วัสดุ เครื่องจักร ขนาด เป้าหมายอายุการใช้งาน บรรจุภัณฑ์ และหลักฐานที่จำเป็นสำหรับการอนุมัติอย่างถูกต้อง
สิ่งที่ต้องส่งไปพร้อมกับใบขอใบเสนอราคา
ส่งผู้ผลิตบานพับและการแก้ไขแบบ, เส้นผ่านศูนย์กลางถ้วยตามชื่อ, ความคลาดเคลื่อนของความลึก, ระยะถอย, รูปแบบรูยึด, ช่วงความหนาประตู, โครงสร้างวัสดุ, การปิดผิวไม้อัดหรือการเคลือบ, การเซาะขอบ, ขีดจำกัดการบิ่นด้านความสวยงาม, ปริมาณต่อปี, จำนวนรูต่อกะ, ประเภทเครื่องจักร, ความเร็วรอบแกนหมุน, หัวจับหรือก้าน, ช่วงความเร็ว, วิธีการป้อน, การสกัด, การอ้างอิงความลึก, วิธีการตรวจสอบ, อายุการใช้งานเครื่องมือที่คาดหวัง, นโยบายการลับคม, การทำเครื่องหมาย, และข้อกำหนดการบรรจุภัณฑ์
รูปถ่ายช่วยได้ แต่หากเป็นไปได้ ให้แนบแผงและบานพับที่เป็นตัวแทนมาด้วย ตัวอย่างที่เก็บไว้ช่วยให้ทีมวิศวกรรมและการผลิตของเราเปรียบเทียบสภาพการเข้า, ผนัง, ก้น, ความพอดี และพื้นผิวได้ หากกระบวนการปัจจุบันมีสินค้าที่ถูกปฏิเสธ โปรดระบุลำดับรู, อายุเครื่องมือ, เครื่องจักร, การตั้งค่า, ชุดแผง, ตำแหน่งข้อบกพร่อง และปัญหาที่เกิดขึ้นตอนเริ่มต้นหรือหลังจากเครื่องร้อน
เมื่อเปรียบเทียบผู้จัดจำหน่ายดอกสว่าน ให้ผู้เสนอราคาทุกรายระบุสมมติฐานและขอบเขตของตัวอย่าง ราคาที่ระบุเพียง "ดอกสว่านเจาะไม้ 35 มม." ไม่สามารถกำหนดความเหมาะสม ความลึก การหมุน อายุการใช้งาน คุณภาพพื้นผิว หรือความสามารถในการทำซ้ำได้ RFQ ที่ละเอียดช่วยลดความคลุมเครือในการเสนอราคาและลดการแก้ไขตัวอย่าง
คำถามที่พบบ่อย
ดอกสว่านไม้ขนาด 35 มม. ทุกดอกเหมาะสำหรับบานพับซ่อนหรือไม่
ไม่ เส้นผ่านศูนย์กลางตามชื่อไม่ได้กำหนดรูปทรงด้านล่าง ระยะห่างตรงกลาง คุณภาพการเข้า การส่าย ก้าน การหมุน หรืออายุการใช้งาน เครื่องมือต้องได้รับการทดสอบกับบานพับ แผง เครื่องจักร และข้อกำหนดความลึกจริง
เราจะป้องกันไม่ให้เกิดรอยวงแก้วบนหน้าบานประตูได้อย่างไร
ควบคุมความลึกในการเจาะสูงสุดเทียบกับความหนาของแผ่นขั้นต่ำ รักษาแผ่นให้ได้รับการรองรับ ตรวจสอบความยาวของเครื่องมือและจุดอ้างอิงของเครื่องจักร และตรวจสอบชิ้นงานชิ้นแรก เว้นระยะห่างของหน้างานที่ตกลงกันไว้ และคำนึงถึงความแปรปรวนของแผ่นแทนที่จะพึ่งพาคำเตือนด้วยภาพ
ทำไมรูถึงหยาบหลังจากการผลิตล็อตแรกที่ดี
การสึกหรอที่ขอบหรือขอบด้านใน การสะสมของเรซิน เศษวัสดุอัดแน่น การเคลื่อนที่ของตัวจับยึด การเปลี่ยนแปลงในการดึง หรือความแปรผันของแผง อาจเกิดขึ้นได้เมื่อเวลาผ่านไป ติดตามหมายเลขรูและข้อมูลรอบการทำงาน ตรวจสอบตามช่วงเวลาที่กำหนด และเปรียบเทียบข้อบกพร่องตามตำแหน่งก่อนที่จะเปลี่ยนเครื่องมือหรือการตั้งค่า
โรงงานผลิตตู้ควรใช้จิ๊ก สว่านแท่น เครื่องเจาะบานพับ หรือเครื่อง CNC
สิ่งเหล่านี้สามารถใช้ได้เมื่อสามารถให้ตำแหน่ง แกน ความลึก การรองรับ และความสามารถในการทำซ้ำตามที่ต้องการในปริมาณการผลิต ดอกสว่านที่ได้รับการอนุมัติและช่วงการทำงานควรได้รับการตรวจสอบบนอุปกรณ์ที่เลือก แทนที่จะนำไปใช้จากเครื่องจักรอื่นโดยไม่มีการตรวจสอบ
บทสรุป
บานพับตู้ที่เจาะรูถ้วยได้สะอาด เกิดจากการผสมผสานที่ควบคุมได้ระหว่างแบบเขียนแบบฮาร์ดแวร์, แผ่นวัสดุ, รูปทรงเครื่องมือ, สภาพเครื่องจักร, ความเร็ว, อัตราป้อน, ความลึก, การรองรับ, การสกัดเศษ และขีดจำกัดการสึกหรอ ดอกสว่านที่เลือกเพียงเพราะมีป้ายกำกับ 35 มม. จะทิ้งความเสี่ยงในการประกอบที่สำคัญที่สุดไว้โดยไม่ได้รับการแก้ไข
Bestwin ช่วยผู้ผลิตและผู้จัดจำหน่ายตู้ครัวเปลี่ยนความเสี่ยงเหล่านั้นให้กลายเป็นตัวอย่างที่ใช้งานได้จริงและข้อกำหนดสำหรับการสั่งซื้อซ้ำ เมื่อถ้วยนั่งได้พอดี หน้าบานไม่เสียหาย ขอบยังคงแข็งแรง และการผลิตตามลำดับความยาวให้ผลลัพธ์เหมือนเดิม เครื่องมือเจาะรูจะกลายเป็นส่วนประกอบที่เชื่อถือได้ในการประกอบตู้ครัว แทนที่จะเป็นแหล่งที่มาของการทำงานซ้ำ










 English
 العربية
 Français
 Português
 Português do Brasil
 Italiano
 简体中文
 繁體中文
 日本語
 한국어
 Deutsch
 Español
 Slovenčina
 ไทย
 Türkçe