
Réponse rapide
Une mèche surchauffe lorsqu'elle frotte plus qu'elle ne coupe. Les causes habituelles sont une vitesse excessive, une faible pression d'avance, un tranchant émoussé, une mauvaise évacuation des copeaux, le mauvais foret pour le matériau, l'absence de lubrification là où elle est nécessaire, ou un perçage trop long sans dégager le trou. La chaleur n'est pas seulement inconfortable pour l'opérateur. Elle peut ramollir les bords, brûler le bois, durcir certains métaux, agrandir les trous, endommager les revêtements et raccourcir la durée de vie de l'outil.
La solution est pratique : adapter l'outil au matériau, commencer à vitesse contrôlée, utiliser un avance régulière, dégager les copeaux souvent, et utiliser un refroidissement ou une lubrification appropriés lorsque le matériau et le travail le demandent. Un outil bien affûté Mèche doit produire des copeaux, de la poussière ou des éclats qui correspondent au matériau. Si le foret couine, fume, bleuit, polit la surface ou cesse de produire des copeaux propres, arrêtez-vous et corrigez le réglage avant de forcer le trou plus profondément.
Pourquoi la chaleur s'accumule pendant le forage
Le perçage crée de la chaleur car les tranchants enlèvent de la matière sous pression. Une certaine chaleur est normale. Le problème commence lorsque le frottement augmente plus vite que la coupe. Un foret affûté cisaille la matière et évacue la chaleur avec les copeaux. Un foret émoussé frotte. Trop de vitesse peut faire glisser le tranchant sur la surface. Trop peu d'avance peut polir le métal au lieu de le couper. Les copeaux accumulés peuvent piéger la chaleur à l'intérieur du trou.
La mèche, le matériau, l'outil, la vitesse, la pression d'avance et la profondeur du trou fonctionnent tous ensemble. Une configuration qui convient au bois tendre peut surchauffer dans l'acier inoxydable. Une vitesse acceptable pour un petit trou peut être trop rapide pour un diamètre plus grand. Un trou long peut nécessiter un dégagement répété des copeaux, même si la même mèche a bien fonctionné dans un trou peu profond.
La chaleur s'accumule également car de nombreux opérateurs réagissent à une coupe lente en forçant davantage ou en augmentant la vitesse de rotation. Cela peut fonctionner brièvement dans un matériau tendre, mais cela aggrave souvent le problème réel. La meilleure réponse est d'observer les copeaux et le son, puis d'ajuster la cause.
Signes courants qu'une mèche est trop chaude
La surchauffe est généralement visible avant que la mèche ne cède complètement. Dans le bois, le premier signe peut être une odeur de brûlé, des marques sombres autour du trou, ou de la poudre au lieu de copeaux propres. Dans le métal, les signes peuvent inclure des grincements, des copeaux bleus ou couleur paille, de la fumée, une surface polie, ou une mèche qui cesse de mordre. Dans la maçonnerie, une chaleur excessive peut se manifester par une progression lente, un bourrage de poussière, ou une pointe qui s'use plus rapidement que prévu.
N'attendez pas que le foret soit endommagé. Un foret qui a perdu son tranchant continuera à générer de la chaleur même après la correction du premier problème. Une fois que les tranchants sont arrondis, l'opérateur peut avoir besoin de plus de pression pour continuer à percer, et cette pression supplémentaire peut tordre les petits forets ou endommager la pièce.
| Panneau d'avertissement | Cause probable | Correction pratique |
|---|---|---|
| Odeur de fumée ou de brûlé dans le bois | Vitesse trop élevée, mèche émoussée, copeaux accumulés | Ralentissez, dégagez les copeaux, utilisez une mèche plus affûtée |
| Couleur bleue sur des copeaux ou un foret métallique | Trop de chaleur en fil de coupe | Réduire la vitesse, améliorer l'avance, ajouter un fluide approprié |
| Grincement dans le métal | Frotter au lieu de couper | Utilisez une mèche plus affûtée, un avance plus ferme, une vitesse plus basse |
| Poudre fine au lieu de croustilles | Le tranchant est émoussé ou l'alimentation est trop légère | Remplacez ou affûtez le foret et avancez régulièrement |
| Le trou devient trop grand ou rugueux | Vibrations, chaleur, mauvaise évacuation des copeaux | Vérifier le mandrin, la rectitude du foret et le rythme de dégagement |
La correction doit correspondre à la cause. Si le foret est émoussé, le refroidissement seul ne le rendra pas à nouveau tranchant. Si la vitesse est trop élevée, un nouveau foret peut surchauffer de la même manière.
Correspondance Vitesse-Diamètre et Matière
La vitesse est l'une des raisons les plus courantes de surchauffe d'une mèche. Les mèches plus petites peuvent généralement tourner plus vite que les mèches plus grandes. Le bois tendre permet une vitesse plus élevée que l'acier. L'acier inoxydable et les métaux durs nécessitent généralement une vitesse plus lente et plus de contrôle. Les mèches pour maçonnerie dépendent plus de l'action du marteau, de la conception de la pointe et de l'évacuation de la poussière que de la simple vitesse de rotation.
La vitesse élevée est tentante car le trou semble commencer rapidement. Mais si le tranchant ne peut pas enlever la matière assez vite, la vitesse devient friction. Dans le métal, une vitesse trop élevée peut surchauffer le tranchant et rendre la surface plus difficile à couper. Dans le bois, cela peut brûler la paroi du trou. Dans le plastique, cela peut faire fondre la matière autour du trou.
Une bonne habitude est de commencer plus lentement que vous ne le pensez, puis d'augmenter uniquement lorsque le foret coupe proprement. Écoutez un son de coupe régulier. Observez les copeaux. Si les copeaux disparaissent et que la chaleur augmente, la vitesse ou l'avance est incorrecte. Un foret ne doit pas être utilisé comme un outil de meulage, sauf si l'accessoire est réellement conçu pour le meulage.
Utilisez une pression d'alimentation qui permet au tranchant de couper
La pression d'avance est la force qui pousse l'outil dans le matériau. Une pression excessive peut tordre un foret fin, fissurer un matériau cassant, surcharger l'outil ou provoquer une prise soudaine. Une pression insuffisante peut être tout aussi néfaste car le tranchant frotte au lieu de couper. Le frottement génère de la chaleur et émousse l'outil plus rapidement.
L'avancement droit semble régulier. Dans le métal, la mèche doit produire des copeaux définis. Dans le bois, elle doit produire des copeaux ou des tournures plutôt que de la fumée et de la poussière. Dans la maçonnerie, la mèche doit avancer sous l'action du marteau sans être forcée latéralement. Si l'opérateur doit forcer excessivement, la mèche peut être émoussée, la vitesse peut être incorrecte, ou la mèche choisie peut ne pas correspondre au matériau.
Pour les trous profonds, l'avance doit être interrompue pour évacuer les copeaux. Retirez le foret pendant que l'outil est arrêté ou contrôlé, selon le travail et les pratiques de sécurité. Les copeaux accumulés transforment le trou en un manchon isolant autour du foret, ce qui augmente la chaleur et la friction.
Éliminez les copeaux avant qu'ils ne forment une couche isolante
Les copeaux évacuent la chaleur. Lorsqu'ils restent piégés dans le trou, la chaleur reste piégée aussi. Ceci est particulièrement important dans les trous profonds dans le bois, le métal épais, le plastique et tout trou borgne où les copeaux ne peuvent pas sortir librement. Un foret qui commence à couper correctement peut surchauffer à mi-chemin car les goujures sont obstruées.
La conception de la flûte aide, mais elle ne supprime pas le besoin de technique. Les trous profonds peuvent nécessiter un perçage par passes, où l'opérateur coupe sur une courte distance, retire le foret, évacue les copeaux et continue. Les mèches à vrille pour bois et les mèches à pointe de cent
Si les copeaux sont décolorés, poussiéreux, fondus ou anormalement fins, le foret peut frotter. Arrêtez avant que le bord ne soit ruiné. Nettoyez le trou, vérifiez le bord et redémarrez avec une meilleure vitesse et avance.
Choisir le bon foret pour le matériau
Une mèche conçue pour un matériau peut surchauffer rapidement dans un autre. Les mèches à bois utilisent souvent une pointe ou un ergot qui aide à localiser et à couper les fibres. Les mèches à métal nécessitent un tranchant et un matériau capables de travailler l'acier ou l'aluminium. Les mèches à maçonnerie reposent sur des pointes en carbure et une action de percussion. Les mèches à carrelage et à verre nécessitent un démarrage contrôlé et une pointe adaptée pour éviter le patinage et la fissuration.
Utiliser la mauvaise mèche donne souvent l'impression d'un problème de vitesse au début. La mèche semble lente, l'opérateur augmente la vitesse et la chaleur monte. Mais le vrai problème est la géométrie ou le matériau. La mèche ne peut pas couper efficacement, elle frotte donc.
| Matière ou emploi | Meilleur choix de mors | Habitude de contrôle de la chaleur |
|---|---|---|
| Bois tendre et bois dur | Mèche à centrer, mèche hélicoïdale, mèche à pointe de lance ou mèche hélicoïdale appropriée | Dégagez les copeaux et évitez de brûler le côté de sortie |
| Acier doux | Mèche HSS, cobalt ou en métal approprié | Vitesse plus lente, avance constante, utiliser du liquide de coupe si nécessaire |
| Acier inoxydable | Mèche en cobalt ou autre métal approprié | Gardez le tranchant et évitez de frotter |
| Maçonnerie et béton | Brique ou foret à percussion | Laissez l'impact agir et nettoyez la poussière souvent |
| Feuille de plastique | Embout tranchant adapté au plastique ou mèche à torsion contrôlée | Évitez la fusion en réduisant la vitesse et la chaleur |
| Carrelage ou surface fragile | Mèche pour carrelage/verre ou mèche guidée | Commencez lentement et évitez les impacts sauf indication contraire |
Le meilleur foret n'est pas toujours le plus agressif. Dans un travail de précision, un démarrage contrôlé et un tranchant net sont plus importants que la vitesse.
Quand la lubrification ou le refroidissement aide
La lubrification est très utile pour le perçage des métaux et certaines tâches de production. Un fluide de coupe approprié peut réduire la friction, aider à évacuer la chaleur et améliorer la finition. Le fluide doit correspondre au matériau et au travail. Certains matériaux sont percés à sec. Certains n'ont besoin que d'un fluide occasionnel. Certaines tâches d'atelier utilisent de l'huile de coupe, tandis que d'autres utilisent un système de refroidissement. Respectez les règles de sécurité des outils et du lieu de travail.
N'utilisez pas de fluide pour masquer un foret émoussé. Si le foret est arrondi ou ébréché, il continuera de frotter. Le fluide peut réduire la fumée pendant un court instant, mais il ne restaurera pas le tranchant. Le refroidissement est utile lorsque le foret est déjà adapté et affûté.
Le perçage du bois dépend généralement plus de la netteté, du contrôle de la vitesse et de l'évacuation des copeaux que du refroidissement liquide. Le perçage de la maçonnerie dépend de l'évacuation de la poussière et de l'outil à percussion approprié. Le perçage du plastique peut nécessiter une vitesse plus lente et des pauses plutôt qu'un liquide ajouté. La méthode de contrôle de la chaleur doit être adaptée au matériau.
Gardez le bit tranchant et droit
Une mèche bien affûtée coupe avec moins de force et moins de chaleur. Une mèche émoussée nécessite plus de pression, produit de mauvaises copeaux et surchauffe souvent même à une vitesse plus lente. Vérifiez la pointe et les tranchants avant de percer des trous importants. Recherchez les arêtes arrondies, les éclats, l'usure inégale, la décoloration bleue ou les queues tordues.
La rectitude est également importante. Une mèche tordue ou une queue mal ajustée crée un balourd. Le balourd agrandit le trou et fait frotter le bord de manière inégale. Un mandrin usé peut créer le même problème. Si la mèche tourne avec un faux-rond visible, ne l'utilisez pas pour un travail de précision ou sur des matériaux sensibles à la chaleur.
Le stockage affecte la netteté. Les mèches qui traînent dans une boîte peuvent se heurter et endommager les tranchants. Gardez les tailles courantes organisées. Retirez les copeaux et les résidus après utilisation. Remplacez les mèches endommagées avant qu'elles ne soient la raison pour laquelle chaque trou surchauffe.
Contrôle de la chaleur dans le perçage des métaux
Le perçage du métal est l'opération où la surchauffe est la plus évidente. Un foret peut couiner, se décolorer, fumer ou cesser de couper. Les règles principales sont simples : utiliser le foret approprié, réduire la vitesse pour les grands diamètres et les métaux durs, avancer suffisamment fermement pour couper, évacuer les copeaux et utiliser un fluide approprié si nécessaire.
Si une surface métallique devient polie sous le foret, le tranchant frotte. Arrêtez. Continuer pourrait durcir la surface, surtout avec l'acier inoxydable, et rendre la prochaine tentative plus difficile. Un foret plus aiguisé, une vitesse plus lente, une avance plus ferme ou un avant-trou pourraient être nécessaires.
Les avant-trous peuvent réduire la charge pour les plus grands diamètres, mais ils doivent être droits et de taille appropriée. Un avant-trou trop grand peut supprimer le guidage nécessaire au foret final. Un avant-trou trop petit peut ne pas réduire suffisamment la charge. L'objectif est de permettre au foret final de couper sans chaleur excessive.
Contrôler la chaleur dans le bois, le plastique et la maçonnerie
Dans le bois, la chaleur provient souvent de vitesses élevées, de tranchants émoussés, de copeaux compactés ou de l'enfoncement d'un foret dans un trou profond sans évacuation. La combustion sur le bord peut signifier que le foret tourne plus vite qu'il ne coupe. Un foret à bois bien affûté et une vitesse contrôlée résolvent généralement le problème. Un matériau de support peut réduire l'arrachement et aider le côté de sortie à rester propre.
Le plastique peut fondre si l'outil tourne trop vite ou frotte. Réduisez la vitesse, soutenez le matériau et évacuez les copeaux. Laissez le tranchant enlever la matière au lieu de la ramollir. Si le plastique commence à s'étaler, arrêtez et laissez le montage refroidir.
La maçonnerie et le béton créent la chaleur différemment. La pointe brise le matériau tandis que la poussière s'échappe par les cannelures. Si le trou se remplit de poussière, la progression ralentit et la chaleur augmente. Utilisez le réglage de marteau approprié lorsque le foret et le matériau l'exigent, maintenez la perceuse alignée et évacuez la poussière lors des trous plus profonds.

La configuration de l'outil peut faire surchauffer un bon foret.
La perceuse elle-même compte. Un mandrin qui patine, une batterie faible, un mauvais contrôle de la vitesse ou un outil usé peuvent faire qu'un bon foret fonctionne mal. Si le mandrin patine, la queue s'échauffe et le foret peut ne pas couper à la vitesse prévue. Si l'outil vacille, le trou devient rugueux et le frottement augmente.
Vérifiez que la queue est propre et correctement insérée. Serrez le mandrin uniformément. Utilisez le mode approprié pour le matériau. N'utilisez pas le mode percussion pour le perçage normal du métal ou du bois. N'utilisez pas un outil de faible puissance pour un trou dont la taille dépasse sa plage pratique. Une mèche n'est qu'une partie du système de coupe.
Le serrage affecte également la chaleur. Une pièce lâche vibre, accroche et frotte. La vibration modifie la pression d'avance et peut ébrécher le tranchant. Serrez le matériau et soutenez les tôles fines, les tuyaux ou les bords avant de percer.
Dépannage sur le terrain lorsque le foret chauffe constamment
Lorsque la surchauffe se répète, utilisez un ordre simple au lieu de tout changer d'un coup. Inspectez d'abord la mèche. Si elle est émoussée, ébréchée, bleue, tordue ou obstruée, remplacez-la ou nettoyez-la. Vérifiez ensuite le matériau et confirmez le type de mèche. Ensuite, réduisez la vitesse et ajustez l'avance pour que le tranchant coupe. Ensuite, évacuez les copeaux plus souvent. Ajoutez un fluide approprié uniquement lorsque le matériau le demande.
Si le problème persiste, vérifiez l'outil. Recherchez un faux rond du mandrin, un glissement, un couple faible ou un mode incorrect. Vérifiez le support de la pièce. Si le matériau vibre, le foret peut frotter même avec la bonne vitesse. Pour des trous de production répétés, testez une configuration contrôlée et notez la vitesse, l'avance, le type de foret et la méthode de refroidissement qui fonctionnent.
Ce processus évite le gaspillage. Un nouveau foret surchauffera si la même mauvaise vitesse, un mauvais support ou une méthode de trou obstrué est répétée, et un bon foret ne peut pas sauver une méthode de perçage qui continue de créer des frictions.
Liste de contrôle pratique avant de percer
Utilisez cette liste de contrôle lorsque le trou doit être propre et que le foret doit durer.
- Confirmez le matériau et choisissez un foret adapté.
- Vérifiez que le foret est bien affûté, droit, propre et correctement en place.
- Commencez à vitesse contrôlée, surtout dans le métal et le plastique.
- Alimentez suffisamment pour couper, pas pour frotter.
- Évacuer les copeaux lors de perçages profonds ou borgnes.
- Utilisez un fluide de coupe adapté au métal lorsque nécessaire.
- Serrez la pièce et soutenez les matériaux fins ou courbés.
- Arrêtez si le foret couine, fume, bleuit ou cesse de produire des copeaux nets.
- Laissez le montage refroidir avant que le bord ne soit endommagé.
- Inspectez le premier trou avant de répéter le travail.
La liste de contrôle est simple, mais elle permet de détecter la plupart des problèmes de chaleur avant qu'ils n'endommagent le foret ou la pièce.
Où les produits Bestwin s'intègrent naturellement
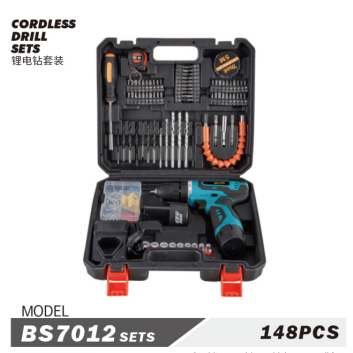
Pour les problèmes de surchauffe, le choix utile commence par le matériau et la taille du trou. Le perçage du bois nécessite une mèche capable de localiser et d'évacuer les fibres. Le perçage du métal nécessite un tranchant capable de couper l'alliage à la bonne vitesse. Le perçage de la maçonnerie nécessite la bonne pointe et un comportement d'impact adapté. Les travaux de réparation mixtes peuvent bénéficier d'un ensemble de tailles claires afin que l'opérateur ne force pas une seule mèche dans tous les travaux.
Bestwin fournit des forets, des mèches de marteau, des mèches à bois et des ensembles d'outils de forage pour les tâches courantes d'atelier et d'installation. Mèche devrait être choisi car il permet à l'opérateur de couper proprement à une température contrôlée, et pas seulement parce que le diamètre correspond au trou sur le dessin.
Conclusion
Une mèche surchauffe lorsque le perçage se transforme en frottement. Maîtrisez d'abord les bases : type de mèche, affûtage, vitesse, pression d'avance, évacuation des copeaux, lubrification si nécessaire et état de l'outil. Ces vérifications résolvent plus de problèmes de chaleur que le simple fait d'appuyer plus fort ou de remplacer la mèche sans modifier le réglage.
Le forage propre est un système. Le trépan, la perceuse, le matériau, le serrage et le rythme de l'opérateur affectent tous la chaleur. Lorsque chaque partie est sous contrôle, le trou est plus propre, le tranchant dure plus longtemps, et le Mèche reste utile sur des travaux répétés.










 English
 العربية
 Français
 Português
 Português do Brasil
 Italiano
 简体中文
 繁體中文
 日本語
 한국어
 Deutsch
 Español
 Slovenčina
 ไทย
 Türkçe