
Réponse rapide
A Mèche marche lorsque la pointe de coupe ne peut pas mordre proprement au centre marqué. Les causes habituelles sont une surface lisse ou courbe, une pointe émoussée, une géométrie de foret incorrecte, une vitesse de démarrage trop élevée, un serrage faible, un mauvais alignement du mandrin, ou une pression exercée sur le foret avant qu'il n'ait établi son siège. La solution consiste à contrôler le démarrage : marquer le centre, utiliser un pointeau ou un avant-trou lorsque le matériau le permet, maintenir le foret d'équerre, démarrer lentement et laisser le foret couper avant d'appliquer la pleine pression.
Le problème est courant dans les travaux du bois, du métal, des carreaux, de la maçonnerie, de la tuyauterie et de réparation, car le foret rencontre une surface réelle, et non un dessin parfait. Un foret bien affûté avec la bonne forme de pointe commence de manière plus prévisible, mais la précision dépend également du maintien de la pièce, de la vitesse de l'outil, de la pression d'avance et des premières secondes de contrôle de l'opérateur.
Que signifie le fait qu'une mèche de perceuse "marche" ?
La marche signifie que la pointe s'éloigne du centre prévu avant que le trou ne soit établi. Parfois, le mouvement est évident : le foret glisse sur un panneau métallique ou le long d'un tuyau courbe. Parfois, il est subtil : le trou commence à seulement un ou deux millimètres du centre, mais l'erreur devient visible lorsqu'une vis, un cheville, un scellement, une charnière, un presse-étoupe ou un support doit s'ajuster exactement.
Une mèche ne dévie pas parce qu'une chose est toujours fausse. Elle dévie parce que la force de départ est plus forte que la capacité de la mèche à se localiser. La surface peut être trop lisse. La mèche peut être émoussée. La perceuse peut être inclinée. La pièce peut vibrer. L'angle de pointe peut ne pas convenir au matériau. Même une bonne mèche peut dévier si le premier contact est précipité.
C'est pourquoi un perçage précis commence avant même d'appuyer sur la gâchette. Le traçage, le marquage, le serrage, le choix de la mèche, l'état du mandrin et la vitesse de démarrage sont tous importants. L'objectif est de donner à la mèche un centre stable avant que la pleine charge de coupe ne commence.
Causes courantes du décentrage de la mèche
Le tableau ci-dessous résume les causes les plus fréquemment rencontrées dans les ateliers, lors des travaux d'installation et de maintenance.
| Cause | Ce à quoi ça ressemble | Correction pratique |
|---|---|---|
| Surface lisse en métal ou en carrelage | Affûtez les patins avant de les couper | Utilisez un pointeau, un guide, du ruban adhésif ou un avant-trou si approprié |
| Tuyau courbé ou barre ronde | Le trou commence bas ou sur un côté | Utilisez un montage, un bloc en V, une bague de guidage ou un repère central précis |
| Pointe émoussée ou endommagée | Le mors frotte et chauffe avant d'entrer | Remplacez ou affûtez le foret avant de forcer la coupe |
| Trop de vitesse au démarrage | Le bit saute par-dessus la marque | Commencez doucement jusqu'à ce que le point soit atteint |
| Mauvais serrage | La pièce vibre ou se déplace | Serrez la pièce et soutenez le matériau fin par derrière |
| Mauvais type de bit | La pointe ne peut pas mordre le matériau | Adapter la géométrie du foret au bois, au métal, à la maçonnerie ou au carrelage |
| Jeu de mandrin ou prise lâche | Le foret vacille en rotation | Replacez le foret, vérifiez le mandrin et remplacez les pièces usées |
La correction est généralement simple, mais elle doit être effectuée avant que le trou ne soit ruiné. Une fois que la mèche commence hors centre, forcer davantage la ramène rarement. Cela agrandit souvent l'erreur, endommage la surface ou crée un trou incliné.
Marquez le centre pour que le foret ait un point de départ
Une marque de crayon peut suffire pour un travail grossier dans le bois tendre, mais elle est souvent insuffisante pour le métal, la tôle, le carrelage, le stratifié ou les surfaces peintes. La marque indique à vos yeux où percer ; elle ne donne pas toujours un point d'appui physique au foret. Un pointeau, un emporte-pièce, un grattoir ou une petite pointe de départ peut créer un emplacement peu profond qui aide le foret à rester en place.
Pour le métal, une légère marque de pointeau est l'une des habitudes les plus utiles. Elle crée un petit cône qui maintient la pointe du foret pendant les premières rotations. Pour les surfaces finies, utilisez de la prudence afin que la marque de pointeau n'endommage pas la zone visible. Pour les matériaux semblables au carrelage ou au verre, un pointeau peut ne pas convenir, donc un guide, du ruban adhésif ou une mèche spéciale est plus sûr.
La marque doit être vérifiée sous plusieurs angles. Si la ligne de tracé est épaisse, visez le centre réel, pas le bord de la marque. Lorsque les trous doivent correspondre à un support ou à une charnière, utilisez la pièce réelle comme gabarit si possible. Une mèche suit le point de départ physique, le point de départ doit donc être précis.
Utilisez un avant-trou lorsque le trou final est grand
Un avant-trou est un trou plus petit percé avant la taille finale. Il réduit la quantité de matière que le foret de plus grand diamètre doit enlever au début et aide à maintenir le foret final centré. Les avant-trous sont particulièrement utiles dans le métal, le bois dur, le plastique épais et tout travail où un grand diamètre doit être positionné avec précision.
Le trou pilote doit être droit et proche du centre final. Si le trou pilote est de travers, le trou final peut suivre l'erreur. Ne faites pas le trou pilote trop grand, au risque que la mèche finale perde son guidage de coupe. Le trou pilote doit guider la pointe et l'âme de la mèche plus grande, tout en laissant suffisamment de matière pour que les lèvres de coupe puissent travailler.
Dans le travail de vissage, un avant-trou peut également réduire le fendage et rendre la pose de la fixation plus nette. Dans la fabrication métallique, le perçage d'avant-trou peut réduire le glissement et diminuer la charge sur les mèches plus grandes. Dans les travaux d'installation, un avant-trou donne à l'opérateur la possibilité de confirmer la position avant de s'engager sur le diamètre final.

Associer la mèche au matériau
Une mèche qui démarre bien dans le bois peut ne pas démarrer bien dans l'acier inoxydable. Une mèche pour maçonnerie qui fonctionne avec un actionneur à percussion n'est pas la même qu'une mèche à pointe de lance utilisée pour des trous nets dans le bois. La géométrie de la pointe, la conception des goujures, le matériau, le revêtement et l'état du tranchant affectent tous la manière dont la mèche pénètre la pièce.
| Matière ou emploi | Astuce utile | Note de précision |
|---|---|---|
| Bois tendre et bois dur | Mèche à centrer, mèche hélicoïdale, mèche à pointe de lance ou mèche hélicoïdale appropriée | Un pointeau central ou une pointe de vis aide à localiser le trou |
| Tôle d'acier doux | HSS, cobalt, foret étagé ou foret à métaux adapté | Le pointeau et la faible vitesse de démarrage aident à prévenir le patinage. |
| Acier inoxydable | Mèche en cobalt tranchante ou en métal approprié | Utilisez une vitesse contrôlée, du liquide de refroidissement et un avance ferme pour éviter le frottement. |
| Maçonnerie et béton | SDS plus, foret à percussion, ou foret à maçonnerie | Commencer avec précision avant que la force d'impact maximale ne soit appliquée |
| Carrelage ou surfaces fragiles | Mèche pour carrelage/verre ou mèche guidée | Évitez les impacts et utilisez un guide pour empêcher le patinage de surface |
| Tuyauterie ou ouvrage courbe | Manchon, pilote, montage ou douille de guidage | Soutenez la pièce pour que le foret ne puisse pas décentrer. |
Le meilleur foret n'est pas toujours le plus agressif. Dans un travail délicat, le contrôle prime sur la vitesse. Dans un travail de production, le foret doit également conserver son tranchant assez longtemps pour répéter le résultat. Si un foret est choisi uniquement par son diamètre, le comportement au démarrage peut être ignoré jusqu'à ce que le premier trou soit déjà erroné.
Contrôler la vitesse pendant les premières secondes
De nombreux opérateurs utilisent trop de vitesse trop tôt. Une vitesse élevée peut faire patiner la pointe avant qu'elle ne morde, surtout sur du métal ou du plastique lisse. Elle peut également chauffer rapidement une pointe émoussée. Commencez à basse vitesse jusqu'à ce que la mèche crée un siège peu profond. Une fois le trou établi, augmentez la vitesse uniquement si le matériau et le type de mèche le permettent.
La pression d'alimentation doit également être contrôlée. Une pression trop faible laisse le foret frotter. Une pression trop élevée peut tordre les petits forets, dévier l'outil, fissurer les matériaux fragiles ou agrandir la marque de départ. La bonne pression est constante : le foret produit des copeaux, l'outil reste aligné et la pièce ne vibre pas.
Écoutez et observez. Une coupe nette produit des copeaux ou de la poussière appropriés au matériau. Un grincement, un sifflement, de la fumée, des copeaux bleus ou une surface polie signifient généralement que le foret frotte ou surchauffe. Lorsque cela se produit, arrêtez et corrigez le réglage plutôt que de forcer le foret plus profondément.
Gardez l'équerre de perçage perpendiculaire à la surface
Même si le point de départ est correct, le trou peut devenir imprécis si la perceuse est inclinée. Un léger angle au début fait que le foret charge un tranchant plus que l'autre. Cette charge inégale peut déporter le trou sur le côté. Plus le foret est long, plus il est facile d'amplifier cet angle.
Utilisez des références visuelles. Regardez de face et de profil. Pour un travail répété, utilisez un guide de perçage, un gabarit ou un montage. Pour un travail portable, une petite équerre ou un bloc de guidage peut aider. Dans un matériau épais, vérifiez l'alignement après le premier amorçage peu profond, puis continuez. Une fois qu'un trou profond est incliné, il est difficile de le corriger.
Les mèches longues nécessitent une attention particulière. Une mèche longue peut fléchir, surtout sur de petits diamètres. Commencez avec une mèche pilote plus courte et plus rigide lorsque la précision est essentielle, puis passez à la mèche plus longue si la profondeur l'exige. Cela réduit le déport et protège la mèche contre la flexion.

Serrez et soutenez la pièce.
Une pièce à usiner en mouvement fera bouger le trou. Une tôle fine peut fléchir. Un tube peut rouler. Une planche peut se soulever lorsque l'outil sort. Un support peut vibrer sur un établi. Le bridage ne concerne pas seulement la sécurité ; il fait partie de la précision.
Pour les matériaux minces, soutenez le côté arrière avec du bois de rebut ou une plaque de support lorsque le travail le permet. Cela aide à réduire la flexion, la déchirure et les bavures de sortie. Pour les tuyaux ou les barres rondes, utilisez un bloc en V, un montage ou un autre support stable. Pour le perçage au mur ou au plafond, assurez-vous que l'outil est tenu fermement et que la mèche n'est pas forcée latéralement.
Lors du perçage près d'un bord, le serrage devient encore plus important. La mèche peut être attirée vers le côté le plus faible du matériau. Un guide ou un gabarit peut empêcher la première coupe de glisser vers le bord.
Vérifier l'état du mandrin, de la tige et de l'outil
Parfois, le foret n'est pas le problème principal. Un mandrin usé, des mors sales, un foret tordu ou une queue endommagée peuvent provoquer un balancement. Ce balancement fait que la pointe trace un petit cercle au lieu d'un point stable. Ce cercle peut agrandir le départ et faire dériver le foret.
Insérez complètement la queue et serrez le mandrin uniformément. Pour les mandrins à clé, serrez dans plus d'un trou si la conception du mandrin le demande. Pour les mandrins rapides, assurez-vous que le foret est bien serré et ne glisse pas sous charge. Retirez les copeaux ou l'huile de la queue si nécessaire.
Si l'outil présente un faux-rond visible, utilisez une autre perceuse pour un travail précis. Une mèche de haute qualité ne peut pas compenser un outil qui la fait tourner de manière excentrée. L'outil, le mandrin et la mèche doivent fonctionner comme un seul système.
Conseils de démarrage spécifiques au matériau
Le bois récompense généralement un peu avec un éperon central clair, tel qu'une pointe de foret ou une conception à vrille. Laissez l'éperon localiser le trou avant de forcer. Si la surface est sujette à l'arrachement, utilisez un matériau de support et réduisez la pression près du côté de sortie.
Le métal nécessite un point de centrage, une vitesse contrôlée et un lubrifiant si nécessaire. Un avant-trou plus petit peut aider pour les grands diamètres. Si la surface est en acier inoxydable, maintenez le foret en coupe pour qu'il ne frotte pas et ne durcisse pas le matériau par écrouissage.
La maçonnerie et le béton ont besoin d'un rythme différent. Mèche doit commencer avec précision avant que la pleine force du marteau ne soit appliquée. Si le foret saute sur la surface, faites une petite marque de départ ou utilisez un guide. Une fois le trou établi, maintenez une pression constante et laissez l'action du marteau faire le travail.
Les surfaces carrelées et fragiles demandent le plus de patience. Évitez le mode percussion. Utilisez une mèche adaptée et, si possible, un guide. Commencez lentement jusqu'à ce que la surface soit percée. Une mèche qui "marche" sur le carrelage peut rayer la surface ou fissurer le matériau avant même que le trou ne commence.
Que faire si le trou a déjà commencé de travers
Si le trou n'est que légèrement marqué, arrêtez immédiatement. N'essayez pas de continuer à percer en espérant que cela se corrige de soi-même. Pour le bois, vous pourrez peut-être combler ou déplacer la marque si la surface finie le permet. Pour le métal, un pointeau plus fort à la bonne position peut aider si la mauvaise marque est peu profonde. Pour les pièces finies visibles, le remplacement peut être plus propre que d'essayer de cacher un mauvais trou.
Si le foret a déjà créé un trou partiel, un guide de perçage ou une douille peut aider à recentrer l'étape suivante, mais cela dépend de la tolérance. Dans les travaux de précision, la pièce peut nécessiter une retouche avec un gabarit, un aléage surdimensionné ou une refabrication. Dans les travaux d'installation, une rondelle ou un raccord plus grand peut masquer une petite erreur, mais cela devrait être une réparation délibérée, pas le plan par défaut.
La meilleure récupération est la prévention. Un foret bien guidé au départ a rarement besoin d'être secouru plus tard.
Liste de contrôle de précision avant le forage
Utilisez cette courte liste de contrôle lorsque l'emplacement du trou est important.
- Confirmez le matériau et choisissez une mèche adaptée.
- Vérifiez que le foret est bien affûté, droit et correctement inséré dans le mandrin.
- Marquez le centre clairement et utilisez un pointeau, un guide ou un avant-trou lorsque cela est approprié.
- Serrez la pièce et soutenez les matériaux fins ou courbés.
- Commencez à basse vitesse jusqu'à ce que le point soit en place.
- Gardez la perceuse d'équerre de face et de côté.
- Utilisez un lubrifiant ou un liquide de refroidissement pour le métal lorsque cela est approprié.
- Dégagez les copeaux pour que le foret continue de couper au lieu de frotter.
- Arrêtez si le foret couine, patine, surchauffe ou se tord.
- Inspectez le premier trou avant de répéter la configuration.
Cette liste de contrôle prend moins de temps que de réparer un trou mal placé. Elle aide également les équipes à créer des habitudes répétables sur différents matériaux et tâches.
Où les produits Bestwin s'intègrent naturellement
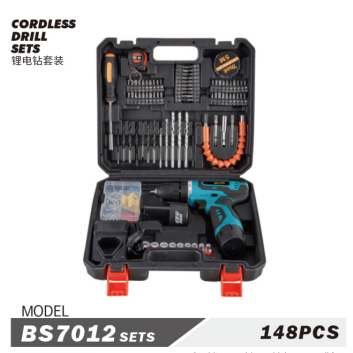
Différents problèmes de précision de perçage nécessitent différents accessoires d'outils. Un foret hélicoïdal peut aider à localiser et à dégager les trous dans le bois. Un foret à maçonnerie ou un foret de marteau-perforateur nécessite un démarrage stable avant que la force d'impact ne soit augmentée. Un jeu de forets est utile lorsque l'outil, le mandrin et la taille du foret doivent être adaptés pour divers travaux de réparation.
Bestwin fournit des forets, des mèches de marteau et des ensembles d'outils de forage pour les tâches courantes d'atelier et d'installation. Le choix utile commence toujours par le travail : matériau, taille du trou, précision requise, profondeur et contrôle de l'outil disponible. Mèche devrait être sélectionné car il aide l'opérateur à démarrer avec précision et à couper proprement, et pas seulement parce que le diamètre correspond au dessin.
Habitudes d'entretien qui maintiennent la précision des trous
Les forets nettoyés, stockés et remplacés au bon moment produisent de meilleurs trous. Après le perçage, retirez les copeaux des cannelures. Essuyez l'huile ou la poussière. Vérifiez la pointe pour détecter tout arrondi, ébréchure, surchauffe ou usure inégale. Si le foret semble endommagé, ne le gardez pas pour le prochain travail de précision.
Rangez les mèches de manière à ce que les tranchants ne se touchent pas. Un tas désordonné dans une boîte à outils peut facilement endommager les pointes. Gardez les tailles courantes organisées et étiquetées. Si plusieurs personnes partagent des outils, un système de rangement clair évite que les meilleures mèches ne soient perdues et que les mèches usées ne soient utilisées pour des travaux de précision.
Le mandrin mérite aussi de l'attention. Nettoyez-le, vérifiez s'il patine et remplacez les pièces usées si nécessaire. Des trous précis dépendent de l'ensemble du système rotatif. Une mèche droite et affûtée tenue dans un mauvais mandrin donne toujours de mauvais résultats.
Conclusion
Une mèche qui "marche" n'est pas un mystère. C'est généralement le signe que le point de départ, l'état de la mèche, le support du matériau, la vitesse, l'alignement ou le réglage de l'outil nécessitent une attention particulière. Marquez le centre, guidez le départ, choisissez la bonne mèche, serrez la pièce et commencez lentement. Une fois que la mèche a un siège stable, le reste du trou devient beaucoup plus facile à contrôler.
Pour un perçage précis, les premières secondes sont les plus importantes. Considérez le traçage, le serrage, les avant-trous et le choix de la mèche comme faisant partie du même processus. Cette habitude permet de réaliser des trous plus proches de la marque, protège la pièce et aide la mèche à durer plus longtemps sur des travaux répétés.








 English
 العربية
 Français
 Português
 Português do Brasil
 Italiano
 简体中文
 繁體中文
 日本語
 한국어
 Deutsch
 Español
 Slovenčina
 ไทย
 Türkçe