
Un agujero puede parecer limpio en la superficie y aun así fallar una galga, dejar un sujetador flojo o mostrar una forma ovalada por detrás. Cuando el diámetro medido es mayor que el indicado en la herramienta, la primera reacción suele ser culpar a la fresa. La causa puede ser, en cambio, el descentramiento del portabrocas, un vástago doblado, presión lateral, una pieza de trabajo inestable, la geometría de punta incorrecta o una medición realizada antes de eliminar las rebabas. Una broca elimina material a través de un filo de corte giratorio, por lo que cualquier movimiento que se aleje del eje previsto se convierte en un diámetro adicional. Encontrar la fuente real de ese movimiento es la diferencia entre reemplazar una herramienta y corregir un proceso que arruinará cada agujero.
Respuesta rápida
Una broca crea un agujero sobredimensionado o descentrado cuando los filos de corte no giran sobre una línea central estable. Las causas comunes incluyen la excentricidad del husillo o del portabrocas, una broca doblada, un vástago mal asentado, labios de corte desiguales, avance excesivo, carga lateral, agarrotamiento al salir, sujeción de la pieza floja, velocidad incorrecta o un agujero guía que desvía la herramienta del centro.
Empieza por limpiar y medir el agujero, luego comprueba el Broca, el mandril, el husillo y la pieza de trabajo por separado. Gire la herramienta a mano para buscar bamboleo, vuelva a asentar el vástago, verifique los filos de corte, sujete la pieza y repita la prueba en material de desecho. Una comparación controlada muestra si el problema sigue a la broca, la máquina, el material o el método de perforación.
Define el error de agujero antes de corregirlo
"Excesivamente grande" y "ovalado" están relacionados pero no son idénticos. Un agujero excesivamente grande puede permanecer casi circular mientras mide más que el diámetro nominal de la broca. Un agujero ovalado tiene diferentes diámetros a través de diferentes ejes. Un agujero acampanado es más ancho cerca de la entrada. Un agujero cónico cambia de diámetro a lo largo de su profundidad. Estas formas apuntan a diferentes causas.
No juzgue solo por encajar un perno en el agujero. Los sujetadores, pasadores, bujes y anclajes tienen sus propias tolerancias. Un ajuste flojo puede provenir del sujetador, rebabas, eliminación de recubrimiento o un borde dañado. Mida la broca y el agujero terminado con herramientas adecuadas para la precisión requerida. Para trabajos de taller ordinarios, los calibradores pueden ser suficientes. Para producción de tolerancias ajustadas, pueden ser necesarios calibres de pasador, calibres de agujero o un método de inspección definido.
Retire las astillas sueltas y las rebabas antes de medir. Una rebaba puede hacer que una entrada parezca más pequeña, mientras que un borde rasgado puede hacer que parezca más grande. Verifique en más de una dirección y, cuando sea posible, en más de una profundidad. Una broca que produce una entrada circular pero una salida ovalada puede estar reaccionando al avance en lugar de cortar sobredimensionado a través de todo el material.
Compare el error con el requisito del trabajo
No todos los agujeros requieren tolerancias de mecanizado de precisión. Un agujero de holgura para un soporte general tiene requisitos diferentes a los de un agujero para espiga, un agujero de anclaje, un agujero para remache o la ubicación de un rodamiento. La pregunta útil es si la broca produce un agujero que cumple con la función. Esto mantiene la inspección práctica y evita que una característica de holgura normal se trate como un fallo.
Si los agujeros repetidos cambian de tamaño durante el mismo trabajo, el proceso es inestable. El desgaste, el calor, las virutas en el portabrocas, la sujeción de la pieza que se afloja o la presión del operario pueden estar cambiando con el tiempo. Registre el primer agujero y los posteriores en lugar de examinar solo el peor. Ese patrón a menudo identifica el punto en el que la broca o la configuración comenzaron a moverse.
Tabla 1. Forma del agujero y causas probables
| Condición del agujero | Causa común dirección | Primera revisión |
|---|---|---|
| Circular pero consistentemente sobredimensionado | Diámetro de la broca, excentricidad, labios desiguales, recuperación elástica del material | Mide la broca, comprueba la excentricidad, compara una segunda broca |
| Oval en la entrada y a lo largo de la profundidad | Presión lateral, pieza de trabajo suelta, movimiento del portabrocas o del husillo | Soporte de sujeción, herramienta de apoyo, inspeccionar portador |
| Ancho en la entrada y más ajustado a la talla debajo | Mal centrado, inicio errático, ángulo inestable a mano alzada | Use una marca central, guía o punzón guiado |
| Circular en la entrada pero rugoso u ovalado en la salida | Agarre de avance, material sin soporte, avance excesivo | Añadir soporte de retroceso y reducir la alimentación antes de la salida |
| Afilado a través del agujero | Cambios en el ángulo de la herramienta, broca larga y flexible, guía desalineada | Comprobar alineación, longitud de bits y soporte |
| Apariencia multilobulada o triangular | Ruido, desequilibrio de vanguardia, configuración resonante | Comprobar labios de corte, velocidad, rigidez y sujeción de la pieza. |

Mide la broca en sí
La etiqueta o el compartimento de almacenamiento no son una medida. Verifique la broca real en la parte correcta del diámetro de corte. Los recubrimientos, el desgaste, los daños, el afilado y la tolerancia de fabricación pueden cambiar el tamaño efectivo. Una broca colocada en la bandeja incorrecta también puede crear un error simple pero persistente.
Inspeccione los filos de corte. En una broca helicoidal convencional, los dos filos principales deben tener longitudes y ángulos razonablemente iguales. Si un filo extrae más material, la broca puede girar alrededor de un punto que no es el centro geométrico. El agujero puede quedar sobredimensionado, lobulado o rugoso, incluso cuando el vástago gira correctamente.
Observe el filo y la punta del cincel. Una punta dañada o irregular puede empujar la broca hacia un lado durante el inicio. Una broca para mampostería con carburo astillado, una broca para madera con un espolón dañado o una broca multipropósito con una punta irregular pueden crear diferentes errores en el agujero. La geometría de corte debe adaptarse tanto al material como al acabado esperado.
Comprobar si el vástago o el cuerpo están doblados
Haga rodar una broca recta y corta sobre una superficie plana conocida cuando sea una comprobación adecuada en el taller. Un levantamiento visible o un espacio cambiante sugiere que está doblada. Para una mejor evaluación, monte la broca y obsérvela a baja velocidad o utilice un comparador donde el proceso requiera precisión. No haga funcionar una broca que se sospeche que está doblada a alta velocidad.
Las brocas largas son más flexibles. Incluso una broca recta puede desviarse bajo presión lateral o avance pesado. Una broca larga utilizada para un agujero poco profundo puede generar más movimiento que una opción más corta y rígida. Elija solo la longitud necesaria para el acceso y la profundidad cuando la precisión sea importante.
Comprobar la excentricidad del mandril y del husillo
El descentramiento significa que la línea central giratoria se mueve alrededor del eje previsto. Una pequeña cantidad en el mandril puede convertirse en un movimiento mayor en la punta de la broca, especialmente con una herramienta larga. El descentramiento puede deberse a suciedad en el vástago, un apriete desigual de las mordazas, mordazas desgastadas, un mandril dañado, desgaste del husillo o un portaherramientas mal asentado.
Retire la broca y limpie el vástago y el portabrocas. Una sola viruta entre el vástago y la mordaza puede inclinar la herramienta. Inserte la broca lo suficiente para una sujeción segura sin que las estrías queden atrapadas en las mordazas. Apriete el portabrocas de manera uniforme. En un portabrocas de cremallera, siga el método del fabricante de la herramienta en lugar de apretar un agujero sin cuidado y asumir que las otras posiciones de las mordazas son iguales.
Gire el ensamblaje a mano con la herramienta desconectada de la corriente. Observe el vástago cerca del portabrocas y la punta más alejada. Si ambos vibran, el asiento, el portabrocas, el mandril o la broca pueden ser los culpables. Si el vástago parece estable pero la punta se mueve, la broca puede estar doblada. Si varias brocas conocidas como rectas muestran el mismo movimiento, inspeccione la máquina en lugar de reemplazar cada cortador.
Aísla la fuente con un simple intercambio
Utilice una broca en buen estado del mismo tamaño en el mismo portabrocas. Luego, utilice la broca sospechosa en otra herramienta en buen estado si el procedimiento del taller lo permite. Si el error sigue a la broca, inspeccione la geometría y la rectitud. Si permanece con la máquina, investigue el portabrocas, el husillo, los rodamientos, el soporte y la configuración.
Este cambio es más fiable que modificar varias cosas a la vez. Reemplazar la broca, cambiar la velocidad, mover la pieza y usar un operador diferente en un solo paso puede producir un buen agujero, pero no identifica la causa. Una prueba controlada cambia una variable y mantiene la evidencia útil.
Asegúrese de que la pieza de trabajo no se mueva
Una herramienta giratoria precisa no puede hacer un agujero preciso en una pieza en movimiento. La chapa fina puede levantarse hacia la broca. Las barras redondas pueden rodar. Un pequeño soporte puede torcerse cuando los filos de corte entran en contacto. La madera puede levantarse cerca del punto de ruptura. Incluso un movimiento difícil de ver puede agrandar el agujero.
Sujeta la pieza y apóyala cerca del punto de perforación. Utiliza material de respaldo donde ayude a controlar la salida y la calidad del borde. En una taladradora de columna, asegura el tornillo de banco o el accesorio en lugar de sujetarlo con la mano. Con un taladro manual, estabiliza tanto la pieza como la posición del operario. La broca debe avanzar a lo largo de un eje sin usarse como palanca.
La sujeción debe coincidir con el material. Sujetar una lámina delgada directamente a través de un gran espacio sin soporte puede permitir que se flexione. Una placa de respaldo sacrificial puede reducir la distorsión y la formación de rebabas. Los tubos y las secciones curvas pueden necesitar un soporte con forma. Una broca que entra en una superficie elástica en ángulo puede cortar una abertura ovalada antes de que se alinee.
Controlar el inicio del hoyo
Muchos agujeros sobredimensionados comienzan con un inicio inestable. Una broca que patina sobre metal, sigue la veta de la madera o entra descentrada en una superficie curva elimina material antes de que se establezca el diámetro completo. Una vez que la abertura se agranda, la herramienta no puede devolver el material eliminado.
Utilice una marca de centro, un punzón de centro, un casquillo guía, una plantilla o una técnica de inicio adecuada para el material. El punto debe localizarse sin crear un cráter más grande que el agujero terminado. Para superficies delicadas, elija un método que controle la posición sin dañar el recubrimiento o el borde.
Un agujero guía puede ayudar, pero debe tener el tamaño y la alineación correctos. Si es demasiado grande, la broca principal puede perder la guía en el centro y vibrar cuando los labios entren en contacto. Si está descentrado, la broca más grande puede seguir el error. Si endurece el material por trabajo o crea una rebaba gruesa, puede hacer que el siguiente corte sea menos estable.
Utilice una herramienta de punteo cuando la precisión lo requiera
Para la perforación a máquina, una herramienta de centrado corta y rígida puede establecer el centro con mayor precisión que una broca larga y flexible de longitud estándar. El ángulo incluido y la profundidad deben soportar la herramienta posterior en lugar de forzar sus filos de corte en un asiento inadecuado. Esta es una elección de proceso, no una regla universal para cada tarea manual.
Al usar una guía o plantilla, inspeccione el orificio de la guía en busca de desgaste. Un casquillo desgastado puede permitir que la broca entre en ángulo incluso cuando el accesorio parece correcto. Los agujeros de producción repetidos deben verificarse a intervalos para que el desgaste de la guía se encuentre antes de que un lote completo se desvíe de la tolerancia.
Ajusta la velocidad y el avance al diámetro y al material
El exceso de velocidad puede calentar los filos de corte, ablandar algunos materiales y aumentar las vibraciones. Una velocidad de avance demasiado baja puede hacer que la broca roce en lugar de cortar. Una velocidad de avance demasiado alta puede flexionar la herramienta, levantar la pieza de trabajo o hacer que la broca se agarre al atravesar. La combinación correcta produce virutas controladas y mantiene la herramienta centrada.
Los diámetros grandes generalmente necesitan una velocidad de rotación menor que los diámetros pequeños en el mismo material. Los materiales duros y los filos de corte duros requieren sus propias recomendaciones. Una broca diseñada para hormigón con percusión se comporta de manera diferente a una broca helicoidal en acero o una broca de espiga en madera. Utilice el modo de herramienta y la práctica de corte correctos para la fresa.
Observe las virutas. Virutas consistentes de ambos filos de corte sugieren un corte más equilibrado. Una viruta fuerte y una viruta débil pueden indicar un acoplamiento desigual de los filos, descentramiento o desalineación. Polvo, decoloración, chirridos o agarrotamientos repetidos sugieren que la velocidad, el avance, el afilado o la coincidencia del material necesitan ser revisados.
El general Broca El concepto abarca muchas geometrías de corte, y cada geometría centra y evacúa las virutas de manera diferente. La precisión del agujero mejora cuando se elige el tipo de broca para el material en lugar de usar una fresa general para cada trabajo.
Evita la carga lateral de la herramienta
Una broca está diseñada para cortar a lo largo de su eje. La presión lateral dobla la broca y hace que un borde describa un camino más ancho. La perforación manual es especialmente sensible porque el operador puede corregir el ángulo mientras la herramienta ya está engranada. El agujero resultante puede ser más ancho en la entrada, cónico u ovalado.
Ajuste la posición del cuerpo antes de comenzar. Mantenga la broca alineada desde dos direcciones de visión cuando sea posible. Utilice una escuadra, un bloque guía, una guía de taladro portátil o un accesorio cuando el ángulo del agujero sea importante. No utilice la broca para agrandar o enderezar un agujero a menos que el proceso requiera específicamente una herramienta de corte diferente.
La carga lateral también ocurre cuando las virutas se acumulan en agujeros profundos. El operador puede tirar de la herramienta lateralmente mientras intenta liberarla. Utilice una extracción controlada y la eliminación de virutas. Si la broca se atasca, detenga la rotación antes de forzarla para liberarla. Una broca doblada puede seguir produciendo agujeros de gran tamaño incluso después de que se olvide el atasco original.
Gestionar la ruptura en la parte posterior del material
Al salir la punta, el material restante se vuelve delgado y menos capaz de guiar la broca. Los filos de corte pueden agarrarse, tirar hacia adelante o desgarrar el borde. Las láminas delgadas pueden deformarse en un cono. Las fibras de madera pueden astillarse. Las superficies quebradizas pueden desconcharse. La entrada puede medir correctamente mientras que la salida se ve sobredimensionada o irregular.
Reduzca el avance antes de la penetración. Soporte la cara posterior cuando sea apropiado. Mantenga la pieza sujeta para que la fuerza de corte final no la levante. Para chapa metálica, una fresa escalonada u otra adecuada puede ofrecer un mejor control para algunos tamaños de agujeros, pero la selección debe seguir los requisitos de material, espesor y acabado.
No mida a través de una salida rota y llame al diámetro completo sobredimensionado. Inspeccione la sección estable del agujero y registre la condición del borde por separado. Una broca puede estar cortando casi a medida mientras que el método de ruptura crea el defecto visible.
Considerar el comportamiento del material
Los diferentes materiales responden de manera distinta después de que pasa el filo de corte. Los plásticos pueden ablandarse por el calor y esparcirse alrededor del agujero. El metal delgado puede distorsionarse. Los materiales laminados pueden delaminarse. La veta de la madera puede tirar un poco hacia los lados. La mampostería puede romperse alrededor de los agregados o los bordes débiles. La broca y la configuración deben controlar el material en lugar de asumir que cada diámetro nominal produce el mismo resultado final.
En plástico blando, una punta convencional puede engancharse y salirse. Menor calor, geometría adecuada, soporte y alimentación controlada pueden mejorar el agujero. En metal delgado, la broca puede producir una forma multilobulada porque la lámina carece de soporte. En madera, una broca de espiga o de barrena puede ubicarse de manera diferente a una broca helicoidal general.
El concreto y la mampostería requieren atención a la percusión, la condición del carburo y la variación del material base. Una punta mellada o un agregado duro pueden hacer que el agujero sea rugoso o sobredimensionado. Sin embargo, un diagnóstico dedicado de agujeros sobredimensionados debe distinguir la rotura normal del agregado del bamboleo de la herramienta. Mida varios agujeros y compare las ubicaciones antes de decidir que la broca es la única causa.
Comprobar compatibilidad de modo de herramienta, portador y accesorio
El modo martillo no debe usarse simplemente porque la perforación sea lenta. Una broca destinada al corte rotatorio en metal o madera puede producir agujeros deficientes o fallar si se selecciona el modo de impacto incorrecto. Por el contrario, una broca para mampostería puede necesitar la acción de martillo correcta en el hormigón. Adapte la herramienta, el vástago, el portabrocas y el modo.
Los sistemas SDS-plus, SDS-max, vástago liso, vástago hexagonal y otros tienen diferentes características de movimiento y retención. Una broca debe estar completamente asentada y ser apropiada para el portabrocas. El desgaste en un sistema SDS puede permitir un movimiento que es normal para la acción de martillo pero inadecuado para un agujero rotatorio de tolerancias estrechas. No compare la precisión de los agujeros entre sistemas de herramientas sin considerar su propósito.
Los adaptadores añaden interfaces. Cada interfaz puede presentar holgura o aflojarse bajo carga. Si un agujero debe ser preciso, reduzca los adaptadores innecesarios y verifique el sistema ensamblado. Una broca de primera calidad no puede corregir un mandril dañado, un arrastrador suelto o una extensión inadecuada.
Diagnosticar problemas de taladro manual y taladro de columna de forma diferente
Con un taladro manual, la alineación del operador, la posición del cuerpo y la sujeción de la pieza son variables importantes. Repita el agujero con una guía o plantilla. Si la precisión mejora, la broca puede ser aceptable y el proceso necesita más soporte. Un taladro compacto también puede tener más movimiento visible del portabrocas que una máquina rígida, especialmente con una broca larga.
En una taladradora de columna, compruebe la escuadra de la mesa, el juego del husillo, el asiento del portabrocas o del cono, la extensión de la pluma y la estabilidad del accesorio. Extender la pluma más de lo necesario puede reducir la rigidez. Una broca puede funcionar aceptablemente cerca del portabrocas y desviarse cuando la pluma y la herramienta están completamente extendidas.
Para maquinaria de producción, las mediciones indicadoras pueden separar la excentricidad del husillo de la excentricidad de la herramienta. Verifique el husillo o la superficie de referencia, luego el portaherramientas, luego el vástago y la punta de la broca. La secuencia es importante porque evita que la broca sea culpada por un movimiento introducido anteriormente en la cadena.
Utilice una prueba de corrección estructurada
Tras la inspección, repita el agujero en condiciones controladas. Utilice una muestra de material conocida, una pinza segura, un portabrocas limpio y una broca en buen estado. Marque el centro con cuidado. Seleccione la velocidad y el avance adecuados. Mida el agujero terminado después de desbarbar, luego cambie solo una variable si el error persiste.
Las comparaciones útiles incluyen:
- Bit sospechoso frente a bit conocido como bueno en la misma herramienta.
- La misma broca en una segunda herramienta que funciona bien.
- Taco corto frente a taco innecesariamente largo del mismo diámetro.
- Taladro manual versus una guía de soporte.
- Sujeción existente frente a un utillaje rígido con soporte.
- Velocidad y avance originales frente a un ajuste controlado recomendado.
Este método convierte una queja incierta del taller en un resultado rastreable. Una broca que pasa en una configuración rígida pero falla en la operación original apunta a problemas de alineación o sujeción de la pieza. Una broca que falla en ambas configuraciones es más probable que esté dañada, desequilibrada, doblada o de tamaño incorrecto.
Leer la evidencia en una matriz de diagnóstico
Tabla 2. Matriz de diagnóstico de orificios sobredimensionados
| Evidencia | Dirección más probable | Acción correctiva |
|---|---|---|
| Cada broca produce el mismo sobretamaño en una máquina | Chuck, husillo, portaherramientas o método de medición | Compruebe la excentricidad y la calibración antes de sustituir las fresas. |
| Una broca produce el error en múltiples herramientas | Cuerpo doblado, talla incorrecta, labios desiguales, punta dañada | Reemplazar o rectificar profesionalmente según corresponda |
| El agujero es preciso con una guía, pero no a mano alzada. | Presión del operador en ángulo o lateral | Añadir soporte de alineación y mejorar la postura |
| Lámina delgada muestra orificios lobulados | Baja rigidez, agarrotamiento, fresa o velocidad inadecuados | Hoja de soporte, ajustar proceso, considerar geometría adecuada |
| El error aumenta a medida que aumenta la profundidad del agujero. | Broca larga y flexible, desalineación, acumulación de virutas | Usa una herramienta más corta, mejora la guía, limpia las virutas |
| La salida está dañada pero el calibre está casi al tamaño. | Avance en la alimentación y el respaldo | Reduce el avance y soporta la cara posterior |
| Los primeros agujeros pasan y los agujeros posteriores fallan | Calor, desgaste, portabrocas flojo, desgaste de la guía | Inspeccionar intervalos, condición de corte y sujeción |
La matriz debe usarse con mediciones reales. Las impresiones visuales son útiles para la dirección, pero la broca, el orificio y el sistema de rotación necesitan verificaciones separadas antes de aprobar una acción correctiva.
Errores comunes que empeoran el agujero
El primer error es usar la broca giratoria como un escariador de corte lateral para agrandar o enderezar el agujero. Esto aumenta la carga lateral, daña los filos de corte y ofrece poco control sobre el tamaño final. Utilice un proceso destinado al acabado cuando se requiera un diámetro o una redondez más precisos.
El segundo error es apretar un vástago sucio. Las virutas y el aceite pueden impedir una sujeción uniforme. El tercero es sujetar en las estrías. Las mordazas del portabrocas deben sujetar el área del vástago destinada a la sujeción. Una broca mal asentada puede tambalearse incluso cuando está recta.
El cuarto error es aplicar más fuerza cuando el agujero comienza a vibrar. Más fuerza puede aumentar la flexión y el agarre. El quinto es medir a través de rebabas o fibras desgarradas y tratar ese valor como el diámetro del orificio. Limpie el agujero y utilice un método de inspección consistente.
El sexto error es reemplazar solo la broca cuando varias herramientas muestran el mismo error. Mandriles desgastados, husillos flojos, adaptadores dañados y fijaciones inestables pueden arruinar rápidamente las fresas nuevas. Una broca debe ser parte del diagnóstico, no la conclusión automática.
Elija un reemplazo por el modo de falla real
Si se necesita un reemplazo, seleccione la broca según el material, el diámetro, la profundidad, el vástago, el portabrocas, la geometría de corte y el acabado requerido. Una broca para martillo de hormigón, una barrena para madera, una broca multipropósito y una broca helicoidal para metal resuelven diferentes problemas. La elección correcta debe eliminar el material limpiamente y permanecer estable en la herramienta disponible.
Para una broca doblada o mellada, el reemplazo suele ser más confiable que intentar compensar con la técnica. Para una broca afilada de manera desigual, el reafilado profesional puede ser apropiado en un taller controlado. Para taladros repetidamente sobredimensionados causados por la máquina, una broca nueva no resolverá la excentricidad hasta que se corrija el portabrocas o el husillo.
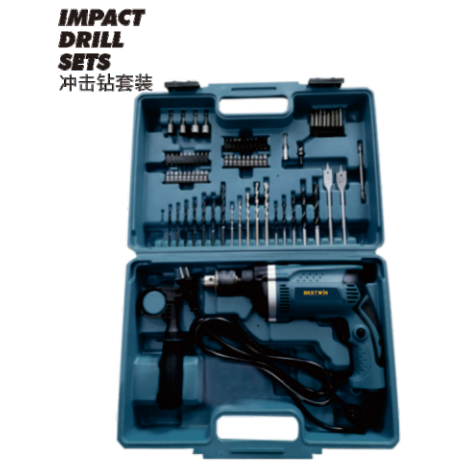
Bestwin ofrece opciones de brocas y herramientas de perforación en juegos para taladrado con percusión y para talleres generales. Después de la ejecución, se comprueban el sujetado de la pieza, la alineación, la velocidad y el material, y el producto relevante se puede emparejar con el sistema de herramientas real. Esto mantiene la selección conectada al requisito del agujero en lugar de usar un estilo de cortador para cada material.
Conclusión final
Un agujero sobredimensionado o descentrado es evidencia de que la trayectoria de corte se alejó de un eje estable. La causa puede ser la broca, pero también puede ser el portabrocas, el husillo, el soporte, el operador, la pieza de trabajo, el piloto, la velocidad, el avance o la condición de penetración. Defina la forma del agujero, mida después de desbarbar y aísle una variable a la vez.
Limpie y vuelva a asentar el vástago, inspeccione el equilibrio del filo de corte, verifique si hay dobleces, asegure la pieza de trabajo, controle el arranque, reduzca el avance al atravesar y compare el resultado con una configuración que funcione correctamente. Una vez conocida la causa, la broca se puede reemplazar o ajustar al material con confianza, mientras que los fallos de la máquina y del proceso se corrigen en lugar de trasladarse al siguiente agujero.










 English
 العربية
 Français
 Português
 Português do Brasil
 Italiano
 简体中文
 繁體中文
 日本語
 한국어
 Deutsch
 Español
 Slovenčina
 ไทย
 Türkçe