
钻孔作业在钻头达到全深度之前就可能出现问题。电机在转动,夹头看起来已闭合,操作员施加着稳定的压力,但钻头却停止旋转或滑入夹头更深处。钻杆上出现一个闪亮的环,钻孔停滞,再次拧紧夹头也只能暂时解决问题。当钻头在夹头中不断打滑时,原因可能是夹持不当、受到污染、钻杆不合适、扭矩过大或损坏,这些问题在继续钻孔之前都应得到纠正。
快速回答
钻头在夹头中打滑,是因为夹头爪无法产生足够干净、均匀的夹持力来传递扭矩。常见原因包括:钻头柄油腻或抛光、夹头内部有碎屑、夹头爪接触不均、插入深度不当、拧紧不足、夹头损坏、钻头柄尺寸过小、进给压力过大,或使用了不适合材料的钻头和钻头组合。
首先停止工具,断开电源,卸下钻头,并清洁钻头柄和夹头爪。检查钻头柄是否有划痕、压扁或热变色。重新安装 钻头 所以卡爪夹持的是钻头的直柄而不是螺旋槽,然后均匀地拧紧钻夹头。如果再次出现打滑,请减小钻削载荷并检查钻夹头是否有磨损或损坏,而不是简单地施加更大的力。
滑倒的真实样子
打滑与钻头停止不同,钻头的离合器释放或电机停止。真正的夹头打滑是指夹头本体继续转动,而钻头旋转速度变慢、停止或轴向移动。钻杆上可能会出现圆形抛光痕迹,这是因为夹爪失去抓力。无钥匙夹头在反复冲击后可能会松动,而有钥匙夹头如果只拧紧了一个钥匙位置,可能会夹持不均匀。
另一个线索是钻头插入深度的变化。如果钻头逐渐移入夹头,则可能是夹头太靠近钻头槽或锥形过渡区域,而不是夹在完整的圆柱形柄部上。如果钻头向外移动,则可能是钻削载荷在夹头中将其拉出,尤其是在钻透、使用开孔器或钻头在材料中卡住时。
切勿将钻夹头打滑与刀具打滑混淆。钻头钝了,即使钻杆被牢固夹紧,钻头也可能空转而无法前进。在钻杆靠近钻夹头处用易擦掉的标记线做个记号,有助于显示钻头是否相对于卡爪在移动。这种快速观察可以防止操作员在实际问题是刀刃磨损或钻孔技术不佳时,却去拧紧一个好的钻夹头。
拧紧前请清洁夹持面
油会在钻夹头需要的地方减少摩擦。少量切削液会沿着钻头槽向上迁移,尤其是在水平或头顶钻孔时,会到达钻柄。储存时的油脂、防锈剂、灰尘、树脂和细小的金属屑也会产生同样的效果。钻柄潮湿或脏污的钻头即使在钻夹头拧紧后也可能打滑。
取下钻头,用干净的无绒布擦拭柄部。清洁可触及的卡爪表面,并充分打开卡盘以清除夹带的碎屑。除非工具制造商允许,否则避免用溶剂浸泡卡盘,因为液体可能会将碎屑带入机构深处或清除必要的内部润滑。目的是获得清洁、干燥的夹持表面,而不是干燥的内部齿轮系统。
在良好的光线下检查卡爪。所有卡爪应同时移动并均匀地接触钻头。卡在某个卡爪后面的灰尘或金属屑会导致钻头偏心。这会减小接触面积,增加跳动量,并将压力集中在柄部的一部分。清洁通常可以解决间歇性打滑的问题,否则会看起来像是卡盘磨损了。
保持切削液在切削区域
钻削金属时,请将切削液涂抹在刀刃附近,而不是涂满整个钻头。钻柄上的多余切削液不会提高切削效率,反而可能削弱钻夹头的夹持力。如果工作需要频繁润滑,请偶尔暂停检查切削液是否已回流至钻夹头。
木工会产生另一种污染问题。细小的灰尘、树脂和压实的碎屑会积聚在无钥匙夹头内部。砌体钻孔会引入磨蚀性粉尘,干扰夹头运动。在任何材料中,清洁钻头柄都能让夹头在不损坏的情况下最好地传递扭矩。
将柄插入正确的深度
卡盘夹爪应夹持直柄部分,而非钻头刃部。如果钻头插入过深,夹爪可能会夹到刃部或柄部与钻体之间的圆角过渡处。接触会不均匀,锋利的刃部边缘会损坏夹爪。如果钻头插入过浅,卡盘内留下的柄部长度不足以抵抗扭矩和弯曲。
将卡盘张开足够大,以便钻头插入而不会与夹爪尖端发生严重刮擦。插入钻杆,直至有足够的整个直径接触,同时保持钻头的沟槽在夹爪外部。对于短钻头,请检查夹爪是否未触及切削部分。对于长钻头,不要依赖浅度插入来获得额外的伸长量;请使用正确长度的钻头或合适的延长系统。
有些附件的柄部呈六角形、圆形或特殊形状,并经过了减小处理。这些设计在与兼容的夹头配合使用时,可以提高扭矩传递效率,但它们仍然需要夹头夹持到位。柄角损坏的钻头或柄部有严重划痕的圆柄钻头可能无法均匀就位。如果柄部形状不再与夹头匹配,更换比反复过紧更安全。
表 1. 刀柄和卡盘配合检查
| 检查点 | 可接受的状况 | 钻头打滑的风险 |
|---|---|---|
| 柄面 | 干净、干燥、笔直,无深划痕 | 油污、抛光、锈蚀或压扁的区域会降低抓握力 |
| 插入深度 | 钳口完全接触直柄 | 浅握或夹持刀柄会减小接触面积 |
| 下颌运动 | 所有钳口均匀地向中心闭合 | 一个卡死的夹爪会导致跳动和夹持力不足 |
| 柄径 | 在卡盘的标称范围内 | 过小或过大的柄部可能无法正确夹紧 |
| 卡盘 | 适用于工具和钻孔负荷 | 轻型卡盘在反复高扭矩作用下会松动 |
均匀拧紧卡盘
无钥匙夹头和有钥匙夹头需要不同的操作习惯。无钥匙夹头应按照钻头制造商的说明进行握持和拧紧。许多用户在遇到第一阻力时就停止了,但此时钻头可能尚未完全被夹头卡紧。应徒手牢固拧紧,切勿使用钳子夹住夹头套筒,以免损坏表面或内部机构。
对于带键的钻夹头,应在每个可用键孔处拧紧,而不是只使用一个孔。在钻夹头周围转动钥匙有助于使夹爪受力均匀并使钻头居中。单点拧紧可能会导致夹爪受力不均,尤其是在旧的钻夹头上。在连接电源之前取出钥匙,切勿将其留在钻夹头上。
用力过猛并非总是好事。过度拧紧会损坏小柄,使夹爪表面变形,或导致拆卸困难。这还会掩盖钻头和钻夹头不匹配的事实。正确的目的是在清洁的钻头柄上实现牢固、均匀的夹紧。如果正常拧紧无法在适当负载下防止打滑,请检查钻夹头和钻孔设置。
第一洞后复查
新安装的钻头在首次负载循环后可能会有轻微的沉降。停止钻孔,断开电源,并确认钻头保持在同一深度,并且钻夹头仍然拧紧。这在从小直径引导孔更换为大直径钻头后,或在开始钻削要求较高的金属孔后尤其有用。
每次钻孔都重复拧紧是不正常的。这可能表明存在污染、扭矩过大、夹头磨损或柄部不合适。在工具和切削条件正确的情况下,钻头应能在合理的钻孔周期内保持牢固。
降低设置无法承受的扭矩
卡盘打滑有时是切削载荷过高的警告。钻头过大、刀刃钝、主轴转速低、进给压力过大、切屑堵塞或突然钻透都可能产生卡盘无法传递的扭矩。更紧地拧紧可能会将失效点转移到卡盘、主轴、钻头或操作者的手腕上。
将转速与钻头直径和材料相匹配。直径越大通常需要较低的转速,而非常低的转速与较高的进给量相结合仍可能使切削刃过载。让锋利的钻头切削,而不是强行推进。如果切屑停止排出,请定期退出,同时保持控制,以便排屑槽可以清除碎屑。
当钻头类型和材料合适时,先导孔可以减小负荷。阶梯钻可能有助于钻大孔金属,但先导孔直径不应消除大钻头所需的切削作用。在钻穿时反复卡住的钻头,在钻头尖端接近另一表面时,可以采用较轻的进给量,并在工件后方提供更好的支撑。
工具也很重要。小型手钻可能不适合直径非常大或要求苛刻的砌体作业。钻头在技术上可能适合该材料,但夹头和钻机不足以提供所需的扭矩。请使用针对该操作设计的机器、夹头和钻头组合。
检查位是否绑定
卡钻时,钻头对夹持器的拉力会远超正常切削力。这种情况发生在钻孔收缩夹住钻头、切屑堵塞钻槽、钻头倾斜、工件移动或钻头钻透时被卡住。操作员可能会注意到钻头突然扭转,随后出现钻杆抛光或夹头松动。
夹紧工件,使其不能转动。保持钻头与孔对齐,避免使用钻头作为杠杆扩大孔口。在钻屑完全堵塞之前清除钻屑。对于深孔,使用受控的退出循环,而不是等到钻头卡住。
如果发生卡滞,请立即松开扳机并支撑住工具。当钻头负载过重时,请勿全速反转。取出后,检查钻头和夹头。一次严重的打滑可能会导致钻头柄部出现毛刺,损坏夹头爪的边缘,或产生一个高点,从而妨碍今后居中夹持。
检查刀柄损坏情况后再重复使用
滑动会留下痕迹。寻找明亮的环痕、深色的热痕、纵向划痕、凸起的毛刺、压扁的区域以及柄部直径的变化。损坏的钻头可能会继续滑动,因为夹爪只接触到高点。它也可能偏离中心,产生过大或粗糙的孔。
轻微的表面抛光有时可以修复,但深槽痕或明显变形的柄部则需要更换。切勿随意打磨硬化柄部以使其适配。去除材料会改变平衡、降低强度并产生不规则的夹持表面。因摩擦变蓝或出现裂纹的钻头应报废。
通过在平坦的基准面上滚动合适的钻头或在受控装置中测量跳动来检查直线度。弯曲的钻头在每次旋转时都会对夹头施加变化的侧向载荷。即使是好的夹头,在反复受到偏心载荷时也可能松动。
这 钻头 钻头也应适合其预期用途。圆形柄、六角柄、SDS柄和锥形柄并非都能在所有夹头上互换。SDS配件应装入兼容的SDS夹头,而不是普通的游标卡尺夹头,而标准的圆形柄钻头则需要夹头爪与钻头柄之间有干净、均匀的接触。
检查卡盘是否有磨损或损坏
如果几个干净、完好的钻头打滑,那么夹头就值得仔细检查。将其完全打开和关闭。夹爪应平稳移动并保持居中。夹爪滞后、卡住或在不同高度关闭都可能导致钻头无法完全接触。
检查卡盘的夹爪面是否有圆角、崩口、裂纹或嵌入的金属。反复滑动会抛光夹持表面。用钳子拧紧、在拔出钻头时受到撞击或暴露在重磨损粉尘中的卡盘可能会有内部损坏。安装另一个钻头无法纠正无法施加均匀压力的机构。
检查跳动是否过大。一些跳动可能来自钻头本身,但使用多个直柄钻头时出现的明显晃动表明夹头、主轴或轴承存在问题。跳动会增加侧向载荷,并导致夹头在每转一圈时都与钻头发生作用。这会松动即使是安装牢固的钻头。
对于可拆卸夹头,请遵循工具制造商的服务程序。请勿在钻机通电或安装电池的情况下尝试自行拆卸。如果夹头在正常负载下无法夹持额定容量内的钻头,更换通常比反复过度拧紧更可靠。
匹配卡盘容量与柄部
每个卡盘都有最小和最大容量。非常小的钻头可能难以被磨损的卡爪居中,而过大的柄部可能会阻止卡爪足够深地闭合。请读取容量标记,并确认柄部在允许的范围内。
缩径钻头允许更大的切削直径装入较小的夹头,但钻削扭矩仍随切削直径增大而增大。较小的钻杆成为扭矩传递表面。这种类型的钻头仅应在钻机、夹头、转速和材料适合负载时使用。钻杆装配合适并不证明整个装置都足够。
六角柄可以提高与三爪卡盘或快换夹头兼容的夹头的抗旋转打滑能力,但它们并不能解决所有问题。松动的夹头、圆角的六角边、插入过浅或过大的扭矩仍可能导致移动。应根据夹头和应用选择柄部样式,而不是将其视为万能的修复方法。
使用正确的材料处理技术
金属钻孔时,当刀刃变钝、转速不当或切屑粘附在沟槽上时,通常会产生高扭矩。保持钻头锋利,使用合适的转速和润滑剂,并在即将钻透时减小进给量。如果钻头发出尖叫声但未产生健康的切屑,请停止并纠正切削条件,以免刀柄打滑。
木材钻孔时,如果螺钉尖头或螺旋钻式钻头前进速度超过操作员可控范围,可能会发生卡钻。请固定好工件,并使用具有足够低速控制能力的钻机。应清除钻头和夹头区域的树脂堆积物。不要让自进式钻头将手持钻机拉向不稳定的角度。
砌体作业会产生冲击和磨损性粉尘。请使用与钻机工作模式相匹配的钻夹头和钻头系统。不合适的附件可能会导致标准三爪夹头在锤击时松动。请经常清除粉尘并检查夹爪,因为磨蚀性颗粒会加速磨损。
瓷砖、玻璃和易碎表面需要受控的压力和正确的切割几何形状。钻头打滑会刮伤成品表面或产生突然的侧向载荷。稳定起始点,避免过度用力,如果钻杆在夹头中移动,请立即停止。
表 2. 症状与纠正指南
| 症状 | 合理怀疑 | 下一步 |
|---|---|---|
| 戒柄周围的闪亮光环 | 扭矩下的旋转滑动 | 清洁并检查钻头,然后降低切削负荷 |
| 钻头深入夹头 | 钳口靠近刀槽或浅接触 | 在全直柄上重新安装 |
| 拧紧后钻头晃动 | 下颌不齐、碎屑、柄弯曲或跳动 | 清洁,重新安装,并与另一个直刀头进行比较 |
| 卡扣在撞击时会松开 | 卡盘不合适或夹紧方法不当 | 使用正确的夹具和操作模式 |
| 正常负载下多处打滑 | 磨损或损坏的卡盘 | 检查卡盘运动并根据需要更换卡盘 |
安全重置流程
检测到打滑时,松开扳机并等待所有运动停止。断开电源线或取出电池。固定工件,让热钻头冷却后再触摸。切勿在旋转机械附近佩戴手套,但在工具断电后搬运时可使用适当的手部防护。
拔出钻头,清洁钻杆,并检查是否有损坏。松开卡盘,清除可见的碎屑,并确认夹爪能一起移动。将钻头以正确的深度重新装入,均匀拧紧,并用手转动以检查是否有明显的晃动。如果难以观察到移动,请标记插入位置。
在不接触工件的情况下低速测试。然后,使用适当的速度和进给量在废料或非关键区域进行受控试切。如果钻头再次打滑,请停止。反复打滑会迅速损坏钻杆和夹头,因此,如果重新测试失败,应检查夹头、更换钻头或更换不同的工具设置。
何时更换钻头或夹头
当钻头柄部严重划伤、压平、开裂、弯曲、受热损坏或不再同心夹持时,应更换钻头。当钝的或有缺口的切削刃产生过大的扭矩且无法安全纠正时,也应更换钻头。如果切削端继续卡滞,新的柄部表面也无济于事。
当卡盘的卡爪移动不均匀、夹持面明显磨损、卡盘反复松动,或在正常钻孔负载下多个直柄钻头打滑时,应更换或维修卡盘。如果更换新卡盘后仍出现过度跳动,请检查主轴和轴承。钻头、卡盘和主轴构成一个旋转系统,因此每个部件都必须完好。
不要继续使用需要异常用力才能保持紧固的组合。打滑的钻头可能会损坏工件、折断刀具,或意外扭曲钻头。纠正夹紧问题的成本通常低于损坏的孔、损坏的附件或受伤的成本。
确定原因后选择 Bestwin 钻头选项
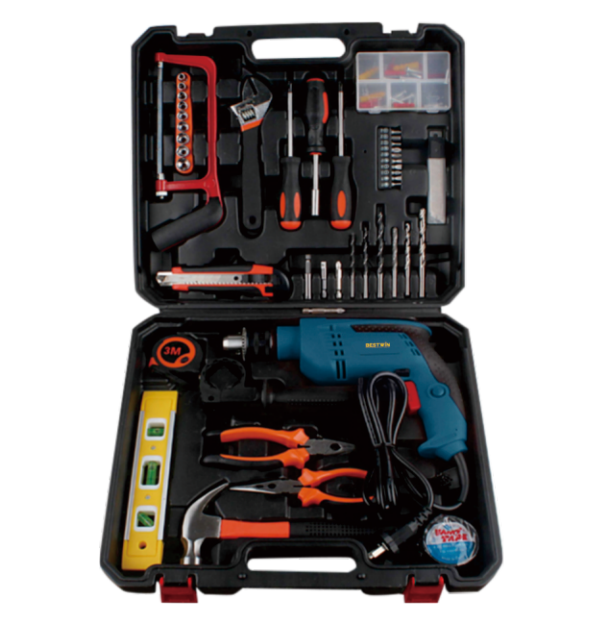
一旦卡盘清洁且可用,选择就回到材料、孔的大小、深度和刀具类型。 百事威 提供包括木工、电锤和多功能选项的钻头类别。有用的选择是其切削几何形状和柄适合材料和夹具的钻头,因为合适的钻头可以减少不必要的扭矩,并且更容易被夹头牢固夹持。
在比较钻头选项时,请检查柄部直径、柄部形状、总长度、切削直径以及钻头的夹头容量。这些细节将产品选择与实际打滑问题联系起来,而不是仅仅假设更紧的夹头就能解决过载或不匹配的设置。
最终收获
钻头通常会打滑,是因为夹持力减弱或钻削扭矩超过了夹头所能传递的范围。最有效的检查方法很简单:断开工具电源,清洁钻头柄部和夹头爪,仅夹持直柄部分,均匀拧紧,检查是否有损坏,减少卡滞和过量进给,并确认夹头适用于钻头和材料。
不要将反复拧紧视为正常现象。仔细重置后仍然松动的钻头,能提供关于污染、磨损、跳动、柄部配合或切削载荷的有用证据。纠正这些原因可以保护夹头,提高孔的精度,并使操作员在下一次钻孔周期中获得更可预测的控制。








 English
 العربية
 Français
 Português
 Português do Brasil
 Italiano
 简体中文
 繁體中文
 日本語
 한국어
 Deutsch
 Español
 Slovenčina
 ไทย
 Türkçe